L'estampage métallique en petites séries est un procédé de fabrication utilisé pour des volumes de production faibles à moyens, généralement compris entre 500 et 5 000 pièces. Il fait appel à un outillage modulaire et moins coûteux pour découper, percer et former des composants en tôle, offrant ainsi des temps de mise en place plus courts et des coûts d'ingénierie initiaux inférieurs à ceux de l'estampage à matrice progressive.
Pour les ingénieurs et les responsables des achats, le choix de la méthode de fabrication de tôles appropriée est un compromis permanent entre le prix unitaire et l'investissement en outillage. La découpe au laser et le pliage à la presse plieuse deviennent trop lents et trop coûteux à partir de 2 000 pièces, mais la fabrication d'un outillage progressif $20 000 est impossible à justifier pour des séries de volume moyen.
L'estampage en petites séries comble précisément cette lacune. Toutefois, pour optimiser ses avantages en termes de coûts, vous devez bien comprendre les limites de l'outillage. Ce guide explique en détail comment évaluer ce procédé. Nous abordons ci-dessous comment calculer les volumes de rentabilité, adapter vos conceptions CAO (DFM) à un outillage modulaire et structurer votre appel d'offres afin d'éviter les frais de fabrication cachés.
Quand opter pour l'estampage métallique en petites séries ?
Pour choisir le procédé de fabrication le plus adapté, il faut évaluer les caractéristiques physiques de votre pièce en fonction de votre calendrier de production et de vos objectifs de coûts.
Pièces et opérations
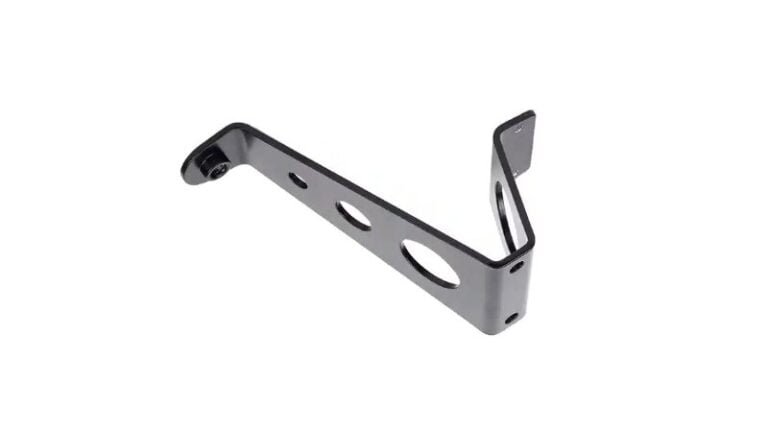
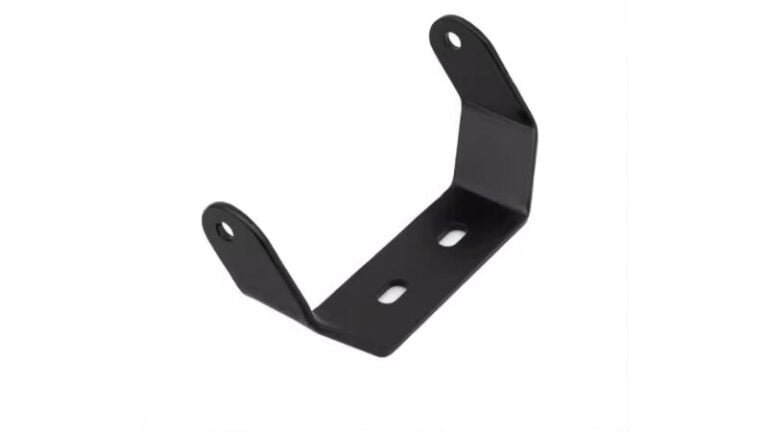
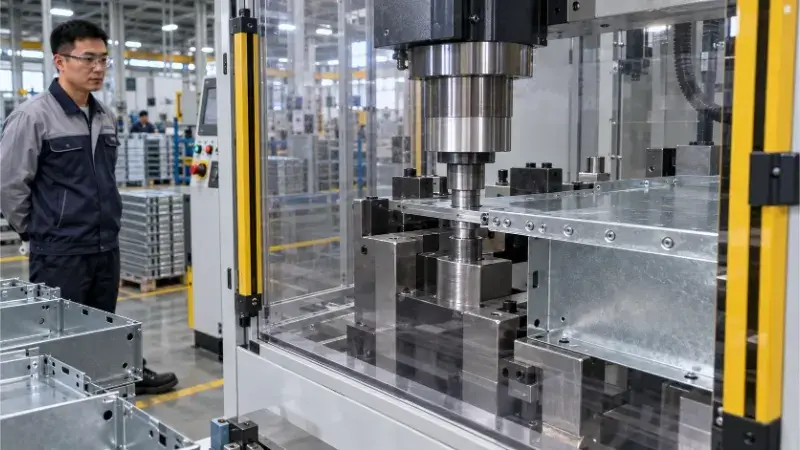
Considérons un support de fixation standard en tôle. La fabrication de ce composant implique généralement le découpage du profilé plat, le perçage des trous de fixation et le formage des rebords. Alors qu'une presse plieuse peut nécessiter 45 secondes et plusieurs interventions de l'opérateur pour former le support, une presse à estamper réalise les mêmes opérations en une course de 2 secondes.
Au-delà de la simple rapidité d'exécution, l'estampage devient la solution la plus viable lorsque la géométrie de la pièce comporte des caractéristiques complexes. Les trous extrudés, les gaufrages, le frappage ou les réseaux de trous à tolérances serrées sont difficiles à maîtriser lors de multiples réglages manuels, mais sont facilement réalisables grâce à un outillage dédié.
Stabilité du volume et de la conception
Le volume à lui seul ne détermine pas le processus. Vous devez distinguer la quantité produite lors du premier cycle de production des commandes répétées prévues et du volume total sur l'ensemble du cycle de vie. Si un modèle fait encore l'objet de tests fonctionnels ou de révisions fréquentes, l'utilisation d'outillage définitif présente un risque financier, car chaque modification technique nécessite une adaptation de l'outillage physique.
L'estampage en petites séries convient bien aux modèles dont la conception est suffisamment stable pour permettre de définir avec précision le gabarit à plat et l'emplacement des trous critiques. Cela vaut même si le volume total produit sur toute la durée de vie du produit ne justifie pas le coût des matrices progressives.
Comparaison des processus
Le choix d'un procédé nécessite de trouver un juste équilibre entre les coûts d'outillage, le prix unitaire de la pièce, la flexibilité de conception et le rendement des matériaux.
Souvent, une approche hybride offre le meilleur compromis entre le coût initial et la reproductibilité de la production. Par exemple, vous pouvez découpe au laser une ébauche plate pour optimiser le rendement de la matière et utiliser un outil dur spécifique pour le formage.
| Processus de fabrication[réf. : 20] | Meilleure utilisation pour[réf. : 20] | Coûts d'outillage et de mise en route[réf. : 20] | Durée du cycle unitaire[réf. : 20] | Rendement des matériaux[réf. : 20] | Flexibilité de la conception[réf. : 20] |
|---|---|---|---|---|---|
| Découpe au laser et presse plieuse[réf. : 20] | Prototypes, modèles très variés, volumes inférieurs à 500[réf. : 20] | Aucun / Très faible[réf. : 20] | Lent (minutes)[réf. : 20] | Élevé (imbrication serrée)[réf. : 20] | Excellent (mises à jour CAO faciles)[réf. : 20] |
| Poinçonnage CNC[réf. : 20] | Panneaux avec gabarits de perçage standard, volumes faibles à moyens[réf. : 20] | Faible (outillage standard)[réf. : 20] | Modéré[réf. : 20] | Moyen[réf. : 20] | Bien (Changements d'outils pour les nouvelles fonctionnalités)[réf. : 20] |
| Estampage en petite série[réf. : 20] | Tirages de volume moyen (500 à 5 000), modèles stables, commandes récurrentes[réf. : 20] | Modéré[réf. : 20] | Rapide (en secondes)[réf. : 20] | Moyen (nécessite une connexion Internet ou un opérateur)[réf. : 20] | Limité (nécessite une modification de l'outil)[réf. : 20] |
| Estampage progressif[réf. : 20] | Production en série (plus de 50 000 unités), modèles figés[réf. : 20] | Haut[réf. : 20] | Très vite[réf. : 20] | Faible/Moyen (en fonction de la disposition des bandes)[réf. : 20] | Mauvais (nécessite une retouche coûteuse du moule)[réf. : 20] |
Comment calculer les coûts d'estampage pour les petites séries ?
Pour comparer les coûts totaux, il faut évaluer à la fois l'investissement initial en ingénierie et les dépenses de production récurrentes sur toute la durée du projet.
Outillage et mise en place
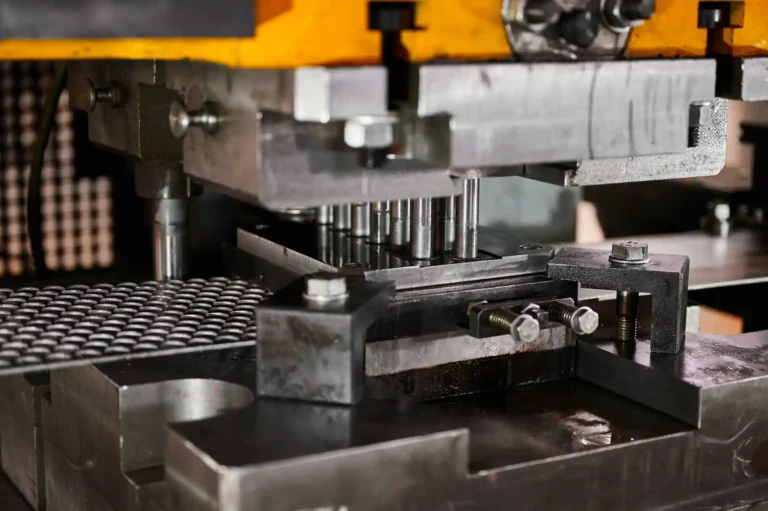
Un devis pour une petite série distingue les coûts d'ingénierie non récurrents (NRE) des frais de mise en place récurrents appliqués à chaque commande d'un nouveau lot. Les coûts d'outillage pour les petites séries sont nettement inférieurs à ceux des matrices progressives, car les usines utilisent des jeux de matrices maîtres (patins universels). Au lieu de fabriquer de toutes pièces un bloc de matrices sur mesure, les ingénieurs se contentent d'usiner les inserts de poinçon et de matrice spécifiques nécessaires à la fabrication de votre pièce.
Toutefois, il faut tout de même tenir compte des opérations de manutention liées à la production. En effet, les outils destinés aux petites séries reposant souvent sur un chargement manuel ou des transferts en plusieurs étapes plutôt que sur une alimentation continue par bobine, les temps de réglage récurrents et de manutention par l'opérateur restent des facteurs de coût importants dans le cadre de petites séries.
Coûts totaux des pièces
Le prix unitaire ne se limite pas à la course de la presse. Une analyse complète des coûts doit tenir compte du rendement des matériaux, de la manutention entre les opérations et des processus secondaires tels que l'insertion de pièces métalliques, le taraudage ou la finition de surface.
Lorsque vous évaluez des devis, vérifiez précisément ce que comprend le prix unitaire. Assurez-vous qu’il inclut toutes les étapes nécessaires de post-traitement, d’ébavurage et de contrôle final requises pour obtenir une pièce prête à être assemblée.
Volume d'équilibre
Pour évaluer la rentabilité, calculez le coût total (coût d'outillage + [prix unitaire × volume]) pour différentes méthodes de fabrication. Pour un support moulé standard, la découpe au laser ne génère aucun coût d'outillage, mais le prix unitaire est plus élevé en raison de la lenteur de la machine et du temps de travail de l'opérateur.
L'estampage en petites séries entraîne des frais d'outillage modérés, mais réduit considérablement le prix unitaire. En fonction de la complexité de la pièce, le seuil de rentabilité à partir duquel l'estampage devient plus économique que la fabrication se situe généralement entre 1 000 et 5 000 pièces.
Comparaison hypothétique des coûts d'une console en acier moulé
| Quantité commandée[réf. : 21] | Découpe au laser (coût total)[réf. : 21] | Estampage en petites séries (coût total)[réf. : 21] | Estampage progressif (coût total)[réf. : 21] | Le meilleur rapport qualité-prix[réf. : 21] |
|---|---|---|---|---|
| 500 pièces[réf. : 21] | $1,250[réf. : 21] | $2,200[réf. : 21] | $12,075[réf. : 21] | Découpe au laser[réf. : 21] |
| 2 000 pièces[réf. : 21] | $5,000[réf. : 21] | $3,400[réf. : 21] | $12,300[réf. : 21] | Estampage en petite série[réf. : 21] |
| 10 000 pièces[réf. : 21] | $25,000[réf. : 21] | $9,800[réf. : 21] | $13,500[réf. : 21] | Estampage en petite série[réf. : 21] |
| 50 000 pièces[réf. : 21] | $125,000[réf. : 21] | $41,800[réf. : 21] | $19,500[réf. : 21] | Estampage progressif[réf. : 21] |
> Remarque : les seuils de rentabilité réels varient en fonction de l'épaisseur du matériau, des exigences de tolérance et du type d'inserts utilisés (standard ou sur mesure). Ce modèle table sur un coût du laser de 2,50 par unité ; un coût d'outillage pour petites séries de 1 800 + 0,80 par unité ; et un coût d'outillage progressif de 12 000 + $0,15 par unité.
En quoi l'outillage influe-t-il sur la précision et la répétabilité ?
Il ne faut pas confondre l'estampage en petites séries avec l“” outillage souple » temporaire. La stratégie d'outillage détermine directement la précision géométrique de la pièce et la régularité avec laquelle cette précision est maintenue sur l'ensemble du lot.
Options d'outillage
Les usines utilisent différentes configurations d'outillage en fonction des exigences de tolérance géométrique des pièces. Les matrices à opération unique effectuent une opération par course, ce qui est économique mais nécessite davantage de manipulations. Les matrices composées permettent de découper et de percer une pièce simultanément, garantissant ainsi une concentricité parfaite entre le profil extérieur et les trous internes.
Afin de réduire les coûts sans compromettre la rigidité, les ingénieurs montent des poinçons et des blocs de matrice en acier trempé sur mesure dans des jeux de matrices standard (sabots universels). Cette approche permet de séparer les outils de découpe de la structure de base, offrant ainsi l'alignement et la stabilité d'une matrice permanente pour un coût nettement inférieur.
Localisation et transfert
Le déplacement d'une pièce entre plusieurs opérations à frappe unique entraîne des erreurs de positionnement. Chaque fois qu'un opérateur décharge et recharge une ébauche, il se produit un cumul de tolérances.
Les outilleurs contrôlent ce mouvement à l'aide de goupilles de repérage (pilotes), de blocs d'emboîtement et de butées physiques. Pour garantir la cohérence, assurez-vous que vos repères CAO correspondent aux points de repérage physiques réels utilisés en atelier. Afin d’éliminer totalement les erreurs de transfert, veillez toujours à concevoir les éléments critiques — tels qu’un gabarit de trous de fixation et son ergot d’alignement correspondant — de manière à ce qu’ils puissent être percés ou formés en une seule course de presse.
Usure et entretien
À mesure que la production s'intensifie, l'usure des outils a un impact direct sur la qualité des pièces. Les premiers signes d'émoussement des poinçons se traduisent généralement par une augmentation de la hauteur des bavures, un décalage dimensionnel ou l'apparition de rayures (grippage) à la surface du métal.
La fréquence d'entretien dépend fortement du type de matériau, du jeu de l'outil et de la lubrification. L'estampage de matériaux abrasifs comme l'acier inoxydable à haute résistance peut nécessiter un affûtage des poinçons tous les 3 000 coups, tandis que l'aluminium tendre, avec une lubrification adéquate, peut facilement supporter 15 000 coups. Pour les acheteurs, il est essentiel de bien comprendre la durée de vie des outils, car l'affûtage des poinçons en cours de production entraîne des temps d'arrêt non prévus qui viennent s'ajouter à votre délai de livraison.
Comment concevoir des pièces pour un emboutissage fiable ?
Le respect précoce des règles de conception axée sur la fabricabilité (DFM) permet d'éviter les fissures, les déformations et le recours à des opérations secondaires coûteuses.
Matériaux et coudes
Le choix du matériau détermine le comportement de la tôle dans la presse. Vous devez tenir compte de la nuance de l'alliage, de l'état de trempe, de l'épaisseur et du sens des grains de laminage.
Le pliage du métal dans le sens transversal au fil permet d'éviter les fissures, en particulier dans les états de dureté plus élevés. De plus, le retour élastique varie considérablement d'un lot de matériau à l'autre. Le gabarit plat final et les tolérances de pliage doivent toujours être vérifiés par rapport à l'outillage physique présent dans l'atelier, et non pas simplement déduits des calculs effectués par un logiciel de CAO.
Trous et reliefs
Il existe une règle d’or stricte dans le domaine de l’estampage des métaux : ne jamais concevoir un trou percé dont le diamètre est inférieur à l’épaisseur du matériau (rapport de 1:1). Tenter de percer un trou de 0,040″ dans de l’acier de 0,060″ ne fera que casser le poinçon. Si un trou plus petit est nécessaire d'un point de vue fonctionnel, il doit être percé ou découpé au laser lors d'une opération secondaire.
La distance est tout aussi importante. Percer des trous trop près d’une ligne de pliage entraîne une traction et une déformation du trou lors du formage. Veillez à ce que le bord de tout trou soit situé à une distance de la ligne de pliage d'au moins 1,5 fois l'épaisseur du matériau, majorée du rayon de pliage. De même, prévoyez toujours des dégagements de pliage d'une largeur d'au moins deux fois l'épaisseur du matériau afin d'éviter que le métal ne se déchire au niveau des angles des rebords.
Tolérances et opérations secondaires
Définissez clairement sur le plan les repères essentiels au bon fonctionnement. Bien que l'estampage en petites séries respecte des tolérances standard constantes (souvent de ±0,005″), exiger des tolérances plus strictes entraînera des opérations secondaires.
Un trou percé destiné à recevoir un roulement de précision, par exemple, nécessitera probablement un alésage secondaire. Si la pièce doit répondre à des exigences esthétiques strictes, indiquez clairement les faces esthétiques sur le plan. Cela permettra au fabricant d'appliquer des films de protection et d'ajuster les jeux des matrices afin d'éviter les marques d'outils.
Comment contrôler les pièces embouties produites en petites séries ?
La transposition des tolérances techniques en un plan d'inspection physique permet de s'assurer que le fabricant et l'acheteur s'accordent sur ce qui constitue une pièce conforme.
Validation du premier article
Avant de lancer la production d'un lot de 5 000 pièces, le fabricant doit valider le processus. Un rapport d'inspection du premier article (FAI) permet de définir la base de référence en vérifiant la matière première, les cotes critiques, les angles de pliage et l'ajustement physique des pièces lors de l'assemblage.
L'approbation doit être directement liée à une révision spécifique du plan. En cas de mise à jour du plan, le processus FAI doit être relancé pour les éléments concernés afin de garantir que l'outillage physique corresponde à la nouvelle géométrie.
Contrôles en cours de fabrication
Les opérateurs ne mesurent pas chaque pièce d'une série de plusieurs milliers d'unités. À la place, le service du contrôle qualité met en place un plan d'échantillonnage en cours de fabrication, consistant par exemple à vérifier les caractéristiques critiques toutes les 100 courses ou au début d'une nouvelle équipe.
Pour les schémas de perçage complexes, on fabrique souvent des gabarits de contrôle « Go/No-Go » sur mesure. Si la pièce s'enclenche sans à-coups sur les broches du gabarit, elle est jugée conforme. Cela permet d'effectuer une vérification fonctionnelle 100% en quelques secondes, sans mobiliser le temps de la MMT, qui est coûteux. Si une cote sort des tolérances en raison d’un poinçon émoussé, l’opérateur arrête la presse, affûte l’outil et consigne la mesure corrective avant de reprendre la production.
Arêtes et surfaces
Les bavures sont une conséquence physique inévitable du cisaillage du métal. Au lieu d'exiger “ aucune bavure ”, définissez la hauteur maximale admissible des bavures (généralement 10% de l'épaisseur du matériau) et précisez de quel côté de la pièce la bavure doit être orientée afin d'éviter toute interférence lors de l'assemblage.
En matière d'exigences esthétiques, identifiez clairement les surfaces visuelles principales (surfaces A). La mise en place d'échantillons de référence physiques — c'est-à-dire des pièces moulées réelles illustrant la limite maximale acceptable en matière de rayures, de marques d'outillage ou de déformation des arêtes — aide les deux parties à mieux comprendre les conditions acceptables que ne le permettent les descriptions textuelles.
Liste de contrôle standard pour la réception des pièces estampées en petites séries
| Catégorie d'inspection[réf. : 22] | Méthode de vérification[réf. : 22] | Critères d'acceptation[réf. : 22] |
|---|---|---|
| Base des matériaux[réf. : 22] | Examen des certificats d'usine[réf. : 22] | Conforme à l'alliage et au trempage spécifiés[réf. : 22] |
| Dimensions critiques[réf. : 22] | Pieds à coulisse / MMT[réf. : 22] | Dans les limites des tolérances indiquées sur les plans en 2D[réf. : 22] |
| Emplacements des trous[réf. : 22] | Dispositif de contrôle « Go/No-Go »[réf. : 22] | Les goupilles traversent les repères sans exercer de force[réf. : 22] |
| État des bords[réf. : 22] | Visuel / Micromètre[réf. : 22] | Hauteur de la bavure < 10% de l'épaisseur du matériau[réf. : 22] |
| Surface esthétique[réf. : 22] | Contrôle visuel (échantillon de bordure)[réf. : 22] | Aucune marque d'outil profonde sur les surfaces A spécifiées[réf. : 22] |
Comment demander et comparer des devis pour des services d'estampage ?
Un appel d'offres complet permet d'éviter les coûts cachés et donne aux responsables des achats la possibilité de comparer les offres avec précision. Toute information manquante se traduit toujours par un risque présumé, que les fabricants répercutent dans le prix de leur devis.
Plans et spécifications
Un modèle CAO en 3D permet de visualiser la forme, mais c'est le dessin PDF en 2D qui détermine le coût. Veuillez fournir les deux. Le dessin en 2D doit indiquer explicitement la révision du dessin, la nuance et le état du matériau, l'épaisseur, ainsi que tout traitement de surface requis.
Mettez en avant les caractéristiques essentielles au bon fonctionnement. En identifiant les trois ou quatre dimensions qui ont une incidence réelle sur l'assemblage, vous permettez à l'outilleur de concentrer ses efforts d'ingénierie là où cela compte le plus.
Conseil d'expert : N'oubliez pas que les finitions secondaires telles que anodisation ou Revêtement en zinc imposent souvent des frais minimaux par lot. Le traitement de 500 pièces peut coûter exactement le même montant total que celui de 1 500 pièces chez l'entreprise de galvanoplastie.
Quantités et livraison
Veillez à toujours distinguer votre quantité à produire immédiatement de votre demande annuelle prévue. Si vous avez besoin de 5 000 pièces au total mais que vous souhaitez qu’elles vous soient livrées par lots de 1 000, précisez-le clairement. Commander des lots plus petits augmente la fréquence des réglages de la presse, ce qui fera grimper le prix unitaire par rapport à une production en une seule fois des 5 000 pièces.
Précisez dès le départ vos besoins en matière d'emballage. Empiler sans ménagement des pièces métalliques lourdes dans un carton Gaylord revient moins cher, mais cela comporte un risque de rayures superficielles et de brise-flasques. Un emballage par couches avec des séparateurs protège les pièces, mais augmente le volume d'expédition et les frais de manutention.
Termes relatifs à l'outillage
La propriété des outils constitue un angle mort majeur en matière d'approvisionnement. Précisez dès le départ si vous payez pour l'ensemble physique de matrices de référence ou uniquement pour les poinçons et matrices sur mesure.
Vous devez également valider les conditions relatives à l'entretien, au stockage et aux modifications apportées aux outils. Si le volume de production de votre produit venait à augmenter au point de nécessiter un outil à matrice progressive, demandez au fabricant s'il est en mesure de procéder à une ingénierie inverse à partir des données des petites séries afin d'accélérer la conception du nouvel outillage.
Conseil d’expert : veillez à ce que votre contrat précise qu’une fois le paiement effectué, vous devenez propriétaire des inserts d’outillage sur mesure et que vous avez le droit de les transférer vers un autre site si nécessaire. Une propriété clairement établie permet d’éviter la dépendance vis-à-vis d’un fournisseur.
Prêt à faire le lien entre le prototype et la production en série ?
Envoyez-nous vos modèles 3D, vos plans 2D et les volumes prévus. Dans les 24 heures, notre équipe d'ingénieurs vous fournira une analyse DFM complète, mettra en évidence les possibilités de réduction des coûts et vous remettra un devis transparent détaillant précisément le coût de l'outillage par rapport au prix unitaire.
Hey, je suis Kevin Lee
Au cours des dix dernières années, j'ai été immergé dans diverses formes de fabrication de tôles, partageant ici des idées intéressantes tirées de mes expériences dans divers ateliers.
Prendre contact
Kevin Lee
J'ai plus de dix ans d'expérience professionnelle dans la fabrication de tôles, avec une spécialisation dans la découpe au laser, le pliage, le soudage et les techniques de traitement de surface. En tant que directeur technique chez Shengen, je m'engage à résoudre des problèmes de fabrication complexes et à favoriser l'innovation et la qualité dans chaque projet.
Ressources connexes
Matériaux de prototypage : comment choisir le bon matériau
Assemblage par emboutissage de la tôle : conception, coût et qualité