El estampado de metal en series cortas es un proceso de fabricación que se utiliza para volúmenes de producción bajos o medios, normalmente entre 500 y 5.000 piezas. Utiliza utillaje modular y de menor coste para cortar, perforar y conformar componentes de chapa metálica, lo que ofrece tiempos de puesta a punto más rápidos y menores costes iniciales de ingeniería que el estampado con troqueles progresivos.
Para los ingenieros y los responsables de compras, elegir el método adecuado de fabricación de chapas metálicas supone una lucha constante entre el precio unitario y la inversión en utillaje. El corte por láser y el plegado con prensa plegadora resultan demasiado lentos y caros a partir de 2.000 piezas, pero la fabricación de un troquel progresivo $20.000 es imposible de justificar para series de volumen medio.
El estampado en tiradas cortas cubre precisamente esta necesidad. Sin embargo, para aprovechar al máximo sus ventajas económicas, es necesario comprender las limitaciones de las herramientas de moldeo. Esta guía explica detalladamente cómo evaluar el proceso. A continuación, abordamos cómo calcular los volúmenes de umbral de rentabilidad, adaptar tus diseños CAD (DFM) a las herramientas modulares y estructurar tu solicitud de presupuesto para evitar costes de fabricación ocultos.
¿Cuándo conviene optar por el estampado de metal en tiradas cortas?
Para elegir el método de fabricación adecuado, es necesario evaluar las características físicas de la pieza teniendo en cuenta el calendario de producción y los objetivos de costes.
Piezas y operaciones
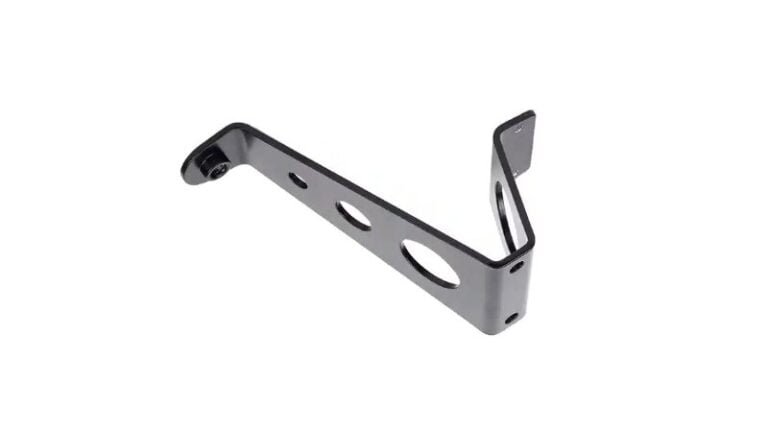
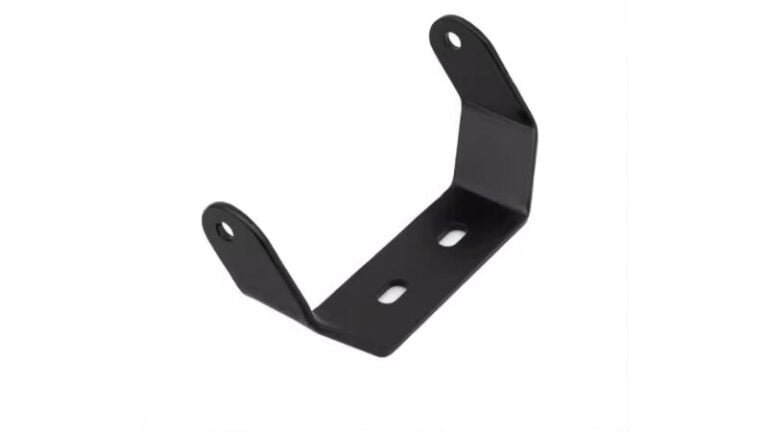
Pensemos en un soporte de montaje estándar de chapa metálica. La fabricación de este componente suele implicar el corte del perfil plano, la perforación de los orificios de montaje y el conformado de las bridas. Mientras que una prensa plegadora puede tardar 45 segundos y requerir varias intervenciones manuales del operario para conformar el soporte, una prensa de estampación realiza las mismas operaciones en una carrera de 2 segundos.
Más allá de la velocidad básica, el estampado se convierte en la opción más viable cuando la geometría de la pieza incluye características complejas. Los orificios extruidos, los relieves, el acuñado o los patrones de orificios con tolerancias ajustadas son difíciles de controlar en múltiples configuraciones manuales, pero se mantienen fácilmente con utillaje específico.
Estabilidad del volumen y del diseño
El volumen por sí solo no determina el proceso. Debes diferenciar entre la cantidad inicial de la tirada, los pedidos de reposición previstos y el volumen total a lo largo del ciclo de vida. Si un diseño aún se encuentra en fase de pruebas funcionales o de revisiones frecuentes, el uso de utillaje fijo supone un riesgo financiero, ya que cada cambio de ingeniería requiere modificar el utillaje físico.
El estampado en tiradas cortas resulta adecuado para diseños lo suficientemente estables como para fijar el patrón plano y la ubicación de los orificios críticos. Esto es así incluso si el volumen total a lo largo de la vida útil no justifica el coste de los troqueles progresivos.
Comparación de procesos
Para seleccionar un proceso, hay que sopesar los costes de utillaje frente al precio unitario por pieza, la flexibilidad de diseño y el rendimiento del material.
A menudo, un enfoque híbrido ofrece el mejor equilibrio entre el coste inicial y la repetibilidad de la producción. Por ejemplo, puedes corte por láser la pieza en bruto plana para obtener el máximo rendimiento del material y utilizar una herramienta dura específica para el conformado.
| Proceso de manufactura[ref.: 20] | Mejor uso[ref.: 20] | Costes de utillaje y puesta a punto[ref.: 20] | Tiempo de ciclo por unidad[ref.: 20] | Rendimiento del material[ref.: 20] | Flexibilidad de diseño[ref.: 20] |
|---|---|---|---|---|---|
| Corte por láser y plegadora[ref.: 20] | Prototipos, diseños muy variados, volúmenes inferiores a 500[ref.: 20] | Ninguno / Muy bajo[ref.: 20] | Lento (minutos)[ref.: 20] | Alto (anidación estrecha)[ref.: 20] | Excelente (actualizaciones sencillas de CAD)[ref.: 20] |
| Punzonado CNC[ref.: 20] | Paneles con patrones de orificios estándar, volúmenes bajos a medios[ref.: 20] | Bajo (herramientas estándar)[ref.: 20] | Moderado[ref.: 20] | Medio[ref.: 20] | Bien (Cambios en las herramientas para las nuevas funciones)[ref.: 20] |
| Estampación de tiradas cortas[ref.: 20] | Tiradas de volumen medio (500-5.000), diseños estables, pedidos recurrentes[ref.: 20] | Moderado[ref.: 20] | Rápido (segundos)[ref.: 20] | Medio (Requiere conexión a Internet o red móvil)[ref.: 20] | Limitado (requiere modificación de la herramienta)[ref.: 20] |
| Estampación progresiva[ref.: 20] | Producción en serie (más de 50 000 unidades), diseños fijos[ref.: 20] | Alta[ref.: 20] | Muy rapido[ref.: 20] | Bajo/Medio (depende de la disposición de las tiras)[ref.: 20] | Deficiente (requiere una costosa reelaboración del troquel)[ref.: 20] |
¿Cómo se calculan los costes de estampación en tiradas cortas?
Para comparar los costes totales, es necesario evaluar tanto la inversión inicial en ingeniería como los gastos recurrentes de producción a lo largo de toda la vida útil del proyecto.
Herramientas y configuración
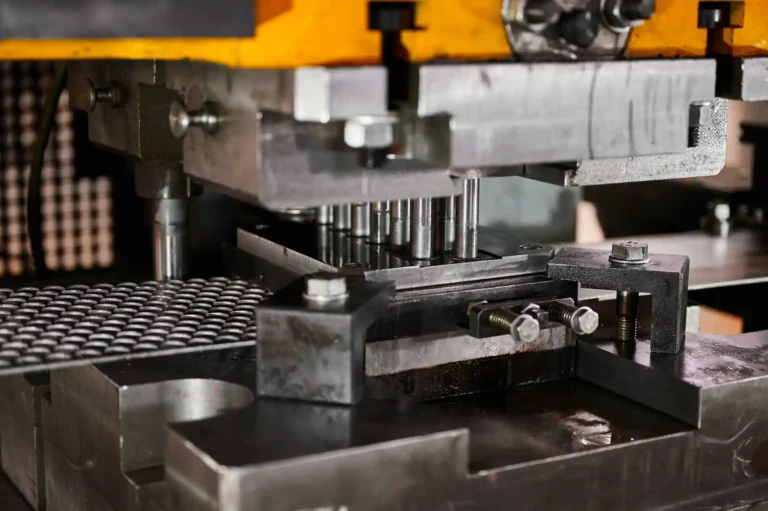
En un presupuesto para tiradas cortas, los costes de ingeniería no recurrentes (NRE) se separan de las tarifas de configuración recurrentes que se aplican cada vez que se encarga un nuevo lote. Los costes de utillaje para tiradas cortas son considerablemente inferiores a los de los troqueles progresivos, ya que las instalaciones utilizan juegos de troqueles maestros (zapatas universales). En lugar de fabricar un bloque de troqueles a medida desde cero, los ingenieros solo mecanizan los punzones y las matrices específicos necesarios para su pieza.
Sin embargo, hay que tener en cuenta la gestión de la producción. Dado que las herramientas para tiradas cortas suelen depender de la carga manual o de traslados en varias etapas, en lugar de la alimentación continua desde bobinas, el tiempo de preparación y la intervención del operario siguen siendo factores de coste importantes en las tiradas de producción más pequeñas.
Costes totales de las piezas
El precio por pieza va más allá de la carrera de la prensa. Un análisis completo de los costes debe tener en cuenta el rendimiento del material, la manipulación entre operaciones y los procesos secundarios, como la inserción de herrajes, el roscado o el acabado superficial.
Al evaluar los presupuestos, comprueba exactamente qué incluye el precio por pieza. Verifica si incluye todos los pasos necesarios de posprocesado, desbarbado e inspección final que se requieren para obtener un componente listo para su montaje.
Volumen de equilibrio
Para evaluar la rentabilidad, calcula el coste total (coste de utillaje + [precio unitario × volumen]) en los distintos métodos de fabricación. En el caso de un soporte moldeado estándar, el corte por láser no conlleva ningún coste de utillaje, pero el precio por unidad es más elevado debido a la menor velocidad de la máquina y al tiempo de trabajo del operario.
El estampado en series cortas conlleva un coste moderado de utillaje, pero reduce considerablemente el precio unitario. Dependiendo de la complejidad de la pieza, el umbral de rentabilidad a partir del cual el estampado resulta más económico que la fabricación suele situarse entre 1.000 y 5.000 piezas.
Comparación hipotética de costes de un soporte de acero conformado
| Cantidad del pedido[ref.: 21] | Corte por láser (coste total)[ref.: 21] | Estampado en tiradas cortas (coste total)[ref.: 21] | Estampado progresivo (coste total)[ref.: 21] | La opción más rentable[ref.: 21] |
|---|---|---|---|---|
| 500 piezas[ref.: 21] | $1,250[ref.: 21] | $2,200[ref.: 21] | $12,075[ref.: 21] | Corte por láser[ref.: 21] |
| 2.000 piezas[ref.: 21] | $5,000[ref.: 21] | $3,400[ref.: 21] | $12,300[ref.: 21] | Estampación de tiradas cortas[ref.: 21] |
| 10 000 piezas[ref.: 21] | $25,000[ref.: 21] | $9,800[ref.: 21] | $13,500[ref.: 21] | Estampación de tiradas cortas[ref.: 21] |
| 50 000 piezas[ref.: 21] | $125,000[ref.: 21] | $41,800[ref.: 21] | $19,500[ref.: 21] | Estampación progresiva[ref.: 21] |
> Nota: Los puntos de equilibrio reales varían en función del espesor del material, los requisitos de tolerancia y de si se utilizan insertos de herramientas estándar o a medida. Este modelo parte de un coste del láser de 2,50 por unidad; un coste de utillaje para tiradas cortas de 1.800 + 0,80 por unidad; y un coste de utillaje progresivo de 12.000 + $0,15 por unidad.
¿Cómo influye el utillaje en la precisión y la repetibilidad?
El estampado de tiradas cortas no debe confundirse con el “utillaje blando” temporal. La estrategia de utillaje determina directamente la precisión física de la pieza y el grado de uniformidad con el que se mantiene dicha precisión a lo largo de todo el lote.
Opciones de utillaje
Las instalaciones utilizan diferentes configuraciones de utillaje en función de los requisitos de tolerancia geométrica de la pieza. Los troqueles de un solo golpe realizan una operación por carrera, lo que resulta rentable, pero requiere más manipulación. Los troqueles compuestos pueden recortar y perforar una pieza simultáneamente, lo que garantiza una concentricidad perfecta entre el perfil exterior y los orificios internos.
Para mantener bajos los costes sin sacrificar la rigidez, los ingenieros montan punzones y bloques de troquel de acero endurecido a medida en juegos de troqueles maestros estándar (zapatas universales). Este enfoque separa las herramientas de corte de la estructura base, lo que proporciona la alineación y la estabilidad de un troquel permanente a una fracción del coste.
Ubicación y traslados
El desplazamiento de una pieza entre varias operaciones de un solo golpe provoca errores de posicionamiento. Cada vez que un operario descarga y vuelve a cargar una pieza en bruto, se produce una acumulación de tolerancias.
Los fabricantes de herramientas controlan este movimiento mediante pasadores de posicionamiento (pilotos), bloques de encaje y topes físicos. Para garantizar la coherencia, asegúrate de que tus puntos de referencia CAD coincidan con los puntos de posicionamiento físicos reales utilizados en el taller. Para minimizar por completo los errores de transferencia, intenta siempre diseñar las características críticas —como un patrón de orificios de montaje y su correspondiente lengüeta de alineación— de manera que puedan perforarse o conformarse en la misma carrera de la prensa.
Desgaste y mantenimiento
A medida que aumenta la producción, el desgaste de las herramientas repercute directamente en la calidad de las piezas. Los primeros indicios de que los punzones se están desafilando suelen ser un aumento de la altura de las rebabas, desviaciones dimensionales o rayaduras superficiales (desgaste por fricción) en el metal.
La frecuencia de mantenimiento depende en gran medida del tipo de material, la holgura de la herramienta y la lubricación. El estampado de materiales abrasivos, como el acero inoxidable de alta resistencia, puede requerir el afilado del punzón cada 3.000 golpes, mientras que el aluminio blando, con una lubricación adecuada, puede alcanzar fácilmente los 15.000 golpes. Para los compradores, es fundamental conocer la vida útil de las herramientas, ya que el afilado de los punzones a mitad de la tirada añade un tiempo de inactividad no presupuestado a su calendario de entregas.
¿Cómo diseñar piezas para un estampado fiable?
La aplicación temprana de las normas de diseño para la fabricabilidad (DFM) evita la aparición de grietas y deformaciones, así como la necesidad de costosas operaciones secundarias.
Materiales y curvas
La elección del material determina el comportamiento de la chapa metálica en la prensa. Debes tener en cuenta el tipo de aleación, el estado de temple, el espesor y la dirección del grano de laminación.
El plegado del metal en sentido transversal al grano evita la aparición de grietas, especialmente en los grados de dureza más elevados. Además, la recuperación elástica varía considerablemente entre los distintos lotes de material. El plano de desarrollo final y las deducciones de plegado deben verificarse siempre con respecto al utillaje físico del taller, y no basarse únicamente en los cálculos del software CAD.
Agujeros y relieves
En el estampado de metales existe una regla de oro muy estricta: nunca se debe diseñar un orificio perforado con un diámetro inferior al espesor del material (una relación de 1:1). Si se intenta perforar un orificio de 0,040″ en acero de 0,060″, el punzón simplemente se romperá. Si por motivos funcionales se requiere un orificio más pequeño, este debe taladrarse o cortarse con láser como operación secundaria.
La proximidad es igual de importante. Si se perforan agujeros demasiado cerca de una línea de plegado, el agujero se deforma y se arruga durante el proceso de conformado. Mantén el borde de cualquier agujero a una distancia de la línea de plegado de, al menos, 1,5 veces el espesor del material más el radio de plegado. Del mismo modo, diseña siempre rebajes de plegado con una anchura de, al menos, el doble del espesor del material para evitar que el metal se desgarre en las esquinas de las bridas.
Tolerancias y operaciones secundarias
Define claramente en el plano los puntos de referencia críticos para el funcionamiento. Aunque el estampado de tiradas cortas mantiene tolerancias estándar constantes (a menudo de ±0,005″), exigir variaciones más estrictas dará lugar a operaciones secundarias.
Un orificio perforado destinado, por ejemplo, al montaje de un rodamiento de precisión, probablemente requerirá un escariado secundario. Si la pieza tiene requisitos estéticos estrictos, indica explícitamente en el plano cuáles son las caras estéticas. Esto permite al fabricante aplicar láminas protectoras y ajustar las holguras de los troqueles para evitar marcas de herramientas.
¿Cómo se inspeccionan las piezas estampadas de tiradas cortas?
La conversión de las tolerancias técnicas en un plan de inspección física garantiza que tanto el fabricante como el comprador estén de acuerdo en lo que se considera una pieza aceptable.
Aprobación del primer artículo
Antes de producir un lote de 5.000 piezas, el fabricante debe validar el proceso. Un informe de inspección del primer artículo (FAI) establece los parámetros de referencia mediante la verificación de la materia prima, las dimensiones críticas, los ángulos de curvatura y el ajuste físico del montaje.
La aprobación debe estar directamente vinculada a una revisión concreta del plano. Si el plano se actualiza, el proceso de FAI debe reiniciarse para las características afectadas, con el fin de garantizar que el utillaje físico se ajuste a la nueva geometría.
Controles durante el proceso
Los operarios no miden cada una de las piezas de una tirada de varios miles de unidades. En su lugar, el control de calidad establece un plan de muestreo durante el proceso, como, por ejemplo, comprobar las características críticas cada 100 ciclos o al inicio de un nuevo turno.
Para patrones de orificios complejos, a menudo se fabrican dispositivos de comprobación «Go/No-Go» a medida. Si la pieza encaja sin problemas en los pasadores del dispositivo, se considera que supera la prueba. Esto permite realizar la verificación funcional 100% en cuestión de segundos sin ocupar el costoso tiempo de la máquina de medición por coordenadas (CMM). Si una dimensión se sale de la tolerancia debido a un punzón desafilado, el operario detiene la prensa, afila la herramienta y documenta la medida correctiva antes de reanudar la producción.
Aristas y superficies
Las rebabas son una consecuencia física inevitable del corte de metal. En lugar de solicitar que “no haya rebabas”, define la altura máxima admisible de las rebabas (normalmente 10% del espesor del material) y especifica hacia qué lado de la pieza deben orientarse las rebabas para evitar interferencias en el montaje.
En lo que respecta a los requisitos estéticos, identifica claramente las superficies visuales primarias «A». Establecer muestras de referencia físicas —piezas estampadas reales que muestren el límite máximo aceptable de arañazos, marcas de utillaje o deformación de los bordes— ayuda a ambas partes a comprender las condiciones aceptables mucho mejor que las descripciones escritas.
Lista de comprobación estándar para la aceptación de trabajos de estampación de tiradas cortas
| Categoría de inspección[ref.: 22] | Método de verificación[ref.: 22] | Criterios de aceptación[ref.: 22] |
|---|---|---|
| Base del material[ref.: 22] | Revisión del certificado de la fábrica[ref.: 22] | Se ajusta a la aleación y al estado de temple especificados[ref.: 22] |
| Dimensiones críticas[ref.: 22] | Calibres / MMC[ref.: 22] | Dentro de las tolerancias indicadas en los planos en 2D[ref.: 22] |
| Posiciones de los hoyos[ref.: 22] | Dispositivo de comprobación «apto/no apto»[ref.: 22] | Los pasadores atraviesan los puntos de referencia sin ejercer fuerza alguna[ref.: 22] |
| Condición del borde[ref.: 22] | Visual / Micrómetro[ref.: 22] | Altura de la rebaba < 10% del espesor del material[ref.: 22] |
| Superficie cosmética[ref.: 22] | Visual (muestra de límite)[ref.: 22] | No deben aparecer marcas profundas de herramientas en las superficies A especificadas[ref.: 22] |
¿Cómo solicitar y comparar presupuestos de estampación?
Una solicitud de presupuesto exhaustiva evita los costes ocultos y permite a los responsables de compras comparar las ofertas con precisión. La falta de información siempre se traduce en un riesgo implícito, que los fabricantes tienen en cuenta a la hora de fijar el precio de tu presupuesto.
Planos y requisitos
Un modelo CAD en 3D muestra la forma, pero el plano en PDF en 2D determina el coste. Proporcione ambos. El plano en 2D debe indicar explícitamente la revisión del plano, el tipo de material y su estado de temple, el espesor y cualquier tratamiento superficial requerido.
Destaca las características fundamentales para el funcionamiento. Al identificar cuáles son las tres o cuatro dimensiones que realmente influyen en el montaje, permites que el fabricante de herramientas centre sus esfuerzos de ingeniería en lo que más importa.
Consejo de experto: Ten en cuenta que los acabados secundarios como anodizado o galvanizado A menudo aplican un coste mínimo por lote. El tratamiento de 500 piezas puede suponer exactamente el mismo coste total que el de 1.500 piezas en la empresa de galvanoplastia.
Cantidades y entrega
Separa siempre la cantidad que vas a fabricar de inmediato de la demanda anual prevista. Si necesitas un total de 5.000 piezas, pero quieres que se te entreguen en lotes de 1.000, indícalo claramente. Realizar pedidos de lotes más pequeños aumenta la frecuencia de los ajustes de la prensa, lo que elevará el precio unitario en comparación con fabricar las 5.000 piezas de una sola vez.
Especifica desde el principio tus necesidades de embalaje. Meter a granel piezas de metal pesado en una caja Gaylord es barato, pero conlleva el riesgo de que se produzcan arañazos superficiales y se doblen las bridas. El embalaje por capas con separadores protege las piezas, pero aumenta el volumen de envío y los costes de manipulación.
Términos relacionados con las herramientas
La titularidad de las herramientas es uno de los principales puntos ciegos en el proceso de adquisición. Aclara desde el principio si estás pagando por el juego de matrices maestro físico o solo por los punzones y las matrices personalizados.
También debes confirmar las condiciones relativas al mantenimiento, el almacenamiento y las modificaciones de revisión de las herramientas. Si el volumen de producción acaba aumentando hasta el punto de requerir un troquel progresivo, pregunta al fabricante si puede realizar ingeniería inversa a partir de los datos de las tiradas cortas para acelerar el diseño de las nuevas herramientas.
Consejo de experto: Asegúrate de que tu contrato especifique que, una vez realizado el pago, serás el propietario de los insertos de herramientas a medida y tendrás derecho a trasladarlos a otra planta si fuera necesario. Dejar clara la titularidad evita la dependencia de un único proveedor.
¿Estás listo para dar el salto del prototipo a la producción en serie?
Envíanos tus modelos 3D, planos 2D y los volúmenes previstos. En un plazo de 24 horas, nuestro equipo de ingeniería te proporcionará un análisis exhaustivo de la fabricabilidad del diseño (DFM), te señalará posibles oportunidades de ahorro de costes y te enviará un presupuesto transparente en el que se detallará exactamente lo que pagarás por el utillaje frente al precio unitario.
Hola, soy Kevin Lee
Durante los últimos 10 años, he estado inmerso en diversas formas de fabricación de chapa metálica, compartiendo aquí ideas interesantes de mis experiencias en diversos talleres.
Póngase en contacto
Kevin Lee
Tengo más de diez años de experiencia profesional en la fabricación de chapas metálicas, especializada en corte por láser, plegado, soldadura y técnicas de tratamiento de superficies. Como Director Técnico de Shengen, me comprometo a resolver complejos retos de fabricación y a impulsar la innovación y la calidad en cada proyecto.
Recursos relacionados
Materiales para la creación de prototipos: cómo elegir el material adecuado
Uniones por prensado en chapa: diseño, coste y calidad
Acero 4140 frente a acero 4130: mecanizado, soldadura y selección