يُعد الختم المعدني للكميات الصغيرة عملية تصنيع تُستخدم لحجم إنتاج منخفض إلى متوسط، يتراوح عادةً بين 500 و5,000 قطعة. وتستخدم هذه العملية أدوات معيارية منخفضة التكلفة لقطع وتثقيب وتشكيل مكونات الصفائح المعدنية، مما يوفر أوقات إعداد أسرع وتكاليف هندسية أولية أقل مقارنةً بعملية الختم باستخدام القوالب التقدمية.
بالنسبة للمهندسين ومديري المشتريات، يمثل اختيار الطريقة المناسبة لتصنيع الصفائح المعدنية صراعًا مستمرًا بين سعر الوحدة والاستثمار في الأدوات. فالتقطيع بالليزر والتشكيل باستخدام مكبس الثني يصبحان بطيئين ومكلفين للغاية عند إنتاج 2,000 قطعة، لكن تصنيع قالب تدريجي من نوع $20,000 أمر لا يمكن تبريره في عمليات الإنتاج متوسطة الحجم.
ويملأ الختم بكميات صغيرة هذه الفجوة بالضبط. ومع ذلك، لتحقيق أقصى استفادة من مزايا التكلفة، يجب أن تفهم قيود القوالب. يشرح هذا الدليل بالتفصيل كيفية تقييم هذه العملية. وفيما يلي، نستعرض كيفية حساب أحجام التعادل، وتعديل تصميمات CAD (تصميم من أجل التصنيع) لتتناسب مع القوالب المعيارية، وهيكلة طلب عرض الأسعار لتجنب الرسوم الخفية للتصنيع.
متى ينبغي اختيار عملية الختم المعدني بكميات صغيرة؟
يتطلب اختيار طريقة التصنيع المناسبة تقييم الخصائص الفيزيائية للقطعة الخاصة بك في ضوء جدول الإنتاج وأهداف التكلفة.
الأجزاء والعمليات
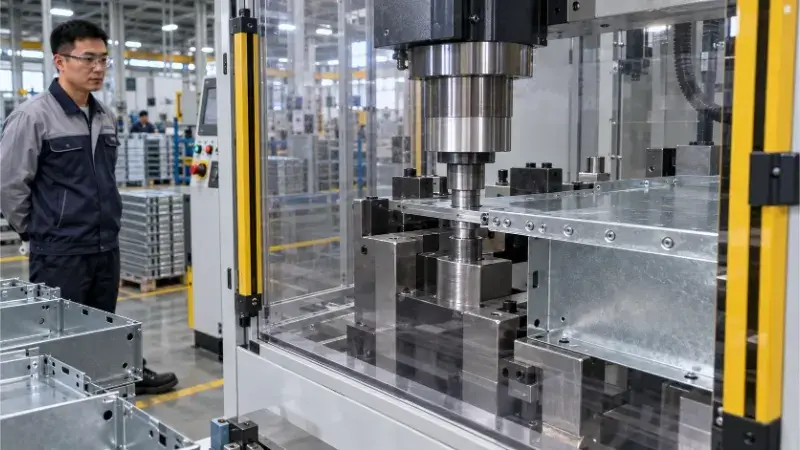
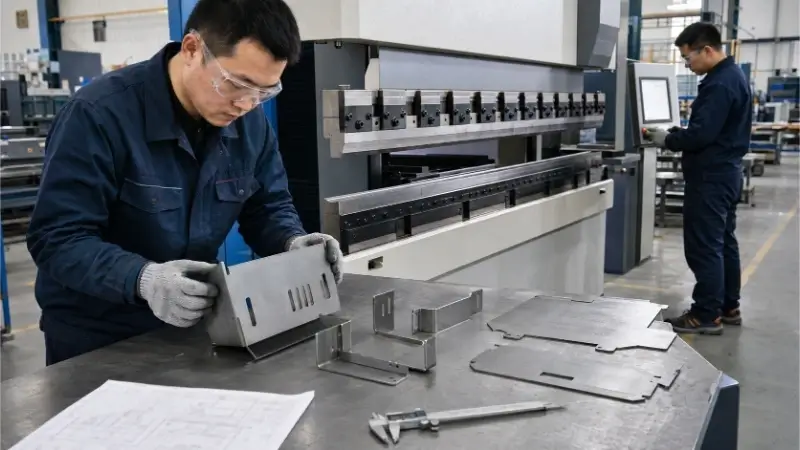
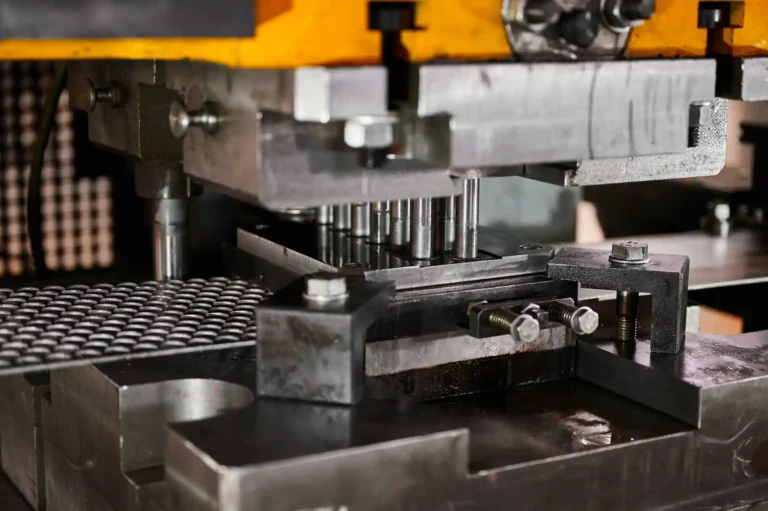
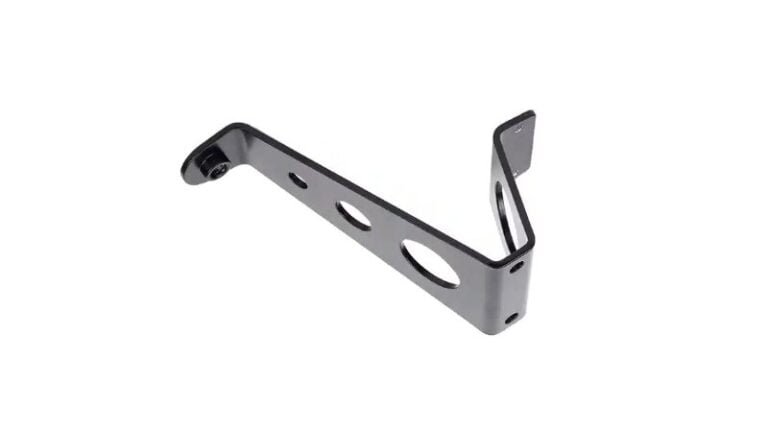
لنفترض أن حامل تثبيت قياسي من الصفائح المعدنية. عادةً ما يتضمن تصنيع هذا المكون قص المقطع المسطح، وثقب فتحات التثبيت، وتشكيل الحواف. وفي حين أن مكبس الثني قد يستغرق 45 ثانية وعدة عمليات يدوية من قبل المشغل لتشكيل الدعامة، فإن مكبس الختم ينجز نفس التشكيلات في ضربة مدتها ثانيتان.
بالإضافة إلى السرعة الأساسية، يصبح التشكيل بالختم الخيار الأكثر جدوى عندما تتضمن هندسة القطعة ملامح معقدة. فمن الصعب التحكم في الثقوب المبثوقة، أو النقوش البارزة، أو السك، أو أنماط الثقوب ذات التفاوتات الضيقة عبر عمليات الإعداد اليدوية المتعددة، لكن من السهل الحفاظ على دقة هذه الملامح باستخدام أدوات مخصصة.
استقرار الحجم والتصميم
لا يُحدد الحجم وحده مسار العملية. يجب عليك التمييز بين كمية الإنتاج الأولية والطلبات المتوقعة المتكررة وإجمالي حجم الإنتاج على مدار دورة الحياة. فإذا كان التصميم لا يزال قيد الاختبار الوظيفي أو يخضع لتعديلات متكررة، فإن استخدام القوالب الثابتة يشكل مخاطرة مالية؛ لأن كل تغيير هندسي يتطلب تعديل القالب نفسه.
تُعد عملية الختم بكميات صغيرة خيارًا مناسبًا للتصاميم التي تتمتع بالثبات الكافي لتثبيت النمط المسطح ومواقع الثقوب الحرجة. وينطبق ذلك حتى لو كان الحجم الإجمالي للإنتاج على مدى العمر الافتراضي للمنتج لا يبرر تكلفة القوالب التقدمية.
مقارنة العملية
يتطلب اختيار العملية الموازنة بين تكاليف الأدوات وسعر القطعة الواحدة، ومرونة التصميم، ومعدل استفادة المواد.
غالبًا ما يوفر النهج المختلط التوازن الأمثل بين التكلفة الأولية وقابلية تكرار الإنتاج. على سبيل المثال، يمكنك القطع بالليزر القطعة المسطحة الخام لتحقيق أقصى عائد من المواد، واستخدام أداة صلبة مخصصة للتشكيل.
| عملية التصنيع[المرجع: 20] | أفضل استخدام لـ[المرجع: 20] | تكاليف الأدوات والإعداد[المرجع: 20] | مدة دورة الوحدة[المرجع: 20] | العائد المادي[المرجع: 20] | مرونة التصميم[المرجع: 20] |
|---|---|---|---|---|---|
| القطع بالليزر والآلة المثنية[المرجع: 20] | النماذج الأولية، والتصاميم شديدة التنوع، والكميات التي تقل عن 500[المرجع: 20] | لا شيء / منخفض جدًا[المرجع: 20] | بطيء (بالدقائق)[المرجع: 20] | مرتفع (تداخل محكم)[المرجع: 20] | ممتاز (تحديثات سهلة لبرنامج CAD)[المرجع: 20] |
| التثقيب باستخدام الحاسب الآلي الرقمي[المرجع: 20] | ألواح ذات أنماط ثقوب قياسية، بكميات تتراوح بين المنخفضة والمتوسطة[المرجع: 20] | منخفض (أدوات قياسية)[المرجع: 20] | معتدل[المرجع: 20] | متوسط[المرجع: 20] | جيد (تغييرات في الأدوات لإضافة ميزات جديدة)[المرجع: 20] |
| ختم قصير المدى قصير المدى[المرجع: 20] | كميات متوسطة (500–5,000)، تصاميم ثابتة، طلبات متكررة[المرجع: 20] | معتدل[المرجع: 20] | السرعة (بالثواني)[المرجع: 20] | متوسط (يتطلب اتصالاً بالإنترنت أو شبكة اتصالات)[المرجع: 20] | محدود (يتطلب تعديل الأداة)[المرجع: 20] |
| ختم القالب التقدمي[المرجع: 20] | الإنتاج الضخم (50,000+)، تصميمات محددة[المرجع: 20] | عالي[المرجع: 20] | سريع جدا[المرجع: 20] | منخفض/متوسط (حسب تخطيط الشرائط)[المرجع: 20] | سيئة (تتطلب إعادة صياغة مكلفة)[المرجع: 20] |
كيفية حساب تكاليف الختم على المدى القصير؟
تتطلب مقارنة التكاليف الإجمالية تقييم كل من الاستثمار الهندسي الأولي ونفقات الإنتاج المتكررة على مدار عمر المشروع.
الأدوات والإعدادات
يُفصل عرض الأسعار الخاص بالإنتاج بكميات صغيرة بين تكاليف الهندسة غير المتكررة (NRE) ورسوم الإعداد المتكررة التي تُفرض في كل مرة يتم فيها طلب دفعة جديدة. تكلفة أدوات الإنتاج بكميات صغيرة أقل بكثير من القوالب التقدمية لأن المنشآت تستخدم مجموعات قوالب رئيسية (أحذية عالمية). وبدلاً من بناء قالب مخصص كامل من الصفر، يقوم المهندسون فقط بتصنيع أدوات الثقب والقوالب المحددة المطلوبة لقطعتك.
ومع ذلك، لا يزال يتعين عليك أخذ عمليات المناولة في الإنتاج في الحسبان. ونظرًا لأن أدوات الإنتاج بكميات صغيرة تعتمد غالبًا على التحميل اليدوي أو عمليات النقل متعددة المراحل بدلاً من التغذية المستمرة باللفائف، فإن وقت الإعداد المتكرر ووقت المناولة من قِبل المشغل يظلان عاملين بارزين في التكلفة في عمليات الإنتاج ذات الكميات الصغيرة.
التكاليف الإجمالية للأجزاء
لا يقتصر سعر القطعة الواحدة على عملية الضغط في المكبس فحسب. بل يجب أن يأخذ التحليل الكامل للتكلفة في الاعتبار إنتاجية المواد، وعمليات المناولة بين المراحل التشغيلية، والعمليات الثانوية مثل إدخال الأجزاء المعدنية، أو عمل الخيوط، أو تشطيب الأسطح.
عند تقييم عروض الأسعار، تأكد من معرفة ما يشمله سعر القطعة بالضبط. تحقق مما إذا كان السعر يشمل جميع خطوات المعالجة اللاحقة وإزالة الحواف الخشنة والفحص النهائي اللازمة للحصول على مكون جاهز للتركيب.
حجم المبيعات الذي يحقق التعادل
لتقييم الكفاءة من حيث التكلفة، احسب التكلفة الإجمالية (تكلفة القوالب + [سعر الوحدة × الحجم]) عبر طرق التصنيع المختلفة. بالنسبة لقوس تشكيل قياسي، لا تتطلب عملية القطع بالليزر أي تكلفة للقوالب، لكن سعر القطعة يكون أعلى بسبب بطء الماكينة وزيادة الوقت الذي يستغرقه المشغل.
تتطلب عمليات الختم بكميات صغيرة رسومًا معتدلة لتصنيع القوالب، لكنها تقلل سعر الوحدة بشكل كبير. واعتمادًا على مدى تعقيد القطعة، فإن نقطة التعادل التي يصبح عندها الختم أرخص من التصنيع تقع عادةً بين 1,000 و5,000 قطعة.
مقارنة افتراضية للتكلفة الخاصة بدعامة فولاذية مقولبة
| كمية الطلب[المرجع: 21] | القطع بالليزر (التكلفة الإجمالية)[المرجع: 21] | الختم بكميات صغيرة (التكلفة الإجمالية)[المرجع: 21] | الختم التدريجي (التكلفة الإجمالية)[المرجع: 21] | الأكثر فعالية من حيث التكلفة[المرجع: 21] |
|---|---|---|---|---|
| 500 قطعة[المرجع: 21] | $1,250[المرجع: 21] | $2,200[المرجع: 21] | $12,075[المرجع: 21] | القطع بالليزر[المرجع: 21] |
| 2,000 قطعة[المرجع: 21] | $5,000[المرجع: 21] | $3,400[المرجع: 21] | $12,300[المرجع: 21] | ختم قصير المدى قصير المدى[المرجع: 21] |
| 10,000 قطعة[المرجع: 21] | $25,000[المرجع: 21] | $9,800[المرجع: 21] | $13,500[المرجع: 21] | ختم قصير المدى قصير المدى[المرجع: 21] |
| 50,000 قطعة[المرجع: 21] | $125,000[المرجع: 21] | $41,800[المرجع: 21] | $19,500[المرجع: 21] | الختم التدريجي[المرجع: 21] |
> ملاحظة: تتغير نقاط التعادل الفعلية بناءً على سماكة المادة، ومتطلبات التفاوت المسموح به، وما إذا كانت تُستخدم إدخالات أدوات قياسية أم مخصصة. يفترض هذا النموذج أن تكلفة الليزر تبلغ 2.50 للوحدة؛ وتكلفة الأدوات للإنتاج بكميات صغيرة تبلغ 1,800 + 0.80 للوحدة؛ وتكلفة الأدوات التقدمية تبلغ 12,000 + $0.15 للوحدة.
كيف تؤثر الأدوات على الدقة والتكرار؟
لا ينبغي الخلط بين عملية الختم بكميات صغيرة و“الأدوات اللينة” المؤقتة. فاستراتيجية الأدوات تحدد بشكل مباشر الدقة المادية للقطعة ومدى ثبات هذه الدقة عبر الدفعة بأكملها.
خيارات الأدوات
تستخدم المنشآت تكوينات مختلفة للأدوات بناءً على متطلبات التفاوت الهندسي للقطعة. تقوم القوالب أحادية الضربة بعملية واحدة في كل ضربة، وهو ما يُعدّ خيارًا اقتصاديًا ولكنه يتطلب مزيدًا من المعالجة اليدوية. أما القوالب المركبة، فيمكنها قص القطعة وثقبها في آن واحد، مما يضمن تناسقًا مثاليًا بين المخطط الخارجي والثقوب الداخلية.
وللحفاظ على انخفاض التكاليف دون المساس بالصلابة، يقوم المهندسون بتركيب قوالب وقوالب قطع مصنوعة من الفولاذ المقوى حسب الطلب ضمن مجموعات القوالب الرئيسية القياسية (الأحذية العالمية). ويؤدي هذا النهج إلى فصل أدوات القطع عن الهيكل الأساسي، مما يوفر دقة المحاذاة والثبات اللذين تتميز بهما القوالب الدائمة، وذلك بتكلفة أقل بكثير.
الموقع والنقل
يؤدي نقل قطعة ما بين عدة عمليات ذات ضربة واحدة إلى حدوث أخطاء في تحديد الموضع. ففي كل مرة يقوم فيها المشغل بتفريغ قطعة خام وإعادة تحميلها، يحدث تراكم في التفاوتات المسموح بها.
يتحكم صانعو الأدوات في هذه الحركة باستخدام دبابيس تحديد المواقع (الموجهات)، وكتل التداخل، والموانع المادية. لضمان الاتساق، تأكد من أن نقاط الإحداثيات في ملفات CAD تتطابق مع نقاط التحديد المادية الفعلية المستخدمة في ورشة التصنيع. ولتقليل أخطاء النقل إلى أدنى حد ممكن، احرص دائمًا على تصميم السمات الحاسمة — مثل نمط فتحات التثبيت وعلامة المحاذاة المقابلة لها — بحيث يمكن ثقبها أو تشكيلها في نفس ضربة المكبس.
البلى والصيانة
مع تزايد حجم الإنتاج، يؤثر تآكل الأدوات بشكل مباشر على جودة القطع. وعادةً ما تتمثل العلامات الأولى لتبلد المثاقب في زيادة ارتفاع النتوءات، أو انحراف الأبعاد، أو ظهور خدوش سطحية (تآكل) على المعدن.
يعتمد تواتر الصيانة بشكل كبير على نوع المادة، وفراغ الأداة، والتشحيم. قد يتطلب ختم المواد الكاشطة مثل الفولاذ المقاوم للصدأ عالي الشد شحذ المثقاب كل 3,000 ضربة، في حين أن الألومنيوم اللين مع التزييت المناسب يمكنه بسهولة العمل لمدة 15,000 ضربة. بالنسبة للمشترين، يعد فهم عمر الأداة أمرًا بالغ الأهمية لأن شحذ المثقاب في منتصف العملية يضيف وقت تعطل غير متوقع إلى جدول التسليم الخاص بك.
كيفية تصميم قطع غيار لضمان موثوقية عملية الختم؟
إن تطبيق قواعد «التصميم من أجل قابلية التصنيع» (DFM) في مرحلة مبكرة يمنع حدوث التشققات والتشوهات، ويجنب الحاجة إلى عمليات ثانوية مكلفة.
المواد والانحناءات
يحدد اختيار المادة كيفية تصرف الصفائح المعدنية في المكبس. يجب أن تأخذ في الاعتبار درجة السبائك، ودرجة الصلابة، والسماكة، واتجاه حبيبات الدرفلة.
يمنع ثني المعدن عكس اتجاه الألياف حدوث التشققات، خاصةً في أنواع الصلابة الأعلى. بالإضافة إلى ذلك، يتفاوت الارتداد بشكل كبير بين دفعات المواد المختلفة. لذا، يجب دائمًا التحقق من الشكل المسطح النهائي وخصومات الثني مقارنةً بالأدوات الفعلية الموجودة في ورشة العمل، وليس الاكتفاء بالافتراض بناءً على حسابات برامج التصميم بمساعدة الحاسوب (CAD) فقط.
الثقوب والنقوش البارزة
هناك قاعدة ذهبية صارمة في مجال ختم المعادن: لا تصمم أبدًا ثقبًا بقطر أصغر من سماكة المادة (بنسبة 1:1). فمحاولة ثقب فتحة بقطر 0.040 بوصة في فولاذ بسماكة 0.060 بوصة ستؤدي ببساطة إلى كسر المثقاب. وإذا كانت هناك حاجة وظيفية لثقب أصغر، فيجب حفره أو قطعه بالليزر كعملية ثانوية.
كما أن مسألة القرب لا تقل أهمية. فثقب الثقوب على مسافة قريبة جدًّا من خط الانحناء يؤدي إلى شد الثقب وتشويهه أثناء التشكيل. احرص على إبقاء حافة أي ثقب على مسافة لا تقل عن 1.5 ضعف سماكة المادة مضافًا إليها نصف قطر الانحناء بعيدًا عن خط الانحناء. وبالمثل، احرص دائمًا على تصميم مساحات تخفيف الانحناء بعرض لا يقل عن ضعف سماكة المادة لمنع تمزق المعدن عند زوايا الحواف.
التفاوتات المسموح بها والعمليات الثانوية
حدد بوضوح نقاط الإسناد الحاسمة للأداء في الرسم. في حين أن عمليات الختم بكميات صغيرة تتبع تفاوتات قياسية ثابتة (غالبًا ±0.005 بوصة)، فإن المطالبة بتفاوتات أضيق ستستلزم إجراء عمليات ثانوية.
فمثلاً، من المرجح أن تحتاج الفتحة المثقوبة المخصصة لتركيب محمل دقيق إلى عملية توسيع ثانوية. وإذا كانت القطعة تخضع لمتطلبات جمالية صارمة، فيجب تحديد الأوجه الجمالية بوضوح في الرسم. وهذا يتيح للمصنع وضع أغشية واقية وضبط فجوات القوالب لتجنب ظهور علامات الأدوات.
كيفية فحص القطع المختومة المُنتجة بكميات صغيرة؟
إن ترجمة التفاوتات الهندسية إلى خطة فحص مادي تضمن اتفاق كل من المصنع والمشتري على ما يُعتبر قطعة مقبولة.
الموافقة على المادة الأولى
قبل البدء في إنتاج دفعة مكونة من 5,000 قطعة، يجب على الشركة المصنعة إثبات صلاحية العملية. ويحدد تقرير فحص العينة الأولى (FAI) المعايير الأساسية من خلال التحقق من المواد الخام، والأبعاد الحرجة، وزوايا الانحناء، ومدى ملاءمة التجميع المادي.
يجب أن ترتبط الموافقة ارتباطًا مباشرًا بمراجعة محددة للرسم. وفي حالة تحديث الرسم، يجب إعادة ضبط عملية FAI بالنسبة للسمات المتأثرة لضمان توافق الأدوات المادية مع الشكل الهندسي الجديد.
عمليات الفحص أثناء الإنتاج
لا يقوم المشغلون بقياس كل قطعة على حدة في عملية إنتاج تضم عدة آلاف من القطع. بل تقوم إدارة مراقبة الجودة بوضع خطة لأخذ العينات أثناء العملية — مثل فحص الخصائص الحاسمة كل 100 ضربة أو في بداية نوبة عمل جديدة.
بالنسبة لأنماط الثقوب المعقدة، غالبًا ما يتم تصنيع أجهزة فحص مخصصة بنظام «Go/No-Go». فإذا سقطت القطعة على مسامير الجهاز بسلاسة، فإنها تُعتبر ناجحة. ويوفر ذلك التحقق الوظيفي وفقًا لمعيار 100% في غضون ثوانٍ دون استهلاك وقت مكلف على جهاز قياس التنسيق (CMM). وإذا انحرف أحد الأبعاد عن التفاوت المسموح به بسبب تبلد المثقاب، يقوم المشغل بإيقاف المكبس، وشحذ الأداة، وتوثيق الإجراء التصحيحي قبل استئناف الإنتاج.
الحواف والأسطح
تُعد النتوءات نتيجة مادية حتمية لعملية قص المعدن. وبدلاً من طلب “عدم وجود نتوءات”، حدد أقصى ارتفاع مسموح به للنتوءات (عادةً ما يكون 10% من سماكة المادة) وحدد الجانب الذي يجب أن تواجهه النتوءات من القطعة لتجنب أي تداخل أثناء التجميع.
بالنسبة للمتطلبات التجميلية، يجب تحديد الأسطح البصرية الرئيسية (A-surfaces) بوضوح. إن وضع عينات للحدود المادية — وهي قطع مصبوبة فعلية تُظهر الحد الأقصى المقبول للخدوش أو علامات الأدوات أو انحناء الحواف — يساعد كلا الطرفين على فهم الشروط المقبولة بشكل أفضل بكثير من الوصف النصي.
قائمة مراجعة قياسية لقبول عمليات الختم بكميات صغيرة
| فئة الفحص[المرجع: 22] | طريقة التحقق[المرجع: 22] | معايير القبول[المرجع: 22] |
|---|---|---|
| قاعدة المواد[المرجع: 22] | مراجعة شهادة الطاحونة[المرجع: 22] | تتوافق مع السبيكة والدرجة المحددة[المرجع: 22] |
| الأبعاد الحاسمة[المرجع: 22] | مقاييس / آلة قياس منسوبية (CMM)[المرجع: 22] | في حدود التفاوتات المحددة للرسومات ثنائية الأبعاد[المرجع: 22] |
| مواقع الثقوب[المرجع: 22] | جهاز فحص "الموافقة/الرفض"[المرجع: 22] | تخترق الدبابيس نقاط الإحداث دون استخدام قوة[المرجع: 22] |
| حالة الحافة[المرجع: 22] | بصري / ميكرومتر[المرجع: 22] | ارتفاع النتوء < 10% من سماكة المادة[المرجع: 22] |
| السطح التجميلي[المرجع: 22] | مرئي (عينة الحدود)[المرجع: 22] | لا توجد آثار عميقة للأدوات على الأسطح «A» المحددة[المرجع: 22] |
كيف يمكن طلب عروض أسعار خدمات الختم ومقارنتها؟
إن طلب عرض الأسعار الشامل يمنع ظهور التكاليف الخفية ويتيح لمديري المشتريات مقارنة العروض بدقة. فالمعلومات الناقصة تنطوي دائمًا على مخاطر مفترضة، والتي يضعها المصنعون في الاعتبار عند تحديد سعر عرض الأسعار المقدم إليك.
الرسومات والمتطلبات
يُظهر النموذج ثلاثي الأبعاد (CAD) الشكل، لكن الرسم ثنائي الأبعاد بصيغة PDF هو الذي يحدد التكلفة. يجب تقديم كليهما. ويجب أن يذكر الرسم ثنائي الأبعاد المطبوع بشكل صريح رقم مراجعة الرسم، ودرجة جودة المادة ودرجة صلابة، والسماكة، وأي معالجات سطحية مطلوبة.
قم بتسليط الضوء على الميزات الحاسمة للأداء الوظيفي. فمن خلال تحديد الأبعاد الثلاثة أو الأربعة التي تؤثر فعليًّا على عملية التجميع، فإنك تتيح لصانع الأدوات تركيز جهوده الهندسية على الجوانب الأكثر أهمية.
نصيحة من الخبراء: ضع في اعتبارك أن التشطيبات الثانوية مثل أنودة أو طلاء الزنك غالبًا ما تفرض رسومًا دنيا على الكمية الدنيا. فقد تبلغ التكلفة الإجمالية لمعالجة 500 قطعة نفس التكلفة الإجمالية لمعالجة 1,500 قطعة لدى شركة الطلاء.
الكميات والتسليم
احرص دائمًا على الفصل بين كمية الإنتاج الفورية والطلب السنوي المتوقع. إذا كنت بحاجة إلى 5,000 قطعة إجمالاً، لكنك ترغب في استلامها على دفعات مكونة من 1,000 قطعة، فاذكر ذلك بوضوح. إن طلب دفعات أصغر يزيد من وتيرة عمليات إعداد المكابس، مما يؤدي إلى ارتفاع سعر الوحدة مقارنةً بإنتاج الـ 5,000 قطعة دفعة واحدة.
حدد احتياجاتك من التغليف مسبقًا. إن وضع قطع المعادن الثقيلة بكميات كبيرة في صندوق «جايلورد» هو حل رخيص، لكنه ينطوي على مخاطر حدوث خدوش سطحية وانحناء الحواف. أما التغليف بطبقات باستخدام فواصل، فيحمي القطع ولكنه يزيد من حجم الشحنة وتكاليف المناولة.
مصطلحات الأدوات
تعد ملكية الأدوات إحدى النقاط العمياء الرئيسية في مجال المشتريات. يجب توضيح الأمر مسبقًا ما إذا كنت تدفع مقابل مجموعة القوالب الرئيسية المادية، أم مقابل قطع اللكم والقوالب المخصصة فقط.
يجب عليك أيضًا التأكد من شروط صيانة القوالب وتخزينها وتعديلاتها. إذا زاد حجم إنتاجك في نهاية المطاف بحيث يتطلب استخدام قالب متدرج، فاسأل عما إذا كان بإمكان الشركة المصنعة إجراء هندسة عكسية لبيانات الدفعات الصغيرة لتسريع عملية تصميم القوالب الجديدة.
نصيحة من الخبراء: تأكد من أن عقدك ينص على أنك، بمجرد السداد، تصبح مالكًا لقطع الأدوات المخصصة، ولديك الحق في نقلها إلى منشأة أخرى إذا لزم الأمر. فالتحديد الواضح للملكية يمنع الارتباط بالمورد.
هل أنت مستعد لسد الفجوة بين النموذج الأولي والإنتاج الضخم؟
أرسلوا إلينا نماذجكم ثلاثية الأبعاد، ومخططاتكم ثنائية الأبعاد، والأحجام المتوقعة. في غضون 24 ساعة، سيقوم فريقنا الهندسي بإجراء مراجعة شاملة لتصميم قابل للتصنيع (DFM)، وتسليط الضوء على الفرص المحتملة لتوفير التكاليف، وتقديم عرض أسعار شفاف يوضح بالتفصيل ما ستدفعه مقابل تكلفة الأدوات مقارنةً بسعر الوحدة.
مهلا، أنا كيفن لي
على مدى السنوات العشر الماضية، كنت منغمسًا في أشكال مختلفة من تصنيع الصفائح المعدنية، وشاركت رؤى رائعة هنا من تجاربي عبر ورش العمل المتنوعة.
ابقى على تواصل
كيفن لي
لدي أكثر من عشر سنوات من الخبرة المهنية في تصنيع الصفائح المعدنية، وتخصصت في القطع بالليزر، والثني، واللحام، وتقنيات معالجة الأسطح. كمدير فني في شنغن، أنا ملتزم بحل تحديات التصنيع المعقدة ودفع الابتكار والجودة في كل مشروع.
الموارد ذات الصلة