
Штамповка металла мелкими партиями — это производственный процесс, применяемый для изготовления небольших и средних партий продукции, как правило, от 500 до 5 000 деталей. В этом процессе используется модульное, менее дорогостоящее оборудование для вырубки, пробивки и формовки деталей из листового металла, что обеспечивает более быструю настройку оборудования и более низкие начальные затраты на проектирование по сравнению с прогрессивной штамповкой.
Для инженеров и менеджеров по закупкам выбор подходящего метода изготовления листовых изделий представляет собой постоянную дилемму между ценой за единицу и затратами на изготовление пресс-формы. Лазерная резка и гибка на прессовом торсионном станке становятся слишком медленными и дорогостоящими при тираже в 2 000 деталей, но изготовление прогрессивной матрицы $20 000 невозможно оправдать для средних партий.
Штамповка малыми партиями как раз и заполняет этот пробел. Однако для максимального повышения экономической эффективности необходимо понимать ограничения, связанные с изготовлением пресс-форм. В данном руководстве подробно описано, как правильно оценить этот процесс. Ниже мы расскажем, как рассчитать объемы, при которых достигается безубыточность, адаптировать CAD-проекты (DFM) для модульных пресс-форм и правильно составить запрос на предложение (RFQ), чтобы избежать скрытых производственных расходов.
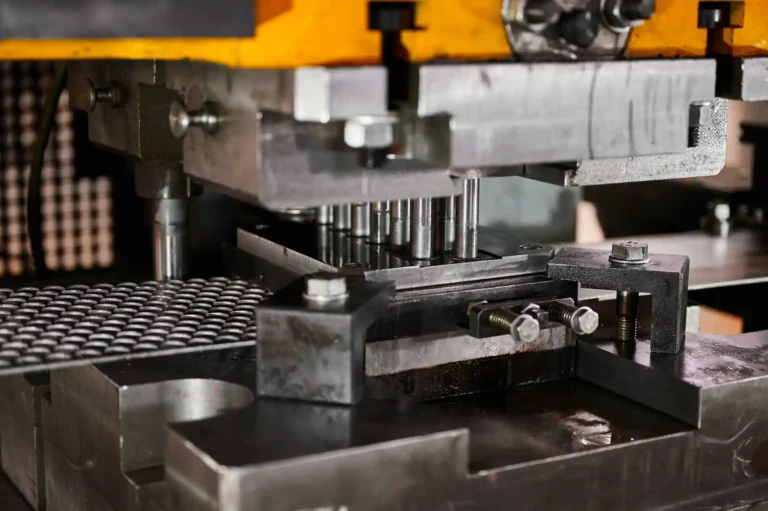
Когда стоит выбрать штамповку металла малыми партиями?
Чтобы выбрать подходящий метод изготовления, необходимо сопоставить физические характеристики детали с графиком производства и целевыми показателями по затратам.
Детали и операции
Рассмотрим стандартный монтажный кронштейн из листового металла. Изготовление данной детали обычно включает в себя вырубку плоского профиля, пробивание монтажных отверстий и формовку фланцев. В то время как на гибочном прессе изготовление кронштейна может занять 45 секунд и потребовать нескольких операторских вмешательств, штамповочный пресс выполняет те же операции за один ход длительностью 2 секунды.
Помимо высокой скорости, штамповка становится наиболее целесообразным вариантом, когда геометрия детали включает сложные элементы. Выдавленные отверстия, тиснение, чеканка или схемы отверстий с узкими допусками трудно контролировать при многократной ручной настройке, но их легко обеспечить с помощью специализированного инструмента.
Объем и стабильность конструкции
Один только объём не определяет ход процесса. Необходимо отдельно учитывать объём первоначальной партии от ожидаемых повторных заказов и общего объёма за весь жизненный цикл. Если конструкция всё ещё проходит функциональные испытания или подвергается частым доработкам, изготовление постоянных пресс-форм сопряжено с финансовым риском, поскольку каждое конструктивное изменение требует модификации самой пресс-формы.
Штамповка небольшими партиями хорошо подходит для конструкций, которые достаточно стабильны, чтобы зафиксировать плоскую развертку и расположение критически важных отверстий. Это справедливо даже в том случае, если общий объем производства за весь срок службы не оправдывает затрат на прогрессивные штампы.
Сравнение процессов
При выборе технологического процесса необходимо найти оптимальный баланс между затратами на инструмент, себестоимостью единицы продукции, гибкостью проектирования и выходом готовой продукции.
Зачастую гибридный подход обеспечивает оптимальный баланс между начальными затратами и повторяемостью производства. Например, можно лазерная резка плоскую заготовку для обеспечения максимального выхода материала и использовать специальный твердый инструмент для формовки.
| Производственный процесс[ссылка: 20] | Лучше всего подходит для[ссылка: 20] | Затраты на инструмент и наладку[ссылка: 20] | Время цикла единицы[ссылка: 20] | Выход материала[ссылка: 20] | Гибкость конструкции[ссылка: 20] |
|---|---|---|---|---|---|
| Лазерная резка и гибочный пресс[ссылка: 20] | Прототипы, конструкции с большим разнообразием, тиражи менее 500 штук[ссылка: 20] | Отсутствует / Очень низкий[ссылка: 20] | Медленно (минуты)[ссылка: 20] | Высокий (плотное вложение)[ссылка: 20] | Отлично (простое обновление CAD-файлов)[ссылка: 20] |
| Штамповка с ЧПУ[ссылка: 20] | Панели со стандартной схемой расположения отверстий, небольшие и средние объемы производства[ссылка: 20] | Низкий (стандартный инструмент)[ссылка: 20] | Умеренный[ссылка: 20] | Средний[ссылка: 20] | Хорошо (Смена инструментов для обработки новых элементов)[ссылка: 20] |
| Штамповка короткими сериями[ссылка: 20] | Тиражи среднего объема (500–5 000), стабильные дизайны, повторные заказы[ссылка: 20] | Умеренный[ссылка: 20] | Скорость (секунды)[ссылка: 20] | Средний (требуется подключение к Интернету/сотовая связь)[ссылка: 20] | Ограниченно (требуется модификация инструмента)[ссылка: 20] |
| Прогрессивная штамповка[ссылка: 20] | Серийное производство (50 000+), закрытые конструкции[ссылка: 20] | Высокий[ссылка: 20] | Очень быстро[ссылка: 20] | Низкий/средний (в зависимости от расположения полос)[ссылка: 20] | Неудовлетворительно (требуется дорогостоящая доработка матрицы)[ссылка: 20] |
Как рассчитать стоимость штамповки небольших партий?
Для сравнения общих затрат необходимо оценить как первоначальные инвестиции в проектирование, так и текущие производственные расходы на протяжении всего срока реализации проекта.
Оснастка и настройка
В расценках на мелкую партию затраты на единовременные инженерные работы (NRE) выделяются отдельно от периодических сборов за настройку оборудования, взимаемых при каждом заказе новой партии. Стоимость инструментов для мелкосерийного производства значительно ниже, чем у прогрессивных штампов, поскольку на предприятиях используются типовые наборы штампов (универсальные зажимные колодки). Вместо того чтобы изготавливать с нуля полный индивидуальный штамповой блок, инженеры обрабатывают только те конкретные пуансоны и матрицы, которые необходимы для вашей детали.
Тем не менее, необходимо учитывать трудозатраты на производственном процессе. Поскольку при изготовлении мелких партий зачастую используется ручная загрузка или многоэтапная перегрузка вместо непрерывной подачи рулонов, время на повторную настройку оборудования и ручную работу оператора остаются заметными факторами затрат при производстве небольших партий.
Общая стоимость деталей
Цена за единицу продукции не ограничивается одним ходом пресса. Полный анализ затрат должен учитывать выход готовой продукции, перемещение заготовок между операциями, а также вторичные процессы, такие как установка крепежа, нарезание резьбы или обработка поверхности.
При оценке предложений уточняйте, что именно входит в стоимость единицы продукции. Проверьте, включает ли она все необходимые этапы послеобработки, удаления заусенцев и окончательного контроля, требуемые для получения детали, готовой к монтажу.
Объем, обеспечивающий безубыточность
Для оценки экономической эффективности рассчитайте общую стоимость (стоимость инструментов + [цена за единицу × объем производства]) для различных методов производства. В случае стандартного штампованного кронштейна лазерная резка не требует затрат на инструменты, но цена за единицу при этом выше из-за более низкой производительности станка и затрат рабочего времени оператора.
Штамповка небольшими партиями сопряжена с умеренными затратами на изготовление штампов, но позволяет значительно снизить цену за единицу. В зависимости от сложности детали точка безубыточности, при которой штамповка становится более выгодной, чем изготовление методом механической обработки, обычно приходится на партии от 1 000 до 5 000 штук.
Гипотетическое сравнение стоимости стального штампованного кронштейна
| Количество в заказе[ссылка: 21] | Лазерная резка (общая стоимость)[ссылка: 21] | Штамповка малыми партиями (общая стоимость)[ссылка: 21] | Поэтапная штамповка (общая стоимость)[ссылка: 21] | Наиболее экономически выгодный[ссылка: 21] |
|---|---|---|---|---|
| 500 деталей[ссылка: 21] | $1,250[ссылка: 21] | $2,200[ссылка: 21] | $12,075[ссылка: 21] | Лазерная резка[ссылка: 21] |
| 2 000 деталей[ссылка: 21] | $5,000[ссылка: 21] | $3,400[ссылка: 21] | $12,300[ссылка: 21] | Штамповка короткими сериями[ссылка: 21] |
| 10 000 деталей[ссылка: 21] | $25,000[ссылка: 21] | $9,800[ссылка: 21] | $13,500[ссылка: 21] | Штамповка короткими сериями[ссылка: 21] |
| 50 000 деталей[ссылка: 21] | $125,000[ссылка: 21] | $41,800[ссылка: 21] | $19,500[ссылка: 21] | Прогрессивная штамповка[ссылка: 21] |
> Примечание: Фактические точки безубыточности зависят от толщины материала, требований к допускам, а также от того, используются ли стандартные или изготовленные на заказ режущие пластины. В данной модели предполагается, что стоимость лазерной обработки составляет 2,50 за единицу; стоимость инструментов для мелкосерийного производства — 1 800 + 0,80 за единицу; а стоимость прогрессивных инструментов — 12 000 + $0,15 за единицу.
Как инструмент влияет на точность и повторяемость?
Мелкосерийную штамповку не следует путать с временным “мягким инструментом”. Выбранная стратегия изготовления инструмента напрямую определяет геометрическую точность детали и степень стабильности этой точности по всей партии.
Варианты оснастки
На производственных предприятиях используются различные конфигурации инструментов в зависимости от требований к геометрическим допускам детали. Однооперационные штампы выполняют одну операцию за ход, что является экономически выгодным, но требует большего объема ручной обработки. Комбинированные штампы позволяют одновременно вырубать и пробивать деталь, обеспечивая идеальную концентричность между внешним профилем и внутренними отверстиями.
Чтобы снизить затраты без ущерба для жесткости, инженеры устанавливают изготовленные на заказ пуансоны и матричные блоки из закаленной стали в стандартные основные матричные комплекты (универсальные башмаки). Такой подход позволяет отделить режущие инструменты от базовой конструкции, обеспечивая точность выравнивания и стабильность, характерные для постоянной матрицы, при значительно меньших затратах.
Местоположение и трансфер
Перемещение детали между несколькими одноцикловыми операциями приводит к появлению погрешностей позиционирования. Каждый раз, когда оператор извлекает и загружает заготовку, происходит накопление допусков.
Инструментальщики контролируют это перемещение с помощью установочных штифтов (пилотов), позиционирующих блоков и механических упоров. Для обеспечения согласованности убедитесь, что ваши базовые точки в CAD-модели соответствуют фактическим физическим ориентирам, используемым в цехе. Чтобы полностью свести к минимуму ошибки при переносе данных, всегда старайтесь проектировать критически важные элементы — такие как схема расположения монтажных отверстий и соответствующий ей выступ для центрирования — таким образом, чтобы их можно было пробить или сформировать за один ход пресса.
Эксплуатация и техническое обслуживание
По мере увеличения объемов производства износ инструмента напрямую влияет на качество деталей. Первыми признаками затупления пуансонов обычно являются увеличение высоты заусенцев, отклонение от номинальных размеров или появление царапин (задира) на поверхности металла.
Частота технического обслуживания в значительной степени зависит от типа материала, зазора инструмента и смазки. При штамповке абразивных материалов, таких как нержавеющая сталь с высоким пределом прочности, может потребоваться заточка пуансона каждые 3 000 ходов, в то время как мягкий алюминий при надлежащей смазке может легко выдержать 15 000 ходов. Для покупателей понимание срока службы инструмента имеет решающее значение, поскольку заточка пуансонов в середине серии приводит к незапланированным простоям в графике поставок.
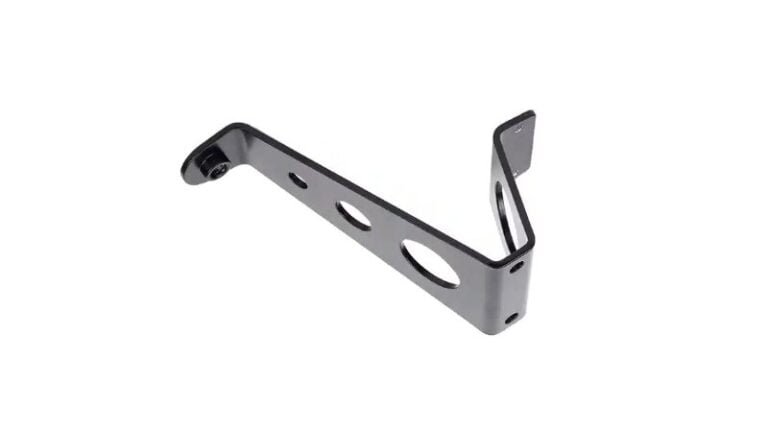
Как проектировать детали для надёжной штамповки?
Своевременное применение правил проектирования с учетом технологичности (DFM) позволяет предотвратить появление трещин, деформаций и необходимость проведения дорогостоящих дополнительных операций.
Материалы и изгибы
Выбор материала определяет поведение листового металла в прессе. Необходимо учитывать марку сплава, состояние, толщину и направление прокатного зерна.
Гибка металла поперек направления кристаллической структуры предотвращает появление трещин, особенно в случае более твёрдых сортов. Кроме того, величина упругой деформации значительно варьируется между партиями материала. Окончательный плоский чертеж и вычеты на гибку всегда необходимо сверять с реальными пресс-формами, имеющимися в цехе, а не просто исходить из расчётов, выполненных в программах CAD.
Отверстия и рельефы
В штамповке металла существует строгое «золотое правило»: никогда не проектируйте пробитое отверстие, диаметр которого меньше толщины материала (соотношение 1:1). Попытка пробить отверстие диаметром 0,040″ в стали толщиной 0,060″ приведет к простому обрыву пуансона. Если по функциональным соображениям требуется отверстие меньшего размера, его необходимо просверлить или вырезать лазером в ходе дополнительной операции.
Расстояние также имеет большое значение. Пробивание отверстий слишком близко к линии изгиба приводит к растяжению и деформации отверстия в процессе формовки. Расстояние от края любого отверстия до линии гибки должно составлять не менее 1,5-кратной толщины материала плюс радиус гибки. Аналогично, всегда проектируйте отступы для гибки шириной не менее чем в два раза больше толщины материала, чтобы предотвратить разрыв металла в углах фланца.
Допуски и вторичные операции
Чётко обозначьте на чертеже контрольные точки, критические для функциональности. Хотя при штамповке небольших партий соблюдаются стандартные допуски (часто ±0,005″), требование более жестких допусков приведёт к необходимости проведения дополнительных операций.
Например, просверленное отверстие, предназначенное для прецизионной посадки подшипника, скорее всего, потребует повторного развертывания. Если к детали предъявляются строгие требования к внешнему виду, необходимо четко указать на чертеже поверхности, подлежащие отделке. Это позволит производителю нанести защитные пленки и отрегулировать зазоры в штампе, чтобы избежать следов от инструмента.
Как проводить контроль штампованных деталей, выпускаемых небольшими партиями?
Преобразование инженерных допусков в план физического контроля позволяет обеспечить, чтобы и производитель, и покупатель пришли к единому мнению относительно того, что считается приемлемой деталью.
Утверждение первой детали
Перед запуском партии из 5 000 деталей производитель должен подтвердить соответствие технологического процесса. Отчет о первом экземпляре (FAI) фиксирует исходные параметры путем проверки сырья, критических размеров, углов изгиба и физической совместимости деталей при сборке.
Утверждение должно быть напрямую связано с конкретной редакцией чертежа. В случае обновления чертежа процесс FAI должен быть запущен заново для соответствующих элементов, чтобы обеспечить соответствие физического инструмента новой геометрии.
Проверки в процессе производства
Операторы не измеряют каждую отдельную деталь в партии, насчитывающей несколько тысяч штук. Вместо этого служба контроля качества разрабатывает план отбора проб в процессе производства — например, проверку критических характеристик каждые 100 тактов или в начале новой смены.
Для сложных схем расположения отверстий часто изготавливаются специальные приспособления для проверки по принципу «проходит/не проходит». Если деталь плавно опускается на штифты приспособления, она считается прошедшей проверку. Это позволяет за считанные секунды провести функциональную проверку 100%, не затрачивая время на использование дорогостоящей координатно-измерительной машины (КИМ). Если размер выходит за пределы допуска из-за затупленного пуансона, оператор останавливает пресс, затачивает инструмент и документирует корректирующие меры перед возобновлением производства.
Края и поверхности
Заусенцы являются неизбежным физическим результатом сдвига металла. Вместо того чтобы требовать “отсутствия заусенцев”, определите максимально допустимую высоту заусенца (обычно 10% от толщины материала) и укажите, на какую сторону детали должен быть обращен заусенец, чтобы избежать помех при сборке.
Что касается эстетических требований, необходимо четко определить основные видимые поверхности категории A. Создание образцов физических границ — реальных штампованных деталей, демонстрирующих максимально допустимые пределы по царапинам, следам от инструментов или закруглению кромок — помогает обеим сторонам гораздо лучше понять допустимые условия, чем текстовые описания.
Стандартный контрольный список для приемки мелких партий штампованной продукции
| Категория проверки[ссылка: 22] | Метод проверки[ссылка: 22] | Критерии приемки[ссылка: 22] |
|---|---|---|
| Материальная база[ссылка: 22] | Проверка сертификата мельницы[ссылка: 22] | Соответствует указанному сплаву и состоянию[ссылка: 22] |
| Критические размеры[ссылка: 22] | Шлицевые штангенциркули / КИМ[ссылка: 22] | В пределах указанных допусков для 2D-чертежей[ссылка: 22] |
| Положение отверстий[ссылка: 22] | Приспособление для проверки «прошел/не прошел»[ссылка: 22] | Штифты проходят через опорные точки без приложения усилия[ссылка: 22] |
| Краевое состояние[ссылка: 22] | Визуальный / Микрометрический[ссылка: 22] | Высота заусенца < 10% толщины материала[ссылка: 22] |
| Декоративная поверхность[ссылка: 22] | Визуальный (образец границы)[ссылка: 22] | На указанных поверхностях типа A не должно быть глубоких следов от инструмента[ссылка: 22] |
Как запросить и сравнить предложения по штамповке?
Подробный запрос предложений позволяет избежать скрытых затрат и дает возможность менеджерам по закупкам точно сравнивать предложения. Отсутствие информации всегда влечет за собой дополнительный риск, который производители учитывают при формировании цены в вашем предложении.
Чертежи и технические требования
3D-модель CAD отражает форму, но именно 2D-чертеж в формате PDF определяет стоимость. Предоставьте оба документа. В 2D-чертеже должны быть четко указаны номер редакции чертежа, марка и состояние материала, толщина, а также любые необходимые виды обработки поверхности.
Выделите характеристики, критически важные для функционирования. Определив, какие именно три или четыре параметра действительно влияют на процесс сборки, вы дадите возможность конструктору инструмента сосредоточить свои усилия на самых важных аспектах.
Совет от эксперта: Имейте в виду, что вторичные отделочные материалы, такие как анодирование или цинкование часто взимают минимальную плату за партию. Общая стоимость обработки 500 деталей у гальваниста может оказаться точно такой же, как и при обработке 1 500 деталей.
Количество и доставка
Всегда разделяйте объем текущего заказа и ожидаемый годовой спрос. Если вам требуется в общей сложности 5 000 деталей, но вы хотите, чтобы их поставляли партиями по 1 000 штук, четко укажите это. Заказ небольших партий увеличивает частоту перенастройки пресса, что приведет к повышению цены за единицу по сравнению с изготовлением всех 5 000 деталей за один раз.
Заранее уточните свои требования к упаковке. Сваливать тяжелые металлические детали навалом в коробку типа «Гейлорд» — это дешево, но при этом возникает риск появления косметических царапин и погнутых фланцев. Упаковка слоями с использованием перегородок защищает детали, но увеличивает объем груза и затраты на погрузочно-разгрузочные работы.
Термины, связанные с инструментами
Вопрос о праве собственности на инструменты является одной из основных «слепых зон» в сфере закупок. Заранее уточните, оплачиваете ли вы физический комплект мастер-штампов или только изготовленные на заказ пуансоны и матрицы.
Кроме того, необходимо согласовать условия технического обслуживания, хранения и модификаций инструментов. Если объём производства вашей продукции со временем увеличится настолько, что потребуется использование прогрессивного штампа, уточните, может ли производитель провести реверс-инжиниринг данных по мелкосерийному производству, чтобы ускорить разработку нового инструмента.
Совет от эксперта: Убедитесь, что в вашем контракте оговорено, что после оплаты вы становитесь владельцем индивидуальных инструментальных вставок и имеете право при необходимости перенести их на другое производственное предприятие. Четкое определение права собственности позволяет избежать зависимости от одного поставщика.
Готовы преодолеть разрыв между прототипом и серийным производством?
Пришлите нам свои 3D-модели, 2D-чертежи и предполагаемые объемы. В течение 24 часов наша команда инженеров проведет всесторонний анализ DFM, выявит потенциальные возможности для сокращения затрат и предоставит прозрачное ценовое предложение, в котором будет четко указано, какую сумму вы платите за изготовление инструментов, а какую — за саму продукцию.
Привет, я Кевин Ли

Последние 10 лет я занимался различными формами изготовления листового металла и делился здесь интересными идеями из своего опыта работы в различных мастерских.
Связаться
Кевин Ли
У меня более десяти лет профессионального опыта в производстве листового металла, специализирующегося на лазерной резке, гибке, сварке и методах обработки поверхности. Как технический директор Shengen, я стремлюсь решать сложные производственные задачи и внедрять инновации и качество в каждом проекте.
Связанный ресурс

Материалы для прототипирования: как выбрать подходящий материал

Прессовое соединение листового металла: проектирование, стоимость и качество

Сталь 4140 и 4130: механическая обработка, сварка и выбор
