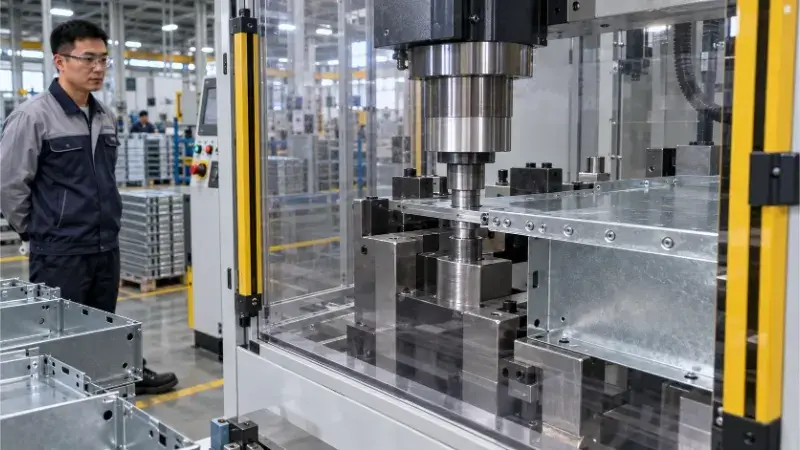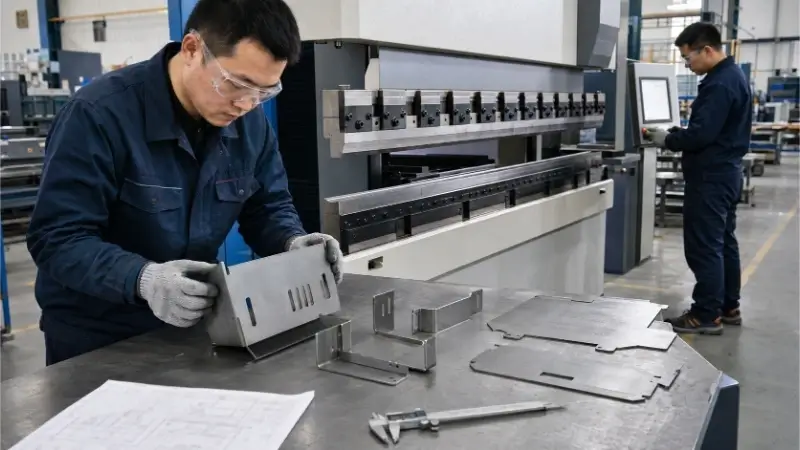
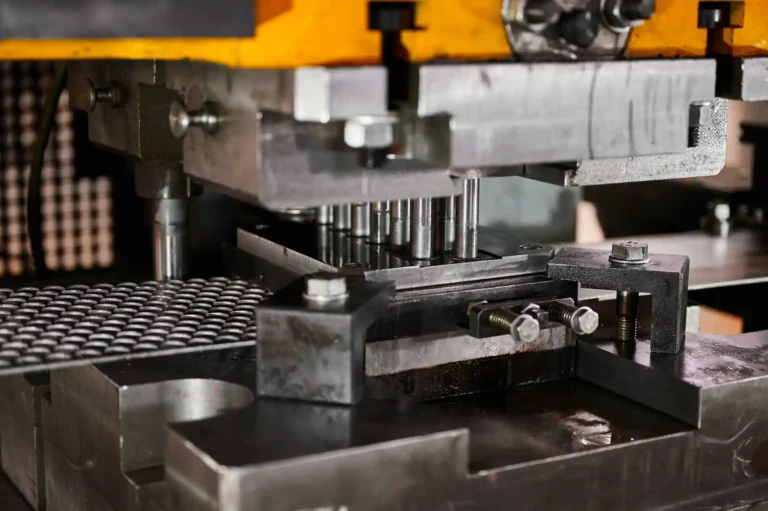
小ロットの金属プレス加工は、通常500個から5,000個程度の少量から中量の生産に適した製造プロセスです。モジュール式の低コスト金型を用いて、板金部品のブランキング、パンチング、成形を行い、順送金型によるプレス加工に比べ、セットアップ時間の短縮と初期の設計コストの削減を実現します。.
エンジニアや調達担当者にとって、適切な板金加工方法の選択は、単価と金型投資の間の絶え間ない葛藤です。レーザー切断やプレスブレーキ成形は、2,000個の生産数になると速度が遅くなり、コストも高くなりますが、中量生産の場合、$20,000の順送金型を製作することには、経済的な正当性を見出すことができません。.
小ロットプレス加工は、まさにこのニーズを満たします。ただし、コストメリットを最大限に引き出すためには、金型の限界を理解しておく必要があります。本ガイドでは、この工程を評価する方法を具体的に解説します。以下では、損益分岐点となる生産量の算出方法、モジュール式金型に対応したCAD設計(DFM)の調整方法、そして隠れた製造費用を回避するための見積依頼書の作成方法について解説します。.
小ロットの金属プレス加工はどのような場合に選ぶべきか?
適切な製造方法を選択するには、部品の物理的特性を、生産スケジュールやコスト目標と照らし合わせて評価する必要があります。.
部品と工程
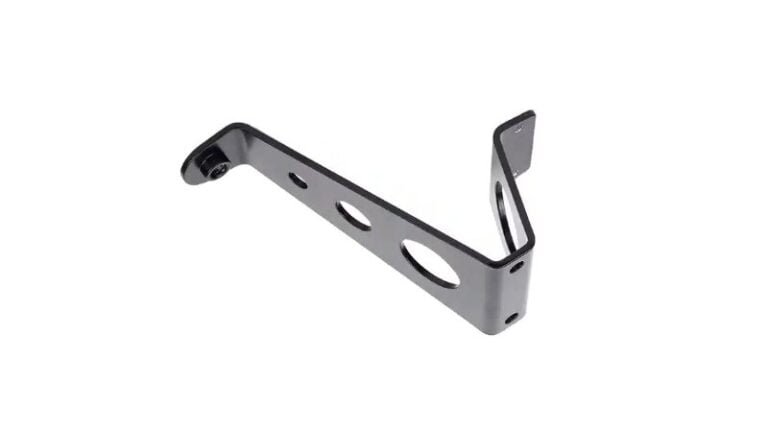
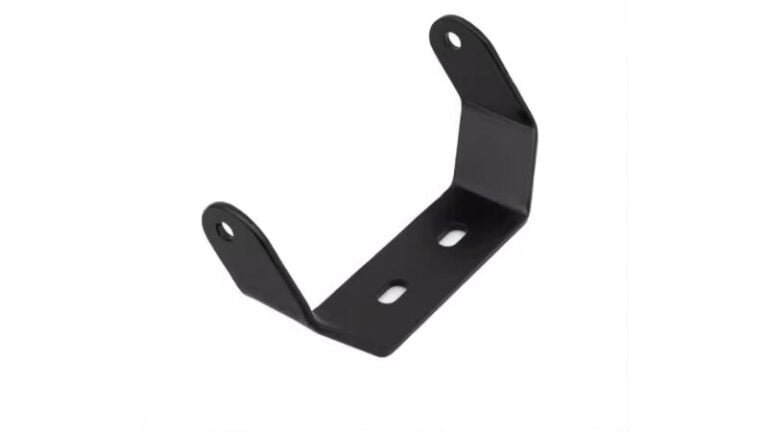
ある 標準的な板金製取り付けブラケット. 。この部品の製造には、通常、平らなプロファイルのブランキング、取り付け穴の打ち抜き、およびフランジの成形が含まれます。プレスブレーキではブラケットの成形に45秒かかり、作業員による複数の手作業が必要となる場合がありますが、プレス成形機であれば、2秒のストロークで同じ成形を完了することができます。.
基本的な加工速度の面だけでなく、部品の形状に複雑な形状要素が含まれる場合、プレス加工が最も現実的な選択肢となります。押し出し穴、エンボス加工、コイン打ち、あるいは公差の厳しい穴の配列などは、手作業による複数のセットアップでは制御が困難ですが、専用の金型を使用すれば容易に維持することができます。.
体積および設計の安定性
生産量だけではプロセスが決まるわけではありません。初回生産数量と、予想されるリピート注文、およびライフサイクル全体の総生産量を区別する必要があります。設計がまだ機能試験の段階にある場合や頻繁に修正が行われている場合、ハードツーリングを採用すると財務上のリスクが生じます。なぜなら、設計変更が行われるたびに、実際の金型を修正する必要があるからです。.
小ロットのプレス加工は、展開図や重要な穴の位置を確定できるほど設計が安定している場合に適しています。これは、総生産数量が順送金型のコストに見合わない場合でも同様です。.
プロセスの比較
製造プロセスの選定にあたっては、金型コストと部品単価、設計の柔軟性、および材料歩留まりとのバランスを考慮する必要があります。.
多くの場合、ハイブリッドなアプローチが、初期コストと生産の再現性のバランスを最も適切に保つことができます。例えば、次のようなことが可能です。 レーザーカット 材料の歩留まりを最大化するために平らなブランクを用い、成形には専用の硬質工具を使用する。.
| 製造プロセス[出典: 20] | 用途[出典: 20] | 金型・セットアップ費用[出典: 20] | ユニットサイクルタイム[出典: 20] | 材料歩留まり[出典: 20] | デザインの柔軟性[出典: 20] |
|---|---|---|---|---|---|
| レーザー切断・プレスブレーキ[出典: 20] | 試作品、デザインにばらつきが大きいもの、生産数量が500個未満のもの[出典: 20] | なし/極めて低い[出典: 20] | 遅い(分)[出典: 20] | 高(密なネスト)[出典: 20] | 素晴らしい(CADデータの更新が簡単)[出典: 20] |
| CNCパンチング[出典: 20] | 標準的な穴あけパターンを備えたパネル、小~中ロット[出典: 20] | 低(標準工具)[出典: 20] | 適度[出典: 20] | ミディアム[出典: 20] | 良い点(新機能のための工具交換)[出典: 20] |
| 小ロットプレス[出典: 20] | 中規模の生産(500~5,000個)、安定したデザイン、リピート注文[出典: 20] | 適度[出典: 20] | 速さ(秒)[出典: 20] | 中(Web/通信事業者が必要)[出典: 20] | 限定(工具の改造が必要)[出典: 20] |
| プログレッシブダイスタンピング[出典: 20] | 量産(50,000以上)、設計固定[出典: 20] | 高い[出典: 20] | とても早い[出典: 20] | 低/中(ストリップの配置による)[出典: 20] | 不良(コストのかかるダイの再加工が必要)[出典: 20] |
小ロットのプレス加工コストはどのように計算すればよいですか?
総コストを比較するには、初期のエンジニアリング投資と、プロジェクトの全期間にわたる継続的な生産費用の両方を評価する必要があります。.
金型とセットアップ
小ロットの見積もりでは、非反復型開発費(NRE)と、新しいロットが注文されるたびに適用される反復型のセットアップ費用が区別されます。 小ロット生産の金型費用は、プログレッシブ金型に比べて大幅に安くなります。これは、製造施設がマスター金型セット(ユニバーサルシュー)を使用するためです。エンジニアは、完全な特注金型ブロックを一から製作するのではなく、お客様の部品に必要な特定のパンチおよびダイインサートのみを加工します。.
ただし、生産工程における取り扱いについては依然として考慮する必要があります。小ロットの金型では、連続コイル供給ではなく手作業による装填や多段階の搬送に頼ることが多いため、繰り返し発生するセットアップ時間や作業員の取り扱い時間は、小ロット生産においても依然として顕著なコスト要因となります。.
部品全体のコスト
1個あたりの価格は、プレス加工の工程だけにとどまりません。完全なコスト分析を行うには、材料の歩留まり、工程間の取り扱い、および金具の挿入、タップ加工、表面仕上げなどの二次加工も考慮に入れる必要があります。.
見積りを評価する際は、単価に何が含まれているかを正確に確認してください。組み立て可能な部品に仕上げるために必要な、すべての後処理、バリ取り、および最終検査の工程が含まれているかどうかを確認してください。.
損益分岐点販売数量
コスト効率を評価するには、さまざまな製造方法における総コスト(金型費+[単価×生産数量])を算出します。標準的な成形ブラケットの場合、レーザー切断では金型費はかかりませんが、機械の加工速度が遅く、作業者の作業時間もかかるため、単価は高くなります。.
小ロットのプレス加工では、ある程度の金型費用がかかりますが、単価は大幅に削減されます。部品の複雑さにもよりますが、プレス加工が機械加工よりも安くなる損益分岐点は、通常1,000個から5,000個の間となります。.
成形鋼製ブラケットの想定コスト比較
| 注文数量[出典: 21] | レーザー切断(総費用)[出典: 21] | 小ロットプレス加工(総費用)[出典: 21] | 段階的スタンピング(総費用)[出典: 21] | 最も費用対効果が高い[出典: 21] |
|---|---|---|---|---|
| 500個の部品[出典: 21] | $1,250[出典: 21] | $2,200[出典: 21] | $12,075[出典: 21] | レーザー切断[出典: 21] |
| 2,000個の部品[出典: 21] | $5,000[出典: 21] | $3,400[出典: 21] | $12,300[出典: 21] | 小ロットプレス[出典: 21] |
| 10,000個の部品[出典: 21] | $25,000[出典: 21] | $9,800[出典: 21] | $13,500[出典: 21] | 小ロットプレス[出典: 21] |
| 50,000個の部品[出典: 21] | $125,000[出典: 21] | $41,800[出典: 21] | $19,500[出典: 21] | プログレッシブスタンピング[出典: 21] |
> 注:実際の損益分岐点は、材料の厚さ、公差要件、および標準または特注の工具インサートを使用するかどうかに応じて変動します。 このモデルでは、レーザー加工費を1ユニットあたり2.50、小ロット用金型費を1,800+0.80/ユニット、順送金型費を12,000+$0.15/ユニットと想定しています。.
金型は精度と再現性にどのような影響を与えるのか?
小ロットのプレス加工は、一時的な「ソフトツーリング」と混同してはなりません。金型の選定方針は、部品の寸法精度およびその精度がロット全体を通じてどの程度一貫して維持されるかを直接決定づけるものです。.
金型オプション
各工場では、部品の幾何公差要件に応じて、異なる金型構成を採用しています。シングルヒット金型は1ストロークにつき1つの工程を行うため、コスト効率は高いものの、取り扱い作業が増えます。複合金型は、ブランキングと穴あけを同時に行うことができ、外形と内孔の間の完全な同心度を確保します。.
剛性を損なうことなくコストを抑えるため、エンジニアたちは、標準的なマスターダイセット(ユニバーサルシュー)に、特注の焼入れ鋼製パンチとダイブロックを取り付けています。この手法により、切削工具をベース構造から分離することで、恒久的な金型と同等の位置合わせ精度と安定性を、わずかなコストで実現しています。.
場所と乗り継ぎ
複数の単発加工工程間で部品を移動させると、位置決め誤差が生じます。作業者がブランクを取り外して再セットするたびに、公差の累積が発生します。.
工具製作者は、位置決めピン(パイロット)、ネスティングブロック、および物理的なストッパーを用いて、この動きを制御します。 一貫性を確保するためには、CAD上の基準点が、現場で使用される実際の位置決めポイントと一致していることを確認してください。転送誤差を完全に最小限に抑えるため、取り付け穴の配置やそれに対応する位置合わせタブなどの重要な形状については、常に同じプレスストローク内で打ち抜きまたは成形ができるように設計するようにしてください。.
摩耗とメンテナンス
生産規模が拡大するにつれ、金型の摩耗は部品の品質に直接影響を及ぼします。パンチの切れ味が鈍り始めた最初の兆候としては、通常、バリの高さが増大したり、寸法公差がずれたり、金属表面に傷(ガリング)が生じたりすることが挙げられます。.
メンテナンスの頻度は、材料の種類、工具のクリアランス、および潤滑状態に大きく左右されます。 高張力ステンレス鋼のような研磨性の高い材料をプレス加工する場合、3,000ストロークごとにパンチの研ぎが必要になることがありますが、適切な潤滑が施された軟質アルミニウムであれば、15,000ストロークは容易に稼働可能です。購入者にとって、工具寿命を把握することは極めて重要です。なぜなら、生産途中でパンチを研ぐと、納期に予定外のダウンタイムが生じるからです。.
信頼性の高いプレス加工部品を設計するには?
製造適性設計(DFM)のルールを早い段階で適用することで、ひび割れや歪みを防ぎ、コストのかかる二次加工の必要性を回避できます。.
材料と曲げ加工
材料の選定によって、プレス加工時の板金の挙動が決まります。合金種、焼き戻し状態、板厚、および圧延方向を考慮する必要があります。.
金属を繊維方向と直角に曲げることで、特に硬度の高い状態の金属において、ひび割れを防ぐことができます。さらに、スプリングバックは材料のロットによって大きく異なります。最終的な展開図や曲げによる寸法減量は、CADソフトウェアの計算結果だけを鵜呑みにするのではなく、必ず現場の実際の金型と照らし合わせて確認する必要があります。.
穴とレリーフ
金属プレス加工には厳格な鉄則があります。それは、穴の直径を材料の厚さより小さく設計してはならない(1:1の比率)ということです。厚さ0.060インチの鋼板に0.040インチの穴を開けようとすると、パンチが折れてしまうだけです。 機能上の理由からそれより小さい穴が必要な場合は、二次加工としてドリル加工またはレーザー切断を行う必要があります。.
間隔も同様に重要です。曲げ線に近すぎる位置に穴を開けると、成形時に穴が引っ張られて変形してしまいます。 穴の端は、曲げ線から材料厚さの1.5倍以上(曲げ半径を加えた値)離すようにしてください。同様に、フランジの角で金属が裂けるのを防ぐため、曲げレリーフの幅は常に材料厚さの2倍以上になるように設計してください。.
公差と二次加工
図面上で、機能上重要な基準点を明確に定義してください。小ロットのプレス加工では、一貫した標準公差(多くの場合±0.005インチ)が適用されますが、これよりも厳しい公差を要求すると、二次加工が必要になる場合があります。.
例えば、精密ベアリングの嵌合用に開けられた穴は、二次リーマ加工が必要になる可能性が高いです。部品に厳しい外観要件がある場合は、図面に外観面を明示してください。これにより、製造業者は保護フィルムを貼付したり、金型のクリアランスを調整したりして、工具痕の発生を防ぐことができます。.
小ロットのプレス加工部品の検査方法は?
設計公差を実際の検査計画に落とし込むことで、製造業者と購入者の双方が、どのような部品が許容範囲内であるかについて合意できる。.
初回品承認
5,000個の部品をバッチ生産する前に、製造業者はその工程の妥当性を証明しなければなりません。初回製品検査(FAI)報告書では、原材料、重要寸法、曲げ角度、および組み立て時の物理的な適合性を検証することで、基準を確定します。.
承認は、特定の図面の改訂版に直接結びつけられる必要があります。図面が更新された場合、物理的な金型が新しい形状と一致するように、影響を受ける形状についてFAIプロセスをリセットする必要があります。.
工程内検査
オペレーターは、数千個規模の生産ロットにおいて、すべての部品を一つひとつ測定するわけではありません。その代わりに、品質管理部門が工程内サンプリング計画を策定します。例えば、100ストロークごとに、あるいは新しいシフトの開始時に、重要な寸法を検査するなどです。.
複雑な穴の配置パターンについては、特注の合否判定用治具が製作されることがよくあります。部品が治具のピンにスムーズに収まれば、合格となります。これにより、高価なCMMの稼働時間を割くことなく、わずか数秒で100%の機能検証を行うことができます。 パンチの切れ味が鈍って寸法が公差範囲から外れた場合、オペレーターはプレス機を停止し、工具を研ぎ、是正措置を記録してから生産を再開します。.
エッジとサーフェス
バリは、金属をせん断する際に避けられない物理的な結果です。「バリなし」と要求するのではなく、許容されるバリの高さの最大値(通常、材料厚さの10%)を定義し、組み立て時の干渉を避けるために、バリが部品のどちら側を向くべきかを明記してください。.
外観上の要件については、主要な視覚的A面を明確に特定してください。物理的な境界サンプル(傷、金型跡、エッジの巻き込みなどについて許容される最大限界を示す、実際にプレス加工された部品)を設定することで、文章による説明よりもはるかに明確に、双方が許容条件を理解できるようになります。.
標準的な小ロットプレス加工の検収チェックリスト
| 検査区分[出典: 22] | 検証方法[出典: 22] | 受け入れ基準[出典: 22] |
|---|---|---|
| 素材ベース[出典: 22] | 製粉証明書の審査[出典: 22] | 指定された合金および焼戻し状態と一致する[出典: 22] |
| 重要寸法[出典: 22] | キャリパー/CMM[出典: 22] | 規定された2D図面の公差範囲内[出典: 22] |
| 穴の位置[出典: 22] | ゴー/ノーゴー検査治具[出典: 22] | ピンは、力を加えることなく基準点を通過する[出典: 22] |
| エッジ条件[出典: 22] | 視覚/マイクロメーター[出典: 22] | バリの高さ < 材料厚さの 10%[出典: 22] |
| 化粧面[出典: 22] | 図(境界サンプル)[出典: 22] | 指定されたA面には、深い工具跡がないこと[出典: 22] |
スタンピングの見積もりを依頼し、比較するには?
包括的な見積依頼書(RFQ)を作成することで、隠れたコストを未然に防ぎ、調達担当者が入札内容を正確に比較できるようになります。情報が不足していると、常に想定外のリスクにつながり、メーカーはそのリスクを見積価格に反映させてしまいます。.
図面および要件
3D CADモデルは形状を示しますが、コストを決定づけるのは2D PDF図面です。両方を提出してください。2D図面には、図面の改訂版、材料のグレードと焼鈍状態、厚さ、および必要な表面処理を明記してください。.
機能上不可欠な特徴を明確にします。組み立てに実際に影響を与える3つまたは4つの要素を特定することで、金型メーカーは最も重要な部分に設計の力を集中させることができます。.
専門家からのアドバイス:次のような二次仕上げについては、以下の点に留意してください。 陽極酸化処理 または 亜鉛メッキ 多くの場合、最低ロット料金が設定されています。メッキ業者に500個の部品を加工してもらう場合と、1,500個の部品を加工してもらう場合とでは、総費用がまったく同じになることがあります。.
数量と配送
直近の生産数量と予想年間需要は、常に区別してください。合計5,000個の部品が必要ですが、1,000個ずつロット分けして納品してほしい場合は、その旨を明確に伝えてください。小ロットで発注すると、プレス機のセットアップ頻度が増加するため、5,000個を一度に生産する場合に比べて単価が高くなります。.
梱包に関するご要望は、あらかじめお伝えください。重い金属部品をゲイロードボックスに無造作に詰め込むのは安上がりですが、外観に傷がついたり、フランジが曲がったりするリスクがあります。仕切り板を使って層状に梱包すれば部品は保護されますが、輸送体積が増え、取り扱いコストも高くなります。.
金型用語
金型の所有権は、調達における大きな盲点です。物理的なマスター金型一式に対して支払いを行うのか、それとも特注のパンチおよびダイインサートに対してのみ支払いを行うのかを、あらかじめ明確にしておきましょう。.
また、金型のメンテナンス、保管、および仕様変更に関する条件についても確認する必要があります。将来的には生産量が拡大し、順送金型が必要になる可能性がある場合は、製造業者に、少量生産時のデータをリバースエンジニアリングして、新しい金型の設計を迅速化できるかどうかを尋ねてみてください。.
専門家からのアドバイス:契約書には、代金支払いをもって、特注の工具インサートの所有権が貴社に帰属すること、および必要に応じてそれらを別の施設に移管する権利を有することを明記してください。所有権を明確にすることで、ベンダーロックインを防ぐことができます。.
試作と量産の間のギャップを埋める準備はできていますか?
3Dモデル、2D図面、および想定される数量をお送りください. 24時間以内に、当社のエンジニアリングチームが包括的なDFMレビューを行い、コスト削減の可能性を指摘するとともに、金型費用と単価の内訳を詳細に明記した透明性の高い見積書をご提示いたします。.
ケビン・リー
レーザー切断、曲げ加工、溶接、表面処理技術を専門とし、板金加工において10年以上の実務経験があります。シェンゲンのテクニカルディレクターとして、複雑な製造上の課題を解決し、各プロジェクトにおける革新と品質の向上に尽力しています。