
Metaalstansen in kleine series is een productieproces dat wordt toegepast bij kleine tot middelgrote productievolumes, doorgaans tussen de 500 en 5.000 stuks. Hierbij wordt gebruikgemaakt van modulaire, goedkopere matrijzen voor het uitsnijden, ponsen en vormen van plaatwerkonderdelen, wat snellere insteltijden en lagere initiële ontwikkelingskosten oplevert dan progressief stansen.
Voor ingenieurs en inkoopmanagers is het kiezen van de juiste productiemethode voor plaatwerk een voortdurende afweging tussen de stukprijs en de investering in gereedschap. Lasersnijden en buigen met een kantpers worden bij 2.000 stuks te traag en te duur, maar de aanschaf van een $20.000-progressieve matrijs is bij middelgrote productieseries onmogelijk te rechtvaardigen.
Stansen in kleine oplagen vult precies deze leemte op. Om de kostenvoordelen echter optimaal te benutten, moet u de beperkingen van de matrijzen goed begrijpen. In deze gids wordt precies uitgelegd hoe u het proces kunt beoordelen. Hieronder bespreken we hoe u break-evenvolumes kunt berekenen, uw CAD-ontwerpen (DFM) kunt aanpassen voor modulaire matrijzen en uw offerteaanvraag zo kunt opstellen dat u verborgen productiekosten voorkomt.
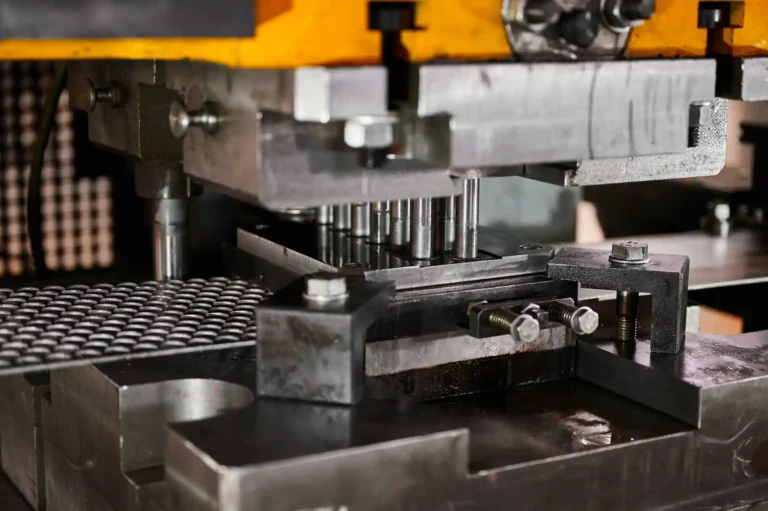
Wanneer kies je voor het stansen van metalen onderdelen in kleine oplagen?
Om de juiste productiemethode te kiezen, moet u de fysieke eigenschappen van uw onderdeel afwegen tegen uw productieschema en kostendoelstellingen.
Onderdelen en bewerkingen
Stel je eens voor dat standaard montagebeugel van plaatstaal. Bij de productie van dit onderdeel worden doorgaans het platte profiel uitgesneden, bevestigingsgaten geponst en de flenzen gevormd. Terwijl het met een kantpers 45 seconden kan duren en meerdere handmatige handelingen van de operator vereist om de beugel te vormen, voert een stanspers dezelfde bewerkingen uit in één slag van 2 seconden.
Afgezien van de basissnelheid is stansen de meest haalbare optie wanneer de geometrie van het onderdeel complexe kenmerken vertoont. Geëxtrudeerde gaten, reliëfpatronen, muntstempels of gatenpatronen met nauwe toleranties zijn moeilijk te beheersen bij meerdere handmatige instellingen, maar kunnen eenvoudig worden gerealiseerd met speciaal daarvoor bestemd gereedschap.
Volume en ontwerpstabiliteit
Het volume alleen is niet bepalend voor het proces. U moet uw initiële productiehoeveelheid onderscheiden van de verwachte nabestellingen en het totale volume gedurende de levenscyclus. Als een ontwerp nog steeds functionele tests ondergaat of regelmatig wordt herzien, vormt het gebruik van vaste matrijzen een financieel risico, omdat elke technische wijziging een aanpassing van de fysieke matrijs vereist.
Stansen in kleine oplagen is een geschikte methode voor ontwerpen die stabiel genoeg zijn om het platte patroon en de kritieke gatenposities vast te leggen. Dit geldt zelfs als het totale productievolume over de gehele levensduur de kosten van progressieve matrijzen niet rechtvaardigt.
Procesvergelijking
Bij het kiezen van een proces moet een afweging worden gemaakt tussen de kosten van de gereedschappen enerzijds en de prijs per stuk, de ontwerpflexibiliteit en de materiaalopbrengst anderzijds.
Vaak biedt een hybride aanpak de beste balans tussen de initiële kosten en de herhaalbaarheid van de productie. Je kunt bijvoorbeeld lasersnede de vlakke plano voor een maximale materiaalopbrengst en gebruik een speciaal hard gereedschap voor het vormen.
| Productieproces[bronvermelding: 20] | Best gebruikt voor[bronvermelding: 20] | Kosten voor gereedschap en instelling[bronvermelding: 20] | Cyclustijd per eenheid[bronvermelding: 20] | Materiaalopbrengst[bronvermelding: 20] | Ontwerpflexibiliteit[bronvermelding: 20] |
|---|---|---|---|---|---|
| Lasersnijden en kantpers[bronvermelding: 20] | Prototypes, zeer uiteenlopende ontwerpen, oplagen van minder dan 500 stuks[bronvermelding: 20] | Geen / Zeer laag[bronvermelding: 20] | Langzaam (minuten)[bronvermelding: 20] | Hoog (dicht op elkaar)[bronvermelding: 20] | Uitstekend (eenvoudige CAD-updates)[bronvermelding: 20] |
| CNC Ponsen[bronvermelding: 20] | Panelen met standaard gatenpatronen, kleine tot middelgrote productievolumes[bronvermelding: 20] | Laag (standaardgereedschap)[bronvermelding: 20] | Matig[bronvermelding: 20] | Medium[bronvermelding: 20] | Goed (Gereedschapswisselingen voor nieuwe functies)[bronvermelding: 20] |
| Stempelen in kleine series[bronvermelding: 20] | Middelgrote oplagen (500–5.000), stabiele ontwerpen, herhaalbestellingen[bronvermelding: 20] | Matig[bronvermelding: 20] | Snel (seconden)[bronvermelding: 20] | Medium (vereist internetverbinding/netwerk)[bronvermelding: 20] | Beperkt (aanpassing van het gereedschap vereist)[bronvermelding: 20] |
| Progressief stempelen[bronvermelding: 20] | Massaproductie (50.000+), vastgelegde ontwerpen[bronvermelding: 20] | Hoog[bronvermelding: 20] | Zeer snel[bronvermelding: 20] | Laag/Gemiddeld (afhankelijk van de indeling van de strips)[bronvermelding: 20] | Slecht (er is een kostbare herbewerking van de matrijs nodig)[bronvermelding: 20] |
Hoe bereken je de kosten voor het stansen van kleine oplagen?
Om de totale kosten te vergelijken, moet zowel de initiële investering in engineering als de terugkerende productiekosten gedurende de gehele looptijd van het project in kaart worden gebracht.
Gereedschap en instelling
Bij een offerte voor een kleine oplage worden de eenmalige ontwikkelingskosten (NRE) gescheiden van de terugkerende instelkosten die telkens in rekening worden gebracht wanneer een nieuwe partij wordt besteld. De gereedschapskosten voor kleine series zijn aanzienlijk lager dan bij progressieve matrijzen, omdat er gebruik wordt gemaakt van standaardmatrijzensets (universele matrijsvoeten). In plaats van een volledig op maat gemaakt matrijsblok vanaf nul te bouwen, bewerken ingenieurs alleen de specifieke stempel- en matrijsinzetstukken die nodig zijn voor uw onderdeel.
U moet echter nog steeds rekening houden met de productiebewerkingen. Aangezien gereedschappen voor kleine series vaak afhankelijk zijn van handmatig laden of overbrengingen in meerdere fasen in plaats van een continue aanvoer vanuit een spoel, blijven terugkerende insteltijd en de tijd die de operator aan de bewerking besteedt zichtbare kostenfactoren bij kleinere productieseries.
Totale kosten per onderdeel
De prijs per stuk reikt verder dan de persslag. Bij een volledige kostenanalyse moet rekening worden gehouden met de materiaalopbrengst, de handelingen tussen de bewerkingen en secundaire processen zoals het aanbrengen van bevestigingsmiddelen, het tappen of de oppervlakteafwerking.
Controleer bij het beoordelen van offertes precies wat er in de stukprijs is inbegrepen. Ga na of deze alle noodzakelijke stappen voor nabewerking, ontbramen en eindcontrole omvat die nodig zijn om een assemblageklaar onderdeel te verkrijgen.
Break-even-volume
Om de kostenefficiëntie te beoordelen, berekent u de totale kosten (gereedschapskosten + [stukprijs × aantal stuks]) voor verschillende productiemethoden. Voor een standaard gevormde beugel brengt lasersnijden geen gereedschapskosten met zich mee, maar is de stukprijs hoger vanwege de langere machine- en bedieningstijd.
Bij het stansen in kleine oplagen zijn er weliswaar gematigde matrijskosten, maar daalt de stukprijs aanzienlijk. Afhankelijk van de complexiteit van het onderdeel ligt het break-evenpunt – het punt waarop stansen goedkoper wordt dan fabricage – doorgaans tussen de 1.000 en 5.000 stuks.
Hypothetische kostenvergelijking voor een gevormde stalen beugel
| Bestelhoeveelheid[bronvermelding: 21] | Lasersnijden (totale kosten)[bronvermelding: 21] | Kleine oplagen stempelen (totale kosten)[bronvermelding: 21] | Progressief stempelen (totale kosten)[bronvermelding: 21] | Meest kosteneffectief[bronvermelding: 21] |
|---|---|---|---|---|
| 500 onderdelen[bronvermelding: 21] | $1,250[bronvermelding: 21] | $2,200[bronvermelding: 21] | $12,075[bronvermelding: 21] | Lasersnijden[bronvermelding: 21] |
| 2.000 onderdelen[bronvermelding: 21] | $5,000[bronvermelding: 21] | $3,400[bronvermelding: 21] | $12,300[bronvermelding: 21] | Stempelen in kleine series[bronvermelding: 21] |
| 10.000 onderdelen[bronvermelding: 21] | $25,000[bronvermelding: 21] | $9,800[bronvermelding: 21] | $13,500[bronvermelding: 21] | Stempelen in kleine series[bronvermelding: 21] |
| 50.000 onderdelen[bronvermelding: 21] | $125,000[bronvermelding: 21] | $41,800[bronvermelding: 21] | $19,500[bronvermelding: 21] | Progressief stempelen[bronvermelding: 21] |
> Opmerking: De werkelijke break-evenpunten variëren afhankelijk van de materiaaldikte, de tolerantie-eisen en of er standaard of op maat gemaakte gereedschapsinzetstukken worden gebruikt. In dit model wordt uitgegaan van laserkosten van 2,50 per stuk; gereedschap voor kleine series van 1.800 + 0,80 per stuk; en progressief gereedschap van 12.000 + $0,15 per stuk.
Hoe beïnvloedt gereedschap de nauwkeurigheid en herhaalbaarheid?
Stansen in kleine oplagen mag niet worden verward met tijdelijke “soft tooling”. De gereedschapsstrategie is bepalend voor de fysieke nauwkeurigheid van het onderdeel en voor de mate waarin die nauwkeurigheid consistent wordt gehandhaafd over de gehele partij.
Opties voor gereedschap
Productiefaciliteiten maken gebruik van verschillende gereedschapsconfiguraties, afhankelijk van de vereisten inzake geometrische toleranties van het onderdeel. Met enkelvoudige matrijzen wordt één bewerking per slag uitgevoerd; dit is kosteneffectief, maar vereist meer handmatige handelingen. Met samengestelde matrijzen kan een onderdeel tegelijkertijd worden uitgestanst en doorboord, waardoor een perfecte concentriciteit tussen het buitenprofiel en de inwendige gaten wordt gewaarborgd.
Om de kosten laag te houden zonder in te boeten aan stijfheid, monteren ingenieurs op maat gemaakte stempels en matrijsblokken van gehard staal in standaard mastermatrijssets (universele schoenen). Door deze aanpak worden de snijgereedschappen gescheiden van de basisstructuur, waardoor de uitlijning en stabiliteit van een permanente matrijs worden geboden tegen een fractie van de kosten.
Locatie en vervoer
Het verplaatsen van een onderdeel tussen meerdere bewerkingen waarbij slechts één bewerking per keer wordt uitgevoerd, leidt tot positioneringsfouten. Telkens wanneer een operator een onbewerkt werkstuk uitneemt en opnieuw plaatst, treedt tolerantieopstapeling op.
Gereedschapmakers regelen deze beweging met behulp van positioneringspennen (geleiders), nestblokken en fysieke aanslagen. Om consistentie te waarborgen, moet u ervoor zorgen dat uw CAD-referentiepunten overeenkomen met de daadwerkelijke fysieke positioneringspunten die op de werkvloer worden gebruikt. Om overdrachtsfouten volledig te minimaliseren, moet u kritieke kenmerken – zoals een patroon van bevestigingsgaten en de bijbehorende uitlijningslip – altijd zo ontwerpen dat ze in één persslag kunnen worden geponst of gevormd.
Slijtage en onderhoud
Naarmate de productie toeneemt, heeft slijtage aan de gereedschappen een directe invloed op de kwaliteit van de onderdelen. De eerste tekenen van afgestompte stempels zijn doorgaans een grotere braamhoogte, maatafwijkingen of krassen (galling) op het metaaloppervlak.
De onderhoudsfrequentie hangt sterk af van het materiaaltype, de speling van het gereedschap en de smering. Bij het stansen van schurende materialen zoals roestvrij staal met hoge treksterkte kan het nodig zijn om de stempel elke 3.000 slagen te slijpen, terwijl zacht aluminium met de juiste smering gemakkelijk 15.000 slagen meegaat. Voor kopers is het van cruciaal belang om inzicht te hebben in de levensduur van het gereedschap, omdat het slijpen van stempels tijdens de productie voor onvoorziene stilstandtijd zorgt in uw leveringsschema.
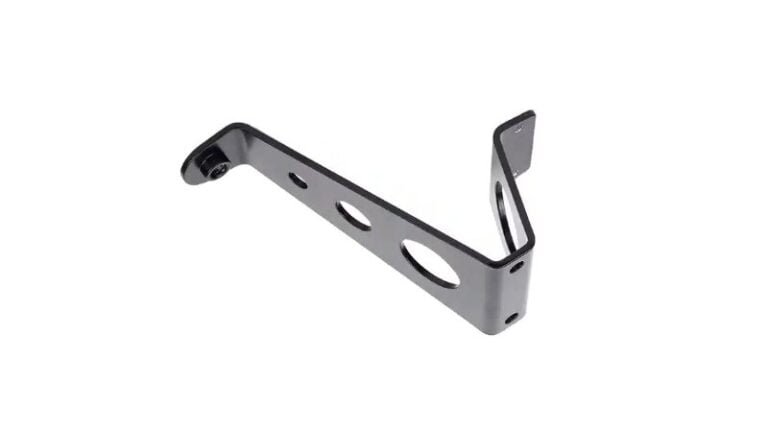
Hoe ontwerp je onderdelen voor betrouwbaar stansen?
Door in een vroeg stadium de DFM-regels (Design for Manufacturability) toe te passen, worden scheuren en vervorming voorkomen en wordt de noodzaak van dure nabewerkingen vermeden.
Materialen en bochten
De materiaalkeuze bepaalt hoe plaatmetaal zich in de pers gedraagt. U moet rekening houden met de legeringskwaliteit, de hardheid, de dikte en de walsrichting.
Door metaal dwars op de draadrichting te buigen, wordt scheurvorming voorkomen, vooral bij hardere staalsoorten. Bovendien kan de terugvering sterk variëren tussen verschillende materiaalpartijen. Het uiteindelijke vlakke patroon en de buigafmetingen moeten altijd worden gecontroleerd aan de hand van de fysieke matrijzen op de werkvloer, en mogen niet louter worden afgeleid uit berekeningen van CAD-software.
Gaten en reliëfs
Er geldt een strikte gouden regel bij het stansen van metaal: ontwerp nooit een doorstansopening met een diameter die kleiner is dan de materiaaldikte (een verhouding van 1:1). Als je probeert een gat van 0,040″ te stansen in staal van 0,060″, zal de stanspen gewoon afbreken. Als een kleiner gat functioneel noodzakelijk is, moet dit als secundaire bewerking worden geboord of met een laser worden gesneden.
De afstand is net zo belangrijk. Als er gaten te dicht bij een buiglijn worden geponst, zal het gat tijdens het vervormen uitrekken en vervormen. Houd de rand van elk gat op minstens 1,5 keer de materiaaldikte plus de buigradius verwijderd van de buiglijn. Ontwerp eveneens altijd buiguitloopzones die minstens twee keer de materiaaldikte breed zijn om te voorkomen dat het metaal scheurt bij de hoeken van de flens.
Toleranties en vervolgbewerkingen
Geef uw voor de functie cruciale referentiepunten duidelijk aan op de tekening. Hoewel bij het stansen van kleine series consistente standaardtoleranties gelden (vaak ±0,005″), zullen strengere toleranties leiden tot aanvullende bewerkingen.
Een geboord gat dat bijvoorbeeld bedoeld is voor een nauwkeurige lagerpassing, zal waarschijnlijk nog een tweede keer moeten worden uitgeruimd. Als er strenge esthetische eisen aan het onderdeel worden gesteld, geef dan op de tekening duidelijk aan welke vlakken esthetisch belangrijk zijn. Zo kan de fabrikant beschermfolies aanbrengen en de speling van de matrijs aanpassen om gereedschapssporen te voorkomen.
Hoe controleer je gestanste onderdelen in kleine series?
Door technische toleranties om te zetten in een fysiek inspectieplan wordt gewaarborgd dat zowel de fabrikant als de koper het eens zijn over wat een aanvaardbaar onderdeel is.
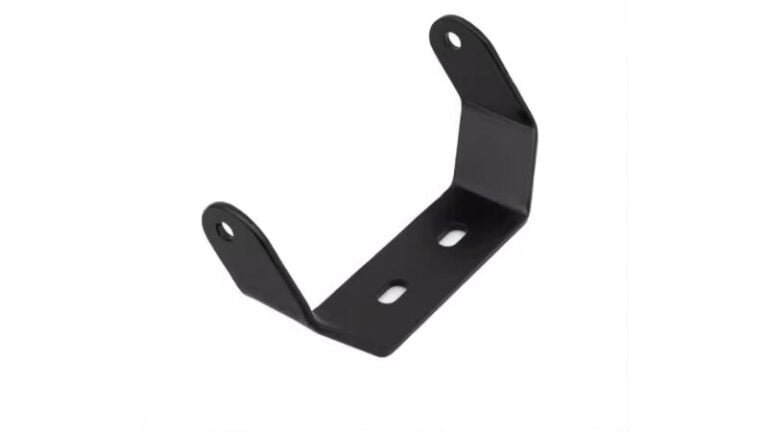
Goedkeuring van het eerste artikel
Alvorens een serie van 5.000 onderdelen te produceren, moet de fabrikant het proces valideren. Een rapport van de eerste-artikelinspectie (FAI) legt de uitgangsbasis vast door de grondstof, de kritische afmetingen, de buighoeken en de fysieke pasvorm van de assemblage te controleren.
De goedkeuring moet rechtstreeks gekoppeld zijn aan een specifieke herziening van de tekening. Als de tekening wordt bijgewerkt, moet het FAI-proces voor de betreffende kenmerken opnieuw worden gestart om ervoor te zorgen dat de fysieke gereedschappen overeenkomen met de nieuwe geometrie.
Controles tijdens het productieproces
Operators meten niet elk afzonderlijk onderdeel in een serie van duizenden stuks. In plaats daarvan stelt de kwaliteitscontrole een steekproefplan voor tijdens het productieproces op, bijvoorbeeld door kritieke kenmerken om de 100 slagen of aan het begin van een nieuwe dienst te controleren.
Voor complexe gatenpatronen worden vaak op maat gemaakte Go/No-Go-controleopstellingen gebouwd. Als het onderdeel soepel op de pinnen van de opstelling valt, is het goedgekeurd. Dit zorgt binnen enkele seconden voor een functionele controle volgens 100%, zonder dat er kostbare CMM-tijd aan te pas komt. Als een afmeting buiten de tolerantie raakt door een botte pons, stopt de operator de pers, slijpt het gereedschap en documenteert hij de corrigerende maatregel voordat de productie wordt hervat.
Randen en oppervlakken
Bramen zijn een onvermijdelijk fysiek gevolg van het knippen van metaal. In plaats van te vragen om “geen bramen”, moet u de maximaal toegestane braamhoogte vaststellen (doorgaans 10% van de materiaaldikte) en aangeven naar welke kant van het onderdeel de braam moet wijzen om problemen bij de montage te voorkomen.
Wat betreft esthetische eisen moeten de primaire visuele A-oppervlakken duidelijk worden aangegeven. Het vaststellen van fysieke grensvoorbeelden – daadwerkelijke gestanste onderdelen waarop de maximaal aanvaardbare limiet voor krassen, gereedschapssporen of omgeslagen randen te zien is – helpt beide partijen om de aanvaardbare condities veel beter te begrijpen dan tekstuele beschrijvingen.
Checklist voor de goedkeuring van standaardkleine oplagen stanswerk
| Inspectiecategorie[bronvermelding: 22] | Controlemethode[bronvermelding: 22] | Acceptatiecriteria[bronvermelding: 22] |
|---|---|---|
| Materiaalbasis[bronvermelding: 22] | Beoordeling van de molencertificaten[bronvermelding: 22] | Voldoet aan de opgegeven legering en hardheid[bronvermelding: 22] |
| Kritische afmetingen[bronvermelding: 22] | Schuifmaten / CMM[bronvermelding: 22] | Binnen de opgegeven toleranties voor 2D-tekeningen[bronvermelding: 22] |
| Posities van de gaten[bronvermelding: 22] | Go/No-Go-controleopstelling[bronvermelding: 22] | Pinnen gaan zonder kracht door referentiepunten[bronvermelding: 22] |
| Randvoorwaarden[bronvermelding: 22] | Visuele / Micrometer[bronvermelding: 22] | Burrhoogte < 10% van de materiaaldikte[bronvermelding: 22] |
| Cosmetisch oppervlak[bronvermelding: 22] | Visuele weergave (grensmonster)[bronvermelding: 22] | Geen diepe gereedschapssporen op de aangegeven A-oppervlakken[bronvermelding: 22] |
Hoe vraag je offertes voor stempelwerk aan en vergelijk je deze?
Een uitgebreide offerteaanvraag voorkomt verborgen kosten en stelt inkoopmanagers in staat om offertes nauwkeurig te vergelijken. Ontbrekende informatie leidt altijd tot een verondersteld risico, dat fabrikanten in hun offerte doorberekenen.
Tekeningen en specificaties
Een 3D-CAD-model geeft de vorm weer, maar de 2D-PDF-tekening is bepalend voor de kosten. Lever beide aan. Op de 2D-tekening moeten de revisienummer van de tekening, de materiaalkwaliteit en -hardheid, de dikte en eventuele vereiste oppervlaktebehandelingen duidelijk worden vermeld.
Benadruk de functiekritische kenmerken. Door vast te stellen welke drie of vier afmetingen daadwerkelijk van invloed zijn op de montage, stelt u de gereedschapmaker in staat zijn technische inspanningen te richten op de punten die het belangrijkst zijn.
Tip van een expert: Houd er rekening mee dat secundaire afwerkingen zoals anodiseren of verzinken hanteren vaak minimumkosten per partij. Het verwerken van 500 onderdelen kost bij de galvaniseerder in totaal misschien precies evenveel als het verwerken van 1.500 onderdelen.
Hoeveelheden en levering
Maak altijd een onderscheid tussen de hoeveelheid die u direct nodig hebt en uw verwachte jaarlijkse vraag. Als u in totaal 5.000 onderdelen nodig hebt, maar deze in partijen van 1.000 wilt laten leveren, geef dit dan duidelijk aan. Het bestellen van kleinere partijen zorgt ervoor dat de pers vaker moet worden ingesteld, waardoor de prijs per stuk hoger uitvalt dan wanneer alle 5.000 onderdelen in één keer worden geproduceerd.
Geef van tevoren aan wat uw verpakkingsbehoeften zijn. Het is goedkoop om zware metalen onderdelen in één keer in een Gaylord-doos te gooien, maar dit brengt het risico met zich mee dat er krassen ontstaan en flenzen verbuigen. Verpakken in lagen met scheidingswanden beschermt de onderdelen, maar vergroot het verzendvolume en de verwerkingskosten.
Termen op het gebied van gereedschap
Het eigendom van gereedschap is een belangrijke blinde vlek bij inkoop. Maak van tevoren duidelijk of u betaalt voor de fysieke set matrijzen, of alleen voor de op maat gemaakte stempel- en matrijsinzetstukken.
U moet ook de voorwaarden voor het onderhoud, de opslag en eventuele aanpassingen aan de matrijs bevestigen. Mocht uw productievolume op termijn zo groot worden dat er een progressieve matrijs nodig is, vraag dan of de fabrikant de gegevens van de kleine oplage kan reverse-engineeren om het ontwerp van de nieuwe matrijs te versnellen.
Tip van een expert: Zorg ervoor dat in je contract staat dat je na betaling eigenaar bent van de op maat gemaakte gereedschapsinzetstukken en het recht hebt om deze indien nodig naar een andere vestiging over te brengen. Duidelijkheid over het eigendom voorkomt dat je aan een leverancier gebonden raakt.
Klaar om de kloof tussen prototype en massaproductie te overbruggen?
Stuur ons uw 3D-modellen, 2D-tekeningen en verwachte volumes. Binnen 24 uur zal ons team van ingenieurs een uitgebreide DFM-beoordeling uitvoeren, mogelijke kostenbesparingen in kaart brengen en een transparante offerte opstellen waarin precies wordt aangegeven wat u betaalt voor de matrijzen en wat de prijs per stuk is.
Hey, ik ben Kevin Lee

De afgelopen 10 jaar heb ik me verdiept in verschillende vormen van plaatbewerking en ik deel hier de coole inzichten die ik heb opgedaan in verschillende werkplaatsen.
Neem contact op
Kevin Lee
Ik heb meer dan tien jaar professionele ervaring in plaatbewerking, gespecialiseerd in lasersnijden, buigen, lassen en oppervlaktebehandelingstechnieken. Als technisch directeur bij Shengen zet ik me in om complexe productie-uitdagingen op te lossen en innovatie en kwaliteit in elk project te stimuleren.
Verwante bron

Materialen voor prototypen: hoe kies je het juiste materiaal?

Persverbindingen in plaatwerk: ontwerp, kosten en kwaliteit

