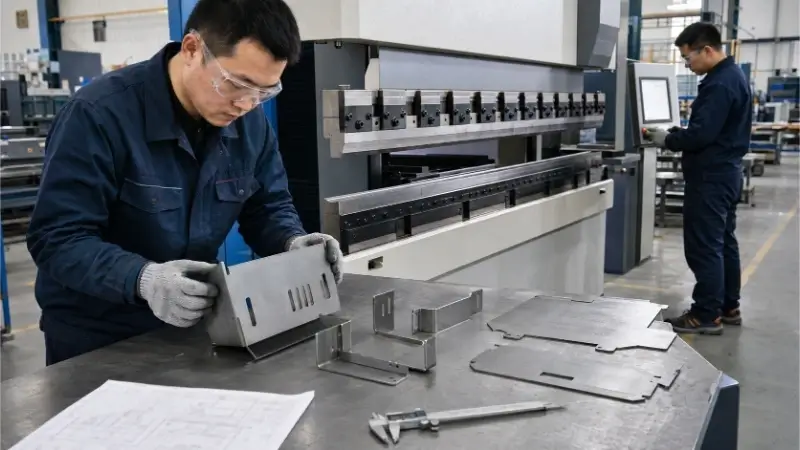
Lo stampaggio di metalli in piccole serie è un processo di produzione utilizzato per volumi di produzione da bassi a medi, in genere compresi tra 500 e 5.000 pezzi. Si avvale di attrezzature modulari e a basso costo per il tranciaggio, la foratura e la formatura di componenti in lamiera, offrendo tempi di allestimento più rapidi e costi di progettazione iniziali inferiori rispetto allo stampaggio con stampi progressivi.
Per gli ingegneri e i responsabili degli acquisti, la scelta del metodo di lavorazione della lamiera più adeguato rappresenta un costante dilemma tra il prezzo unitario e l’investimento nelle attrezzature. Il taglio laser e la piegatura con pressa piegatrice diventano troppo lenti e costosi a partire da 2.000 pezzi, ma la realizzazione di uno stampo progressivo $20.000 è impossibile da giustificare per le produzioni di medio volume.
La stampaggio in piccole serie colma proprio questa lacuna. Tuttavia, per massimizzarne i vantaggi in termini di costi, è necessario comprendere i limiti degli stampi. Questa guida illustra in dettaglio come valutare il processo. Di seguito, spieghiamo come calcolare i volumi di pareggio, adattare i progetti CAD (DFM) agli stampi modulari e strutturare la richiesta di preventivo (RFQ) per evitare costi di produzione nascosti.
Quando optare per la stampaggio di metalli in piccole serie?
Per scegliere il metodo di produzione più adatto è necessario valutare le caratteristiche fisiche del componente in relazione al programma di produzione e agli obiettivi di costo.
Componenti e operazioni
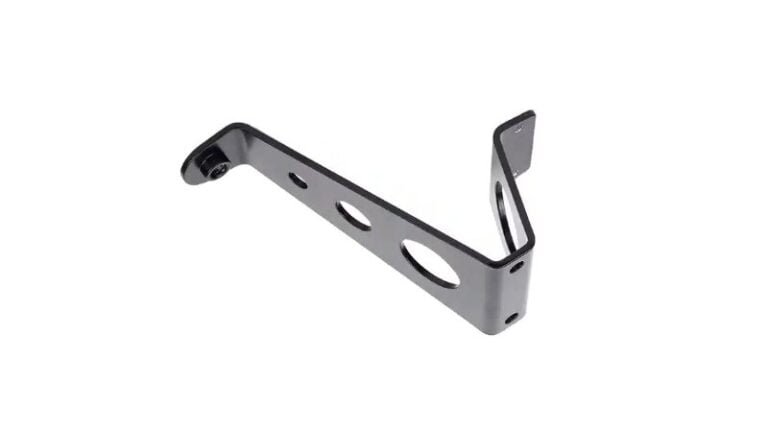
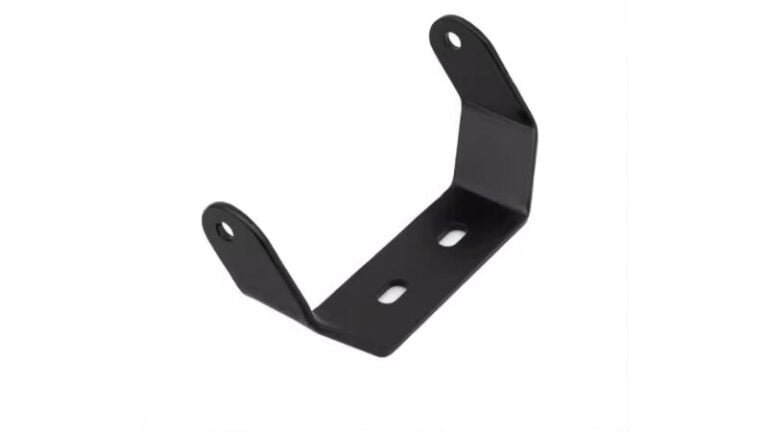
Si consideri un staffa di montaggio standard in lamiera. La produzione di questo componente comporta solitamente il tranciaggio del profilo piatto, la punzonatura dei fori di montaggio e la formatura delle flange. Mentre una pressa piegatrice potrebbe impiegare 45 secondi e richiedere diversi interventi manuali da parte dell’operatore per formare la staffa, una pressa per stampaggio completa le stesse operazioni in una corsa di 2 secondi.
Al di là della velocità di base, lo stampaggio diventa l’opzione più praticabile quando la geometria del pezzo presenta caratteristiche complesse. Fori estrusi, goffrature, coniatura o schemi di foratura con tolleranze strette sono difficili da controllare con ripetute regolazioni manuali, ma risultano facilmente gestibili con utensili dedicati.
Stabilità in termini di volume e forma
Il volume da solo non determina il processo. È necessario distinguere tra la quantità iniziale da produrre, gli ordini di ripetizione previsti e il volume totale dell’intero ciclo di vita. Se un progetto è ancora in fase di test funzionali o di revisioni frequenti, l’utilizzo di stampi definitivi comporta un rischio finanziario, poiché ogni modifica tecnica richiede la modifica dello stampo stesso.
Lo stampaggio in piccole serie è una soluzione efficace per i progetti in cui il disegno è sufficientemente stabile da consentire di definire con precisione il disegno in piano e la posizione dei fori critici. Ciò vale anche se il volume totale previsto per l'intero ciclo di vita del prodotto non giustifica il costo degli stampi progressivi.
Confronto dei processi
La scelta di un processo richiede di trovare un equilibrio tra i costi delle attrezzature, il prezzo unitario per pezzo, la flessibilità progettuale e la resa del materiale.
Spesso, un approccio ibrido offre il miglior equilibrio tra costo iniziale e ripetibilità della produzione. Ad esempio, è possibile taglio laser il semilavorato piatto per ottenere la massima resa del materiale e utilizzare un utensile rigido specifico per la formatura.
| Processo di fabbricazione[rif.: 20] | Utilizzato al meglio per[rif.: 20] | Costi per attrezzature e messa a punto[rif.: 20] | Tempo di ciclo unitario[rif.: 20] | Resa del materiale[rif.: 20] | Flessibilità del design[rif.: 20] |
|---|---|---|---|---|---|
| Taglio laser e pressa piegatrice[rif.: 20] | Prototipi, modelli molto variabili, volumi inferiori a 500[rif.: 20] | Nessuno / Molto basso[rif.: 20] | Lento (minuti)[rif.: 20] | Alto (nidificazione compatta)[rif.: 20] | Eccellente (aggiornamenti CAD semplici)[rif.: 20] |
| Punzonatura CNC[rif.: 20] | Pannelli con schemi di foratura standard, volumi da bassi a medi[rif.: 20] | Basso (attrezzatura standard)[rif.: 20] | Moderare[rif.: 20] | Medio[rif.: 20] | Buono (cambiamenti agli strumenti per le nuove funzionalità)[rif.: 20] |
| Stampaggio a bassa tiratura[rif.: 20] | Tirature di medio volume (500–5.000), modelli stabili, ordini ripetuti[rif.: 20] | Moderare[rif.: 20] | Veloce (secondi)[rif.: 20] | Medio (richiede connessione Internet/operatore)[rif.: 20] | Limitato (richiede una modifica dell'attrezzo)[rif.: 20] |
| Stampaggio progressivo[rif.: 20] | Produzione in serie (oltre 50.000), progetti fissi[rif.: 20] | Alto[rif.: 20] | Molto veloce[rif.: 20] | Bassa/Media (a seconda della disposizione delle strisce)[rif.: 20] | Scadente (richiede una costosa rielaborazione del stampo)[rif.: 20] |
Come calcolare i costi di stampaggio per piccole tirature?
Per confrontare i costi totali è necessario valutare sia l'investimento iniziale in progettazione sia le spese ricorrenti di produzione per l'intero ciclo di vita del progetto.
Attrezzature e configurazione
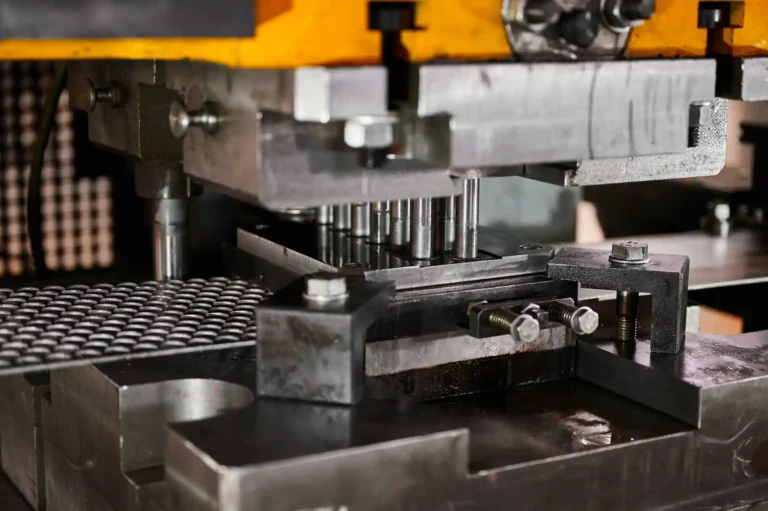
Un preventivo per una produzione in piccola serie distingue i costi di ingegnerizzazione non ricorrenti (NRE) dai costi di configurazione ricorrenti applicati ogni volta che viene ordinato un nuovo lotto. I costi di attrezzaggio per le piccole tirature sono notevolmente inferiori rispetto a quelli degli stampi progressivi, poiché gli stabilimenti utilizzano set di stampi master (maschi universali). Anziché realizzare da zero un blocco stampo personalizzato completo, gli ingegneri si limitano a lavorare gli inserti specifici del punzone e della matrice necessari per il vostro pezzo.
Tuttavia, occorre comunque tenere conto delle operazioni di gestione della produzione. Poiché gli stampi per piccole tirature spesso prevedono il caricamento manuale o trasferimenti in più fasi anziché l’alimentazione continua da bobina, i tempi ricorrenti di configurazione e di gestione da parte dell’operatore rimangono fattori di costo rilevanti nelle tirature di produzione più ridotte.
Costi totali dei componenti
Il prezzo unitario non si limita alla sola corsa della pressa. Un’analisi completa dei costi deve tenere conto della resa del materiale, della movimentazione tra le diverse operazioni e dei processi secondari quali l’inserimento di componenti metallici, la filettatura o la finitura superficiale.
Nel valutare i preventivi, verificate con precisione cosa comprende il prezzo unitario. Controllate se include tutte le fasi necessarie di post-lavorazione, sbavatura e controllo finale richieste per ottenere un componente pronto per l'assemblaggio.
Volume di pareggio
Per valutare l’efficienza in termini di costi, calcolare il costo totale (costo degli stampi + [prezzo unitario × volume]) per i diversi metodi di produzione. Per una staffa sagomata standard, il taglio laser non comporta alcun costo per gli stampi, ma presenta un prezzo unitario più elevato a causa della maggiore lentezza della macchina e dei tempi di lavoro dell’operatore.
Lo stampaggio in piccole serie comporta un costo moderato per gli stampi, ma riduce notevolmente il prezzo unitario. A seconda della complessità del pezzo, la soglia di redditività oltre la quale lo stampaggio risulta più conveniente rispetto alla lavorazione meccanica si colloca solitamente tra 1.000 e 5.000 pezzi.
Confronto ipotetico dei costi per una staffa in acciaio stampato
| Quantità ordinata[rif.: 21] | Taglio laser (costo totale)[rif.: 21] | Stampaggio in piccole tirature (costo totale)[rif.: 21] | Stampaggio progressivo (costo totale)[rif.: 21] | Il più conveniente[rif.: 21] |
|---|---|---|---|---|
| 500 pezzi[rif.: 21] | $1,250[rif.: 21] | $2,200[rif.: 21] | $12,075[rif.: 21] | Taglio laser[rif.: 21] |
| 2.000 pezzi[rif.: 21] | $5,000[rif.: 21] | $3,400[rif.: 21] | $12,300[rif.: 21] | Stampaggio a bassa tiratura[rif.: 21] |
| 10.000 pezzi[rif.: 21] | $25,000[rif.: 21] | $9,800[rif.: 21] | $13,500[rif.: 21] | Stampaggio a bassa tiratura[rif.: 21] |
| 50.000 pezzi[rif.: 21] | $125,000[rif.: 21] | $41,800[rif.: 21] | $19,500[rif.: 21] | Stampaggio progressivo[rif.: 21] |
> Nota: i punti di pareggio effettivi variano in base allo spessore del materiale, ai requisiti di tolleranza e all’utilizzo di inserti standard o personalizzati. Questo modello ipotizza un costo del laser pari a 2,50 per unità; un costo per gli utensili per piccole tirature pari a 1.800 + 0,80 per unità; e un costo per gli utensili progressivi pari a 12.000 + $0,15 per unità.
In che modo gli utensili influiscono sulla precisione e sulla ripetibilità?
Lo stampaggio in piccole serie non va confuso con la “stanzatura morbida” temporanea. La strategia di stanzatura determina direttamente la precisione geometrica del pezzo e il grado di uniformità con cui tale precisione viene mantenuta nell’intero lotto.
Opzioni di attrezzaggio
Gli stabilimenti utilizzano diverse configurazioni di utensili in base ai requisiti di tolleranza geometrica dei pezzi. Gli stampi a singola operazione eseguono un’operazione per ogni corsa, il che risulta conveniente dal punto di vista economico ma richiede una maggiore movimentazione. Gli stampi composti sono in grado di tranciare e forare un pezzo contemporaneamente, garantendo una perfetta concentricità tra il profilo esterno e i fori interni.
Per contenere i costi senza compromettere la rigidità, gli ingegneri montano punzoni e blocchi matrice in acciaio temprato su misura all’interno di set di matrici standard (scarpe universali). Questo approccio separa gli utensili da taglio dalla struttura di base, garantendo l’allineamento e la stabilità di una matrice permanente a un costo molto inferiore.
Posizione e trasferimenti
Lo spostamento di un pezzo tra più operazioni a singola lavorazione comporta errori di posizionamento. Ogni volta che un operatore scarica e ricarica un pezzo grezzo, si verifica un accumulo di tolleranze.
I costruttori di utensili controllano questo movimento utilizzando perni di posizionamento (piloti), blocchi di incastro e arresti fisici. Per garantire la coerenza, assicuratevi che i vostri sistemi di riferimento CAD corrispondano ai punti di posizionamento fisici effettivi utilizzati in officina. Per ridurre al minimo gli errori di trasferimento, cercate sempre di progettare le caratteristiche critiche — come una serie di fori di montaggio e la corrispondente linguetta di allineamento — in modo che possano essere forate o formate con la stessa corsa della pressa.
Usura e manutenzione
Man mano che la produzione aumenta, l'usura delle attrezzature influisce direttamente sulla qualità dei pezzi. I primi segni di usura dei punzoni si manifestano solitamente con un aumento dell'altezza delle bave, una variazione dimensionale o la formazione di rigature (grippaggio) sulla superficie del metallo.
La frequenza di manutenzione dipende in larga misura dal tipo di materiale, dal gioco dell’utensile e dalla lubrificazione. La stampaggio di materiali abrasivi come l’acciaio inossidabile ad alta resistenza potrebbe richiedere l’affilatura del punzone ogni 3.000 colpi, mentre l’alluminio morbido, con una lubrificazione adeguata, può facilmente raggiungere i 15.000 colpi. Per gli acquirenti, comprendere la durata degli utensili è fondamentale perché l’affilatura dei punzoni a metà ciclo di produzione aggiunge tempi di inattività non previsti al programma di consegna.
Come progettare componenti per garantire un processo di stampaggio affidabile?
L'applicazione tempestiva delle regole del Design for Manufacturability (DFM) previene la formazione di crepe e deformazioni, oltre a evitare la necessità di costose operazioni secondarie.
Materiali e curve
La scelta del materiale determina il comportamento della lamiera nella pressa. È necessario tenere conto del tipo di lega, del grado di tempra, dello spessore e della direzione delle fibre di laminazione.
La piegatura del metallo in senso trasversale rispetto alla direzione delle fibre previene la formazione di crepe, specialmente nei materiali con tempra più dura. Inoltre, il ritorno elastico varia notevolmente da un lotto all’altro. Il disegno piano finale e le tolleranze di piegatura devono sempre essere verificati rispetto alle attrezzature fisiche presenti in officina, e non limitarsi a supposizioni basate sui calcoli del software CAD.
Fori e rilievi
Nella stampaggio dei metalli vige una regola d’oro ferrea: non progettare mai un foro con un diametro inferiore allo spessore del materiale (rapporto 1:1). Cercare di praticare un foro da 0,040″ in un acciaio da 0,060″ causerà semplicemente la rottura del punzone. Se per motivi funzionali è necessario un foro più piccolo, questo deve essere praticato con un trapano o tagliato al laser come operazione secondaria.
Anche la distanza è importante. Praticare fori troppo vicini a una linea di piegatura fa sì che il foro si deformi durante la formatura. Mantenere il bordo di qualsiasi foro ad una distanza dalla linea di piegatura pari ad almeno 1,5 volte lo spessore del materiale più il raggio di piegatura. Allo stesso modo, progettare sempre dei rilievi di piegatura con una larghezza pari ad almeno il doppio dello spessore del materiale per evitare che il metallo si strappi agli angoli della flangia.
Tolleranze e operazioni secondarie
Definire chiaramente nel disegno i punti di riferimento fondamentali per il funzionamento. Sebbene lo stampaggio in piccole serie rispetti tolleranze standard costanti (spesso ±0,005″), richiedere tolleranze più strette comporterà la necessità di operazioni secondarie.
Un foro realizzato per l'inserimento di un cuscinetto di precisione, ad esempio, richiederà probabilmente un'alesatura secondaria. Se il pezzo presenta requisiti estetici rigorosi, indicare esplicitamente le superfici estetiche sul disegno. Ciò consente al produttore di applicare pellicole protettive e di regolare i giochi degli stampi per evitare segni lasciati dagli utensili.
Come ispezionare i pezzi stampati in piccole serie?
La traduzione delle tolleranze tecniche in un piano di ispezione fisico garantisce che sia il produttore che l'acquirente siano d'accordo su ciò che costituisce un pezzo accettabile.
Approvazione del primo articolo
Prima di avviare una produzione in serie di 5.000 pezzi, il produttore deve dimostrare la validità del processo. Un rapporto di ispezione del primo articolo (FAI) definisce i parametri di riferimento verificando la materia prima, le dimensioni critiche, gli angoli di piegatura e l'adattamento fisico dei componenti durante l'assemblaggio.
L'approvazione deve essere direttamente collegata a una specifica revisione del disegno. Se il disegno viene aggiornato, il processo FAI deve essere riavviato per le caratteristiche interessate, al fine di garantire che gli stampi fisici corrispondano alla nuova geometria.
Controlli in corso di lavorazione
Gli operatori non misurano ogni singolo pezzo in una produzione di diverse migliaia di pezzi. Il controllo qualità stabilisce invece un piano di campionamento in corso di produzione, ad esempio verificando le caratteristiche critiche ogni 100 cicli o all’inizio di un nuovo turno.
Per schemi di foratura complessi, vengono spesso realizzati dispositivi di controllo “Go/No-Go” su misura. Se il pezzo scivola agevolmente sui perni del dispositivo, il controllo è superato. Ciò consente di effettuare la verifica funzionale 100% in pochi secondi, senza occupare tempo prezioso sulla CMM. Se una dimensione esce dalla tolleranza a causa di un punzone smussato, l’operatore arresta la pressa, affila l’utensile e documenta l’azione correttiva prima di riprendere la produzione.
Bordi e superfici
Le bave sono un inevitabile effetto fisico del taglio del metallo. Anziché richiedere “assenza di bave”, definire l’altezza massima consentita delle bave (in genere pari a 10% dello spessore del materiale) e specificare verso quale lato del pezzo devono essere rivolte le bave per evitare interferenze durante l’assemblaggio.
Per quanto riguarda i requisiti estetici, è necessario identificare chiaramente le superfici visive primarie di tipo A. La definizione di campioni di riferimento fisici — ovvero pezzi stampati reali che mostrano il limite massimo accettabile per graffi, segni di stampaggio o arrotondamento dei bordi — aiuta entrambe le parti a comprendere le condizioni accettabili in modo molto più efficace rispetto alle descrizioni testuali.
Lista di controllo standard per l'accettazione di lavori di stampaggio in piccole tirature
| Categoria di ispezione[rif.: 22] | Metodo di verifica[rif.: 22] | Criteri di accettazione[rif.: 22] |
|---|---|---|
| Base del materiale[rif.: 22] | Verifica del certificato del mulino[rif.: 22] | Corrisponde alla lega e al grado di tempra specificati[rif.: 22] |
| Dimensioni critiche[rif.: 22] | Calibri / CMM[rif.: 22] | Entro le tolleranze specificate nei disegni 2D[rif.: 22] |
| Posizioni dei fori[rif.: 22] | Dispositivo di controllo "Go/No-Go"[rif.: 22] | I perni attraversano i punti di riferimento senza esercitare alcuna forza[rif.: 22] |
| Condizione del bordo[rif.: 22] | Visivo / Micrometro[rif.: 22] | Altezza della bava < 10% dello spessore del materiale[rif.: 22] |
| Superficie estetica[rif.: 22] | Visivo (campione di confine)[rif.: 22] | Nessun segno profondo lasciato dagli utensili sulle superfici A specificate[rif.: 22] |
Come richiedere e confrontare i preventivi per la stampaggio?
Una richiesta di offerta completa evita costi nascosti e consente ai responsabili degli acquisti di confrontare accuratamente le offerte. Le informazioni mancanti comportano sempre un rischio implicito, che i produttori fanno incidere sul prezzo del preventivo.
Disegni e requisiti
Un modello CAD 3D ne illustra la forma, ma è il disegno 2D in formato PDF a determinare il costo. È necessario fornire entrambi. Il disegno 2D deve indicare esplicitamente la revisione del disegno, il tipo e la tempra del materiale, lo spessore ed eventuali trattamenti superficiali richiesti.
Metti in evidenza le caratteristiche fondamentali per il funzionamento. Individuando quali tre o quattro dimensioni incidono effettivamente sull’assemblaggio, permetti al costruttore di utensili di concentrare il proprio impegno ingegneristico dove conta di più.
Consiglio dell'esperto: tieni presente che le finiture secondarie come anodizzazione o zincatura spesso prevedono costi minimi per lotto. La lavorazione di 500 pezzi potrebbe costare esattamente quanto quella di 1.500 pezzi presso l'azienda di galvanizzazione.
Quantità e consegna
Distinguete sempre la quantità da produrre nell’immediato dalla domanda annuale prevista. Se avete bisogno di 5.000 pezzi in totale ma desiderate che vi vengano consegnati in lotti da 1.000, specificatelo chiaramente. Ordinare lotti più piccoli aumenta la frequenza delle operazioni di configurazione della pressa, il che comporterà un aumento del prezzo unitario rispetto alla produzione di tutti i 5.000 pezzi in un’unica volta.
Specificate in anticipo le vostre esigenze di imballaggio. Caricare alla rinfusa componenti in metallo pesante in un contenitore Gaylord è economico, ma comporta il rischio di graffi superficiali e flange piegate. L’imballaggio a strati con divisori protegge i componenti, ma aumenta il volume di spedizione e i costi di movimentazione.
Terminologia relativa alle attrezzature
La titolarità degli stampi rappresenta un importante punto cieco nell'ambito degli appalti. È importante chiarire fin dall'inizio se si sta pagando per il set completo di stampi master o solo per i punzoni e le matrici personalizzati.
È inoltre necessario concordare i termini relativi alla manutenzione, allo stoccaggio e alle modifiche di revisione degli stampi. Se il volume di produzione dovesse aumentare al punto da richiedere uno stampo progressivo, chiedete al produttore se è in grado di effettuare il reverse engineering dei dati relativi alle piccole tirature per accelerare la progettazione del nuovo stampo.
Consiglio dell'esperto: assicurati che il contratto specifichi che, una volta effettuato il pagamento, gli inserti personalizzati ti appartengono e che hai il diritto di trasferirli in un altro stabilimento, se necessario. Una chiara definizione della proprietà evita il rischio di dipendenza da un unico fornitore.
Sei pronto a colmare il divario tra il prototipo e la produzione in serie?
Inviateci i vostri modelli 3D, i disegni 2D e i volumi previsti. Entro 24 ore, il nostro team di ingegneri fornirà una revisione completa della progettazione per la produzione (DFM), metterà in evidenza le potenziali opportunità di risparmio sui costi e presenterà un preventivo trasparente che specifichi esattamente l'importo da pagare per gli stampi rispetto al prezzo unitario.
Ciao, sono Kevin Lee
Negli ultimi 10 anni mi sono immerso in varie forme di lavorazione della lamiera, condividendo qui le mie esperienze in diverse officine.
Contattate
Kevin Lee
Ho oltre dieci anni di esperienza professionale nella fabbricazione di lamiere, con specializzazione nel taglio laser, nella piegatura, nella saldatura e nelle tecniche di trattamento delle superfici. In qualità di direttore tecnico di Shengen, mi impegno a risolvere sfide produttive complesse e a promuovere innovazione e qualità in ogni progetto.
Risorsa correlata
Materiali per la prototipazione: come scegliere il materiale giusto
Giunzioni a pressione nella lavorazione della lamiera: progettazione, costi e qualità
Acciaio 4140 vs. 4130: lavorazione, saldatura e scelta