
Das Pressen von Metall in Kleinserien ist ein Fertigungsverfahren, das für kleine bis mittlere Produktionsmengen, typischerweise zwischen 500 und 5.000 Teilen, eingesetzt wird. Dabei kommen modulare, kostengünstigere Werkzeuge zum Stanzen, Lochen und Umformen von Blechteilen zum Einsatz, was schnellere Rüstzeiten und geringere Vorlaufkosten für die Konstruktion im Vergleich zum Folgeverbundpressen ermöglicht.
Für Ingenieure und Beschaffungsmanager ist die Wahl des richtigen Fertigungsverfahrens für Blechteile ein ständiger Spagat zwischen Stückpreis und Werkzeuginvestition. Laserschneiden und Abkantpressen werden ab einer Stückzahl von 2.000 zu langsam und zu teuer, doch die Anschaffung eines $20.000-Folgeverbundwerkzeugs lässt sich bei mittleren Stückzahlen nicht rechtfertigen.
Das Stanzen in Kleinserien füllt genau diese Lücke. Um jedoch die Kostenvorteile optimal zu nutzen, müssen Sie die Einschränkungen der Werkzeuge kennen. In diesem Leitfaden wird genau erläutert, wie Sie das Verfahren bewerten können. Im Folgenden behandeln wir, wie Sie die Rentabilitätsschwelle berechnen, Ihre CAD-Konstruktionen (DFM) an modulare Werkzeuge anpassen und Ihre Angebotsanfrage so strukturieren, dass versteckte Fertigungskosten vermieden werden.
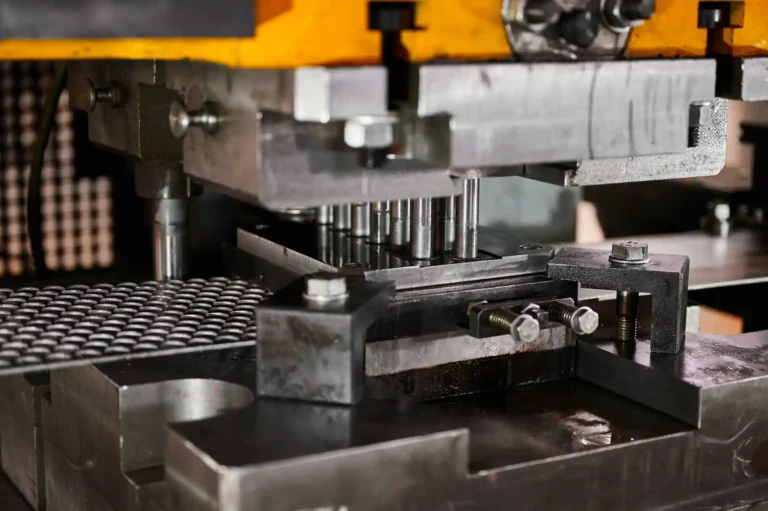
Wann sollte man sich für die Kleinserienfertigung im Metallstanzverfahren entscheiden?
Um das richtige Fertigungsverfahren auszuwählen, müssen Sie die physikalischen Eigenschaften Ihres Bauteils im Hinblick auf Ihren Produktionsplan und Ihre Kostenziele bewerten.
Teile und Arbeitsgänge
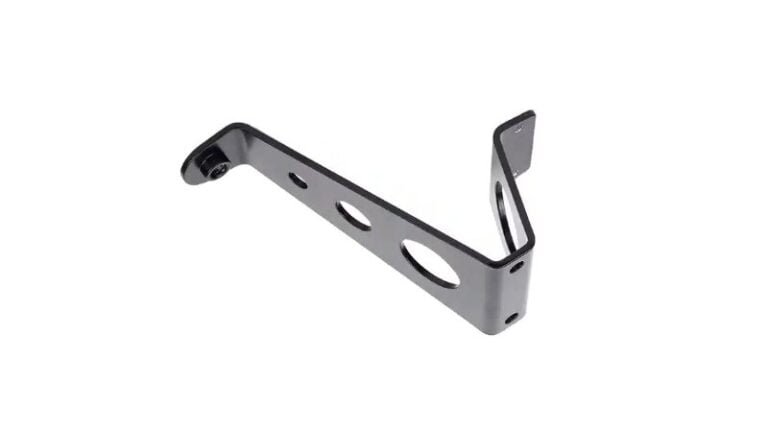
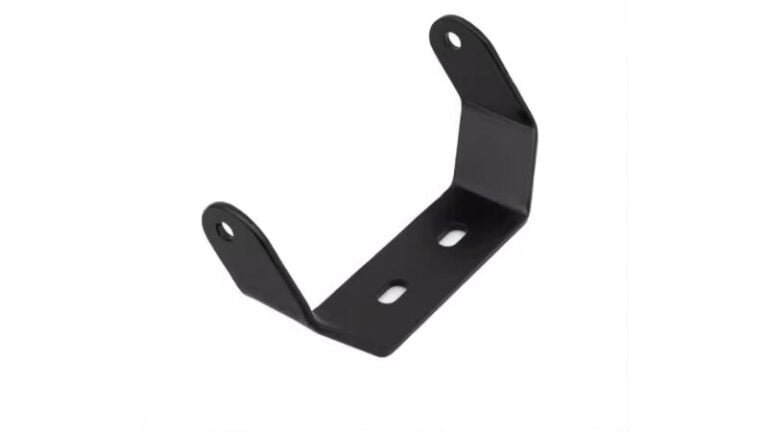
Betrachten wir ein Standard-Befestigungswinkel aus Blech. Die Herstellung dieses Bauteils umfasst in der Regel das Stanzen des flachen Profils, das Stanzen von Befestigungslöchern und das Umformen der Flansche. Während eine Abkantpresse 45 Sekunden und mehrere Bedienungsschritte benötigt, um die Halterung zu formen, erledigt eine Stanzpresse dieselben Umformvorgänge in einem 2-Sekunden-Hub.
Abgesehen von der reinen Geschwindigkeit ist das Stanzen die sinnvollste Option, wenn die Teilegeometrie komplexe Merkmale aufweist. Extrudierte Bohrungen, Prägungen, Prägevorgänge oder Lochmuster mit engen Toleranzen lassen sich bei mehreren manuellen Einrichtvorgängen nur schwer kontrollieren, können jedoch mit speziellen Werkzeugen problemlos realisiert werden.
Volumen- und Designstabilität
Die Stückzahl allein bestimmt nicht den Prozess. Sie müssen Ihre anfängliche Produktionsmenge von den erwarteten Nachbestellungen und der Gesamtstückzahl über den gesamten Lebenszyklus hinweg unterscheiden. Befindet sich ein Entwurf noch in der Funktionsprüfung oder wird er häufig überarbeitet, stellt der Einsatz von Festwerkzeugen ein finanzielles Risiko dar, da jede technische Änderung eine Anpassung des physischen Werkzeugs erfordert.
Das Stanzen in Kleinserien eignet sich gut für Konstruktionen, die stabil genug sind, um die Abwicklungszeichnung und die kritischen Lochpositionen festzulegen. Dies gilt auch dann, wenn das Gesamtvolumen über die gesamte Lebensdauer die Kosten für Folgeverbundwerkzeuge nicht rechtfertigt.
Prozessvergleich
Bei der Auswahl eines Verfahrens müssen die Werkzeugkosten gegen den Stückpreis, die Konstruktionsflexibilität und die Materialausbeute abgewogen werden.
Oftmals bietet ein hybrider Ansatz das beste Gleichgewicht zwischen Anschaffungskosten und Wiederholbarkeit der Produktion. So können Sie beispielsweise Laserschnitt den flachen Rohling für maximale Materialausbeute und verwenden Sie zum Umformen ein spezielles Hartwerkzeug.
| Herstellungsprozess[Zit. 20] | Am besten geeignet für[Zit. 20] | Werkzeug- und Rüstkosten[Zit. 20] | Zykluszeit pro Einheit[Zit. 20] | Materialausbeute[Zit. 20] | Flexibilität bei der Gestaltung[Zit. 20] |
|---|---|---|---|---|---|
| Laserschneiden & Abkantpresse[Zit. 20] | Prototypen, sehr unterschiedliche Designs, Stückzahlen unter 500[Zit. 20] | Keine / Sehr gering[Zit. 20] | Langsam (Minuten)[Zit. 20] | Hoch (enge Verschachtelung)[Zit. 20] | Hervorragend (einfache CAD-Aktualisierungen)[Zit. 20] |
| CNC-Stanzen[Zit. 20] | Platten mit Standard-Lochmustern, kleine bis mittlere Stückzahlen[Zit. 20] | Niedrig (Standard-Werkzeuge)[Zit. 20] | Mäßig[Zit. 20] | Mittel[Zit. 20] | Gut (Werkzeugwechsel für neue Merkmale)[Zit. 20] |
| Kleinserie Stanzen[Zit. 20] | Mittlere Auflagen (500–5.000), ausgereifte Designs, Nachbestellungen[Zit. 20] | Mäßig[Zit. 20] | Schnell (Sekunden)[Zit. 20] | Mittel (Webzugang/Mobilfunkanbieter erforderlich)[Zit. 20] | Eingeschränkt (erfordert eine Anpassung des Werkzeugs)[Zit. 20] |
| Folgeschnittstanzen[Zit. 20] | Massenproduktion (über 50.000 Stück), festgelegte Designs[Zit. 20] | Hoch[Zit. 20] | Sehr schnell[Zit. 20] | Niedrig/Mittel (abhängig vom Streifenlayout)[Zit. 20] | Schlecht (kostspielige Nachbearbeitung der Form erforderlich)[Zit. 20] |
Wie berechnet man die Kosten für die Stanzfertigung in Kleinserien?
Um die Gesamtkosten zu vergleichen, müssen sowohl die anfänglichen Investitionen in die Entwicklung als auch die laufenden Produktionskosten über die gesamte Projektlaufzeit hinweg berücksichtigt werden.
Werkzeuge und Einrichtung
Ein Angebot für eine Kleinserie unterscheidet zwischen einmaligen Entwicklungs- und Konstruktionskosten (NRE) und den wiederkehrenden Einrichtungskosten, die bei jeder Bestellung einer neuen Charge anfallen. Die Werkzeugkosten für Kleinserien sind deutlich geringer als bei Folgeverbundwerkzeugen, da die Hersteller Master-Werkzeugsätze (Universalschuhe) verwenden. Anstatt einen kompletten, maßgeschneiderten Werkzeugblock von Grund auf neu zu fertigen, bearbeiten die Ingenieure lediglich die spezifischen Stempel- und Matrizen-Einsätze, die für Ihr Bauteil erforderlich sind.
Allerdings müssen Sie weiterhin die Handhabung in der Produktion berücksichtigen. Da Werkzeuge für Kleinserien häufig auf manuelles Beladen oder mehrstufige Übergaben statt auf eine kontinuierliche Coil-Zuführung angewiesen sind, bleiben wiederkehrende Rüst- und Bedienzeiten auch bei kleineren Produktionsmengen sichtbare Kostenfaktoren.
Gesamtkosten für Teile
Der Stückpreis geht über den Presshub hinaus. Eine vollständige Kostenanalyse muss die Materialausbeute, die Handhabung zwischen den Arbeitsschritten sowie Folgeprozesse wie das Einfügen von Befestigungselementen, das Gewindeschneiden oder die Oberflächenbearbeitung berücksichtigen.
Achten Sie bei der Bewertung von Angeboten darauf, was genau im Stückpreis enthalten ist. Prüfen Sie, ob alle notwendigen Nachbearbeitungs-, Entgratungs- und Endkontrollschritte enthalten sind, die erforderlich sind, um ein einbaufertiges Bauteil zu erhalten.
Gewinnschwellenvolumen
Um die Kosteneffizienz zu bewerten, berechnen Sie die Gesamtkosten (Werkzeugkosten + [Stückpreis × Stückzahl]) für verschiedene Fertigungsverfahren. Bei einer standardmäßigen, geformten Halterung entstehen beim Laserschneiden zwar keine Werkzeugkosten, jedoch ein höherer Stückpreis aufgrund längerer Maschinenlaufzeiten und eines höheren Zeitaufwands für das Bedienpersonal.
Beim Pressen in Kleinserien fallen zwar moderate Werkzeugkosten an, dafür sinkt der Stückpreis jedoch deutlich. Je nach Komplexität des Bauteils liegt die Gewinnschwelle, ab der das Pressen kostengünstiger ist als die Fertigung, in der Regel zwischen 1.000 und 5.000 Stück.
Hypothetischer Kostenvergleich für eine geformte Stahlhalterung
| Bestellmenge[Zit. 21] | Laserschneiden (Gesamtkosten)[Zit. 21] | Kleinserien-Stanzung (Gesamtkosten)[Zit. 21] | Fortlaufendes Stanzen (Gesamtkosten)[Zit. 21] | Am kostengünstigsten[Zit. 21] |
|---|---|---|---|---|
| 500 Teile[Zit. 21] | $1,250[Zit. 21] | $2,200[Zit. 21] | $12,075[Zit. 21] | Laserschneiden[Zit. 21] |
| 2.000 Teile[Zit. 21] | $5,000[Zit. 21] | $3,400[Zit. 21] | $12,300[Zit. 21] | Kleinserie Stanzen[Zit. 21] |
| 10.000 Teile[Zit. 21] | $25,000[Zit. 21] | $9,800[Zit. 21] | $13,500[Zit. 21] | Kleinserie Stanzen[Zit. 21] |
| 50.000 Teile[Zit. 21] | $125,000[Zit. 21] | $41,800[Zit. 21] | $19,500[Zit. 21] | Progressive Stanzen[Zit. 21] |
> Hinweis: Die tatsächlichen Gewinnschwellen verschieben sich je nach Materialstärke, Toleranzanforderungen und der Frage, ob Standard- oder kundenspezifische Werkzeugplatten verwendet werden. Dieses Modell geht von Laserkosten in Höhe von 2,50 pro Einheit aus; Kosten für Kurzserienwerkzeuge von 1.800 + 0,80 pro Einheit; und Kosten für Folgeverbundwerkzeuge von 12.000 + $0,15 pro Einheit.
Wie wirken sich Werkzeuge auf Genauigkeit und Wiederholbarkeit aus?
Das Stanzen in Kleinserien sollte nicht mit vorübergehenden “Soft-Werkzeugen” verwechselt werden. Die Werkzeugstrategie bestimmt unmittelbar die geometrische Genauigkeit des Bauteils und wie gleichmäßig diese Genauigkeit über die gesamte Charge hinweg eingehalten wird.
Werkzeugoptionen
Die Betriebe verwenden je nach den geometrischen Toleranzanforderungen des Bauteils unterschiedliche Werkzeugkonfigurationen. Einfachwerkzeuge führen pro Hub einen Arbeitsgang aus, was kostengünstig ist, jedoch einen höheren Handhabungsaufwand erfordert. Kombinationswerkzeuge können ein Bauteil gleichzeitig stanzen und lochen und gewährleisten so eine perfekte Konzentrizität zwischen dem Außenprofil und den Innenbohrungen.
Um die Kosten niedrig zu halten, ohne dabei Abstriche bei der Steifigkeit zu machen, montieren Ingenieure maßgefertigte Stempel und Matrizenblöcke aus gehärtetem Stahl in Standard-Matrizensätze (Universalschuhe). Durch diesen Ansatz werden die Schneidwerkzeuge von der Grundkonstruktion getrennt, wodurch die Ausrichtung und Stabilität einer fest eingebauten Matrize zu einem Bruchteil der Kosten gewährleistet wird.
Standort und Transfer
Das Verschieben eines Werkstücks zwischen mehreren Einzelschlagvorgängen führt zu Positionierungsfehlern. Jedes Mal, wenn ein Bediener einen Rohling entnimmt und erneut einlegt, kommt es zu einer Toleranzsumme.
Werkzeugbauer steuern diese Bewegung mithilfe von Führungsstiften (Piloten), Einrastblöcken und mechanischen Anschlägen. Um Konsistenz zu gewährleisten, stellen Sie sicher, dass Ihre CAD-Bezugspunkte mit den tatsächlichen physischen Positionierpunkten übereinstimmen, die in der Fertigung verwendet werden. Um Übertragungsfehler vollständig zu minimieren, sollten Sie kritische Merkmale – wie beispielsweise ein Befestigungslochmuster und die dazugehörige Ausrichtungslasche – stets so konstruieren, dass sie im selben Presshub gestanzt oder geformt werden können.
Verschleiß und Wartung
Mit steigendem Produktionsvolumen wirkt sich der Verschleiß der Werkzeuge direkt auf die Teilequalität aus. Erste Anzeichen für stumpfe Stempel sind in der Regel eine erhöhte Gratbildung, Maßabweichungen oder Riefen (Verschleißspuren) auf der Metalloberfläche.
Die Wartungshäufigkeit hängt stark von der Materialart, dem Werkzeugabstand und der Schmierung ab. Beim Stanzen abrasiver Werkstoffe wie hochfestem Edelstahl muss der Stempel möglicherweise alle 3.000 Hübe nachgeschliffen werden, während weiches Aluminium bei ausreichender Schmierung problemlos 15.000 Hübe durchläuft. Für Einkäufer ist es entscheidend, die Standzeit der Werkzeuge zu kennen, da das Nachschleifen von Stempeln während der Produktion zu nicht einkalkulierten Ausfallzeiten in Ihrem Lieferplan führt.
Wie entwirft man Teile für eine zuverlässige Stanzfertigung?
Die frühzeitige Anwendung der Regeln für die Fertigungsgerechtheit (DFM) beugt Rissen und Verformungen vor und vermeidet kostspielige Nachbearbeitungsschritte.
Werkstoffe und Biegungen
Die Materialauswahl bestimmt, wie sich das Blech in der Presse verhält. Sie müssen die Legierungssorte, den Härtegrad, die Dicke und die Walzkristallrichtung berücksichtigen.
Das Biegen von Metall quer zur Faser verhindert Rissbildung, insbesondere bei härteren Zuständen. Zudem variiert die Rückfederung stark zwischen den einzelnen Materialchargen. Die endgültige Abwicklungszeichnung und die Biegeabzüge müssen stets anhand der tatsächlichen Werkzeuge in der Fertigung überprüft werden und dürfen nicht lediglich auf Berechnungen der CAD-Software basieren.
Löcher und Reliefs
Im Metallstanzverfahren gilt eine strenge Grundregel: Man darf niemals ein Loch mit einem Durchmesser entwerfen, der kleiner ist als die Materialstärke (Verhältnis 1:1). Der Versuch, ein 0,040″ großes Loch in 0,060″ starken Stahl zu stanzen, führt lediglich dazu, dass der Stempel bricht. Ist ein kleineres Loch aus funktionalen Gründen erforderlich, muss es in einem zweiten Arbeitsgang gebohrt oder lasergeschnitten werden.
Auch der Abstand spielt eine wichtige Rolle. Werden Löcher zu nahe an einer Biegelinie gestanzt, führt dies dazu, dass das Loch während der Umformung gezogen und verformt wird. Halten Sie den Rand jedes Lochs mindestens 1,5-mal so weit von der Biegelinie entfernt, wie die Materialdicke plus der Biegeradius beträgt. Ebenso sollten Sie stets Biegeauskragungen mit einer Breite von mindestens der doppelten Materialdicke vorsehen, um ein Reißen des Metalls an den Flanschkanten zu verhindern.
Toleranzen und Folgebearbeitungen
Definieren Sie Ihre funktionskritischen Bezugspunkte in der Zeichnung eindeutig. Während bei der Kleinserien-Stanzfertigung einheitliche Standardtoleranzen (häufig ±0,005″) eingehalten werden, führen Anforderungen an engere Toleranzen zu Folgearbeiten.
Ein Bohrloch, das beispielsweise für den Passsitz eines Präzisionslagers vorgesehen ist, muss wahrscheinlich nachgeräumt werden. Wenn an das Bauteil strenge Anforderungen an das äußere Erscheinungsbild gestellt werden, sollten die entsprechenden Oberflächen in der Zeichnung ausdrücklich gekennzeichnet werden. So kann der Hersteller Schutzfolien anbringen und die Werkzeugabstände anpassen, um Werkzeugspuren zu vermeiden.
Wie werden gestanzte Teile aus Kleinserien geprüft?
Die Umsetzung der technischen Toleranzen in einen physischen Prüfplan stellt sicher, dass sich sowohl der Hersteller als auch der Käufer darüber einig sind, was ein akzeptables Bauteil ausmacht.
Freigabe des Erststücks
Vor der Fertigung einer Charge von 5.000 Teilen muss der Hersteller den Prozess validieren. Ein Bericht zur Erstmusterprüfung (FAI) legt die Ausgangsbasis fest, indem er das Rohmaterial, die kritischen Maße, die Biegewinkel und die physikalische Passgenauigkeit der Baugruppe überprüft.
Die Freigabe muss direkt mit einer bestimmten Zeichnungsrevision verknüpft sein. Bei einer Aktualisierung der Zeichnung muss der FAI-Prozess für die betroffenen Merkmale neu gestartet werden, um sicherzustellen, dass die physischen Werkzeuge mit der neuen Geometrie übereinstimmen.
Prüfungen während des Prozesses
Die Bediener messen nicht jedes einzelne Teil einer Auflage von mehreren Tausend Stück. Stattdessen legt die Qualitätskontrolle einen Stichprobenplan für die Fertigung fest – beispielsweise die Überprüfung kritischer Merkmale alle 100 Hübe oder zu Beginn einer neuen Schicht.
Für komplexe Lochmuster werden häufig maßgeschneiderte Go/No-Go-Prüfvorrichtungen angefertigt. Fällt das Teil reibungslos auf die Stifte der Vorrichtung, gilt es als geprüft. Dies ermöglicht eine Funktionsprüfung gemäß 100% innerhalb von Sekunden, ohne dass teure CMM-Zeit in Anspruch genommen wird. Wenn ein Maß aufgrund eines stumpfen Stempels außerhalb der Toleranz gerät, stoppt der Bediener die Presse, schärft das Werkzeug und dokumentiert die Korrekturmaßnahme, bevor er die Produktion wieder aufnimmt.
Kanten und Flächen
Grate sind eine unvermeidbare physikalische Folge des Scheren von Metall. Anstatt “keine Grate” zu fordern, sollten Sie die maximal zulässige Grathöhe festlegen (in der Regel 10% der Materialdicke) und angeben, zu welcher Seite des Bauteils der Grat zeigen soll, um Störungen bei der Montage zu vermeiden.
Für kosmetische Anforderungen sollten die primären optischen A-Flächen eindeutig gekennzeichnet werden. Die Erstellung von Mustern zur Festlegung der physikalischen Grenzwerte – also tatsächliche Stanzteile, die die maximal zulässigen Grenzwerte für Kratzer, Werkzeugspuren oder Kantenüberläufe zeigen – hilft beiden Seiten, die zulässigen Bedingungen weitaus besser zu verstehen als rein textuelle Beschreibungen.
Checkliste für die Abnahme von Standard-Kleinserien-Stanzteilen
| Prüfkategorie[Zit. 22] | Prüfverfahren[Zit. 22] | Abnahmekriterien[Zit. 22] |
|---|---|---|
| Materialbasis[Zit. 22] | Prüfung des Mühlenzertifikats[Zit. 22] | Entspricht der angegebenen Legierung und dem angegebenen Härtegrad[Zit. 22] |
| Kritische Abmessungen[Zit. 22] | Messschieber / Koordinatenmessgerät[Zit. 22] | Innerhalb der angegebenen Toleranzen für 2D-Zeichnungen[Zit. 22] |
| Lochpositionen[Zit. 22] | Prüfvorrichtung für Go/No-Go-Prüfung[Zit. 22] | Die Stifte gleiten kraftlos durch die Bezugspunkte[Zit. 22] |
| Kantenzustand[Zit. 22] | Optisch / Mikrometer[Zit. 22] | Gratehöhe < 10% der Materialdicke[Zit. 22] |
| Kosmetische Oberfläche[Zit. 22] | Visuell (Grenzprobe)[Zit. 22] | Keine tiefen Werkzeugspuren auf den angegebenen A-Flächen[Zit. 22] |
Wie kann man Angebote für Stanzarbeiten einholen und vergleichen?
Eine umfassende Angebotsanfrage verhindert versteckte Kosten und ermöglicht es Beschaffungsmanagern, Angebote genau zu vergleichen. Fehlende Informationen bedeuten immer ein angenommenes Risiko, das Hersteller in Ihr Angebot einkalkulieren.
Zeichnungen und Anforderungen
Ein 3D-CAD-Modell zeigt die Form, aber die 2D-PDF-Zeichnung bestimmt die Kosten. Legen Sie beides vor. In der 2D-Zeichnung müssen die Zeichnungsrevision, die Werkstoffsorte und -härte, die Dicke sowie alle erforderlichen Oberflächenbehandlungen ausdrücklich angegeben sein.
Heben Sie die für die Funktion entscheidenden Merkmale hervor. Indem Sie ermitteln, welche drei oder vier Maße tatsächlich Einfluss auf die Montage haben, ermöglichen Sie es dem Werkzeugbauer, seine Konstruktionsarbeit auf die wichtigsten Bereiche zu konzentrieren.
Profi-Tipp: Denken Sie daran, dass sekundäre Oberflächenbehandlungen wie Eloxieren oder Verzinkung Oft fallen Mindestlosgebühren an. Die Bearbeitung von 500 Teilen kann beim Galvaniseur insgesamt genau so viel kosten wie die Bearbeitung von 1.500 Teilen.
Mengen und Lieferung
Trennen Sie stets Ihre aktuelle Produktionsmenge von Ihrem voraussichtlichen Jahresbedarf. Wenn Sie insgesamt 5.000 Teile benötigen, diese aber in Chargen zu je 1.000 Stück geliefert haben möchten, geben Sie dies deutlich an. Die Bestellung kleinerer Chargen erhöht die Häufigkeit der Maschinenrüstzeiten, was den Stückpreis im Vergleich zur Fertigung aller 5.000 Teile auf einmal in die Höhe treibt.
Geben Sie Ihre Verpackungsanforderungen im Voraus an. Das lose Einpacken schwerer Metallteile in einen Gaylord-Karton ist zwar kostengünstig, birgt jedoch die Gefahr von Kratzern und verbogenen Flanschen. Das Verpacken in Schichten mit Trennwänden schützt die Teile, erhöht jedoch das Versandvolumen und die Handhabungskosten.
Begriffe aus dem Werkzeugbau
Die Frage der Eigentumsverhältnisse bei Werkzeugen ist ein wichtiger blinder Fleck im Beschaffungsprozess. Klären Sie im Vorfeld, ob Sie für den physischen Master-Werkzeugsatz bezahlen oder lediglich für die maßgefertigten Stempel- und Matrizen-Einsätze.
Sie müssen außerdem die Bedingungen für die Wartung, Lagerung und Überarbeitung der Werkzeuge bestätigen. Sollte Ihr Produktionsvolumen irgendwann so stark ansteigen, dass ein Folgeverbundwerkzeug erforderlich wird, fragen Sie den Hersteller, ob er die Daten aus der Kleinserie nachbauen kann, um die Konstruktion des neuen Werkzeugs zu beschleunigen.
Profi-Tipp: Stellen Sie sicher, dass in Ihrem Vertrag festgelegt ist, dass Sie nach Zahlungseingang Eigentümer der maßgefertigten Werkzeugeinsätze sind und das Recht haben, diese bei Bedarf an einen anderen Standort zu verlegen. Eine klare Eigentumsregelung verhindert eine Bindung an einen bestimmten Anbieter.
Sind Sie bereit, die Lücke zwischen Prototyp und Serienfertigung zu schließen?
Senden Sie uns Ihre 3D-Modelle, 2D-Zeichnungen und die voraussichtlichen Stückzahlen. Innerhalb von 24 Stunden führt unser Ingenieurteam eine umfassende DFM-Prüfung durch, zeigt mögliche Einsparpotenziale auf und unterbreitet Ihnen ein transparentes Angebot, aus dem genau hervorgeht, welche Kosten auf die Werkzeuge und welche auf den Stückpreis entfallen.
Hey, ich bin Kevin Lee

In den letzten 10 Jahren bin ich in verschiedene Formen der Blechbearbeitung eingetaucht und teile hier coole Erkenntnisse aus meinen Erfahrungen in verschiedenen Werkstätten.
Kontakt aufnehmen
Kevin Lee
Ich verfüge über mehr als zehn Jahre Berufserfahrung in der Blechverarbeitung und bin auf Laserschneiden, Biegen, Schweißen und Oberflächenbehandlungstechniken spezialisiert. Als Technischer Direktor bei Shengen bin ich bestrebt, komplexe Fertigungsherausforderungen zu lösen und Innovation und Qualität in jedem Projekt voranzutreiben.
Verwandte Ressource

Materialien für den Prototypenbau: So wählen Sie das richtige Material aus

Pressverbindungen in der Blechbearbeitung: Konstruktion, Kosten und Qualität

Stahl 4140 im Vergleich zu Stahl 4130: Bearbeitung, Schweißen und Auswahl
