A estampagem de metal em pequenas séries é um processo de fabrico utilizado para volumes de produção baixos a médios, normalmente entre 500 e 5 000 peças. Recorre a ferramentas modulares e de baixo custo para cortar, perfurar e moldar componentes de chapa metálica, oferecendo tempos de configuração mais rápidos e custos iniciais de engenharia mais baixos do que a estampagem com matriz progressiva.
Para os engenheiros e gestores de compras, a escolha do método adequado de fabrico de chapas metálicas é um dilema constante entre o preço unitário e o investimento em ferramentas. O corte a laser e a conformação em prensa-dobra tornam-se demasiado lentos e dispendiosos a partir de 2 000 peças, mas a construção de uma matriz progressiva $20 000 é impossível de justificar para séries de volume médio.
A estampagem em pequenas séries preenche exatamente essa lacuna. No entanto, para maximizar as vantagens em termos de custos, é necessário compreender as limitações das ferramentas de produção. Este guia explica detalhadamente como avaliar o processo. A seguir, abordamos como calcular os volumes de equilíbrio, ajustar os seus projetos CAD (DFM) para ferramentas modulares e estruturar o seu pedido de cotação de forma a evitar custos de fabrico ocultos.
Quando optar pela estampagem de metais em pequenas séries?
A escolha do método de fabrico adequado requer a avaliação das características físicas da sua peça, tendo em conta o seu calendário de produção e os seus objetivos de custos.
Peças e Operações
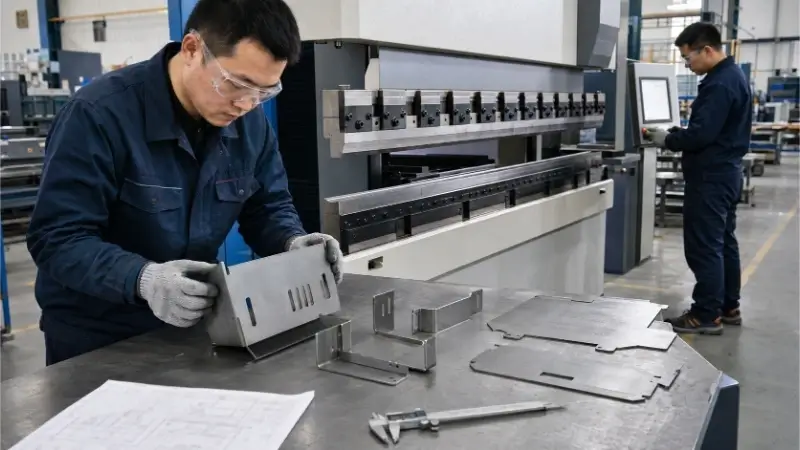
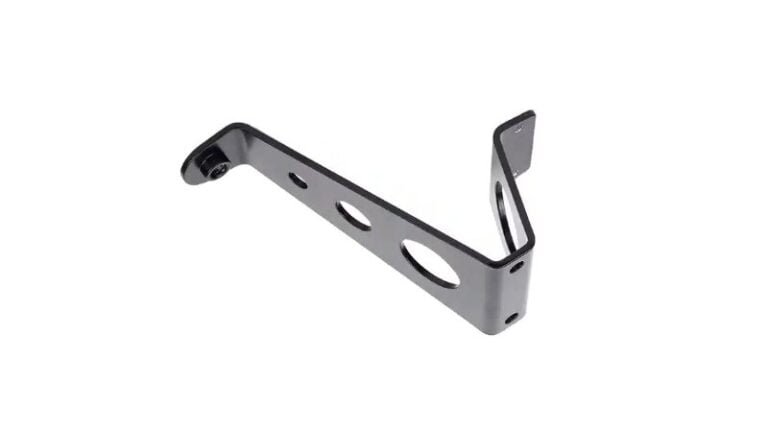
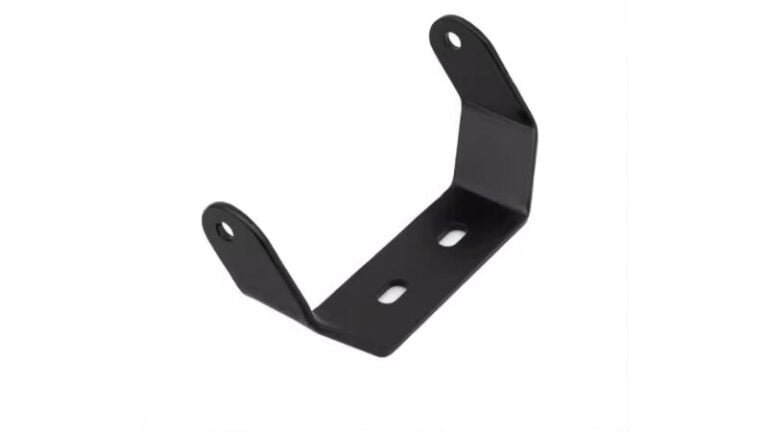
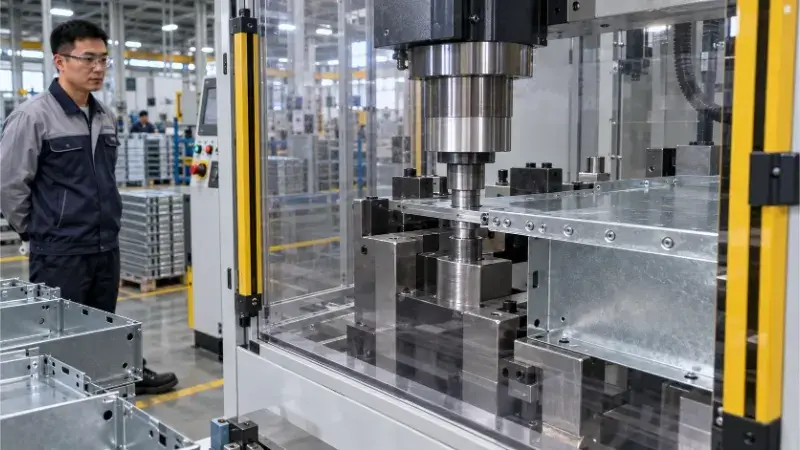
Considere um suporte de montagem padrão em chapa metálica. A produção deste componente envolve, normalmente, o corte do perfil plano, a perfuração de orifícios de montagem e a conformação das abas. Enquanto uma prensa dobradeira pode demorar 45 segundos e exigir várias intervenções manuais do operador para conformar o suporte, uma prensa de estampagem realiza as mesmas operações num curso de 2 segundos.
Para além da velocidade básica, a estampagem torna-se a opção mais viável quando a geometria da peça inclui características complexas. Orifícios extrudidos, relevos, cunhagem ou padrões de orifícios com tolerâncias apertadas são difíceis de controlar ao longo de várias configurações manuais, mas são facilmente mantidos com ferramentas específicas.
Estabilidade do volume e do desenho
O volume, por si só, não determina o processo. É necessário distinguir a quantidade inicial de produção das encomendas de repetição previstas e do volume total ao longo do ciclo de vida. Se um projeto ainda se encontrar em fase de testes funcionais ou de revisões frequentes, o recurso a ferramentas fixas representa um risco financeiro, uma vez que cada alteração de engenharia exige a modificação da ferramenta física.
A estampagem em pequenas séries funciona bem para projetos que sejam suficientemente estáveis para fixar o desenho plano e as localizações críticas dos orifícios. Isto aplica-se mesmo que o volume total ao longo do ciclo de vida não justifique o custo das matrizes progressivas.
Comparação de Processos
A escolha de um processo implica ponderar os custos com as ferramentas em relação ao preço unitário por peça, à flexibilidade de conceção e ao rendimento do material.
Muitas vezes, uma abordagem híbrida oferece o melhor equilíbrio entre o custo inicial e a repetibilidade da produção. Por exemplo, pode corte a laser a chapa plana para obter o máximo rendimento do material e utilizar uma ferramenta dura específica para a conformação.
| Processo de manufatura[ref.: 20] | Mais utilizado para[ref.: 20] | Custos de ferramentas e configuração[ref.: 20] | Tempo de ciclo da unidade[ref.: 20] | Rendimento do material[ref.: 20] | Flexibilidade de conceção[ref.: 20] |
|---|---|---|---|---|---|
| Corte a laser e prensa-dobra[ref.: 20] | Protótipos, designs muito variados, volumes inferiores a 500[ref.: 20] | Nenhum / Muito baixo[ref.: 20] | Lento (minutos)[ref.: 20] | Elevado (aninhamento apertado)[ref.: 20] | Excelente (Atualizações fáceis no CAD)[ref.: 20] |
| Puncionamento CNC[ref.: 20] | Painéis com padrões de furos padrão, volumes baixos a médios[ref.: 20] | Baixo (ferramentas padrão)[ref.: 20] | Moderado[ref.: 20] | Médio[ref.: 20] | Bom (Substituição de ferramentas para novas funcionalidades)[ref.: 20] |
| Estampagem de pequenas séries[ref.: 20] | Lotes de volume médio (500–5 000), designs estáveis, encomendas repetidas[ref.: 20] | Moderado[ref.: 20] | Rápido (segundos)[ref.: 20] | Médio (Requer ligação à Internet/operadora)[ref.: 20] | Limitado (Requer modificação da ferramenta)[ref.: 20] |
| Estampagem Progressiva[ref.: 20] | Produção em massa (mais de 50 000 unidades), designs fixos[ref.: 20] | Alto[ref.: 20] | Muito rápido[ref.: 20] | Baixa/Média (dependendo da disposição das tiras)[ref.: 20] | Insatisfatório (é necessário um retrabalho dispendioso do molde)[ref.: 20] |
Como calcular os custos de estampagem em pequenas séries?
Para comparar os custos totais, é necessário avaliar tanto o investimento inicial em engenharia como as despesas recorrentes de produção ao longo da vida útil do projeto.
Ferramentas e configuração
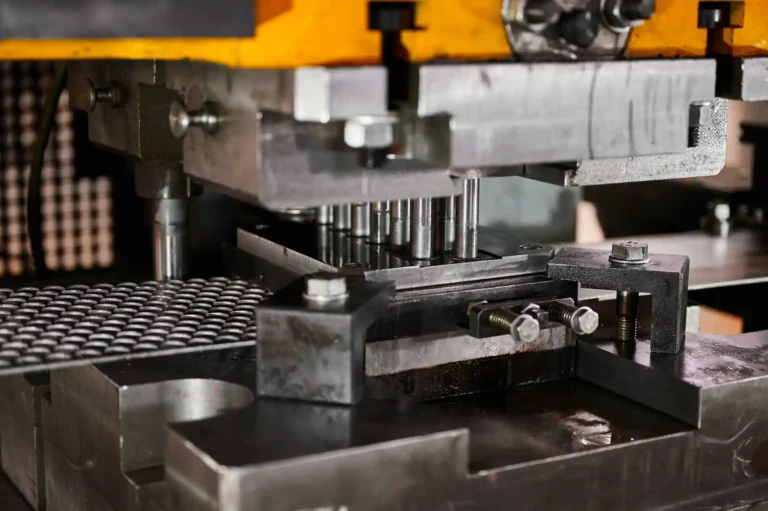
Um orçamento para uma produção de pequena série distingue os custos de engenharia não recorrentes (NRE) das taxas de configuração recorrentes aplicadas sempre que é encomendado um novo lote. Os custos de ferramentas para pequenas séries são significativamente inferiores aos das matrizes progressivas, uma vez que as instalações utilizam conjuntos de matrizes-mestre (sapatas universais). Em vez de construir um bloco de matriz personalizado completo a partir do zero, os engenheiros limitam-se a usinar os punções e as inserções de matriz específicas necessárias para a sua peça.
No entanto, é necessário ter em conta a gestão da produção. Uma vez que as ferramentas para pequenas séries dependem frequentemente da carga manual ou de transferências em várias etapas, em vez da alimentação contínua a partir de bobinas, o tempo recorrente de configuração e de manuseamento pelo operador continuam a ser fatores de custo significativos em séries de produção mais pequenas.
Custos totais das peças
O preço por peça vai além do ciclo da prensa. Uma análise completa dos custos deve ter em conta o rendimento do material, o manuseamento entre operações e os processos secundários, como a inserção de ferragens, a roscação ou o acabamento de superfícies.
Ao avaliar os orçamentos, confirme exatamente o que o preço unitário abrange. Verifique se inclui todas as etapas necessárias de pós-processamento, rebarbação e inspeção final exigidas para obter um componente pronto para montagem.
Volume de equilíbrio
Para avaliar a eficiência em termos de custos, calcule o custo total (Custo de Ferramentas + [Preço Unitário × Volume]) para os diferentes métodos de fabrico. No caso de um suporte moldado padrão, o corte a laser não implica qualquer custo de ferramentas, mas apresenta um preço unitário mais elevado devido à menor velocidade da máquina e ao tempo de trabalho do operador.
A estampagem em pequenas séries implica um custo moderado com as ferramentas, mas reduz significativamente o preço unitário. Dependendo da complexidade da peça, o ponto de equilíbrio em que a estampagem se torna mais económica do que a fabricação situa-se normalmente entre 1 000 e 5 000 peças.
Comparação hipotética de custos para um suporte de aço moldado
| Quantidade do pedido[ref.: 21] | Corte a laser (custo total)[ref.: 21] | Estampagem em pequenas séries (custo total)[ref.: 21] | Estampagem progressiva (custo total)[ref.: 21] | Mais económico[ref.: 21] |
|---|---|---|---|---|
| 500 peças[ref.: 21] | $1,250[ref.: 21] | $2,200[ref.: 21] | $12,075[ref.: 21] | Corte a laser[ref.: 21] |
| 2 000 peças[ref.: 21] | $5,000[ref.: 21] | $3,400[ref.: 21] | $12,300[ref.: 21] | Estampagem de pequenas séries[ref.: 21] |
| 10 000 peças[ref.: 21] | $25,000[ref.: 21] | $9,800[ref.: 21] | $13,500[ref.: 21] | Estampagem de pequenas séries[ref.: 21] |
| 50 000 peças[ref.: 21] | $125,000[ref.: 21] | $41,800[ref.: 21] | $19,500[ref.: 21] | Estampagem progressiva[ref.: 21] |
> Nota: Os pontos de equilíbrio reais variam consoante a espessura do material, os requisitos de tolerância e se são utilizados insertos de ferramentas padrão ou personalizados. Este modelo pressupõe um custo do laser de 2,50 por unidade; ferramentas para pequenas séries a 1 800 + 0,80 por unidade; e ferramentas progressivas a 12 000 + $0,15 por unidade.
De que forma o equipamento de trabalho afeta a precisão e a repetibilidade?
A estampagem de pequenas séries não deve ser confundida com “ferramentas flexíveis” temporárias. A estratégia de ferramentas determina diretamente a precisão física da peça e a consistência com que essa precisão é mantida ao longo de todo o lote.
Opções de ferramentas
As instalações utilizam diferentes configurações de ferramentas, consoante os requisitos de tolerância geométrica da peça. As matrizes de ação única realizam uma operação por curso, o que é económico, mas requer mais manuseamento. As matrizes compostas podem cortar e perfurar uma peça simultaneamente, garantindo uma concentricidade perfeita entre o perfil exterior e os orifícios internos.
Para manter os custos baixos sem sacrificar a rigidez, os engenheiros montam punções e blocos de matriz em aço endurecido, fabricados à medida, em conjuntos de matrizes-mestre padrão (sapatas universais). Esta abordagem separa as ferramentas de corte da estrutura de base, proporcionando o alinhamento e a estabilidade de uma matriz permanente por uma fração do custo.
Localização e transporte
A movimentação de uma peça entre várias operações de um único golpe introduz erros de posicionamento. Sempre que um operador retira e volta a colocar uma peça em bruto, ocorre um acúmulo de tolerâncias.
Os fabricantes de ferramentas controlam este movimento utilizando pinos de localização (pilotos), blocos de encaixe e batentes físicos. Para garantir a consistência, certifique-se de que os seus pontos de referência CAD correspondem aos pontos de localização físicos reais utilizados na oficina. Para minimizar totalmente os erros de transferência, procure sempre projetar características críticas — como um padrão de orifícios de montagem e a respetiva aba de alinhamento — de forma a que possam ser perfuradas ou moldadas no mesmo curso da prensa.
Desgaste e manutenção
À medida que a produção aumenta, o desgaste das ferramentas tem um impacto direto na qualidade das peças. Os primeiros sinais de que os punções estão a ficar cegos são, normalmente, o aumento da altura das rebarbas, o desvio dimensional ou o aparecimento de riscos (desgaste por atrito) na superfície do metal.
A frequência de manutenção depende em grande medida do tipo de material, da folga da ferramenta e da lubrificação. A estampagem de materiais abrasivos, como o aço inoxidável de alta resistência, pode exigir o afiamento do punção a cada 3 000 golpes, enquanto o alumínio macio, com lubrificação adequada, pode facilmente atingir os 15 000 golpes. Para os compradores, compreender a vida útil da ferramenta é fundamental, pois o afiamento dos punções a meio da produção acrescenta tempo de inatividade não previsto ao seu calendário de entregas.
Como conceber peças para uma estampagem fiável?
A aplicação precoce das regras de Design for Manufacturability (DFM) evita fissuras, deformações e a necessidade de operações secundárias dispendiosas.
Materiais e curvas
A escolha do material determina o comportamento da chapa metálica na prensa. É necessário ter em conta o tipo de liga, o estado de endurecimento, a espessura e a direção dos grãos de laminação.
A dobragem do metal na direção transversal ao veio evita a formação de fissuras, especialmente em temperamentos mais duros. Além disso, a recuperação elástica varia consideravelmente entre os lotes de material. O desenho plano final e as deduções de dobragem devem ser sempre verificados em relação às ferramentas físicas na oficina, e não apenas baseados nos cálculos do software CAD.
Orifícios e relevos
Existe uma regra de ouro rigorosa na estampagem de metais: nunca projetar um orifício com um diâmetro inferior à espessura do material (uma proporção de 1:1). Tentar perfurar um orifício de 0,040″ em aço de 0,060″ irá simplesmente partir o punção. Se for funcionalmente necessário um orifício mais pequeno, este deve ser perfurado ou cortado a laser como operação secundária.
A proximidade é igualmente importante. A realização de furos demasiado próximos de uma linha de dobragem faz com que o furo seja puxado e distorcido durante a conformação. Mantenha a borda de qualquer orifício a uma distância da linha de dobragem equivalente a, pelo menos, 1,5 vezes a espessura do material mais o raio de dobragem. Da mesma forma, projete sempre alívios de dobragem com largura igual a, pelo menos, o dobro da espessura do material, para evitar que o metal se rasgue nos cantos das abas.
Tolerâncias e operações secundárias
Defina claramente no desenho os pontos de referência essenciais ao funcionamento. Embora a estampagem em pequenas séries respeite tolerâncias padrão consistentes (frequentemente ±0,005″), exigir variações mais restritas implicará a realização de operações secundárias.
Um orifício perfurado destinado a um encaixe preciso de um rolamento, por exemplo, provavelmente necessitará de um alargamento secundário. Se a peça tiver requisitos estéticos rigorosos, indique explicitamente as faces estéticas no desenho. Isto permite que o fabricante aplique películas protetoras e ajuste as folgas das matrizes para evitar marcas de ferramentas.
Como inspecionar peças estampadas em pequenas séries?
A conversão das tolerâncias de engenharia num plano de inspeção física garante que tanto o fabricante como o comprador cheguem a um consenso sobre o que constitui uma peça aceitável.
Aprovação do primeiro artigo
Antes de produzir um lote de 5 000 peças, o fabricante tem de validar o processo. Um relatório de Inspeção do Primeiro Artigo (FAI) define a linha de referência, verificando a matéria-prima, as dimensões críticas, os ângulos de curvatura e o ajuste físico da montagem.
A aprovação deve estar diretamente associada a uma revisão específica do desenho. Se o desenho for atualizado, o processo de FAI deve ser reiniciado para as características afetadas, a fim de garantir que o equipamento de produção corresponda à nova geometria.
Controlos durante o processo
Os operadores não medem cada peça individualmente numa produção de vários milhares de unidades. Em vez disso, o controlo de qualidade estabelece um plano de amostragem durante o processo — como, por exemplo, a verificação de características críticas a cada 100 ciclos ou no início de um novo turno.
No caso de padrões complexos de orifícios, são frequentemente construídos dispositivos de verificação «Go/No-Go» personalizados. Se a peça encaixar suavemente nos pinos do dispositivo, é considerada em conformidade. Isto permite a verificação funcional 100% em segundos, sem ocupar tempo dispendioso na CMM. Se uma dimensão sair da tolerância devido a um punção cego, o operador pára a prensa, afia a ferramenta e regista a ação corretiva antes de retomar a produção.
Arestas e superfícies
As rebarbas são um resultado físico inevitável do corte de metal. Em vez de solicitar “sem rebarbas”, defina a altura máxima admissível das rebarbas (normalmente 10% da espessura do material) e especifique para que lado da peça as rebarbas devem estar viradas, de modo a evitar interferências na montagem.
No que diz respeito aos requisitos estéticos, identifique claramente as superfícies visuais primárias A. A definição de amostras de referência físicas — peças reais estampadas que mostram o limite máximo aceitável para riscos, marcas de ferramentas ou deformação das arestas — ajuda ambas as partes a compreenderem as condições aceitáveis muito melhor do que as descrições textuais.
Lista de verificação padrão para aceitação de estampagem em pequenas séries
| Categoria de inspeção[ref.: 22] | Método de verificação[ref.: 22] | Critérios de aceitação[ref.: 22] |
|---|---|---|
| Base do material[ref.: 22] | Análise do Certificado da Fábrica[ref.: 22] | Corresponde à liga e ao grau de temperamento especificados[ref.: 22] |
| Dimensões Críticas[ref.: 22] | Paquímetros / MMC[ref.: 22] | Dentro das tolerâncias especificadas para os desenhos 2D[ref.: 22] |
| Posições dos buracos[ref.: 22] | Dispositivo de verificação «aprovado/reprovado»[ref.: 22] | Os pinos atravessam os pontos de referência sem aplicar força[ref.: 22] |
| Condição de borda[ref.: 22] | Visual / Micrómetro[ref.: 22] | Altura da rebarba < 10% da espessura do material[ref.: 22] |
| Superfície cosmética[ref.: 22] | Visual (Amostra de limite)[ref.: 22] | Não devem existir marcas profundas de ferramentas nas superfícies A especificadas[ref.: 22] |
Como solicitar e comparar orçamentos de estampagem?
Um pedido de cotação abrangente evita custos ocultos e permite que os gestores de compras comparem as propostas com precisão. A falta de informação traduz-se sempre num risco presumido, que os fabricantes incluem no preço da sua cotação.
Desenhos e requisitos
Um modelo CAD 3D mostra a forma, mas é o desenho em PDF 2D que determina o custo. Forneça ambos. O desenho em 2D deve indicar explicitamente a revisão do desenho, o tipo e o estado do material, a espessura e quaisquer tratamentos de superfície necessários.
Destaque as características essenciais ao funcionamento. Ao identificar quais as três ou quatro dimensões que afetam efetivamente a montagem, permite que o fabricante de ferramentas concentre os seus esforços de engenharia onde é mais importante.
Dica de especialista: Tenha em conta que os acabamentos secundários, como anodização ou zincagem muitas vezes implicam custos mínimos por lote. O tratamento de 500 peças pode custar exatamente o mesmo, no total, que o tratamento de 1 500 peças na empresa de galvanoplastia.
Quantidades e Entrega
Separe sempre a quantidade a produzir imediatamente da procura anual prevista. Se precisar de um total de 5 000 peças, mas pretender que sejam entregues em lotes de 1 000, indique-o claramente. Encomendar lotes mais pequenos aumenta a frequência das configurações da prensa, o que elevará o preço unitário em comparação com a produção das 5 000 peças de uma só vez.
Especifique antecipadamente as suas necessidades de embalagem. Colocar peças de metal pesado a granel numa caixa Gaylord é barato, mas acarreta o risco de riscos superficiais e flanges dobradas. A embalagem em camadas com divisórias protege as peças, mas aumenta o volume de envio e os custos de manuseamento.
Termos relacionados com ferramentas
A propriedade das ferramentas é um importante ponto cego nas aquisições. Esclareça desde o início se está a pagar pelo conjunto físico de matrizes-mestre ou apenas pelos punções e matrizes personalizadas.
Deve também confirmar as condições relativas à manutenção, armazenamento e alterações de revisão das ferramentas. Se o volume de produção do seu produto vier a aumentar ao ponto de exigir uma matriz progressiva, pergunte se o fabricante pode fazer engenharia inversa dos dados das séries curtas para acelerar o projeto das novas ferramentas.
Dica de especialista: Certifique-se de que o seu contrato especifica que, após o pagamento, as pastilhas de ferramentas personalizadas passam a ser sua propriedade e que tem o direito de as transferir para outra unidade, se necessário. A definição clara da propriedade evita a dependência de um único fornecedor.
Está pronto para colmatar a lacuna entre o protótipo e a produção em série?
Envie-nos os seus modelos 3D, desenhos 2D e os volumes previstos. No prazo de 24 horas, a nossa equipa de engenharia irá realizar uma análise abrangente de DFM, destacar potenciais oportunidades de redução de custos e apresentar um orçamento transparente que especifique exatamente o que irá pagar pelo equipamento de produção em comparação com o preço unitário.
Olá, chamo-me Kevin Lee
Nos últimos 10 anos, tenho estado imerso em várias formas de fabrico de chapas metálicas, partilhando aqui ideias interessantes a partir das minhas experiências em diversas oficinas.
Entrar em contacto
Kevin Lee
Tenho mais de dez anos de experiência profissional no fabrico de chapas metálicas, especializando-me em corte a laser, dobragem, soldadura e técnicas de tratamento de superfícies. Como Diretor Técnico da Shengen, estou empenhado em resolver desafios complexos de fabrico e em promover a inovação e a qualidade em cada projeto.
Recursos relacionados
Materiais para prototipagem: como escolher o material certo
União por prensagem em chapa metálica: conceção, custo e qualidade