
Tłoczenie blach w małych seriach to proces produkcyjny stosowany przy małych i średnich wielkościach produkcji, zazwyczaj od 500 do 5 000 sztuk. Wykorzystuje on modułowe, tańsze oprzyrządowanie do wycinania, przebijania i formowania elementów z blachy, zapewniając krótszy czas przygotowania produkcji oraz niższe początkowe koszty projektowe w porównaniu z tłoczeniem progresywnym.
Dla inżynierów i kierowników ds. zaopatrzenia wybór odpowiedniej metody obróbki blachy stanowi nieustanną walkę między ceną jednostkową a nakładami na oprzyrządowanie. Cięcie laserowe i gięcie na prasie krawędziowej stają się zbyt powolne i kosztowne przy partii 2 000 sztuk, ale wykonanie matrycy progresywnej typu $20 000 jest nie do uzasadnienia w przypadku serii o średniej wielkości.
Tłoczenie w małych seriach idealnie wypełnia tę lukę. Aby jednak w pełni wykorzystać korzyści finansowe, należy zrozumieć ograniczenia związane z oprzyrządowaniem. W niniejszym przewodniku szczegółowo wyjaśniono, jak ocenić ten proces. Poniżej omówiono, jak obliczyć wielkość progową rentowności, dostosować projekty CAD (DFM) do oprzyrządowania modułowego oraz jak sformułować zapytanie ofertowe, aby uniknąć ukrytych opłat produkcyjnych.
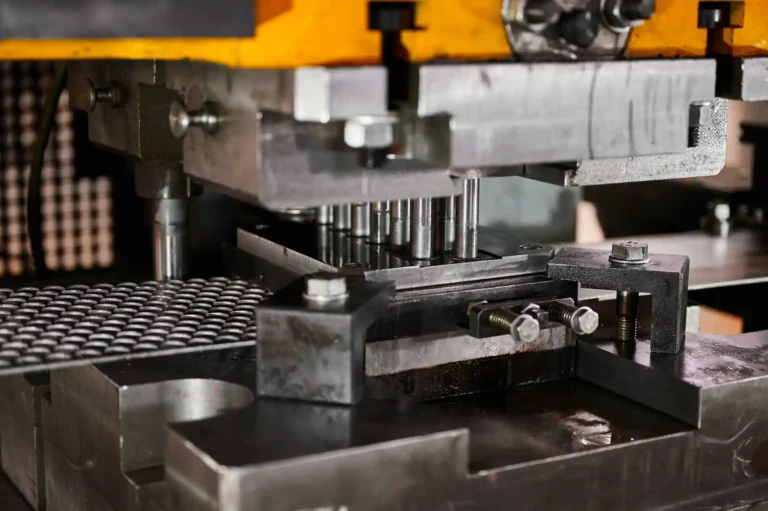
Kiedy warto zdecydować się na tłoczenie blach w małych seriach?
Wybór odpowiedniej metody produkcji wymaga oceny właściwości fizycznych danego elementu w kontekście harmonogramu produkcji i zakładanych kosztów.
Części i operacje
Rozważmy standardowy wspornik montażowy z blachy. Produkcja tego elementu zazwyczaj obejmuje wycinanie płaskiego profilu, wykrawanie otworów montażowych oraz formowanie kołnierzy. Podczas gdy wygięcie wspornika na prasie krawędziowej może zająć 45 sekund i wymagać wielu czynności wykonywanych ręcznie przez operatora, prasa tłocząca wykonuje te same operacje w ciągu 2-sekundowego skoku.
Oprócz samej szybkości tłoczenie staje się najbardziej opłacalnym rozwiązaniem, gdy geometria części zawiera skomplikowane elementy. Otwory wytłaczane, wytłoczenia, tłoczenia monetowe lub układy otworów o wąskich tolerancjach są trudne do kontrolowania przy wielokrotnych ręcznych regulacjach, ale można je łatwo utrzymać przy użyciu dedykowanego oprzyrządowania.
Stabilność objętościowa i konstrukcyjna
Sama wielkość produkcji nie determinuje przebiegu procesu. Należy oddzielić początkową wielkość produkcji od przewidywanych zamówień powtórnych oraz całkowitej wielkości produkcji w całym cyklu życia produktu. Jeśli projekt wciąż przechodzi testy funkcjonalne lub częste zmiany, wykonanie stałych narzędzi wiąże się z ryzykiem finansowym, ponieważ każda zmiana konstrukcyjna wymaga modyfikacji fizycznego narzędzia.
Tłoczenie w małych seriach sprawdza się w przypadku projektów, które są na tyle stabilne, że można ustalić płaski wzór i położenie kluczowych otworów. Dotyczy to nawet sytuacji, w których całkowita wielkość produkcji w całym cyklu życia produktu nie uzasadnia kosztów zastosowania matryc progresywnych.
Porównanie procesów
Wybór procesu wymaga uwzględnienia kosztów oprzyrządowania w stosunku do ceny jednostkowej części, elastyczności projektowej oraz wydajności materiałowej.
Często podejście hybrydowe zapewnia najlepszą równowagę między kosztami początkowymi a powtarzalnością produkcji. Na przykład można cięcie laserowe płaski półfabrykat, aby uzyskać maksymalną wydajność materiałową, oraz zastosować specjalne twarde narzędzie do formowania.
| Proces produkcji[źródło: 20] | Najlepsze zastosowanie[źródło: 20] | Koszty oprzyrządowania i przygotowania produkcji[źródło: 20] | Czas cyklu jednostki[źródło: 20] | Wydajność materiału[źródło: 20] | Elastyczność projektowania[źródło: 20] |
|---|---|---|---|---|---|
| Cięcie laserowe i prasa krawędziowa[źródło: 20] | Prototypy, bardzo zróżnicowane projekty, nakłady poniżej 500 sztuk[źródło: 20] | Brak / Bardzo niski[źródło: 20] | Powolne (minuty)[źródło: 20] | Wysoki (gęste zagnieżdżanie)[źródło: 20] | Doskonałe (łatwe aktualizacje CAD)[źródło: 20] |
| Wykrawanie CNC[źródło: 20] | Panele ze standardowymi układami otworów, produkowane w małych i średnich seriach[źródło: 20] | Niski (standardowe oprzyrządowanie)[źródło: 20] | Umiarkowany[źródło: 20] | Średni[źródło: 20] | Dobrze (zmiany w narzędziach związane z nowymi funkcjami)[źródło: 20] |
| Tłoczenie krótkich serii[źródło: 20] | Serii o średniej wielkości (500–5 000 sztuk), sprawdzone projekty, powtarzające się zamówienia[źródło: 20] | Umiarkowany[źródło: 20] | Szybko (w sekundach)[źródło: 20] | Średni (wymagany dostęp do Internetu/operatora)[źródło: 20] | Ograniczone (wymaga modyfikacji narzędzia)[źródło: 20] |
| Progresywne tłoczenie[źródło: 20] | Produkcja seryjna (ponad 50 000 sztuk), projekty o zastrzeżonych prawach[źródło: 20] | Wysoki[źródło: 20] | Bardzo szybki[źródło: 20] | Niski/średni (w zależności od układu pasków)[źródło: 20] | Słabe (wymagana kosztowna przeróbka matrycy)[źródło: 20] |
Jak obliczyć koszty tłoczenia w małych seriach?
Porównanie całkowitych kosztów wymaga uwzględnienia zarówno początkowych nakładów inżynieryjnych, jak i powtarzających się wydatków produkcyjnych w całym okresie trwania projektu.
Oprzyrządowanie i konfiguracja
W wycenie małoseryjnej koszty inżynierii jednorazowej (NRE) są oddzielone od powtarzających się opłat konfiguracyjnych naliczanych przy każdym zamówieniu nowej partii. Koszty oprzyrządowania do produkcji małoseryjnej są znacznie niższe niż w przypadku matryc progresywnych, ponieważ zakłady wykorzystują zestawy matryc wzorcowych (uniwersalne wkładki). Zamiast budować od podstaw kompletny, niestandardowy blok matrycowy, inżynierowie obrabiają jedynie konkretne wkładki stempli i matryc wymagane do wykonania danej części.
Należy jednak nadal uwzględniać czynności związane z obsługą produkcji. Ponieważ narzędzia do produkcji małoseryjnej często wymagają ręcznego ładowania lub wieloetapowego przenoszenia zamiast ciągłego podawania z zwoju, powtarzające się czynności związane z ustawianiem oraz czas poświęcany przez operatorów na obsługę pozostają widocznymi czynnikami kosztowymi w przypadku mniejszych serii produkcyjnych.
Całkowite koszty części
Cena jednostkowa wykracza poza sam skok prasy. Pełna analiza kosztów musi uwzględniać wydajność materiałową, operacje międzyoperacyjne oraz procesy dodatkowe, takie jak montaż elementów metalowych, gwintowanie czy obróbka wykończeniowa powierzchni.
Podczas oceny ofert należy dokładnie sprawdzić, co obejmuje cena jednostkowa. Należy upewnić się, czy obejmuje ona wszystkie niezbędne etapy obróbki końcowej, gratowania i kontroli końcowej, wymagane do uzyskania elementu gotowego do montażu.
Wielkość sprzedaży zapewniająca próg rentowności
Aby ocenić opłacalność, należy obliczyć całkowity koszt (koszt oprzyrządowania + [cena jednostkowa × wielkość produkcji]) dla różnych metod produkcji. W przypadku standardowego wspornika formowanego cięcie laserowe nie wiąże się z żadnymi kosztami oprzyrządowania, ale cena jednostkowa jest wyższa ze względu na wolniejsze tempo pracy maszyny i dłuższy czas pracy operatora.
Tłoczenie w małych seriach wiąże się z umiarkowanymi kosztami oprzyrządowania, ale znacznie obniża cenę jednostkową. W zależności od stopnia złożoności części próg rentowności, przy którym tłoczenie staje się tańsze od obróbki skrawaniem, wynosi zazwyczaj od 1 000 do 5 000 sztuk.
Hipotetyczne porównanie kosztów wspornika ze stali tłoczonej
| Ilość zamówienia[źródło: 21] | Cięcie laserowe (koszt całkowity)[źródło: 21] | Tłoczenie w małych nakładach (koszt całkowity)[źródło: 21] | Tłoczenie progresywne (koszt całkowity)[źródło: 21] | Najbardziej opłacalne[źródło: 21] |
|---|---|---|---|---|
| 500 części[źródło: 21] | $1,250[źródło: 21] | $2,200[źródło: 21] | $12,075[źródło: 21] | Cięcie laserowe[źródło: 21] |
| 2 000 części[źródło: 21] | $5,000[źródło: 21] | $3,400[źródło: 21] | $12,300[źródło: 21] | Tłoczenie krótkich serii[źródło: 21] |
| 10 000 części[źródło: 21] | $25,000[źródło: 21] | $9,800[źródło: 21] | $13,500[źródło: 21] | Tłoczenie krótkich serii[źródło: 21] |
| 50 000 części[źródło: 21] | $125,000[źródło: 21] | $41,800[źródło: 21] | $19,500[źródło: 21] | Stemplowanie progresywne[źródło: 21] |
> Uwaga: Rzeczywiste progi rentowności zmieniają się w zależności od grubości materiału, wymagań dotyczących tolerancji oraz tego, czy stosowane są standardowe, czy niestandardowe wkładki narzędziowe. W modelu tym przyjęto koszt obróbki laserowej na poziomie 2,50 za sztukę; koszt oprzyrządowania do małych serii na poziomie 1 800 + 0,80 za sztukę; oraz koszt oprzyrządowania progresywnego na poziomie 12 000 + $0,15 za sztukę.
W jaki sposób oprzyrządowanie wpływa na dokładność i powtarzalność?
Tłoczenia w małych seriach nie należy mylić z tymczasowymi “miękkimi narzędziami”. Strategia dotycząca oprzyrządowania bezpośrednio decyduje o dokładności wymiarowej części oraz o tym, jak stabilnie ta dokładność jest utrzymywana w całej partii.
Opcje oprzyrządowania
Zakłady stosują różne konfiguracje oprzyrządowania w zależności od wymagań dotyczących tolerancji geometrycznych części. Matryce jednooperacyjne wykonują jedną operację na skok, co jest opłacalne, ale wymaga większej liczby czynności obsługowych. Matryce złożone mogą jednocześnie wycinać i przebijać część, zapewniając idealną współosiowość między profilem zewnętrznym a otworami wewnętrznymi.
Aby ograniczyć koszty bez utraty sztywności, inżynierowie montują specjalnie wykonane stemple i bloki matrycowe z hartowanej stali w standardowych zestawach matryc głównych (uniwersalnych uchwytach). Takie podejście pozwala oddzielić narzędzia skrawające od konstrukcji nośnej, zapewniając wyrównanie i stabilność matrycy stałej przy znacznie niższych kosztach.
Lokalizacja i transport
Przenoszenie elementu między wieloma operacjami jednokrotnego uderzenia powoduje powstawanie błędów pozycjonowania. Za każdym razem, gdy operator wyjmuje i ponownie ładuje półfabrykat, dochodzi do kumulacji tolerancji.
Konstruktorzy narzędzi kontrolują ten ruch za pomocą kołków ustalających (prowadnic), bloków pozycjonujących i fizycznych ograniczników. Aby zapewnić spójność, upewnij się, że punkty odniesienia w modelu CAD odpowiadają rzeczywistym fizycznym punktom pozycjonowania stosowanym w hali produkcyjnej. Aby całkowicie zminimalizować błędy przenoszenia, zawsze staraj się projektować kluczowe elementy — takie jak układ otworów montażowych i odpowiadające im wypustki ustalające — w taki sposób, aby można je było wybić lub uformować w ramach jednego skoku prasy.
Zużycie i konserwacja
Wraz ze wzrostem skali produkcji zużycie oprzyrządowania ma bezpośredni wpływ na jakość detali. Pierwszymi oznakami stępienia stempli są zazwyczaj zwiększona wysokość zadziorów, odchylenia wymiarowe lub zarysowania powierzchniowe (zatarcia) na metalu.
Częstotliwość konserwacji zależy w dużym stopniu od rodzaju materiału, luzu narzędzia oraz smarowania. Tłoczenie materiałów ściernych, takich jak stal nierdzewna o wysokiej wytrzymałości, może wymagać ostrzenia stempla co 3 000 uderzeń, podczas gdy w przypadku miękkiego aluminium przy odpowiednim smarowaniu można z łatwością osiągnąć 15 000 uderzeń. Dla nabywców zrozumienie trwałości narzędzia ma kluczowe znaczenie, ponieważ ostrzenie stempli w trakcie serii powoduje nieprzewidziane przestoje w harmonogramie dostaw.
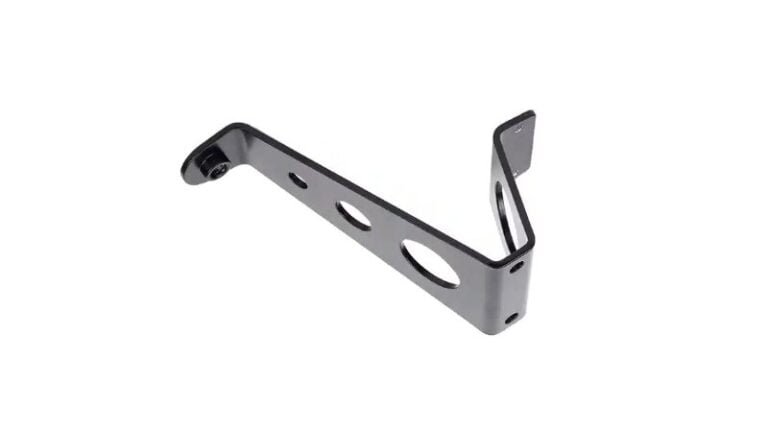
Jak projektować elementy zapewniające niezawodne tłoczenie?
Wczesne zastosowanie zasad projektowania pod kątem możliwości produkcji (DFM) pozwala zapobiec powstawaniu pęknięć i odkształceń oraz uniknąć konieczności przeprowadzania kosztownych operacji dodatkowych.
Materiały i łuki
Wybór materiału decyduje o tym, jak blacha zachowuje się w prasie. Należy uwzględnić gatunek stopu, stan utwardzenia, grubość oraz kierunek ułożenia ziarna walcowanego.
Gięcie metalu w poprzek kierunku włókien zapobiega powstawaniu pęknięć, zwłaszcza w przypadku twardszych gatunków stali. Ponadto odkształcenie sprężyste różni się znacznie w zależności od partii materiału. Ostateczny rozkład płaski oraz odjęcia związane z gięciem należy zawsze weryfikować w oparciu o rzeczywiste oprzyrządowanie w hali produkcyjnej, a nie opierać się wyłącznie na obliczeniach oprogramowania CAD.
Otwory i reliefy
W dziedzinie tłoczenia metali obowiązuje ścisła złota zasada: nigdy nie należy projektować otworu o średnicy mniejszej niż grubość materiału (stosunek 1:1). Próba wycięcia otworu o średnicy 0,040″ w stali o grubości 0,060″ po prostu spowoduje złamanie stempla. Jeśli z przyczyn funkcjonalnych konieczny jest mniejszy otwór, należy go wywiercić lub wyciąć laserowo w ramach dodatkowej operacji.
Równie ważne jest zachowanie odpowiedniej odległości. Wykonanie otworów zbyt blisko linii gięcia powoduje, że otwór ulega rozciągnięciu i odkształceniu podczas formowania. Krawędź każdego otworu powinna znajdować się w odległości od linii gięcia równej co najmniej 1,5-krotności grubości materiału powiększonej o promień gięcia. Podobnie, należy zawsze projektować odciążenia giętne o szerokości co najmniej dwukrotności grubości materiału, aby zapobiec rozrywaniu się metalu w narożnikach kołnierza.
Tolerancje i operacje dodatkowe
Należy jasno określić na rysunku punkty odniesienia o kluczowym znaczeniu dla działania. Chociaż w przypadku tłoczenia w małych seriach stosuje się stałe, standardowe tolerancje (często ±0,005″), wymaganie węższych tolerancji spowoduje konieczność wykonania dodatkowych operacji.
Na przykład otwór wywiercony pod precyzyjne osadzenie łożyska będzie prawdopodobnie wymagał dodatkowego rozwiercania. Jeśli element podlega rygorystycznym wymaganiom estetycznym, należy wyraźnie zaznaczyć powierzchnie estetyczne na rysunku. Umożliwi to producentowi nałożenie folii ochronnych oraz dostosowanie luzów matryc w celu uniknięcia śladów po narzędziach.
Jak przeprowadzać kontrolę części tłoczonych produkowanych w małych seriach?
Przekształcenie tolerancji technicznych w plan kontroli fizycznej gwarantuje, że zarówno producent, jak i nabywca są zgodni co do tego, co stanowi część spełniającą wymagania.
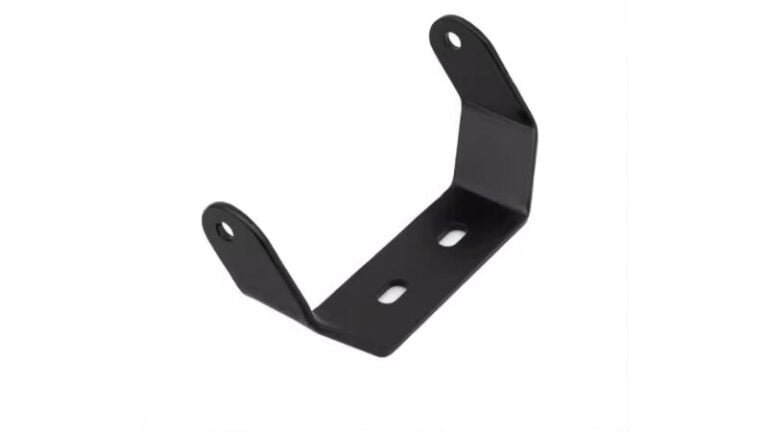
Zatwierdzenie pierwszego egzemplarza
Przed rozpoczęciem produkcji partii liczącej 5 000 sztuk producent musi potwierdzić poprawność procesu. Raport z kontroli pierwszego egzemplarza (FAI) ustala punkt odniesienia poprzez weryfikację surowca, wymiarów krytycznych, kątów gięcia oraz fizycznego dopasowania elementów podczas montażu.
Zatwierdzenie musi być bezpośrednio powiązane z konkretną wersją rysunku. W przypadku aktualizacji rysunku proces FAI musi zostać zresetowany dla elementów, których to dotyczy, aby zapewnić zgodność fizycznego oprzyrządowania z nową geometrią.
Kontrole na etapie produkcji
Operatorzy nie sprawdzają każdego pojedynczego elementu w serii liczącej kilka tysięcy sztuk. Zamiast tego dział kontroli jakości opracowuje plan pobierania próbek na etapie produkcji — na przykład sprawdzanie kluczowych cech co 100 cykli lub na początku nowej zmiany.
W przypadku skomplikowanych układów otworów często konstruuje się niestandardowe przyrządy kontrolne typu „Go/No-Go”. Jeśli element płynnie osiada na kołkach przyrządu, oznacza to, że przeszedł kontrolę. Pozwala to na przeprowadzenie weryfikacji funkcjonalnej 100% w ciągu kilku sekund, bez angażowania kosztownego czasu pracy maszyny CMM. Jeśli wymiar wykracza poza tolerancję z powodu stępionego stempla, operator zatrzymuje prasę, ostrzy narzędzie i dokumentuje podjęte działania naprawcze przed wznowieniem produkcji.
Krawędzie i powierzchnie
Zadziory są nieuniknionym skutkiem fizycznym ścinania metalu. Zamiast wymagać “braku zadziorów”, należy określić maksymalną dopuszczalną wysokość zadzioru (zazwyczaj 10% grubości materiału) oraz wskazać, po której stronie elementu powinien znajdować się zadzior, aby uniknąć kolizji podczas montażu.
W przypadku wymagań estetycznych należy jasno określić główne powierzchnie wizualne typu A. Opracowanie próbek fizycznych – rzeczywistych elementów wytłoczonych, które pokazują maksymalny dopuszczalny poziom zadrapań, śladów po narzędziach lub zawinięcia krawędzi – pomaga obu stronom znacznie lepiej zrozumieć dopuszczalne warunki niż same opisy tekstowe.
Standardowa lista kontrolna odbioru tłoczeń w małych seriach
| Kategoria kontroli[źródło: 22] | Metoda weryfikacji[źródło: 22] | Kryteria akceptacji[źródło: 22] |
|---|---|---|
| Podstawa materiałowa[źródło: 22] | Weryfikacja certyfikatu młyna[źródło: 22] | Odpowiada podanemu składowi stopu i stopniowi utwardzenia[źródło: 22] |
| Wymiary krytyczne[źródło: 22] | Suwmiarki / Maszyny CMM[źródło: 22] | W granicach określonych tolerancji rysunków 2D[źródło: 22] |
| Położenie otworów[źródło: 22] | Urządzenie do kontroli „Go/No-Go”[źródło: 22] | Sworznie przechodzą przez punkty odniesienia bez użycia siły[źródło: 22] |
| Stan krawędzi[źródło: 22] | Wizualny / Mikrometryczny[źródło: 22] | Wysokość zadzioru < 10% grubości materiału[źródło: 22] |
| Powierzchnia kosmetyczna[źródło: 22] | Wizualne (próbka graniczna)[źródło: 22] | Brak głębokich śladów po narzędziach na określonych powierzchniach typu A[źródło: 22] |
Jak poprosić o wycenę usług tłoczenia i porównać oferty?
Kompleksowe zapytanie ofertowe pozwala uniknąć ukrytych kosztów i umożliwia menedżerom ds. zaopatrzenia dokładne porównanie ofert. Brakujące informacje zawsze wiążą się z ryzykiem, które producenci uwzględniają w cenie podanej w ofercie.
Rysunki i wymagania
Model CAD 3D przedstawia kształt, ale to rysunek 2D w formacie PDF decyduje o koszcie. Należy dostarczyć oba dokumenty. Na wydruku 2D należy wyraźnie podać numer wersji rysunku, gatunek i stan materiału, grubość oraz wszelkie wymagane obróbki powierzchniowe.
Należy podkreślić cechy o kluczowym znaczeniu dla działania. Określając, które trzy lub cztery wymiary faktycznie mają wpływ na montaż, umożliwia się konstruktorowi narzędzi skoncentrowanie wysiłków inżynieryjnych na tym, co jest najważniejsze.
Porada eksperta: Należy pamiętać, że dodatkowe wykończenia, takie jak anodowanie Lub cynkowanie często obowiązują opłaty za minimalną wielkość partii. Przetworzenie 500 części może kosztować łącznie dokładnie tyle samo, co przetworzenie 1 500 części w zakładzie galwanizacyjnym.
Ilości i dostawa
Zawsze należy oddzielić aktualną wielkość produkcji od przewidywanego rocznego zapotrzebowania. Jeśli potrzebujesz łącznie 5 000 sztuk, ale chcesz, aby były one dostarczane partiami po 1 000 sztuk, należy to jasno zaznaczyć. Zamawianie mniejszych partii zwiększa częstotliwość przestawiania pras, co spowoduje wzrost ceny jednostkowej w porównaniu z wyprodukowaniem wszystkich 5 000 sztuk za jednym razem.
Prosimy o wcześniejsze określenie wymagań dotyczących pakowania. Wrzucanie ciężkich metalowych części luzem do skrzyni typu Gaylord jest tanie, ale wiąże się z ryzykiem powstania rys na powierzchni oraz wygięcia kołnierzy. Pakowanie warstwowe z użyciem przegródek chroni części, ale zwiększa objętość przesyłki i koszty obsługi.
Terminy związane z oprzyrządowaniem
Kwestia własności oprzyrządowania stanowi poważną lukę w procesie zaopatrzenia. Należy z góry wyjaśnić, czy opłata dotyczy fizycznego zestawu matryc wzorcowych, czy też jedynie niestandardowych wkładek stempli i matryc.
Należy również uzgodnić warunki dotyczące konserwacji, przechowywania i modyfikacji narzędzi. Jeśli wielkość produkcji w przyszłości wzrośnie do poziomu wymagającego zastosowania matrycy progresywnej, warto zapytać producenta, czy jest w stanie przeprowadzić inżynierię odwrotną danych dotyczących małych serii, aby przyspieszyć proces projektowania nowego oprzyrządowania.
Porada eksperta: Upewnij się, że w umowie zaznaczono, iż po dokonaniu płatności stajesz się właścicielem niestandardowych wkładek narzędziowych i masz prawo przenieść je do innego zakładu, jeśli zajdzie taka potrzeba. Jasno określone prawa własności zapobiegają uzależnieniu od dostawcy.
Czy jesteś gotowy, by wypełnić lukę między prototypem a produkcją seryjną?
Prześlij nam swoje modele 3D, rysunki 2D oraz przewidywane ilości. W ciągu 24 godzin nasz zespół inżynierów przeprowadzi kompleksową analizę DFM, wskaże potencjalne możliwości obniżenia kosztów oraz przedstawi przejrzystą wycenę, w której dokładnie wyszczególnione zostaną koszty oprzyrządowania w porównaniu z ceną jednostkową.
Hej, jestem Kevin Lee

Przez ostatnie 10 lat byłem zanurzony w różnych formach produkcji blach, dzieląc się tutaj fajnymi spostrzeżeniami z moich doświadczeń w różnych warsztatach.
Skontaktuj się z nami
Kevin Lee
Mam ponad dziesięcioletnie doświadczenie zawodowe w produkcji blach, specjalizując się w cięciu laserowym, gięciu, spawaniu i technikach obróbki powierzchni. Jako dyrektor techniczny w Shengen, jestem zaangażowany w rozwiązywanie złożonych wyzwań produkcyjnych i napędzanie innowacji i jakości w każdym projekcie.
Powiązane zasoby

Materiały do prototypowania: jak wybrać odpowiedni materiał

Łączenie tłoczone w blachach: projektowanie, koszt i jakość

