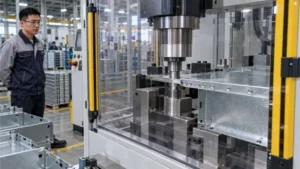
板金加工におけるプレス接合:設計、コスト、品質
プレス接合(一般に「クリンチング」として知られる)は、溶接や別途の締結具を使用せずに、2層以上の板金を接合する冷間成形プロセスである。パンチとダイを用いて板金を塑性変形させ、恒久的な機械的結合を形成する。.
プレス接合(一般に「クリンチング」として知られる)は、溶接や別途の締結具を使用せずに、2層以上の板金を接合する冷間成形プロセスである。パンチとダイを用いて板金を塑性変形させ、恒久的な機械的結合を形成する。.
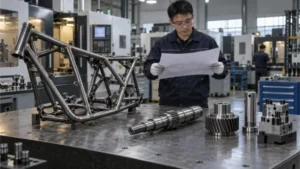
4140鋼と4130鋼の主な違いは、炭素含有量にあります。4140鋼の炭素含有量は0.40%で、より高い強度と深い焼入れ性を備えています。一方、4130鋼の炭素含有量は0.30%で、優れた溶接性と靭性を備えています。 どちらもクロム・モリブデン(クロモリ)合金ですが、それぞれ全く異なる製造ニーズに対応しています。.

板金の曲げリリーフとは、曲げ線の端に切り込まれた小さな切り込みのことで、曲げられた部分と隣接する平らな面とを分離するためのものです。この物理的な隙間により、プレスブレーキによる成形工程中に、金属が裂けたり、膨らんだり、ひび割れたりすることを防ぎます。.
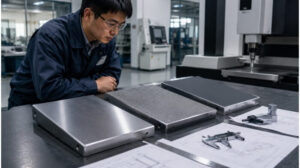
レーザーテクスチャリングは、集束させたレーザービームを用いて材料を選択的に蒸発させる、非接触式の表面処理プロセスです。これにより、極めて精密な微細パターンが形成され、コーティングの密着性、濡れ性、耐摩耗性といった部品の機能特性が向上します。.
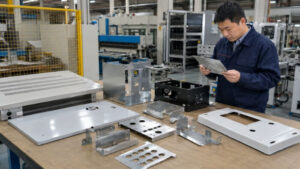
電気亜鉛めっき(EG)鋼は、電解めっきによって製造され、冷間圧延鋼の表面に薄く均一な亜鉛層を形成します。製造現場では、主に、美しい仕上げ、精密な寸法管理、および適度な耐食性を兼ね備えた材料が求められるプロジェクトにおいて、この鋼材が選ばれます。一方、よく使用される溶融亜鉛めっき鋼とは異なり、

パンチングは、反復的な形状、標準的な穴、またはルーバーのような形成された特徴を持つ大量生産に優れており、比類のない速度と部品あたりのコストを削減します。レーザー切断は、少量から中量の生産、公差の厳しい形状、複雑な設計に優れており、金型コストを削減し、さまざまな材料厚で完璧なエッジ品質を保証します。

CADソフトでは、フィレットを追加するのは、エッジを選択して数値を入力するだけで簡単に行えます。しかし、実際の現場では、その同じ操作が加工時間を2倍に延ばし、壊れやすい微細工具の使用を余儀なくさせ、部品コストを急騰させることにもなりかねません。フィレット――2つの面の間を滑らかに繋ぐ丸み――は、
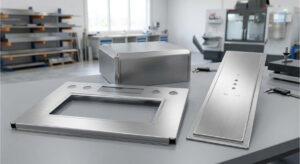
日常の使用において清潔さを保つ必要がある目に見える部分には、指紋がつきにくいステンレス鋼がよく選ばれます。これにより、指紋の付着を抑え、拭き取りの頻度を減らし、長期にわたって表面の見た目を安定させることができます。そのため、家電製品、装飾パネル、筐体、エレベーターの内装などに広く使用されています。

なぜ「OEM」と「受託製造」をめぐる議論はしばしば混乱を招くのか? OEMと受託製造は一見明確に見えるが、実際のプロジェクトでは、サプライヤーの呼称は明確であっても、責任の分担が不明確な場合に、しばしば混乱が生じる。図面は紙面上では完成していても、生産の観点からは不十分な場合がある。.