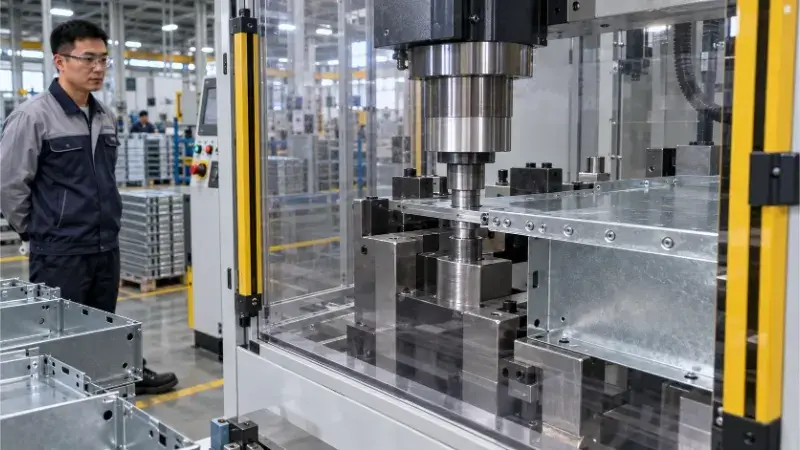
Les matrices progressives permettent de former des pièces à partir d'une bande métallique continue pour une production en grande série comportant plusieurs étapes. Les matrices composées réalisent toutes les opérations de découpe en une seule course, ce qui permet d'obtenir des pièces plates d'une grande précision. Les matrices de transfert déplacent des flans indépendants d'un poste à l'autre à l'aide de doigts mécaniques, ce qui les rend idéales pour l'emboutissage profond ou les géométries complexes.
Choisir une méthode d'emboutissage inadaptée ne se traduit pas seulement par une augmentation du prix unitaire de vos pièces : cela peut également entraîner un gaspillage excessif de matière, des problèmes de tolérance dimensionnelle, voire une défaillance catastrophique de l'outil en cours de production.
S'appuyant sur plusieurs décennies d'expérience pratique en matière de fabrication en atelier, ce guide présente en détail les aspects techniques, les coûts cachés et les contraintes dimensionnelles de chaque méthode d'emboutissage. Utilisez le tableau de sélection rapide ci-dessous pour évaluer votre projet avant d'investir dans des outillages fixes.
Matrice de sélection rapide
| Processus[réf. : 39] | Conditions d'évaluation prioritaire et volume type[réf. : 39] | Principales limites[réf. : 39] | Considérations relatives aux coûts[réf. : 39] |
|---|---|---|---|
| Dé progressif[réf. : 39] | La pièce peut rester fixée à une bande de support tout au long d'un processus en plusieurs étapes. Généralement pour une demande stable (> 50 000 pièces/an).[réf. : 39] | Emplacements des connexions du support, disposition des bandes et espace de formage.[réf. : 39] | Investissement élevé en outillage ; gaspillage de matière lié à la bande de support par rapport à une production continue à grande vitesse.[réf. : 39] |
| Matrice composite[réf. : 39] | Plusieurs opérations de découpage et de poinçonnage peuvent être réalisées au cours d'un même cycle et d'une même course.[réf. : 39] | Contraintes liées à l'épaisseur des parois de l'outil, mécanismes de démoulage et éjection des pièces.[réf. : 39] | Coût d'outillage réduit ; excellent en termes de concentricité, mais rendement de production plus faible.[réf. : 39] |
| Matrice de transfert[réf. : 39] | Le formage en plusieurs étapes nécessite une manipulation indépendante des flans (par exemple, dans le cas de l'emboutissage profond).[réf. : 39] | Serrage, positionnement, espace de transfert et synchronisation mécanique.[réf. : 39] | Coûts élevés du système de transfert ; l'excellent rendement en matière compense les vitesses de fonctionnement plus faibles.[réf. : 39] |
Remarque : ces conditions constituent un outil de présélection. Le plan de fabrication définitif doit être validé au regard des plans des pièces, des spécifications des matériaux, des équipements de presse disponibles et des exigences exactes en termes de volume.
Comment fonctionnent les matrices progressives, composées et de transfert ?
Pour déterminer quel procédé convient à une pièce donnée, il faut d'abord comprendre les différences mécaniques dans la manière dont chaque méthode traite le matériau.
Matrices progressives
Dans un matrice progressive, une bobine continue de bande métallique est acheminée à travers une série de postes. Chaque poste effectue une ou plusieurs opérations distinctes, telles que le poinçonnage, le formage, le pliage ou l'estampage. La caractéristique déterminante est la bande de support— une partie de la bande métallique qui relie toutes les pièces et les fait passer à travers la matrice. Des goupilles de guidage s'engagent dans les trous pré-perforés de cette bande afin d'assurer un positionnement précis (pas de progression) avant chaque cycle de presse.
Alors qu'une pièce unique nécessite plusieurs courses pour passer du premier poste de poinçonnage à la découpe finale, la presse produit une pièce finie (ou plusieurs, selon la configuration) à chaque course une fois que la matrice est entièrement chargée. Le mécanisme d'alimentation étant automatisé et la bande étant continue, les matrices progressives fonctionnent à des vitesses élevées, allant généralement de 100 à plus de 800 coups par minute (SPM).
Matrices composées
Une matrice composite effectue plusieurs opérations de découpe en un seul poste, au cours d'une seule course de presse. Prenons l'exemple d'une rondelle métallique standard : la matrice perce le trou central et découpe le profil circulaire extérieur simultanément, au moment où la presse descend.
Comme toute la découpe s'effectue en une seule fois, la pièce finie, le bouchon de rebut (provenant du trou intérieur) et la bande de métal restante doivent être séparés et éjectés exactement du même endroit à l'aide de découpeurs ou de plaques de séparation. Cette exigence d'éjection limite généralement la vitesse de fonctionnement par rapport aux matrices progressives.
(Remarque : dans ce guide, le terme “ matrice composite ” désigne strictement les outils qui effectuent plusieurs opérations de découpe simultanément. Les outils qui combinent découpe et formage au sein d'un même poste sont classés dans la catégorie des matrices combinées.)
Matrices de transfert
Procédé de transfert de matrices des flans métalliques individuels plutôt qu’une bande continue. Le flan est soit détaché de la bobine au niveau du premier poste, soit introduit dans la presse sous forme de pièce prédécoupée. Des doigts de transfert mécaniques, des rails ou des bras robotisés saisissent la pièce et la déplacent successivement d’un poste d’outillage indépendant au suivant.
La pièce étant entièrement détachée d'une bande de support, chaque poste utilise des mécanismes de serrage et de positionnement spécifiques. Cette manipulation indépendante permet au système de transfert de faire pivoter ou de retourner la pièce entre les postes si l'outillage doit y accéder sous différents angles. En raison des limites physiques du mouvement de transfert mécanique, ces matrices fonctionnent à des vitesses plus faibles, généralement comprises entre 15 et 60 SPM.

Adapter la géométrie des pièces aux limites du procédé et des équipements
Avant de comparer les coûts, vous devez déterminer si les caractéristiques géométriques d'une pièce imposent le recours à un procédé d'emboutissage spécifique.
Profils plats
Pour les pièces plates telles que les rondelles, les cales ou les plaques comportant plusieurs fentes, on envisage généralement en premier lieu l'utilisation d'une matrice composite. Le fait de réaliser l'ensemble des opérations de découpage et de poinçonnage en une seule passe garantit une concentricité et une précision dimensionnelle inégalées entre les trous internes et le bord extérieur.
Cependant, certaines conditions imposent un parcours progressif pour les pièces plates. Si les trous sont trop rapprochés les uns des autres ou trop proches du bord extérieur, l’acier de la matrice entre les découpes devient trop fin pour résister à la pression de découpage. Dans une matrice progressive, ces opérations de poinçonnage peuvent être réparties sur différents postes afin de préserver la résistance de l'outil. De plus, si le périmètre total de découpage nécessite une force supérieure à celle qu'un seul poste peut supporter, la charge doit être répartie progressivement.
💡 Conseil technique de Schengen : Ne partez pas du principe qu’une matrice composite est toujours la solution par défaut pour les pièces plates. Vérifiez attentivement les bords étroits sur votre dessin. Si la distance entre un trou et le bord de la pièce est inférieure à 1,5 fois l’épaisseur du matériau, une matrice composite à simple course risque de ne pas présenter l’intégrité structurelle nécessaire pour résister à des productions en grande série.
Caractéristiques de Bent
Lors de l'évaluation de pièces comportant des éléments pliés, tels que des supports ou des contacts électriques, le critère principal à prendre en compte est l'emplacement de la bande de support.
Dans un agencement progressif, la pièce doit rester reliée à la bande. Vous devez déterminer si ce point de raccordement interfère avec la séquence de pliage ou si le pliage du métal nécessite un espace que la bande continue bloque. Si la géométrie ne permet pas un raccordement viable à la bande de support tout au long de la séquence de pliage sans écraser la pièce, celle-ci ne peut pas être fabriquée de manière progressive. Elle doit soit être emboutie à plat puis formée lors d’une opération secondaire, soit être traitée à l’aide d’un outil de transfert.
Formes dessinées
La fabrication de pièces embouties, telles que les coupelles profondes, les carters de moteur ou les coques à parois minces, repose en grande partie sur un écoulement contrôlé du matériau. Lorsque le poinçon emboutit le métal dans la cavité, la flan doit pouvoir s'écouler vers l'intérieur à partir de ses bords extérieurs.
Si l'ébauche reste reliée à une bande de support rigide, celle-ci fait office d'ancrage. Cela limite le flux de matière, ce qui entraîne un amincissement excessif et la déchirure du métal.
💡 Règle de base : Si la profondeur d’une pièce emboutie dépasse la moitié du diamètre de la pièce, les contraintes liées au matériau d’une bande de support continue entraînent généralement des défauts. Dans de tels cas, la norme technique impose de découper complètement l’ébauche et de passer à une matrice de transfert. Cette manipulation indépendante offre l’espace nécessaire pour emboutir le métal en toute sécurité sur plusieurs postes.
Vérification des capacités de l'équipement
Une conception d'outil réalisable ne sert à rien si elle ne peut pas être mise en œuvre en atelier. Avant de finaliser un parcours en fonction de la géométrie de la pièce, vérifiez les limites de l'équipement :
- Tonnage et consommation d'énergie des presses : La presse dispose-t-elle d'une force suffisante pour ces opérations, en particulier pour les charges très concentrées liées au découpage composé à poste unique ?
- Dimensions du lit et longueur de course : Les matrices progressives et de transfert à plusieurs stations nécessitent des tables de presse de dimensions adéquates. Les matrices de transfert et les pièces embouties nécessitent également une course de presse suffisamment longue pour permettre l'extraction des pièces et le dégagement des doigts mécaniques lors du transfert.
- Limites de l'automatisation : Les dévidoirs, les redresseurs et les mécanismes de transfert sont-ils capables de gérer avec précision l'épaisseur, la largeur et le pas d'avance spécifiques requis pour ce matériau ?
Comparaison entre le contrôle dimensionnel et la qualité des pièces
Avant d'examiner les devis et les budgets consacrés à l'outillage, vous devez vous assurer que le procédé choisi permet de respecter systématiquement les tolérances indiquées sur votre plan.
Localisation des caractéristiques et cumul des tolérances
Le contrôle dimensionnel détermine souvent l'ordre d'usinage, en particulier pour des relations telles que les distances entre un trou et un bord extérieur ou entre un trou et un pli.
Dans une matrice composite, les trous internes et le profil extérieur sont découpés exactement au même moment. Ce traitement en une seule étape garantit naturellement la concentricité, ce qui signifie que la relation entre le trou et le bord reste stable sans nécessiter de suivi complexe.
Dans un outil progressif ou à transfert, la pièce se déplace à travers plusieurs postes. Un trou peut être percé au poste 2, tandis que le bord extérieur est rogné au poste 5 et qu'un pliage est effectué au poste 7. Même avec des broches de guidage ou des pinces de transfert de haute précision, des micro-déplacements se produisent lors du positionnement. Cela entraîne un cumul des tolérances. Si les caractéristiques critiques de votre assemblage ne partagent pas la même référence de repère dans la séquence de l'outil, votre produit final CMM Le rapport risque fort d'échouer. Les concepteurs d'outils doivent planifier soigneusement la séquence afin de réaliser les opérations critiques dans le même poste, dans la mesure du possible.
Qualité des arêtes et planéité
Le processus d'usinage a une incidence directe sur l'état physique des bords de la pièce. Lorsqu'un poinçon perce le métal, il crée un rebord d'un côté et une bavure vive de l'autre. Comme les pièces d'un moule progressif restent généralement à plat sur le bloc de matrice, la direction des bavures est généralement uniforme. Dans les matrices de transfert, où les pièces peuvent être retournées pour différentes opérations, la direction des bavures nécessite une attention particulière.
De plus, il ne faut pas partir du principe que l’usinage d’une pièce plane en une seule passe garantit un résultat parfaitement plat. Dans les matrices composées, les patins d’éjection ou les plaques de démoulage exercent une pression considérable pour extraire la pièce de la cavité étroite de la matrice. Sur les matériaux plus fins, cette force de démoulage peut provoquer un bombement ou un gauchissement. Si votre plan d'emboutissage impose une planéité stricte ou un bord sans bavure, des opérations secondaires telles que le polissage par vibration ou le dressage au rouleau doivent être prévues. Ces opérations allongent les délais de fabrication et augmentent le coût unitaire, ce qui doit être pris en compte dans vos comparaisons d'appels d'offres, quelle que soit la méthode d'emboutissage principale.
Défauts de formage et comportement des matériaux
Pour les pièces nécessitant un pliage ou un emboutissage profond, le procédé de fabrication influe sur le comportement du matériau sous contrainte. Parmi les défauts de formage courants, on peut citer le retour élastique, la formation de plis, la fissuration et le grippage de surface.
L'épaisseur du matériau, son état de trempe et la lubrification déterminent la gravité potentielle de ces défauts. Une matrice progressive peut rencontrer des difficultés lors d'un emboutissage profond, car la bande de support qui y est fixée limite l'écoulement du matériau, ce qui entraîne des déchirures. Le fait de passer cette même pièce à une matrice à transfert permet au matériau de s'écouler librement, ce qui élimine souvent le problème de fissuration.
Lors de l'évaluation des échantillons « First Off Tool » (FOT), les ingénieurs ne doivent pas se contenter de vérifier les dimensions. L'aspect visuel des surfaces, l'amincissement du matériau au niveau des rayons de courbure et l'ajustement des pièces doivent être validés avant le lancement de la production en série.
Point de contrôle de la décision relative au processus : Ne comparez les coûts financiers des différentes méthodes d'estampage qu'après vous être assuré qu'elles permettent toutes deux de respecter de manière fiable les mêmes critères de qualité et d'acceptation. Un outil moins cher devient un handicap s'il génère un taux de rebut de 15%.
Comparer les coûts totaux et la production réelle
Une fois la faisabilité technique établie, la décision repose alors sur les aspects économiques du projet. Le choix de la solution la plus rentable dépend entièrement du rapport entre l'investissement dans l'outillage, le rendement des matériaux et le volume de production.
Investissement dans l'outillage
Le coût d'outillage comprend la conception des matrices, l'usinage CNC, l'assemblage, l'intégration des capteurs et les phases d'essai.
En règle générale, les matrices progressives nécessitent un investissement initial plus élevé, car elles utilisent un ensemble de matrices plus volumineux, comportant plusieurs postes complexes pour traiter la bande en continu. Les matrices de transfert entraînent également des coûts élevés, qui ne proviennent pas nécessairement des postes de découpage eux-mêmes, mais de l’automatisation requise (doigts de transfert, servomoteurs) nécessaire pour déplacer les flans indépendants. Les matrices composées nécessitent généralement l’investissement initial le plus faible en raison de leur structure compacte à poste unique.
Cependant, évitez les classements basés sur le prix fixe de l'outillage et tenez compte de l'entretien à long terme. L'affûtage et l'entretien d'une matrice progressive à 12 stations sont nettement plus coûteux et plus chronophages que ceux d'une matrice composée à station unique. De plus, la mise en œuvre d'un ordre de modification technique (ECO) sur une matrice progressive à un stade avancé du cycle de vie du projet peut perturber l'ensemble du rythme de progression, entraînant des remises à neuf coûteuses.
Rendement des matériaux (le facteur de coût caché)
La consommation de matière est souvent le facteur déterminant entre l'estampage progressif et l'estampage par matrice de transfert, en particulier lors de l'usinage de matériaux coûteux tels que le cuivre, l'acier inoxydable ou les alliages utilisés dans l'aérospatiale.
Dans l'emboutissage progressif, la bande de support et les ponts de liaison sont indispensables au transport de la pièce. Ce procédé génère un pourcentage fixe de chutes de squelette, représentant souvent entre 15% et 30% du poids total de la bobine. Dans l'emboutissage par transfert, la pièce étant immédiatement découpée, la bande de support est supprimée.
Même si les matrices de transfert génèrent encore quelques chutes lors du découpage initial, les économies de matière sont considérables. Vous devez évaluer la disposition spécifique de la bande pour les deux options. N'oubliez pas que les calculs de rendement de matière doivent également tenir compte des pertes liées aux essais, des chutes aux extrémités de la bobine et des déchets de mise en place, et pas seulement de la disposition théorique.

Production et amortissement
Il ne faut pas confondre la vitesse théorique de la presse (coups par minute, SPM) avec le taux de disponibilité global (OEE). Une matrice progressive fonctionnant à 400 SPM semble plus performante sur le papier, mais le rendement réel certifié diminue lorsqu’on tient compte des changements de bobines, des arrêts dus à des défaillances des capteurs et des temps d’arrêt liés à la maintenance de routine.
Pour prendre une décision objective, évaluez les coûts en fonction de la quantité par lot, du volume annuel et de la durée totale du cycle de vie du projet.
💡 Exemple de calcul des coûts d'ingénierie Schengen :
Pour comparer deux options viables, déterminez la nuance du matériau, les spécifications de qualité et les conditions de livraison, puis calculez :
Coût total du projet = Investissement initial en outillage + (Quantité totale × Coût global par pièce)
Scénario : un jeu de barres en cuivre lourd dont le volume estimé sur l'ensemble du cycle de vie est de 200 000 pièces.
- Itinéraire A (matrice progressive) :
- Coût des outillages : $40 000
- Coût unitaire : $0,85 (un SPM élevé réduit le coût de la main-d'œuvre, mais la bande de support entraîne un gaspillage de cuivre, matière première coûteuse).
- Itinéraire B (matrice de transfert) :
- Coût d'outillage : $55 000 (coût initial plus élevé en raison de l'automatisation du transfert).
- Coût unitaire : $0,65 (Une vitesse de production (SPM) plus faible augmente le temps de main-d'œuvre et de fonctionnement des machines, mais la suppression de la bande de support permet de réaliser d'importantes économies de cuivre).
Analyse du seuil de rentabilité : Pour 75 000 pièces, les deux procédés coûtent 103 750. Pour l'ensemble du projet de 200 000 pièces, le moule de transfert permet une économie globale de 25 000, malgré un outillage plus coûteux et une vitesse de presse plus faible.
Choisissez un itinéraire et comparez les devis des prestataires
Une fois que vous avez cerné les contraintes techniques et les facteurs de coût, la dernière étape consiste à lancer la phase d'approvisionnement de votre projet. L'évaluation des options d'outillage nécessite un processus de sélection structuré et une méthode rigoureuse pour comparer les propositions des fournisseurs.
Évaluation des procédés
Pour déterminer le processus d'emboutissage le plus viable, examinez ces critères dans l'ordre suivant :
- Limites de la station : Toutes les opérations de découpage et de poinçonnage peuvent-elles être réalisées dans un seul poste ? (Évaluer l'utilisation d'une matrice composite).
- Viabilité de la bande transporteuse : Si un usinage en plusieurs étapes est nécessaire, la pièce peut-elle rester fixée à une bande continue sans endommager les caractéristiques existantes ni entraver le flux de matière ? (Évaluer l'utilisation d'une matrice progressive).
- Manutention autonome : La pièce nécessite-t-elle un emboutissage profond, un retournement ou une réorientation complexe qui oblige à la détacher de la bobine ? (Évaluer l'utilisation d'une matrice de transfert).
- Contrôle qualité : L'itinéraire choisi et les équipements de presse disponibles permettent-ils de respecter de manière fiable les tolérances dimensionnelles et les exigences en matière de qualité des arêtes ?
- Adéquation économique : Compte tenu du volume prévu sur toute la durée de vie du produit, quelle option offre le meilleur compromis entre l'amortissement initial des outillages et le rendement des matériaux ?
Remarque importante : Si la conception de votre pièce n'est pas encore définitive ou si la demande du marché n'est pas encore avérée, ne vous engagez pas immédiatement dans la fabrication d'outillages de série. Évaluez d'autres méthodes de fabrication — telles que la découpe au laser, le poinçonnage à tourelle ou la fabrication de prototypes souples — afin de valider la conception avant d'investir des sommes importantes dans des matrices progressives ou de transfert.
Comparaison des devis
Une erreur courante en matière d'approvisionnement consiste à ne tenir compte que du prix unitaire final et des coûts d'outillage. Avant de comparer les chiffres, vous devez harmoniser le périmètre des devis afin de vous assurer que vous comparez des paramètres identiques :
- Hypothèses importantes : Vérifiez la nuance, le état de trempe et l'épaisseur indiqués. Il est essentiel de comparer les schémas de disposition des bandes proposés. L'un des fournisseurs a-t-il proposé un pas de progression plus large, entraînant ainsi un gaspillage de matière caché plus important ?
- Qualité et acceptation : Veillez à ce que tous les devis respectent les mêmes tolérances dimensionnelles et les mêmes critères d'inspection visuelle.
- Opérations secondaires : Est-ce que ébavurage, le polissage par vibration ou le lissage au rouleau sont-ils inclus dans le prix unitaire ou facturés en supplément ?
- Volume et capacité : Ces devis sont-ils établis sur la base d'une même quantité minimale de commande (MOQ) et d'une même consommation annuelle estimée (EAU) ?
- Propriété et entretien des outillages : Précisez ce que couvrent les frais d'outillage. À qui appartient la matrice une fois qu'elle a été payée ? Point essentiel : l'affûtage et l'entretien réguliers sont-ils inclus dans le prix unitaire (amortis), ou recevrez-vous des factures imprévues pour l'entretien des matrices après 50 000 cycles ?
Liste de contrôle pour les appels d'offres
Pour obtenir un devis précis et exploitable plutôt qu'une estimation approximative, fournissez à votre partenaire spécialisé dans l'emboutissage un dossier complet contenant toutes les données nécessaires :
- Fichiers techniques : Des plans au format PDF 2D (avec toutes les tolérances) et des modèles CAO 3D (STEP/IGES), clairement identifiés par le numéro de révision en vigueur.
- Caractéristiques techniques des matériaux : La référence exacte du matériau, son état de trempe, son épaisseur et toute autre spécification sens du fil exigences relatives aux courbes critiques.
- Commandes des fonctionnalités : Identification claire des dimensions essentielles au bon fonctionnement, du sens de bavure requis et des surfaces esthétiques désignées.
- Prévisions de volume : Quantité soumise au contrôle du premier article (FAI), taille standard des lots de production et volume annuel prévu.
- Conditions à remplir : Traitements de surface (galvanoplastie, revêtement), documentation qualité requise (par exemple, PPAP, certificats de matériaux) et spécifications d'emballage.
En tant qu'usine de fabrication métallique sur mesure implantée à Dongguan, en Chine, Shengen allie de solides compétences en matière d'outillage à une vaste chaîne d'approvisionnement locale pour les matières premières et les traitements de surface. Nous examinons vos plans afin de déterminer le processus de fabrication le plus fiable, de calculer des agencements de bandes réalistes pour optimiser le rendement des matériaux et d'identifier les risques critiques liés au formage avant de procéder à la découpe de l'acier.
Que vous ayez besoin d’une solution d’outillage de transition pour valider votre produit sur le marché ou d’un programme d’emboutissage à grand volume, notre équipe d’ingénieurs veille à ce que le processus réponde à votre budget et à vos exigences de qualité. Nous ne promettons pas que les outils de prototypage souples puissent se transformer comme par magie en matrices progressives à grande vitesse : nous concevons l’outil adapté à chaque phase de votre projet. SEnvoyez-nous vos plans et vos besoins en termes de volume à Shengen pour une analyse DFM complète et une évaluation des outillages.
Hey, je suis Kevin Lee
Au cours des dix dernières années, j'ai été immergé dans diverses formes de fabrication de tôles, partageant ici des idées intéressantes tirées de mes expériences dans divers ateliers.
Prendre contact
Kevin Lee
J'ai plus de dix ans d'expérience professionnelle dans la fabrication de tôles, avec une spécialisation dans la découpe au laser, le pliage, le soudage et les techniques de traitement de surface. En tant que directeur technique chez Shengen, je m'engage à résoudre des problèmes de fabrication complexes et à favoriser l'innovation et la qualité dans chaque projet.
Ressources connexes
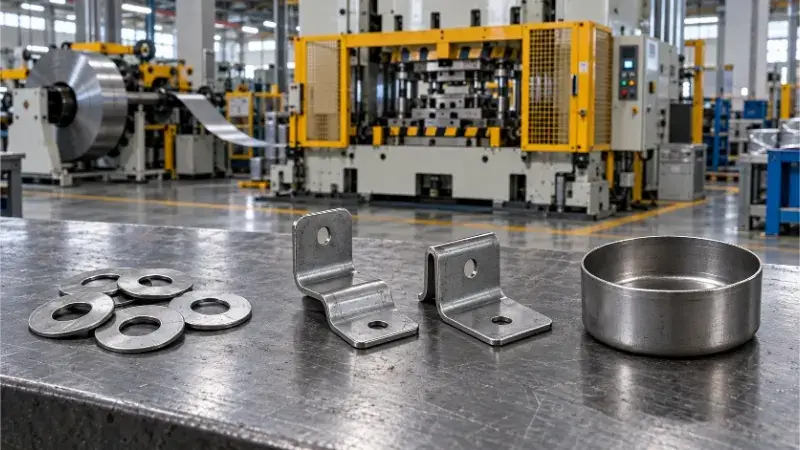
Estampage progressif, estampage composé et estampage par matrice de transfert
Matériaux de prototypage : comment choisir le bon matériau