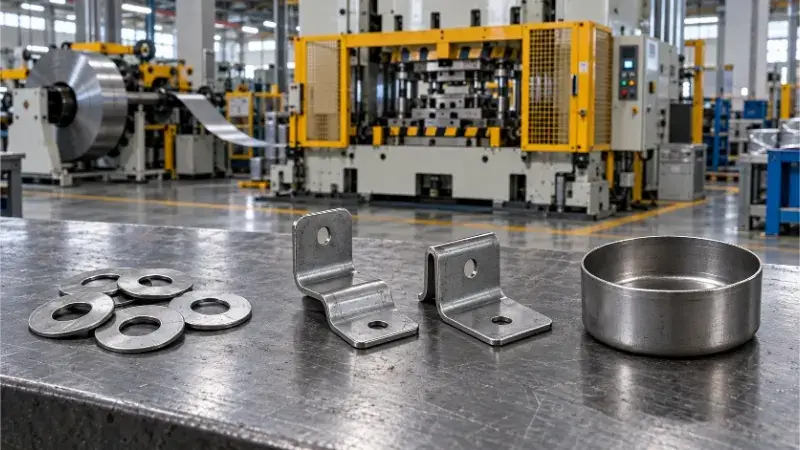
Folgeverbundwerkzeuge bearbeiten Teile auf einem durchlaufenden Metallband für die mehrstufige Großserienfertigung. Kombinationswerkzeuge führen alle Schneidvorgänge in einem einzigen Hub durch und sorgen so für hochpräzise, flache Teile. Transferwerkzeuge transportieren einzelne Rohlinge mithilfe mechanischer Finger zwischen den Stationen und eignen sich daher ideal für tiefgezogene oder komplexe Geometrien.
Die Wahl des falschen Stanzverfahrens treibt nicht nur Ihren Stückpreis in die Höhe – sie kann auch zu übermäßigem Materialausschuss, Problemen mit den Maßtoleranzen oder sogar zu einem katastrophalen Werkzeugausfall während der Produktion führen.
Auf der Grundlage jahrzehntelanger praktischer Fertigungserfahrung in der Produktion erläutert dieser Leitfaden die technischen Grundlagen, versteckten Kosten und Maßgrenzen der einzelnen Stanzverfahren. Nutzen Sie die untenstehende Schnellauswahlmatrix, um Ihr Projekt zu prüfen, bevor Sie Kapital in feste Werkzeuge investieren.
Schnellauswahl-Matrix
| Verfahren[Zit. 39] | Bedingungen für die Prioritätsbewertung und typisches Volumen[Zit. 39] | Wesentliche Einschränkungen[Zit. 39] | Kostenüberlegungen[Zit. 39] |
|---|---|---|---|
| Progressive Matrize[Zit. 39] | Das Bauteil kann während der mehrstufigen Bearbeitung auf einer Trägerbahn verbleiben. In der Regel bei stabiler Nachfrage (>50.000 Bauteile/Jahr).[Zit. 39] | Anschlussstellen der Leiterbahnen, Leiterbahnlayout und Formungsraum.[Zit. 39] | Hohe Investitionen in Werkzeuge; Materialverschwendung durch die Trägerbahn im Vergleich zu einer kontinuierlichen Hochgeschwindigkeitsproduktion.[Zit. 39] |
| Verbundstempel[Zit. 39] | In derselben Station und mit einem einzigen Hub können mehrere Stanz- und Lochvorgänge durchgeführt werden.[Zit. 39] | Einschränkungen hinsichtlich der Wandstärke des Werkzeugs, Entformungsmechanismen und Teileauswurf.[Zit. 39] | Geringere Werkzeugkosten; hervorragende Rundlaufgenauigkeit, jedoch geringere Produktionseffizienz.[Zit. 39] |
| Transfer-Matrize[Zit. 39] | Bei der mehrstufigen Umformung ist eine eigenständige Handhabung der Rohlinge erforderlich (z. B. beim Tiefziehen).[Zit. 39] | Spannen, Positionieren, Transportraum und mechanische Zeitsteuerung.[Zit. 39] | Hohe Kosten für das Transfersystem; die hervorragende Materialausbeute gleicht die geringeren Laufgeschwindigkeiten aus.[Zit. 39] |
Hinweis: Diese Bedingungen dienen als Instrument zur vorläufigen Prüfung. Der endgültige Prozessplan muss anhand von Teilezeichnungen, Materialspezifikationen, verfügbaren Pressen und den genauen Mengenanforderungen überprüft werden.
Wie funktionieren Folgeverbund-, Verbund- und Transferwerkzeuge?
Um festzustellen, welches Verfahren für ein bestimmtes Bauteil geeignet ist, muss man zunächst die mechanischen Unterschiede verstehen, die sich daraus ergeben, wie das Material bei den einzelnen Verfahren bearbeitet wird.
Folgeverbundwerkzeuge
In einem Folgeformwerkzeug, wobei ein Endlosband aus Metall durch eine Abfolge von Stationen geführt wird. Jede Station führt einen oder mehrere spezifische Arbeitsschritte durch, wie beispielsweise Stanzen, Umformen, Biegen oder Prägen. Das charakteristische Merkmal ist das Trägerbahn—ein Abschnitt des Metallstreifens, der alle Teile miteinander verbindet und sie durch die Matrize zieht. Führungsstifte greifen in vorgebohrte Löcher in diesem Steg ein, um vor jedem Presszyklus die exakte Positionierung (Taktabstand) sicherzustellen.
Während ein einzelnes Teil mehrere Hübe benötigt, um von der ersten Stanzstation bis zum endgültigen Abschnitt zu gelangen, produziert die Presse mit jedem einzelnen Hub ein fertiges Teil (oder mehrere, je nach Anordnung), sobald das Werkzeug vollständig bestückt ist. Da der Zuführmechanismus automatisiert ist und das Band kontinuierlich zugeführt wird, arbeiten Folgeverbundwerkzeuge mit hohen Geschwindigkeiten, die typischerweise zwischen 100 und über 800 Hüben pro Minute (SPM) liegen.
Verbundstempel
Ein Kombinationswerkzeug führt während eines einzigen Presshubs mehrere Schneidvorgänge in einer einzigen Station aus. Am Beispiel einer handelsüblichen Metallscheibe stanzt das Werkzeug die Innenbohrung und schneidet gleichzeitig das äußere kreisförmige Profil aus, während die Presse nach unten geht.
Da der gesamte Schneidvorgang auf einmal erfolgt, müssen das Fertigteil, der Stanzabfall (aus der inneren Bohrung) und der verbleibende Metallstreifen getrennt und von genau derselben Stelle aus mithilfe von Auswerfern oder Abstreifplatten ausgeworfen werden. Diese Anforderung an den Auswurf schränkt in der Regel die Laufgeschwindigkeit im Vergleich zu Folgeverbundwerkzeugen ein.
(Anmerkung: In dieser Anleitung bezieht sich der Begriff “Verbundwerkzeug” ausschließlich auf Werkzeuge, die mehrere Schneidvorgänge gleichzeitig ausführen. Werkzeuge, die Schneiden und Umformen in einer Station kombinieren, werden als Kombinationswerkzeuge klassifiziert.)
Transfer-Stempel
Transferdruckverfahren einzelne Metallrohlinge anstelle eines Endlosbandes. Der Rohling wird entweder an der ersten Station vom Coil abgetrennt oder als vorgeschnittenes Teil in die Presse eingeführt. Mechanische Transferfinger, Schienen oder Roboterarme greifen das Teil und befördern es nacheinander von einer einzelnen Werkzeugstation zur nächsten.
Da das Teil vollständig von einer Trägerbahn abgetrennt ist, kommen an jeder Station spezielle Spann- und Positionierungsmechanismen zum Einsatz. Diese unabhängige Handhabung ermöglicht es dem Transfersystem, das Teil zwischen den Stationen zu drehen oder zu wenden, falls ein Zugang für die Werkzeuge aus verschiedenen Winkeln erforderlich ist. Aufgrund der physikalischen Grenzen der mechanischen Transferbewegung laufen diese Stanzwerkzeuge mit niedrigeren Geschwindigkeiten, typischerweise zwischen 15 und 60 SPM.

Anpassung der Bauteilgeometrie an die Prozess- und Anlagengrenzen
Bevor Sie die Kosten vergleichen, müssen Sie feststellen, ob die geometrischen Merkmale eines Teils dessen Verwendung zwingend auf ein bestimmtes Stanzverfahren beschränken.
Flachprofile
Bei flachen Bauteilen wie Unterlegscheiben, Ausgleichsscheiben oder Platten mit mehreren Schlitzen wird in der Regel zunächst ein Kombinationswerkzeug in Betracht gezogen. Durch die Ausführung aller Stanz- und Lochstanzvorgänge in einem Arbeitsgang werden eine unübertroffene Rundlaufgenauigkeit und Maßgenauigkeit zwischen den Innenbohrungen und dem Außenrand gewährleistet.
Bestimmte Bedingungen erfordern jedoch bei flachen Teilen einen schrittweisen Ablauf. Sind die Löcher zu dicht beieinander oder zu nah am Außenrand angeordnet, wird der Stanzstahl zwischen den Schnitten zu dünn, um dem Stanzdruck standzuhalten. In einem Folgewerkzeug können diese Lochstanzvorgänge auf verschiedene Stationen verteilt werden, um die Werkzeugfestigkeit zu gewährleisten. Wenn zudem der gesamte Stanzumfang mehr Tonnage erfordert, als eine einzelne Station bewältigen kann, muss die Belastung schrittweise verteilt werden.
💡 Technischer Tipp von Schengen: Gehen Sie nicht davon aus, dass bei flachen Teilen immer ein Verbundwerkzeug die Standardlösung ist. Prüfen Sie die schmalen Kanten in Ihrer Zeichnung sorgfältig. Wenn der Abstand zwischen einer Bohrung und der Kante des Teils weniger als das 1,5-Fache der Materialdicke beträgt, verfügt eine Einhub-Verbundwerkzeugmatrize möglicherweise nicht über die erforderliche strukturelle Festigkeit, um große Stückzahlen zu bewältigen.
Besondere Merkmale von Bent
Bei der Bewertung von Bauteilen mit gebogenen Elementen, wie beispielsweise Halterungen oder elektrischen Kontakten, ist in erster Linie die Lage des Trägerriegels zu berücksichtigen.
Bei einer progressiven Anordnung muss das Teil mit dem Band verbunden bleiben. Sie müssen prüfen, ob dieser Verbindungspunkt die Biegefolge beeinträchtigt oder ob das Biegen des Metalls Platz benötigt, der durch den durchgehenden Streifen blockiert wird. Wenn die Geometrie keine tragfähige Verbindung zum Trägerband während der gesamten Biegefolge zulässt, ohne dass das Teil dabei verformt wird, kann es nicht progressiv gefertigt werden. Es muss entweder flach gestanzt und in einem Folgevorgang geformt oder mit einem Transferwerkzeug bearbeitet werden.
Gezeichnete Formen
Bei gezogenen Teilen wie tiefen Schalen, Motorgehäusen oder dünnwandigen Schalen kommt es in hohem Maße auf einen kontrollierten Materialfluss an. Während der Stempel das Metall in den Hohlraum zieht, muss sich das Rohteil von den Außenkanten aus nach innen fließen können.
Bleibt der Rohling mit einer starren Trägerbahn verbunden, wirkt diese als Verankerung. Dies schränkt den Materialfluss ein, was zu übermäßiger Ausdünnung und zum Reißen des Metalls führt.
💡 Faustformel: Übersteigt die Tiefe eines gezogenen Bauteils die Hälfte des Durchmessers des Werkstücks, führt die Materialbeschränkung durch eine durchgehende Trägerbahn in der Regel zu Fehlern. In solchen Fällen ist es eine Standardanforderung der Konstruktion, den Rohling vollständig freizuschneiden und auf ein Transferwerkzeug umzustellen. Die unabhängige Handhabung sorgt für den erforderlichen Freiraum, um das Metall sicher über mehrere Stationen hinweg zu ziehen.
Überprüfung der Gerätefähigkeit
Ein praktikabler Werkzeugentwurf ist nutzlos, wenn er in der Fertigung nicht umgesetzt werden kann. Bevor Sie einen Fräsweg auf der Grundlage der Teilegeometrie festlegen, sollten Sie die Grenzen der Maschinenausrüstung überprüfen:
- Presse – Tonnage und Energie: Verfügt die Presse über eine ausreichende Kraft für die Arbeitsgänge, insbesondere für die hohen Punktbelastungen beim Ein-Stations-Verbundstanzen?
- Bettgröße und Hublänge: Mehrstufige Folge- und Transferwerkzeuge erfordern Pressbetten mit ausreichender Größe. Transferwerkzeuge und tiefgezogene Teile erfordern zudem einen ausreichend langen Presshub, um die Entnahme der Teile und den erforderlichen Freiraum für die mechanischen Finger während des Transfers zu gewährleisten.
- Grenzen der Automatisierung: Können die Coil-Zuführungen, Richtmaschinen und Übergabevorrichtungen die jeweils erforderlichen Materialstärken, -breiten und Vorschubabstände präzise verarbeiten?
Vergleich zwischen Maßkontrolle und Teilequalität
Bevor Sie Angebote und Werkzeugbudgets prüfen, müssen Sie sich vergewissern, dass das ausgewählte Verfahren die in Ihrer Zeichnung angegebenen Toleranzen durchgängig einhalten kann.
Lage der Merkmale und Toleranzkumulierung
Die Maßkontrolle bestimmt häufig den Bearbeitungsablauf, insbesondere bei Abständen wie denen zwischen Bohrung und Außenkante oder zwischen Bohrung und Biegung.
Bei einer Kombinationsstanze werden die Innenbohrungen und das Außenprofil genau im selben Moment gestanzt. Durch diese Ein-Stationen-Bearbeitung wird die Konzentrizität automatisch gewährleistet, was bedeutet, dass das Verhältnis zwischen Bohrung und Kante ohne aufwendige Nachführung stabil bleibt.
Bei einer Folge- oder Transferpresse durchläuft das Bauteil mehrere Stationen. So kann beispielsweise in Station 2 ein Loch gestanzt, in Station 5 die Außenkante beschnitten und in Station 7 eine Biegung vorgenommen werden. Selbst bei hochpräzisen Führungsstiften oder Transfergreifern kommt es während der Positionierung zu Mikrobewegungen. Dies führt zu einer Toleranzsumme. Wenn Ihre kritischen Baugruppenmerkmale nicht denselben Bezugspunkt in der Werkzeugsequenz haben, ist Ihr Endergebnis CMM Der Bericht wird wahrscheinlich fehlschlagen. Werkzeugkonstrukteure müssen die Abfolge sorgfältig planen, um kritische Merkmale nach Möglichkeit in derselben Station zu stanzen.
Kantenqualität und Ebenheit
Der Umformprozess wirkt sich direkt auf den physikalischen Zustand der Kanten des Bauteils aus. Wenn ein Stempel durch das Metall drückt, entsteht auf der einen Seite eine Umbiegung und auf der anderen Seite ein scharfer Grat. Da die Bauteile in einem Folgeverbundwerkzeug in der Regel flach auf dem Werkzeugblock liegen, ist die Gratrichtung meist einheitlich. Bei Transferwerkzeugen, bei denen Teile für verschiedene Arbeitsschritte gewendet werden können, muss der Gratrichtung besondere Aufmerksamkeit geschenkt werden.
Gehen Sie außerdem nicht davon aus, dass die Bearbeitung eines flachen Teils in einem einzigen Arbeitsgang ein perfekt ebenes Ergebnis garantiert. Bei Mehrfachwerkzeugen üben die Auswerferplatten oder Abstreifplatten enormen Druck aus, um das Teil aus dem engen Werkzeughohlraum herauszudrücken. Bei dünneren Materialien kann diese Abstreifkraft zu Wölbungen oder Verformungen führen. Wenn Ihre Zeichnung eine strenge Ebenheit oder gratfreie Kanten vorschreibt, müssen Nachbearbeitungsschritte wie Vibrationstrommeln oder Walzrichten eingeplant werden. Diese Arbeitsschritte verlängern die Vorlaufzeit und erhöhen die Stückkosten, was Sie bei Ihren Angebotsvergleichen unabhängig vom primären Stanzverfahren berücksichtigen müssen.
Umformfehler und Materialverhalten
Bei Bauteilen, die gebogen oder tiefgezogen werden müssen, beeinflusst das Fertigungsverfahren das Verhalten des Materials unter Belastung. Zu den üblichen Umformfehlern zählen Rückfederung, Faltenbildung, Rissbildung und Oberflächenabrieb.
Die Materialstärke, die Härtestufe und die Schmierung bestimmen, wie schwerwiegend diese Fehler ausfallen können. Bei einem Folgeverbundwerkzeug kann es zu Schwierigkeiten beim Tiefziehen kommen, da der angebrachte Trägerstreifen den Materialfluss einschränkt und so zu Rissen führt. Wird dasselbe Teil auf ein Transferwerkzeug umgestellt, kann das Material frei fließen, wodurch das Problem der Rissbildung oft beseitigt wird.
Bei der Bewertung von „First Off Tool“-Mustern (FOT) müssen Ingenieure mehr als nur die Maße überprüfen. Der optische Zustand der Oberfläche, die Materialausdünnung an den Biegeradien und die Passgenauigkeit der Baugruppe müssen vor Beginn der Serienfertigung überprüft werden.
Prozessentscheidungspunkt: Vergleichen Sie die finanziellen Kosten verschiedener Stanzverfahren erst dann, wenn Sie sich vergewissert haben, dass beide zuverlässig dieselben Qualitäts- und Abnahmekriterien erfüllen können. Ein günstigeres Werkzeug ist ein Risiko, wenn es eine Ausschussquote von 15% verursacht.
Gesamtkosten und tatsächliche Produktionsleistung vergleichen
Sobald die technische Machbarkeit festgestellt ist, kommt es auf die Wirtschaftlichkeit des Projekts an. Die kostengünstigste Vorgehensweise hängt ganz davon ab, wie sich die Investitionen in Werkzeuge im Verhältnis zur Materialausbeute und zum Produktionsvolumen verhalten.
Investitionen in Werkzeuge
Die Werkzeugkosten umfassen die Konstruktion der Form, die CNC-Bearbeitung, die Montage, die Sensorintegration sowie die Testphasen.
Im Allgemeinen erfordern Folgeverbundwerkzeuge einen höheren Anfangsinvestitionsaufwand, da sie einen größeren Werkzeugsatz mit mehreren komplexen Stationen zur Bearbeitung des Endlosbandes nutzen. Auch Transferwerkzeuge sind mit hohen Kosten verbunden, die jedoch nicht unbedingt auf die Stanzstationen selbst zurückzuführen sind, sondern auf die erforderliche Automatisierung (Transferfinger, Servoantriebe), die zum Transport der einzelnen Rohlinge benötigt wird. Kombinationswerkzeuge erfordern aufgrund ihrer kompakten Ein-Stations-Bauweise in der Regel die geringste Anfangsinvestition.
Vermeiden Sie jedoch feste Preisranglisten für Werkzeuge und berücksichtigen Sie die langfristige Wartung. Das Schärfen und Warten einer 12-Stationen-Folgeform ist deutlich teurer und zeitaufwendiger als die Wartung einer Ein-Stationen-Verbundform. Zudem kann die Umsetzung einer technischen Änderungsanweisung (Engineering Change Order, ECO) an einer Folgeform zu einem späteren Zeitpunkt im Projektlebenszyklus den gesamten Abfolgeabstand stören, was zu kostspieligen Umbauten führen kann.
Materialausbeute (der versteckte Kostentreiber)
Der Materialverbrauch ist oft der entscheidende Faktor bei der Wahl zwischen Folge- und Transferpressen, insbesondere bei der Verarbeitung teurer Werkstoffe wie Kupfer, Edelstahl oder Legierungen für die Luft- und Raumfahrt.
Beim progressiven Stanzen sind die Trägerbahn und die Verbindungsbrücken für den Transport des Bauteils unerlässlich. Bei diesem Verfahren fällt ein fester Prozentsatz an Skelettabfall an – häufig 15% bis 30% des gesamten Coilgewichts. Beim Transferstanzen entfällt die Trägerbahn, da das Bauteil sofort freigeschnitten wird.
Zwar fallen bei Transferwerkzeugen beim ersten Stanzen noch immer gewisse Ausschussmengen an, doch die Materialeinsparungen sind beträchtlich. Sie müssen die jeweilige Bandanordnung für beide Optionen prüfen. Beachten Sie, dass bei der Berechnung der Materialausbeute nicht nur die theoretische Anordnung berücksichtigt werden muss, sondern auch Versuchsverluste, Bandendabfälle und Rüstabfälle.

Ertrag und Amortisation
Verwechseln Sie die theoretische Pressgeschwindigkeit (Schläge pro Minute, SPM) nicht mit der Gesamtanlageneffektivität (OEE). Eine Folgeform, die mit 400 SPM läuft, scheint auf dem Papier überlegen zu sein, doch die tatsächliche qualifizierte Ausbeute sinkt, wenn man Coilwechsel, Stoppzeiten aufgrund von Sensorfehlern und routinemäßige Wartungsausfälle berücksichtigt.
Um eine objektive Entscheidung zu treffen, sollten Sie die Kosten auf der Grundlage Ihrer Einzelchargenmenge, Ihres Jahresvolumens und des gesamten Projektlebenszyklus bewerten.
💡 Beispiel für eine Kostenkalkulation bei Schengen Engineering:
Um zwei realisierbare Optionen zu vergleichen, legen Sie die Materialgüte, die Qualitätsspezifikationen und die Lieferbedingungen fest und berechnen Sie anschließend:
Gesamtprojektkosten = Anfangsinvestition in die Werkzeugfertigung + (Gesamtmenge × Gesamtkosten pro Teil)
Szenario: Eine schwere Kupferschiene mit einem geschätzten Gesamtvolumen von 200.000 Stück über die gesamte Lebensdauer.
- Route A (Stufenform):
- Werkzeugkosten: $40.000
- Stückkosten: $0,85 (Ein hoher SPM-Wert senkt die Arbeitskosten, jedoch wird durch das Trägerband teures Kupfer verschwendet).
- Route B (Transfer-Matrize):
- Werkzeugkosten: $55.000 (höhere Anschaffungskosten aufgrund der Automatisierung des Transfers).
- Stückkosten: $0,65 (Eine langsamere SPM erhöht den Arbeits- und Maschinenaufwand, doch durch den Verzicht auf das Trägerband lässt sich erheblich Kupfer einsparen).
Deckungsbeitragsanalyse: Bei 75.000 Teilen kosten beide Verfahren 103.750. Für das gesamte Projekt mit 200.000 Teilen spart die Transferform insgesamt 25.000 ein, trotz der teureren Werkzeuge und der geringeren Pressgeschwindigkeit.
Wählen Sie eine Route aus und vergleichen Sie die Angebote der Anbieter
Nachdem Sie sich ein Bild von den technischen Grenzen und den Kostenfaktoren gemacht haben, besteht der letzte Schritt darin, Ihr Projekt in die Beschaffungsphase zu überführen. Die Bewertung der Werkzeugoptionen erfordert einen strukturierten Auswahlprozess und eine strenge Methode zum Vergleich der Angebote der Lieferanten.
Prozess-Screening
Gehen Sie bei der Ermittlung des am besten geeigneten Stanzverfahrens die folgenden Kriterien der Reihe nach durch:
- Bahnhofsgrenzen: Können alle Stanz- und Lochvorgänge in einer einzigen Station durchgeführt werden? (Bewerten Sie das Kombinationswerkzeug).
- Lebensfähigkeit der Trägerbahn: Wenn eine Mehrstationenbearbeitung erforderlich ist, kann das Teil dann an einem Endlosband befestigt bleiben, ohne dass vorhandene Merkmale beschädigt werden oder der Materialfluss eingeschränkt wird? (Prüfen Sie die Möglichkeit eines Folgeverbundwerkzeugs).
- Unabhängige Abwicklung: Erfordert das Bauteil Tiefziehen, Wenden oder eine komplexe Neuausrichtung, wodurch es vom Coil gelöst werden muss? (Prüfen Sie die Eignung einer Transferform).
- Qualitätsprüfung: Können die gewählte Fertigungslinie und die verfügbaren Pressen die Anforderungen an Maßtoleranzen und Kantenqualität zuverlässig erfüllen?
- Wirtschaftliche Eignung: Welche Variante bietet angesichts des erwarteten Produktionsvolumens über die gesamte Lebensdauer hinweg das beste Verhältnis zwischen der Amortisation der anfänglichen Werkzeugkosten und der Materialausbeute?
Wichtiger Hinweis: Wenn Ihr Bauteilentwurf noch nicht endgültig feststeht oder die Marktnachfrage noch nicht gesichert ist, sollten Sie sich nicht sofort auf feste Werkzeuge für die Serienfertigung festlegen. Prüfen Sie alternative Fertigungsverfahren – wie Laserschneiden, Revolverstanzen oder Soft-Prototypen-Werkzeuge –, um den Entwurf zu validieren, bevor Sie hohe Investitionen in Folge- oder Transferwerkzeuge tätigen.
Angebotsvergleich
Ein häufiger Fehler bei der Beschaffung besteht darin, ausschließlich auf den Stückpreis und die Werkzeugkosten zu achten. Bevor Sie Zahlen vergleichen, müssen Sie den Umfang der Angebote aufeinander abstimmen, um sicherzustellen, dass Sie identische Parameter vergleichen:
- Wesentliche Annahmen: Überprüfen Sie die angegebene Güteklasse, den Härtegrad und die Dicke. Vergleichen Sie vor allem die angenommenen Bandanordnungen. Hat ein Lieferant einen größeren Abstandsabstand angeboten, was zu einem höheren versteckten Materialverlust geführt hat?
- Qualität und Akzeptanz: Stellen Sie sicher, dass alle Angebote dieselben Maßtoleranzen und Kriterien für die Sichtprüfung enthalten.
- Weiterverarbeitungsschritte: Ist Entgraten, Vibrationstrommeln oder Walzglätten im Stückpreis enthalten oder als separater Aufpreis ausgewiesen?
- Volumen und Fassungsvermögen: Basieren die Angebote auf derselben Mindestbestellmenge (MOQ) und demselben geschätzten Jahresverbrauch (EAU)?
- Eigentumsverhältnisse und Wartung von Werkzeugen: Klären Sie, was die Werkzeugkosten abdecken. Wem gehört das Werkzeug, nachdem es bezahlt wurde? Entscheidend ist: Sind das regelmäßige Schärfen und die Wartung im Stückpreis enthalten (abgeschrieben), oder erhalten Sie nach 50.000 Schlägen überraschende Rechnungen für die Werkzeugwartung?
Checkliste für Angebotsanfragen
Um ein genaues und umsetzbares Angebot anstelle einer groben Schätzung zu erhalten, stellen Sie Ihrem Stanzpartner bitte ein vollständiges Datenpaket zur Verfügung:
- Technische Unterlagen: 2D-PDF-Zeichnungen (mit vollständigen Toleranzen) und 3D-CAD-Modelle (STEP/IGES), deutlich gekennzeichnet mit dem aktuellen Revisionsstand.
- Materialspezifikationen: Genaue Werkstoffsorte, Härtegrad, Dicke und etwaige spezifische Faserrichtung Anforderungen an kritische Biegungen.
- Funktionssteuerung: Eindeutige Festlegung der funktionskritischen Abmessungen, der erforderlichen Gratrichtung und der als optisch anspruchsvoll definierten Oberflächen.
- Volumenprognosen: Stückzahl der Erstmusterprüfung (FAI), Standard-Serienlosgröße und erwartetes Jahresvolumen.
- Erfüllungsvoraussetzungen: Oberflächenbehandlungen (Galvanisierung, Beschichtung), erforderliche Qualitätsunterlagen (z. B. PPAP, Werkstoffzertifikate) und Verpackungsvorgaben.
Als Spezialist für Metallbearbeitung mit Sitz in Dongguan, China, verbindet Shengen solide Werkzeugbaukompetenz mit einer umfangreichen lokalen Lieferkette für Rohstoffe und Oberflächenbehandlungen. Wir prüfen Ihre Zeichnungen, um den stabilsten Fertigungsweg zu ermitteln, berechnen realistische Bandlayouts zur Optimierung der Materialausbeute und identifizieren kritische Umformrisiken, bevor wir mit dem Schneiden des Stahls beginnen.
Ganz gleich, ob Sie eine Übergangslösung für die Marktvalidierung oder ein Stanzprogramm für große Stückzahlen benötigen – unser Ingenieurteam sorgt dafür, dass der Prozess Ihren Budget- und Qualitätsanforderungen entspricht. Wir versprechen nicht, dass sich Soft-Prototyp-Werkzeuge auf magische Weise in Hochgeschwindigkeits-Folgeverbundwerkzeuge verwandeln lassen – wir entwickeln das richtige Werkzeug für die jeweilige Phase Ihres Projekts. SReichen Sie Ihre Zeichnungen und Ihre Anforderungen an das Volumen ein nach Schengen für eine umfassende DFM-Prüfung und eine Bewertung der Fertigungsmittel.
Hey, ich bin Kevin Lee
In den letzten 10 Jahren bin ich in verschiedene Formen der Blechbearbeitung eingetaucht und teile hier coole Erkenntnisse aus meinen Erfahrungen in verschiedenen Werkstätten.
Kontakt aufnehmen
Kevin Lee
Ich verfüge über mehr als zehn Jahre Berufserfahrung in der Blechverarbeitung und bin auf Laserschneiden, Biegen, Schweißen und Oberflächenbehandlungstechniken spezialisiert. Als Technischer Direktor bei Shengen bin ich bestrebt, komplexe Fertigungsherausforderungen zu lösen und Innovation und Qualität in jedem Projekt voranzutreiben.
Verwandte Ressource
Progressives Stanzen vs. Verbundstanzen vs. Transferstanzen
Materialien für den Prototypenbau: So wählen Sie das richtige Material aus
Pressverbindungen in der Blechbearbeitung: Konstruktion, Kosten und Qualität