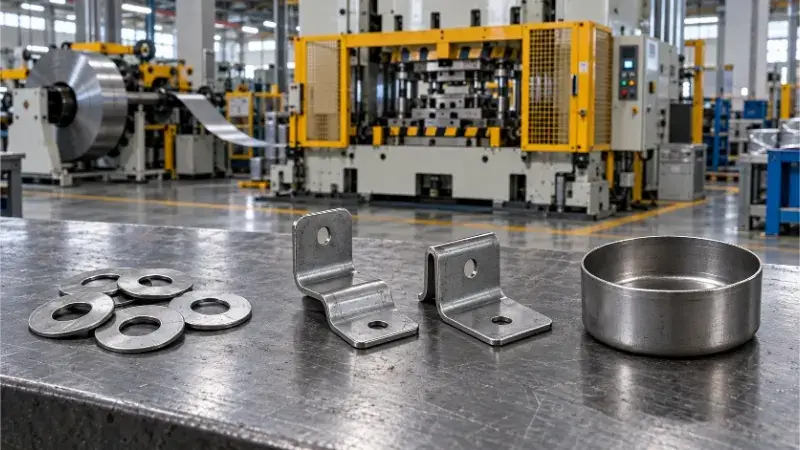
Прогрессивные штампы переносят детали по непрерывной металлической ленте, что позволяет организовать многоэтапное производство с высокой производительностью. Композитные штампы выполняют всю резку за один ход, обеспечивая высокую точность и плоскостность деталей. Трансферные штампы перемещают отдельные заготовки между станциями с помощью механических пальцев, что делает их идеальным решением для глубокой вытяжки или изготовления деталей сложной геометрии.
Неправильный выбор метода штамповки не только приведёт к увеличению цены за единицу продукции, но и может стать причиной чрезмерных отходов материала, нарушений допусков на размеры или даже катастрофического выхода инструмента из строя в процессе производства.
Основанное на многолетнем практическом опыте производства на заводских линиях, данное руководство подробно описывает инженерно-механические аспекты, скрытые затраты и ограничения по размерам для каждого метода штамповки. Воспользуйтесь приведенной ниже матрицей быстрого выбора, чтобы оценить свой проект, прежде чем вкладывать средства в изготовление постоянных штампов.
Матрица быстрого выбора
| Процесс[ссылка: 39] | Условия оценки приоритетности и типичный объем[ссылка: 39] | Основные ограничения[ссылка: 39] | Соображения стоимости[ссылка: 39] |
|---|---|---|---|
| Прогрессивная матрица[ссылка: 39] | Деталь может оставаться прикрепленной к несущей ленте в ходе многоэтапной обработки. Обычно это применяется при стабильном спросе (>50 000 деталей в год).[ссылка: 39] | Места соединения проводников, расположение полос и пространство для формовки.[ссылка: 39] | Значительные инвестиции в инструменты; отходы материала от несущей ленты по сравнению с непрерывным высокоскоростным производством.[ссылка: 39] |
| Комбинированная матрица[ссылка: 39] | На одной станции и за один ход можно выполнить несколько операций вырубки и пробивки.[ссылка: 39] | Ограничения по толщине стенок инструмента, механизмы снятия заготовки и выталкивание детали.[ссылка: 39] | Меньший бюджет на инструменты; обеспечивает отличную соосность, но снижает производительность.[ссылка: 39] |
| Переносная матрица[ссылка: 39] | Многоэтапная формовка требует автономной обработки заготовок (например, при глубокой вытяжке).[ссылка: 39] | Зажим, позиционирование, пространство для перемещения и механическая синхронизация.[ссылка: 39] | Высокие затраты на систему транспортировки; отличная выходная производительность компенсирует более низкие скорости работы.[ссылка: 39] |
Примечание: Данные условия служат средством предварительной оценки. Окончательный технологический план требует сверки с чертежами деталей, спецификациями материалов, имеющимся прессовым оборудованием и точными требованиями к объёму производства.
Как работают прогрессивные, комбинированные и переносные штампы?
Чтобы определить, какой процесс подходит для конкретной детали, необходимо сначала разобраться в механических различиях в том, как каждый из методов воздействует на материал.
Прогрессивные штампы
В прогрессивная матрица, непрерывная рулонная металлическая лента проходит через ряд станций. Каждая станция выполняет одну или несколько отдельных операций, таких как пробивка, формовка, гибка или чеканка. Отличительной особенностью является несущая лента— участок металлической ленты, который соединяет все детали и протягивает их через матрицу. Перед каждым циклом прессования направляющие штифты входят в предварительно пробитые отверстия в этой ленте, обеспечивая точное позиционирование (шаг прогрессии).
Хотя для перемещения одной детали от первой штамповочной станции до конечной отрезки требуется несколько ходов, пресс производит одну готовую деталь (или несколько, в зависимости от конфигурации) за каждый ход после полной загрузки штампа. Поскольку механизм подачи автоматизирован, а полоса непрерывна, прогрессивные штампы работают на высоких скоростях, как правило, в диапазоне от 100 до более 800 ходов в минуту (SPM).
Составные штампы
Комбинированная матрица выполняет несколько операций резки на одной станции за один ход пресса. На примере стандартной металлической шайбы: при опускании пресса матрица одновременно пробивает внутреннее отверстие и вырубает внешний круглый профиль.
Поскольку вся резка происходит одновременно, готовую деталь, отходную заглушку (из внутреннего отверстия) и оставшуюся металлическую полосу необходимо отделить и вытолкнуть из одного и того же места с помощью выталкивателей или выталкивающих пластин. Это требование к выталкиванию, как правило, ограничивает скорость работы по сравнению с прогрессивными штампами.
(Примечание: в данном руководстве термин “комбинированная матрица” относится исключительно к инструментам, выполняющим одновременно несколько режущих операций. Инструменты, сочетающие резку и формовку в одной станции, классифицируются как комбинированные матрицы.)
Переносные матрицы
Процесс переноса штампов отдельные металлические заготовки, а не непрерывную ленту. Заготовка либо отделяется от рулона на первом участке, либо подается в пресс в виде заранее отрезанного куска. Механические переносные пальцы, направляющие или манипуляторы захватывают деталь и последовательно перемещают её от одного автономного инструментального участка к следующему.
Поскольку деталь полностью отделена от несущей ленты, на каждой станции используются специальные механизмы зажима и позиционирования. Такая автономная обработка позволяет системе транспортировки поворачивать или переворачивать деталь между станциями, если требуется доступ к ней с разных углов. Ввиду физических ограничений механического перемещения эти штампы работают на более низких скоростях, как правило, от 15 до 60 ударов в минуту (SPM).

Соответствие геометрии детали ограничениям технологического процесса и оборудования
Прежде чем сравнивать затраты, необходимо определить, ограничивают ли геометрические характеристики детали возможность её изготовления исключительно с помощью конкретного метода штамповки.
Плоские профили
Для плоских деталей, таких как шайбы, прокладки или пластины с несколькими пазами, обычно в первую очередь рассматривается возможность использования комбинированной матрицы. Выполнение всех операций вырубки и пробивки за один ход обеспечивает непревзойденную концентричность и точность размеров между внутренними отверстиями и внешним краем.
Однако при определенных условиях плоские детали приходится обрабатывать по прогрессивной схеме. Если отверстия расположены слишком близко друг к другу или слишком близко к внешнему краю, толщина штамповой стали между разрезами становится слишком малой, чтобы выдержать давление вырубки. В прогрессивной штамповке эти операции пробивания отверстий можно разделить по разным станциям, чтобы сохранить прочность инструмента. Кроме того, если общий периметр вырубки требует большего усилия, чем может выдержать одна станция, нагрузку необходимо распределять постепенно.
💡 Совет от Shengen Engineering: Не следует полагать, что для плоских деталей по умолчанию всегда используется составная матрица. Внимательно проверьте узкие кромки на чертеже. Если расстояние между отверстием и кромкой детали составляет менее 1,5 толщины материала, одноходовая составная матрица может не обладать достаточной прочностью, чтобы выдержать крупносерийное производство.
Особенности Bent
При оценке деталей с изогнутыми элементами, таких как кронштейны или электрические контакты, главным фактором является расположение несущей перемычки.
При пошаговой схеме изготовления деталь должна оставаться соединенной с полосой. Необходимо определить, не мешает ли эта точка соединения последовательности гибки или не требует ли гибка металла пространства, которое блокирует непрерывная полоса. Если геометрия не позволяет обеспечить надежное соединение с несущей полосой на протяжении всей последовательности гибки без деформации детали, её невозможно изготовить прогрессивным способом. Её необходимо либо штамповать в плоском виде и формувать на втором этапе, либо обрабатывать с использованием трансферной матрицы.
Нарисованные фигуры
При изготовлении штампованных деталей, таких как глубокие чаши, корпуса двигателей или тонкостенные оболочки, большое значение имеет контролируемое течение материала. Когда пуансон втягивает металл в полость, заготовка должна иметь возможность течь внутрь, начиная с внешних краев.
Если заготовка остается соединенной с жесткой несущей лентой, то эта лента выступает в качестве анкера. Это ограничивает поток материала, что приводит к чрезмерному истончению и разрыву металла.
💡 Правило большого пальца: Если глубина вытянутого элемента превышает половину диаметра детали, ограничения, связанные с материалом непрерывной несущей ленты, обычно приводят к появлению дефектов. В таких случаях стандартным техническим требованием является полное отделение заготовки и переход к трансферной матрице. Независимая система транспортировки обеспечивает зазор, необходимый для безопасного вытягивания металла на нескольких станциях.
Проверка работоспособности оборудования
Даже самый удачный проект инструмента бесполезен, если его невозможно запустить в производстве. Прежде чем окончательно определить маршрут обработки с учетом геометрии детали, необходимо проверить ограничения оборудования:
- Производительность прессов и энергопотребление: Достаточна ли мощность пресса для выполнения этих операций, в частности для работы с высокими точечными нагрузками при однопозиционной комбинированной вырубке?
- Размер кровати и длина хода: Многопозиционные прогрессивные и трансферные штампы требуют прессовых столов соответствующих размеров. Трансферные штампы и детали глубокой вытяжки также требуют достаточно длинного хода пресса, чтобы обеспечить извлечение детали и зазор для механических пальцев во время перемещения.
- Ограничения автоматизации: Способны ли устройства подачи рулонов, выпрямители и механизмы перемещения точно обеспечивать требуемые параметры толщины, ширины и шага подачи материала?
Сравнение контроля размеров и качества деталей
Прежде чем приступать к рассмотрению коммерческих предложений и бюджетов на изготовление инструментов, необходимо убедиться, что выбранный технологический процесс позволяет стабильно соблюдать допуски, указанные в вашем чертеже.
Определение местоположения элементов и суммирование допусков
Контроль размеров зачастую определяет порядок обработки, особенно в случае таких соотношений, как расстояние от отверстия до внешнего края или от отверстия до изгиба.
При использовании комбинированной матрицы внутренние отверстия и внешний контур вырезаются одновременно. Такая однопозиционная обработка естественным образом обеспечивает контроль концентричности, то есть соотношение между отверстием и краем остается стабильным без необходимости сложного отслеживания.
В прогрессивной или трансферной штамповочной матрице деталь проходит через несколько станций. Например, отверстие может быть пробито на 2-й станции, внешний край — обрезан на 5-й, а гибка — выполнена на 7-й. Даже при использовании высокоточных направляющих штифтов или трансферных захватов во время позиционирования возникают микросмещения. Это приводит к накоплению допусков. Если критические элементы сборки не имеют общей базы отсчёта в последовательности штампа, ваша конечная CMM Отчет, скорее всего, не будет принят. Разработчики оборудования должны тщательно планировать последовательность операций, чтобы, по возможности, вырубать критически важные элементы на одной и той же станции.
Качество кромок и плоскостность
Процесс штамповки напрямую влияет на физическое состояние кромок детали. Когда пуансон пробивает металл, с одной стороны образуется закругление, а с другой — острая заусеница. Поскольку детали в прогрессивной матрице, как правило, лежат ровно на матричном блоке, направление заусениц обычно однородно. В случае трансферных штампов, где детали могут переворачиваться для выполнения различных операций, направлению заусенцев необходимо уделять особое внимание.
Кроме того, не следует полагать, что обработка плоской детали за один ход гарантирует идеально плоскую поверхность. В многоступенчатых штампах выталкиватели или разъемные пластины оказывают огромное давление, чтобы вытолкнуть деталь из узкой полости штампа. На тонких материалах эта сила выталкивания может привести к вогнутости или прогибу. Если ваши чертежи предписывают строгие требования к плоскостности или к краям без заусенцев, необходимо запланировать дополнительные операции, такие как вибрационная обработка в барабане или роликовый правка. Эти операции увеличивают сроки изготовления и себестоимость единицы продукции, что необходимо учитывать при сравнении предложений по запросу на поставку, независимо от основного метода штамповки.
Дефекты формовки и поведение материала
В случае деталей, требующих гибки или глубокой вытяжки, способ изготовления влияет на поведение материала под нагрузкой. К распространенным дефектам формовки относятся пружинная деформация, появление складок, растрескивание и задиры на поверхности.
Толщина материала, его состояние и смазка определяют степень выраженности этих дефектов. Прогрессивная штамповка может столкнуться с трудностями при глубокой вытяжке, поскольку прикрепленная соединительная полоса ограничивает течение материала, что приводит к его разрыву. Переход на использование трансферной штамповки для изготовления той же детали позволяет материалу свободно течь, что зачастую устраняет проблему растрескивания.
При оценке образцов первого серийного изделия (FOT) инженеры должны проверять не только размеры. Перед запуском серийного производства необходимо проверить внешний вид поверхности, истончение материала в местах радиусов изгиба и совместимость деталей при сборке.
Контрольная точка принятия решения по процессу: Сравнивайте финансовые затраты различных технологических маршрутов штамповки только после того, как убедитесь, что оба варианта способны надежно обеспечить одинаковые критерии качества и приемки. Более дешевый инструмент станет обузой, если при его использовании уровень брака составит 15%.
Сравнение общих затрат и фактического объема производства
Как только подтверждается техническая осуществимость, на первый план выходит экономическая целесообразность проекта. Выбор наиболее экономически эффективного способа полностью зависит от соотношения инвестиций в инструментарий и выхода готовой продукции при заданном объеме производства.
Инвестиции в оснастку
Стоимость изготовления инструментов включает в себя проектирование пресс-форм, обработку на станках с ЧПУ, сборку, интеграцию датчиков и этапы испытаний.
Как правило, прогрессивные штампы требуют более высоких начальных капиталовложений, поскольку в них используется более крупный комплект штампов с несколькими сложными станциями для обработки непрерывной ленты. Трансферные штампы также сопряжены с высокими затратами, причем не столько из-за самих штамповых станций, сколько из-за необходимой автоматизации (трансферные пальцы, сервоприводы), требующейся для перемещения отдельных заготовок. Композитные штампы, как правило, требуют наименьших начальных инвестиций благодаря своей компактной одностанционной конструкции.
Однако следует избегать рейтингов, основанных на фиксированных ценах на инструмент, и учитывать долгосрочные затраты на техническое обслуживание. Заточка и техническое обслуживание 12-позиционной прогрессивной матрицы обходится значительно дороже и требует больше времени, чем обслуживание однопозиционной составной матрицы. Кроме того, выполнение инженерного изменения (ECO) в прогрессивной матрице на поздних этапах жизненного цикла проекта может нарушить весь ход прогрессии, что приведет к дорогостоящей переделке.
Выход материала (скрытый фактор, влияющий на затраты)
Расход материала зачастую является решающим фактором при выборе между прогрессивной и трансферной штамповкой, особенно при обработке дорогостоящих материалов, таких как медь, нержавеющая сталь или авиакосмические сплавы.
При прогрессивной штамповке для транспортировки детали обязательно используются несущая полоса и соединительные мостики. Такая схема приводит к образованию фиксированного процента скелетного брака — зачастую от 15% до 30% от общего веса рулона. При трансферной штамповке, поскольку деталь сразу же отделяется, несущая полоса не используется.
Хотя при использовании штампов для переноса все же образуется некоторое количество отходов при первоначальной вырубке, экономия материала остается значительной. Необходимо проанализировать конкретную раскладку полосы для обоих вариантов. Следует помнить, что при расчете выхода материала необходимо учитывать не только теоретическую раскладку, но и потери при пробной штамповке, отходы с концов рулонов и отходы при настройке оборудования.

Производство и окупаемость
Не следует путать теоретическую скорость пресса (количество ходов в минуту, SPM) с коэффициентом общей эффективности оборудования (OEE). Прогрессивная штамповочная машина, работающая со скоростью 400 SPM, на первый взгляд кажется более эффективной, однако фактический выход годной продукции снижается, если учесть время, затрачиваемое на смену рулонов, остановки из-за неисправностей датчиков и простои, связанные с плановым техническим обслуживанием.
Чтобы принять объективное решение, оцените затраты с учетом объема одной партии, годового объема производства и всего срока реализации проекта.
💡 Пример расчета стоимости инженерных работ по стандарту Шенген:
Чтобы сравнить два возможных маршрута, определите марку материала, технические характеристики и условия поставки, а затем рассчитайте:
Общая стоимость проекта = Первоначальные инвестиции в инструментарий + (Общий тираж × Комплексная себестоимость одной детали)
Сценарий: Тяжёлая медная шина с расчётным объёмом производства за весь срок службы в 200 000 штук.
- Маршрут А (поэтапная штамповка):
- Стоимость инструментов: $40 000
- Себестоимость единицы продукции: $0,85 (высокий показатель SPM снижает затраты на рабочую силу, но транспортная лента приводит к потере дорогостоящей меди).
- Маршрут B (передаточная матрица):
- Стоимость инструмента: $55 000 (более высокая начальная стоимость в связи с автоматизацией переноса).
- Себестоимость единицы продукции: $0,65 (снижение скорости SPM увеличивает трудозатраты и время работы оборудования, однако отказ от транспортной ленты позволяет значительно сэкономить на меди).
Анализ безубыточности: При объеме 75 000 деталей оба варианта обходятся в 103 750. В рамках полного проекта объемом 200 000 деталей использование переходной матрицы позволяет сэкономить в общей сложности 25 000, несмотря на более дорогое оснащение и меньшую скорость пресса.
Выберите маршрут и сравните предложения поставщиков
После того как вы определили технические ограничения и факторы, влияющие на стоимость, последним шагом становится передача вашего проекта в отдел закупок. Оценка вариантов инструментального оснащения требует структурированного процесса отбора и строгой методики сравнения предложений поставщиков.
Отбор технологических процессов
При определении наиболее целесообразного способа штамповки следует руководствоваться следующими критериями в указанном порядке:
- Границы станции: Можно ли выполнить все операции вырубки и пробивки на одной станции? (Оцените возможность использования комбинированной матрицы).
- Жизнеспособность несущей ленты: Если требуется многопозиционная обработка, можно ли оставить деталь прикрепленной к непрерывной ленте, не повреждая имеющиеся элементы и не ограничивая поток материала? (Оцените возможность использования прогрессивной штамповки).
- Независимая обработка: Требует ли данная деталь глубокой вытяжки, переворачивания или сложной смены ориентации, в результате чего её приходится отсоединять от рулона? (Оцените возможность использования трансферной штамповки).
- Проверка качества: Могут ли выбранный технологический маршрут и имеющееся полиграфическое оборудование надежно обеспечить соблюдение допусков на размеры и выполнение требований к качеству кромок?
- Экономическая совместимость: С учетом ожидаемого объема производства в течение жизненного цикла, какой вариант обеспечивает оптимальный баланс между амортизацией первоначальных затрат на инструмент и выходом готовой продукции?
Важное примечание: Если конструкция вашей детали ещё находится в стадии разработки или рыночный спрос на неё не подтверждён, не следует сразу же приступать к изготовлению постоянного серийного оборудования. Рассмотрите альтернативные способы производства — такие как лазерная резка, резьба на револьверном прессе или изготовление мягких прототипов — для проверки конструкции, прежде чем вкладывать значительные средства в прогрессивные или трансферные штампы.
Сравнение предложений
Распространенной ошибкой при закупках является уделение внимания исключительно итоговой цене за единицу продукции и затратам на изготовление оснастки. Прежде чем сравнивать цифры, необходимо согласовать объем предложений, чтобы убедиться, что вы сравниваете идентичные параметры:
- Основные допущения: Проверьте указанный сорт, состояние и толщину. Особенно важно сравнить предполагаемые схемы раскладки полос. Может быть, один из поставщиков предложил более широкий шаг раскладки, что привело к увеличению скрытых отходов материала?
- Качество и приемка: Убедитесь, что во всех предложениях указаны одинаковые допуски на размеры и критерии визуального контроля.
- Вторичные операции: Является ли удаление заусенцев, вибрационная обработка в барабане или выравнивание на вальцах включены в цену за единицу или указаны как отдельная доплата?
- Объем и вместимость: Учитывают ли эти ценовые предложения одинаковый минимальный размер партии (MOQ) и годовой расчетный объем потребления (EAU)?
- Владение и техническое обслуживание инструментов: Уточните, что входит в стоимость изготовления пресс-формы. Кто является владельцем пресс-формы после ее оплаты? Важный вопрос: включены ли регулярная заточка и техническое обслуживание в стоимость изделия (амортизированы), или же вы получите неожиданные счета за обслуживание штампа после 50 000 циклов?
Контрольный список для запроса предложений
Чтобы получить точное и применимое на практике ценовое предложение, а не приблизительную оценку, предоставьте своему партнеру по штамповке полный пакет данных:
- Техническая документация: 2D-чертежи в формате PDF (с полными допусками) и 3D-модели в формате CAD (STEP/IGES) с четким указанием текущего номера версии.
- Технические характеристики материалов: Точная марка материала, состояние, толщина и любые другие конкретные характеристики направление кристаллитов требования к критическим изгибам.
- Элементы управления функциями: Четкое определение размеров, критичных для функциональности, требуемого направления заусенцев и обозначенных эстетических поверхностей.
- Прогнозы объемов: Количество продукции, проходящей первичный контроль качества (FAI), стандартный размер производственной партии и ожидаемый годовой объем производства.
- Требования к выполнению заказа: Обработка поверхностей (гальваника, нанесение покрытий), необходимая документация по качеству (например, PPAP, сертификаты на материалы) и технические требования к упаковке.
Компания «Шэньген», специализирующаяся на изготовлении металлоконструкций на заказ и расположенная в городе Дунгуань (Китай), сочетает в себе мощные производственные возможности с обширной местной цепочкой поставок сырья и средств для обработки поверхностей. Мы анализируем ваши чертежи, чтобы определить наиболее надежный технологический процесс, рассчитываем оптимальную раскладку полос для максимального использования материала и выявляем критические риски, связанные с формовкой, ещё до начала резки стали.
Независимо от того, нужна ли вам промежуточная инструментальная разработка для проверки рынка или программа штамповки больших партий, наша команда инженеров обеспечит соответствие процесса вашему бюджету и требованиям к качеству. Мы не обещаем, что инструменты для изготовления мягких прототипов смогут каким-то волшебным образом превратиться в высокоскоростные прогрессивные штампы — мы создаем инструмент, подходящий именно для того этапа вашего проекта. SОтправьте свои чертежи и указания по объёмам в компанию «Шенген» для проведения комплексной экспертизы по DFM и оценки инструментального оснащения.
Привет, я Кевин Ли
Последние 10 лет я занимался различными формами изготовления листового металла и делился здесь интересными идеями из своего опыта работы в различных мастерских.
Связаться
Кевин Ли
У меня более десяти лет профессионального опыта в производстве листового металла, специализирующегося на лазерной резке, гибке, сварке и методах обработки поверхности. Как технический директор Shengen, я стремлюсь решать сложные производственные задачи и внедрять инновации и качество в каждом проекте.
Связанный ресурс
Прогрессивная штамповка, комбинированная штамповка и штамповка с переносом матрицы
Материалы для прототипирования: как выбрать подходящий материал
Прессовое соединение листового металла: проектирование, стоимость и качество