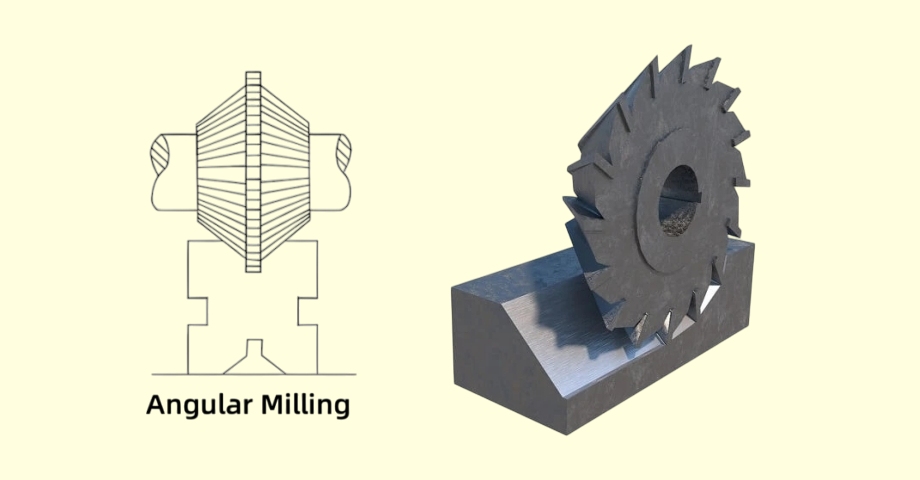
Le fraisage angulaire (ou fraisage en angle) est un procédé d'usinage CNC utilisé pour créer des surfaces planes, des chanfreins ou des rainures selon un angle donné, non perpendiculaire à l'axe de la pièce. Cela s'effectue à l'aide de fraises angulaires spécialisées, de dispositifs de fixation inclinés ou de mouvements multi-axes de la machine.
En CAO, dessiner un chanfrein à 45° ou une rainure en queue d'aronde à 60° ne nécessite que quelques clics. Dans l'atelier, en revanche, ces éléments angulaires nécessitent des méthodes de fabrication totalement différentes.
Ce guide présente en détail les méthodes pratiques, le choix des outils, les règles de conception pour la fabrication (DFM) et les facteurs de coût liés au fraisage angulaire, afin de vous aider à concevoir des pièces faciles à fabriquer et à obtenir des devis précis.
Choisissez la bonne méthode de fraisage angulaire
Les caractéristiques propres à chaque pièce imposent des stratégies d'usinage différentes. Évaluer la méthode dès le début permet d'éviter des coûts d'outillage inutiles ou des temps de réglage excessifs en atelier.
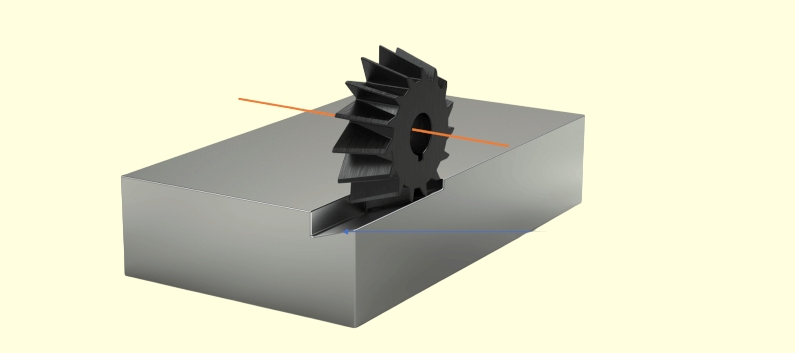
Cisailles obliques
Dans cette approche, la machine fonctionne selon les axes XYZ standard, et c'est le profil fixe de la fraise qui définit l'angle. Cette méthode est généralement utilisée pour les chanfreins standard, les rainures en V symétriques et les formes spécifiques telles que les queues d'aronde, où la géométrie de la fraise correspond exactement au dessin.
Même si cela semble simple, ce n'est pas forcément l'option la moins coûteuse. Vous devez vérifier que la largeur de coupe couvre la pièce et qu'il y a un dégagement suffisant pour le corps de l'outil. Si votre conception nécessite un angle non standard, les fraises angulaires sur mesure peuvent entraîner un surcoût de 150 à 300 en frais d'outillage et un délai de livraison supplémentaire de 1 à 2 semaines, ce qui est rarement rentable pour des prototypes en petite série.
Configurations inclinées
Au lieu d'utiliser une fraise spécialisée, cette méthode consiste à incliner la pièce ou à régler la tête de la machine, ce qui permet d'utiliser une fraise standard à bout plat ou sphérique pour usiner la surface inclinée. Cette technique est particulièrement adaptée aux grandes surfaces inclinées, telles que les chanfreins de soudure, où une fraise angulaire serait trop petite ou risquerait de vibrer.
Cependant, le temps de mise en place et l’empilement des gabarits constituent les principales contraintes. Lorsqu’on utilise une configuration inclinée avec une plaque sinusoïdale, l’empilement de plusieurs dispositifs de serrage peut entraîner un faux-rond angulaire. Atteindre une tolérance standard de ±0,5° est courant, mais respecter une tolérance de ±0,1° sur un long biseau d’accouplement nécessite souvent des mâchoires souples usinées sur mesure et un palpage sur machine pour vérifier le plan de référence exact.
Options multiaxiales
L'usinage multiaxial permet de traiter les angles en modifiant l'orientation de la broche par rapport à la pièce. Il est important de faire la distinction entre l'usinage positionnel 3+2, qui verrouille les axes à un angle spécifique pour les trajectoires d'outils standard, et le fraisage simultané à 5 axes, réservé aux angles continus et en balayage.
L'usinage 3+2 réduit le nombre de réglages manuels et améliore la précision de positionnement d'une caractéristique à l'autre, ce qui le rend idéal pour les pièces complexes présentant de multiples angles composés. Bien que l’usinage multiaxial implique un coût d’utilisation plus élevé — souvent de 20% à 40% supérieur à celui du fraisage standard à 3 axes —, la suppression des réglages manuels secondaires en fait généralement l’option la plus rentable pour les séries de production de plus de 100 pièces.
Comparaison des méthodes sur un support à 15 degrés :
Pour usiner une seule face d'accouplement à 15 degrés : une fraise angulaire est limitée par le diamètre maximal de l'outil et nécessite un délai de fabrication sur mesure. Un montage incliné nécessite une plaque sinusoïdale et un réglage manuel, ce qui est pratique pour 10 pièces prototypes. L'usinage multiaxial 3+2 implique un tarif horaire plus élevé, mais permet de réaliser la pièce en un seul montage, ce qui en fait le choix évident pour la production en série.
Choisissez l'outil adapté à la pièce à usiner
Le choix d'une fraise angulaire ne se limite pas à choisir un angle correspondant à celui indiqué sur le plan. L'outil doit permettre d'obtenir le profil souhaité tout en évacuant le reste de la pièce en toute sécurité.
Profils de coupe
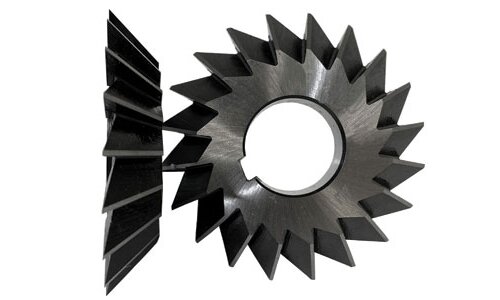
Les différentes caractéristiques angulaires nécessitent des géométries d'outils spécifiques pour un usinage correct. Les fraises à angle unique possèdent des dents sur une seule face conique et sont généralement utilisées pour les chanfreins asymétriques ou l'usinage des parois latérales des rainures en queue d'aronde. Les fraises à double angle présentent des profils en V, ce qui les rend adaptées à l'usinage de rainures en V symétriques et aux opérations de fraisage de filets.
Lors du choix de ces outils, vérifiez attentivement les spécifications du fabricant par rapport au plan technique. Une erreur courante en atelier consiste à confondre l'angle inclus d'un outil avec son demi-angle, ou à mal interpréter l'angle prévu pour la surface de la pièce, ce qui peut entraîner la mise au rebut de tout un lot de pièces.
Dégagement de l'outil
Vérifier le dégagement d'un outil implique d'évaluer l'ensemble de l'outil, et pas seulement l'arête de coupe. Vous devez vérifier la relation spatiale entre les goujures, le col de l'outil, le porte-outil et la pièce à usiner ou le dispositif de fixation. Dans le cas de rainures profondes ou d'éléments situés à proximité de parois verticales hautes, le fait que l'arête de coupe puisse toucher la surface cible ne garantit pas que le porte-outil passera sans encombre au-dessus de la géométrie adjacente.
Cette évaluation des dégagements doit inclure la position réelle de coupe ainsi que les trajectoires d'entrée et de sortie programmées. Si une fraise en queue d'aronde doit se rétracter brusquement pour éviter une pince, la simulation FAO doit tenir compte du diamètre hors coupe de la tige de l'outil afin d'éviter toute collision catastrophique.
Compatibilité des matériaux
Le matériau de la pièce à usiner détermine directement le substrat de l'outil, la préparation des arêtes et le revêtement requis. Par exemple, le fraisage d'angles dans l'aluminium 6061 nécessite des cannelures en carbure affûtées et polies pour éviter l'accumulation de copeaux, tandis que l'usinage de l'acier inoxydable 304 nécessite des revêtements spécialisés tels que le TiAlN et des configurations très rigides pour gérer la chaleur et résister à l'écrouissage.
De plus, les fraises angulaires sont confrontées à des défis physiques particuliers lors de l'usinage. La pointe d'une fraise en V présente un diamètre effectif proche de zéro, ce qui signifie que la vitesse superficielle (SFM) chute considérablement au fond de la coupe. Cela rend l'évacuation des copeaux difficile et entraîne souvent un ébréchage prématuré de l'outil lors de l'usinage d'alliages plus durs, ce qui nécessite un contrôle rigoureux de la saillie de l'outil et des vitesses d'avance.
Concevoir des caractéristiques angulaires pour faciliter l'usinage
De légères modifications de conception peuvent permettre d'éviter le recours à des outils de coupe spécialisés, à des réglages supplémentaires ou à une programmation complexe en 5 axes. L'évaluation des caractéristiques angulaires pendant la Conception pour la fabricabilité (DFM) Cette phase permet de garantir la prévisibilité des coûts de production.
Angles standard
Dans la mesure où les exigences fonctionnelles le permettent, privilégiez les angles standard tels que 30°, 45°, 60° ou 90°. Ces angles correspondent à l'outillage standard disponible dans presque tous les ateliers d'usinage, ce qui permet de démarrer immédiatement la production sans subir de retards liés à la fabrication d'outillage sur mesure.
Le fait de spécifier un angle non standard, tel que 47,5°, modifie radicalement l'approche de fabrication. L'atelier doit soit commander une fraise sur mesure, ce qui allonge les délais de livraison, soit utiliser un parcours d'outils de surfaçage 3D sur une machine multiaxiale, ce qui augmente considérablement la durée du cycle. Même si un angle non standard n'entraîne pas toujours une augmentation considérable des coûts, il oblige le fabricant à recourir à des méthodes plus lentes ou plus onéreuses.
Soulagement de l'angle
Il est physiquement impossible d'usiner un angle intérieur parfaitement vif au fond d'une rainure en V ou d'une queue d'aronde à l'aide d'outils rotatifs. La pointe de la fraise laissera toujours un micro-rayon ou un petit méplat. Si une pièce d'assemblage angulaire doit s'emboîter à fleur à l'intérieur de la rainure, ce micro-rayon inévitable provoquera un blocage de la pièce d'assemblage, entraînant immédiatement une interférence lors de l'assemblage et un échec de l'emboîtement.
Au lieu d'exiger un angle vif impossible à usiner, prévoyez un relief en forme d“” os de chien » ou une petite contre-dépouille au niveau du sommet. En indiquant clairement quelles surfaces inclinées doivent réellement entrer en contact physique, vous évitez au fabricant de perdre du temps à essayer d'atteindre des tolérances serrées dans des zones de dégagement non fonctionnelles.
Géométrie accessible
Les fraises angulaires ont besoin d'un espace suffisant pour entrer et sortir de la coupe. Un problème courant survient lorsqu'une rainure angulaire profonde se termine directement contre une paroi adjacente haute. À l'approche de cette paroi aveugle, la machine CNC doit réduire considérablement la vitesse d'avance pour éviter toute surcoupe. Cette décélération fait que l'outil frotte au lieu de couper, ce qui réduit considérablement sa durée de vie et altère l'état de surface.
Vous pouvez résoudre ce problème en élargissant l'ouverture locale, en transformant une rainure fermée en une rainure débouchante qui sort par le bord de la pièce, ou en réduisant légèrement la profondeur de la feature. Ces modifications préservent la fonction mécanique de la rainure tout en supprimant les contraintes importantes liées au jeu de l'outil et à la vitesse d'avance.
Réduire les vibrations, les copeaux et l'usure des outils
Le fraisage angulaire génère des forces de coupe complexes qui peuvent rapidement nuire à la qualité des pièces. Pour stabiliser le processus, il est nécessaire de maîtriser la déviation de l'outil, d'assurer un évacuation efficace des copeaux et de surveiller les traces d'usure.
Soutien et rigidité
Comme les fraises angulaires viennent en contact avec le matériau en pente, elles génèrent d'importantes forces latérales (poussée latérale). Dans le cas de pièces à parois minces ou de porte-à-faux non soutenus, cette force latérale provoque une flexion du matériau dans le sens opposé à la fraise, ce qui entraîne l'apparition de marques de vibration importantes et des imprécisions dimensionnelles.
Pour remédier à cela, vérifiez le maintien de la pièce juste derrière la coupe en angle avant d'imputer ce problème à la rigidité du porte-outil. Assurez-vous que le dispositif de fixation offre un appui mécanique solide, et faites la distinction entre les pinces (qui servent principalement à maintenir la pièce contre le mouvement ascendant de l'axe Z) et les dispositifs de positionnement (qui absorbent les fortes forces de poussée latérales dans les axes X et Y générées par les fraises angulaires).
Stratégie de découpe
Ne plongez jamais un outil de découpe coudé directement dans un matériau solide. Le diamètre du tranchant variant, la charge de coupe est répartie de manière inégale, ce qui peut provoquer la rupture instantanée des pointes d'outils fragiles.
Pour les usinages tels que les rainures en queue d’aronde, utilisez toujours une fraise à bout plat standard pour dégrossir d’abord le canal rectangulaire central. Cela permet de créer un espace d’accès ouvert afin que la fraise à queue d’aronde n’usine que les parois latérales inclinées souhaitées. Lors du réglage des paramètres, basez les vitesses de broche et les vitesses d’avance sur les caractéristiques de l’outil. efficace le diamètre de coupe au point d'engagement maximal, plutôt que le diamètre nominal maximal de l'outil.
Éclats et usure
Dans les rainures en V profondes ou les poches à angle raide, les copeaux ne parviennent souvent pas à s'évacuer et retombent dans la zone de coupe. Le recoupage de ces copeaux est la principale cause d'ébréchage soudain de l'outil. Dans les matériaux sujets à l'écrouissage, comme l'acier inoxydable 304 ou le titane, le frottement d'un copeau réusiné contre la pièce crée une zone d'écrouissage localisée qui détruira instantanément l'outil lors de son passage suivant.
Vérifiez que le chemin d'évacuation des copeaux est dégagé et réglez les buses de liquide de refroidissement en conséquence. Un arrosage standard peut simplement repousser les copeaux dans une rainure aveugle ; l'utilisation d'un arrosage par la broche (TSC) ou d'un jet d'air haute pression ciblé s'avère bien plus efficace. En production, surveillez les premiers signes d'usure des outils en contrôlant la formation de bavures et les légers écarts dimensionnels, ce qui vous permettra de changer d'outils avant que l'état de surface ne se détériore.
| Symptôme[réf. : 38] | Vérification préliminaire[réf. : 38] | Vérification / Correction[réf. : 38] |
|---|---|---|
| Traces de frottement importantes[réf. : 38] | Support de la pièce et forces latérales[réf. : 38] | Ajoutez des éléments de positionnement physiques derrière la découpe afin d'absorber les forces de poussée dans les axes X et Y ; utilisez un porte-outil plus court.[réf. : 38] |
| Largeur de chanfrein variable[réf. : 38] | Point de référence de l'axe Z et planéité de la pièce[réf. : 38] | Indiquez la surface de référence avant la découpe ; vérifiez qu'aucun copeau ne soit coincé sous le dispositif de fixation.[réf. : 38] |
| Pointe de fraise ébréchée[réf. : 38] | Évacuation des copeaux et pré-usinage[réf. : 38] | Assurez-vous que le canal central a déjà été dégrossi ; passez ensuite au jet d'air à haute pression pour éviter que les copeaux ne se reforment.[réf. : 38] |
| Dérive progressive des dimensions[réf. : 38] | Usure des outils et dilatation thermique[réf. : 38] | Mesurez les pièces à des températures constantes ; appliquez la compensation d'outil CAM pour tenir compte de l'usure des arêtes.[réf. : 38] |
Définir les tolérances et vérifier les caractéristiques angulaires
Dessiner un angle en CAO est simple ; vérifier que la surface physique usinée correspond au dessin nécessite des tolérances clairement définies et un équipement de métrologie adapté. Des tolérances trop larges augmentent les coûts de contrôle, tandis que des tolérances trop étroites entraînent des défaillances lors de l'assemblage.
Exigences fonctionnelles
Avant de définir les tolérances, classez la caractéristique angulaire en fonction de sa fonction réelle. Un simple arrondi d'arête destiné à éliminer les bavures pointues ne nécessite qu'une tolérance visuelle approximative ou une largeur MAX/MIN de base. Un chanfrein d'entrée d'assemblage requiert un contrôle dimensionnel modéré afin de permettre un emboîtement en douceur des pièces.
Cependant, un chanfrein d’ajustement de précision ou un rail en queue d’aronde nécessite un contrôle rigoureux de l’angle, de l’emplacement et de l’état de surface. Le fait de distinguer clairement les angles de jeu non critiques des surfaces d’ajustement fonctionnelles évite au fabricant de gaspiller le temps de la MMT (machine à mesurer tridimensionnelle), dont l’utilisation est coûteuse, sur des caractéristiques qui n’ont aucune incidence sur les performances de la pièce.
Commandes de dessin
La simple spécification d’un angle (par exemple, 45° ±0,5°) est souvent insuffisante pour les surfaces fonctionnelles. Une surface peut être usinée parfaitement à 45°, mais être décalée de 1 mm par rapport à son emplacement prévu, ce qui peut entraîner une défaillance de l’assemblage. Pour les caractéristiques angulaires critiques, fiez-vous au GD&T (Geometric Dimensioning and Tolerancing, ou cotation et tolérancement géométriques), et plus particulièrement à la mention “ Profil d’une surface ”. Cela permet de contrôler simultanément l’angle, la forme et l’emplacement de la face inclinée par rapport à vos repères de référence principaux.
Par ailleurs, faites preuve de prudence concernant les exigences en matière de finition de surface. Spécifier une finition de surface inutilement stricte (comme Ra 0,8 / 32 µin) sur une arête à surface 3D oblige le programmeur FAO à utiliser des pas de passe microscopiques avec une fraise à bout sphérique. Cela peut facilement tripler le temps d'usinage pour une caractéristique qui n'est peut-être que d'ordre esthétique.
Méthodes d'inspection
La taille et la tolérance de l'angle déterminent la méthode d'inspection à adopter. La mesure d'un minuscule chanfrein de 0,5 mm à l'aide d'un palpeur de machine à mesurer tridimensionnelle (MMT) est très imprécise en raison de la surface de contact limitée. Pour ces micro-détails, les comparateurs optiques ou les systèmes de vision offrent la vérification la plus fiable en atelier.
Pour les chanfreins fonctionnels plus importants et les angles composés, un CMM est la norme. Cependant, la configuration de contrôle doit tenir compte des angles du stylet de la sonde et de l'erreur de cosinus. Le technicien en métrologie doit souvent étalonner le palpeur afin qu’il touche la surface inclinée perpendiculairement. De plus, la mesure de la rugosité de surface sur des angles internes prononcés nécessite souvent l’utilisation de profilomètres portables équipés de stylets articulés, ce qui allonge la durée globale du contrôle qualité (CQ).
Comparez les tarifs avant de demander un devis
Comprendre l'impact des caractéristiques angulaires sur le processus de fabrication vous aide à estimer les coûts avant d'envoyer une demande de devis (RFQ).
Facteurs de coût
Le coût réel du fraisage angulaire se répartit entre la programmation, la mise en place, l'outillage, l'usinage et le contrôle. Un seul angle composé nécessitant un fraisage continu sur 5 axes allonge le temps de programmation CAM et exige une machine dont le tarif horaire est plus élevé.
Si l'angle est difficile d'accès, cela peut obliger l'opérateur à travailler à des vitesses d'avance plus faibles pour éviter les vibrations, ce qui allonge la durée du cycle. De plus, si le plan exige un rapport d'inspection CMM 100% pour un angle composé complexe, le temps consacré au contrôle qualité par pièce peut parfois être égal ou supérieur au temps d'usinage proprement dit.
Économie des lots
La méthode la plus rentable varie en fonction du volume de production. Pour une série de prototypes de 5 pièces, l'achat d'un outil sur mesure n'est pas rentable ; l'atelier utilisera probablement une fraise à bout sphérique standard sur une machine à 3 axes pour usiner la surface inclinée, en acceptant un temps de cycle plus long afin de réduire les coûts d'outillage initiaux et les délais.
À l’inverse, pour une série de 2 000 pièces, il n’est pas rentable de recourir à l’usinage 3D par surfacing, qui est lent. L’investissement initial dans des outils de forme en carbure rectifiés sur mesure et des dispositifs de fixation inclinés dédiés est rapidement amorti, car il permet de réduire le temps de cycle de plusieurs minutes à quelques secondes par pièce.
Détails de l'appel d'offres
Pour obtenir un devis précis et compétitif, votre demande de devis doit inclure un plan de fabrication clair. Veillez toujours à ce que votre modèle CAO 3D (au format STEP) corresponde à votre dessin 2D au format PDF.
Un retard courant dans l’établissement du devis survient lorsque le modèle 3D présente un angle interne aigu, mais que le PDF comporte une remarque générale indiquant “ Tous les rayons intérieurs R0,5 ”. Préciser explicitement quel document prévaut permet d’économiser plusieurs jours de clarifications techniques. Indiquez également les zones dans lesquelles le fabricant est autorisé à ajuster les rayons d’angle ou à ajouter des dépouilles d’usinage, ce qui permettra à l’atelier de proposer des ajustements DFM (conception pour la fabrication) permettant de réduire les coûts.
Étude de cas : Optimisation d'une queue d'aronde pour support optique
La pièce : Un composant optique en aluminium 6061 support de fixation doté d'un rail en queue d'aronde continu à 60°.
Exigence : Le rail devait respecter une tolérance de profil de surface très stricte, de 0,02 mm, afin de garantir un glissement fluide sans jeu.
Plan initial : L'appel d'offres initial prévoyait un usinage sur 5 axes afin de garantir la précision de positionnement, ce qui s'est traduit par un devis initial élevé.
La solution Schengen : À l'issue d'une analyse DFM portant sur une série de 500 pièces, nous avons transféré la pièce sur un centre d'usinage vertical rigide à 3 axes. Nous avons d'abord effectué l'ébauche du canal central à l'aide d'une fraise à queue standard, puis nous avons réalisé la finition des parois de précision à 60° en un seul passage à l'aide d'une fraise en carbure à queue d'aronde rectifiée sur mesure.
Le résultat : L'utilisation d'un outil de formage dédié a permis d'éviter le recours à des machines 5 axes coûteuses et d'éliminer toutes les marques de raccordement. Le temps de cycle a été réduit de 35%, et le coût initial de $250 lié à la fraise en queue d'aronde sur mesure a été amorti dès les 25 premières pièces. Dans l'ensemble, le lot de production a passé avec succès le contrôle de profil sur machine à mesurer tridimensionnelle (CMM) avec un rendement de 100%.
Prêts à fabriquer vos composants de précision ? Les assemblages en queue d'aronde complexes, les biseaux composés et les angles à tolérance serrée nécessitent une planification et une exécution minutieuses. Envoyez vos modèles CAO, vos plans en 2D, vos spécifications de matériaux et vos quantités à Shengen. Notre équipe d'ingénieurs évaluera l'accessibilité des outils, proposera des modifications DFM permettant de réduire les coûts et élaborera une stratégie de fabrication compétitive, adaptée à vos exigences fonctionnelles précises.
Hey, je suis Kevin Lee
Au cours des dix dernières années, j'ai été immergé dans diverses formes de fabrication de tôles, partageant ici des idées intéressantes tirées de mes expériences dans divers ateliers.
Prendre contact
Kevin Lee
J'ai plus de dix ans d'expérience professionnelle dans la fabrication de tôles, avec une spécialisation dans la découpe au laser, le pliage, le soudage et les techniques de traitement de surface. En tant que directeur technique chez Shengen, je m'engage à résoudre des problèmes de fabrication complexes et à favoriser l'innovation et la qualité dans chaque projet.
Ressources connexes
Estampage progressif, estampage composé et estampage par matrice de transfert
Matériaux de prototypage : comment choisir le bon matériau