الطحن الزاوي (أو الطحن بزاوية) هو عملية تصنيع باستخدام التحكم الرقمي (CNC) تُستخدم لإنشاء أسطح مستوية أو حواف مشطوفة أو أخاديد بزاوية محددة غير عمودية على محور قطعة العمل. ويتم تحقيق ذلك باستخدام قواطع زاوية متخصصة، أو تثبيتات مائلة، أو حركات متعددة المحاور للآلة.
في برامج التصميم بمساعدة الحاسوب (CAD)، لا يتطلب رسم شطبة بزاوية 45 درجة أو فتحة على شكل ذيل الحمامة بزاوية 60 درجة سوى بضع نقرات. أما في ورشة العمل، فإن هذه الملامح الزاوية تتطلب أساليب تصنيع مختلفة تمامًا.
يشرح هذا الدليل بالتفصيل الأساليب العملية، واختيار الأدوات، وقواعد التصميم من أجل التصنيع (DFM)، والعوامل المؤثرة في التكلفة الخاصة بالفرز الزاوي، مما يساعدك على تصميم قطع قابلة للتصنيع والحصول على عروض أسعار دقيقة.
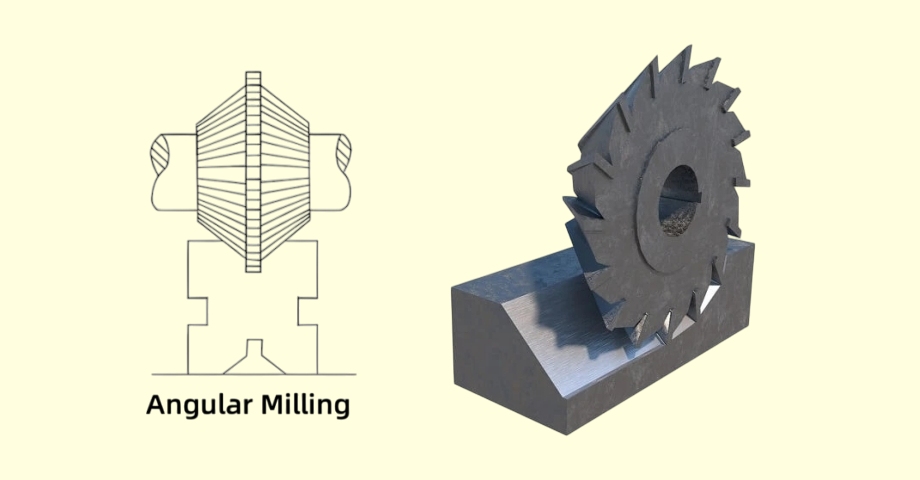
اختر طريقة الطحن الزاوي المناسبة
تتطلب الخصائص المختلفة للأجزاء اتباع استراتيجيات تصنيع مختلفة. ويساعد تقييم الطريقة في مرحلة مبكرة على تجنب تكاليف الأدوات غير الضرورية أو أوقات الإعداد المفرطة في ورشة العمل.
قواطع بزاوية
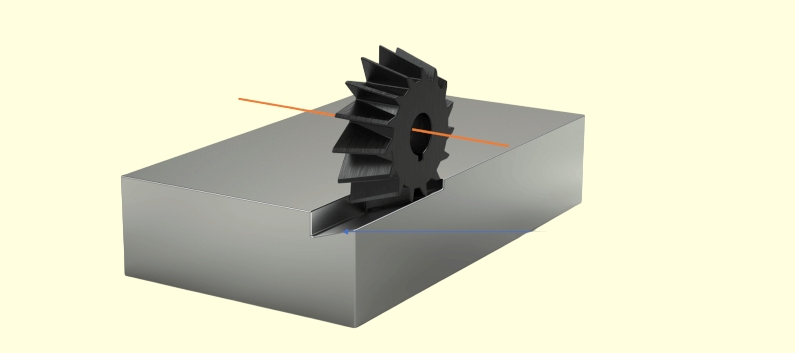
في هذا النهج، تعمل الآلة على المحاور القياسية XYZ، ويقوم الشكل الثابت للقاطع بتكوين الزاوية. تُستخدم هذه الطريقة عادةً في شطب الحواف القياسي، والأخاديد المتماثلة على شكل حرف V، والسمات المشكلة بشكل محدد مثل الوصلات المتداخلة، حيث تتطابق هندسة القاطع بشكل مباشر مع التصميم المطبوع.
ورغم أن الأمر يبدو بسيطًا، إلا أنه ليس بالضرورة الخيار الأقل تكلفة. يجب عليك التأكد من أن عرض القطع يغطي الميزة وأن هناك مسافة كافية لجسم الأداة. إذا كان تصميمك يتطلب زاوية غير قياسية، فإن القواطع ذات الزوايا المخصصة يمكن أن تضيف ما بين 150 إلى 300 إلى تكاليف الأدوات وما بين أسبوع إلى أسبوعين من مهلة التنفيذ، وهو ما نادرًا ما يكون فعالاً من حيث التكلفة بالنسبة للنماذج الأولية ذات الحجم الصغير.
التجهيزات المائلة
بدلاً من استخدام قاطع متخصص، تعتمد هذه الطريقة على إمالة قطعة العمل أو تعديل رأس الآلة، مما يتيح استخدام مثقاب مسطح أو كروي قياسي لتشكيل السطح المائل. وتُعد هذه الطريقة فعالة في حالة الأسطح الزاوية الكبيرة، مثل حواف اللحام المائلة، حيث قد يكون القاطع الزاوي صغيرًا جدًّا أو عرضة للاهتزاز.
ومع ذلك، فإن وقت الإعداد وتكديس التجهيزات يصبحان العائقين الرئيسيين. عند استخدام إعداد مائل مع لوحة جيبية، قد يؤدي تكديس عدة قطع تثبيت إلى حدوث انحراف زاوي. ويُعد تحقيق تفاوت قياسي يبلغ ±0.5° أمرًا روتينيًا، لكن الحفاظ على تفاوت يبلغ ±0.1° عبر شطبة طويلة متلاصقة غالبًا ما يتطلب استخدام فكوك لينة مخصصة مصنعة حسب الطلب، بالإضافة إلى إجراء فحص على الآلة للتحقق من المستوى المرجعي الدقيق.
خيارات متعددة المحاور
تتعامل المعالجة متعددة المحاور مع الزوايا من خلال تغيير اتجاه المغزل بالنسبة للقطعة. ومن المهم التمييز بين المعالجة الموضعية 3+2، التي تُثبّت المحاور عند زاوية محددة لمسارات الأدوات القياسية، والتفريز المتزامن الكامل خماسي المحاور، الذي يُستخدم خصيصًا للزوايا المستمرة والواسعة.
تقلل عملية التصنيع بنظام 3+2 من عدد عمليات الإعداد اليدوية وتحسن دقة تحديد المواقع بين السمات المختلفة، مما يجعلها مثالية للأجزاء المعقدة ذات الزوايا المركبة المتعددة. وفي حين أن التصنيع متعدد المحاور يتميز بمعدل إنتاج أعلى — غالبًا ما يتراوح بين 20% و40% أعلى من التوجيه القياسي ثلاثي المحاور — فإن التخلص من عمليات الضبط اليدوية الثانوية يجعله عادةً الخيار الأكثر فعالية من حيث التكلفة لعمليات الإنتاج التي تتجاوز 100 قطعة.
مقارنة بين الطرق باستخدام قوس بزاوية 15 درجة:
لتصنيع سطح تزاوج واحد بزاوية 15 درجة: إن استخدام القاطع الزاوي مقيد بقطر الأداة الأقصى ويتطلب مهلة زمنية مخصصة لتجهيز الأداة. يتطلب الإعداد المائل استخدام لوحة جيبية ومعايرة يدوية، وهو أمر عملي بالنسبة لـ 10 قطع نموذجية. أما التصنيع متعدد المحاور بنظام 3+2 فيتطلب تكلفة ساعية أعلى، لكنه ينجز القطعة في إعداد واحد، مما يجعله الخيار الأمثل للإنتاج بكميات كبيرة.
تحديد القاطع المناسب للملامح
لا يقتصر اختيار قاطع الطحن الزاوي على مجرد مطابقة الزاوية الموضحة في المخطط فحسب. بل يجب أن تشكل الأداة المظهر الجانبي المستهدف مع إزالة بقية مادة قطعة العمل بأمان.
ملامح القاطعات
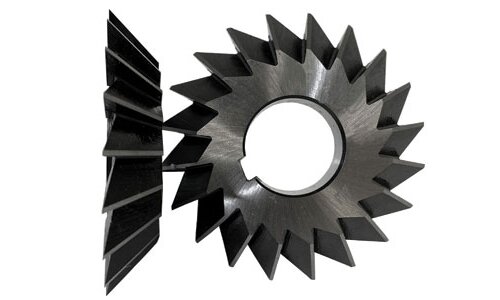
تتطلب السمات الزاوية المختلفة أشكالًا هندسية محددة للأدوات من أجل التنفيذ الصحيح. تتميز القواطع أحادية الزاوية بوجود أسنان على وجه مخروطي واحد، وتُستخدم عادةً في إجراء الشطب غير المتماثل أو في تصنيع الجدران الجانبية للفتحات ذات الشكل المتداخل. أما القواطع ثنائية الزاوية فتتميز بمقاطع جانبية على شكل حرف V، مما يجعلها مناسبة لتصنيع الأخاديد المتماثلة على شكل حرف V وعمليات طحن الخيوط.
عند اختيار هذه الأدوات، يجب مراجعة مواصفات الشركة المصنعة بعناية ومقارنتها بالرسم الهندسي. ومن الأخطاء الشائعة في ورشة العمل الخلط بين الزاوية الداخلية للأداة ونصف زاويتها، أو إساءة تفسير الزاوية المقصودة لسطح القطعة، مما قد يؤدي إلى إتلاف دفعة كاملة من القطع.
مسافة الأداة
إن فحص الخلوص بين الأداة والسطح يعني تقييم مجموعة الأداة بأكملها، وليس حافة القطع فحسب. يجب عليك التحقق من العلاقة المكانية بين الأخاديد وعنق الأداة وحامل الأداة وقطعة العمل أو جهاز التثبيت. بالنسبة للشقوق العميقة أو الملامح القريبة من الجدران الرأسية العالية، فإن مجرد قدرة حافة القطع على ملامسة السطح المستهدف لا يضمن أن حامل الأداة سيتجنب التداخل مع الشكل الهندسي المجاور.
يجب أن يشمل تقييم الخلوص هذا موضع القطع الفعلي بالإضافة إلى مسارات الدخول والخروج المبرمجة. فإذا اضطرت أداة القطع ذات الشكل المتداخل إلى التراجع فجأة لتفادي الاصطدام بمشبك، فيجب أن تأخذ محاكاة CAM في الحسبان قطر ساق الأداة في حالة عدم القطع لمنع وقوع اصطدامات كارثية.
توافق المواد
تحدد مادة قطعة العمل بشكل مباشر الركيزة المطلوبة للأداة، وطريقة تحضير الحافة، والطلاء. على سبيل المثال، تتطلب زوايا الطحن في الألومنيوم 6061 أخاديد كربيدية حادة ومصقولة لمنع تراكم المواد على الحافة، بينما يتطلب قطع الفولاذ المقاوم للصدأ 304 طلاءات متخصصة مثل TiAlN وإعدادات عالية الصلابة للتحكم في الحرارة ومقاومة تصلب المادة الناتج عن التشغيل.
علاوة على ذلك، تواجه القواطع الزاوية تحديات فيزيائية فريدة أثناء عملية التصنيع. يبلغ القطر الفعلي لرأس القاطع على شكل حرف V ما يقارب الصفر، مما يعني أن السرعة السطحية (SFM) تنخفض بشكل حاد عند قاع القطع. وهذا يجعل إخراج البرادة أمرًا صعبًا، وغالبًا ما يؤدي إلى تكسر الأداة قبل الأوان عند تصنيع السبائك الأكثر صلابة، مما يتطلب تحكمًا صارمًا في طول الأداة البارز ومعدلات التغذية.
تصميم ميزات زاوية لتسهيل عملية التصنيع
يمكن أن تؤدي التعديلات الطفيفة في التصميم إلى التخلص من الحاجة إلى أدوات قطع متخصصة، أو عمليات إعداد ثانوية، أو برمجة معقدة ذات 5 محاور. تقييم السمات الزاوية أثناء تصميم قابلية التصنيع (DFM) تساعد هذه المرحلة في الحفاظ على إمكانية التنبؤ بتكاليف الإنتاج.
الزوايا القياسية
كلما سمحت المتطلبات الوظيفية بذلك، يجب إعطاء الأولوية للزوايا القياسية مثل 30° و45° و60° و90°. تتوافق هذه الزوايا مع الأدوات الجاهزة المتوفرة في معظم ورش التصنيع، مما يتيح بدء الإنتاج على الفور دون تأخيرات ناجمة عن الحاجة إلى أدوات مخصصة.
إن تحديد زاوية غير قياسية، مثل 47.5 درجة، يُحدث تغييرًا جذريًّا في نهج التصنيع. ويجب على المصنع إما طلب قاطع مصقول خصيصًا، مما يطيل مدة التنفيذ، أو استخدام مسار أداة تشكيل ثلاثي الأبعاد على آلة متعددة المحاور، مما يزيد بشكل كبير من مدة الدورة. ورغم أن الزاوية غير القياسية لا تعني دائمًا زيادة هائلة في التكلفة، إلا أنها تجبر المصنع على استخدام طرق أبطأ أو أكثر تكلفة.
ركن الإغاثة في الزاوية
يُعد تشكيل زاوية داخلية حادة تمامًا في قاع أخدود على شكل حرف V أو وصلة على شكل ذيل الحمامة أمرًا مستحيلًا من الناحية الفيزيائية باستخدام الأدوات الدوارة. فسيترك طرف القاطع دائمًا نصف قطرًا صغيرًا أو سطحًا مسطحًا صغيرًا. وإذا كان من الضروري أن يستقر الجزء المقابل الزاوي بشكل متساوي داخل الأخدود، فإن هذا النصف القطر الصغير الذي لا مفر منه سيؤدي إلى ارتفاع الجزء المقابل عن المستوى، مما يؤدي إلى حدوث تداخل فوري في التجميع وفشل في التوصيل.
بدلاً من المطالبة بزاوية حادة لا يمكن تصنيعها آليًّا، صمم تخفيفًا على شكل “عظم الكلب” أو قطعًا سفليًّا صغيرًا عند الرأس. ومن خلال الإشارة بوضوح إلى الأسطح المائلة التي تحتاج فعليًّا إلى التلامس المادي، فإنك تمنع المصنع من إضاعة الوقت في محاولة تحقيق تفاوتات ضيقة في مناطق الفراغ غير الوظيفية.
الهندسة الميسرة
تحتاج قواطع الزوايا إلى مساحة مادية للدخول إلى منطقة القطع والخروج منها. تحدث مشكلة شائعة عندما تنتهي فتحة زاوية عميقة مباشرةً عند جدار مجاور مرتفع. عند الاقتراب من هذا الجدار المسدود، يجب على آلة التصنيع باستخدام الحاسب الآلي (CNC) أن تخفض معدل التغذية بشكل كبير لمنع القطع الزائد. يؤدي هذا التباطؤ إلى احتكاك الأداة بدلاً من القطع، مما يقلل من عمر الأداة ويؤدي إلى تلف تشطيب السطح.
يمكنك حل هذه المشكلة عن طريق توسيع الفتحة المحلية، أو تحويل الفتحة ذات الطرف المغلق إلى فتحة مفتوحة من الجانب تخرج من حافة القطعة، أو تقليل عمق الميزة قليلاً. تحافظ هذه التعديلات على الوظيفة الميكانيكية للفتحة مع التخلص من القيود الشديدة المتعلقة بالخلوص بين الأداة ومعدل التغذية.
الحد من الاهتزازات والرقائق وتآكل الأدوات
يؤدي الطحن الزاوي إلى توليد قوى قطع معقدة قد تؤثر سريعًا على جودة القطعة. ويتطلب تحقيق الاستقرار في العملية إدارة انحراف الأداة، وإزالة البرادة بفعالية، ومراقبة أنماط التآكل.
الدعم والصلابة
نظرًا لأن قواطع الزوايا تتعامل مع المادة بزاوية مائلة، فإنها تولد قوى جانبية (دفع جانبي) كبيرة. وبالنسبة للأجزاء ذات الجدران الرقيقة أو الأجزاء البارزة غير المدعومة، تؤدي هذه القوة الجانبية إلى انثناء المادة بعيدًا عن القاطع، مما ينتج عنه علامات اهتزاز شديدة وعدم دقة في الأبعاد.
وللتصدي لهذا الأمر، قم بتقييم دعامة قطعة العمل الموجودة مباشرة خلف القطع الزاوي قبل إلقاء اللوم على صلابة حامل الأداة. تأكد من أن إعداد نظام التثبيت يوفر دعماً ميكانيكياً متيناً، وافرق بين المشابك (التي تعمل في المقام الأول على تثبيت القطعة لمنع ارتفاعها على المحور Z) وأجهزة التثبيت (التي تمتص قوى الدفع الجانبية الشديدة على المحورين X/Y الناتجة عن قواطع الزاوية).
استراتيجية القطع
لا تغمر أبدًا قاطع القوالب الزاوي مباشرةً في مادة صلبة. نظرًا لاختلاف قطر حافة القطع، يتوزع حمل القطع بشكل غير متساوٍ، مما قد يؤدي إلى كسر أطراف الأداة الهشة على الفور.
بالنسبة لميزات مثل فتحات التداخل، استخدم دائمًا مثقابًا مسطحًا قياسيًا لتشكيل القناة المستطيلة المركزية بشكل أولي. يؤدي ذلك إلى تكوين مساحة دخول مفتوحة بحيث تقوم أداة قطع التداخل بتشكيل الجدران الجانبية المائلة المستهدفة فعليًّا فقط. عند ضبط المعلمات، اجعل سرعات المغزل ومعدلات التغذية بناءً على خصائص الأداة فعال قطر القطع عند نقطة التلامس الأقصى، بدلاً من القطر الاسمي الأقصى للأداة.
الشقوق والتآكل
في الأخاديد العميقة على شكل حرف V أو الجيوب ذات الزوايا الحادة، غالبًا ما تفشل البرادة في الخروج وتسقط مرة أخرى في منطقة القطع. ويُعد إعادة قطع هذه البرادة السبب الرئيسي لتكسر الأداة بشكل مفاجئ. في المواد التي تتصلب بالقطع مثل الفولاذ المقاوم للصدأ 304 أو التيتانيوم، يؤدي احتكاك البرادة المعاد قطعها بالقطعة إلى تكوين منطقة متصلبة موضعية ستؤدي إلى تدمير الأداة فورًا عند مرورها التالي.
تأكد من خلو مسار إخراج الرقائق من أي عوائق، وقم بضبط فوهات سائل التبريد وفقًا لذلك. قد يؤدي استخدام سائل التبريد القياسي إلى دفع البرادة مرة أخرى إلى فتحة مسدودة؛ لذا فإن استخدام سائل التبريد عبر المغزل (TSC) أو نفث هواء عالي الضغط موجه يكون أكثر فعالية بكثير. في عمليات الإنتاج، راقب العلامات المبكرة لتآكل الأدوات من خلال مراقبة تكوّن النتوءات والانحراف الطفيف في الأبعاد، مما يتيح لك تغيير الأدوات قبل تدهور جودة تشطيب السطح.
| الأعراض[المرجع: 38] | الفحص الأولي[المرجع: 38] | التحقق / الإصلاح[المرجع: 38] |
|---|---|---|
| آثار خدش عميقة[المرجع: 38] | دعم قطعة العمل والقوى الجانبية[المرجع: 38] | أضف عناصر تثبيت مادية خلف منطقة القطع لامتصاص قوى الدفع في المحورين X وY؛ واستخدم حامل أداة أقصر.[المرجع: 38] |
| تباين عرض الشطب[المرجع: 38] | نقطة مرجعية المحور Z وتسطيح القطعة[المرجع: 38] | حدد السطح المرجعي قبل البدء في القطع؛ وتأكد من عدم وجود شظايا عالقة أسفل جهاز التثبيت.[المرجع: 38] |
| رأس القاطع المتشقق[المرجع: 38] | إزالة الرقائق والتجهيز الأولي[المرجع: 38] | تأكد من إجراء عملية التخشين الأولي للقناة المركزية؛ ثم انتقل إلى استخدام نفث الهواء عالي الضغط لمنع إعادة قطع الرقائق.[المرجع: 38] |
| الانحراف التدريجي في الأبعاد[المرجع: 38] | تآكل الأدوات والتمدد الحراري[المرجع: 38] | قم بقياس الأجزاء في درجات حرارة ثابتة؛ واستخدم تعويض أداة القطع CAM لتعويض تآكل الحواف.[المرجع: 38] |
تحديد التفاوتات والتحقق من الخصائص الزاوية
يُعد رسم زاوية في برنامج CAD أمرًا بسيطًا؛ إلا أن التحقق من مطابقة السطح المادي المُشكَّل آليًّا للرسم يتطلب تحديد تفاوتات واضحة واستخدام معدات القياس المناسبة. فالتفاوتات المفرطة تزيد من تكاليف الفحص، في حين أن التفاوتات الناقصة تؤدي إلى حدوث أعطال في التجميع.
المتطلبات الوظيفية
قبل تحديد التفاوتات المسموح بها، قم بتصنيف السمة الزاوية وفقًا لوظيفتها الفعلية. فالتشطيب البسيط للحواف لإزالة النتوءات الحادة لا يتطلب سوى تفاوت بصري فضفاض أو عرض أساسي بحد أقصى/أدنى. أما الشطب التمهيدي للتجميع، فيتطلب تحكمًا معتدلًا في الأبعاد لتوجيه الأجزاء المتلاصقة بسلاسة.
ومع ذلك، فإن الشطبة الدقيقة للتوصيل أو القضيب ذي الشكل المتداخل يتطلبان مراقبة صارمة للزاوية والموقع وتشطيب السطح. إن الفصل الواضح بين زوايا الفراغ غير الحاسمة وأسطح التوصيل الوظيفية يمنع المصنع من إهدار وقت جهاز القياس الإحداثي (CMM) المكلف على ميزات لا تؤثر على أداء القطعة.
عناصر التحكم في الرسم
غالبًا ما يكون تحديد الزاوية فقط (على سبيل المثال، 45° ±0.5°) غير كافٍ للأسطح الوظيفية. فقد يتم تصنيع سطح ما بشكل مثالي بزاوية 45°، لكن يكون موضعُه منحرفًا بمقدار 1 مم عن الموقع المقصود، مما يتسبب في فشل عملية التجميع. بالنسبة للسمات الزاوية الحرجة، اعتمد على GD&T (الأبعاد الهندسية والتفاوتات المسموح بها)، وتحديدًا تعليق “ملف تعريف السطح”. فهذا يتحكم في الزاوية والشكل وموقع الوجه المنحدر في آن واحد بالنسبة إلى نقاط الإسناد الأساسية الخاصة بك.
بالإضافة إلى ذلك، يجب توخي الحذر عند تحديد متطلبات تشطيب السطح. فالتحديد دقة تشطيب سطحية أكثر صرامة مما ينبغي (مثل Ra 0.8 / 32 µin) على زاوية ذات سطح ثلاثي الأبعاد يجبر مبرمج CAM على استخدام خطوات انتقالية مجهرية باستخدام مثقاب كروي. وهذا قد يضاعف وقت المعالجة ثلاث مرات بسهولة لسمة قد تكون مجرد مسألة تجميلية.
طرق التفتيش
يحدد حجم الزاوية والتفاوت المسموح به طريقة الفحص. ويُعد قياس شطبة حافة صغيرة جدًّا يبلغ طولها 0.5 مم باستخدام مسبار جهاز قياس التنسيق (CMM) غير دقيق إلى حد كبير بسبب محدودية مساحة التلامس. وبالنسبة لهذه الميزات الدقيقة، توفر أجهزة المقارنة البصرية أو أنظمة الرؤية أكثر طرق التحقق موثوقية في ورشة العمل.
بالنسبة للحواف المائلة الوظيفية الأكبر حجمًا والزوايا المركبة، فإن CMM هو المعيار المتبع. ومع ذلك، يجب أن يأخذ إعداد الفحص في الاعتبار زوايا قلم المسبار وخطأ جيب التمام. وغالبًا ما يتعين على فني القياس معايرة المسبار بحيث يلامس السطح المنحدر بشكل عمودي. علاوة على ذلك، غالبًا ما يتطلب قياس خشونة السطح على الزوايا الداخلية الحادة استخدام أجهزة قياس الملامح المحمولة المزودة بأقلام قابلة للتحريك، مما يزيد من الوقت الإجمالي المخصص لمراقبة الجودة (QC).
قارن التكاليف قبل طلب عرض أسعار
إن فهم كيفية تأثير الخصائص الزاوية على سير عمل التصنيع يساعدك على تقدير التكاليف قبل تقديم طلب عرض أسعار (RFQ).
عوامل تحديد التكلفة
تنقسم التكلفة الحقيقية للطحن الزاوي إلى عدة عناصر تشمل البرمجة، والإعداد، والأدوات، والقطع، والفحص. فكل زاوية مركبة واحدة تتطلب طحنًا مستمرًا خماسي المحاور تزيد من وقت برمجة CAM وتتطلب آلة ذات سعر ساعة أعلى.
إذا كان الوصول إلى الزاوية صعبًا، فقد يضطر ذلك عامل الآلة إلى العمل بمعدلات تغذية أبطأ لمنع حدوث الاهتزاز، مما يؤدي إلى إطالة مدة الدورة. علاوة على ذلك، إذا كان الرسم يتطلب تقرير فحص باستخدام جهاز قياس التنسيق (CMM) من طراز 100% لزاوية مركبة معقدة، فقد يساوي وقت مراقبة الجودة لكل قطعة في بعض الأحيان وقت المعالجة الفعلي أو يتجاوزه.
اقتصاديات المعالجة المجمعة
تتغير الطريقة الأكثر فعالية من حيث التكلفة بشكل ديناميكي بناءً على حجم الإنتاج. ففي حالة إنتاج نموذج أولي مكون من 5 قطع، يُعد شراء أداة تشكيل مخصصة أمراً غير فعال؛ ومن المرجح أن يستخدم الورشة مثقاباً كرويًّا قياسيًّا على آلة ثلاثية المحاور لتشكيل الزاوية، مع تقبُّل وقت الدورة الأطول من أجل توفير تكاليف الأدوات الأولية وتجنب التأخيرات.
في المقابل، بالنسبة لدفعة إنتاج تضم 2,000 قطعة، فإن الاعتماد على عملية تشكيل الأسطح ثلاثية الأبعاد البطيئة يعد أمراً غير مجدٍ اقتصاديًا. فالاستثمار الأولي في أدوات التشكيل المصنوعة من الكربيد والمصقولة خصيصًا، بالإضافة إلى التثبيتات الزاوية المخصصة، يعود بمردوده بسرعة من خلال تقليل مدة الدورة من دقائق إلى ثوانٍ لكل قطعة.
تفاصيل طلب عرض الأسعار
للحصول على عرض أسعار دقيق وتنافسي، يجب أن يتضمن طلب عرض الأسعار الخاص بك خطة تصنيع واضحة. تأكد دائمًا من أن نموذج CAD ثلاثي الأبعاد (بتنسيق STEP) يتطابق مع الرسم ثنائي الأبعاد بصيغة PDF.
غالبًا ما يحدث تأخير في إعداد عرض الأسعار عندما يُظهر النموذج ثلاثي الأبعاد زاوية داخلية حادة، في حين يتضمن ملف PDF ملاحظة عامة تنص على أن “جميع نصف أقطار الزوايا الداخلية تبلغ R0.5”. إن الإشارة الصريحة إلى الوثيقة التي لها الأسبقية توفر أيامًا من الوقت الذي يُستغرق في التوضيح الهندسي. بالإضافة إلى ذلك، يجب الإشارة إلى أي مناطق يُسمح فيها للمصنع بتعديل نصف قطر الزوايا أو إضافة تخفيفات للأدوات، مما يتيح للمصنع اقتراح تعديلات تصميم ملائمة للتصنيع (DFM) توفر التكاليف.
دراسة حالة: تحسين تصميم حامل بصري ذي شكل ذيل الحمامة
الجزء: عدسة بصرية من الألومنيوم 6061 حامل التثبيت مزود بقضيب متواصل على شكل ذيل الحمامة بزاوية 60 درجة.
المتطلبات: تطلبت القضيب التزامًا صارمًا بتفاوت السطح المحدد بـ 0.02 مم لضمان انزلاق سلس دون أي تباطؤ.
الخطة الأولية: افترض طلب عرض الأسعار الأصلي استخدام التصنيع بخمسة محاور لضمان دقة تحديد المواقع، مما أدى إلى تقديم عرض أسعار أولي مرتفع.
حل شنغن: بعد إجراء مراجعة لتصميم قابل للتصنيع (DFM) لدفعة إنتاج مكونة من 500 قطعة، قمنا بنقل القطعة إلى مركز تصنيع رأسي صلب ثلاثي المحاور. قمنا أولاً بتخشين القناة المركزية باستخدام مثقاب طرفي قياسي، ثم قمنا بتشطيب الجدران الدقيقة بزاوية 60 درجة باستخدام قاطع على شكل ذيل الحمامة مصنوع من الكربيد ومصقول خصيصًا، وذلك في مسار واحد.
النتيجة: أدى استخدام أداة تشكيل مخصصة إلى التخلص من الحاجة إلى وقت التشغيل المكلف على الآلات ذات 5 محاور وإزالة جميع علامات المزج. وانخفضت مدة الدورة بمقدار 35%، كما أن التكلفة الأولية البالغة $250 لقاطع الذيل المخصص استردت تكلفتها خلال أول 25 قطعة. بشكل عام، اجتازت دفعة الإنتاج فحص المقطع الجانبي باستخدام جهاز قياس التنسيق (CMM) بنسبة إنتاجية بلغت 100%.
هل أنت مستعد لتصنيع مكوناتك الدقيقة؟ تتطلب الوصلات المتداخلة المعقدة، والانحرافات المركبة، والزوايا ذات التفاوتات الدقيقة تخطيطًا وتنفيذًا دقيقين. أرسل نماذج CAD الخاصة بك، ورسوماتك ثنائية الأبعاد، ومتطلبات المواد، والكميات إلى Shengen. سيقوم فريقنا الهندسي بتقييم إمكانية الوصول إلى الأدوات، واقتراح تعديلات على التصميم من أجل التصنيع (DFM) تهدف إلى توفير التكاليف، وتقديم استراتيجية تصنيع تنافسية مصممة خصيصًا لتلبية متطلباتكم الوظيفية بدقة.
مهلا، أنا كيفن لي
على مدى السنوات العشر الماضية، كنت منغمسًا في أشكال مختلفة من تصنيع الصفائح المعدنية، وشاركت رؤى رائعة هنا من تجاربي عبر ورش العمل المتنوعة.
ابقى على تواصل
كيفن لي
لدي أكثر من عشر سنوات من الخبرة المهنية في تصنيع الصفائح المعدنية، وتخصصت في القطع بالليزر، والثني، واللحام، وتقنيات معالجة الأسطح. كمدير فني في شنغن، أنا ملتزم بحل تحديات التصنيع المعقدة ودفع الابتكار والجودة في كل مشروع.