アングルミリング(または角度ミリング)とは、ワークピースの軸に対して指定された非直角の角度で、平面、面取り、または溝を形成するために用いられるCNC加工プロセスです。これは、専用のアングルカッター、傾斜させた治具、または多軸機械の動きを用いて実現されます。.
CADでは、45°の面取りや60°のダブテール溝を描くのに、わずか数回のクリックで済みます。しかし、実際の現場では、こうした角度のある形状には、まったく異なる製造手法が必要となります。.
このガイドでは、アングルミリングに関する実践的な手法、工具の選定、DFMルール、およびコスト要因を詳しく解説し、製造可能な部品の設計や正確な見積もりの取得を支援します。.
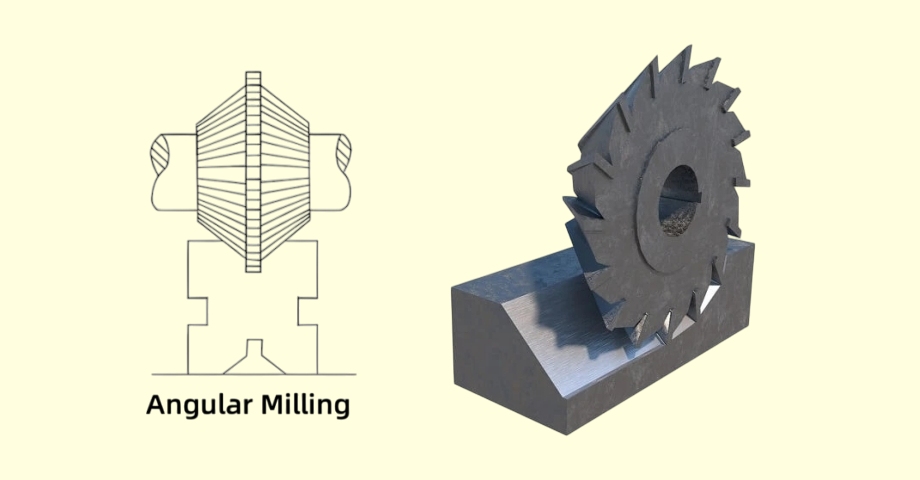
適切な角度フライス加工法を選ぶ
部品の形状によって、適切な加工戦略は異なります。早い段階で加工方法を検討しておくことで、現場での不要な工具費や過度なセットアップ時間の発生を防ぐことができます。.
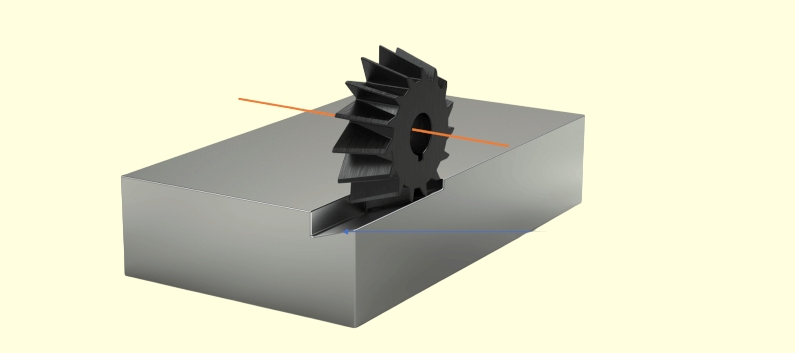
アングルカッター
この手法では、機械は標準的なXYZ軸に沿って動作し、カッターの固定された形状によって角度が形成されます。この方法は通常、標準的なエッジの面取り、対称的なV溝、およびカッターの形状が図面と直接一致するダブテールのような特定の成形形状に使用されます。.
一見単純そうに見えますが、必ずしも最も低コストの選択肢とは限りません。 切削幅が対象部品をカバーしていること、および工具本体に十分なクリアランスがあることを確認する必要があります。設計上、標準外の角度が必要な場合、特注の角度付きカッターを使用すると、金型費用が150~300増加し、リードタイムも1~2週間長くなるため、少量生産のプロトタイプでは費用対効果が低いことがほとんどです。.
傾斜したセットアップ
この方法では、専用のカッターを使用する代わりに、ワークを傾けたり機械のヘッドを調整したりすることで、標準的なフラットエンドミルやボールエンドミルを使って傾斜面を加工することができます。これは、溶接面取りなどの大きな傾斜面において、角度付きカッターでは小さすぎてしまったり、チャタリングが発生しやすかったりする場合に特に有効です。.
しかし、セットアップ時間と治具の積み重ねが主な制約要因となります。 サインプレートを用いた傾斜セットアップを使用する場合、複数の治具を積み重ねると角度振れが生じる可能性があります。標準的な±0.5°の公差を達成することは一般的ですが、長い嵌合ベベル全体で±0.1°の公差を維持するには、多くの場合、専用の特注加工されたソフトジョーと、正確な基準面を検証するための機械上でのプロービングが必要となります。.
多軸オプション
多軸加工では、ワークに対するスピンドルの向きを変えることで角度に対応します。標準的なツールパス用に軸を特定の角度で固定する「3+2位置決め加工」と、連続的なスイープ角度専用の「完全5軸同時加工」とを区別することが重要です。.
3+2加工は、手動によるセットアップ回数を減らし、各加工部位間の位置精度を向上させるため、複数の複合角度を持つ複雑な部品の加工に最適です。 多軸加工は加工速度が速く(多くの場合、標準的な3軸ルーター加工よりも20%~40%高速)、手動による二次セットアップが不要となるため、100個以上の量産においては通常、最も費用対効果の高い選択肢となります。.
15度のブラケットを用いた手法の比較:
15度の嵌合面を1か所加工する場合:角度付きカッターは最大工具径に制限があり、特注工具の納期が必要となります。 傾斜セットアップにはサインプレートと手動によるトラミングが必要ですが、これは試作部品10個程度であれば実用的です。3+2多軸加工は時間単価が高くなりますが、1回のセットアップで部品を完成させることができるため、量産には明らかに最適な選択肢となります。.
カッターを加工対象に合わせて選ぶ
角度付きフライスの選定には、図面の角度に合わせるだけでは不十分です。その工具は、ワークの残りの部分を安全に切削しつつ、所定の形状を形成できなければなりません。.
カッターのプロファイル
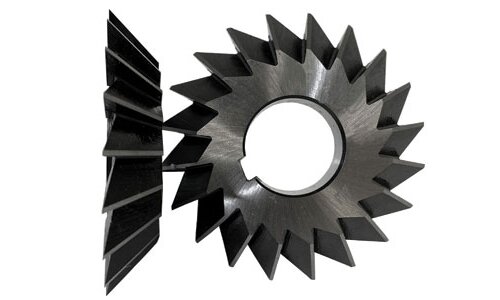
角度の異なる加工には、適切に加工を行うために特定の工具形状が必要です。シングルアングルカッターは、円錐面の一方に刃が設けられており、通常、非対称の面取りや、アリ溝の側壁の加工に使用されます。ダブルアングルカッターはV字型の断面形状を特徴としており、対称的なV溝の加工やねじ切り加工に適しています。.
これらの工具を選定する際は、製造元の仕様書と設計図面を照らし合わせて慎重に確認してください。現場でよく見られるミスとして、工具の包含角と半角を混同したり、対象となる部品表面の角度を誤って解釈したりすることがあり、その結果、部品の一ロット全体が廃棄されることになりかねません。.
工具のクリアランス
工具のクリアランスを確認するとは、刃先だけでなく、工具アセンブリ全体を評価することを意味します。切り込み溝、工具ネック、工具ホルダー、およびワークピースや治具との間の空間的な関係を確認する必要があります。深いスロットや、高い垂直壁の近くにある形状の場合、刃先が対象面に接触できるからといって、工具ホルダーが隣接する形状を確実に回避できるとは限りません。.
このクリアランス評価には、実際の切削位置に加え、プログラムされた進入経路および退出経路を含める必要があります。ダブテールカッターがクランプを避けるために急遽後退しなければならない場合、致命的な衝突を防ぐため、CAMシミュレーションでは工具シャンクの非切削径を考慮に入れる必要があります。.
素材適合性
被削材の材質によって、必要な工具基材、刃先処理、およびコーティングが直接決まります。 例えば、アルミニウム6061のフライス加工では、ビルドアップエッジを防ぐために、鋭利で研磨された超硬合金製の溝が必要ですが、304ステンレス鋼の切削では、熱を管理し、加工硬化に耐えるために、TiAlNなどの特殊なコーティングや高剛性のセットアップが必要となります。.
さらに、角度付きカッターは、加工中に特有の物理的な課題に直面します。 Vカッターの先端部の有効直径はほぼゼロに近いため、切削底面での表面速度(SFM)が急激に低下します。これにより、切りくずの排出が困難になり、硬い合金を加工する際には工具の早期欠けを引き起こすことが多いため、工具の突出長や送り速度を厳密に制御する必要があります。.
加工を容易にするAngularの機能を設計する
設計をわずかに変更するだけで、専用のカッターや二次的なセットアップ、あるいは複雑な5軸プログラミングが不要になります。加工中に角度のある形状を評価することで、 製造性を考慮した設計 (DFM) この段階により、生産コストを予測可能な状態に保つことができます。.
標準アングル
機能要件が許す限り、30°、45°、60°、90°といった標準的な角度を優先してください。これらの角度であれば、ほぼすべての機械加工工場で入手可能な既製の工具を使用できるため、特注工具の製作による遅延なく、直ちに生産を開始することができます。.
47.5°などの非標準的な角度を指定すると、製造手法が根本的に変わります。 工場側は、リードタイムを要する特注の研磨カッターを発注するか、多軸加工機で3Dサーフェシングのツールパスを使用するかのいずれかを選択せざるを得ず、後者の場合はサイクルタイムが大幅に増加します。非標準の角度が必ずしも大幅なコスト増につながるわけではありませんが、製造業者にとっては、より低速な、あるいはより高価な加工方法を採用せざるを得なくなる状況を生み出します。.
コーナー・リリーフ
V溝やダブテールの底部に、完全に鋭い内角を加工することは、回転工具では物理的に不可能です。 カッターの先端は、常に微小な半径やわずかな平坦部を残してしまう。角度のついた嵌合部品を溝内に面一に収める必要がある場合、この避けられない微小な半径によって嵌合部品が中央で引っかかり、即座に組み立て干渉や嵌合不良を引き起こすことになる。.
加工不可能な鋭角を要求するのではなく、頂点部分に「ドッグボーン」状の段差や、わずかなクリアランスを持つアンダーカットを設けるように設計してください。実際に物理的に接触する必要がある傾斜面を明確に指定することで、機能的ではないクリアランス領域で厳しい公差を達成しようと、製造業者が時間を無駄に費やすことを防ぐことができます。.
誰もが理解できる幾何学
アングルカッターは、切削開始点と終了点を通過するための物理的なスペースを必要とします。 よくある問題として、深い角溝が、隣接する高い壁に直接突き当たる場合が挙げられます。この行き止まりの壁に近づく際、CNC加工機は切り込み過ぎを防ぐために送り速度を大幅に減速しなければなりません。この減速により、工具は切削ではなく摩擦を起こすことになり、工具寿命を縮め、表面仕上げを損なうことになります。.
この問題は、局所的な開口部を広げたり、閉端スロットを部品の端から外側へ抜けるランアウトスロットに変更したり、あるいはフィーチャーの深さをわずかに浅くしたりすることで解決できます。これらの変更により、スロットの機械的機能を維持しつつ、工具のクリアランスや送り速度に関する厳しい制約を取り除くことができます。.
チャタリング、切りくず、および工具の摩耗を抑制する
角度付きフライス加工では、部品の品質を急速に損なう可能性のある複雑な切削力が発生します。加工プロセスを安定させるには、工具のたわみを制御し、切りくずを効果的に排出するとともに、摩耗パターンを監視する必要があります。.
支持性と剛性
アングルカッターは素材に斜めに食い込むため、大きな横方向(側方への押し出し)の力が発生します。薄肉部品や支持されていない張り出し部分の場合、この横方向の力によって素材がカッターから離れる方向にたわみ、その結果、激しいチャタリング痕や寸法誤差が生じます。.
これに対処するには、工具ホルダーの剛性を原因とする前に、角度切り口のすぐ後ろにあるワークの支持状態を評価してください。治具のセットアップが堅固な機械的支持を提供していることを確認し、クランプ(主にZ軸方向の持ち上げ力に対してワークを固定するもの)とロケーター(角度カッターによって発生する大きなX/Y方向の横方向の押し力を吸収するもの)を区別してください。.
切削戦略
角度付きフォームカッターを、固い素材に直接突き刺さないでください。刃先の直径が一定ではないため、切削荷重が不均一に分散され、脆い刃先が瞬時に折れてしまう恐れがあります。.
ダブテール溝などの加工を行う際は、必ず標準的なフラットエンドミルを使用して、まず中央の長方形の溝を荒加工してください。これにより、開放された入り口スペースが確保され、ダブテールカッターは実際の対象となる傾斜した側壁のみを加工できるようになります。パラメータを設定する際は、スピンドル回転数と送り速度を工具の 実効的な 工具の最大公称直径ではなく、最大噛み合い点における切削直径。.
欠けや摩耗
深いV溝や急角度のポケットでは、切りくずが排出されずに切削領域に逆流してしまうことがよくあります。こうした切りくずを再切削することが、工具の突然の欠けの主な原因となります。 304ステンレス鋼やチタンなどの加工硬化しやすい材料では、再切削された切りくずがワークに擦れることで局所的な硬化領域が形成され、次の切削パスで工具が瞬時に破損してしまいます。.
切りくずの排出経路が塞がれていないことを確認し、必要に応じてクーラントノズルを調整してください。 通常の冷却液を大量に噴射すると、切りくずが死角となるスロットに押し戻されてしまう可能性があります。スピンドル内冷却(TSC)や、対象部位に高圧空気を吹き付ける方法の方がはるかに効果的です。量産時には、バリの発生やわずかな寸法公差のずれを監視して工具の摩耗の初期兆候を把握し、表面仕上げが劣化する前に工具を交換できるようにしてください。.
| 症状[出典: 38] | 一次チェック[出典: 38] | 検証/修正[出典: 38] |
|---|---|---|
| 深い削り跡[出典: 38] | ワークの支持と横方向の力[出典: 38] | X軸・Y軸方向の押し込み力を吸収するために、カット部の後方に物理的な位置決め具を追加し、より短いツールホルダーを使用してください。.[出典: 38] |
| 面取り幅の変動[出典: 38] | Z軸原点とワークの平坦度[出典: 38] | 切断前に基準面を指定し、治具の下に切りくずが挟まっていないか確認してください。.[出典: 38] |
| カッターの刃先が欠けている[出典: 38] | チップの除去および加工前処理[出典: 38] | センターチャンネルの下地加工が済んでいることを確認し、切りくずの再切削を防ぐために高圧エアブラストに切り替えてください。.[出典: 38] |
| 漸進的な次元ドリフト[出典: 38] | 工具の摩耗と熱膨張[出典: 38] | 部品は一定の温度で測定し、刃先の摩耗に対してCAMカッター補正を適用してください。.[出典: 38] |
公差の設定と角度寸法の検証
CADで角度を描画するのは簡単ですが、加工された実物表面が図面と一致していることを確認するには、明確な公差設定と適切な計測機器が必要です。公差を厳しすぎると検査コストが増加し、逆に緩すぎると組み立て不良の原因となります。.
機能要件
公差を設定する前に、角度特性をその実際の機能に基づいて分類してください。鋭いバリを取り除くための単純なエッジブレイクには、大まかな目視公差か、基本的な最大・最小幅の指定だけで十分です。一方、組立時の導入面用面取りには、嵌合部品をスムーズに導くために、適度な寸法管理が必要です。.
しかし、高精度なはめ合わせベベルやダブテールレールには、角度、位置、表面仕上げの厳密な管理が求められます。重要度の低いクリアランス角度と機能的なはめ合わせ面を明確に区別することで、部品の性能に影響を与えない形状の測定に、製造業者が高価なCMM(三次元測定機)の稼働時間を無駄に費やすことを防ぐことができます。.
描画コントロール
機能面の場合、角度のみ(例:45° ±0.5°)を指定するだけでは不十分なことがよくあります。面が45°で完璧に加工されていても、意図した位置から1mmずれてしまうと、組み立てに失敗する原因となります。 重要な角度に関する形状については、GD&T(幾何寸法公差)に依拠し、特に「曲面の輪郭」という注記を使用してください。これにより、主基準面に対する傾斜面の角度、形状、位置を同時に制御することができます。.
また、表面仕上げの要件については注意が必要です。 3Dサーフェス加工されたアングルに対して、不必要に厳しい表面仕上げ(Ra 0.8 / 32 µinなど)を指定すると、CAMプログラマーはボールエンドミルを使用して微細なステップオーバーを行わざるを得なくなります。これにより、単に外観上の理由に過ぎない形状の加工時間が、容易に3倍にも膨れ上がる可能性があります。.
検査方法
角度の大きさや許容誤差によって、検査方法が決まります。0.5mmという微小なエッジ面取りをCMMプローブで測定する場合、接触面積が限られているため、精度が著しく低下します。このような微細な形状については、光学比較器やビジョンシステムを用いることが、現場において最も信頼性の高い検証方法となります。.
より大きな機能的な面取りや複合角度の場合は、 CMM が標準です。ただし、検査のセットアップでは、プローブのスタイラス角度やコサイン誤差を考慮する必要があります。 計測技術者は、傾斜面に垂直に当たるようにプローブを校正しなければならないことがよくあります。さらに、急な内角の表面粗さを測定するには、可動式スタイラスを備えたポータブルプロファイル計が必要となる場合が多く、これにより品質管理(QC)にかかる総時間が長くなります。.
見積もりを依頼する前に、費用を比較しましょう
角部の形状が製造ワークフローにどのような影響を与えるかを理解することで、見積依頼(RFQ)を送信する前にコストを見積もることができます。.
コスト要因
角度加工の真のコストは、プログラミング、セットアップ、工具、切削、検査の各工程に分散しています。5軸連続加工を必要とする単一の複合角度は、CAMプログラミングの時間を増加させ、時間単価の高い工作機械を必要とします。.
加工角度が手の届きにくい場所にある場合、チャタリングを防ぐために送り速度を落とさざるを得なくなり、その結果、サイクルタイムが長引く可能性があります。さらに、図面で複雑な複合角度について100% CMM検査報告書が要求されている場合、1個あたりの品質管理(QC)に要する時間が、実際の加工時間と同等か、あるいはそれを上回ることがあります。.
バッチ経済学
最も費用対効果の高い方法は、生産量に応じて動的に変化します。5個の試作の場合、特注の成形金型を購入するのは非効率的です。加工業者としては、3軸加工機で標準的なボールエンドミルを使用して角度面を加工し、サイクルタイムの延長を許容することで、初期の金型コストと遅延を削減するでしょう。.
一方、2,000個の部品を生産する場合、処理速度の遅い3Dサーフェシングに頼ることは経済的に見合わない。特注の研磨済み超硬成形工具や専用の傾斜治具への初期投資は、1個あたりのサイクルタイムを数分から数秒へと短縮することで、短期間で元が取れる。.
見積依頼の詳細
正確かつ競争力のある見積もりを得るためには、見積依頼書(RFQ)に明確な製造ロードマップを記載する必要があります。3D CADモデル(STEP形式)が2D PDF図面と一致していることを、常に確認してください。.
3Dモデルに鋭角な内角が示されているにもかかわらず、PDFには「すべての内角半径はR0.5」という一般的な注記が含まれている場合、見積もりの遅延が頻繁に発生します。どの文書が優先されるかを明確に指定することで、技術的な確認に要する時間を数日分節約できます。 さらに、製造業者がコーナーの半径を調整したり、工具の逃げを追加したりすることが許可されている箇所を明記することで、製造現場がコスト削減につながるDFM調整を提案できるようになります。.
事例研究:光学マウントのダブテール部の最適化
その部品: アルミニウム6061製の光学 取り付けブラケット 全長にわたって60°のダブテールレールを備えています。.
要件: このレールには、バックラッシュのない滑らかな滑動を確保するため、表面形状公差0.02mmという厳格な仕様が求められた。.
当初の計画: 当初のRFQでは、位置精度を確保するために5軸加工を前提としていたため、初期見積額が高額となっていました。.
シェンゲン・ソリューション: 500個の量産に向けたDFMレビューを経て、この部品を剛性の高い3軸立形マシニングセンターに移しました。まず、標準的なエンドミルで中央の溝を荒加工し、その後、特注の超硬製ダブテールカッターを使用して、60°の壁面を1回のパスで精密に仕上げました。.
結果 専用の成形ツールを使用することで、高価な5軸加工機の稼働時間を削減し、すべての継ぎ目をなくすことができました。サイクルタイムは35%短縮され、特注のダブテールカッターにかかる$250の初期費用は、最初の25個の部品を生産した時点で元が取れました。 全体として、この生産ロットはCMMによるプロファイル検査に合格し、歩留まりは100%でした。.
精密部品の製造をご検討中ですか? 複雑なダブテール接合、複合ベベル、および公差の厳しい角度加工には、綿密な計画と丁寧な施工が求められます。. CADモデル、2D図面、材料要件、および数量をShengenに提出してください. 当社のエンジニアリングチームは、金型の加工性を評価し、コスト削減につながるDFM(製造適性設計)の改良案を提案するとともに、お客様の具体的な機能要件に合わせた競争力のある製造戦略をご提案いたします。.
ケビン・リー
レーザー切断、曲げ加工、溶接、表面処理技術を専門とし、板金加工において10年以上の実務経験があります。シェンゲンのテクニカルディレクターとして、複雑な製造上の課題を解決し、各プロジェクトにおける革新と品質の向上に尽力しています。