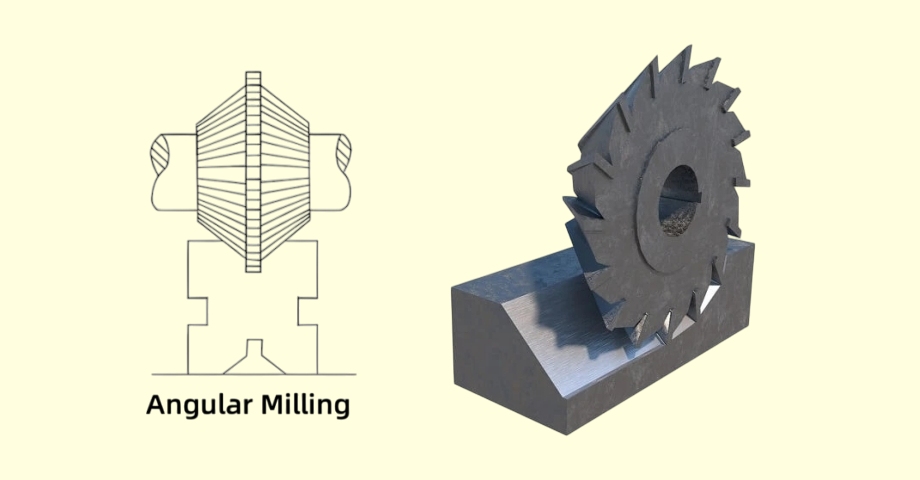
La fresatura angolare (o fresatura ad angolo) è un processo di lavorazione CNC utilizzato per realizzare superfici piane, smussature o scanalature con un angolo specifico non perpendicolare all'asse del pezzo. Ciò si ottiene utilizzando frese angolari specializzate, dispositivi di fissaggio inclinati o movimenti multiasse della macchina.
Nel CAD, disegnare uno smusso a 45° o una scanalatura a coda di rondine a 60° richiede solo pochi clic. In officina, tuttavia, queste caratteristiche angolari richiedono approcci di lavorazione completamente diversi.
Questa guida illustra in dettaglio i metodi pratici, la scelta degli utensili, le regole di progettazione per la producibilità (DFM) e i fattori che determinano i costi nella fresatura angolare, aiutandovi a progettare componenti producibili e a ottenere preventivi accurati.
Scegliere il metodo di fresatura angolare più adatto
Le diverse caratteristiche dei pezzi determinano strategie di lavorazione diverse. Valutare il metodo in una fase iniziale aiuta a evitare costi superflui per gli utensili o tempi di attrezzaggio eccessivi in officina.
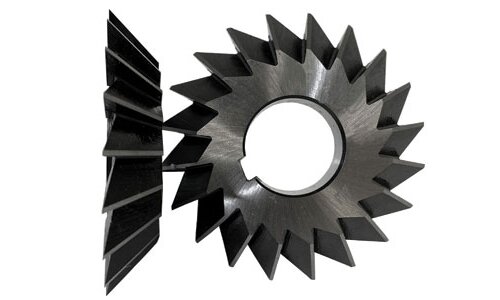
Taglierine angolari
In questo approccio, la macchina opera sugli assi XYZ standard e il profilo fisso della fresa determina l'angolo. Questo metodo viene solitamente utilizzato per smussature standard dei bordi, scanalature a V simmetriche ed elementi sagomati specifici come le incastri a coda di rondine, in cui la geometria della fresa corrisponde esattamente al disegno.
Sebbene possa sembrare semplice, non è automaticamente l’opzione più economica. È necessario verificare che la larghezza di taglio copra l’elemento e che vi sia spazio sufficiente per il corpo dell’utensile. Se il progetto richiede un angolo non standard, le frese angolate su misura possono comportare un aumento dei costi di attrezzaggio compreso tra 150 e 300 e tempi di consegna più lunghi di 1-2 settimane, il che raramente risulta conveniente per prototipi a basso volume.
Configurazioni inclinate
Anziché utilizzare una fresa speciale, questo metodo prevede l’inclinazione del pezzo o la regolazione della testa della macchina, consentendo così a una fresa standard a punta piatta o sferica di lavorare la superficie inclinata. Questo metodo funziona bene per grandi superfici inclinate, come gli smussi di saldatura, dove una fresa angolata risulterebbe troppo piccola o soggetta a vibrazioni.
Tuttavia, i tempi di configurazione e l’impilamento dei dispositivi di fissaggio rappresentano i principali vincoli. Quando si utilizza una configurazione inclinata con una piastra sinusoidale, l’impilamento di più elementi di fissaggio può causare un fuorocentro angolare. Raggiungere una tolleranza standard di ±0,5° è una pratica comune, ma mantenere una tolleranza di ±0,1° su un lungo smusso di accoppiamento richiede spesso l’uso di ganasce morbide lavorate su misura e la misurazione con sonda direttamente sulla macchina per verificare l’esatto piano di riferimento.
Opzioni multiasse
La lavorazione multiasse gestisce gli angoli modificando l'orientamento del mandrino rispetto al pezzo. È importante distinguere tra la lavorazione posizionale 3+2, che blocca gli assi a un angolo specifico per i percorsi utensile standard, e la fresatura simultanea a 5 assi, riservata agli angoli continui e ampi.
La lavorazione 3+2 riduce il numero di configurazioni manuali e migliora la precisione posizionale da elemento a elemento, rendendola ideale per pezzi complessi con angoli composti multipli. Sebbene la lavorazione multiasse comporti un costo della macchina più elevato — spesso da 20% a 40% superiore rispetto alla fresatura standard a 3 assi — l’eliminazione delle regolazioni manuali secondarie la rende solitamente l’opzione più conveniente per le produzioni superiori a 100 pezzi.
Confronto tra metodi su una staffa a 15 gradi:
Per la lavorazione di una singola superficie di accoppiamento a 15 gradi: una fresa angolata è limitata dal diametro massimo dell’utensile e richiede tempi di consegna personalizzati. Un'installazione inclinata richiede una piastra sinusoidale e un allineamento manuale, soluzione pratica per 10 pezzi prototipali. La lavorazione multiasse 3+2 comporta una tariffa oraria più elevata ma consente di completare il pezzo in un'unica configurazione, rendendola la scelta ovvia per la produzione in serie.
Abbinare la fresa all'elemento da lavorare
La scelta di una fresa angolare non si limita alla semplice corrispondenza con l'angolo indicato sul disegno. L'utensile deve infatti realizzare il profilo desiderato, asportando al contempo in modo sicuro il materiale in eccesso dal pezzo.
Profili delle frese
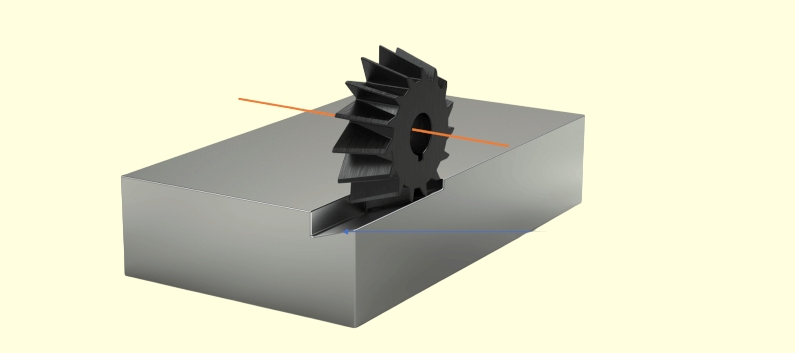
Le diverse caratteristiche angolari richiedono geometrie specifiche degli utensili per garantire una lavorazione corretta. Le frese ad angolo singolo presentano denti su una sola faccia conica e vengono solitamente utilizzate per smussature asimmetriche o per la lavorazione delle pareti laterali delle scanalature a coda di rondine. Le frese a doppio angolo presentano profili a V, che le rendono adatte alla lavorazione di scanalature a V simmetriche e alle operazioni di fresatura di filetti.
Nella scelta di questi utensili, è necessario verificare attentamente le specifiche del produttore confrontandole con il disegno tecnico. Un errore comune in officina consiste nel confondere l’angolo incluso di un utensile con il suo semangolo, oppure nell’interpretare erroneamente l’angolo previsto per la superficie del pezzo, il che può comportare lo scarto di un intero lotto di pezzi.
Distanza tra utensile e superficie
Verificare lo spazio libero dell'utensile significa valutare l'intero gruppo utensile, non solo il tagliente. È necessario verificare la relazione spaziale tra le scanalature, il collo dell'utensile, il portautensile e il pezzo o l'attrezzaggio. Nel caso di scanalature profonde o di elementi situati in prossimità di pareti verticali alte, il fatto che il tagliente possa toccare la superficie di destinazione non garantisce che il portautensile non urti la geometria adiacente.
Questa valutazione dello spazio libero deve includere sia la posizione effettiva di taglio sia i percorsi di entrata e di uscita programmati. Se una fresa a coda di rondine deve ritirarsi improvvisamente per evitare un morsetto, la simulazione CAM deve tenere conto del diametro non tagliente del gambo dell'utensile per prevenire collisioni catastrofiche.
Compatibilità dei materiali
Il materiale del pezzo determina direttamente il substrato dell’utensile, la preparazione del tagliente e il rivestimento richiesti. Ad esempio, la fresatura angolare dell’alluminio 6061 richiede scanalature in carburo affilate e levigate per prevenire l’accumulo di materiale sui bordi, mentre il taglio dell’acciaio inossidabile 304 richiede rivestimenti specializzati come il TiAlN e configurazioni altamente rigide per gestire il calore e resistere all’incrudimento.
Inoltre, le frese angolari presentano particolari difficoltà fisiche durante la lavorazione. La punta di una fresa a V presenta un diametro effettivo prossimo allo zero, il che significa che la velocità superficiale (SFM) cala drasticamente nella parte inferiore del taglio. Ciò rende difficile l’evacuazione dei trucioli e spesso porta a scheggiature premature dell’utensile durante la lavorazione di leghe più dure, richiedendo un controllo rigoroso della sporgenza dell’utensile e delle velocità di avanzamento.
Progettare caratteristiche angolari per facilitare la lavorazione
Piccole modifiche progettuali possono eliminare la necessità di utensili specializzati, configurazioni secondarie o complesse programmazioni a 5 assi. La valutazione delle caratteristiche angolari durante la Progettazione per la producibilità (DFM) Questa fase contribuisce a mantenere prevedibili i costi di produzione.
Angolari standard
Ove i requisiti funzionali lo consentano, privilegiare angoli standard quali 30°, 45°, 60° o 90°. Questi angoli sono compatibili con gli utensili standard disponibili in quasi tutte le officine meccaniche, consentendo di avviare immediatamente la produzione senza ritardi dovuti alla realizzazione di utensili su misura.
La specificazione di un angolo non standard, come ad esempio 47,5°, modifica radicalmente l’approccio produttivo. L'officina deve quindi ordinare una fresa rettificata su misura, con un conseguente allungamento dei tempi di consegna, oppure utilizzare un percorso utensile di lavorazione superficiale 3D su una macchina multiasse, il che aumenta significativamente la durata del ciclo. Sebbene un angolo non standard non comporti sempre un aumento massiccio dei costi, costringe comunque il produttore a ricorrere a metodi più lenti o più costosi.
Rilievo d'angolo
La lavorazione di un angolo interno perfettamente affilato sul fondo di una scanalatura a V o di un incastro a coda di rondine è fisicamente impossibile con utensili rotanti. La punta della fresa lascerà sempre un micro-raggio o una piccola superficie piana. Se un elemento di accoppiamento angolare deve inserirsi a filo all’interno della scanalatura, questo inevitabile micro-raggio causerà il blocco dell’elemento di accoppiamento, con conseguente immediata interferenza di assemblaggio e fallimento dell’accoppiamento.
Anziché richiedere un angolo acuto non lavorabile, progettate un rilievo a “osso di cane” o un piccolo sottosquadro di gioco in corrispondenza del vertice. Indicando chiaramente quali superfici angolate devono effettivamente entrare in contatto fisico, eviterete che il produttore perda tempo nel cercare di ottenere tolleranze strette in zone di gioco non funzionali.
Geometria accessibile
Le frese angolari necessitano di spazio fisico per entrare e uscire dal taglio. Un problema comune si verifica quando una scanalatura angolare profonda termina direttamente contro una parete adiacente alta. Quando si avvicina a questa parete cieca, la macchina CNC deve ridurre drasticamente la velocità di avanzamento per evitare un taglio eccessivo. Questa decelerazione fa sì che l’utensile sfreghi anziché tagliare, riducendo drasticamente la durata dell’utensile e compromettendo la finitura superficiale.
È possibile risolvere il problema allargando l'apertura locale, trasformando una fessura chiusa in una fessura aperta che fuoriesce dal bordo del pezzo oppure riducendo leggermente la profondità della caratteristica. Queste modifiche preservano la funzione meccanica della fessura, eliminando al contempo i gravi limiti relativi al gioco dell'utensile e alla velocità di avanzamento.
Ridurre le vibrazioni, le scheggiature e l'usura degli utensili
La fresatura angolare genera forze di taglio complesse che possono compromettere rapidamente la qualità dei pezzi. Per stabilizzare il processo è necessario gestire la deflessione dell'utensile, garantire un'efficace evacuazione dei trucioli e monitorare i modelli di usura.
Sostegno e rigidità
Poiché le frese angolari agiscono sul materiale con un angolo inclinato, generano notevoli forze laterali (di spinta laterale). Nel caso di pezzi con pareti sottili o sporgenze non sostenute, questa forza laterale provoca la flessione del materiale in direzione opposta alla fresa, causando gravi segni di vibrazione e imprecisioni dimensionali.
Per ovviare a questo problema, valutare il supporto del pezzo direttamente dietro il taglio angolare prima di attribuire la colpa alla rigidità del portautensile. Assicurarsi che il sistema di fissaggio fornisca un solido sostegno meccanico e distinguere tra morsetti (che servono principalmente a tenere fermo il pezzo contro il sollevamento lungo l’asse Z) e dispositivi di posizionamento (che assorbono le forti forze di spinta laterali lungo gli assi X/Y generate dalle frese angolari).
Strategia di taglio
Non affondare mai una fresa angolare direttamente nel materiale solido. Poiché il diametro del tagliente varia, il carico di taglio viene distribuito in modo non uniforme, il che può causare la rottura istantanea delle punte fragili dell'utensile.
Per operazioni come la realizzazione di scanalature a coda di rondine, utilizzare sempre una fresa a punta piatta standard per sgrossare prima il canale rettangolare centrale. In questo modo si crea uno spazio di accesso aperto, consentendo alla fresa a coda di rondine di lavorare solo le pareti laterali angolate desiderate. Quando si impostano i parametri, basare i regimi del mandrino e le velocità di avanzamento sulle caratteristiche dell’utensile efficace il diametro di taglio nel punto di massimo contatto, anziché il diametro nominale massimo dell'utensile.
Scheggiature e usura
Nelle scanalature a V profonde o nelle cavità con angoli ripidi, spesso i trucioli non riescono a essere espulsi e ricadono nella zona di taglio. Il ricutto di questi trucioli è la causa principale della scheggiatura improvvisa dell’utensile. Nei materiali soggetti a incrudimento, come l’acciaio inossidabile 304 o il titanio, lo sfregamento di un truciolo ritagliato contro il pezzo crea una zona indurita localizzata che distruggerà istantaneamente l’utensile al passaggio successivo.
Verificare che il percorso di evacuazione dei trucioli sia libero e regolare di conseguenza gli ugelli del refrigerante. Un sistema di raffreddamento a flusso pieno standard potrebbe semplicemente spingere i trucioli in una fessura cieca; l’uso del raffreddamento attraverso il mandrino (TSC) o di un getto d’aria ad alta pressione mirato è di gran lunga più efficace. Durante i cicli di produzione, monitorare i primi segni di usura degli utensili osservando la formazione di bave e lievi variazioni dimensionali, in modo da poter sostituire gli utensili prima che la finitura superficiale si deteriori.
| Sintomo[rif.: 38] | Controllo iniziale[rif.: 38] | Verifica / Correzione[rif.: 38] |
|---|---|---|
| Segni di sfregamento intenso[rif.: 38] | Supporto del pezzo e forze laterali[rif.: 38] | Aggiungere dei dispositivi di posizionamento fisici dietro il taglio per assorbire le forze di spinta in direzione X/Y; utilizzare un portautensile più corto.[rif.: 38] |
| Larghezza dello smusso variabile[rif.: 38] | Punto di riferimento dell'asse Z e planarità del pezzo[rif.: 38] | Prima di procedere al taglio, individuare la superficie di riferimento; verificare che non vi siano trucioli incastrati sotto il dispositivo di fissaggio.[rif.: 38] |
| Punta della fresa scheggiata[rif.: 38] | Rimozione dei trucioli e pre-lavorazione[rif.: 38] | Assicurarsi che il canale centrale sia stato sgrossato; passare al getto d'aria ad alta pressione per evitare che i trucioli vengano rimossi nuovamente.[rif.: 38] |
| Deriva graduale delle dimensioni[rif.: 38] | Usura degli utensili e dilatazione termica[rif.: 38] | Misurare i pezzi a temperature costanti; applicare la compensazione della fresa CAM per l'usura dei taglienti.[rif.: 38] |
Definizione delle tolleranze e verifica delle caratteristiche angolari
Disegnare un angolo in CAD è semplice; verificare che la superficie fisica lavorata corrisponda al disegno richiede una definizione chiara delle tolleranze e le giuste apparecchiature di metrologia. L'eccesso di tolleranza aumenta i costi di ispezione, mentre la tolleranza insufficiente porta a errori di assemblaggio.
Richieste funzionali
Prima di assegnare le tolleranze, classificare la caratteristica angolare in base alla sua funzione effettiva. Una semplice smussatura dei bordi per rimuovere le bave taglienti richiede solo una tolleranza visiva approssimativa o una larghezza massima/minima di base. Uno smusso di ingresso in un assemblaggio richiede un controllo dimensionale moderato per guidare agevolmente le parti di accoppiamento.
Tuttavia, una smussatura di accoppiamento di precisione o una guida a coda di rondine richiedono un controllo rigoroso dell’angolo, della posizione e della finitura superficiale. Distinguere chiaramente gli angoli di gioco non critici dalle superfici di accoppiamento funzionali impedisce al produttore di sprecare tempo prezioso sulla CMM (macchina di misura a coordinate) per elementi che non influiscono sulle prestazioni del pezzo.
Controlli di disegno
Specificare solo un angolo (ad esempio, 45° ±0,5°) è spesso insufficiente per le superfici funzionali. Una superficie può essere lavorata perfettamente a 45°, ma essere spostata di 1 mm rispetto alla posizione prevista, causando il malfunzionamento dell’assemblaggio. Per le caratteristiche angolari critiche, affidatevi al GD&T (Geometric Dimensioning and Tolerancing), in particolare alla didascalia “Profilo di una superficie”. Ciò consente di controllare contemporaneamente l’angolo, la forma e la posizione della faccia inclinata rispetto ai vostri sistemi di riferimento primari.
Inoltre, prestate attenzione ai requisiti relativi alla finitura superficiale. Specificare una finitura superficiale inutilmente rigorosa (come Ra 0,8 / 32 µin) su un angolo con superficie 3D costringe il programmatore CAM a utilizzare passi microscopici con una fresa a testa sferica. Ciò può facilmente triplicare il tempo di lavorazione per una caratteristica che potrebbe essere solo estetica.
Metodi di ispezione
Le dimensioni e la tolleranza dell'angolo determinano il metodo di ispezione. La misurazione di un minuscolo smusso di 0,5 mm con una sonda CMM risulta estremamente imprecisa a causa della limitata area di contatto. Per queste microcaratteristiche, i comparatori ottici o i sistemi di visione offrono la verifica più affidabile in officina.
Per smussature funzionali più ampie e angoli composti, un CMM è lo standard. Tuttavia, la configurazione di ispezione deve tenere conto degli angoli dello stilo della sonda e dell’errore di coseno. Il tecnico di metrologia deve spesso calibrare la sonda per far sì che colpisca perpendicolarmente la superficie inclinata. Inoltre, la misurazione della rugosità superficiale su angoli interni ripidi richiede spesso l’uso di profilometri portatili con stili articolati, il che allunga i tempi complessivi del controllo qualità (QC).
Confronta i costi prima di richiedere un preventivo
Comprendere in che modo le caratteristiche angolari influiscono sul flusso di lavoro di produzione ti aiuta a stimare i costi prima di inviare una richiesta di preventivo (RFQ).
Fattori di costo
Il costo effettivo della fresatura angolare si ripartisce tra programmazione, configurazione, utensili, lavorazione e controllo qualità. Un singolo angolo composto che richiede una fresatura continua a 5 assi aumenta i tempi di programmazione CAM e richiede una macchina con una tariffa oraria più elevata.
Se l'angolo è di difficile accesso, l'operatore potrebbe essere costretto a lavorare con velocità di avanzamento inferiori per evitare vibrazioni, allungando così la durata del ciclo. Inoltre, se il disegno richiede un rapporto di ispezione CMM 100% per un angolo composto complesso, il tempo dedicato al controllo qualità per ogni pezzo può talvolta eguagliare o superare il tempo effettivo di lavorazione.
Economia dei lotti
Il metodo più conveniente varia dinamicamente in base al volume di produzione. Per una serie prototipale di 5 pezzi, l’acquisto di un utensile sagomato su misura risulta inefficiente; l’officina utilizzerà probabilmente una fresa a testa sferica standard su una macchina a 3 assi per rifinire l’angolo, accettando un tempo di ciclo più lungo per risparmiare sui costi iniziali di attrezzaggio e sui ritardi.
Al contrario, per una produzione di 2.000 pezzi, affidarsi alla lenta lavorazione di superfici 3D non è economicamente sostenibile. L’investimento iniziale in utensili di forma in carburo rettificati su misura e in attrezzature angolari dedicate si ammortizza rapidamente, riducendo il tempo di ciclo da minuti a secondi per pezzo.
Dettagli della richiesta di preventivo
Per ricevere un preventivo accurato e competitivo, la richiesta di offerta deve includere un piano di produzione chiaro. Assicurati sempre che il modello CAD 3D (in formato STEP) corrisponda al disegno 2D in formato PDF.
Un ritardo comune nella preparazione dei preventivi si verifica quando il modello 3D presenta un angolo interno acuto, ma il PDF include una nota generica che recita “Tutti i raggi interni R0,5”. Specificare esplicitamente quale documento ha la precedenza consente di risparmiare giorni di chiarimenti tecnici. Inoltre, è opportuno indicare eventuali aree in cui il produttore è autorizzato a modificare i raggi degli angoli o ad aggiungere smussature per gli utensili, consentendo all’officina di proporre modifiche DFM volte al risparmio sui costi.
Caso di studio: Ottimizzazione di una guida a coda di rondine per montatura ottica
La parte: Un elemento ottico in alluminio 6061 staffa di montaggio dotato di una guida a coda di rondine continua a 60°.
Il requisito: La guida richiedeva una tolleranza rigorosa del profilo superficiale pari a 0,02 mm per garantire uno scorrimento fluido senza gioco.
Piano iniziale: La richiesta di preventivo originale prevedeva una lavorazione a 5 assi per garantire la precisione di posizionamento, il che ha comportato un preventivo iniziale elevato.
La soluzione Schengen: Dopo una revisione DFM per una serie di produzione di 500 pezzi, abbiamo trasferito il pezzo su un centro di lavoro verticale rigido a 3 assi. Abbiamo innanzitutto sgrossato il canale centrale con una fresa standard, quindi abbiamo rifinito le pareti di precisione a 60° utilizzando una fresa a coda di rondine in carburo rettificata su misura in un unico passaggio.
Il risultato: L'utilizzo di uno strumento di formatura dedicato ha eliminato la necessità di ricorrere a costose lavorazioni su macchine a 5 assi e ha rimosso tutti i segni di giunzione. Il tempo di ciclo si è ridotto di 35% e il costo iniziale di $250 per la fresa a coda di rondine personalizzata si è ammortizzato già entro i primi 25 pezzi. Nel complesso, il lotto di produzione ha superato il controllo del profilo tramite CMM con una resa del 100%.
Siete pronti a produrre i vostri componenti di precisione? Incastri a coda di rondine complessi, smussature composte e angoli con tolleranze ristrette richiedono un'attenta pianificazione ed esecuzione. Invia a Shengen i tuoi modelli CAD, i disegni 2D, le specifiche dei materiali e le quantità. Il nostro team di ingegneri valuterà l'accessibilità degli stampi, proporrà modifiche DFM volte a ridurre i costi e fornirà una strategia di produzione competitiva su misura per le vostre specifiche esigenze funzionali.
Ciao, sono Kevin Lee
Negli ultimi 10 anni mi sono immerso in varie forme di lavorazione della lamiera, condividendo qui le mie esperienze in diverse officine.
Contattate
Kevin Lee
Ho oltre dieci anni di esperienza professionale nella fabbricazione di lamiere, con specializzazione nel taglio laser, nella piegatura, nella saldatura e nelle tecniche di trattamento delle superfici. In qualità di direttore tecnico di Shengen, mi impegno a risolvere sfide produttive complesse e a promuovere innovazione e qualità in ogni progetto.
Risorsa correlata
Stampaggio progressivo, composto e a matrice di trasferimento
Materiali per la prototipazione: come scegliere il materiale giusto
Giunzioni a pressione nella lavorazione della lamiera: progettazione, costi e qualità