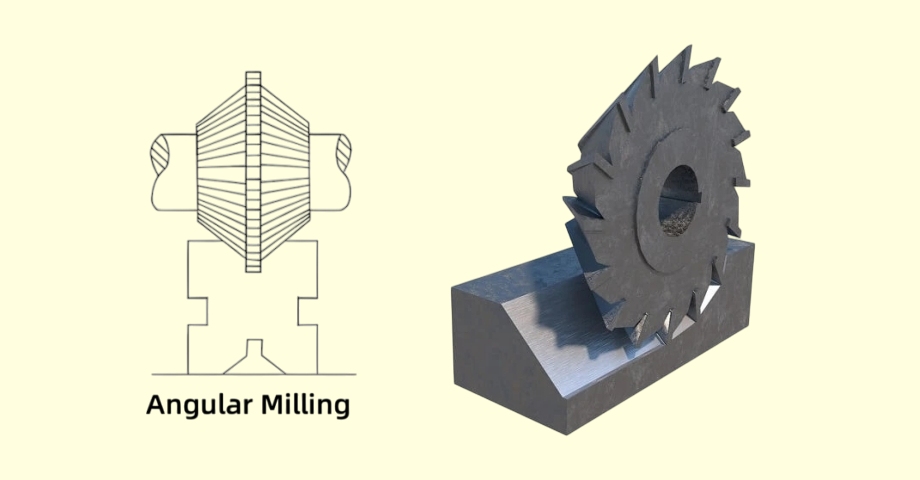
Frezowanie kątowe (lub frezowanie pod kątem) to proces obróbki CNC służący do wykonywania płaskich powierzchni, faz lub rowków pod określonym kątem, niebędącym kątem prostym względem osi obrabianego elementu. Osiąga się to za pomocą specjalistycznych frezów kątowych, uchylnych uchwytów lub wieloosiowych ruchów maszyny.
W programie CAD narysowanie fazy pod kątem 45° lub rowka typu „jaskółczy ogon” pod kątem 60° zajmuje zaledwie kilka kliknięć. Jednak w warsztacie te elementy kątowe wymagają zupełnie innych metod obróbki.
W niniejszym przewodniku omówiono praktyczne metody, dobór narzędzi, zasady projektowania pod kątem produkcji (DFM) oraz czynniki wpływające na koszty frezowania kątowego, co pomoże Ci projektować elementy nadające się do produkcji i uzyskać dokładne wyceny.
Wybierz odpowiednią metodę frezowania kątowego
Różne cechy detali wymagają różnych strategii obróbki. Wczesna ocena metody pozwala uniknąć niepotrzebnych kosztów związanych z oprzyrządowaniem lub nadmiernego czasu przezbrajania na hali produkcyjnej.
Nożyce kątowe
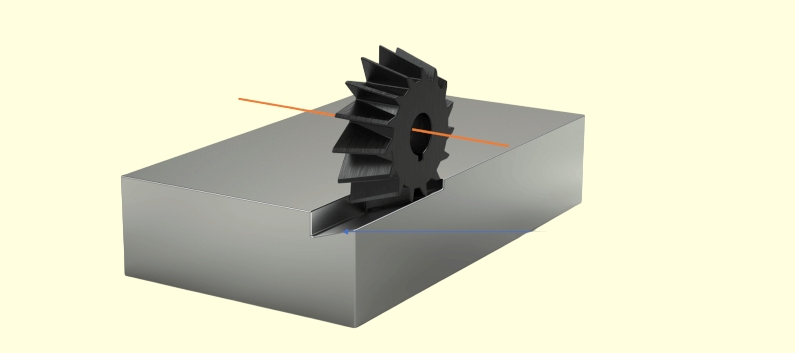
W tym podejściu maszyna pracuje w standardowych osiach XYZ, a kąt jest tworzony przez stały profil frezu. Metoda ta jest zazwyczaj stosowana do wykonywania standardowych faz krawędziowych, symetrycznych rowków w kształcie litery V oraz określonych elementów kształtowych, takich jak połączenia typu „jaskółczy ogon”, gdzie geometria frezu bezpośrednio odpowiada rysunkowi technicznemu.
Choć wydaje się to proste, nie jest to automatycznie opcja najtańsza. Należy sprawdzić, czy szerokość cięcia obejmuje dany element oraz czy zapewniono wystarczający prześwit dla korpusu narzędzia. Jeśli projekt wymaga niestandardowego kąta, niestandardowe frezy kątowe mogą zwiększyć koszty oprzyrządowania o 150 do 300 oraz wydłużyć czas realizacji o 1 do 2 tygodni, co rzadko jest opłacalne w przypadku prototypów produkowanych w małych seriach.
Ustawienia z pochyleniem
Zamiast stosować specjalistyczne narzędzie skrawające, metoda ta polega na przechyleniu obrabianego elementu lub regulacji głowicy maszyny, co pozwala na obróbkę nachylonej powierzchni za pomocą standardowego frezu płaskiego lub kulistego. Rozwiązanie to sprawdza się dobrze w przypadku dużych powierzchni nachylonych, takich jak skosy spawalnicze, gdzie frez kątowy byłby zbyt mały lub podatny na drgania.
Jednak czas przygotowania i układanie uchwytów w stos stają się głównymi ograniczeniami. W przypadku stosowania ustawienia nachylonego z płytką sinusoidalną ułożenie wielu uchwytów w stosie może powodować bicie kątowe. Osiągnięcie standardowej tolerancji ±0,5° jest rutynowe, ale utrzymanie tolerancji ±0,1° na całej długości pasującej fazy często wymaga zastosowania specjalnie wykonanych na zamówienie miękkich szczęk oraz pomiarów sondą bezpośrednio na maszynie w celu weryfikacji dokładnej płaszczyzny odniesienia.
Opcje wieloosiowe
Obróbka wieloosiowa pozwala na obróbkę pod kątem poprzez zmianę orientacji wrzeciona względem detalu. Należy rozróżnić obróbkę pozycyjną 3+2, w której osie są blokowane pod określonym kątem dla standardowych ścieżek narzędzia, od pełnego 5-osiowego frezowania symultanicznego, które jest zarezerwowane dla ciągłych, zakrzywionych kątów.
Obróbka w systemie 3+2 zmniejsza liczbę ręcznych ustawień i poprawia dokładność pozycjonowania między poszczególnymi elementami, dzięki czemu idealnie nadaje się do skomplikowanych elementów o wielu złożonych kątach. Chociaż obróbka wieloosiowa wiąże się z wyższą ceną maszyny — często o 20% do 40% wyższą niż w przypadku standardowego frezowania 3-osiowego — wyeliminowanie dodatkowych ręcznych ustawień sprawia, że jest to zazwyczaj najbardziej opłacalna opcja w przypadku serii produkcyjnych obejmujących ponad 100 części.
Porównanie metod na wsporniku o kącie 15 stopni:
Obróbka pojedynczej powierzchni styku pod kątem 15 stopni: Frez kątowy ma ograniczenia związane z maksymalną średnicą narzędzia i wymaga czasu na wykonanie narzędzia na zamówienie. Ustawienie z pochyleniem wymaga użycia płyty sinusoidalnej i ręcznego wyrównywania, co jest praktycznym rozwiązaniem w przypadku 10 prototypowych elementów. Obróbka wieloosiowa 3+2 wiąże się z wyższą stawką godzinową, ale pozwala na wykonanie elementu w jednym ustawieniu, co czyni ją oczywistym wyborem w przypadku produkcji seryjnej.
Dopasuj frez do elementu
Wybór frezu kątowego to coś więcej niż tylko dopasowanie kąta do rysunku technicznego. Narzędzie musi wyprofilować pożądany kształt, jednocześnie bezpiecznie usuwając nadmiar materiału z pozostałej części obrabianego elementu.
Profile noży
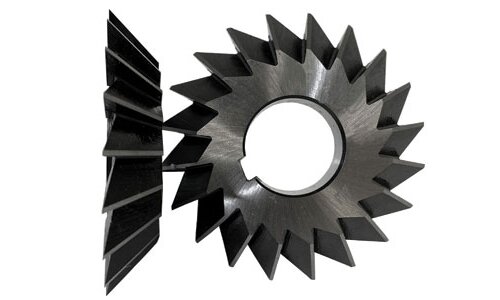
Różne elementy kątowe wymagają określonych geometrii narzędzi, aby zapewnić prawidłowe wykonanie. Frezy jednokątowe mają zęby na jednej stożkowej powierzchni i są zazwyczaj stosowane do wykonywania asymetrycznych faz lub obróbki ścianek bocznych rowków typu „jaskółczy ogon”. Frezy dwukątowe charakteryzują się profilami w kształcie litery V, dzięki czemu nadają się do obróbki symetrycznych rowków w kształcie litery V oraz do frezowania gwintów.
Wybierając te narzędzia, należy dokładnie porównać dane techniczne podane przez producenta z rysunkiem technicznym. Częstym błędem popełnianym na hali produkcyjnej jest mylenie kąta całkowitego narzędzia z jego połową kąta lub błędna interpretacja zamierzonego kąta powierzchni detalu, co może skutkować koniecznością złomowania całej partii detali.
Odstęp od narzędzia
Sprawdzanie prześwitu narzędzia oznacza ocenę całego zespołu narzędzia, a nie tylko krawędzi skrawającej. Należy zweryfikować wzajemne położenie rowków, szyjki narzędzia, uchwytu narzędziowego oraz obrabianego przedmiotu lub uchwytu. W przypadku głębokich rowków lub elementów znajdujących się w pobliżu wysokich pionowych ścianek fakt, że krawędź skrawająca może dotknąć powierzchni docelowej, nie gwarantuje, że uchwyt narzędziowy nie zetknie się z sąsiednią geometrią.
Ocena prześwitu musi uwzględniać zarówno rzeczywistą pozycję skrawania, jak i zaprogramowane ścieżki wejścia i wyjścia. Jeśli frez jaskółczy ogon musi nagle się cofnąć, aby ominąć element mocujący, symulacja CAM musi uwzględnić średnicę trzpienia narzędzia w stanie nie skrawającym, aby zapobiec katastrofalnym kolizjom.
Kompatybilność materiałowa
Materiał obrabianego elementu bezpośrednio determinuje wymagany materiał podłoża narzędzia, sposób przygotowania krawędzi oraz powłokę. Na przykład frezowanie pod kątem w aluminium 6061 wymaga ostrych, wypolerowanych rowków z węglika spiekanego, aby zapobiec tworzeniu się osadu na krawędzi, natomiast obróbka stali nierdzewnej 304 wymaga specjalistycznych powłok, takich jak TiAlN, oraz bardzo sztywnych układów, które pozwalają kontrolować temperaturę i przeciwdziałać utwardzaniu materiału.
Ponadto frezy kątowe napotykają podczas obróbki specyficzne wyzwania fizyczne. Końcówka frezu V-kształtnego ma średnicę efektywną bliską zeru, co oznacza, że prędkość powierzchniowa (SFM) drastycznie spada w dolnej części rowka. Utrudnia to odprowadzanie wiórów i często prowadzi do przedwczesnego wykruszenia się narzędzia podczas obróbki twardszych stopów, co wymaga ścisłej kontroli nad wysunięciem narzędzia i prędkościami posuwu.
Projektowanie elementów kątowych ułatwiających obróbkę
Niewielkie zmiany konstrukcyjne mogą wyeliminować konieczność stosowania specjalistycznych narzędzi skrawających, dodatkowych ustawień lub skomplikowanego programowania 5-osiowego. Ocena elementów kątowych podczas Projektowanie pod kątem produktywności (DFM) Ta faza pozwala utrzymać przewidywalność kosztów produkcji.
Kątowniki standardowe
O ile pozwalają na to wymagania funkcjonalne, należy priorytetowo traktować standardowe kąty, takie jak 30°, 45°, 60° lub 90°. Kąty te są zgodne z gotowymi narzędziami dostępnymi w niemal każdym warsztacie mechanicznym, co pozwala na natychmiastowe rozpoczęcie produkcji bez opóźnień związanych z koniecznością wykonania narzędzi na zamówienie.
Określenie niestandardowego kąta, np. 47,5°, radykalnie zmienia sposób realizacji zlecenia. Zakład musi albo zamówić frez szlifowany na zamówienie, co wydłuża czas realizacji, albo zastosować ścieżkę narzędzia do obróbki powierzchniowej 3D na maszynie wieloosiowej, co znacznie wydłuża czas cyklu. Chociaż niestandardowy kąt nie zawsze oznacza znaczny wzrost kosztów, zmusza producenta do stosowania wolniejszych lub droższych metod.
Odciążenie narożnika
Wykonanie idealnie ostrego narożnika wewnętrznego na dnie rowka w kształcie litery V lub połączenia typu „jaskółczy ogon” jest fizycznie niemożliwe przy użyciu narzędzi obrotowych. Końcówka frezu zawsze pozostawia mikroradius lub niewielką płaską powierzchnię. Jeśli kątowa część łącząca ma przylegać równo do wnętrza rowka, ten nieunikniony mikroradius spowoduje, że część łącząca utknie w środkowej części rowka, co doprowadzi do natychmiastowej kolizji podczas montażu i niepowodzenia połączenia.
Zamiast wymagać ostrego narożnika, którego nie da się obrobić maszynowo, zaprojektuj wypukłość w kształcie “kości psiej” lub niewielkie podcięcie w wierzchołku. Wyraźnie wskazując, które powierzchnie skośne faktycznie muszą stykać się fizycznie, zapobiegasz marnowaniu czasu przez producenta na próby osiągnięcia wąskich tolerancji w strefach luzu, które nie pełnią żadnej funkcji.
Geometria przystępna
Nożyce kątowe potrzebują odpowiedniej przestrzeni, aby wjechać w miejsce cięcia i z niego wyjechać. Często pojawia się problem, gdy głębokie, kątowe wycięcie kończy się bezpośrednio przy wysokiej, przylegającej ściance. Zbliżając się do tej ślepej ścianki, maszyna CNC musi drastycznie zmniejszyć prędkość posuwu, aby zapobiec nadmiernemu cięciu. To spowolnienie powoduje, że narzędzie raczej ociera się o powierzchnię niż ją tnie, co skraca jego żywotność i pogarsza jakość wykończenia powierzchni.
Problem ten można rozwiązać poprzez poszerzenie lokalnego otworu, zmianę rowka zamkniętego na rowek otwarty, który wychodzi poza krawędź elementu, lub nieznaczne zmniejszenie głębokości elementu. Modyfikacje te pozwalają zachować funkcję mechaniczną rowka, jednocześnie eliminując poważne ograniczenia dotyczące prześwitu narzędzia i prędkości posuwu.
Ograniczanie drgań, odprysków i zużycia narzędzi
Frezowanie kątowe powoduje powstawanie złożonych sił skrawania, które mogą szybko wpłynąć negatywnie na jakość detalu. Stabilizacja procesu wymaga kontrolowania ugięcia narzędzia, skutecznego usuwania wiórów oraz monitorowania przebiegu zużycia.
Wsparcie i sztywność
Ponieważ frezy kątowe naciskają na materiał pod kątem, wywierają znaczne siły boczne (pchające w bok). W przypadku elementów o cienkich ściankach lub niepodpartych nawisów siła ta powoduje wygięcie materiału w kierunku przeciwnym do frezu, co skutkuje poważnymi śladami drgań i niedokładnościami wymiarowymi.
Aby temu zapobiec, przed obwinianiem sztywności uchwytu narzędziowego należy sprawdzić podparcie obrabianego elementu bezpośrednio za miejscem cięcia pod kątem. Należy upewnić się, że układ mocujący zapewnia solidne podparcie mechaniczne, oraz rozróżnić zaciski (które przede wszystkim przytrzymują element, zapobiegając jego podnoszeniu wzdłuż osi Z) od elementów pozycjonujących (które pochłaniają duże boczne siły nacisku w osiach X/Y generowane przez frezy kątowe).
Strategia cięcia
Nigdy nie należy wbijać kątowego frezu bezpośrednio w twardy materiał. Ponieważ średnica krawędzi tnącej jest zmienna, obciążenie tnące rozkłada się nierównomiernie, co może spowodować natychmiastowe pęknięcie delikatnych końcówek narzędzia.
W przypadku elementów takich jak rowki typu „jaskółczy ogon” należy zawsze najpierw użyć standardowego frezu płaskiego do zgrubnego wyfrezowania centralnego prostokątnego kanału. Tworzy to otwartą przestrzeń wejściową, dzięki czemu frez do rowków typu „jaskółczy ogon” obrabia wyłącznie docelowe, ukośne ścianki boczne. Podczas ustawiania parametrów prędkości obrotowe wrzeciona i posuwy należy dostosować do narzędzia skuteczny średnica skrawania w punkcie maksymalnego styku, a nie maksymalna średnica nominalna narzędzia.
Odpryski i zużycie
W głębokich rowkach w kształcie litery V lub w kieszeniach o stromym kącie wióry często nie są usuwane i spadają z powrotem do strefy skrawania. Ponowne skrawanie tych wiórów jest główną przyczyną nagłego wyłupywania się narzędzia. W przypadku materiałów ulegających utwardzaniu przez zgniatanie, takich jak stal nierdzewna 304 lub tytan, ocieranie się ponownie skrawanego wióra o obrabiany element powoduje powstanie miejscowej strefy utwardzonej, która natychmiast zniszczy narzędzie podczas następnego przejścia.
Należy sprawdzić, czy droga odprowadzania wiórów jest wolna, i odpowiednio wyregulować dysze chłodziwa. Standardowy chłodziwo zalewowe może po prostu zepchnąć wióry z powrotem do ślepej szczeliny; znacznie skuteczniejsze jest zastosowanie chłodziwa przepływającego przez wrzeciono (TSC) lub ukierunkowanego strumienia powietrza pod wysokim ciśnieniem. Podczas serii produkcyjnych należy śledzić wczesne oznaki zużycia narzędzia, monitorując powstawanie zadziorów i niewielkie odchylenia wymiarowe, co pozwoli na wymianę narzędzi, zanim pogorszy się jakość wykończenia powierzchni.
| Objaw[źródło: 38] | Kontrola wstępna[źródło: 38] | Weryfikacja / Poprawka[źródło: 38] |
|---|---|---|
| Wyraźne ślady po uderzeniach[źródło: 38] | Podparcie obrabianego elementu i siły boczne[źródło: 38] | Za wycięciem należy zamontować elementy ustalające, które będą amortyzować siły nacisku w osiach X i Y; należy zastosować krótszy uchwyt narzędziowy.[źródło: 38] |
| Zmienna szerokość fazowania[źródło: 38] | Punkt odniesienia osi Z i płaskość detalu[źródło: 38] | Przed rozpoczęciem cięcia należy wyznaczyć powierzchnię odniesienia; sprawdzić, czy pod uchwytem nie utknęły wióry.[źródło: 38] |
| Wyszczerbiona końcówka frezu[źródło: 38] | Usuwanie wiórów i obróbka wstępna[źródło: 38] | Należy upewnić się, że kanał środkowy został wstępnie zgrubnie obrobiony; następnie należy przełączyć się na strumień powietrza pod wysokim ciśnieniem, aby zapobiec ponownemu wycinaniu wiórów.[źródło: 38] |
| Stopniowe odchylenie wymiarów[źródło: 38] | Zużycie narzędzi i rozszerzalność cieplna[źródło: 38] | Pomiar elementów należy przeprowadzać w stałej temperaturze; należy zastosować kompensację zużycia krawędzi frezu w systemie CAM.[źródło: 38] |
Określanie tolerancji i weryfikacja elementów kątowych
Narysowanie kąta w programie CAD jest proste; sprawdzenie, czy obrobiona powierzchnia fizyczna odpowiada rysunkowi, wymaga jasnego określenia tolerancji oraz odpowiedniego sprzętu pomiarowego. Zbyt szerokie tolerancje zwiększają koszty kontroli, natomiast zbyt wąskie tolerancje prowadzą do usterek podczas montażu.
Wymagania funkcjonalne
Przed określeniem tolerancji należy sklasyfikować element kątowy według jego rzeczywistej funkcji. Proste zaokrąglenie krawędzi w celu usunięcia ostrych zadziorów wymaga jedynie luźnej tolerancji wizualnej lub podstawowej szerokości MAX/MIN. Fazowanie wprowadzające w zespole wymaga umiarkowanej kontroli wymiarowej, aby zapewnić płynne dopasowanie elementów łączących się.
Jednak precyzyjne połączenie skośne lub szyna typu „jaskółczy ogon” wymagają ścisłej kontroli kąta, położenia i wykończenia powierzchni. Wyraźne oddzielenie niekrytycznych kątów luzu od funkcjonalnych powierzchni styku pozwala producentowi uniknąć marnowania kosztownego czasu pracy maszyny współrzędnościowej (CMM) na elementy, które nie mają wpływu na działanie części.
Elementy sterujące rysowaniem
W przypadku powierzchni funkcjonalnych samo określenie kąta (np. 45° ±0,5°) często nie wystarcza. Powierzchnia może być idealnie obrobiona pod kątem 45°, ale przesunięta o 1 mm względem zamierzonego położenia, co spowoduje niepowodzenie montażu. W przypadku krytycznych elementów kątowych należy opierać się na GD&T (Geometric Dimensioning and Tolerancing), a konkretnie na adnotacji “Profil powierzchni”. Pozwala to jednocześnie kontrolować kąt, kształt i położenie nachylonej powierzchni względem głównych punktów odniesienia.
Ponadto należy zachować ostrożność przy określaniu wymagań dotyczących chropowatości powierzchni. Określenie niepotrzebnie rygorystycznego wymogu dotyczącego chropowatości powierzchni (np. Ra 0,8 / 32 µin) dla krawędzi o powierzchni 3D zmusza programistę CAM do stosowania mikroskopijnych przesunięć frezu kulistego. Może to z łatwością potroić czas obróbki elementu, który ma jedynie znaczenie estetyczne.
Metody inspekcji
Wielkość i tolerancja kąta determinują metodę kontroli. Pomiar niewielkiego fazowania krawędzi o szerokości 0,5 mm za pomocą sondy maszyny CMM jest bardzo niedokładny ze względu na ograniczoną powierzchnię styku. W przypadku takich mikroelementów najbardziej wiarygodną weryfikację na hali produkcyjnej zapewniają komparatory optyczne lub systemy wizyjne.
W przypadku większych skosów użytkowych i kątów złożonych stosuje się CMM jest standardem. Jednak konfiguracja pomiarowa musi uwzględniać kąty ustawienia igły sondy oraz błąd cosinusowy. Technik metrologiczny musi często kalibrować sondę, aby stylet uderzał prostopadle w nachyloną powierzchnię. Ponadto pomiar chropowatości powierzchni na stromych kątach wewnętrznych często wymaga użycia przenośnych profilometrów z przegubowymi stylusami, co wydłuża całkowity czas kontroli jakości (QC).
Porównaj koszty przed złożeniem zapytania ofertowego
Zrozumienie, w jaki sposób elementy kątowe wpływają na przebieg procesu produkcyjnego, pomaga oszacować koszty przed złożeniem zapytania ofertowego (RFQ).
Czynniki wpływające na koszty
Rzeczywisty koszt frezowania kątowego rozkłada się na etapy programowania, przygotowania, wyposażenia w narzędzia, obróbki oraz kontroli. Pojedynczy kąt złożony, wymagający ciągłego frezowania 5-osiowego, wydłuża czas programowania CAM i wymaga użycia maszyny o wyższej stawce godzinowej.
Jeśli kąt jest trudno dostępny, może to zmusić operatora do pracy z mniejszymi prędkościami posuwu, aby zapobiec drganiom, co wydłuża czas cyklu. Ponadto, jeśli rysunek techniczny wymaga sporządzenia raportu z kontroli na maszynie CMM typu 100% dla złożonego kąta złożonego, czas kontroli jakości na jedną sztukę może czasami dorównać lub nawet przewyższyć rzeczywisty czas obróbki.
Ekonomia produkcji seryjnej
Najbardziej opłacalna metoda zmienia się dynamicznie w zależności od wielkości produkcji. W przypadku serii prototypowej obejmującej 5 sztuk zakup niestandardowego narzędzia formującego jest nieefektywny; zakład prawdopodobnie wykorzysta standardowy frez kulisty na maszynie 3-osiowej do obróbki powierzchni pod kątem, godząc się na dłuższy czas cyklu, aby zaoszczędzić na początkowych kosztach oprzyrządowania i uniknąć opóźnień.
Z drugiej strony, w przypadku serii produkcyjnej liczącej 2 000 części, poleganie na powolnym obrabianiu powierzchniowym w technologii 3D jest ekonomicznie nieopłacalne. Początkowa inwestycja w specjalnie szlifowane narzędzia formujące z węglika spiekanego oraz dedykowane uchwyty kątowe szybko się zwraca dzięki skróceniu czasu cyklu z minut do sekund na jedną część.
Szczegóły zapytania ofertowego
Aby otrzymać dokładną i konkurencyjną ofertę, zapytanie ofertowe musi zawierać jasny plan produkcji. Należy zawsze upewnić się, że model CAD 3D (w formacie STEP) jest zgodny z rysunkiem 2D w formacie PDF.
Często dochodzi do opóźnień w sporządzaniu ofert, gdy model 3D przedstawia ostry wewnętrzny kąt, a plik PDF zawiera ogólną adnotację o treści “Wszystkie promienie wewnętrzne R0,5”. Wyraźne wskazanie, który dokument ma pierwszeństwo, pozwala zaoszczędzić kilka dni na wyjaśnieniach technicznych. Ponadto należy wskazać wszystkie obszary, w których producent może dostosować promienie narożników lub dodać nadkłady narzędziowe, co pozwoli zakładowi zaproponować oszczędne modyfikacje w ramach projektowania pod kątem produkcji (DFM).
Studium przypadku: Optymalizacja optycznego mocowania typu „dovetail”
Część: Aluminiowy element optyczny z stopu 6061 uchwyt montażowy wyposażony w ciągłą szynę typu „jaskółczy ogon” o kącie 60°.
Wymagania: Szyna musiała spełniać rygorystyczny wymóg tolerancji profilu powierzchni wynoszącej 0,02 mm, aby zapewnić płynny ruch bez luzu.
Plan wstępny: W pierwotnym zapytaniu ofertowym założono obróbkę 5-osiową w celu zapewnienia dokładności pozycjonowania, co spowodowało, że wstępna wycena była wysoka.
Rozwiązanie szengenskie: Po przeprowadzeniu analizy DFM dla serii produkcyjnej obejmującej 500 sztuk przeniesiono element do sztywnego, 3-osiowego pionowego centrum obróbczego. Najpierw wykonano obróbkę zgrubną kanału środkowego za pomocą standardowego frezu trzpieniowego, a następnie w jednym przejściu wykończono precyzyjne ścianki pod kątem 60° przy użyciu specjalnie oszlifowanego frezu z węglika spiekanego o profilu jaskółczego ogona.
Wynik: Zastosowanie specjalistycznego narzędzia do formowania wyeliminowało konieczność korzystania z kosztownych maszyn 5-osiowych oraz pozwoliło całkowicie wyeliminować ślady łączenia. Czas cyklu skrócił się o 35%, a koszt początkowy niestandardowego frezu typu „dovetail” wynoszący $250 zwrócił się już po wyprodukowaniu pierwszych 25 części. Ogólnie rzecz biorąc, partia produkcyjna przeszła kontrolę profilu na maszynie CMM z wydajnością na poziomie 100%.
Czy są Państwo gotowi do produkcji precyzyjnych elementów? Złożone połączenia typu „jaskółczy ogon”, skosy złożone oraz kąty o wąskich tolerancjach wymagają starannego planowania i wykonania. Prześlij do firmy Shengen swoje modele CAD, rysunki 2D, wymagania dotyczące materiałów oraz informacje o ilościach. Nasz zespół inżynierów oceni dostępność narzędzi, zaproponuje modyfikacje DFM pozwalające na obniżenie kosztów oraz opracuje konkurencyjną strategię produkcyjną dostosowaną dokładnie do Państwa wymagań funkcjonalnych.
Hej, jestem Kevin Lee
Przez ostatnie 10 lat byłem zanurzony w różnych formach produkcji blach, dzieląc się tutaj fajnymi spostrzeżeniami z moich doświadczeń w różnych warsztatach.
Skontaktuj się z nami
Kevin Lee
Mam ponad dziesięcioletnie doświadczenie zawodowe w produkcji blach, specjalizując się w cięciu laserowym, gięciu, spawaniu i technikach obróbki powierzchni. Jako dyrektor techniczny w Shengen, jestem zaangażowany w rozwiązywanie złożonych wyzwań produkcyjnych i napędzanie innowacji i jakości w każdym projekcie.
Powiązane zasoby
Materiały do prototypowania: jak wybrać odpowiedni materiał