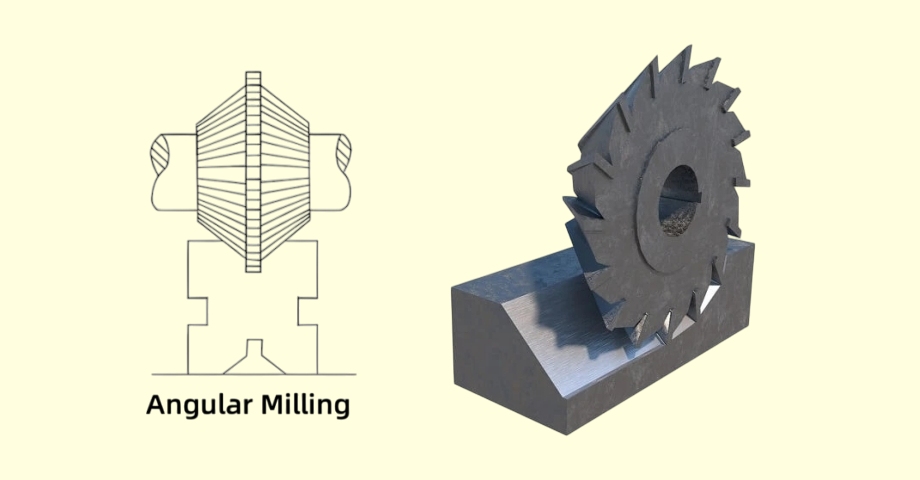
Угловое фрезерование (или фрезерование под углом) — это процесс обработки с ЧПУ, используемый для создания плоских поверхностей, фасок или пазов под заданным углом, отличным от перпендикуляра к оси заготовки. Это достигается с помощью специальных угловых фрез, наклонных приспособлений или многоосевых перемещений станка.
В системе CAD для рисования фаски под углом 45° или паза типа «ласточкин хвост» под углом 60° требуется всего несколько щелчков мышью. Однако в производственных условиях для изготовления этих угловых элементов требуются совершенно иные подходы.
В данном руководстве подробно рассмотрены практические методы, выбор инструментов, правила DFM и факторы, влияющие на стоимость углового фрезерования, что поможет вам проектировать детали, пригодные для производства, и получать точные ценовые предложения.
Выбор подходящего метода углового фрезерования
Особенности конкретной детали определяют выбор соответствующей стратегии обработки. Своевременная оценка метода обработки позволяет избежать ненужных затрат на инструмент или чрезмерных затрат времени на наладку оборудования в цехе.
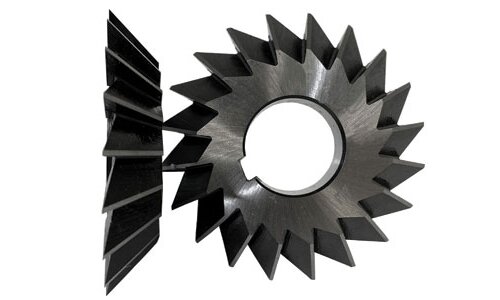
Угловые резаки
При таком подходе станок работает по стандартным осям XYZ, а угол формируется за счет фиксированного профиля режущего инструмента. Этот метод обычно применяется для стандартной фаски кромок, симметричных V-образных пазов и специфических профильных элементов, таких как «ласточкин хвост», где геометрия режущего инструмента полностью соответствует чертежу.
Хотя это и кажется простым решением, оно не всегда является самым экономичным вариантом. Необходимо убедиться, что ширина резания охватывает деталь и имеется достаточный зазор для корпуса инструмента. Если ваша конструкция требует нестандартного угла, изготовление угловых фрез на заказ может увеличить затраты на инструмент на 150–300 и увеличить срок изготовления на 1–2 недели, что редко является экономически целесообразным для прототипов, выпускаемых небольшими партиями.
Наклонные установки
Вместо использования специализированного режущего инструмента этот метод предполагает наклон заготовки или регулировку головки станка, что позволяет обрабатывать наклонную поверхность с помощью стандартной плоской или шаровой фрезы. Этот метод хорошо подходит для обработки больших наклонных поверхностей, таких как сварные фаски, где угловой режущий инструмент оказался бы слишком мал или подвержен вибрации.
Однако время настройки и штабелирование приспособлений становятся основными ограничивающими факторами. При использовании наклонной установки с синусоидальной пластиной штабелирование нескольких зажимных приспособлений может привести к появлению углового биения. Достижение стандартного допуска ±0,5° не представляет сложности, но соблюдение допуска ±0,1° на длинном сопрягаемом скосе часто требует использования специальных мягких зажимных губок, изготовленных по индивидуальному заказу, а также контроля на станке с помощью датчиков для проверки точной плоскости отсчета.
Опции многоосевого управления
При многоосевой обработке углы обеспечиваются за счет изменения ориентации шпинделя относительно заготовки. Важно различать 3+2-позиционную обработку, при которой оси фиксируются под определенным углом для стандартных траекторий инструмента, и полноценное 5-осевое одновременное фрезерование, которое используется для непрерывных, плавных углов.
Обработка по схеме «3+2» сокращает количество ручных перенастроек и повышает точность позиционирования между отдельными элементами, что делает её идеальным решением для сложных деталей с множеством составных углов. Хотя многоосевая обработка предполагает более высокую стоимость станка — зачастую на 20%–40% выше, чем при стандартной 3-осевой фрезеровке, — исключение повторных ручных настроек обычно делает её наиболее экономически выгодным вариантом для серийного производства с объёмом более 100 деталей.
Сравнение методов на скобе с углом наклона 15 градусов:
Для обработки одной сопрягаемой поверхности под углом 15 градусов: использование углового резака ограничено максимальным диаметром инструмента и требует времени на изготовление инструмента по индивидуальному заказу. Наклонная установка требует использования синусоидальной пластины и ручной регулировки, что целесообразно для изготовления 10 прототипов. Многоосевая обработка по схеме «3+2» предполагает более высокую почасовую ставку, но позволяет изготовить деталь за одну установку, что делает её очевидным выбором для серийного производства.
Подберите режущий инструмент в соответствии с особенностями детали
Выбор угловой фрезы — это не просто подбор угла, указанного в чертеже. Инструмент должен формировать заданный профиль и при этом безопасно удалять излишки материала с остальной части заготовки.
Профили резаков
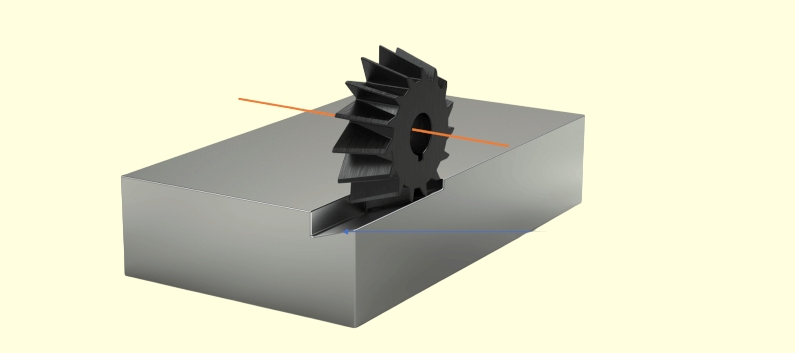
Для качественного выполнения различных угловых элементов требуются специальные геометрии инструментов. Одноугловые фрезы имеют зубья на одной конической поверхности и, как правило, используются для обработки асимметричных фасок или боковых стенок пазов типа «ласточкин хвост». Двухугловые фрезы имеют V-образный профиль, благодаря чему они подходят для обработки симметричных V-образных пазов и резьбового фрезерования.
При выборе этих инструментов внимательно сверьте технические характеристики производителя с инженерным чертежом. Распространенной ошибкой на производстве является путаница между внутренним углом инструмента и его полууглом, а также неверная интерпретация требуемого угла поверхности детали, что может привести к браку всей партии деталей.
Зазор инструмента
Проверка зазора инструмента подразумевает оценку всего инструмента в сборе, а не только режущей кромки. Необходимо проверить пространственное расположение канавок, шейки инструмента, держателя инструмента и заготовки или приспособления. При обработке глубоких пазов или элементов, расположенных вблизи высоких вертикальных стенок, тот факт, что режущая кромка может касаться целевой поверхности, не гарантирует, что держатель инструмента не зацепится за прилегающие элементы.
Данная оценка зазора должна учитывать как фактическое положение резания, так и запрограммированные траектории входа и выхода. Если фреза типа «ласточкин хвост» вынуждена внезапно отступить, чтобы избежать столкновения с зажимным элементом, то при CAM-моделировании необходимо учитывать диаметр хвостовика инструмента в нережущем состоянии, чтобы предотвратить катастрофические столкновения.
Совместимость материалов
Материал заготовки напрямую определяет необходимую основу инструмента, подготовку режущей кромки и покрытие. Например, при угловом фрезеровании алюминия 6061 требуются острые, отполированные карбидные канавки для предотвращения образования наплавленного слоя, тогда как при резке нержавеющей стали 304 требуются специальные покрытия, такие как TiAlN, и высокожесткие установки для отвода тепла и предотвращения упрочнения материала.
Кроме того, при обработке угловые режущие инструменты сталкиваются с особыми физическими трудностями. Эффективный диаметр вершины V-образного резака близок к нулю, что означает резкое падение линейной скорости (SFM) в нижней части пропила. Это затрудняет отвод стружки и часто приводит к преждевременному сколу инструмента при обработке более твёрдых сплавов, что требует строгого контроля над вылетом инструмента и скоростью подачи.
Разработка угловых элементов конструкции для облегчения механической обработки
Незначительные изменения в конструкции могут избавить от необходимости использования специализированных режущих инструментов, повторной настройки оборудования или сложного 5-осевого программирования. Оценка угловых элементов во время Проектирование для технологичности (DFM) Этот этап помогает обеспечить предсказуемость производственных затрат.
Стандартные уголки
Если это допускают функциональные требования, отдавайте предпочтение стандартным углам, таким как 30°, 45°, 60° или 90°. Эти углы соответствуют типовому инструменту, имеющемуся практически в любом механическом цехе, что позволяет немедленно приступить к производству без задержек, связанных с изготовлением нестандартного инструмента.
Указание нестандартного угла, например 47,5°, кардинально меняет подход к производству. Предприятию приходится либо заказывать фрезу с нестандартной заточкой, что увеличивает сроки изготовления, либо использовать траекторию 3D-фрезерования на многоосевом станке, что значительно увеличивает время цикла. Хотя нестандартный угол не всегда означает значительное увеличение затрат, он вынуждает производителя прибегать к более медленным или дорогостоящим методам.
Угловой рельеф
Обработка идеально острого внутреннего угла в нижней части V-образной канавки или паза типа «ласточкин хвост» с помощью вращающихся инструментов физически невозможна. Кончик режущего инструмента всегда оставляет микрорадиус или небольшую плоскую поверхность. Если угловая сопрягаемая деталь должна плотно прилегать к внутренней поверхности паза, этот неизбежный микрорадиус приведет к заклиниванию сопрягаемой детали, что сразу же вызовет затруднения при сборке и нарушит сопряжение.
Вместо того чтобы требовать выполнения острого угла, который невозможно обработать на станке, спроектируйте рельеф в форме “собачьей кости” или небольшой подрез с зазором на вершине угла. Четко указав, какие наклонные поверхности действительно должны соприкасаться, вы не дадите изготовителю зря тратить время на попытки соблюсти жесткие допуски в нефункциональных зонах зазора.
Геометрия для всех
Угловым резакам требуется свободное пространство для входа в зону реза и выхода из неё. Часто возникает проблема, когда глубокая угловая канавка заканчивается непосредственно у высокой соседней стенки. При приближении к этой глухой стенке станок с ЧПУ должен резко снизить скорость подачи, чтобы предотвратить перерезку. Такое замедление приводит к тому, что инструмент начинает скользить по поверхности, а не резать, что сокращает срок его службы и ухудшает качество поверхности.
Эту проблему можно решить, увеличив размер локального отверстия, преобразовав закрытый паз в паз с выходом за пределы края детали или слегка уменьшив глубину элемента. Эти изменения позволяют сохранить механическую функцию паза и одновременно устранить серьезные ограничения по зазору инструмента и скорости подачи.
Снижение вибрации, образования стружки и износа инструмента
При угловой фрезеровке возникают сложные режущие силы, которые могут быстро ухудшить качество детали. Для стабилизации процесса необходимо контролировать прогиб инструмента, обеспечивать эффективный отвод стружки и отслеживать характер износа.
Опора и жесткость
Поскольку угловые резаки входят в зацепление с материалом под наклоном, они создают значительные поперечные (боковые) силы. В случае тонкостенных деталей или незакрепленных выступов эта поперечная сила приводит к изгибу материала в сторону от резака, что вызывает появление выраженных следов вибрации и неточностей в размерах.
Чтобы решить эту проблему, прежде чем винить в ней жесткость держателя инструмента, проверьте опору заготовки непосредственно за местом углового реза. Убедитесь, что зажимное устройство обеспечивает надежную механическую опору, и проводите различие между зажимами (которые в первую очередь удерживают деталь от подъема по оси Z) и позиционерами (которые поглощают значительные поперечные силы, возникающие при работе угловых резаков).
Стратегия резки
Ни в коем случае не погружайте угловой фрезерный резец непосредственно в твердый материал. Поскольку диаметр режущей кромки варьируется, режущая нагрузка распределяется неравномерно, что может привести к мгновенному излому хрупких наконечников инструмента.
При обработке таких элементов, как пазы типа «ласточкин хвост», всегда сначала используйте стандартную фрезу с плоским торцом для черновой обработки центрального прямоугольного канала. Это создает открытое пространство для входа, благодаря чему фреза для пазов типа «ласточкин хвост» обрабатывает только нужные наклонные боковые стенки. При настройке параметров ориентируйтесь при выборе скорости вращения шпинделя и скорости подачи на характеристики инструмента эффективный диаметр резания в точке максимального зацепления, а не максимальный номинальный диаметр инструмента.
Сколы и износ
В глубоких V-образных канавках или карманах с крутым углом скоса стружка зачастую не удаляется и падает обратно в зону резания. Повторное резание этой стружки является основной причиной внезапного скола инструмента. При обработке материалов, подверженных упрочнению, таких как нержавеющая сталь 304 или титан, трение повторно обработанной стружки о деталь приводит к образованию локализованной зоны упрочнения, которая мгновенно разрушит инструмент при следующем проходе.
Убедитесь, что путь удаления стружки свободен, и соответствующим образом отрегулируйте форсунки охлаждающей жидкости. Стандартная система облива охлаждающей жидкостью может просто заталкивать стружку обратно в глухой паз; гораздо эффективнее использовать систему подачи охлаждающей жидкости через шпиндель (TSC) или направленный струйный поток воздуха под высоким давлением. В серийном производстве отслеживайте ранние признаки износа инструмента, контролируя образование заусенцев и незначительные отклонения размеров, что позволит вам заменить инструменты до ухудшения качества поверхности.
| Симптом[ссылка: 38] | Первичная проверка[ссылка: 38] | Проверка / Исправление[ссылка: 38] |
|---|---|---|
| Следы от интенсивного трения[ссылка: 38] | Опора заготовки и поперечные силы[ссылка: 38] | Установите физические фиксаторы за вырезом для поглощения толкающих сил по осям X и Y; используйте держатель инструмента меньшей длины.[ссылка: 38] |
| Изменение ширины фаски[ссылка: 38] | Опорная точка оси Z и плоскостность детали[ссылка: 38] | Перед началом резки определите опорную поверхность; проверьте, не застряли ли стружки под зажимным приспособлением.[ссылка: 38] |
| Поврежденный наконечник резака[ссылка: 38] | Удаление стружки и предварительная обработка[ссылка: 38] | Убедитесь, что центральный канал предварительно обработан грубой обработкой; переключитесь на струйную обработку с высоким давлением, чтобы предотвратить повторное срезание стружки.[ссылка: 38] |
| Постепенное смещение размеров[ссылка: 38] | Износ инструмента и тепловое расширение[ссылка: 38] | Измеряйте детали при постоянной температуре; применяйте компенсацию износа кромок режущего инструмента в системе ЧПУ.[ссылка: 38] |
Определение допусков и проверка угловых элементов
Начертить угол в САПР несложно; однако для проверки соответствия обработанной поверхности чертежу необходимы четко определенные допуски и соответствующее измерительное оборудование. Завышенные допуски увеличивают затраты на контроль качества, а заниженные — приводят к сбоям при сборке.
Функциональные требования
Перед тем как задавать допуски, классифицируйте угловой элемент в зависимости от его фактической функции. Для простой сглажки кромки, предназначенной для удаления острых заусенцев, достаточно нестрогого визуального допуска или базового значения максимальной/минимальной ширины. Сфара для ввода детали в сборку требует умеренного контроля размеров, чтобы обеспечить плавное сопряжение сопрягаемых деталей.
Однако для изготовления прецизионного соединительного скоса или направляющей типа «ласточкин хвост» требуется строгий контроль угла, расположения и качества поверхности. Четкое разграничение некритических углов зазора и функциональных сопрягаемых поверхностей позволяет производителю не тратить время дорогостоящей координатно-измерительной машины (КИМ) на элементы, не влияющие на рабочие характеристики детали.
Элементы управления рисованием
Указание только угла (например, 45° ±0,5°) зачастую недостаточно для функциональных поверхностей. Поверхность может быть идеально обработана под углом 45°, но смещена на 1 мм от предполагаемого положения, что приведет к неисправности сборки. Для критически важных угловых элементов следует опираться на GD&T (геометрическое размечение и допуски), в частности на выноску “Профиль поверхности”. Это позволяет одновременно контролировать угол, форму и положение наклонной поверхности относительно основных баз отсчёта.
Кроме того, следует с осторожностью подходить к требованиям к чистоте поверхности. Указание неоправданно жестких требований к чистоте поверхности (например, Ra 0,8 / 32 µin) для углового элемента с 3D-поверхностью вынуждает программиста CAM использовать микроскопические переходы при обработке шаровой фрезой. Это может легко утроить время обработки элемента, который, возможно, имеет лишь эстетическое значение.
Методы проверки
Размер и допуск угла определяют метод контроля. Измерение крошечной фаски на кромке размером 0,5 мм с помощью щупа координатно-измерительной машины (КИМ) дает крайне неточные результаты из-за ограниченной площади контакта. Для таких микроэлементов наиболее надежную проверку в производственных условиях обеспечивают оптические компараторы или системы машинного зрения.
Для более крупных функциональных скосов и сложных углов следует использовать CMM является стандартом. Однако при настройке измерительной установки необходимо учитывать углы наклона щупа и косинусную погрешность. Технику-метрологу часто приходится калибровать щуп, чтобы он касался наклонной поверхности перпендикулярно. Кроме того, измерение шероховатости поверхности на крутых внутренних углах часто требует использования портативных профилометров со шарнирными щупами, что увеличивает общее время, затрачиваемое на контроль качества (КК).
Сравните цены, прежде чем запрашивать предложение
Понимание того, как угловые элементы влияют на производственный процесс, поможет вам оценить затраты до отправки запроса на предоставление коммерческого предложения (RFQ).
Факторы, влияющие на затраты
Реальная стоимость углового фрезерования распределяется между этапами программирования, настройки, подготовки инструмента, резки и контроля качества. Даже один сложный угол, требующий непрерывного 5-осевого фрезерования, увеличивает время CAM-программирования и требует использования станка с более высокой почасовой производительностью.
Если угол труднодоступен, это может вынудить оператора-станочника работать с более низкими скоростями подачи, чтобы предотвратить вибрацию, что приведет к увеличению времени цикла. Кроме того, если в чертеже предусмотрен отчет о контроле на координатно-измерительной машине (КИМ) 100% для сложного составного угла, время контроля качества на одну деталь может порой равняться или превышать фактическое время обработки.
Экономика пакетной обработки
Наиболее экономически эффективный метод динамически меняется в зависимости от объема производства. При изготовлении партии из 5 прототипов приобретение специального профильного инструмента является неэффективным; скорее всего, на производстве для обработки угловой поверхности будет использоваться стандартная фреза с шаровидным наконечником на 3-осевом станке, при этом будет принято увеличение времени цикла в целях экономии на первоначальных затратах на инструмент и сокращения задержек.
И наоборот, при серийном производстве 2 000 деталей использование медленного 3D-моделирования поверхностей экономически нецелесообразно. Первоначальные инвестиции в изготовленные на заказ шлифованные твердосплавные формующие инструменты и специальные угловые зажимные приспособления быстро окупаются за счет сокращения времени цикла с нескольких минут до нескольких секунд на одну деталь.
Детали запроса предложений
Чтобы получить точное и конкурентоспособное ценовое предложение, в вашем запросе на предложение должна быть четко изложена схема производственного процесса. Всегда убеждайтесь, что ваша 3D-модель CAD (в формате STEP) соответствует вашему 2D-чертежу в формате PDF.
Часто задержки при подготовке коммерческого предложения возникают в тех случаях, когда на 3D-модели изображен острый внутренний угловой изгиб, а в PDF-файле содержится общее примечание: “Все внутренние радиусы R0,5”. Четкое указание того, какой документ имеет приоритет, позволяет сэкономить несколько дней на уточнении технических деталей. Кроме того, укажите все области, в которых производителю разрешается корректировать радиусы углов или добавлять фаски, что позволит производственному цеху предложить экономичные изменения в рамках DFM.
Пример из практики: оптимизация оптического крепления типа «ласточкин хвост»
Деталь: Оптический элемент из алюминия 6061 крепежный кронштейн с непрерывной направляющей типа «ласточкин хвост» под углом 60°.
Требование: Для обеспечения плавного скольжения без люфта рельсу предъявлялись строгие требования к допуску профиля поверхности — 0,02 мм.
Первоначальный план: В первоначальном запросе предложений предполагалась 5-осевая обработка для обеспечения точности позиционирования, что привело к высокой первоначальной цене.
«Шенгенское решение»: После проведения анализа технологичности (DFM) для серийного производства из 500 деталей мы перенесли деталь на жесткий 3-осевой вертикальный обрабатывающий центр. Сначала мы выполнили черновую обработку центрального канала стандартной торцевой фрезой, а затем за один проход выполнили чистовую обработку прецизионных стенок под углом 60° с помощью специально заточенной твердосплавной фрезы типа «ласточкин хвост».
Результат: Использование специального инструмента для формовки позволило отказаться от дорогостоящего времени обработки на 5-осевом станке и устранить все следы сглаживания. Время цикла сократилось на 35%, а первоначальные затраты в размере $250 на изготовление специальной фрезы «ласточкин хвост» окупились уже при выпуске первых 25 деталей. В целом, производственная партия прошла проверку профиля на координатно-измерительной машине с выходом 100%.
Готовы к производству ваших прецизионных деталей? Сложные соединения типа «ласточкин хвост», сложные скосы и углы с узкими допусками требуют тщательного планирования и выполнения. Отправьте в компанию «Шенген» свои CAD-модели, 2D-чертежи, требования к материалам и объемы заказов. Наша команда инженеров оценит доступность инструментов, предложит экономичные модификации с учетом требований технологичности (DFM) и разработает конкурентоспособную стратегию производства, точно соответствующую вашим функциональным требованиям.
Привет, я Кевин Ли
Последние 10 лет я занимался различными формами изготовления листового металла и делился здесь интересными идеями из своего опыта работы в различных мастерских.
Связаться
Кевин Ли
У меня более десяти лет профессионального опыта в производстве листового металла, специализирующегося на лазерной резке, гибке, сварке и методах обработки поверхности. Как технический директор Shengen, я стремлюсь решать сложные производственные задачи и внедрять инновации и качество в каждом проекте.
Связанный ресурс
Прогрессивная штамповка, комбинированная штамповка и штамповка с переносом матрицы
Материалы для прототипирования: как выбрать подходящий материал
Прессовое соединение листового металла: проектирование, стоимость и качество