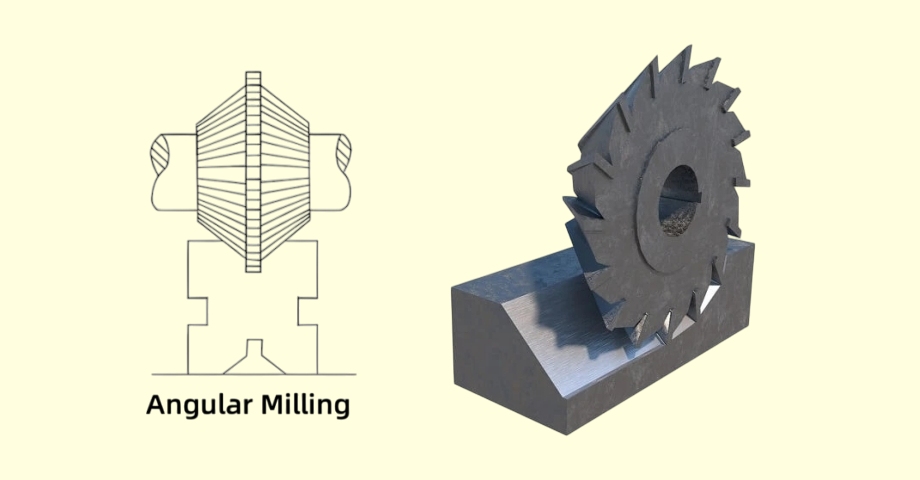
El fresado angular (o fresado en ángulo) es un proceso de mecanizado CNC que se utiliza para crear superficies planas, chaflanes o ranuras en un ángulo determinado que no es perpendicular al eje de la pieza de trabajo. Esto se consigue mediante fresas angulares especializadas, soportes inclinados o movimientos multieje de la máquina.
En CAD, dibujar un chaflán de 45° o una ranura en cola de milano de 60° solo requiere unos pocos clics. Sin embargo, en el taller, estas características angulares exigen métodos de fabricación totalmente diferentes.
Esta guía desglosa los métodos prácticos, la selección de herramientas, las normas de DFM y los factores que influyen en los costes del fresado angular, lo que te ayudará a diseñar piezas que se puedan fabricar y a obtener presupuestos precisos.
Elige el método de fresado angular adecuado
Las diferentes características de las piezas determinan estrategias de mecanizado distintas. Evaluar el método desde el principio ayuda a evitar costes innecesarios en herramientas o tiempos de preparación excesivos en el taller.
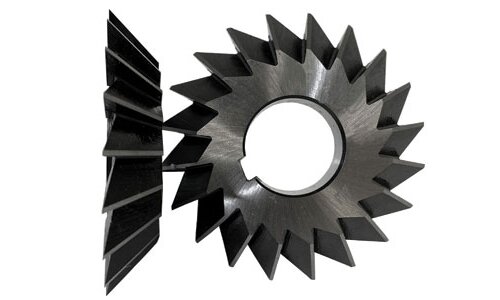
Cortadores en ángulo
En este método, la máquina funciona con los ejes XYZ estándar, y el perfil fijo de la fresa crea el ángulo. Este método se suele utilizar para chaflanes estándar en los bordes, ranuras en V simétricas y elementos con formas específicas, como las colas de milano, en los que la geometría de la fresa se ajusta directamente al plano.
Aunque parezca sencillo, no es necesariamente la opción más económica. Debes comprobar que la anchura de corte cubra la pieza y que haya suficiente espacio libre para el cuerpo de la herramienta. Si tu diseño requiere un ángulo no estándar, las fresas angulares a medida pueden suponer entre 150 y 300 en costes de utillaje y entre 1 y 2 semanas de plazo de entrega, lo que rara vez resulta rentable para prototipos de bajo volumen.
Configuraciones inclinadas
En lugar de utilizar una fresa especializada, este método consiste en inclinar la pieza de trabajo o ajustar el cabezal de la máquina, lo que permite mecanizar la superficie inclinada con una fresa estándar de punta plana o esférica. Esto funciona bien en caras anguladas de gran tamaño, como los biseles de soldadura, en las que una fresa angular resultaría demasiado pequeña o propensa a las vibraciones.
Sin embargo, el tiempo de preparación y el apilamiento de los soportes se convierten en las principales limitaciones. Cuando se utiliza una configuración inclinada con una placa sinusoidal, el apilamiento de varias piezas de sujeción puede provocar un descentramiento angular. Alcanzar una tolerancia estándar de ±0,5° es habitual, pero mantener una tolerancia de ±0,1° a lo largo de un bisel de acoplamiento extenso suele requerir mordazas blandas mecanizadas a medida y un sistema de sonda integrado en la máquina para verificar el plano de referencia exacto.
Opciones multieje
El mecanizado multieje gestiona los ángulos cambiando la orientación del husillo con respecto a la pieza. Es importante distinguir entre el mecanizado posicional 3+2, que fija los ejes en un ángulo específico para las trayectorias de herramienta estándar, y el fresado simultáneo completo de 5 ejes, que se reserva para ángulos continuos y amplios.
El mecanizado 3+2 reduce el número de ajustes manuales y mejora la precisión posicional entre características, lo que lo hace ideal para piezas complejas con múltiples ángulos compuestos. Aunque el mecanizado multieje conlleva un coste de máquina más elevado —a menudo entre un 20% y un 40% superior al del fresado estándar de 3 ejes—, la eliminación de las configuraciones manuales secundarias suele convertirlo en la opción más rentable para series de producción de más de 100 piezas.
Comparación de métodos en un soporte de 15 grados:
Para mecanizar una única superficie de acoplamiento de 15 grados: una fresa angular está limitada por el diámetro máximo de la herramienta y requiere un plazo de entrega específico. Una configuración inclinada requiere una placa sinusoidal y un ajuste manual, lo cual resulta práctico para 10 piezas prototipo. El mecanizado multieje 3+2 conlleva una tarifa por hora más elevada, pero permite completar la pieza en una sola configuración, lo que lo convierte en la opción más clara para la producción en serie.
Elige la fresa adecuada para cada pieza
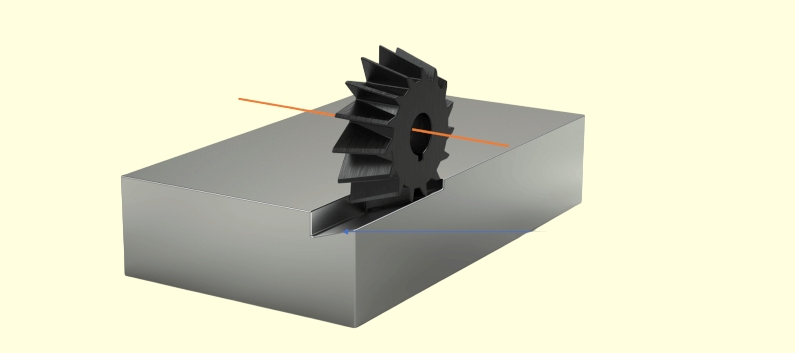
Para elegir una fresa angular no basta con que el ángulo coincida con el indicado en el plano. La herramienta debe dar forma al perfil deseado y, al mismo tiempo, retirar el material sobrante de la pieza de trabajo de forma segura.
Perfiles de cortadores
Las diferentes características angulares requieren geometrías de herramienta específicas para un funcionamiento correcto. Las fresas de ángulo único tienen dientes en una de las caras cónicas y se utilizan normalmente para chaflanes asimétricos o para el mecanizado de las paredes laterales de ranuras en cola de milano. Las fresas de doble ángulo presentan perfiles en forma de V, lo que las hace adecuadas para el mecanizado de ranuras en V simétricas y para operaciones de fresado de roscas.
Al seleccionar estas herramientas, comprueba cuidadosamente las especificaciones del fabricante comparándolas con el plano técnico. Un error habitual en el taller es confundir el ángulo incluido de una herramienta con su semángulo, o malinterpretar el ángulo previsto de la superficie de la pieza, lo que puede dar lugar al desecho de todo un lote de piezas.
Holgura de la herramienta
Comprobar el espacio libre de la herramienta implica evaluar todo el conjunto de la herramienta, no solo el filo de corte. Debes verificar la relación espacial entre las ranuras, el cuello de la herramienta, el portaherramientas y la pieza de trabajo o el dispositivo de sujeción. En el caso de ranuras profundas o elementos situados cerca de paredes verticales altas, el hecho de que el filo de corte pueda tocar la superficie de destino no garantiza que el portaherramientas vaya a pasar sin problemas por la geometría adyacente.
Esta evaluación del espacio libre debe incluir la posición real de corte, así como las trayectorias de entrada y salida programadas. Si una fresa de cola de milano tiene que retroceder repentinamente para evitar una abrazadera, la simulación CAM debe tener en cuenta el diámetro no cortante del vástago de la herramienta para evitar colisiones catastróficas.
Compatibilidad de materiales
El material de la pieza de trabajo determina directamente el sustrato de la herramienta, la preparación del filo y el recubrimiento necesarios. Por ejemplo, el fresado en ángulo de aluminio 6061 requiere canales de carburo afilados y pulidos para evitar la acumulación de material en el filo, mientras que el corte de acero inoxidable 304 requiere recubrimientos especializados como el TiAlN y configuraciones de alta rigidez para gestionar el calor y resistir el endurecimiento por deformación.
Además, las fresas angulares se enfrentan a retos físicos específicos durante el mecanizado. La punta de una fresa en V tiene un diámetro efectivo cercano a cero, lo que significa que la velocidad superficial (SFM) desciende drásticamente en la parte inferior del corte. Esto dificulta la evacuación de virutas y, a menudo, provoca el astillamiento prematuro de la herramienta al mecanizar aleaciones más duras, lo que exige un control estricto de la saliente de la herramienta y de las velocidades de avance.
Diseñar características angulares para facilitar el mecanizado
Unas pequeñas modificaciones en el diseño pueden eliminar la necesidad de utilizar fresas especializadas, configuraciones secundarias o una programación compleja de 5 ejes. La evaluación de las características angulares durante el Diseño para la fabricabilidad (DFM) Esta fase contribuye a que los costes de producción sean predecibles.
Ángulos estándar
Siempre que los requisitos funcionales lo permitan, da prioridad a los ángulos estándar, como 30°, 45°, 60° o 90°. Estos ángulos se ajustan a las herramientas estándar disponibles en casi cualquier taller de mecanizado, lo que permite iniciar la producción de inmediato sin retrasos debidos a la fabricación de herramientas a medida.
Especificar un ángulo no estándar, como 47,5°, cambia drásticamente el enfoque de fabricación. El taller debe o bien encargar una fresa rectificada a medida, lo que alarga el plazo de entrega, o bien utilizar una trayectoria de mecanizado de superficies en 3D en una máquina multieje, lo que aumenta considerablemente la duración del ciclo. Aunque un ángulo no estándar no siempre supone un aumento considerable de los costes, obliga al fabricante a utilizar métodos más lentos o más caros.
Esquina Relieve
Es físicamente imposible mecanizar una esquina interior perfectamente afilada en la parte inferior de una ranura en V o de una cola de milano con herramientas giratorias. La punta de la fresa siempre dejará un microradio o una pequeña superficie plana. Si una pieza de acoplamiento angular debe encajar a ras dentro de la ranura, este microradio inevitable provocará que la pieza de acoplamiento se atasque, lo que dará lugar a una interferencia inmediata en el montaje y a un fallo en el acoplamiento.
En lugar de exigir una esquina afilada imposible de mecanizar, diseña un rebaje en forma de “hueso de perro” o un pequeño socavado de holgura en el vértice. Al indicar claramente qué superficies anguladas deben entrar realmente en contacto físico, evitas que el fabricante pierda tiempo intentando alcanzar tolerancias estrictas en zonas de holgura que no son funcionales.
Geometría accesible
Las fresas angulares necesitan espacio físico para entrar y salir del corte. Un problema habitual se produce cuando una ranura angular profunda termina directamente en una pared adyacente de gran altura. Al acercarse a esta pared ciega, la máquina CNC debe reducir drásticamente la velocidad de avance para evitar un corte excesivo. Esta desaceleración hace que la herramienta roce en lugar de cortar, lo que acorta su vida útil y deteriora el acabado superficial.
Esto se puede solucionar ampliando la abertura local, transformando una ranura cerrada en una ranura abierta que salga por el borde de la pieza o reduciendo ligeramente la profundidad del elemento. Estas modificaciones conservan la función mecánica de la ranura, al tiempo que eliminan las severas limitaciones de holgura de la herramienta y de velocidad de avance.
Controla las vibraciones, las virutas y el desgaste de las herramientas
El fresado angular genera fuerzas de corte complejas que pueden comprometer rápidamente la calidad de la pieza. Para estabilizar el proceso es necesario controlar la deflexión de la herramienta, eliminar las virutas de forma eficaz y supervisar los patrones de desgaste.
Soporte y rigidez
Dado que las fresas angulares inciden sobre el material en un plano inclinado, generan importantes fuerzas laterales (empuje lateral). En el caso de piezas de paredes delgadas o salientes sin apoyo, esta fuerza lateral hace que el material se doble alejándose de la fresa, lo que da lugar a marcas de vibración muy marcadas y a imprecisiones dimensionales.
Para evitarlo, evalúa el soporte de la pieza justo detrás del corte en ángulo antes de achacarlo a la rigidez del portaherramientas. Asegúrate de que la configuración del sistema de sujeción proporcione un respaldo mecánico sólido y distingue entre las abrazaderas (que principalmente sujetan la pieza para evitar que se eleve en el eje Z) y los localizadores (que absorben las fuertes fuerzas de empuje laterales en los ejes X e Y generadas por las fresas angulares).
Estrategia de corte
Nunca introduzcas directamente un cortador angular en un material sólido. Dado que el diámetro del filo varía, la carga de corte se distribuye de forma desigual, lo que puede provocar la rotura instantánea de las puntas frágiles de la herramienta.
Para elementos como las ranuras en cola de milano, utiliza siempre una fresa plana estándar para desbastar primero el canal rectangular central. De este modo se crea un espacio de entrada abierto, de modo que la fresa para cola de milano solo mecanice las paredes laterales inclinadas que se desean obtener. A la hora de configurar los parámetros, basa las velocidades del husillo y las velocidades de avance en las especificaciones de la herramienta. eficaz el diámetro de corte en el punto de contacto máximo, en lugar del diámetro nominal máximo de la herramienta.
Abrasión y desgaste
En ranuras en V profundas o en cavidades con ángulos pronunciados, las virutas a menudo no se evacuan y vuelven a caer en la zona de corte. El recorte de estas virutas es la principal causa de la rotura repentina de la herramienta. En materiales que se endurecen por deformación, como el acero inoxidable 304 o el titanio, el roce de una viruta recortada contra la pieza crea una zona endurecida localizada que destruirá instantáneamente la herramienta en su siguiente pasada.
Comprueba que la vía de evacuación de virutas esté despejada y ajusta las boquillas de refrigerante según corresponda. Un sistema estándar de refrigeración por inundación puede limitarse a empujar las virutas de vuelta hacia una ranura ciega; el uso de refrigerante a través del husillo (TSC) o de un chorro de aire a alta presión dirigido resulta mucho más eficaz. En las series de producción, detecta los primeros indicios de desgaste de la herramienta vigilando la formación de rebabas y las pequeñas desviaciones dimensionales, lo que te permitirá cambiar las herramientas antes de que se deteriore el acabado superficial.
| Síntoma[ref.: 38] | Comprobación inicial[ref.: 38] | Verificación / Corrección[ref.: 38] |
|---|---|---|
| Marcas de rozamiento intenso[ref.: 38] | Soporte de la pieza de trabajo y fuerzas laterales[ref.: 38] | Añade elementos de fijación físicos detrás del corte para absorber las fuerzas de empuje en los ejes X e Y; utiliza un portaherramientas más corto.[ref.: 38] |
| Ancho de chaflán variable[ref.: 38] | Punto de referencia del eje Z y planitud de la pieza[ref.: 38] | Indica la superficie de referencia antes de cortar; comprueba que no haya virutas atrapadas debajo de la sujeción.[ref.: 38] |
| Punta de la fresa astillada[ref.: 38] | Evacuación de virutas y pre-mecanizado[ref.: 38] | Asegúrate de que el canal central esté previamente desbastado; cambia a chorro de aire a alta presión para evitar que las virutas se vuelvan a cortar.[ref.: 38] |
| Desviación gradual de las dimensiones[ref.: 38] | Desgaste de las herramientas y expansión térmica[ref.: 38] | Mide las piezas a temperaturas constantes; aplica la compensación de la fresa en el CAM para tener en cuenta el desgaste de los filos.[ref.: 38] |
Definir tolerancias y verificar características angulares
Dibujar un ángulo en CAD es sencillo; sin embargo, para comprobar que la superficie física mecanizada se ajusta al plano, es necesario establecer tolerancias claras y disponer del equipo de metrología adecuado. Establecer tolerancias excesivas aumenta los costes de inspección, mientras que establecer tolerancias insuficientes provoca fallos en el montaje.
Requerimientos funcionales
Antes de asignar tolerancias, clasifica la característica angular según su función real. Un simple redondeo de aristas para eliminar rebabas afiladas solo requiere una tolerancia visual aproximada o un ancho máximo y mínimo básico. Un chaflán de entrada en un ensamblaje requiere un control dimensional moderado para guiar las piezas de acoplamiento sin problemas.
Sin embargo, un bisel de acoplamiento de precisión o un carril en cola de milano requieren un control estricto del ángulo, la ubicación y el acabado superficial. Separar claramente los ángulos de holgura no críticos de las superficies de acoplamiento funcionales evita que el fabricante malgaste el costoso tiempo de la MMC (máquina de medición por coordenadas) en características que no afectan al rendimiento de la pieza.
Controles de dibujo
Especificar únicamente un ángulo (por ejemplo, 45° ±0,5°) suele ser insuficiente para las superficies funcionales. Una superficie puede mecanizarse perfectamente a 45°, pero estar desplazada 1 mm con respecto a su ubicación prevista, lo que provocaría un fallo en el montaje. Para características angulares críticas, recurre a la GD&T (dimensionamiento y tolerancias geométricas), concretamente a la referencia “Perfil de una superficie”. Esto controla simultáneamente el ángulo, la forma y la ubicación de la cara inclinada con respecto a tus planos de referencia principales.
Además, hay que tener cuidado con los requisitos de acabado superficial. Especificar un acabado superficial innecesariamente preciso (como Ra 0,8 / 32 µin) en un ángulo con superficie 3D obliga al programador CAM a utilizar pasos microscópicos con una fresa de punta esférica. Esto puede triplicar fácilmente el tiempo de mecanizado de un elemento que podría ser meramente estético.
Métodos de inspección
El tamaño y la tolerancia del ángulo determinan el método de inspección. Medir un pequeño chaflán de 0,5 mm en un borde con una sonda de MMC resulta muy impreciso debido a la limitada superficie de contacto. Para estas microcaracterísticas, los comparadores ópticos o los sistemas de visión ofrecen la verificación más fiable en el taller.
Para biseles funcionales más grandes y ángulos compuestos, un MMC es la norma. Sin embargo, la configuración de la inspección debe tener en cuenta los ángulos de la aguja de la sonda y el error de coseno. El técnico de metrología debe calibrar con frecuencia el palpador para que incida perpendicularmente sobre la superficie inclinada. Además, la medición de la rugosidad de la superficie en ángulos internos pronunciados suele requerir el uso de perfilómetros portátiles con puntas articuladas, lo que aumenta el tiempo total dedicado al control de calidad (CC).
Compara precios antes de solicitar un presupuesto
Comprender cómo influyen las características angulares en el flujo de trabajo de fabricación te ayuda a calcular los costes antes de enviar una solicitud de presupuesto (RFQ).
Factores que influyen en los costes
El coste real del fresado angular se distribuye entre la programación, la preparación, el utillaje, el corte y la inspección. Un único ángulo compuesto que requiera un fresado continuo de 5 ejes aumenta el tiempo de programación CAM y exige una máquina con una tarifa por hora más elevada.
Si el ángulo es de difícil acceso, el operario puede verse obligado a trabajar con velocidades de avance más lentas para evitar vibraciones, lo que alarga la duración del ciclo. Además, si el plano exige un informe de inspección con una máquina de medición por coordenadas (CMM) 100% para un ángulo compuesto complejo, el tiempo dedicado al control de calidad por pieza puede, en ocasiones, igualar o superar el tiempo real de mecanizado.
Economía por lotes
El método más rentable varía dinámicamente en función del volumen de producción. Para una serie de prototipos de 5 piezas, adquirir una herramienta de forma personalizada resulta ineficaz; lo más probable es que el taller utilice una fresa esférica estándar en una máquina de 3 ejes para mecanizar el ángulo, asumiendo un tiempo de ciclo más largo a cambio de ahorrar en costes iniciales de utillaje y retrasos.
Por el contrario, para una tirada de producción de 2.000 piezas, recurrir al lento mecanizado de superficies en 3D resulta económicamente inviable. La inversión inicial en herramientas de carburo rectificadas a medida y en accesorios angulares específicos se amortiza rápidamente, ya que reduce el tiempo de ciclo de minutos a segundos por pieza.
Detalles de la solicitud de presupuesto
Para recibir un presupuesto preciso y competitivo, tu solicitud de presupuesto debe incluir un plan de fabricación claro. Asegúrate siempre de que tu modelo CAD en 3D (formato STEP) coincida con tu plano en PDF en 2D.
Un retraso habitual en la elaboración de presupuestos se produce cuando el modelo 3D muestra una esquina interna con un ángulo pronunciado, pero el PDF incluye una nota general que indica “Todos los radios internos R0,5”. Especificar claramente qué documento tiene prioridad ahorra días de aclaraciones técnicas. Además, indique aquellas zonas en las que el fabricante pueda ajustar los radios de las esquinas o añadir rebajes para las herramientas, lo que permitirá al taller proponer ajustes de DFM que reduzcan los costes.
Caso práctico: Optimización de una cola de milano para un soporte óptico
La pieza: Un elemento óptico de aluminio 6061 soporte de montaje con un riel de cola de milano continuo de 60°.
El requisito: El carril debía cumplir un perfil de tolerancia superficial estricto de 0,02 mm para garantizar un deslizamiento suave y sin holgura.
Plan inicial: En la solicitud de presupuesto original se partía de la base de un mecanizado de 5 ejes para garantizar la precisión posicional, lo que dio lugar a un presupuesto inicial elevado.
La solución de Schengen: Tras una revisión de DFM para una serie de producción de 500 piezas, trasladamos la pieza a un centro de mecanizado vertical rígido de 3 ejes. En primer lugar, realizamos el desbaste del canal central con una fresa de extremo estándar y, a continuación, acabamos las paredes de precisión de 60° utilizando una fresa de cola de milano de carburo rectificada a medida en una sola pasada.
El resultado: El uso de una herramienta de moldeado específica eliminó la necesidad de recurrir a costosas máquinas de 5 ejes y eliminó todas las marcas de unión. El tiempo de ciclo se redujo en 35%, y el coste inicial de $250 de la fresa de cola de milano a medida se amortizó con las primeras 25 piezas. En general, el lote de producción superó la inspección de perfil en la máquina de medición por coordenadas (CMM) con un rendimiento del 100%.
¿Estás listo para fabricar tus componentes de precisión? Las uniones de cola de milano complejas, los biseles compuestos y los ángulos con tolerancias estrictas requieren una planificación y una ejecución minuciosas. Envía tus modelos CAD, planos en 2D, requisitos de materiales y cantidades a Shengen. Nuestro equipo de ingeniería evaluará la accesibilidad de las herramientas, propondrá modificaciones de diseño para la fabricación (DFM) que permitan reducir costes y ofrecerá una estrategia de fabricación competitiva adaptada a sus requisitos funcionales concretos.
Hola, soy Kevin Lee
Durante los últimos 10 años, he estado inmerso en diversas formas de fabricación de chapa metálica, compartiendo aquí ideas interesantes de mis experiencias en diversos talleres.
Póngase en contacto
Kevin Lee
Tengo más de diez años de experiencia profesional en la fabricación de chapas metálicas, especializada en corte por láser, plegado, soldadura y técnicas de tratamiento de superficies. Como Director Técnico de Shengen, me comprometo a resolver complejos retos de fabricación y a impulsar la innovación y la calidad en cada proyecto.
Recursos relacionados
Estampado progresivo, compuesto y por matriz de transferencia
Materiales para la creación de prototipos: cómo elegir el material adecuado
Uniones por prensado en chapa: diseño, coste y calidad