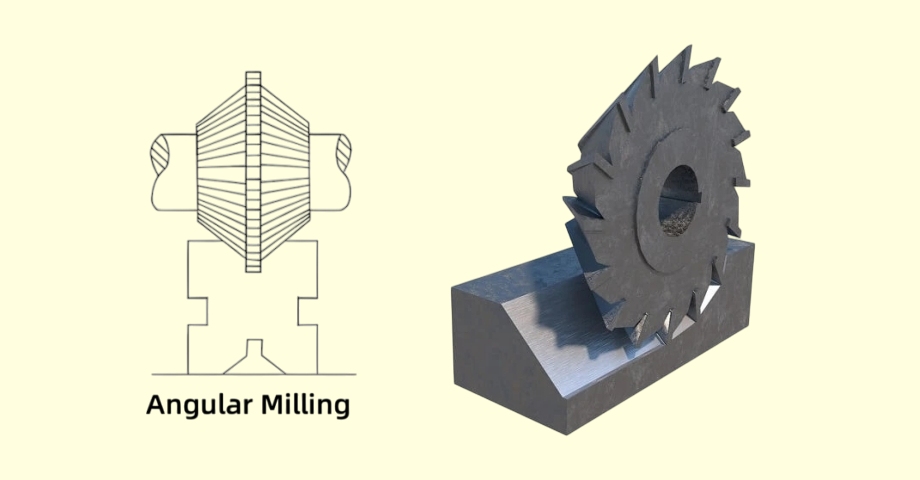
Hoekfrezen (of hoekverspaning) is een CNC-bewerkingsproces dat wordt gebruikt om vlakke oppervlakken, afschuiningen of groeven te maken onder een bepaalde, niet-loodrechte hoek ten opzichte van de as van het werkstuk. Dit wordt bereikt met behulp van speciale hoekfrezen, gekantelde opspanningen of meerassige machinebewegingen.
In CAD kost het tekenen van een afschuining van 45° of een zwaluwstaartgroef van 60° slechts een paar muisklikken. Op de werkvloer vereisen deze hoekige elementen echter totaal andere productiemethoden.
In deze gids worden de praktische methoden, de keuze van gereedschap, DFM-regels en kostenfactoren voor hoekfrezen uitgebreid behandeld, zodat u onderdelen kunt ontwerpen die geschikt zijn voor productie en nauwkeurige offertes kunt verkrijgen.
Kies de juiste methode voor hoekfrezen
Afhankelijk van de kenmerken van het onderdeel zijn verschillende bewerkingsstrategieën nodig. Door in een vroeg stadium te bepalen welke methode het meest geschikt is, kunnen onnodige gereedschapskosten of buitensporige insteltijden op de werkvloer worden voorkomen.
Schuine snijders
Bij deze werkwijze werkt de machine volgens de standaard XYZ-assen, en wordt de hoek gevormd door het vaste profiel van de frees. Deze methode wordt doorgaans gebruikt voor standaard afschuiningen, symmetrische V-groeven en specifiek gevormde elementen zoals zwaluwstaartverbindingen, waarbij de geometrie van de frees exact overeenkomt met de tekening.
Hoewel het eenvoudig lijkt, is het niet automatisch de goedkoopste optie. U moet controleren of de snijbreedte het onderdeel volledig bestrijkt en of er voldoende ruimte is voor het gereedschapslichaam. Als uw ontwerp een afwijkende hoek vereist, kunnen op maat gemaakte hoekfrezen 150 tot 300 extra aan gereedschapskosten en 1 tot 2 weken extra levertijd met zich meebrengen, wat zelden rendabel is voor prototypes in kleine oplagen.
Schuine opstellingen
In plaats van een speciale frees te gebruiken, wordt bij deze methode het werkstuk gekanteld of de machinekop aangepast, waardoor een standaard vlakke of kogelkopfrees het schuine oppervlak kan bewerken. Dit werkt goed bij grote schuine vlakken, zoals lasafschuiningen, waar een schuine frees te klein zou zijn of snel zou gaan trillen.
De insteltijd en het stapelen van de opspanningen vormen echter de belangrijkste beperkingen. Bij gebruik van een schuine opstelling met een sinusplaat kan het stapelen van meerdere opspannoclen hoekafwijkingen veroorzaken. Het behalen van een standaardtolerantie van ±0,5° is gebruikelijk, maar het handhaven van een tolerantie van ±0,1° over een lange aansluitende afschuining vereist vaak speciaal op maat gemaakte zachte klembekken en meting op de machine zelf om het exacte referentievlak te verifiëren.
Opties voor meerdere assen
Bij meerassige bewerking worden hoeken verwerkt door de stand van de spil ten opzichte van het werkstuk te wijzigen. Het is belangrijk om onderscheid te maken tussen 3+2-positiebewerking, waarbij de assen onder een specifieke hoek worden vergrendeld voor standaard gereedschapspaden, en volledig 5-assig gelijktijdig frezen, dat is voorbehouden aan doorlopende, vloeiende hoeken.
3+2-bewerking vermindert het aantal handmatige instellingen en verbetert de positionele nauwkeurigheid tussen de verschillende bewerkingspunten, waardoor deze methode ideaal is voor complexe onderdelen met meerdere samengestelde hoeken. Hoewel meerassige bewerking hogere machinekosten met zich meebrengt – vaak 20% tot 40% hoger dan bij standaard 3-assige freesbewerking – maakt het wegvallen van secundaire handmatige instellingen dit doorgaans tot de meest kosteneffectieve optie voor productieseries van meer dan 100 onderdelen.
Vergelijking van methoden op een beugel van 15 graden:
Voor het bewerken van één 15-graden-aansluitvlak: een schuine frees wordt beperkt door de maximale gereedschapsdiameter en vereist een levertijd op maat. Een gekantelde opstelling vereist een sinusplaat en handmatig uitlijnen, wat praktisch is voor 10 prototypen. 3+2 meerassige bewerking heeft een hoger uurtarief, maar voltooit het onderdeel in één opstelling, waardoor dit de voor de hand liggende keuze is voor serieproductie.
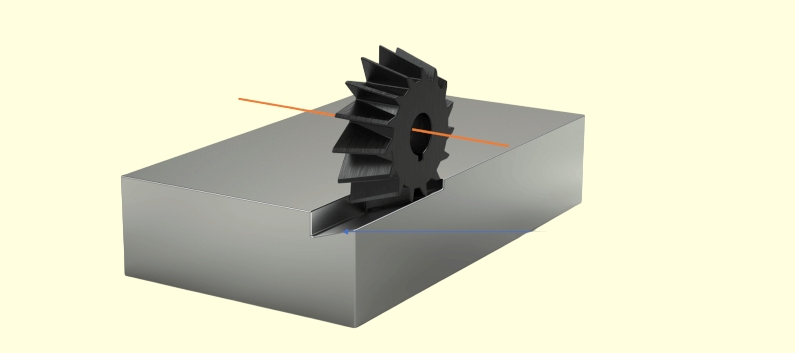
Kies de juiste frees voor het te bewerken onderdeel
Bij het kiezen van een hoekfrees gaat het om meer dan alleen het afstemmen van de hoek op de tekening. Het gereedschap moet het gewenste profiel vormen en tegelijkertijd de rest van het werkstuk veilig vrijmaken.
Profielen van snijmachines
Voor verschillende hoekvormen zijn specifieke gereedschapsgeometrieën nodig om het werk goed uit te voeren. Enkelhoekfrezen hebben tanden op één conisch vlak en worden doorgaans gebruikt voor asymmetrische afschuiningen of het bewerken van de zijwanden van zwaluwstaartgroeven. Dubbelhoekfrezen hebben V-vormige profielen, waardoor ze geschikt zijn voor het bewerken van symmetrische V-groeven en het frezen van schroefdraad.
Let bij het selecteren van deze gereedschappen goed op de specificaties van de fabrikant en vergelijk deze zorgvuldig met de technische tekening. Een veelvoorkomende fout op de werkvloer is dat de insluitingshoek van een gereedschap wordt verward met de halve hoek, of dat de beoogde hoek van het werkstukoppervlak verkeerd wordt geïnterpreteerd, wat ertoe kan leiden dat een hele partij onderdelen moet worden afgedankt.
Vrije ruimte rond het gereedschap
Het controleren van de vrije ruimte rond het gereedschap houdt in dat de gehele gereedschapsconstructie wordt beoordeeld, niet alleen de snijkant. U moet de ruimtelijke verhouding tussen de snijgroeven, de gereedschapshals, de gereedschapshouder en het werkstuk of de opspanning controleren. Bij diepe groeven of elementen in de buurt van hoge verticale wanden is het feit dat de snijkant het doeloppervlak kan raken geen garantie dat de gereedschapshouder voldoende ruimte heeft ten opzichte van de aangrenzende geometrie.
Bij deze evaluatie van de vrije ruimte moet zowel de daadwerkelijke snijpositie als de geprogrammeerde in- en uitloopbanen worden meegenomen. Als een zwaluwstaartfrees plotseling moet terugtrekken om een klem te ontwijken, moet de CAM-simulatie rekening houden met de diameter van de gereedschapsschacht wanneer deze niet snijdt, om ernstige botsingen te voorkomen.
Materiaal compatibiliteit
Het materiaal van het werkstuk bepaalt rechtstreeks het vereiste gereedschapssubstraat, de randvoorbereiding en de coating. Zo vereist het frezen onder hoek in aluminium 6061 scherpe, gepolijste hardmetalen snijranden om opbouw aan de snijkant te voorkomen, terwijl het verspanen van 304 roestvrij staal gespecialiseerde coatings zoals TiAlN en zeer stijve opstellingen vereist om warmte te beheersen en verharding door vervorming tegen te gaan.
Bovendien hebben schuine frezen te maken met unieke fysieke uitdagingen tijdens het verspanen. De punt van een V-frees heeft een effectieve diameter die bijna nul is, wat betekent dat de oppervlaktesnelheid (SFM) aan de onderkant van de snede drastisch daalt. Dit bemoeilijkt de afvoer van spanen en leidt vaak tot voortijdige afbrokkeling van het gereedschap bij het bewerken van hardere legeringen, waardoor een strikte controle van de uitsteeklengte van het gereedschap en de voedingssnelheden vereist is.
Ontwerp hoekige kenmerken voor een eenvoudigere bewerking
Met kleine ontwerpwijzigingen kunnen gespecialiseerde snijgereedschappen, secundaire instellingen of complexe 5-assige programmering worden vermeden. Het beoordelen van hoekelementen tijdens de Ontwerp voor maakbaarheid (DFM) Deze fase zorgt ervoor dat de productiekosten voorspelbaar blijven.
Standaardhoeken
Geef, voor zover de functionele eisen dit toelaten, de voorkeur aan standaardhoeken zoals 30°, 45°, 60° of 90°. Deze hoeken zijn geschikt voor standaardgereedschap dat in vrijwel elke machinewerkplaats verkrijgbaar is, waardoor de productie onmiddellijk van start kan gaan zonder vertragingen door op maat gemaakt gereedschap.
Het opgeven van een afwijkende hoek, zoals 47,5°, heeft ingrijpende gevolgen voor de productiemethode. De werkplaats moet dan ofwel een op maat geslepen frees bestellen, wat de doorlooptijd verlengt, ofwel een 3D-oppervlaktebewerkingstraject gebruiken op een meerassige machine, wat de cyclustijd aanzienlijk verlengt. Hoewel een afwijkende hoek niet altijd een enorme kostenstijging betekent, dwingt het de fabrikant wel om langzamere of duurdere methoden te gebruiken.
Hoekreliëf
Het bewerken van een perfect scherpe binnenhoek aan de onderkant van een V-groef of een zwaluwstaartverbinding is fysiek onmogelijk met roterende gereedschappen. De snijpunt van het freesgereedschap laat altijd een microradius of een klein vlak achter. Als een hoekig passend onderdeel vlak in de groef moet passen, zorgt deze onvermijdelijke microradius ervoor dat het passende onderdeel vastloopt, wat onmiddellijk leidt tot montageproblemen en een mislukte verbinding.
Ontwerp in plaats van een onbewerkbare scherpe hoek een “dog-bone”-uitsparing of een kleine onderuitsparing op het hoekpunt. Door duidelijk aan te geven welke schuine vlakken daadwerkelijk fysiek contact moeten maken, voorkom je dat de fabrikant tijd verspilt aan het nastreven van nauwe toleranties in niet-functionele spelingzones.
Toegankelijke meetkunde
Hoekfrezen hebben fysieke ruimte nodig om de snede in en uit te gaan. Een veelvoorkomend probleem doet zich voor wanneer een diepe hoekgleuf direct uitkomt in een hoge aangrenzende wand. Bij het naderen van deze blinde wand moet de CNC-machine de voedingssnelheid drastisch vertragen om te voorkomen dat er te diep wordt gesneden. Door deze vertraging gaat het gereedschap schuren in plaats van snijden, wat de levensduur van het gereedschap verkort en de oppervlakteafwerking aantast.
U kunt dit oplossen door de lokale opening te vergroten, een gesloten sleuf te veranderen in een uitlopende sleuf die tot aan de rand van het werkstuk reikt, of door de diepte van het element iets te verminderen. Deze aanpassingen behouden de mechanische functie van de sleuf en nemen tegelijkertijd ernstige beperkingen op het gebied van gereedschapsspeling en voedingssnelheid weg.
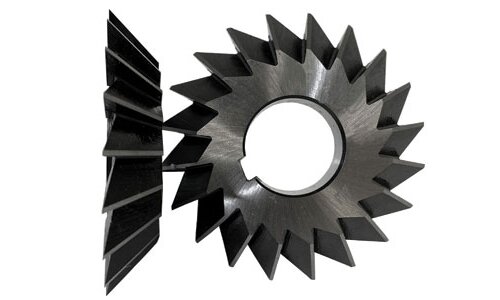
Beperk trillingen, spanen en slijtage van gereedschap
Bij hoekfrezen ontstaan complexe snijkrachten die de kwaliteit van het werkstuk snel in gevaar kunnen brengen. Om het proces te stabiliseren, is het noodzakelijk om de doorbuiging van het gereedschap te beheersen, spanen effectief af te voeren en slijtagepatronen in de gaten te houden.
Ondersteuning en stijfheid
Omdat hoekfrezen het materiaal onder een hoek bewerken, oefenen ze aanzienlijke zijdelingse (zijwaartse) krachten uit. Bij dunwandige onderdelen of onondersteunde overhangen zorgt deze zijdelingse kracht ervoor dat het materiaal van de frees af buigt, wat leidt tot ernstige trillingssporen en maatafwijkingen.
Om dit tegen te gaan, moet u de ondersteuning van het werkstuk direct achter de schuine snede controleren, voordat u de stijfheid van de gereedschapshouder de schuld geeft. Zorg ervoor dat de opspanning een stevige mechanische ondersteuning biedt, en maak onderscheid tussen klemmen (die het werkstuk voornamelijk tegen de opwaartse beweging langs de Z-as vasthouden) en positioneringselementen (die de zware zijdelingse duwkrachten in de X/Y-richting opvangen die door hoekfrezen worden gegenereerd).
Snijstrategie
Steek een schuine vormfrees nooit rechtstreeks in hard materiaal. Omdat de diameter van de snijkant varieert, wordt de snijbelasting ongelijkmatig verdeeld, waardoor kwetsbare freespunten onmiddellijk kunnen afbreken.
Gebruik voor bewerkingen zoals zwaluwstaartgroeven altijd eerst een standaard vlakfrees om het centrale rechthoekige kanaal voor te frezen. Hierdoor ontstaat een open toegangsruimte, zodat de zwaluwstaartfrees alleen de daadwerkelijke schuine zijwanden bewerkt. Baseer bij het instellen van de parameters de spiltoerentallen en voedingssnelheden op de gegevens van het gereedschap. effectief snijdiameter op het punt van maximale ingrijping, in plaats van de maximale nominale gereedschapsdiameter.
Schade en slijtage
In diepe V-groeven of steil hellende uitsparingen worden spanen vaak niet afgevoerd en vallen ze terug in de snijzone. Het opnieuw snijden van deze spanen is de belangrijkste oorzaak van plotseling afbrokkelen van het gereedschap. Bij werkhardende materialen zoals 304 roestvrij staal of titanium ontstaat er door het schuren van een opnieuw verspanende spaander tegen het werkstuk een plaatselijke geharde zone die het gereedschap bij de volgende bewerking onmiddellijk zal vernielen.
Controleer of de afvoerweg voor spanen vrij is en stel de koelvloeistofsproeiers dienovereenkomstig af. Een standaard koelmiddel dat overvloedig wordt toegepast, kan spanen eenvoudigweg terugduwen in een blinde groef; het gebruik van koelmiddel door de spil (TSC) of een gerichte hogedrukluchtstraal is veel effectiever. Houd tijdens productieruns vroege tekenen van gereedschapsslijtage in de gaten door de vorming van bramen en kleine maatafwijkingen te controleren, zodat u het gereedschap kunt vervangen voordat de oppervlakteafwerking verslechtert.
| Symptoom[bronvermelding: 38] | Eerste controle[bronvermelding: 38] | Controle / Oplossing[bronvermelding: 38] |
|---|---|---|
| Duidelijke sporen van intensief geklets[bronvermelding: 38] | Werkstuksteun en zijdelingse krachten[bronvermelding: 38] | Plaats fysieke positioneringselementen achter de snede om de X/Y-duwkrachten op te vangen; gebruik een kortere gereedschapshouder.[bronvermelding: 38] |
| Variabele afschuiningbreedte[bronvermelding: 38] | Referentiepunt op de Z-as en vlakheid van het werkstuk[bronvermelding: 38] | Geef vóór het snijden het referentieoppervlak aan; controleer of er geen spanen onder de opspanning vastzitten.[bronvermelding: 38] |
| Afgebroken snijpunt[bronvermelding: 38] | Verwijdering van spanen en voorbewerking[bronvermelding: 38] | Zorg ervoor dat het middenkanaal al grof is bewerkt; schakel over op hogedrukluchtstralen om te voorkomen dat de spanen opnieuw worden afgesneden.[bronvermelding: 38] |
| Geleidelijke afwijking van de afmetingen[bronvermelding: 38] | Slijtage van gereedschap en thermische uitzetting[bronvermelding: 38] | Meet de onderdelen bij constante temperaturen; pas CAM-freescompensatie toe voor slijtage aan de snijkanten.[bronvermelding: 38] |
Toleranties vaststellen en hoekkenmerken controleren
Het tekenen van een hoek in CAD is eenvoudig; om te controleren of het bewerkte fysieke oppervlak overeenkomt met de tekening, zijn duidelijke toleranties en de juiste meetapparatuur nodig. Te ruime toleranties verhogen de inspectiekosten, terwijl te krappe toleranties leiden tot montagefouten.
Functionele vereisten
Voordat u toleranties vaststelt, moet u het hoekelement indelen op basis van de daadwerkelijke functie ervan. Voor een eenvoudige randafschuining om scherpe bramen te verwijderen volstaat een ruime visuele tolerantie of een standaard MAX/MIN-breedte. Een afschuining aan de invoerzijde van een assemblage vereist een matige maatcontrole om de in elkaar passende onderdelen soepel te laten aansluiten.
Een nauwkeurig afgestemde schuine rand of een zwaluwstaartrail vereist echter een strikte controle van de hoek, de positie en de oppervlakteafwerking. Door een duidelijk onderscheid te maken tussen niet-kritische spelinghoeken en functionele pasvlakken, voorkomt de fabrikant dat er kostbare CMM-tijd (coördinatenmeetmachine) wordt verspild aan kenmerken die geen invloed hebben op de prestaties van het onderdeel.
Tekenbesturingselementen
Het specificeren van alleen een hoek (bijv. 45° ±0,5°) is vaak onvoldoende voor functionele oppervlakken. Een oppervlak kan perfect onder een hoek van 45° worden bewerkt, maar toch 1 mm verschoven zijn ten opzichte van de beoogde positie, waardoor de assemblage mislukt. Vertrouw voor kritische hoekkenmerken op GD&T (Geometric Dimensioning and Tolerancing), met name een “Profile of a Surface”-aanduiding. Hiermee worden de hoek, de vorm en de positie van het schuine vlak tegelijkertijd bepaald ten opzichte van uw primaire referentiepunten.
Wees bovendien voorzichtig met eisen aan de oppervlakteafwerking. Het specificeren van een onnodig strakke oppervlakteafwerking (zoals Ra 0,8 / 32 µin) op een 3D-gefreesde hoek dwingt de CAM-programmeur om microscopisch kleine stapbreedtes te gebruiken met een kogelkopfrees. Dit kan de bewerkingstijd gemakkelijk verdrievoudigen voor een detail dat misschien slechts cosmetisch is.
Inspectiemethoden
De grootte en de tolerantie van de hoek bepalen de inspectiemethode. Het meten van een minuscule randafschuining van 0,5 mm met een CMM-taster levert zeer onnauwkeurige resultaten op vanwege het beperkte contactoppervlak. Voor deze microkenmerken bieden optische comparatoren of beeldverwerkingssystemen de meest betrouwbare controle op de werkvloer.
Voor grotere functionele afschuiningen en samengestelde hoeken, een CMM is de norm. Bij het opstellen van de inspectie moet echter rekening worden gehouden met de hoeken van de meetnaald en de cosinusfout. De meettechnicus moet de sonde vaak kalibreren om het schuine oppervlak loodrecht te raken. Bovendien vereist het meten van oppervlakteruwheid op steile inwendige hoeken vaak draagbare profilometers met scharnierende meetpennen, wat de totale tijd voor kwaliteitscontrole (QC) verlengt.
Vergelijk de kosten voordat u een offerte aanvraagt
Als u begrijpt hoe hoekelementen de productiewerkstroom beïnvloeden, kunt u de kosten beter inschatten voordat u een offerteaanvraag (RFQ) indient.
Kostenfactoren
De werkelijke kosten van hoekfrezen zijn verdeeld over programmering, instelling, gereedschap, verspanen en controle. Een enkele samengestelde hoek waarvoor continu 5-assig frezen nodig is, verlengt de CAM-programmeertijd en vereist een machine met een hoger uurtarief.
Als de hoek moeilijk bereikbaar is, kan dit de machinist dwingen om met lagere voedingssnelheden te werken om trillingen te voorkomen, waardoor de cyclustijd toeneemt. Bovendien kan, als de tekening een 100% CMM-inspectierapport vereist voor een complexe samengestelde hoek, de kwaliteitscontroletijd per onderdeel soms even lang zijn als of zelfs langer duren dan de daadwerkelijke bewerkingstijd.
Batch-economie
De meest kosteneffectieve methode varieert dynamisch op basis van het productievolume. Voor een prototypereeks van 5 stuks is de aanschaf van een op maat gemaakte vormfrees ondoelmatig; de werkplaats zal waarschijnlijk een standaard kogelkopfrees op een 3-assige machine gebruiken om de hoek te frezen, waarbij de langere cyclustijd voor lief wordt genomen om te besparen op de initiële gereedschapskosten en vertragingen.
Omgekeerd is het bij een productieserie van 2.000 onderdelen economisch niet haalbaar om gebruik te maken van trage 3D-oppervlaktebewerking. De initiële investering in op maat geslepen hardmetalen vormgereedschappen en speciale schuine opspanningen verdient zich snel terug doordat de cyclustijd per onderdeel wordt teruggebracht van minuten tot seconden.
Details van de offerteaanvraag
Om een nauwkeurige en concurrerende offerte te ontvangen, moet uw offerteaanvraag een duidelijk productieplan bevatten. Zorg er altijd voor dat uw 3D-CAD-model (STEP-formaat) overeenkomt met uw 2D-PDF-tekening.
Een veelvoorkomende vertraging bij het opstellen van offertes doet zich voor wanneer het 3D-model een scherpe binnenhoek vertoont, maar de PDF een algemene opmerking bevat met de tekst “Alle binnenradii R0,5”. Door expliciet aan te geven welk document voorrang heeft, kan dagenlang technisch overleg worden bespaard. Geef bovendien aan op welke plaatsen de fabrikant hoekradii mag aanpassen of gereedschapsuitsparingen mag toevoegen, zodat de werkplaats kostenbesparende DFM-aanpassingen kan voorstellen.
Casestudy: Het optimaliseren van een optische zwaluwstaartbevestiging
Het onderdeel: Een optische component van aluminium 6061 montagebeugel met een doorlopende zwaluwstaartrail van 60°.
De vereiste: De rail moest voldoen aan een strikte tolerantie van 0,02 mm voor het oppervlaksprofiel om soepel glijden zonder speling te garanderen.
Oorspronkelijk plan: In de oorspronkelijke offerteaanvraag werd uitgegaan van 5-assige bewerking om de positienauwkeurigheid te garanderen, wat resulteerde in een hoge initiële offerteprijs.
De Schengen-oplossing: Na een DFM-beoordeling voor een productieserie van 500 stuks hebben we het onderdeel verplaatst naar een star verticaal bewerkingscentrum met drie assen. Eerst hebben we het centrale kanaal voorbewerkt met een standaard vingerfrees, waarna we de precisiewanden van 60° in één bewerking hebben afgewerkt met een op maat geslepen hardmetalen zwaluwstaartfrees.
Het resultaat: Door gebruik te maken van een speciaal vormgereedschap was er geen dure 5-assige machinetijd meer nodig en werden alle overgangssporen verwijderd. De cyclustijd daalde met 35%, en de initiële kosten van $250 voor de op maat gemaakte zwaluwstaartfrees waren al na de eerste 25 onderdelen terugverdiend. Over het geheel genomen doorstond de productiebatch de CMM-profielinspectie met een opbrengst van 100%.
Klaar om uw precisieonderdelen te laten produceren? Ingewikkelde zwaluwstaartverbindingen, samengestelde afschuiningen en hoeken met nauwe toleranties vereisen een zorgvuldige planning en uitvoering. Dien uw CAD-modellen, 2D-tekeningen, materiaalvereisten en hoeveelheden in bij Shengen. Ons team van ingenieurs zal de toegankelijkheid van de gereedschappen beoordelen, kostenbesparende DFM-aanpassingen voorstellen en een concurrerende productiestrategie opstellen die precies is afgestemd op uw functionele eisen.
Hey, ik ben Kevin Lee
De afgelopen 10 jaar heb ik me verdiept in verschillende vormen van plaatbewerking en ik deel hier de coole inzichten die ik heb opgedaan in verschillende werkplaatsen.
Neem contact op
Kevin Lee
Ik heb meer dan tien jaar professionele ervaring in plaatbewerking, gespecialiseerd in lasersnijden, buigen, lassen en oppervlaktebehandelingstechnieken. Als technisch directeur bij Shengen zet ik me in om complexe productie-uitdagingen op te lossen en innovatie en kwaliteit in elk project te stimuleren.
Verwante bron
Progressief stansen versus samengesteld stansen versus transferstansen
Materialen voor prototypen: hoe kies je het juiste materiaal?