Das Winkelfräsen (oder Schrägfräsen) ist ein CNC-Bearbeitungsverfahren, mit dem ebene Flächen, Fasen oder Nuten in einem vorgegebenen, nicht senkrechten Winkel zur Werkstückachse hergestellt werden. Dies wird mithilfe spezieller Winkelfräser, geneigter Spannvorrichtungen oder mehrachsiger Maschinenbewegungen erreicht.
In CAD lassen sich eine 45°-Fase oder eine 60°-Schwalbenschwanznut mit nur wenigen Klicks zeichnen. In der Fertigung erfordern diese Winkelelemente jedoch völlig andere Fertigungsverfahren.
Dieser Leitfaden erläutert die praktischen Verfahren, die Werkzeugauswahl, die DFM-Regeln und die Kostenfaktoren für das Winkelfräsen und hilft Ihnen dabei, fertigungsgerechte Teile zu konstruieren und präzise Angebote einzuholen.
Wählen Sie die richtige Methode zum Winkelfräsen
Unterschiedliche Werkstückmerkmale erfordern unterschiedliche Bearbeitungsstrategien. Eine frühzeitige Bewertung der geeigneten Methode hilft, unnötige Werkzeugkosten oder übermäßige Rüstzeiten in der Fertigung zu vermeiden.
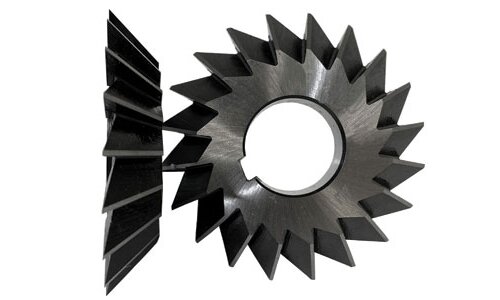
Schrägschneider
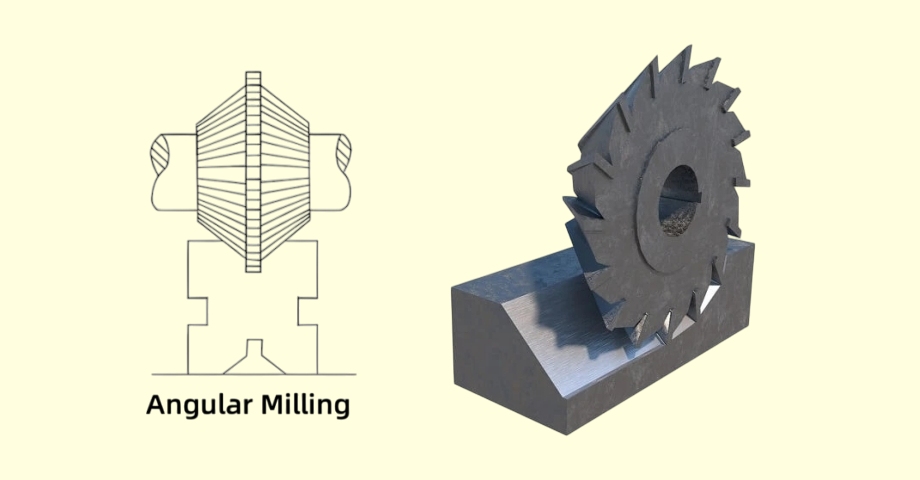
Bei diesem Verfahren arbeitet die Maschine entlang der Standard-XYZ-Achsen, und das feste Profil des Fräsers erzeugt den Winkel. Diese Methode wird in der Regel für Standard-Kantenfasen, symmetrische V-Nuten und bestimmte Formteile wie Schwalbenschwanzverbindungen verwendet, bei denen die Geometrie des Fräsers direkt mit der Zeichnung übereinstimmt.
Auch wenn es auf den ersten Blick einfach erscheint, ist dies nicht automatisch die kostengünstigste Option. Sie müssen sicherstellen, dass die Schnittbreite das Bauteil abdeckt und ausreichend Freiraum für den Werkzeugkörper vorhanden ist. Wenn Ihre Konstruktion einen nicht standardmäßigen Winkel erfordert, können maßgefertigte Winkelschneider die Werkzeugkosten um 150 bis 300 erhöhen und die Vorlaufzeit um 1 bis 2 Wochen verlängern, was bei Prototypen in kleinen Stückzahlen selten kosteneffizient ist.
Schräg gestellte Aufbauten
Anstatt einen Spezialfräser zu verwenden, wird bei dieser Methode das Werkstück geneigt oder der Maschinenkopf verstellt, sodass die schräge Fläche mit einem handelsüblichen Flach- oder Kugelkopffräser bearbeitet werden kann. Dies eignet sich gut für große schräge Flächen, wie beispielsweise Schweißfasen, bei denen ein schräger Fräser zu klein wäre oder zu Vibrationen neigen würde.
Allerdings stellen die Rüstzeit und das Stapeln der Vorrichtungen die größten Einschränkungen dar. Bei Verwendung einer geneigten Aufspannung mit einer Sinusplatte kann das Stapeln mehrerer Spannvorrichtungen zu einem Winkelschlag führen. Das Erreichen einer Standardtoleranz von ±0,5° ist Routine, doch die Einhaltung einer Toleranz von ±0,1° über eine lange Passfase hinweg erfordert oft speziell angefertigte, weichgelagerte Spannbacken sowie eine Messung direkt an der Maschine, um die genaue Bezugsebene zu überprüfen.
Optionen für mehrere Achsen
Bei der mehrachsigen Bearbeitung werden Winkel durch eine Änderung der Ausrichtung der Spindel relativ zum Werkstück berücksichtigt. Es ist wichtig, zwischen der 3+2-Positionsbearbeitung, bei der die Achsen für Standard-Werkzeugwege in einem bestimmten Winkel arretiert werden, und dem vollständigen 5-Achsen-Simultanfräsen zu unterscheiden, das für kontinuierliche, geschwungene Winkel vorgesehen ist.
Die 3+2-Bearbeitung reduziert die Anzahl der manuellen Umrüstungen und verbessert die Positionsgenauigkeit zwischen den einzelnen Merkmalen, wodurch sie sich ideal für komplexe Teile mit mehreren zusammengesetzten Winkeln eignet. Zwar ist die Maschinenauslastung bei der mehrachsigen Bearbeitung höher – oft um 20% bis 40% höher als beim standardmäßigen 3-Achsen-Fräsen –, doch durch den Wegfall sekundärer manueller Umrüstungen ist sie in der Regel die kostengünstigste Option für Serien von mehr als 100 Teilen.
Methodenvergleich anhand einer 15-Grad-Halterung:
Zur Bearbeitung einer einzelnen 15-Grad-Passfläche: Ein abgewinkelter Fräser unterliegt einer Begrenzung hinsichtlich des maximalen Werkzeugdurchmessers und erfordert eine individuelle Vorlaufzeit für die Werkzeuganfertigung. Eine geneigte Aufspannung erfordert eine Sinusplatte und manuelles Ausrichten, was für 10 Prototypenteile praktikabel ist. Die 3+2-Mehrachsenbearbeitung ist zwar mit einem höheren Stundensatz verbunden, fertigt das Teil jedoch in einer Aufspannung, was sie zur klaren Wahl für die Serienfertigung macht.
Den Fräser an das Werkstück anpassen
Bei der Auswahl eines Winkelfräsers reicht es nicht aus, lediglich den Winkel auf der Zeichnung zu berücksichtigen. Das Werkzeug muss das gewünschte Profil formen und gleichzeitig den Rest des Werkstücks sicher abtragen.
Schneidprofile
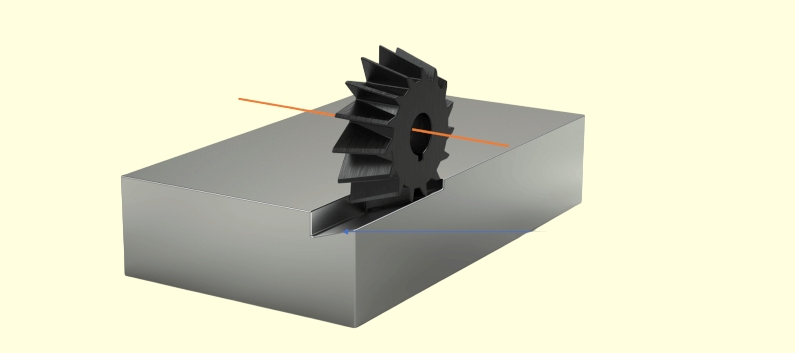
Unterschiedliche Winkelformen erfordern spezifische Werkzeuggeometrien, um einwandfrei bearbeitet werden zu können. Einwinkel-Fräser verfügen über Zähne auf einer konischen Fläche und werden in der Regel für asymmetrische Fasen oder die Bearbeitung der Seitenwände von Schwalbenschwanznuten verwendet. Doppelwinkel-Fräser weisen V-förmige Profile auf, wodurch sie sich für die Bearbeitung symmetrischer V-Nuten und für Gewindefräsarbeiten eignen.
Achten Sie bei der Auswahl dieser Werkzeuge darauf, die Herstellerangaben sorgfältig mit der Konstruktionszeichnung abzugleichen. Ein häufiger Fehler in der Fertigung besteht darin, den Einschlusswinkel eines Werkzeugs mit dessen Halbwinkel zu verwechseln oder den vorgesehenen Oberflächenwinkel des Werkstücks falsch zu interpretieren, was dazu führen kann, dass eine ganze Charge von Werkstücken aussortiert werden muss.
Werkzeugabstand
Die Überprüfung des Werkzeugabstands bedeutet, die gesamte Werkzeugbaugruppe zu bewerten, nicht nur die Schneidkante. Sie müssen die räumlichen Beziehungen zwischen den Schneidnuten, dem Werkzeugschaft, dem Werkzeughalter und dem Werkstück oder der Spannvorrichtung überprüfen. Bei tiefen Nuten oder Strukturen in der Nähe hoher vertikaler Wände garantiert die Tatsache, dass die Schneidkante die Zieloberfläche berühren kann, nicht, dass der Werkzeughalter genügend Abstand zur angrenzenden Geometrie hat.
Diese Freiraumbewertung muss sowohl die tatsächliche Schnittposition als auch die programmierten Ein- und Ausfahrwege berücksichtigen. Muss sich ein Schwalbenschwanzfräser plötzlich zurückziehen, um einer Spannvorrichtung auszuweichen, muss die CAM-Simulation den Nicht-Schnittdurchmesser des Werkzeugschafts berücksichtigen, um katastrophale Kollisionen zu verhindern.
Materialverträglichkeit
Das Werkstückmaterial bestimmt unmittelbar das erforderliche Werkzeugsubstrat, die Schneidkantenvorbereitung und die Beschichtung. Beispielsweise erfordern Fräswinkel bei Aluminium 6061 scharfe, polierte Hartmetall-Spänekanäle, um Späneanhaftungen zu verhindern, während das Zerspanen von Edelstahl 304 spezielle Beschichtungen wie TiAlN und hochsteife Aufspannungen erfordert, um die Wärmeentwicklung zu bewältigen und einer Kaltverfestigung entgegenzuwirken.
Darüber hinaus stehen abgewinkelte Fräser bei der Bearbeitung vor besonderen physikalischen Herausforderungen. Die Spitze eines V-Fräsers hat einen effektiven Durchmesser nahe Null, was bedeutet, dass die Oberflächengeschwindigkeit (SFM) am Grund der Schnittfuge drastisch abfällt. Dies erschwert den Spanabtransport und führt bei der Bearbeitung härterer Legierungen häufig zu vorzeitigem Ausbrechen des Werkzeugs, was eine strenge Kontrolle des Werkzeugüberstands und der Vorschubgeschwindigkeiten erfordert.
Entwicklung von Kantenausformungen für eine einfachere Bearbeitung
Durch geringfügige Konstruktionsänderungen lassen sich spezielle Fräser, zusätzliche Einrichtungsschritte oder komplexe 5-Achsen-Programmierung vermeiden. Die Auswertung von Winkelmerkmalen während der Design für Herstellbarkeit (DFM) Diese Phase trägt dazu bei, die Produktionskosten vorhersehbar zu halten.
Standardwinkel
Sofern es die funktionalen Anforderungen zulassen, sollten Standardwinkel wie 30°, 45°, 60° oder 90° bevorzugt werden. Diese Winkel entsprechen den in fast jeder Maschinenwerkstatt verfügbaren Standardwerkzeugen, sodass die Produktion sofort beginnen kann, ohne dass es zu Verzögerungen durch die Anfertigung von Sonderwerkzeugen kommt.
Die Angabe eines nicht standardmäßigen Winkels, wie beispielsweise 47,5°, verändert den Fertigungsansatz drastisch. Der Betrieb muss entweder einen speziell geschliffenen Fräser bestellen, was die Vorlaufzeit verlängert, oder einen 3D-Oberflächenbearbeitungs-Werkzeugweg auf einer mehrachsigen Maschine verwenden, was die Zykluszeit erheblich verlängert. Ein nicht standardmäßiger Winkel bedeutet zwar nicht immer einen massiven Kostenanstieg, zwingt den Hersteller jedoch dazu, langsamere oder teurere Verfahren einzusetzen.
Ecke Relief
Die Bearbeitung einer perfekt scharfen Innenecke am Boden einer V-Nut oder einer Schwalbenschwanzverbindung ist mit rotierenden Werkzeugen physikalisch unmöglich. Die Fräserspitze hinterlässt immer einen Mikroradius oder eine kleine Abflachung. Wenn ein winkliges Gegenstück bündig in der Nut sitzen soll, führt dieser unvermeidbare Mikroradius dazu, dass sich das Gegenstück festsetzt, was sofort zu Montageproblemen und einem Fehlschlagen der Verbindung führt.
Anstatt eine nicht bearbeitbare scharfe Ecke zu verlangen, sollten Sie an der Ecke eine “Dog-Bone”-Entlastung oder eine kleine Freiraum-Hinterschneidung vorsehen. Indem Sie klar angeben, welche schrägen Flächen tatsächlich physischen Kontakt haben müssen, verhindern Sie, dass der Hersteller Zeit damit verschwendet, enge Toleranzen in funktionsunwichtigen Freiraumbereichen einzuhalten.
Barrierefreie Geometrie
Winkelschneider benötigen Platz, um in den Schnitt einzudringen und ihn wieder zu verlassen. Ein häufiges Problem tritt auf, wenn ein tiefer, schräger Schlitz direkt an einer hohen, angrenzenden Wand endet. Bei der Annäherung an diese Sackwand muss die CNC-Maschine die Vorschubgeschwindigkeit drastisch verringern, um ein Überstechen zu verhindern. Diese Verlangsamung führt dazu, dass das Werkzeug eher reibt als schneidet, was die Standzeit verkürzt und die Oberflächengüte beeinträchtigt.
Sie können dieses Problem beheben, indem Sie die lokale Öffnung vergrößern, einen geschlossenen Schlitz in einen bis zur Kante des Werkstücks reichenden Schlitz umwandeln oder die Tiefe des Merkmals geringfügig verringern. Diese Änderungen bewahren die mechanische Funktion des Schlitzes und beseitigen gleichzeitig erhebliche Einschränkungen hinsichtlich Werkzeugspiel und Vorschubgeschwindigkeit.
Verringerung von Rattergeräuschen, Spänen und Werkzeugverschleiß
Beim Winkelfräsen entstehen komplexe Schnittkräfte, die die Teilequalität schnell beeinträchtigen können. Um den Prozess zu stabilisieren, müssen die Werkzeugdurchbiegung kontrolliert, die Späne effektiv abgeführt und die Verschleißmuster überwacht werden.
Stabilität und Festigkeit
Da Winkelschneider schräg in das Material eingreifen, erzeugen sie erhebliche seitliche (seitwärts drückende) Kräfte. Bei dünnwandigen Teilen oder nicht abgestützten Auskragungen führt diese seitliche Kraft dazu, dass sich das Material vom Schneider wegbiegt, was zu starken Rüttelspuren und Maßabweichungen führt.
Um dem entgegenzuwirken, sollten Sie die Werkstückauflage direkt hinter dem Schrägschnitt überprüfen, bevor Sie die Steifigkeit des Werkzeughalters dafür verantwortlich machen. Stellen Sie sicher, dass die Spannvorrichtung eine solide mechanische Abstützung bietet, und unterscheiden Sie zwischen Spannvorrichtungen (die das Werkstück in erster Linie gegen die Hubbewegung in Z-Richtung festhalten) und Positioniervorrichtungen (die die starken seitlichen Schubkräfte in X/Y-Richtung aufnehmen, die durch Schrägschneider erzeugt werden).
Schneidestrategie
Tauchen Sie einen abgewinkelten Formfräser niemals direkt in festes Material ein. Da der Durchmesser der Schneide variiert, wird die Schnittkraft ungleichmäßig verteilt, was dazu führen kann, dass empfindliche Werkzeugspitzen sofort abbrechen.
Verwenden Sie für Formen wie Schwalbenschwanznuten stets einen Standard-Flachfräser, um zunächst den zentralen rechteckigen Kanal grob auszuschneiden. Dadurch entsteht ein offener Zugangsbereich, sodass der Schwalbenschwanzfräser nur die eigentlichen, abgewinkelten Seitenwände bearbeitet. Richten Sie sich bei der Einstellung der Parameter hinsichtlich Spindeldrehzahl und Vorschubgeschwindigkeit nach den Angaben des Werkzeugs. wirksam Schneiddurchmesser an der Stelle des maximalen Eingriffs, und nicht der maximale Nenn-Werkzeugdurchmesser.
Absplitterungen und Verschleiß
In tiefen V-Nuten oder steil gewinkelten Taschen können Späne oft nicht abtransportiert werden und fallen zurück in den Schneidbereich. Das erneute Bearbeiten dieser Späne ist die Hauptursache für plötzliches Ausbrechen des Werkzeugs. Bei kaltverfestigenden Werkstoffen wie Edelstahl 304 oder Titan entsteht durch das Reiben eines erneut bearbeiteten Spans am Werkstück eine lokal gehärtete Zone, die das Werkzeug beim nächsten Durchgang sofort zerstört.
Stellen Sie sicher, dass der Spanabfuhrweg frei ist, und stellen Sie die Kühlmitteldüsen entsprechend ein. Ein herkömmliches Flutkühlmittel kann Späne einfach in einen toten Raum zurückspülen; der Einsatz von Spindel-Durchflusskühlung (TSC) oder eines gezielten Hochdruckluftstrahls ist weitaus effektiver. Achten Sie in Serienfertigungen auf frühe Anzeichen von Werkzeugverschleiß, indem Sie die Gratbildung und geringfügige Maßabweichungen überwachen, damit Sie die Werkzeuge austauschen können, bevor sich die Oberflächengüte verschlechtert.
| Symptom[Zit. 38] | Erstprüfung[Zit. 38] | Überprüfung / Behebung[Zit. 38] |
|---|---|---|
| Starke Schleifspuren[Zit. 38] | Werkstückauflage und seitliche Kräfte[Zit. 38] | Bringen Sie hinter der Schnittkante physikalische Positionierer an, um die X/Y-Schubkräfte aufzunehmen; verwenden Sie einen kürzeren Werkzeughalter.[Zit. 38] |
| Variable Fasenbreite[Zit. 38] | Z-Achsen-Bezugspunkt und Ebenheit des Werkstücks[Zit. 38] | Legen Sie vor dem Schneiden die Bezugsebene fest; überprüfen Sie, ob sich Späne unter der Halterung verfangen haben.[Zit. 38] |
| Abgebrochene Fräserspitze[Zit. 38] | Spanabfuhr und Vorbearbeitung[Zit. 38] | Stellen Sie sicher, dass der Center-Kanal vorbearbeitet ist; schalten Sie auf Hochdruck-Luftstrahl um, um ein erneutes Abtragen von Spänen zu verhindern.[Zit. 38] |
| Allmähliche Dimensionsverschiebung[Zit. 38] | Werkzeugverschleiß und Wärmeausdehnung[Zit. 38] | Messen Sie die Teile bei konstanten Temperaturen; wenden Sie die CAM-Fräserkompensation für den Kantenverschleiß an.[Zit. 38] |
Toleranzen definieren und Winkelmerkmale überprüfen
Das Zeichnen eines Winkels in CAD ist unkompliziert; um sicherzustellen, dass die bearbeitete Oberfläche mit der Zeichnung übereinstimmt, sind klare Toleranzangaben und die richtigen Messgeräte erforderlich. Zu großzügige Toleranzen erhöhen die Prüfkosten, während zu knappe Toleranzen zu Fehlern bei der Montage führen.
Funktionale Anforderungen
Bevor Sie Toleranzen festlegen, sollten Sie das Winkelmerkmal anhand seiner tatsächlichen Funktion klassifizieren. Eine einfache Kantenabrundung zum Entfernen scharfer Grate erfordert lediglich eine grobe visuelle Toleranz oder eine grundlegende MAX/MIN-Breite. Eine Einlauffasung an einer Baugruppe erfordert eine moderate Maßkontrolle, um die reibungslose Führung der zusammenpassenden Teile zu gewährleisten.
Eine präzise Passfase oder eine Schwalbenschwanzschiene erfordert jedoch eine strenge Kontrolle des Winkels, der Position und der Oberflächengüte. Durch die klare Trennung zwischen unkritischen Spielwinkeln und funktionalen Passflächen wird verhindert, dass der Hersteller teure CMM-Zeit (Koordinatenmessmaschine) für Merkmale verschwendet, die die Leistung des Bauteils nicht beeinflussen.
Zeichnungssteuerelemente
Die Angabe eines bloßen Winkels (z. B. 45° ±0,5°) reicht für funktionale Oberflächen oft nicht aus. Eine Oberfläche kann zwar perfekt im Winkel von 45° bearbeitet sein, aber um 1 mm von ihrer vorgesehenen Position verschoben sein, was zu einem Versagen der Baugruppe führt. Verlassen Sie sich bei kritischen Winkelmerkmalen auf GD&T (Geometric Dimensioning and Tolerancing), insbesondere auf die Angabe “Profil einer Fläche”. Damit werden Winkel, Form und Lage der schrägen Fläche gleichzeitig relativ zu Ihren primären Bezugspunkten festgelegt.
Seien Sie außerdem vorsichtig bei den Anforderungen an die Oberflächengüte. Die Vorgabe einer unnötig engen Oberflächengüte (wie Ra 0,8 / 32 µin) für eine mit 3D-Bearbeitung hergestellte Fase zwingt den CAM-Programmierer dazu, mit einem Kugelfräser mikroskopisch kleine Schrittweiten zu verwenden. Dies kann die Bearbeitungszeit für ein Merkmal, das möglicherweise nur kosmetischer Natur ist, leicht verdreifachen.
Prüfmethoden
Die Größe und die Toleranz des Winkels bestimmen die Prüfmethode. Die Messung einer winzigen Kantenfasung von 0,5 mm mit einem KMG-Taster ist aufgrund der begrenzten Kontaktfläche äußerst ungenau. Für diese Mikrostrukturen bieten optische Komparatoren oder Bildverarbeitungssysteme die zuverlässigste Überprüfung in der Fertigung.
Für größere Funktionsfasen und zusammengesetzte Winkel gilt: a CMM ist der Standard. Bei der Prüfkonfiguration müssen jedoch die Winkel der Tastspitzen und der Kosinusfehler berücksichtigt werden. Der Messtechniker muss den Taster häufig kalibrieren, damit er senkrecht auf die geneigte Oberfläche trifft. Darüber hinaus erfordert die Messung der Oberflächenrauheit an steilen Innenwinkeln oft tragbare Profilometer mit schwenkbaren Taststiften, was den Zeitaufwand für die Qualitätskontrolle (QC) erhöht.
Vergleichen Sie die Kosten, bevor Sie ein Angebot anfordern
Wenn Sie verstehen, wie sich Winkelmaße auf den Fertigungsablauf auswirken, können Sie die Kosten besser abschätzen, bevor Sie eine Angebotsanfrage (RFQ) stellen.
Kostentreiber
Die tatsächlichen Kosten für das Winkelfräsen verteilen sich auf die Bereiche Programmierung, Rüstung, Werkzeugauswahl, Zerspanung und Prüfung. Ein einzelner zusammengesetzter Winkel, der ein kontinuierliches 5-Achs-Fräsen erfordert, verlängert die CAM-Programmierzeit und erfordert eine Maschine mit einem höheren Stundensatz.
Ist der Winkel schwer zu erreichen, kann dies den Maschinenbediener dazu zwingen, mit langsameren Vorschubgeschwindigkeiten zu arbeiten, um ein Flattern zu vermeiden, was die Zykluszeit verlängert. Wenn die Zeichnung zudem einen 100%-CMM-Prüfbericht für einen komplexen zusammengesetzten Winkel vorschreibt, kann die Qualitätskontrollzeit pro Teil mitunter der tatsächlichen Bearbeitungszeit entsprechen oder diese sogar übersteigen.
Batch-Ökonomie
Die kostengünstigste Methode richtet sich dynamisch nach dem Produktionsvolumen. Bei einer Prototypenfertigung von 5 Teilen ist die Anschaffung eines maßgefertigten Formwerkzeugs ineffizient; die Werkstatt wird wahrscheinlich einen Standard-Kugelfräser auf einer 3-Achsen-Maschine verwenden, um die Kante zu bearbeiten, und dabei die längere Zykluszeit in Kauf nehmen, um Vorabkosten für Werkzeuge und Verzögerungen zu vermeiden.
Umgekehrt ist es bei einer Produktionsserie von 2.000 Teilen wirtschaftlich nicht rentabel, auf langsame 3D-Oberflächenbearbeitung zu setzen. Die Anfangsinvestition in maßgeschneiderte, geschliffene Hartmetall-Formwerkzeuge und spezielle, abgewinkelte Spannvorrichtungen macht sich schnell bezahlt, da die Zykluszeit pro Teil von Minuten auf Sekunden verkürzt wird.
Details zur Angebotsanfrage
Um ein präzises und wettbewerbsfähiges Angebot zu erhalten, muss Ihre Angebotsanfrage einen klaren Fertigungsplan enthalten. Stellen Sie stets sicher, dass Ihr 3D-CAD-Modell (STEP-Format) mit Ihrer 2D-PDF-Zeichnung übereinstimmt.
Eine häufige Verzögerung bei der Angebotserstellung tritt auf, wenn das 3D-Modell eine scharfe Innenecke aufweist, das PDF jedoch einen allgemeinen Hinweis mit dem Wortlaut “Alle Innenradien R0,5” enthält. Durch die ausdrückliche Festlegung, welches Dokument Vorrang hat, lassen sich Tage an Klärungsaufwand in der Konstruktionsabteilung einsparen. Geben Sie außerdem alle Bereiche an, in denen der Hersteller Eckenradien anpassen oder Werkzeugfreistellungen hinzufügen darf, damit die Fertigung kostensparende DFM-Anpassungen vorschlagen kann.
Fallstudie: Optimierung einer optischen Schwalbenschwanzhalterung
Das Teil: Ein optisches Bauteil aus Aluminium 6061 Montagehalterung mit einer durchgehenden 60°-Schwalbenschwanzschiene.
Die Anforderung: Die Schiene musste ein strenges Profil mit einer Oberflächentoleranz von 0,02 mm aufweisen, um ein reibungsloses Gleiten ohne Spiel zu gewährleisten.
Ursprünglicher Plan: In der ursprünglichen Angebotsanfrage wurde von einer 5-Achsen-Bearbeitung ausgegangen, um die Positionsgenauigkeit zu gewährleisten, was zu einem hohen ursprünglichen Angebot führte.
Die Schengen-Lösung: Nach einer DFM-Prüfung für eine Produktionsserie von 500 Teilen haben wir das Teil auf ein starres 3-Achsen-Vertikalbearbeitungszentrum überführt. Zunächst haben wir den mittleren Kanal mit einem Standard-Schaftfräser grob bearbeitet und anschließend die präzisen 60°-Wände mit einem speziell geschliffenen Hartmetall-Schwalbenschwanzfräser in einem einzigen Durchgang fertigbearbeitet.
Das Ergebnis: Durch den Einsatz eines speziellen Formwerkzeugs entfiel der Bedarf an teurer 5-Achsen-Bearbeitungszeit, und alle Übergangsspuren wurden beseitigt. Die Zykluszeit sank um 35%, und die Anschaffungskosten von $250 für den maßgefertigten Schwalbenschwanzfräser hatten sich bereits nach den ersten 25 Teilen amortisiert. Insgesamt bestand die Produktionscharge die CMM-Profilprüfung mit einer Ausbeute von 100%.
Sind Sie bereit für die Fertigung Ihrer Präzisionsbauteile? Komplexe Schwalbenschwanzverbindungen, zusammengesetzte Abschrägungen und Winkel mit engen Toleranzen erfordern eine sorgfältige Planung und Ausführung. Reichen Sie Ihre CAD-Modelle, 2D-Zeichnungen, Materialanforderungen und Stückzahlen bei Shengen ein. Unser Ingenieurteam prüft die Werkzeugzugänglichkeit, schlägt kostensparende DFM-Anpassungen vor und erarbeitet eine wettbewerbsfähige Fertigungsstrategie, die genau auf Ihre funktionalen Anforderungen zugeschnitten ist.
Hey, ich bin Kevin Lee
In den letzten 10 Jahren bin ich in verschiedene Formen der Blechbearbeitung eingetaucht und teile hier coole Erkenntnisse aus meinen Erfahrungen in verschiedenen Werkstätten.
Kontakt aufnehmen
Kevin Lee
Ich verfüge über mehr als zehn Jahre Berufserfahrung in der Blechverarbeitung und bin auf Laserschneiden, Biegen, Schweißen und Oberflächenbehandlungstechniken spezialisiert. Als Technischer Direktor bei Shengen bin ich bestrebt, komplexe Fertigungsherausforderungen zu lösen und Innovation und Qualität in jedem Projekt voranzutreiben.
Verwandte Ressource
Progressives Stanzen vs. Verbundstanzen vs. Transferstanzen
Materialien für den Prototypenbau: So wählen Sie das richtige Material aus
Pressverbindungen in der Blechbearbeitung: Konstruktion, Kosten und Qualität