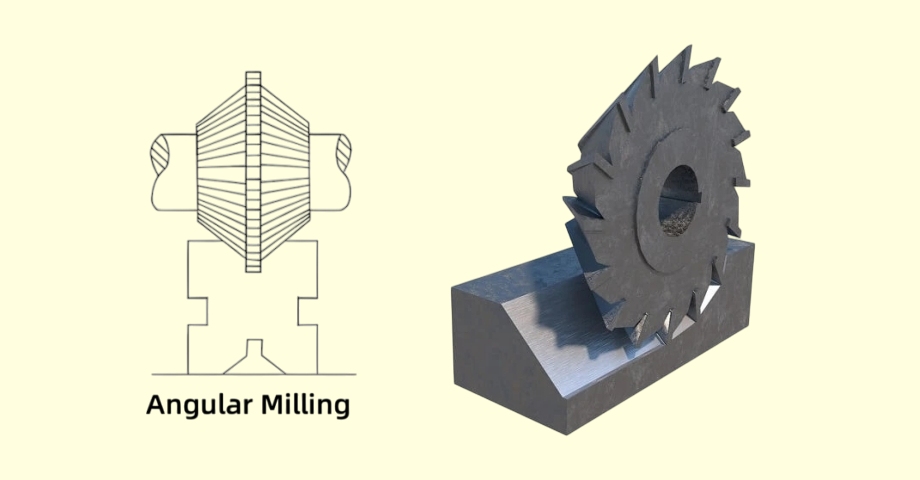
A fresagem angular (ou fresagem em ângulo) é um processo de maquinagem CNC utilizado para criar superfícies planas, chanfros ou ranhuras num ângulo específico, não perpendicular ao eixo da peça. Isto é conseguido através da utilização de fresas angulares especializadas, dispositivos de fixação inclinados ou movimentos multieixos da máquina.
No CAD, desenhar um chanfro de 45° ou uma ranhura em cauda de andorinha de 60° requer apenas alguns cliques. Na oficina, no entanto, estas características angulares exigem abordagens de fabrico totalmente diferentes.
Este guia detalha os métodos práticos, a seleção de ferramentas, as regras de DFM e os fatores que influenciam os custos na fresagem angular, ajudando-o a conceber peças que possam ser fabricadas e a obter orçamentos precisos.
Escolha o método de fresagem angular adequado
As diferentes características das peças determinam estratégias de maquinagem distintas. Avaliar o método numa fase inicial ajuda a evitar custos desnecessários com ferramentas ou tempos de configuração excessivos na oficina.
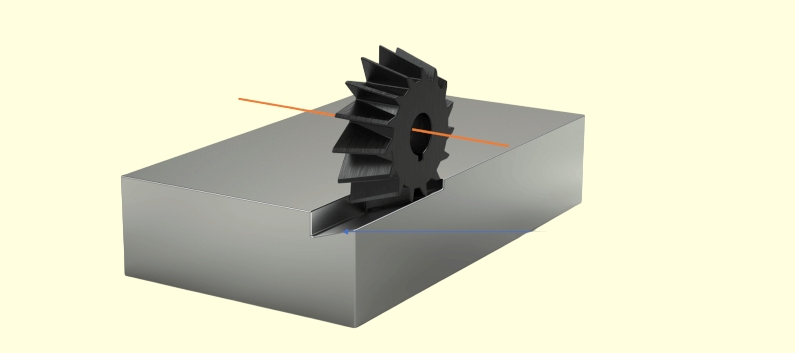
Cortadores angulares
Nesta abordagem, a máquina funciona nos eixos XYZ padrão, e o perfil fixo da fresa cria o ângulo. Este método é normalmente utilizado para chanfros de aresta padrão, ranhuras em V simétricas e elementos com formas específicas, como encaixes em cauda de andorinha, em que a geometria da fresa corresponde diretamente ao desenho.
Embora pareça simples, não é automaticamente a opção mais económica. É necessário verificar se a largura de corte abrange a característica e se existe espaço livre suficiente para o corpo da ferramenta. Se o seu projeto exigir um ângulo não padrão, as fresas angulares personalizadas podem acrescentar 150 a 300 aos custos de ferramentas e 1 a 2 semanas ao prazo de entrega, o que raramente é rentável para protótipos de baixo volume.
Configurações inclinadas
Em vez de utilizar uma fresa especializada, este método inclina a peça ou ajusta o cabeçote da máquina, permitindo que uma fresa padrão de ponta plana ou esférica usine a superfície inclinada. Isto funciona bem para grandes faces inclinadas, como chanfros de soldadura, onde uma fresa angular seria demasiado pequena ou propensa a vibrações.
No entanto, o tempo de configuração e o empilhamento dos dispositivos de fixação tornam-se os principais obstáculos. Ao utilizar uma configuração inclinada com uma placa sinusoidal, o empilhamento de vários dispositivos de fixação pode introduzir desvio angular. Alcançar uma tolerância padrão de ±0,5° é rotineiro, mas manter uma tolerância de ±0,1° ao longo de um bisel de encaixe longo requer frequentemente mandíbulas macias usinadas sob medida e sondagem na própria máquina para verificar o plano de referência exato.
Opções multieixos
A maquinagem multieixos lida com os ângulos alterando a orientação do fuso em relação à peça. É importante distinguir entre a maquinagem posicional 3+2, que fixa os eixos num ângulo específico para percursos de ferramenta padrão, e a fresagem simultânea a 5 eixos, que se destina a ângulos contínuos e amplos.
A usinagem 3+2 reduz o número de configurações manuais e melhora a precisão posicional entre características, tornando-a ideal para peças complexas com múltiplos ângulos compostos. Embora a usinagem multieixos implique um custo mais elevado — frequentemente 20% a 40% superior ao da fresagem padrão de 3 eixos —, a eliminação das configurações manuais secundárias torna-a, normalmente, a opção mais rentável para séries de produção superiores a 100 peças.
Comparação de métodos num suporte de 15 graus:
Para maquinar uma única face de encaixe a 15 graus: uma fresa angular está limitada pelo diâmetro máximo da ferramenta e requer um prazo de entrega personalizado. Uma configuração inclinada requer uma placa sinusoidal e um alinhamento manual, o que é prático para 10 peças protótipo. A usinagem multieixos 3+2 tem uma tarifa horária mais elevada, mas conclui a peça numa única configuração, tornando-a a escolha óbvia para a produção em série.
Escolher a fresa adequada à peça
A escolha de uma fresa angular exige mais do que apenas fazer corresponder o ângulo indicado no desenho. A ferramenta deve formar o perfil pretendido, ao mesmo tempo que remove com segurança o resto da peça.
Perfis de cortadores
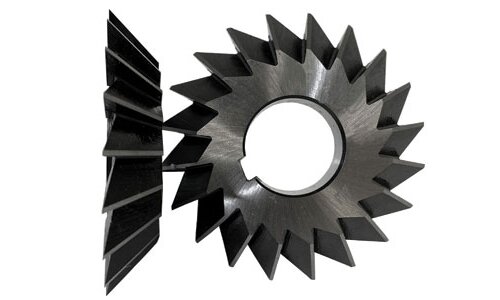
As diferentes características angulares exigem geometrias específicas das ferramentas para um bom desempenho. As fresas de ângulo único possuem dentes numa face cónica e são normalmente utilizadas para chanfros assimétricos ou para a maquinagem das paredes laterais de ranhuras em cauda de andorinha. As fresas de ângulo duplo apresentam perfis em forma de V, o que as torna adequadas para a maquinagem de ranhuras em V simétricas e para operações de fresagem de roscas.
Ao selecionar estas ferramentas, verifique cuidadosamente as especificações do fabricante, comparando-as com o desenho técnico. Um erro comum na oficina é confundir o ângulo incluído de uma ferramenta com o seu meio-ângulo, ou interpretar incorretamente o ângulo pretendido para a superfície da peça, o que pode resultar no descarte de um lote inteiro de peças.
Folga da ferramenta
Verificar a folga da ferramenta significa avaliar todo o conjunto da ferramenta, e não apenas a aresta de corte. É necessário verificar a relação espacial entre as ranhuras, o colo da ferramenta, o porta-ferramentas e a peça de trabalho ou o dispositivo de fixação. No caso de ranhuras profundas ou elementos próximos de paredes verticais altas, o facto de a aresta de corte poder tocar na superfície de destino não garante que o porta-ferramentas tenha folga em relação à geometria adjacente.
Esta avaliação de espaço livre deve incluir a posição real de corte, bem como as trajetórias de entrada e saída programadas. Se uma fresa em cauda de andorinha tiver de recuar repentinamente para evitar um dispositivo de fixação, a simulação CAM deve ter em conta o diâmetro não cortante da haste da ferramenta, a fim de evitar colisões catastróficas.
Compatibilidade de materiais
O material da peça a usinar determina diretamente o substrato da ferramenta, a preparação do gume e o revestimento necessários. Por exemplo, a fresagem de ângulos em alumínio 6061 requer ranhuras de metal duro afiadas e polidas para evitar a acumulação de material na aresta, enquanto o corte de aço inoxidável 304 requer revestimentos especializados, como TiAlN, e configurações altamente rígidas para gerir o calor e resistir ao endurecimento por deformação.
Além disso, as fresas angulares enfrentam desafios físicos únicos durante a maquinagem. A ponta de uma fresa em V tem um diâmetro efetivo próximo de zero, o que significa que a velocidade superficial (SFM) diminui drasticamente na parte inferior do corte. Isto dificulta a evacuação das limalhas e conduz frequentemente à fragmentação prematura da ferramenta durante a maquinação de ligas mais duras, exigindo um controlo rigoroso do saliente da ferramenta e das velocidades de avanço.
Conceber características angulares para facilitar a maquinagem
Pequenas alterações no projeto podem eliminar a necessidade de fresas especializadas, configurações secundárias ou programação complexa de 5 eixos. A avaliação das características angulares durante o Design para Manufaturabilidade (DFM) Esta fase ajuda a manter os custos de produção previsíveis.
Ângulos padrão
Sempre que os requisitos funcionais o permitirem, dê prioridade a ângulos padrão, como 30°, 45°, 60° ou 90°. Estes ângulos são compatíveis com as ferramentas prontas a usar disponíveis em praticamente qualquer oficina mecânica, permitindo que a produção comece imediatamente, sem atrasos decorrentes da necessidade de ferramentas personalizadas.
A especificação de um ângulo não padrão, como 47,5°, altera drasticamente a abordagem de fabrico. A oficina tem de encomendar uma fresa com afiação personalizada, o que aumenta o prazo de entrega, ou utilizar um percurso de ferramenta de superfície 3D numa máquina multieixos, o que aumenta significativamente o tempo de ciclo. Embora um ângulo não padrão nem sempre implique um aumento substancial dos custos, obriga o fabricante a recorrer a métodos mais lentos ou mais dispendiosos.
Alívio de canto
É fisicamente impossível usinar um canto interior perfeitamente afiado na parte inferior de uma ranhura em V ou de uma encaixe em cauda de andorinha com ferramentas rotativas. A ponta da fresa deixará sempre um micro-raio ou uma pequena superfície plana. Se uma peça de encaixe angular precisar de assentar perfeitamente no interior da ranhura, este micro-raio inevitável fará com que a peça de encaixe fique presa no ponto mais alto, levando a uma interferência imediata na montagem e à falha do encaixe.
Em vez de exigir um canto agudo impossível de maquinar, conceba um relevo em forma de “osso de cão” ou um pequeno recorte de folga no vértice. Ao indicar claramente quais as superfícies angulares que precisam efetivamente de entrar em contacto físico, evita que o fabricante perca tempo a tentar atingir tolerâncias apertadas em zonas de folga não funcionais.
Geometria Acessível
As fresas angulares necessitam de espaço físico para entrar e sair do corte. Um problema comum ocorre quando uma ranhura angular profunda termina diretamente numa parede adjacente alta. Ao aproximar-se desta parede cega, a máquina CNC tem de desacelerar drasticamente a velocidade de avanço para evitar um corte excessivo. Esta desaceleração faz com que a ferramenta esfregue em vez de cortar, reduzindo drasticamente a vida útil da ferramenta e prejudicando o acabamento da superfície.
Pode resolver esta situação alargando a abertura local, transformando uma ranhura fechada numa ranhura aberta que saia pela borda da peça ou reduzindo ligeiramente a profundidade do elemento. Estas modificações preservam a função mecânica da ranhura, ao mesmo tempo que eliminam as limitações severas de folga da ferramenta e de velocidade de avanço.
Controlar a vibração, as limalhas e o desgaste das ferramentas
A fresagem angular gera forças de corte complexas que podem comprometer rapidamente a qualidade da peça. Para estabilizar o processo, é necessário controlar a deflexão da ferramenta, remover as limalhas de forma eficaz e monitorizar os padrões de desgaste.
Apoio e rigidez
Como as fresas angulares atuam sobre o material numa inclinação, geram forças laterais (de empurrão lateral) significativas. No caso de peças de paredes finas ou saliências sem apoio, esta força lateral faz com que o material se curve afastando-se da fresa, o que resulta em marcas de vibração acentuadas e imprecisões dimensionais.
Para contornar esta situação, avalie o apoio da peça de trabalho diretamente atrás do corte angular antes de atribuir a culpa à rigidez do porta-ferramentas. Certifique-se de que a configuração do sistema de fixação proporciona um apoio mecânico sólido e distinga entre grampos (que servem principalmente para manter a peça fixa contra o movimento ascendente do eixo Z) e localizadores (que absorvem as fortes forças de empurrão laterais nos eixos X/Y geradas pelas fresas angulares).
Estratégia de corte
Nunca introduza um cortador angular diretamente num material sólido. Uma vez que o diâmetro da aresta de corte varia, a carga de corte é distribuída de forma desigual, o que pode partir instantaneamente as pontas frágeis da ferramenta.
Para elementos como ranhuras em cauda de andorinha, utilize sempre uma fresa de ponta plana padrão para realizar primeiro o desbaste do canal retangular central. Isto cria um espaço de entrada aberto, para que a fresa em cauda de andorinha apenas trabalhe as paredes laterais inclinadas pretendidas. Ao definir os parâmetros, baseie as velocidades do fuso e as taxas de avanço nas especificações da ferramenta eficaz diâmetro de corte no ponto de contacto máximo, em vez do diâmetro nominal máximo da ferramenta.
Lasca e desgaste
Em ranhuras em V profundas ou cavidades com ângulos acentuados, as limalhas muitas vezes não conseguem ser evacuadas e caem de volta para a zona de corte. O recorte dessas limalhas é a principal causa de lascas repentinas na ferramenta. Em materiais que sofrem endurecimento por deformação, como o aço inoxidável 304 ou o titânio, o atrito de uma limalha recortada contra a peça cria uma zona endurecida localizada que destruirá instantaneamente a ferramenta na sua próxima passagem.
Verifique se o percurso de evacuação das limalhas está desobstruído e ajuste os bicos de refrigeração em conformidade. Um sistema de refrigeração por inundação padrão pode simplesmente empurrar as limalhas de volta para uma ranhura cega; a utilização de refrigeração através do fuso (TSC) ou de um jato de ar de alta pressão direcionado é muito mais eficaz. Nas séries de produção, detete os primeiros sinais de desgaste da ferramenta, monitorizando a formação de rebarbas e pequenos desvios dimensionais, o que lhe permite substituir as ferramentas antes que o acabamento da superfície se deteriore.
| Sintoma[ref.: 38] | Verificação preliminar[ref.: 38] | Verificação / Correção[ref.: 38] |
|---|---|---|
| Marcas de atrito intenso[ref.: 38] | Suporte da peça de trabalho e forças laterais[ref.: 38] | Adicione localizadores físicos atrás do corte para absorver as forças de empurrão nos eixos X/Y; utilize um porta-ferramentas mais curto.[ref.: 38] |
| Largura variável do chanfro[ref.: 38] | Referência do eixo Z e planicidade da peça[ref.: 38] | Indique a superfície de referência antes do corte; verifique se há aparas presas debaixo do dispositivo de fixação.[ref.: 38] |
| Ponta da fresa lascada[ref.: 38] | Remoção de aparas e pré-usinagem[ref.: 38] | Certifique-se de que o canal central tenha sido previamente desbastado; mude para jato de ar de alta pressão para evitar que as lascas sejam recortadas.[ref.: 38] |
| Desvio gradual das dimensões[ref.: 38] | Desgaste das ferramentas e expansão térmica[ref.: 38] | Meça as peças a temperaturas constantes; aplique a compensação da fresa CAM para o desgaste das arestas.[ref.: 38] |
Definir tolerâncias e verificar características angulares
Desenhar um ângulo no CAD é simples; verificar se a superfície física usinada corresponde ao desenho requer tolerâncias bem definidas e o equipamento de metrologia adequado. Tolerâncias excessivas aumentam os custos de inspeção, enquanto tolerâncias insuficientes levam a falhas na montagem.
Requisitos funcionais
Antes de definir as tolerâncias, classifique a característica angular de acordo com a sua função real. Uma simples quebra de aresta para remover rebarbas afiadas requer apenas uma tolerância visual flexível ou uma largura máxima/mínima básica. Um chanfro de entrada numa montagem requer um controlo dimensional moderado para guiar as peças de encaixe de forma suave.
No entanto, um bisel de encaixe de precisão ou um trilho em cauda de andorinha exige um controlo rigoroso do ângulo, da localização e do acabamento da superfície. A separação clara entre ângulos de folga não críticos e superfícies de encaixe funcionais evita que o fabricante desperdice tempo valioso na CMM (Máquina de Medição por Coordenadas) com características que não afetam o desempenho da peça.
Controlos de desenho
Especificar apenas um ângulo (por exemplo, 45° ±0,5°) é frequentemente insuficiente para superfícies funcionais. Uma superfície pode ser maquinada na perfeição a 45°, mas deslocada 1 mm em relação à sua localização pretendida, o que pode causar a falha da montagem. Para características angulares críticas, recorra à GD&T (Dimensionamento e Tolerância Geométrica), nomeadamente à indicação “Perfil de uma Superfície”. Isto controla simultaneamente o ângulo, a forma e a localização da face inclinada em relação aos seus planos de referência primários.
Além disso, tenha cuidado com os requisitos de acabamento superficial. Especificar um acabamento superficial desnecessariamente rigoroso (como Ra 0,8 / 32 µin) num ângulo com superfície 3D obriga o programador CAM a utilizar passos microscópicos com uma fresa de ponta esférica. Isto pode facilmente triplicar o tempo de maquinagem de uma característica que pode ser meramente estética.
Métodos de inspeção
O tamanho e a tolerância do ângulo determinam o método de inspeção. Medir um minúsculo chanfro de 0,5 mm numa aresta com uma sonda de CMM é extremamente impreciso devido à área de contacto limitada. Para estas microcaracterísticas, os comparadores óticos ou os sistemas de visão proporcionam a verificação mais fiável no chão de fábrica.
Para chanfros funcionais maiores e ângulos compostos, um CMM é a norma. No entanto, a configuração da inspeção deve ter em conta os ângulos da agulha da sonda e o erro de cosseno. O técnico de metrologia tem frequentemente de calibrar a sonda para que esta incida perpendicularmente na superfície inclinada. Além disso, a medição da rugosidade da superfície em ângulos internos acentuados requer frequentemente perfilómetros portáteis com pontas articuladas, o que aumenta o tempo total dedicado ao Controlo de Qualidade (CQ).
Compare os custos antes de solicitar um orçamento
Compreender como as características angulares afetam o fluxo de trabalho de fabrico ajuda-o a estimar os custos antes de enviar um pedido de orçamento (RFQ).
Fatores que influenciam os custos
O custo real da fresagem angular divide-se entre a programação, a configuração, as ferramentas, o corte e a inspeção. Um único ângulo composto que exija fresagem contínua em 5 eixos aumenta o tempo de programação CAM e requer uma máquina com uma tarifa horária mais elevada.
Se o ângulo for de difícil acesso, isso pode obrigar o operador a trabalhar com velocidades de avanço mais lentas para evitar vibrações, prolongando assim o tempo de ciclo. Além disso, se o desenho exigir um relatório de inspeção da MMC 100% para um ângulo composto complexo, o tempo de controlo de qualidade por peça pode, por vezes, igualar ou exceder o tempo real de maquinagem.
Economia dos lotes
O método mais económico varia dinamicamente em função do volume de produção. Para uma série de protótipos de 5 peças, a aquisição de uma ferramenta de formato personalizado é ineficiente; a oficina irá provavelmente utilizar uma fresa esférica padrão numa máquina de 3 eixos para fresar o ângulo, aceitando o tempo de ciclo mais longo para poupar nos custos iniciais de ferramentas e evitar atrasos.
Por outro lado, para uma série de produção de 2 000 peças, recorrer ao lento processo de modelagem 3D não é economicamente viável. O investimento inicial em ferramentas de forma em metal duro afiadas à medida e em dispositivos de fixação angulares específicos compensa-se rapidamente, reduzindo o tempo de ciclo de minutos para segundos por peça.
Detalhes do pedido de cotação
Para receber um orçamento preciso e competitivo, o seu pedido de orçamento deve incluir um plano de fabrico claro. Certifique-se sempre de que o seu modelo CAD 3D (formato STEP) corresponde ao seu desenho 2D em PDF.
Um atraso comum na elaboração de orçamentos ocorre quando o modelo 3D apresenta um canto interno com ângulo acentuado, mas o PDF inclui uma nota geral que indica “Todos os raios internos R0,5”. Especificar explicitamente qual o documento que tem precedência poupa dias de esclarecimentos por parte da equipa de engenharia. Além disso, indique quaisquer áreas em que o fabricante esteja autorizado a ajustar os raios dos cantos ou a adicionar alívios de ferramenta, permitindo que a oficina proponha ajustes de DFM que reduzam os custos.
Estudo de caso: Otimização de uma ranhura em cauda de andorinha para suporte ótico
A peça: Um componente ótico em alumínio 6061 suporte de montagem com um trilho em cauda de andorinha contínuo de 60°.
O requisito: O trilho exigia uma tolerância rigorosa de 0,02 mm no perfil da superfície, para garantir um deslizamento suave sem folga.
Plano inicial: A solicitação de cotação original previa uma maquinação de 5 eixos para garantir a precisão posicional, o que resultou num orçamento inicial elevado.
A Solução de Schengen: Após uma análise de DFM para uma série de produção de 500 peças, transferimos a peça para um centro de maquinagem vertical rígido de 3 eixos. Primeiro, realizámos o desbaste do canal central com uma fresa de ponta padrão e, em seguida, acabámos as paredes de precisão a 60° utilizando uma fresa em cauda de andorinha de metal duro, retificada à medida, numa única passagem.
O resultado: A utilização de uma ferramenta de moldagem específica eliminou a necessidade de tempo de máquina de 5 eixos, que é dispendioso, e eliminou todas as marcas de junção. O tempo de ciclo diminuiu em 35%, e o custo inicial de $250 da fresa em cauda de andorinha personalizada amortizou-se nas primeiras 25 peças. No geral, o lote de produção passou na inspeção de perfil por CMM com um rendimento de 100%.
Está pronto para fabricar os seus componentes de precisão? Encaixes em cauda de andorinha complexos, biséis compostos e ângulos com tolerâncias apertadas exigem um planeamento e uma execução cuidadosos. Envie os seus modelos CAD, desenhos 2D, requisitos de materiais e quantidades à Shengen. A nossa equipa de engenharia irá avaliar a acessibilidade das ferramentas, propor modificações de DFM que permitam reduzir custos e apresentar uma estratégia de fabrico competitiva, adaptada aos seus requisitos funcionais específicos.
Olá, chamo-me Kevin Lee
Nos últimos 10 anos, tenho estado imerso em várias formas de fabrico de chapas metálicas, partilhando aqui ideias interessantes a partir das minhas experiências em diversas oficinas.
Entrar em contacto
Kevin Lee
Tenho mais de dez anos de experiência profissional no fabrico de chapas metálicas, especializando-me em corte a laser, dobragem, soldadura e técnicas de tratamento de superfícies. Como Diretor Técnico da Shengen, estou empenhado em resolver desafios complexos de fabrico e em promover a inovação e a qualidade em cada projeto.
Recursos relacionados
Estampagem progressiva vs. composta vs. por matriz de transferência
Materiais para prototipagem: como escolher o material certo