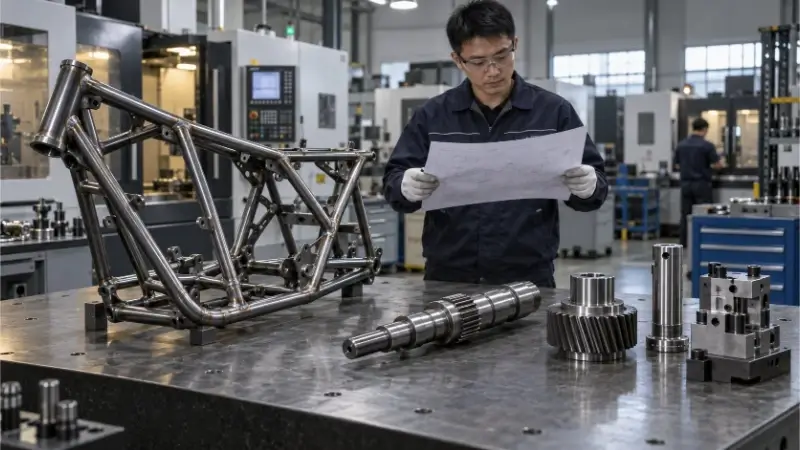
A principal diferença entre os aços 4140 e 4130 reside no seu teor de carbono. O 4140 contém 0,40% de carbono, proporcionando maior resistência e maior capacidade de endurecimento. O 4130 contém 0,30% de carbono, oferecendo soldabilidade e tenacidade superiores. Ambos são ligas de crómio-molibdénio (chromoly), mas respondem a necessidades de fabrico completamente diferentes.
De um modo geral, se o seu projeto envolver peças maquinadas sujeitas a cargas elevadas — como eixos de transmissão, engrenagens ou pinos hidráulicos —, o 4140 é normalmente a melhor escolha. Se estiver a projetar tubos soldados, chassis de competição ou estruturas de chapa metálica fabricadas, a soldabilidade flexível do 4130 torna-o o padrão da indústria.
Eis o que precisa realmente de saber antes de indicar qualquer uma dessas classificações numa ordem de compra.

Aço 4130 vs. 4140: O que muda, na verdade?
Para além das especificações técnicas, pequenas variações no teor de carbono determinam grandes diferenças no processo de fabrico. Eis exatamente como estas duas ligas se comparam antes de chegarem à linha de produção.
| Comparação | Aço 4130 | Aço 4140 |
|---|---|---|
| Carbono nominal | Sobre o 0.30% | Sobre o 0.40% |
| Potencial de força | Moderado a elevado | Mais alto |
| Capacidade de endurecimento | Mais baixo | Mais alto |
| Soldabilidade | Em geral, melhor | Exige um controlo mais rigoroso |
| Formabilidade | Em geral, melhor | Mais limitado com maior dureza |
| Modelos de ações ordinárias | Frequentemente, tubos e chapas | Frequentemente, barras, chapas e peças forjadas |
| Peças típicas | Estruturas soldadas e tubos | Eixos, engrenagens e peças de desgaste |
| Principal risco de fabrico | Deformação da solda e qualidade da zona afetada pelo calor (HAZ) | Fissuras, desgaste das ferramentas e deformações decorrentes do tratamento térmico |
| Resistência à corrosão | Requer proteção | Requer proteção |
Trata-se de diferenças gerais, não de características garantidas. Ambas as classes devem ser comparadas nas mesmas condições, na mesma forma de produto e com a mesma dimensão da secção.
Nota sobre a fonte: Ao adquirir material no estrangeiro, solicite sempre um Relatório de Ensaio de Material (MTR) conforme a norma EN 10204 3.1 para verificar os níveis reais de carbono e manganês do seu lote específico. Os equivalentes internacionais (como o 42CrMo4 para o 4140 ou o 25CrMo4 para o 4130) podem apresentar ligeiras variações químicas admissíveis que afetam os seus parâmetros de soldadura e as suas fórmulas de tratamento térmico.
Por que razão o estado do material altera a resistência e a dureza?
Avaliar um aço apenas com base no nome do seu tipo pode comprometer as tolerâncias da sua produção. É essencial compreender como a composição química e o histórico térmico determinam o desempenho real da maquinagem, conforme explicado a seguir.
A Química por Trás da Diferença
Tanto o 4130 como o 4140 são aços de baixa liga de crómio-molibdénio (chromoly). A principal diferença reside no teor de carbono. O 4140 contém cerca de 0,40% de carbono e, normalmente, um teor de manganês mais elevado, enquanto o 4130 apresenta cerca de 0,30% de carbono.
As adições de crómio e molibdénio em ambas as classes melhoram a temperabilidade e determinam a forma como o aço reage ao tratamento térmico. Nenhuma das duas classes contém crómio suficiente para impedir a formação de ferrugem. Ambas oxidam rapidamente nas instalações da oficina se forem deixadas expostas à humidade e requerem tratamentos de superfície secundários (como oxidação negra, niquelagem ou fosfatização) para garantir resistência à corrosão.
Dureza versus capacidade de endurecimento
Ao analisar as especificações dos materiais, a dureza e a temperabilidade são conceitos distintos. A dureza indica o grau de dureza do material no seu estado atual. A temperabilidade determina até que profundidade essa dureza pode penetrar na secção transversal durante o processo de têmpera.
Devido aos seus níveis mais elevados de carbono e manganês, o 4140 oferece uma melhor capacidade de endurecimento em secções mais espessas. No entanto, a indicação de “aço 4140” num desenho não garante uma dureza específica — a dureza final depende inteiramente do ciclo de tratamento térmico aplicado após a maquinagem de desbaste.
Nota da loja: O 4140 recozido pode ser muito mais fácil de maquinar do que o 4130 temperado. Confirme sempre o estado em que é fornecido antes de comparar as classes.
Sugestão de engenharia: No caso de peças sujeitas a cargas elevadas, não se limite a indicar “4140” no desenho. Especifique o estado requerido, tal como “4140 Q&T a 28-32 HRC” para material pré-endurecido, ou especifique a dureza do núcleo e a profundidade de endurecimento superficial necessárias após a maquinação de acabamento. Isto evita falhas de comunicação críticas com a sua oficina de maquinação.
Comparar em condições idênticas
Para avaliar com precisão as duas classes, é necessário considerar condições de fornecimento idênticas. Os dados abaixo apresentam as propriedades mecânicas típicas de uma barra redonda de 1 polegada trefilada a frio, com base em intervalos de referência normalizados.
| Propriedade | 4130 Recozido | 4140 Recozido | 4130 Normalizado | 4140 Normalizado |
|---|---|---|---|---|
| Força de rendimento | ~52 000 psi | ~60 000 psi | ~63 000 psi | ~95 000 psi |
| Resistência à tracção | ~81 000 psi | ~95 000 psi | ~97 000 psi | ~148 000 psi |
| Alongamento | ~28% | ~25% | ~25% | ~17% |
| Dureza | ~156 HB | ~197 HB | ~197 HB | ~302 HB |
Ao elaborar o seu pedido de cotação ou ao analisar fichas técnicas, verifique sempre o contexto subjacente aos números. Os valores de resistência e dureza variam em função de:
- A fonte dos dados (norma de ensaio vs. material de marketing)
- Condição do material (recocido, normalizado, pré-endurecido ou temperado e revenido)
- Forma do produto (tubo sem costura, barra trefilada a frio ou bloco forjado)
- Dimensão da secção (uma barra de 4 polegadas apresentará propriedades do núcleo diferentes das de uma barra de 1 polegada)
- Se os números representam médias históricas típicas ou mínimos garantidos
Nota sobre o fator de custo: Compreender estes valores é fundamental para a elaboração de orçamentos. Por exemplo, ao passar do 4140 recozido (
197 HB) para 4140 normalizado (O 302 HB) quase duplica o limite de escoamento, mas também aumenta o desgaste das ferramentas durante a fresagem CNC e exige configurações mais rígidas, o que faz subir diretamente o preço por peça.
Aço 4130 vs. 4140 para soldadura
As estruturas soldadas falham quando a tensão térmica não é gerida adequadamente. Nenhuma destas classes de aço cromolibdeno pode ser soldada como o aço macio padrão; iniciar o arco sem um protocolo térmico rigoroso é o caminho certo para peças que terão de ser descartadas.

Risco associado à zona afetada pelo calor
Ao soldar aço cromolibdeno, o ciclo rápido de aquecimento e arrefecimento altera a estrutura cristalina diretamente adjacente à solda — a Zona Afectada pelo Calor (HAZ). A formação de fissuras nesta zona é normalmente causada por uma combinação de uma HAZ frágil, taxas de arrefecimento rápidas, hidrogénio difusível retido na solda e designs de juntas altamente constrangidos que contrariam a contração térmica.
O indicador mais importante neste contexto é o Equivalente de carbono (CE). O CE do 4140 é significativamente superior ao do 4130, o que o coloca bem no meio da zona de ’elevado risco de fissuração’. Isto não é apenas teoria; significa que o soldador não pode ignorar o pré-aquecimento sem garantir uma falha. Embora o 4130 seja mais tolerante, os tubos de 4130 de parede espessa ou as juntas de 4130 altamente constritidas exigem exatamente o mesmo cuidado.
Pré-aquecimento e metal de adição
O pré-aquecimento retarda a velocidade de arrefecimento, impedindo que a zona afetada pelo calor (HAZ) endureça e assuma uma estrutura frágil. Não existe uma temperatura de pré-aquecimento universal (por exemplo, 550–800 °F é apenas uma referência para peças específicas de parede espessa, não uma regra geral). Os seus parâmetros devem ser calculados com base no estado de fornecimento do material, no equivalente de carbono, na espessura da secção transversal, nas restrições da junta e na temperatura ambiente da oficina.
No que diz respeito aos metais de adição, procurar igualar cegamente a resistência à tração do metal de base é, muitas vezes, um erro.
Dica de soldadura: A escolha de um metal de adição com resistência inferior à do metal de base (utilizando um metal de adição de menor resistência) pode melhorar significativamente a ductilidade da soldadura, atuando como um amortecedor das tensões residuais. Por outro lado, a escolha de um metal de adição com resistência superior à do metal de base aumenta o risco de a soldadura rachar antes de o metal de base entrar em deformação plástica.
A aplicação rigorosa da prática de baixo teor de hidrogénio (utilizando elétrodos de baixo teor de hidrogénio recém-cozidos) é muito mais determinante para a durabilidade da junta do que a classificação de resistência indicada na embalagem do material de adição. Se todo o conjunto for submetido a têmpera e revenimento após Na soldadura, é necessário selecionar uma composição química do metal de adição capaz de responder a esse tratamento térmico específico.
Arrefecimento, PWHT e inspeção
A forma como se lida com a peça imediatamente após o arco se extinguir é tão importante quanto a própria soldadura. Os desenhos técnicos devem distinguir entre estas fases térmicas:
- Arrefecimento lento e controlado: Envolver a peça em mantas cerâmicas para retardar a queda de temperatura.
- Purga com hidrogénio: Manter a peça a uma temperatura elevada imediatamente após soldadura para permitir que o hidrogénio retido se difunda para o exterior.
- Alívio do stress: Aquecimento do conjunto abaixo da temperatura crítica de transformação para aliviar as tensões de soldadura retidas (obrigatório antes da maquinagem de precisão).
- Tratamento térmico pós-soldadura (PWHT): Um ciclo térmico completo para restabelecer a estrutura metalúrgica de todo o conjunto.
A inspeção visual é insuficiente para soldaduras em cromo-molibdénio. Exija a realização de ensaios por partículas magnéticas (MT) ou por penetração de corante (PT). Para peças soldadas em 4140 de parede espessa, especifique inspeção de fissuras em atraso (aguardar 24 a 48 horas após o arrefecimento antes de realizar os ensaios não destrutivos) para detetar fissuras a frio induzidas pelo hidrogénio.
Como usinar o aço 4130 e 4140?
O desempenho da maquinação depende inteiramente do estado microestrutural. A utilização de dados genéricos de avanço e velocidade em diferentes condições do material irá destruir rapidamente as ferramentas e tornar as peças impróprias para utilização.
As alterações no estado da matéria-prima afetam a usinabilidade
A realidade na linha de produção é que um material mais macio nem sempre é mais fácil de maquinar.
O aço 4130 recozido pode ser excessivamente macio e “elástico”. Muitas vezes produz aparas longas e fibrosas que se enrolam nas ferramentas, provocam a acumulação de material nas arestas (BUE) e deixam um acabamento superficial irregular. O aço 4130 normalizado parte as aparas de forma mais previsível, devido à sua estrutura ligeiramente mais dura.
O aço 4140 normalizado (normalmente em torno de 300 HB) oferece um excelente equilíbrio entre a quebra de cavacos e o acabamento superficial, embora exija configurações rígidas e um elevado binário do fuso. O 4140 pré-endurecido (28-32 HRC) é comum em peças com acabamento direto, para evitar o tratamento térmico pós-usinagem, mas acelera significativamente o desgaste da ferramenta. Não aceite a afirmação genérica de que “o 4140 normalizado é sempre mais fácil de maquinar do que o 4130» — a maquinabilidade é uma interação complexa entre o estado do material, a rigidez da máquina e o corte específico.
Desgaste das ferramentas e controlo dimensional
Ao maquinar estas classes de material, a engenharia de processos deve ter em conta riscos específicos:
- O aço 4140 pré-endurecido aumenta drasticamente o desgaste por abrasão. É de esperar que seja necessário substituir os insertos com frequência e que se preveja um orçamento para ferramentas revestidas de carboneto ou cerâmica se o torneamento for realizado a um valor superior a 45 HRC.
- Os cortes interrompidos (como ranhuras ou encaixes) em material endurecido podem facilmente causar lascas em tipos de metal duro frágeis; utilize tipos mais resistentes ou ferramentas com arestas preparadas.
- A perfuração de furos profundos requer um líquido de arrefecimento de alta pressão, injetado através da ferramenta, para remover as limalhas e evitar o endurecimento por deformação no fundo do furo.
- O atrito da ferramenta (devido a baixas velocidades de avanço ou arestas cegas) endurecerá rapidamente a superfície por trabalho, danificando as ferramentas de acabamento utilizadas posteriormente.
- A maquinagem de perfis complexos em secções de paredes finas liberta tensões residuais, fazendo com que a peça se deforme para fora das tolerâncias na mesa da máquina.
Planear a sequência de operações
Para garantir tolerâncias rigorosas, especialmente em peças assimétricas, o seu plano de fabrico deve ter em conta as variações térmicas.
Selecionar o estado do stock → Máquina de desbaste → Alívio de tensões ou tratamento térmico → Verificação da dureza e da deformação → Acabamento à máquina ou retificação
Sugestão de engenharia: Deixe sempre uma margem de acabamento —normalmente entre 0,015” e 0,030” (0,4 mm – 0,8 mm) dependendo do comprimento da peça — em todas as dimensões críticas antes do tratamento térmico, para ter em conta a deformação e a descarburização.
Realizar todas as verificações de ajustamentos de rolamentos com tolerâncias apertadas, furos e paralelismo crítico após o tratamento térmico final. Se a dureza final exigida for superior a 45 HRC, preveja a realização de torneamento duro ou retificação cilíndrica.
De que forma o tratamento térmico afeta o desempenho final da peça?
O tratamento térmico permite ultrapassar os limites técnicos do cromo-molibdénio, mas é também a causa mais comum de peças descartadas, deformadas ou rachadas.
Endurecimento do núcleo e da superfície
O processo térmico determina os limites mecânicos finais. As abordagens mais comuns incluem:
- Normalização: Aperfeiçoa a estrutura granulométrica, proporcionando uma base uniforme e moderadamente resistente.
- Têmpera e revenimento (Q&T): O processo padrão para uma elevada resistência no núcleo. O 4140 apresenta uma temperabilidade superior e atinge uma maior dureza Q&T em profundidades maiores da secção transversal do que o 4130.
- Endurecimento por indução: Excelente para engrenagens e eixos em aço 4140; endurece apenas a superfície exterior, mantendo um núcleo resistente e dúctil.
- Nitruração: Um tratamento de superfície a baixa temperatura que produz uma camada de desgaste muito dura e fina, com distorção dimensional praticamente nula.
Embora o 4140 possa, tecnicamente, ser temperado até 50–55 HRC, fica frágil nesse estado. Para a maioria das aplicações industriais, o 4140 é revenido para o intervalo de 30–45 HRC, a fim de equilibrar a resistência com a tenacidade ao impacto.
Deformação e descarburização
O aquecimento ou o arrefecimento desigual faz com que as secções finas arrefeçam rapidamente, enquanto as secções espessas permanecem quentes, o que resulta numa deformação acentuada. Os cantos internos acentuados ou as mudanças abruptas na secção transversal atuam como concentradores de tensão — durante a fase de arrefecimento violento, estes são os locais mais propícios à formação de fissuras de arrefecimento. Além disso, o aquecimento numa atmosfera não protetora provoca descarburização (perda de carbono da superfície), deixando uma camada superficial macia que não consegue endurecer.
Para mitigar estes riscos:
- Projete peças com raios generosos e elimine os cantos internos agudos.
- Mantenha as espessuras transversais o mais uniformes possível.
- Deixe uma margem de retificação para remover qualquer eventual camada de descarburização.
Nota da loja – Proteja as suas roscas: Se estiver a realizar nitretação ou endurecimento por indução, especifique exatamente quais os orifícios roscados que devem ser protegidos. Uma rosca interna totalmente endurecida é frágil e partir-se-á sob o efeito do binário durante a montagem.
Dureza e inspeção final
As indicações imprecisas nos desenhos levam à rejeição de peças. O seu pedido de cotação e os desenhos de engenharia devem definir explicitamente os parâmetros do tratamento térmico.
Não escreva apenas “Harden”. Deve especificar:
- O intervalo exato de dureza pretendido (por exemplo, 32-36 HRC).
- Exatamente onde A dureza deve ser testada (superfície vs. núcleo).
- A profundidade de penetração efetiva necessária no caso de se utilizar o endurecimento por indução ou a nitretação.
- Limites aceitáveis para a descarburização.
- Requisitos de ensaios não destrutivos (END) após o tratamento térmico (por exemplo, ensaio por magnética para detetar fissuras de têmpera).
Nota sobre a corrosão: Os aços 4130 e 4140 não são resistentes à corrosão. O endurecimento superficial oferece uma proteção mínima contra a ferrugem. Dependendo do ambiente, é necessário especificar acabamentos secundários, tais como óxido negro, niquelagem, fosfatação, ou revestimento em pó.
4130 vs. 4140: Qual é, no geral, mais barato?
Se se limitar a considerar apenas os preços das matérias-primas por libra, irá arruinar o orçamento do seu projeto. Deve avaliar o custo total de fabrico, desde as quantidades mínimas de aquisição até às taxas de desperdício resultantes do tratamento térmico.
Formulários de stock e prazos de entrega
A disponibilidade de materiais determina os seus custos iniciais e os prazos de entrega. Dependendo da sua cadeia de abastecimento:
- 4130 é, em geral, muito mais fácil de adquirir na forma de tubos sem costura e chapas finas de metal.
- 4140 está amplamente disponível em barras redondas, chapas grossas e barras pré-têmperadas.
- O stock de chapas e peças forjadas para ambas as classes varia consideravelmente consoante a região geográfica.
- A especificação de dimensões fora do padrão ou de estados de tratamento térmico altamente específicos implicará a aplicação de Quantidades Mínimas de Encomenda (MOQ) e prolongará significativamente os prazos de aquisição.
- Os equivalentes internacionais (como, por exemplo, especificar 42CrMo4 na Europa para uma peça de 4140) são semelhantes, mas não são substitutos exatos e diretos. Partir do princípio de que são idênticos sem verificar os certificados dos materiais pode causar falhas no tratamento térmico.
Não se deve partir do princípio de que uma barra 4140 é sempre mais barata do que um tubo 4130. O stock e os preços de base variam constantemente consoante a região, a secção transversal, o volume de produção e as condições de fornecimento.
Custos de processamento e de qualidade
A fatura da matéria-prima representa apenas uma fração do preço final da peça. Os gestores de aprovisionamento devem avaliar a verdadeira estrutura de custos:
Custo total = Material + Maquinagem + Soldadura + Tratamento térmico + Inspeção + Retrabalho + Logística
Nota sobre o fator de custo: O verdadeiro fator que destrói as margens não é o preço por libra de aço; é o taxa de rejeição causadas por deformações decorrentes do tratamento térmico ou por microfissuras não detetadas. Uma matéria-prima mais barata que resulte numa taxa de sucata de 15% durante a produção é muito mais cara do que o material de primeira qualidade.
Eis uma comparação dos custos reais no chão de fábrica:
| Fator de custo | 4130 | 4140 |
|---|---|---|
| Disponibilidade de material | Muitas vezes, é melhor para praticar tubing | Muitas vezes, é mais adequado para barras |
| Maquinação CNC | Normalmente fácil de trabalhar com dureza moderada | Custo mais elevado da ferramenta quando pré-endurecida |
| Soldadura | Geralmente mais fácil de controlar | É obrigatório um controlo rigoroso da temperatura |
| Tratamento térmico | Dureza máxima mais baixa | Faixa de dureza mais ampla |
| Inspeção | Depende da aplicação | Frequentemente, apresenta um comportamento altamente crítico após o endurecimento ou a soldadura |
| Risco de retrabalho | Deformação por soldadura | Fissuras, deformações e desgaste das ferramentas |
Preço de aquisição versus vida útil
Para avaliar o custo, é necessário ter em conta o ciclo de vida da peça.
No caso de uma estrutura de equipamento soldada, o 4130 torna-se mais económico, uma vez que reduz drasticamente as horas de trabalho dedicadas ao pré-aquecimento, ao tratamento térmico pós-soldadura e às inspeções de fissuras por ensaios não destrutivos, em comparação com a utilização do 4140 numa montagem soldada.
Por outro lado, no caso de um eixo de transmissão sujeito a cargas elevadas, o 4140 é a opção mais económica. A sua maior capacidade de endurecimento evita o desgaste prematuro e a falha por fadiga cíclica em condições reais de utilização, poupando milhares de dólares em tempo de inatividade e custos de substituição.
A pergunta correta para uma equipa de compras nunca é “Qual é a qualidade mais barata?”. É:
Qual é a classe que cumpre a vida útil exigida com o menor risco total de fabrico?
Como escolher entre o aço 4130 e o aço 4140?
A decisão final sobre o material depende da geometria da sua peça e das forças a que esta tem de resistir. É aqui que cada liga encontra o seu lugar na linha de produção.
Sugestão de engenharia: O erro mais comum que os engenheiros cometem é engenharia excessiva. Especificar o 4140 para uma estrutura sujeita a tensões moderadas apenas acarreta complicações desnecessárias na soldadura e custos de maquinagem mais elevados, sem acrescentar qualquer valor funcional.
Tubos e estruturas soldadas
O 4130 tem um desempenho excecional em aplicações estruturais e tubulares. É normalmente a escolha preferida para:
- Estruturas de máquinas soldadas
- Tubos estruturais
- Suportes para equipamento
- Chassis de competição
- Gaiolas de proteção
- Estruturas tubulares de aeronaves
- Conjuntos soldados leves
Por que é que isto faz sentido: A cadeia de abastecimento global assenta no tubo 4130. Este oferece um perfil de risco de soldadura altamente controlável, proporcionando simultaneamente um excelente equilíbrio entre o limite de escoamento e a facilidade de fabrico, nomeadamente para conjuntos que exigem a curvatura de tubos e nós de soldadura complexos.
Peças submetidas a cargas elevadas e sujeitas a desgaste intenso
O 4140 destaca-se em aplicações de usinagem pesada e sob elevadas tensões. É normalmente recomendado para:
- Eixos de transmissão
- Eixos de máquinas
- Pinos hidráulicos
- Engrenagens
- Rodas dentadas
- Dispositivos de fixação CNC
- Fixadores de alta resistência
- Componentes de montagem para serviços pesados
Por que é que isto faz sentido: O 4140 oferece um potencial de resistência global muito superior e uma capacidade de endurecimento em secções espessas de excelência. Responde excepcionalmente bem ao endurecimento superficial seletivo (como o endurecimento por indução ou a nitretação), tornando-o a escolha ideal para combater a abrasão severa, o desgaste por contacto e as cargas cíclicas.
Casos em que nenhuma das notas se aplica
Por vezes, nenhum dos dois tipos de cromoli é a ferramenta adequada para o trabalho. Se o seu projeto corresponder aos requisitos abaixo, considere estas alternativas padrão:
| Requisito | Alternativa a considerar |
|---|---|
| Estrutura soldada básica | 1018 ou outro aço de baixo teor de carbono |
| Maior resistência em secções espessas | 4340 |
| Camada de cementação profunda | 8620 |
| Forte resistência à corrosão | Aço inoxidável |
| Chapa resistente à abrasão | Aço de qualidade AR |
| Resistência moderada a um custo mais baixo | Aço de teor médio de carbono |
Conclusão
A escolha entre o 4130 e o 4140 exige mais do que uma simples comparação da resistência à tração. É necessário adequar as características metalúrgicas do material ao seu processo de fabrico específico.
O nosso objetivo é reduzir os riscos da vossa produção. Envie os seus desenhos CAD, as cargas previstas, o estado dos materiais, os requisitos de tratamento térmico e o volume anual à Shengen. A nossa equipa de engenharia irá analisar a escolha dos materiais, o processo de maquinagem, os riscos de soldadura e os requisitos de inspeção antes do início da produção.
Olá, chamo-me Kevin Lee
Nos últimos 10 anos, tenho estado imerso em várias formas de fabrico de chapas metálicas, partilhando aqui ideias interessantes a partir das minhas experiências em diversas oficinas.
Entrar em contacto
Kevin Lee
Tenho mais de dez anos de experiência profissional no fabrico de chapas metálicas, especializando-me em corte a laser, dobragem, soldadura e técnicas de tratamento de superfícies. Como Diretor Técnico da Shengen, estou empenhado em resolver desafios complexos de fabrico e em promover a inovação e a qualidade em cada projeto.
Recursos relacionados
Materiais para prototipagem: como escolher o material certo
União por prensagem em chapa metálica: conceção, custo e qualidade