4140鋼と4130鋼の主な違いは、炭素含有量にあります。4140鋼の炭素含有量は0.40%で、より高い強度と深い焼入れ性を備えています。一方、4130鋼の炭素含有量は0.30%で、優れた溶接性と靭性を備えています。 どちらもクロム・モリブデン(クロモリ)合金ですが、それぞれ全く異なる製造ニーズに対応しています。.
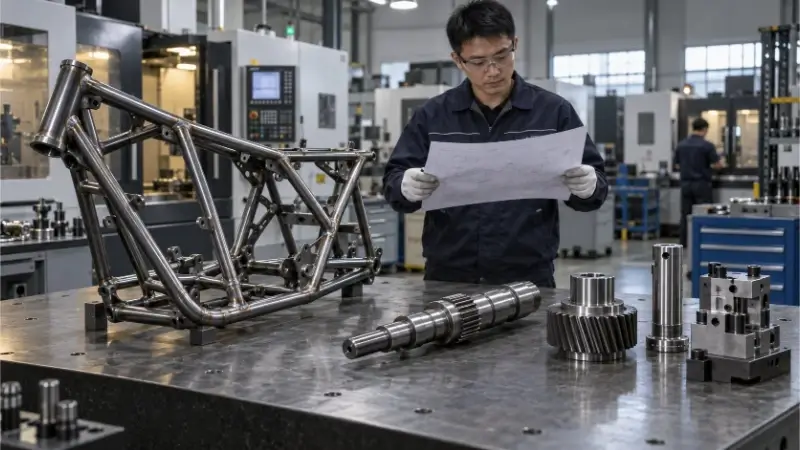
一般的に言えば、トランスミッションシャフト、ギア、油圧ピンなど、高負荷がかかる機械加工部品を扱うプロジェクトでは、4140の方が適している場合がほとんどです。一方、溶接管、レース用シャーシ、または板金加工によるフレームを設計する場合は、4130の優れた溶接性が評価され、業界標準となっています。.
発注書にいずれかの等級を記載する前に、実際に知っておくべきことは以下の通りです。.

4130鋼と4140鋼:実際には何が違うのか
仕様書上の数値だけにとどまらず、炭素含有量のわずかな違いが、製造上の大きな違いを生み出しています。ここでは、実際に生産ラインに送られる前の段階で、これら2つの合金を具体的に比較します。.
| 比較 | 4130鋼 | 4140スチール |
|---|---|---|
| 名目上の炭素量 | 0.30%について | 0.40%について |
| 筋力ポテンシャル | 中~高 | より高い |
| 焼入れ性 | より低い | より高い |
| 溶接性 | 全体的に良い | より厳格な管理が必要である |
| 成形性 | 全体的に良い | 硬度が高くなるほど、その範囲は狭くなる |
| 普通株式の様式 | 多くの場合、チューブやシート | バー、プレート、鍛造品など |
| 代表的な部品 | 溶接フレームおよびチューブ | シャフト、ギア、および摩耗部品 |
| 主な製造リスク | 溶接歪みと熱影響部(HAZ)の品質 | ひび割れ、工具の摩耗、熱処理による歪み |
| 耐食性 | 保護が必要です | 保護が必要です |
これらは一般的な違いであり、保証された特性ではありません。両方のグレードは、同じ条件、製品形態、断面サイズで比較する必要があります。.
調達に関する注記: 海外から調達する際は、必ずEN 10204 3.1 材料試験報告書(MTR)を請求し、そのロットの実際の炭素およびマンガン含有量を確認してください。 国際的な同等材(4140の42CrMo4や4130の25CrMo4など)には、許容される化学成分のわずかなばらつきがあり、溶接パラメータや熱処理レシピに影響を与える可能性があります。.
なぜ材料の状態によって強度や硬さが変わるのか?
鋼材をそのグレード名だけで判断すると、製造公差に支障をきたす恐れがあります。以下の内容から、原材料の化学組成や熱処理履歴が実際の加工性能にどのように影響するかを理解しておく必要があります。.
その違いの背景にある化学
4130と4140はいずれもクロム・モリブデン(クロモリ)低合金鋼です。 主な違いは炭素含有量です。4140の炭素含有量はおよそ0.40%で、通常、マンガン含有量もより高くなる傾向がありますが、4130の炭素含有量は約0.30%です。.
どちらのグレードも、クロムとモリブデンの添加により焼入れ性が向上し、熱処理に対する鋼の挙動が決まります。いずれのグレードも、錆を防ぐのに十分な量のクロムを含んでいません。どちらも、作業現場で湿気にさらされたままにしておくとすぐに酸化してしまうため、耐食性を確保するには、黒色酸化処理、ニッケルメッキ、リン酸塩処理などの二次表面処理が必要となります。.
硬度と焼入れ性
材料の仕様を検討する際、硬度と焼入れ性は異なる概念です。硬度は、材料が現在の状態でどれほど硬いかを示すものです。一方、焼入れ性は、焼入れ工程においてその硬度が断面内のどの深さまで浸透するかを決定するものです。.
4140鋼は炭素およびマンガンの含有量が高いため、肉厚の部材において優れた焼入れ性を発揮します。ただし、図面に「4140鋼」と指定したからといって、特定の硬度が保証されるわけではありません。最終的な硬度は、荒加工後に施される熱処理工程に完全に依存します。.
ショップからのご案内: 焼鈍処理済みの4140は、焼入れ処理済みの4130よりもはるかに加工しやすい場合があります。鋼種を比較する際は、必ず供給時の状態を確認してください。.
エンジニアリングのヒント 高負荷がかかる部品については、図面に単に「4140」と記載するだけでは不十分です。 予硬化材の場合は「4140 Q&T 28~32 HRC」のように必要な状態を明記するか、仕上げ加工後に必要な芯部硬度や表面硬化層の深さを指定してください。これにより、機械加工業者との間で重大な誤解を防ぐことができます。.
同条件での比較
2つのグレードを正確に評価するには、同一の供給条件で比較する必要があります。以下のデータは、標準的な基準範囲に基づいた、1インチの冷間引抜丸棒の代表的な機械的特性を示しています。.
| 財産 | 4130 焼なまし | 4140 焼きなまし | 4130 正規化 | 4140 正規化 |
|---|---|---|---|---|
| 降伏強度 | 約52,000 psi | 約60,000 psi | 約63,000 psi | 約95,000 psi |
| 引張強さ | 約81,000 psi | 約95,000 psi | 約97,000 psi | 約148,000 psi |
| 伸長 | ~28% | ~25% | ~25% | ~17% |
| 硬度 | 約156 HB | 約197 HB | 約197 HB | ~302 HB |
見積依頼(RFQ)を作成したり、データシートを評価したりする際は、数値の背景にある状況を常に確認してください。強度や硬度の値は、以下の要因によって変動します:
- データソース(試験基準とマーケティング資料の比較)
- 材料の状態(焼なまし、焼ならし、予備硬化、または焼入れ・焼戻し)
- 製品の形状(シームレス管、冷間引抜棒、または鍛造ブロック)
- 断面サイズ(4インチの棒材と1インチの棒材では、芯部の特性が異なります)
- その数値が、過去の典型的な平均値を表しているのか、それとも保証された最低値を表しているのか
コスト要因に関する注記: 見積もりを作成するには、これらの数値を理解することが極めて重要です。例えば、焼きなまし処理済みの4140鋼から(
197 HB)を正規化した4140(302 HB)は降伏強度をほぼ2倍に高めますが、その一方で、CNCフライス加工時の工具の摩耗が増加し、より高剛性のセットアップが必要となるため、単価が直接的に高くなります。.
溶接用4130鋼と4140鋼の比較
熱応力の管理を誤ると、溶接組立品は破損します。これらのクロモリ鋼のグレードはいずれも、標準的な軟鋼のように溶接することはできません。厳格な熱管理手順に従わずにアークを発生させると、部品が廃棄されることは確実です。.

熱影響域のリスク
クロモリ鋼を溶接する際、急激な加熱・冷却サイクルにより、溶接部に直接隣接する結晶構造、すなわち熱影響部(HAZ)が変化します。この領域での割れは、通常、HAZの脆化、急激な冷却速度、溶接部に閉じ込められた拡散性水素、および熱収縮に抵抗する拘束の強い接合部の設計が複合的に作用して引き起こされます。.
ここで最も重要な指標は、 炭素換算値(CE). 4140のCE値は4130よりも著しく高く、これにより「割れリスクが高い」領域に深く入り込んでしまいます。 これは単なる理論上の話ではありません。つまり、溶接作業者は、確実に破損を招くことになるため、予熱を省略することはできないということです。4130は多少の許容範囲がありますが、肉厚の4130チューブや拘束の強い4130接合部についても、まったく同様の注意を払う必要があります。.
予熱および溶加材
予熱を行うことで冷却速度が遅くなり、熱影響部(HAZ)が脆い組織に硬化するのを防ぎます。普遍的に適用できる予熱温度というものは存在しません(例えば、550~800°Fという温度範囲は、特定の厚肉部品に対する参考値に過ぎず、一律の規則ではありません)。 パラメータは、材料の供給状態、炭素当量、断面厚さ、接合部の拘束条件、および作業場の周囲温度に基づいて算出する必要があります。.
溶加材については、母材の引張強度に盲目的に合わせようとするのは、多くの場合、間違いである。.
溶接のコツ: 溶加材の強度を母材よりも低く設定すること(強度の低い溶加材を使用すること)は、溶接部の延性を大幅に向上させ、残留応力のショックアブソーバーとしての役割を果たします。逆に、溶加材の強度を母材よりも高く設定しすぎると、母材が降伏する前に溶接部に亀裂が生じるリスクが高まります。.
溶接部の耐久性にとって、厳格な低水素施工(焼きたての低水素電極を使用すること)は、溶接材の箱に記載された強度規格よりもはるかに重要です。組み立て品全体が焼入れ・焼戻し処理を受ける場合は その後 溶接を行う際は、その特定の熱処理に対応できる溶加材の化学組成を選択する必要があります。.
冷却、PWHT、および検査
アークが消えた直後のワークの取り扱い方は、溶接そのものと同じくらい重要です。設計図面では、以下の熱処理工程を明確に区別する必要があります:
- 制御された徐冷: 部品の温度低下を遅らせるため、セラミックブランケットで包む。.
- 水素ベークアウト: 直後にその部品を高温状態で保持し、 溶接 閉じ込められた水素が外へ拡散できるようにするため。.
- ストレス解消: 組立品を臨界変態温度以下まで加熱し、溶接によって生じた残留応力を緩和する(精密加工の前に必ず行う必要がある)。.
- 溶接後熱処理(PWHT): アセンブリ全体の金属組織をリセットするための完全な熱サイクル。.
クロモリ鋼の溶接部については、目視検査だけでは不十分である。磁粉探傷検査(MT)または浸透探傷検査(PT)を義務付けること。肉厚の4140鋼溶接部については、以下を規定すること。 亀裂検査の延期 (非破壊検査(NDT)を行う前に、冷却後24~48時間待機する)ことで、水素による低温割れを検出する。.
4130および4140鋼の機械加工方法とは?
加工性能は、微細組織の状態に完全に左右されます。さまざまな材料条件において、一律の送り速度や回転数のデータを使用すると、工具が急速に摩耗し、部品が不良品となってしまいます。.
在庫状況の変化が加工性に及ぼす影響
現場の実情としては、素材が柔らかいからといって、必ずしも加工が容易になるとは限らない。.
焼鈍処理した4130は、柔らかすぎて「粘り気がある」状態になりがちです。このため、長く糸状の切りくずが発生しやすく、それが切削工具に巻き付いたり、エッジの堆積(BUE)を引き起こしたり、表面仕上げに傷を残したりすることがよくあります。一方、焼ならし処理した4130は、組織がわずかに硬いため、切りくずの破断がより予測しやすくなります。.
焼ならし処理を施した4140鋼(通常、硬度約300 HB)は、切りくずの破断性と表面仕上げのバランスに優れていますが、堅牢な治具と高い主軸トルクを必要とします。 予備焼入れ済みの4140鋼(28~32 HRC)は、加工後の熱処理を省くために、仕上げ加工を直接行う部品に一般的に使用されますが、工具の摩耗を著しく早めます。 「焼ならし処理された4140は、4130よりも常に加工しやすい」という大雑把な主張を鵜呑みにしてはなりません。加工性は、材料の状態、工作機械の剛性、および具体的な切削条件が複雑に絡み合った結果であるからです。.
工具の摩耗と寸法管理
これらのグレードを加工する際には、プロセス設計において以下の特定のリスクを考慮する必要があります:
- 予備焼入れ済みの4140鋼は、摩耗を劇的に増加させます。インサートの頻繁な交換が必要となるため、そのための予算を確保しておく必要があります。 被覆超硬合金またはセラミック製工具 45 HRCを超える場合は、旋削加工を行う。.
- 焼入れ済みの素材に中断した切り込み(スプラインやキー溝など)を入れると、脆い超硬合金は容易に欠けやすくなります。そのため、より靭性の高いグレードの超硬合金を使用するか、刃先を適切に処理した工具を使用してください。.
- 深穴加工では、切りくずを排出するとともに、穴底での加工硬化を防ぐために、高圧の工具内冷却液が必要となります。.
- 工具による擦れ(送り速度が遅い場合や刃先が鈍っている場合など)により、表面が急速に加工硬化し、その後の仕上げ用工具が破損してしまいます。.
- 薄肉部に複雑な形状を加工すると、残留応力が発生し、その結果、工作機械のテーブル上で部品が歪んで公差範囲外になってしまう。.
操作手順を計画する
特に非対称な部品において厳しい公差を維持するためには、製造工程計画において熱による変化に対応する必要があります。.
「商品の状態」を選択 → ラフ・マシン → 応力除去または熱処理 → 硬度と歪みの確認 → 仕上げ加工または研削
エンジニアリングのヒント 必ず仕上げ用の余裕を残しておきましょう――通常、0.015インチ~0.030インチ(0.4mm~0.8mm) 部品の長さに応じて、熱処理前のすべての重要寸法について、反りや脱炭を考慮に入れる。.
公差の厳しいすべての軸受の嵌合、内径、および重要な平行度の検査を完了する その後 最終熱処理。必要な最終硬度が45 HRCを超える場合は、硬質旋削または円筒研削を計画してください。.
熱処理は最終的な部品の性能にどのような影響を与えるのか?
熱処理はクロモリの材料としての限界を打ち破る一方で、部品の廃棄、反り、あるいは亀裂が生じる最も一般的な原因でもあります。.
心材および表面焼入れ
熱処理プロセスによって、最終的な機械的特性の上限が決まります。一般的な手法としては、次のようなものがあります:
- 正規化: 木目の構造を整え、均一で適度な強度を持つ土台を作り出します。.
- 焼入れ・焼戻し(Q&T): 高い芯強さを実現するための標準的な工程です。4140は優れた焼入れ性を持ち、4130よりも断面の奥深くまで高いQ&T硬度を達成します。.
- 高周波焼入れ: 4140鋼製の歯車やシャフトに最適です。外表面のみを硬化させ、芯部は靭性と延性を保ったままにします。.
- 窒化処理: 寸法公差の歪みがほぼゼロで、非常に硬く薄い耐摩耗層を形成する低温表面処理。.
4140は技術的には50~55 HRCまで焼入れ可能ですが、その状態では脆くなります。ほとんどの産業用途では、強度と衝撃靭性のバランスをとるため、4140は30~45 HRCの範囲まで焼戻しされます。.
歪みと脱炭
加熱や急冷が不均一だと、薄い部分は急速に冷却される一方で、厚い部分は高温のままとなり、その結果、著しい反りが生じます。内部の鋭い角や断面が急激に変化する部分は応力集中点となり、急冷の激しい段階では、これらの箇所が急冷割れの主な発生箇所となります。 さらに、非保護雰囲気下での加熱は脱炭(表面からの炭素の溶出)を引き起こし、硬化しない軟らかい表層が残ってしまいます。.
これらのリスクを軽減するためには:
- 部品を設計する際は、半径を十分に大きくし、内部の鋭角を排除してください。.
- 断面の厚さは、できるだけ均一に保つようにしてください。.
- 脱炭層が生じる可能性がある場合は、それを除去できるよう、研削余裕を残しておくこと。.
ショップからのご案内 – 糸を大切に: 窒化処理や高周波焼入れを行う場合は、どのねじ穴をマスキングする必要があるかを正確に指定してください。完全に焼入れされためねじは脆く、組み立て時のトルクによって折れてしまいます。.
硬度試験および最終検査
図面の注記が曖昧だと、部品の不適合につながります。見積依頼書および設計図面には、熱処理パラメータを明確に定義する必要があります。.
単に「Harden」と書くだけではいけません。必ず以下を明記してください:
- 目標とする正確な硬度範囲(例:32~36 HRC)。.
- その通り どこ 硬度を測定すべきである(表面と芯部の比較)。.
- 高周波焼入れまたは窒化処理を行う場合に必要な実効硬化深さ。.
- 脱炭の許容限界。.
- 熱処理後の非破壊検査(NDT)の要件(例:焼入れ割れに対するMT検査)。.
腐食に関する注意事項: 4130および4140は耐食性鋼ではありません。表面硬化処理による防錆効果はごくわずかです。使用環境に応じて、黒色酸化皮膜処理やニッケルメッキなどの二次仕上げを指定する必要があります。, リン酸塩処理、 または 粉体塗装.
4130 対 4140:全体としてどちらが安くなる?
原材料の1ポンドあたりの価格だけを見ていては、プロジェクトの予算が破綻してしまいます。最低発注数量から熱処理時のスクラップ率に至るまで、製造にかかる総コストを評価する必要があります。.
在庫状況とリードタイム
材料の入手状況によって、初期コストとリードタイムが決まります。サプライチェーンの状況によっては:
- 4130 一般的に、シームレス管や薄板金属の方が入手がはるかに容易です。.
- 4140 丸棒、厚板、および予備硬化棒材として、豊富に取り揃えています。.
- 両グレードの鋼板および鍛造品の在庫状況は、地域によって大きく異なります。.
- 非標準サイズや極めて特殊な熱処理状態を指定すると、最小注文数量(MOQ)が適用され、調達期間が大幅に長くなります。.
- 国際的な相当品(例えば、4140材の部品に対して欧州で42CrMo4を指定する場合など)は近いものですが、完全に互換性があるわけではありません。材料証明書を確認せずにこれらが同一であると仮定すると、熱処理の不具合を引き起こす恐れがあります。.
4140の棒材が、4130の管よりも常に安いとは限らない。在庫状況や基本価格は、地域、断面形状、製鋼所の生産量、供給状況などに応じて常に変動する。.
加工コストと品質コスト
原材料の請求額は、最終的な製品単価のほんの一部に過ぎません。調達担当者は、真のコスト構造を評価しなければなりません:
総コスト = 材料費 + 機械加工費 + 溶接費 + 熱処理費 + 検査費 + 手直し費 + 物流費
コスト要因に関する注記: 利益率を著しく圧迫する真の要因は、鉄鋼の1ポンドあたりの価格ではなく、 不良率 熱処理による歪みや、検出されなかった微細な亀裂によって引き起こされる。生産中に15%のスクラップ率となるような安価な原材料は、高品質な素材よりもはるかにコストがかかる。.
現場における実際のコストの比較は以下の通りです:
| コスト要因 | 4130 | 4140 |
|---|---|---|
| 材料の入手可能性 | チューブ遊びには、たいていこちらの方が適している | 棒材には往々にして適している |
| CNC加工 | 通常、中程度の硬度であれば処理可能です | 予備焼入れを行うと、金型のコストが高くなる |
| 溶接 | 一般的に操作しやすい | 厳格な温度管理が必須です |
| 熱処理 | 最大硬度の低下 | より広い硬度範囲 |
| 検査 | 用途によって異なります | 焼入れや溶接の後、しばしば非常に脆くなることがある |
| 手直しリスク | 溶接による歪み | ひび割れ、歪み、および工具の摩耗 |
購入価格と耐用年数の比較
コストを評価するには、部品のライフサイクルを検討する必要があります。.
溶接構造の機器フレームの場合、4140を溶接組立品に加工するよりも、4130を使用した方が、予熱、溶接後の熱処理、および非破壊検査による亀裂検査にかかる工数を大幅に削減できるため、コスト効率が高くなります。.
一方、高負荷がかかる伝動軸の場合、4140が経済的な選択肢となります。その深い焼入れ深さにより、現場での早期摩耗や繰返し疲労破損を防ぎ、ダウンタイムや交換費用を数千ドルも削減できます。.
購買チームにとって、正しい問いは決して「どのグレードが安いか?」ではありません。正しい問いは次の通りです:
どのグレードが、製造上の総合的なリスクを最小限に抑えつつ、要求される耐用年数を満たすか?
4130鋼と4140鋼、どちらを選ぶべきか?
最終的にどの材料を選ぶかは、部品の形状と、その部品が耐えなければならない力によって決まります。各合金が製造現場でどのような役割を担うかを以下に示します。.
エンジニアリングのヒント エンジニアが犯しがちな最も一般的な間違いは、 過剰設計. 負荷がそれほど高くないフレームに4140材を指定しても、機能的な価値を高めるわけでもなく、かえって溶接作業の煩わしさや加工コストの増加を招くだけである。.
溶接管およびフレーム
4130は、構造用および管状部材の用途において極めて優れた性能を発揮します。通常、以下の用途では、この材料が優先的に選ばれます:
- 溶接された機械フレーム
- 構造用鋼管
- 機器用サポート
- レーシングシャーシ
- ロールケージ
- 航空機の管状構造物
- 軽量溶接アセンブリ
なぜこれがふさわしいのか: グローバルなサプライチェーンは、4130チューブを中核として構築されています。この素材は、溶接リスクを極めて管理しやすい特性を持ちながら、特にチューブの曲げ加工や複雑な溶接接合部を必要とする組立品において、降伏強度と加工性の優れたバランスを実現しています。.
荷重がかかる部品および摩耗が重要な部品
4140は、高応力・重切削の用途において優れた性能を発揮します。通常、以下の用途に指定されます:
- トランスミッションシャフト
- 工作機械のスピンドル
- 油圧ピン
- ギア
- スプロケット
- CNC用治具
- 高強度ファスナー
- 高耐久性取り付け部品
なぜこれがふさわしいのか: 4140は、はるかに高い総合的な強度ポテンシャルと、優れた厚肉部の焼入れ性を備えています。誘導焼入れや窒化処理などの局所的な表面硬化処理に極めて良好な反応を示すため、激しい摩耗、接触摩耗、および繰返し荷重に対抗するための最適な選択肢となります。.
どちらの等級にも当てはまらないケース
場合によっては、どちらのクロモリグレードもその作業に適した材料ではないことがあります。プロジェクトが以下の要件に当てはまる場合は、以下の標準的な代替品をご検討ください:
| 要件 | 検討すべき代替案 |
|---|---|
| 基本的な溶接構造 | 1018 またはその他の低炭素鋼 |
| 厚肉部の靭性の向上 | 4340 |
| 深層浸炭ケース | 8620 |
| 強い耐食性 | ステンレス |
| 耐摩耗プレート | ARグレード鋼 |
| 低コストでありながら、適度な強度 | 中炭素鋼 |
結論
4130と4140のどちらを選ぶかは、単に引張強度を比較するだけでは不十分です。その材料の金属組織を、自社の具体的な製造工程に合わせて選定する必要があります。.
当社の目標は、お客様の生産におけるリスクを低減することです。. CAD図面、想定荷重、材料の状態、熱処理要件、および年間生産量をShengenまでお送りください。. 当社のエンジニアリングチームは、生産開始前に、材料の選定、加工方法、溶接に伴うリスク、および検査要件について検討を行います。.
ケビン・リー
レーザー切断、曲げ加工、溶接、表面処理技術を専門とし、板金加工において10年以上の実務経験があります。シェンゲンのテクニカルディレクターとして、複雑な製造上の課題を解決し、各プロジェクトにおける革新と品質の向上に尽力しています。