يتمثل الاختلاف الرئيسي بين الفولاذين 4140 و4130 في محتواهما من الكربون. يحتوي الفولاذ 4140 على 0.40% من الكربون، مما يمنحه قوة أعلى وقدرة أكبر على التصلب. أما الفولاذ 4130 فيحتوي على 0.30% من الكربون، مما يمنحه قابلية لحام فائقة وصلابة عالية. وكلاهما من سبائك الكروم والموليبدينوم (كرومولي)، لكنهما يخدمان احتياجات تصنيعية مختلفة تمامًا.
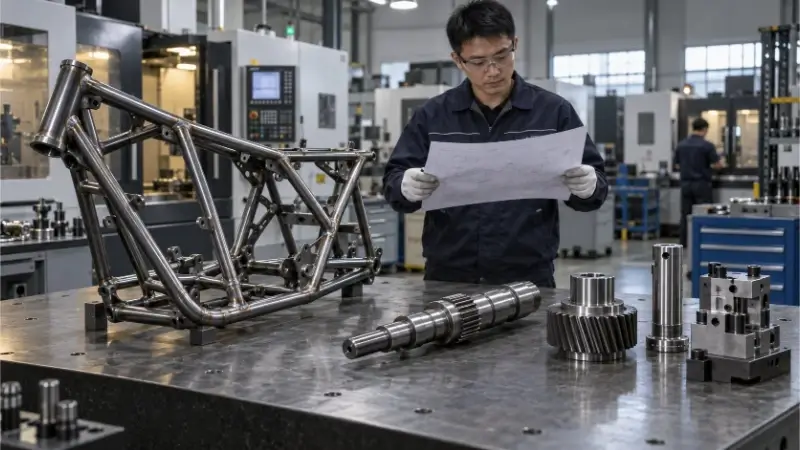
بشكل عام، إذا كان مشروعك يتضمن قطعًا ميكانيكية تتحمل أحمالًا ثقيلة — مثل أعمدة ناقل الحركة، أو التروس، أو المسامير الهيدروليكية — فإن الفولاذ 4140 عادةً ما يكون الخيار الأفضل. أما إذا كنت تصمم أنابيب ملحومة، أو هياكل سيارات سباق، أو إطارات مصنوعة من الصفائح المعدنية، فإن قابلية اللحام العالية للفولاذ 4130 تجعله المعيار المتبع في الصناعة.
إليك ما تحتاج فعليًّا إلى معرفته قبل إدراج أي من هاتين الدرجتين في أمر الشراء.

الفولاذ 4130 مقابل 4140: ما الذي يتغير فعليًّا؟
إلى جانب المواصفات الفنية، تؤدي التغييرات الطفيفة في تركيبة الكربون إلى اختلافات كبيرة في عملية التصنيع. وفيما يلي مقارنة دقيقة بين هاتين السبيكتين قبل وصولهما إلى خط الإنتاج.
| مقارنة | الفولاذ 4130 | فولاذ 4140 |
|---|---|---|
| الكربون الاسمي | حول 0.30% | حول 0.40% |
| إمكانات القوة | متوسط إلى مرتفع | أعلى |
| القدرة على التصلب | أدنى | أعلى |
| قابلية اللحام | أفضل بشكل عام | يتطلب رقابة أكثر صرامة |
| قابلية التشكيل | أفضل بشكل عام | تكون أكثر محدودية عند مستويات صلابة أعلى |
| نماذج الأسهم العادية | غالبًا الأنابيب والألواح | قضبان وألواح ومطروقات في كثير من الأحيان |
| الأجزاء النموذجية | الإطارات والأنابيب الملحومة | الأعمدة والتروس وقطع الغيار المعرضة للتآكل |
| المخاطر الرئيسية المتعلقة بالتصنيع | تشوه اللحام وجودة منطقة التأثير الحراري (HAZ) | التشقق، وتآكل الأدوات، والتشوه الناتج عن المعالجة الحرارية |
| المقاومة للتآكل | يتطلب حماية | يتطلب حماية |
هذه اختلافات عامة، وليست خصائص مضمونة. يجب مقارنة الدرجتين في نفس الظروف، وشكل المنتج، وحجم المقطع.
ملاحظة بشأن مصادر المعلومات: عند الشراء من الخارج، احرص دائمًا على طلب تقرير اختبار المواد (MTR) وفقًا للمعيار EN 10204 3.1 للتحقق من المستويات الفعلية للكربون والمنغنيز في الدفعة المحددة التي تشتريها. قد تحتوي المقابلات الدولية (مثل 42CrMo4 لـ 4140 أو 25CrMo4 لـ 4130) على اختلافات كيميائية طفيفة مسموح بها تؤثر على معلمات اللحام ووصفات المعالجة الحرارية.
لماذا تؤثر حالة المادة على قوتها وصلابتها؟
إن الحكم على الفولاذ بناءً على اسم الدرجة وحدها قد يؤدي إلى الإخلال بتفاوتات الإنتاج المسموح بها. يجب أن تفهم كيف تؤثر التركيبة الكيميائية الأولية والتاريخ الحراري على الأداء الفعلي للتشغيل الآلي، كما هو موضح أدناه.
الكيمياء وراء الفرق
يُعد كل من 4130 و4140 من أنواع الفولاذ منخفضة السبائك التي تحتوي على الكروم والموليبدينوم (كرومولي). والفرق الرئيسي بينهما هو محتوى الكربون. يحتوي الفولاذ 4140 على ما يقارب 0.40% من الكربون ونسبة أعلى من المنغنيز عادةً، بينما يحتوي الفولاذ 4130 على حوالي 0.30% من الكربون.
تعمل إضافات الكروم والموليبدينوم في كلا النوعين على تحسين قابلية التصلب وتحدد كيفية استجابة الفولاذ للمعالجة الحرارية. ولا يحتوي أي من النوعين على كمية كافية من الكروم لمنع الصدأ. وكلاهما سيتأكسد بسرعة في ورشة العمل إذا تُرك مكشوفًا للرطوبة، ويحتاجان إلى معالجات سطحية ثانوية (مثل الأكسيد الأسود، أو الطلاء بالنيكل، أو الفوسفات) لضمان مقاومة التآكل.
الصلابة مقابل قابلية التصلب
عند مراجعة مواصفات المواد، تُعد الصلابة وقابلية التصلب مفهومين مختلفين. تشير الصلابة إلى مدى صلابة المادة في حالتها الحالية. أما قابلية التصلب فتحدد مدى عمق تغلغل تلك الصلابة في المقطع العرضي أثناء عملية التبريد السريع.
نظرًا لارتفاع مستويات الكربون والمنغنيز فيه، يوفر الفولاذ 4140 قابلية أفضل للتصلب في المقاطع الأكثر سمكًا. ومع ذلك، فإن تحديد “الفولاذ 4140” في الرسم الفني لا يضمن صلابة معينة — فالصلابة النهائية تعتمد كليًّا على دورة المعالجة الحرارية المطبقة بعد المعالجة الآلية الأولية.
ملاحظة المتجر: قد يكون الفولاذ 4140 المُصلب حراريًّا أسهل بكثير في المعالجة الآلية مقارنةً بالفولاذ 4130 المُصلب. تأكد دائمًا من الحالة التي يتم توريدها بها قبل مقارنة الأنواع المختلفة.
نصيحة هندسية: بالنسبة للأجزاء المعرضة لأحمال ثقيلة، لا تكتفِ بكتابة “4140” على الرسم. حدد الحالة المطلوبة، مثل “4140 Q&T إلى 28-32 HRC” للمواد الخام المُصلبة مسبقًا، أو حدد صلابة اللب وعمق الطبقة السطحية المطلوبين بعد التشغيل النهائي. وهذا يمنع حدوث سوء تفاهم خطير مع ورشة التصنيع الخاصة بك.
المقارنة على أساس متماثل
لتقييم هذين النوعين بدقة، يجب النظر إلى ظروف التوريد المتطابقة. توضح البيانات الواردة أدناه الخصائص الميكانيكية النموذجية لقضيب دائري مسحوب على البارد بقطر 1 بوصة، استنادًا إلى النطاقات المرجعية القياسية.
| ملكية | 4130 مُصلب | 4140 مُصلب | 4130 معادلة | 4140 مُعَدَّل |
|---|---|---|---|---|
| قوة العائد | ~52,000 رطل لكل بوصة مربعة | ~60,000 رطل لكل بوصة مربعة | ~63,000 رطل لكل بوصة مربعة | ~95,000 رطل لكل بوصة مربعة |
| قوة الشد | ~81,000 رطل لكل بوصة مربعة | ~95,000 رطل لكل بوصة مربعة | ~97,000 رطل لكل بوصة مربعة | ~148,000 رطل لكل بوصة مربعة |
| استطالة | ~28% | ~25% | ~25% | ~17% |
| صلابة | ~156 HB | ~197 HB | ~197 HB | ~302 HB |
عند إعداد طلب عرض الأسعار أو تقييم أوراق البيانات، تأكد دائمًا من السياق الكامن وراء الأرقام. فقيم القوة والصلابة تتغير بناءً على:
- مصدر البيانات (معايير الاختبار مقابل المواد التسويقية)
- حالة المادة (مُصلبة، مُعادية، مُصلبة مسبقًا، أو مُبردة ومُصلبة)
- شكل المنتج (أنبوب غير ملحوم، قضيب مسحوب على البارد، أو كتلة مطروقة)
- حجم المقطع (سيُظهر قضيب طوله 4 بوصات خصائص داخلية مختلفة عن قضيب طوله 1 بوصة)
- سواء كانت الأرقام تمثل متوسطات تاريخية معتادة أم حدودًا دنيا مضمونة
ملاحظة بشأن عوامل التكلفة: يُعد فهم هذه الأرقام أمرًا بالغ الأهمية عند تحديد الأسعار. على سبيل المثال، عند الانتقال من الفولاذ 4140 المُصلب حراريًّا (
197 HB) إلى 4140 المعياري ((302 HB) يضاعف قوة الخضوع تقريبًا، لكنه سيؤدي أيضًا إلى زيادة تآكل الأدوات أثناء عملية الطحن باستخدام الحاسب الآلي (CNC) ويتطلب إعدادات أكثر صلابة، مما يؤدي مباشرةً إلى ارتفاع سعر القطعة.
الفولاذ 4130 مقابل 4140 في عمليات اللحام
تفشل المجموعات الملحومة عند سوء إدارة الإجهاد الحراري. ولا يمكن لحام أي من هاتين الدرجتين من الكرومولي بنفس طريقة لحام الفولاذ الطري القياسي؛ فإشعال القوس الكهربائي دون اتباع بروتوكول حراري صارم هو طريق مؤكد إلى إتلاف القطع.

مخاطر المنطقة المتأثرة بالحرارة
عند لحام الفولاذ الكرومولي، تؤدي دورة التسخين والتبريد السريعة إلى تغيير البنية البلورية المجاورة مباشرةً لللحام — وهي «المنطقة المتأثرة بالحرارة» (HAZ). وعادةً ما ينتج التصدع في هذه المنطقة عن مجموعة من العوامل، منها هشاشة المنطقة المتأثرة بالحرارة، ومعدلات التبريد السريعة، والهيدروجين القابل للانتشار المحبوس في اللحام، وتصميمات الوصلات شديدة التقييد التي تقاوم الانكماش الحراري.
المؤشر الأهم هنا هو مكافئ الكربون (CE). إن معامل التمدد الحراري (CE) لمادة 4140 أعلى بكثير من نظيره في مادة 4130، مما يدفعها إلى عمق منطقة ’الخطر العالي للتشقق’. وهذا ليس مجرد نظرية؛ بل يعني أن عامل اللحام لا يمكنه تخطي مرحلة التسخين المسبق دون أن يتسبب في حدوث عطل. وعلى الرغم من أن الفولاذ 4130 أكثر تسامحًا، إلا أن الأنابيب ذات الجدران السميكة المصنوعة من الفولاذ 4130 أو الوصلات شديدة التقييد المصنوعة من الفولاذ 4130 تتطلب نفس الدرجة من الحذر تمامًا.
التسخين المسبق والمعدن المضاف
يؤدي التسخين المسبق إلى إبطاء معدل التبريد، مما يمنع منطقة التأثير الحراري (HAZ) من التصلب وتحويلها إلى بنية هشة. ولا توجد درجة حرارة تسخين مسبق موحدة (فعلى سبيل المثال، النطاق 550–800 درجة فهرنهايت هو مجرد مرجع لأجزاء محددة ذات جدران سميكة، وليس قاعدة عامة). يجب حساب المعلمات الخاصة بك بناءً على حالة تزويد المادة، ومكافئ الكربون، وسماكة المقطع العرضي، وقيود الوصلة، ودرجة الحرارة المحيطة في ورشة العمل.
فيما يتعلق بمعادن الحشو، غالبًا ما يكون محاكاة مقاومة الشد للمعدن الأساسي دون دراسة دقيقّة خطأً.
نصيحة حول اللحام: إن اختيار معدن ملء أقل قوة (باستخدام معدن ملء أقل قوة) يمكن أن يحسّن بشكل كبير من ليونة اللحام، حيث يعمل كممتص للصدمات بالنسبة للضغوط المتبقية. وعلى العكس من ذلك، فإن اختيار معدن ملء أقوى يزيد من خطر حدوث تشققات في اللحام قبل أن يصل المعدن الأساسي إلى نقطة الخضوع.
إن الالتزام الصارم بمعايير انخفاض نسبة الهيدروجين (باستخدام أقطاب كهربائية منخفضة الهيدروجين حديثة الصنع) يعد عاملاً أكثر أهمية بكثير في ضمان استمرارية الوصلة مقارنةً بمعدل القوة المذكور على علبة مادة الحشو. إذا كان التجميع بأكمله سيخضع لعملية التبريد السريع والتلدين بعد في عملية اللحام، يجب اختيار تركيبة كيميائية للمعدن المملئ تكون قادرة على التكيف مع تلك المعالجة الحرارية المحددة.
التبريد، والمعالجة الحرارية بعد اللحام (PWHT)، والفحص
تعتبر الطريقة التي تتعامل بها مع القطعة فور توقف القوس أمرًا بالغ الأهمية تمامًا مثل اللحام نفسه. ويجب أن تميز الرسومات الهندسية بين هذه المراحل الحرارية:
- التبريد البطيء المتحكم فيه: لف القطعة ببطانيات خزفية لإبطاء انخفاض درجة الحرارة.
- التجفيف بالهيدروجين: إمساك القطعة وهي في درجة حرارة مرتفعة فورًا بعد لحام للسماح للهيدروجين المحبوس بالانتشار إلى الخارج.
- التخلص من التوتر: تسخين المجموعة إلى درجة حرارة أقل من درجة حرارة التحول الحرجة لتخفيف إجهادات اللحام المحتبسة (أمر إلزامي قبل المعالجة الآلية الدقيقة).
- المعالجة الحرارية بعد اللحام (PWHT): دورة حرارية كاملة لإعادة ضبط البنية المعدنية للمجموعة بأكملها.
الفحص البصري غير كافٍ بالنسبة لللحامات المصنوعة من الفولاذ الكرومولي. يجب فرض إجراء اختبار الجسيمات المغناطيسية (MT) أو اختبار تغلغل الصبغة (PT). بالنسبة للملحومات ذات الجدران السميكة المصنوعة من الفولاذ 4140، يجب تحديد الفحص المتأخر للكسر (الانتظار لمدة تتراوح بين 24 و48 ساعة بعد التبريد قبل إجراء اختبارات الكشف غير التدميرية) للكشف عن التشققات الباردة الناتجة عن الهيدروجين.
كيفية تصنيع الفولاذ من النوعين 4130 و4140؟
يعتمد أداء المعالجة الآلية بشكل كامل على حالة البنية المجهرية. إن استخدام بيانات عامة تتعلق بالتقدم والسرعة في ظروف المواد المختلفة سيؤدي إلى تلف الأدوات وإتلاف الأجزاء بسرعة.
تؤثر التغيرات في حالة المخزون على قابلية المعالجة الآلية
الحقيقة على أرض الواقع في ورشة التصنيع هي أن المواد الأكثر ليونة ليست دائمًا أسهل في المعالجة الآلية.
يمكن أن يكون الفولاذ 4130 المُصلب بالحرارة لينًا بشكل مفرط و“لزجًا”. وغالبًا ما ينتج عنه نشارة طويلة وخيطية تلتف حول الأدوات، وتسبب تراكم الحواف (BUE)، وتترك سطحًا خشنًا. أما الفولاذ 4130 المُعادل، فيكسر النشارة بطريقة أكثر قابلية للتنبؤ بها بفضل بنيته الأكثر صلابة قليلاً.
يوفر الفولاذ 4140 المعالج بالتصلب (الذي يبلغ صلابة HB عادةً حوالي 300) توازنًا ممتازًا بين كسر البُرادة ونعومة السطح، على الرغم من أنه يتطلب إعدادات صلبة وعزم دوران عالي للمغزل. يُستخدم الفولاذ 4140 المُصلب مسبقًا (28-32 HRC) بشكل شائع للأجزاء التي تُصنع مباشرةً لتصل إلى المرحلة النهائية لتجنب المعالجة الحرارية بعد التصنيع، ولكنه سيؤدي إلى تسريع تآكل الأدوات بشكل كبير. لا تقبل الادعاء العام القائل بأن “الفولاذ 4140 المعياري أسهل دائمًا في المعالجة الآلية من الفولاذ 4130» — فقابلية المعالجة الآلية هي تقاطع معقد بين حالة المادة وصلابة الماكينة وعملية القطع المحددة.
تآكل الأدوات ومراقبة الأبعاد
عند تصنيع هذه الدرجات، يجب أن تأخذ هندسة العمليات الخاصة بك في الحسبان المخاطر المحددة التالية:
- يؤدي استخدام الفولاذ 4140 المُصلب مسبقًا إلى زيادة كبيرة في التآكل الناتج عن الاحتكاك. توقع الحاجة إلى تغيير الأجزاء القابلة للاستبدال بشكل متكرر، وخصص ميزانية لذلك أدوات مطلية بالكربيد أو السيراميك في حالة إجراء عملية الخراطة على مادة تزيد صلابتها عن 45 HRC.
- من شأن الشقوق المتقطعة (مثل الشقوق الملتوية أو فتحات المفاتيح) على المواد المقواة أن تتسبب بسهولة في تكسر أنواع الكربيد الهشة؛ لذا، استخدم أنواعًا أكثر صلابة أو أدوات مُعدَّّة الحواف.
- يتطلب حفر الثقوب العميقة استخدام سائل تبريد عالي الضغط يمر عبر الأداة لإخراج البرادة ومنع حدوث تصلب الناتج عن التشغيل في قاع الثقب.
- سيؤدي احتكاك الأداة (بسبب معدلات التغذية المنخفضة أو الحواف غير الحادة) إلى تصلب السطح بسرعة، مما يؤدي إلى تلف أدوات التشطيب اللاحقة.
- يؤدي تصنيع الملامح الحادة في المقاطع ذات الجدران الرقيقة إلى تحرير الضغوط المتبقية، مما يتسبب في انحراف القطعة خارج نطاق التفاوت المسموح به على طاولة الماكينة.
تخطيط تسلسل العمليات
لضمان التزام التفاوتات الدقيقة، لا سيما في القطع غير المتماثلة، يجب أن تراعي خطة التصنيع التغيرات الحرارية.
اختر حالة المنتج → آلة خشنة → إزالة الإجهاد أو المعالجة الحرارية → فحص الصلابة والتشوهات → التشطيب الآلي أو الطحن
نصيحة هندسية: احرص دائمًا على ترك هامش للتشطيب—عادةً ما تتراوح بين 0.015 بوصة و0.030 بوصة (0.4 مم – 0.8 مم) اعتمادًا على طول القطعة — على جميع الأبعاد الحرجة قبل المعالجة الحرارية لمراعاة الانحراف ونزع الكربون.
إجراء جميع عمليات تركيب المحامل ذات التفاوتات الضيقة، والتجويفات، وفحوصات التوازي الحرجة بعد المعالجة الحرارية النهائية. إذا تجاوزت الصلابة النهائية المطلوبة 45 HRC، فيجب التخطيط لإجراء عملية الخراطة الصلبة أو الصقل الأسطواني.
كيف تؤثر المعالجة الحرارية على أداء القطعة النهائية؟
تساعد المعالجة الحرارية على تجاوز الحدود الهندسية لمادة الكرومولي، لكنها في الوقت نفسه السبب الأكثر شيوعًا لتلف الأجزاء أو تشوهها أو تشققها.
تصلب القلب والسطح
تحدد العملية الحرارية الحدود الميكانيكية النهائية. وتشمل الأساليب الشائعة ما يلي:
- التطبيع: يعمل على تحسين بنية الحبيبات، مما يوفر أساسًا متجانسًا وذو متانة معتدلة.
- التبريد السريع والتليين (Q&T): العملية القياسية للحصول على قوة عالية في قلب القطعة. يتميز الفولاذ 4140 بقدرة فائقة على التصلب، ويحقق صلابة أعلى في عملية التصلب السريع (Q&T) في الأجزاء الأعمق من المقطع العرضي مقارنةً بالفولاذ 4130.
- التصلب التعريفي: مثالي للتروس والأعمدة المصنوعة من الفولاذ 4140؛ حيث يعمل على تقوية السطح الخارجي فقط مع الحفاظ على قلب متين ومرن.
- النترجة: معالجة سطحية تُجرى عند درجة حرارة منخفضة، تنتج طبقة رقيقة شديدة الصلابة مقاومة للتآكل، مع تشوه أبعاد يقترب من الصفر.
ورغم أنه من الممكن تقنيًّا تبريد الفولاذ 4140 إلى درجة صلابة تتراوح بين 50 و55 HRC، إلا أنه يصبح هشًّا في تلك الحالة. وفي معظم التطبيقات الصناعية، يتم إخضاع الفولاذ 4140 لعملية التلدين لتخفيض درجة صلابته إلى النطاق الذي يتراوح بين 30 و45 HRC، وذلك لتحقيق التوازن بين القوة ومقاومة الصدمات.
التشويه وإزالة الكربون
يؤدي التسخين أو التبريد غير المتساوي إلى تبريد الأجزاء الرقيقة بسرعة بينما تظل الأجزاء السميكة ساخنة، مما يؤدي إلى انحراف شديد. وتُعد الزوايا الداخلية الحادة أو التغيرات المفاجئة في المقطع العرضي بمثابة مركّزات للإجهاد — وخلال مرحلة التبريد العنيف، تُعد هذه المواقع أكثر عرضة لحدوث تشققات التبريد. علاوة على ذلك، يؤدي التسخين في جو غير واقي إلى إزالة الكربون (تسرب الكربون من السطح)، مما يترك طبقة خارجية لينة لا تتصلب.
للتخفيف من هذه المخاطر:
- صمم الأجزاء بحيث تحتوي على أنصاف أقطار كبيرة وتجنب الزوايا الداخلية الحادة.
- احرص على أن تكون سماكات المقاطع العرضية متجانسة قدر الإمكان.
- اترك هامشًا للتجليخ لإزالة أي طبقة محتملة ناتجة عن نزع الكربون.
ملاحظة للمتسوقين – احمِ خيوطك: إذا كنت تقوم بعملية النيتريد أو التصلب بالحث، فحدد بالضبط الثقوب الملولبة التي يجب تغطيتها. فاللولب الداخلي المصلب بالكامل يكون هشًا وسينكسر تحت تأثير عزم الدوران أثناء التجميع.
الصلابة والفحص النهائي
تؤدي التوضيحات الغامضة في الرسومات إلى رفض الأجزاء. يجب أن تحدد طلب عرض الأسعار والرسومات الهندسية بشكل صريح معلمات المعالجة الحرارية.
لا تكتفِ بكتابة “Harden”. يجب عليك تحديد ما يلي:
- نطاق الصلابة المستهدف بالضبط (على سبيل المثال، 32-36 HRC).
- بالضبط حيث يجب إجراء اختبار الصلابة (السطح مقابل اللب).
- العمق الفعال المطلوب للحالة في حالة استخدام التصلب بالحث أو النيتريد.
- الحدود المقبولة لعملية إزالة الكربون.
- متطلبات الفحص غير التدميري (NDT) بعد المعالجة الحرارية (مثل الفحص المغناطيسي (MT) للكشف عن تشققات التبريد).
ملاحظة بشأن التآكل: الأنواع 4130 و4140 ليسا من أنواع الفولاذ المقاوم للتآكل. ويوفر التصلب السطحي حماية ضئيلة من الصدأ. واعتمادًا على البيئة المحيطة، يجب عليك تحديد تشطيبات ثانوية مثل الأكسيد الأسود، والطلاء بالنيكل،, الفوسفات، أو مسحوق الطلاء.
4130 مقابل 4140: أيهما أقل تكلفةً بشكل عام؟
إن الاكتفاء بالنظر إلى أسعار المواد الخام بالرطل فقط سيؤدي إلى إفلاس ميزانية مشروعك. يجب عليك تقييم التكلفة الإجمالية للتصنيع، بدءًا من الحد الأدنى لكميات الشراء وصولاً إلى معدلات الخردة الناتجة عن المعالجة الحرارية.
نماذج المخزون ومواعيد التسليم
تحدد توفر المواد التكاليف الأولية ومدة التسليم. اعتمادًا على سلسلة التوريد الخاصة بك:
- 4130 يُعد الحصول عليها عمومًا أسهل بكثير في شكل أنابيب غير ملحومة وألواح معدنية رقيقة.
- 4140 وهي متوفرة بكميات كبيرة على شكل قضبان دائرية، وألواح سميكة، وقضبان مُصلبة مسبقًا.
- يختلف مخزون الألواح والمشغولات المطروقة لكلا النوعين اختلافًا كبيرًا حسب المنطقة الجغرافية.
- سيؤدي تحديد أحجام غير قياسية أو حالات معالجة حرارية محددة للغاية إلى تطبيق شروط الحد الأدنى لكميات الطلب (MOQs) وإطالة فترات الشراء بشكل كبير.
- المواد المماثلة دوليًا (مثل استخدام 42CrMo4 في أوروبا كبديل لقطعة مصنوعة من 4140) قريبة من حيث الخصائص، لكنها ليست بدائل مطابقة تمامًا. وافتراض أنها متطابقة دون مراجعة شهادات المواد قد يؤدي إلى فشل المعالجة الحرارية.
لا تفترض أن قضيب 4140 يكون دائمًا أرخص من أنبوب 4130. فالمخزون والأسعار الأساسية تتقلب باستمرار بناءً على المنطقة، والمقطع العرضي، وحجم الإنتاج، وحالة العرض.
تكاليف المعالجة والجودة
لا تمثل فاتورة المواد الخام سوى جزء بسيط من السعر النهائي للقطعة. ويجب على مديري المشتريات تقييم هيكل التكلفة الحقيقي:
التكلفة الإجمالية = المواد + التصنيع الآلي + اللحام + المعالجة الحرارية + الفحص + إعادة التصنيع + الخدمات اللوجستية
ملاحظة بشأن عوامل التكلفة: العامل الحقيقي الذي يقضي على الهامش ليس سعر رطل الفولاذ؛ بل هو معدل الخردة الناجم عن تشوهات المعالجة الحرارية أو الشقوق الدقيقة غير المكتشفة. فالمواد الخام الأرخص ثمناً التي تنتج نسبة خردة تبلغ 15% أثناء الإنتاج تكون أغلى بكثير من المواد الخام عالية الجودة.
وفيما يلي مقارنة بين التكاليف الفعلية في موقع العمل:
| عامل التكلفة | 4130 | 4140 |
|---|---|---|
| توافر المواد | غالبًا ما يكون ذلك أفضل لممارسة رياضة التوبينغ | غالبًا ما يكون ذلك أفضل بالنسبة لقضبان المواد الخام |
| التصنيع باستخدام الحاسب الآلي | يمكن التعامل معها عادةً عندما تكون صلابتها معتدلة | ارتفاع تكلفة الأداة عند التصلب المسبق |
| لحام | يُعد التحكم فيه أسهل بشكل عام | يُعد التحكم الدقيق في درجة الحرارة أمرًا إلزاميًا |
| المعالجة الحرارية | انخفاض الحد الأقصى للصلابة | نطاق صلابة أوسع |
| تقتيش | يعتمد على الاستخدام | غالبًا ما تكون شديدة الصلابة بعد عملية التصلب أو اللحام |
| مخاطر إعادة العمل | تشوه اللحام | التشقق والتشوه وتآكل الأدوات |
سعر الشراء مقابل العمر التشغيلي
يتطلب تقييم التكلفة النظر في دورة حياة القطعة.
فيما يتعلق بإطار المعدات الملحومة، يُعد الفولاذ 4130 أكثر فعالية من حيث التكلفة لأنه يقلل بشكل كبير من ساعات العمل المخصصة للتسخين المسبق، والمعالجة الحرارية بعد اللحام، وفحوصات الكشف عن الشقوق غير التدميرية، مقارنةً باستخدام الفولاذ 4140 في التجميعات الملحومة.
وعلى العكس من ذلك، يُعد الفولاذ 4140 الخيار الاقتصادي لأعمدة النقل المعرضة لأحمال عالية. فقدرته الأكبر على التصلب تمنع التآكل المبكر والفشل الناتج عن الإجهاد الدوري أثناء التشغيل، مما يوفر آلاف الدولارات من تكاليف التوقف عن العمل وتكاليف الاستبدال.
السؤال الصحيح الذي يجب أن يطرحه فريق المشتريات ليس أبدًا “أي درجة أرخص؟”، بل هو:
ما هي الدرجة التي تفي بمتطلبات العمر التشغيلي المطلوب مع أقل مخاطر تصنيع إجمالية؟
كيفية اختيار الفولاذ 4130 أو 4140؟
يعتمد القرار النهائي بشأن اختيار المادة على الشكل الهندسي للقطعة والقوى التي يجب أن تتحملها. وفيما يلي المكان المناسب لكل سبيكة في خط الإنتاج.
نصيحة هندسية: الخطأ الأكثر شيوعًا الذي يرتكبه المهندسون هو الإفراط في الهندسة. إن اختيار الفولاذ 4140 لإطار يتعرض لضغوط خفيفة لن يؤدي إلا إلى إحداث متاعب لا داعي لها في عملية اللحام وزيادة تكاليف التصنيع دون أن يضيف أي قيمة وظيفية.
الأنابيب والإطارات الملحومة
يُعد 4130 خيارًا ممتازًا للتطبيقات الهيكلية والأنبوبية. وعادةً ما يكون الخيار المفضل في الحالات التالية:
- هياكل الآلات الملحومة
- الأنابيب الإنشائية
- دعامات المعدات
- هيكل سيارة السباق
- لفة أقفاص
- الهياكل الأنبوبية للطائرات
- التركيبات الملحومة خفيفة الوزن
لماذا يُعد هذا خيارًا مناسبًا: تستند سلسلة التوريد العالمية إلى الأنابيب من النوع 4130. فهي تتميز بخصائص مخاطر لحام يسهل التحكم فيها، مع توفير توازن ممتاز بين مقاومة الخضوع وسهولة التصنيع، لا سيما بالنسبة للتركيبات التي تتطلب ثني الأنابيب وعقد لحام معقدة.
الأجزاء المحملة والأجزاء المعرضة للتآكل الشديد
يُستخدم الفولاذ 4140 على نطاق واسع في تطبيقات التصنيع الثقيل التي تتطلب تحمل ضغوط عالية. وعادةً ما يُختار لهذا الفولاذ في الحالات التالية:
- أعمدة النقل
- مغازل الآلات
- المسامير الهيدروليكية
- التروس
- العجلات المسننة
- تركيبات التصنيع باستخدام الحاسب الآلي (CNC)
- مثبتات عالية القوة
- مكونات التثبيت المخصصة للأحمال الثقيلة
لماذا يُعد هذا خيارًا مناسبًا: يوفر الفولاذ 4140 إمكانات قوة إجمالية أعلى بكثير وقدرة فائقة على التصلب في المقاطع السميكة. كما أنه يستجيب بشكل استثنائي لعمليات التصلب السطحي الموجهة (مثل التصلب التعريفي أو النيترجة)، مما يجعله الخيار الأمثل لمواجهة التآكل الشديد، والتآكل الناتج عن التلامس، والأحمال الدورية.
الحالات التي لا ينطبق فيها أي من التقديرين
في بعض الأحيان، قد لا تكون أي من درجتي الكرومولي هي الخيار المناسب لهذا العمل. إذا كان مشروعك يستوفي المتطلبات الواردة أدناه، ففكر في هذه البدائل القياسية:
| المتطلبات | خيار بديل يمكن النظر فيه |
|---|---|
| هيكل أساسي ملحوم | 1018 أو أي نوع آخر من الفولاذ منخفض الكربون |
| متانة أعلى للمقاطع السميكة | 4340 |
| طبقة خارجية خاضعة للتكربن العميق | 8620 |
| مقاومة قوية للتآكل | الفولاذ المقاوم للصدأ |
| لوحة مقاومة للتآكل | الفولاذ من فئة AR |
| قوة معتدلة بتكلفة أقل | فولاذ متوسط الكربون |
خاتمة
لا يقتصر الاختيار بين 4130 و4140 على مجرد مقارنة قوة الشد، بل يتطلب مواءمة الخصائص المعدنية للمادة مع تسلسل التصنيع الخاص بك.
هدفنا هو تقليل المخاطر التي تواجه عملية الإنتاج لديكم. يرجى إرسال رسومات CAD الخاصة بكم، والأحمال المتوقعة، وحالة المواد، ومتطلبات المعالجة الحرارية، وحجم الإنتاج السنوي إلى شركة شينغن. سيقوم فريقنا الهندسي بمراجعة اختيار المواد، وطريقة التصنيع، ومخاطر اللحام، ومتطلبات الفحص قبل بدء الإنتاج.
مهلا، أنا كيفن لي
على مدى السنوات العشر الماضية، كنت منغمسًا في أشكال مختلفة من تصنيع الصفائح المعدنية، وشاركت رؤى رائعة هنا من تجاربي عبر ورش العمل المتنوعة.
ابقى على تواصل
كيفن لي
لدي أكثر من عشر سنوات من الخبرة المهنية في تصنيع الصفائح المعدنية، وتخصصت في القطع بالليزر، والثني، واللحام، وتقنيات معالجة الأسطح. كمدير فني في شنغن، أنا ملتزم بحل تحديات التصنيع المعقدة ودفع الابتكار والجودة في كل مشروع.
الموارد ذات الصلة