
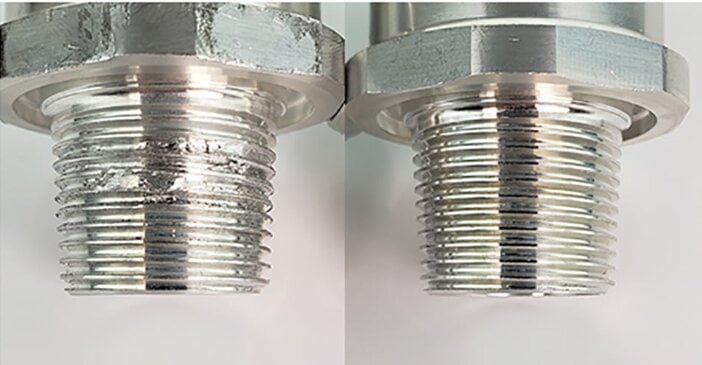
El agarrotamiento metálico es una forma grave de desgaste adhesivo que se produce cuando dos superficies metálicas que se deslizan entre sí se sueldan en frío bajo una elevada presión de contacto. A medida que el movimiento continúa, las zonas unidas se desgarran, lo que provoca la transferencia de material, el rayado de la superficie y, a menudo, el agarrotamiento permanente de las piezas en contacto.
Si pasas algún tiempo en la planta de producción, es probable que lo hayas experimentado de primera mano. Imagina que estás apretando un tornillo de acero inoxidable 304 en un panel de inspección. Antes incluso de que el tornillo alcance la fuerza de apriete deseada, la resistencia a la rotación se dispara de repente. Cuando intentas aflojar el tornillo con una llave, se bloquea por completo. Una vez cortado, ves que las roscas están desgarradas por un lado y fusionadas con metal transferido por el otro.
Una vez que se produce el desgaste por fricción, el daño es irreversible y suele provocar el desecho de piezas, la destrucción de las herramientas o costosos paros de la maquinaria. Esta guía explica cómo identificar rápidamente el desgaste adhesivo, cuáles son las combinaciones de materiales que corren mayor riesgo y cuáles son las soluciones exactas en cuanto a dimensiones y lubricación que debes especificar en tus planos de fabricación para evitar que esto ocurra.
¿Cómo identificar el desgaste por fricción en una pieza?
Detectar a tiempo el tipo exacto de desgaste evita fallos catastróficos en el montaje. A continuación te explicamos cómo distinguir el agarrotamiento metálico de los daños superficiales habituales.
Transferencia de material y superficies desgarradas
El desgaste por rozamiento se caracteriza por una transferencia visible de material, protuberancias y superficies desgarradas a lo largo de la dirección de deslizamiento. No se parece a un arañazo limpio; parece como si el metal hubiera sido mordido o soldado en frío. A menudo se nota un borde rugoso y elevado al pasar la uña por la zona dañada.
En estampación de chapa, el rayado suele manifestarse como defectos recurrentes en piezas consecutivas. Si varias piezas estampadas presentan rayaduras exactamente en el mismo lugar, los operarios deben inspeccionar el radio correspondiente del troquel. Normalmente se encontrará chapa adherida directamente al acero para herramientas en esa zona concreta.
Rayas por corte cruzado y arañazos por abrasión
Distinguir el desgaste por fricción de otros tipos de daños superficiales es fundamental para determinar las medidas correctivas que hay que adoptar. Utiliza los síntomas físicos y el momento en que se produjo el fallo para identificar la causa raíz.
| Modo de fallo | Cuándo aparece | Dónde se encuentra el daño | Siguiente paso para la resolución de problemas |
|---|---|---|---|
| Desgaste por fricción | Aumento repentino de la fricción al apretar o al deslizarse. | Protuberancias, metal desgarrado y transferencia de material en las superficies de contacto. | Revisa las diferencias de dureza de los materiales y comprueba la lubricación. |
| Intercalación de subprocesos | Resistencia inmediata al inicio del acoplamiento del hilo. | Las crestas de la rosca están dañadas en el borde delantero del elemento de fijación. | Comprueba la alineación del conjunto, el par de apriete inicial y que el paso de rosca coincida. |
| Desgaste por abrasión | Aumento gradual del desgaste a lo largo de ciclos de funcionamiento continuos. | Ranuras lineales o marcas de arrastre a lo largo de la trayectoria de deslizamiento. | Comprueba si hay contaminación por partículas y evalúa la dureza de la superficie. |
Piezas dañadas y reelaboración
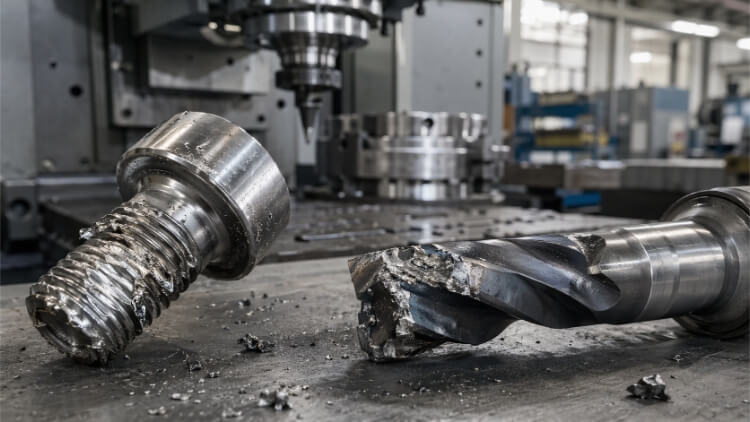
Una vez que se produce el agarrotamiento, el daño suele ser permanente. Si un elemento de fijación se agarrota, al forzarlo para sacarlo se dañarán las roscas internas o se arrancará por completo el inserto roscado. Por lo general, tanto el elemento de fijación como la pieza con la que encaja deben desecharse o requieren insertos de reparación de roscas.
En las operaciones de estampado, la detección del desgaste por fricción exige procedimientos de cuarentena estrictos. Una vez confirmado el desgaste adhesivo en la matriz, el control de calidad debe rastrear el lote hasta la última pieza en buen estado conocida. Es probable que el troquel en sí requiera un pulido localizado o un nuevo recubrimiento antes de que pueda volver a ponerse en servicio, lo que hace que la prevención sea fundamental para minimizar los costes derivados del tiempo de inactividad.
¿Qué factores aumentan la probabilidad de que un contacto metálico sufra desgaste por fricción?
Para prevenir el desgaste adhesivo, lo primero es comprender los principios físicos que rigen el contacto entre los materiales. Descubre las variables ocultas que provocan el fallo de determinadas combinaciones de metales.
Presión de contacto y películas superficiales
El desgaste por fricción comienza a nivel microscópico. Incluso las superficies mecanizadas presentan picos y valles microscópicos conocidos como asperezas. Cuando se presionan dos superficies entre sí, estas asperezas soportan toda la carga.
Bajo un movimiento de deslizamiento y una elevada presión de contacto, la película protectora de óxido se rompe, dejando al descubierto metal desnudo y muy reactivo. La fricción resultante genera un intenso calor localizado, lo que provoca que las asperezas se suelden en frío entre sí. A medida que las piezas siguen moviéndose, estas soldaduras microscópicas se rompen, arrastrando consigo material de la base.
El acabado superficial desempeña un papel fundamental, pero una superficie más lisa no siempre es mejor. Si bien las superficies rugosas con marcas de mecanizado pronunciadas aumentan la fricción, las superficies muy pulidas (por debajo de 0,25 micras Ra) pueden, de hecho, aumentar el riesgo de agarrotamiento. Las superficies ultralisas aumentan la superficie de contacto real y carecen de los valles microscópicos necesarios para retener los lubricantes, creando un efecto de adhesión similar al del vacío entre los metales.
Combinación de materiales y dureza
Los materiales autocompatibles son los que presentan un mayor riesgo. Una regla empírica habitual en ingeniería consiste en mantener una diferencia de dureza de al menos 50 Brinell (HB) entre las superficies metálicas que entran en contacto para evitar el agarrotamiento.
Aceros inoxidables austeníticos son muy susceptibles debido a su ductilidad y a que dependen de una fina capa de óxido. En los ensayos de umbral según la norma ASTM G98 publicados por la ASSDA, la combinación de un componente de acero inoxidable 304 con otro componente 304, o la combinación de 304 con 316 recocido, arroja resultados igualmente deficientes. Ambas combinaciones sufren desgaste por fricción a una tensión umbral de tan solo 13 MPa. A la hora de diseñar o adquirir piezas de recambio, compruebe siempre el tipo de material, la dureza y el estado de la superficie como un sistema completo.
El aluminio y el titanio también presentan una elevada tendencia al agarrotamiento: el titanio es conocido por el desgaste adhesivo que se produce durante las operaciones de conformado en el sector aeroespacial, mientras que el aluminio suele agarrotarse en ajustes deslizantes de precisión sin tratar debido a su blandura.
¿Cómo evitar el agarrotamiento en roscas, piezas deslizantes y matrices?
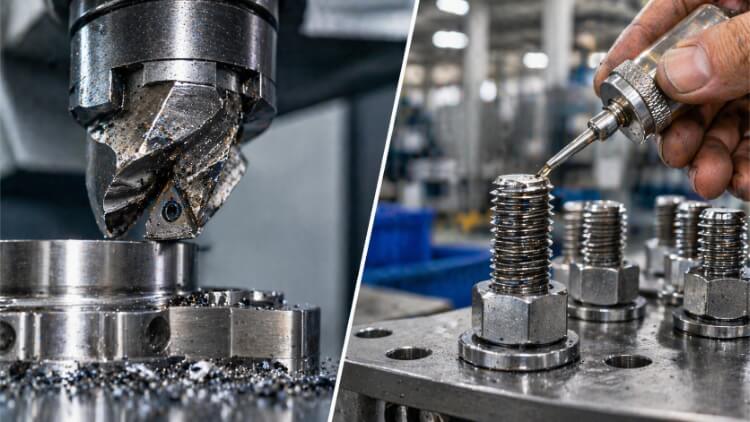
Para evitar el desgaste por fricción no basta con añadir lubricantes al azar al conjunto. Descubre los ajustes de diseño y utillaje de eficacia probada que protegen tus componentes más vulnerables.
Elementos de fijación roscados
La resolución de problemas debe seguir el orden real de las operaciones en el taller: comprueba que la rosca esté limpia, elimina las rebabas de mecanizado, asegúrate de que la alineación inicial sea correcta y comprueba el paso de la rosca. Las roscas gruesas suelen sufrir menos desgaste por rozamiento que las finas. A continuación, evalúa la velocidad de apriete y el estado de la lubricación.
En el caso de un conjunto como un panel de inspección que requiera desmontarse repetidamente, evalúa tres opciones: aplicar pasta antiadherente manualmente, adquirir elementos de fijación ya recubiertos o sustituir una de las piezas de acoplamiento (por ejemplo, utilizando una tuerca de Nitronic 60 con un perno de 304).
Cuando se utilice un nuevo lubricante o recubrimiento para roscas, es imprescindible volver a comprobar las condiciones de apriete con la combinación concreta de elementos de fijación. Los lubricantes reducen drásticamente la fricción, lo que significa que el valor de par “en seco” estándar generará una fuerza de sujeción mucho mayor. Si no reduces el par de apriete especificado para una instalación “en húmedo”, el perno se estirará o se romperá.
Consejo profesional: No utilices llaves de impacto en los herrajes de acero inoxidable. La rotación a alta velocidad genera calor por fricción instantáneo que provoca el agarrotamiento antes incluso de que la tuerca se asiente. Utiliza siempre herramientas manuales o atornilladores de baja velocidad con control de par.
Piezas deslizantes
A la hora de abordar el problema de un eje y un casquillo desgastados, empieza por la configuración física: comprueba la holgura de funcionamiento, la alineación del eje, la carga en los bordes y la retención de la lubricación.
Los ingenieros evalúan los contactos deslizantes utilizando el límite PV (presión × velocidad). Este parámetro representa el calor generado por la fricción; Si el calor supera el límite de disipación térmica del material, las asperezas se fundirán y se soldarán entre sí.
PV = Presión nominal de contacto × Velocidad de deslizamiento Por ejemplo: 2 MPa × 0,10 m/s = 0,20 MPa·m/s. Debes contrastar este resultado calculado con la ficha técnica del fabricante del casquillo, junto con la presión máxima admisible, la velocidad y las temperaturas de funcionamiento para ese material concreto.
Si tu solución consiste en añadir un casquillo con brida, aplicar un lubricante de película seca o especificar un recubrimiento de anodizado duro para los componentes de aluminio, ten siempre en cuenta el espesor del recubrimiento a la hora de calcular el ajuste real. Verifica el montaje final utilizando las dimensiones posteriores al tratamiento.
Troqueles de estampado
Una vez que haya confirmado la ubicación exacta de la transferencia de material en la matriz, compruebe la cobertura de la lubricación, inspeccione el radio de entrada de la matriz y evalúe el estado de la superficie de la zona de contacto.
Al comparar los ajustes del proceso con la aplicación de recubrimientos para herramientas como el DLC (carbono tipo diamante), anota con exactitud qué se ha modificado en cada iteración. Comprueba la eficacia de la solución durante una prueba de estampado continua. (por ejemplo, comprobar la herramienta tras una prueba de calentamiento de 500 golpes) para garantizar que el material no se vaya acumulando de nuevo progresivamente a lo largo de un ciclo de producción prolongado.
¿Qué hay que incluir en el plano, la solicitud de presupuesto y las instrucciones de trabajo?
Un montaje sin contratiempos comienza mucho antes de que las piezas lleguen al taller. Descubre exactamente cómo especificar tolerancias, recubrimientos y pasos de montaje en tu documentación.
Plano y lista de materiales
Las indicaciones imprecisas provocan fallos en el montaje. En el caso del panel de inspección, una nota del plano debe definir explícitamente la combinación de materiales, el tratamiento superficial y los requisitos dimensionales posteriores al recubrimiento.
Nota sobre el dibujo de ejemplo: *”Elementos de fijación: acero inoxidable 304, chapados en plata. Insertos de acoplamiento: Nitronic 60. Las roscas y los ajustes deslizantes deben cumplir los requisitos dimensionales tras todos los procesos de chapado y tratamientos superficiales se aplican”.*
Solicitudes de presupuesto y sustituciones de proveedores
A la hora de adquirir piezas, el departamento de compras debe evaluar el coste total de la reparación. La lubricación manual resulta económica por pieza, pero aumenta el tiempo de montaje; los elementos de fijación pre-recubiertos tienen un coste inicial mayor, pero resultan más rentables cuando se compran en grandes cantidades.
| Método de prevención | Coste de la pieza | Tiempo de montaje | Tiempo de espera | Disponibilidad de repuestos | Iniciativa de recualificación |
|---|---|---|---|---|---|
| Manual sobre la prevención de la adherencia | Bajo | Alta | Estándar | Alto (piezas estándar) | Bajo (Comprueba los límites de par) |
| Elementos de fijación con recubrimiento previo | Medio | Bajo | Más extenso | Mediano (pedido personalizado) | Medio (Comprobar la durabilidad del recubrimiento) |
| Sustitución de materiales | Alta | Bajo | Más extenso | Bajo (aleaciones especiales) | Alto (requiere una validación completa de la unión) |
Exige siempre a los proveedores que indiquen explícitamente en sus presupuestos cualquier sustitución propuesta de materiales, recubrimientos o lubricantes, para que el departamento de ingeniería pueda evaluar el riesgo de agarrotamiento antes de emitir la orden de compra.
Instrucciones de montaje y utillaje
Las instrucciones de taller deben eliminar cualquier margen de incertidumbre para el operario. Los documentos de montaje deben indicar la especificación exacta del lubricante, dónde aplicarlo (por ejemplo, *”aplicar en las tres primeras roscas”*), los límites de velocidad de apriete validados y las normas para su reaplicación durante el mantenimiento sobre el terreno.
En el caso de los talleres de estampación, las fichas de ruta de estampación deben detallar el método de lubricación, los puntos exactos en los que se deben realizar los controles de calidad y el procedimiento operativo estándar que deben seguir los operarios en el momento en que se detecte la primera transferencia de material—lo que debería provocar inmediatamente la parada de la máquina y la puesta en cuarentena del lote actual.
¿Cómo verificar la corrección antes de pasar a producción?
No puedes permitirte probar una nueva estrategia de prevención durante la fase de producción a gran escala. Utiliza estos métodos de validación específicos para comprobar que tu solución funciona antes de dar el visto bueno.
Selección de materiales
Los ingenieros utilizan el método de ensayo normalizado ASTM G98 para comparar la resistencia inicial al agarrotamiento de diferentes combinaciones de materiales en condiciones controladas. Aunque este ensayo de «botón sobre bloque» resulta excelente para descartar combinaciones de aleaciones de alto riesgo durante la fase de diseño, Se trata de una prueba estática realizada en un entorno limpio. No tiene en cuenta la expansión térmica, la contaminación por partículas ni la compleja geometría de tu conjunto real. La autorización definitiva de la pieza debe basarse siempre en pruebas de validación que reproduzcan las cargas aplicadas en condiciones reales, el estado de lubricación y las condiciones de funcionamiento en la planta de producción.
Pruebas de producción
Una solución que funciona sobre el papel no sirve de nada si falla bajo esfuerzo físico. Las pruebas de validación deben reproducir exactamente las condiciones a las que se verán sometidas las piezas en el terreno o en la sala de prensado.
| Escenario | Método de verificación | Criterios de aceptación |
|---|---|---|
| Elementos de fijación para paneles de inspección | Utiliza elementos de fijación, recubrimientos y herramientas de montaje adecuados para la producción. Realiza montajes y desmontajes repetidos según los ciclos de mantenimiento previstos. | Alcanza la carga de sujeción prevista y se libera con suavidad. El par de funcionamiento no debe aumentar más de 10-15% a lo largo de los ciclos., y los hilos no presentan signos visibles de adherencia, deformación ni desgarro. |
| Eje y casquillo | Prueba el conjunto en condiciones reales de carga, velocidad, longitud de carrera y lubricación previstas. | Cumple con el ciclo de trabajo especificado. La resistencia de funcionamiento y el desgaste de la superficie de contacto se mantienen estrictamente dentro de los límites de tolerancia del proyecto. |
| Troquel de estampado | Realiza una prueba de funcionamiento continua utilizando chapa metálica de calidad de producción y parámetros de prensado validados. Inspecciona la herramienta a intervalos fijos. | Las piezas estampadas cumplen las normas visuales y dimensionales. Los radios críticos de los troqueles no presentan acumulación progresiva de material. La fuerza de estampado se mantiene estable, sin picos inexplicables. |
Lanzamiento de la producción y recertificación
La documentación cierra el ciclo. Un registro formal de lanzamiento garantiza que la corrección ha sido comprobada y establece el estándar de montaje para la producción.
El número de ciclos de ensayo y los límites exactos vienen determinados por los requisitos del ciclo de vida de su producto. Es fundamental que, si el departamento de compras cambia posteriormente de proveedor de elementos de fijación, de proveedor de recubrimientos o de marca de lubricante, el departamento de ingeniería ponga en marcha de inmediato un ensayo de recalificación para verificar que las nuevas variables no vuelvan a provocar el agarrotamiento.
Ejemplo: Registro de salida del primer artículo – Panel de inspección
| Configuración de la prueba | Ciclos obligatorios | Criterios de aceptación | Resultado | Aprobación técnica |
|---|---|---|---|---|
| Tornillo de acero inoxidable 304 + tuerca de Nitronic 60 (sin lubricar) | 25 ciclos de instalación/desinstalación | Se ha alcanzado la precarga objetivo con el par especificado (± 5%). No se ha producido ningún desgarro ni agarrotamiento de la rosca. | PASS | J. Smith – 10/11/2026 |
¿Estás listo para acabar con el desgaste por fricción en tu próximo proyecto?
Tanto si tienes problemas con elementos de fijación de acero inoxidable atascados en la cadena de montaje como si necesitas asesoramiento sobre diseño para la fabricación (DFM) para un mecanismo deslizante complejo, el equipo de ingeniería de Shengen puede ayudarte. Envíanos tus archivos CAD y tus requisitos operativos, y llevaremos a cabo un análisis de compatibilidad de materiales para ayudarte a especificar las aleaciones, tolerancias y tratamientos superficiales adecuados, con el fin de garantizar una producción fiable y sin rayaduras.
Hola, soy Kevin Lee

Durante los últimos 10 años, he estado inmerso en diversas formas de fabricación de chapa metálica, compartiendo aquí ideas interesantes de mis experiencias en diversos talleres.
Póngase en contacto
Kevin Lee
Tengo más de diez años de experiencia profesional en la fabricación de chapas metálicas, especializada en corte por láser, plegado, soldadura y técnicas de tratamiento de superficies. Como Director Técnico de Shengen, me comprometo a resolver complejos retos de fabricación y a impulsar la innovación y la calidad en cada proyecto.
Recursos relacionados

Estampado con troquel compuesto: cuándo utilizarlo y cuánto cuesta

Estampado progresivo, compuesto y por matriz de transferencia

Materiales para la creación de prototipos: cómo elegir el material adecuado
