
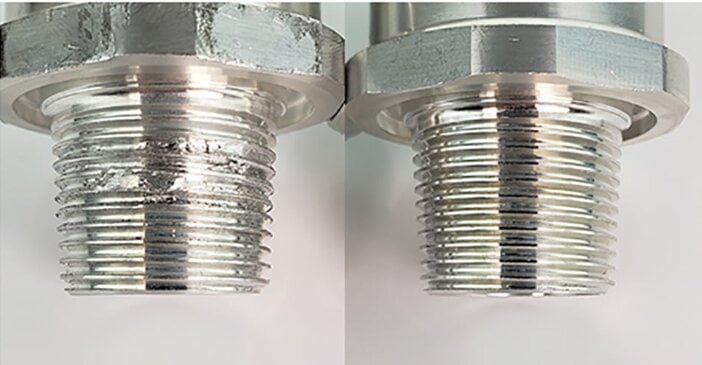
Metaalvastlopen is een ernstige vorm van adhesieve slijtage die optreedt wanneer twee tegen elkaar schurende metalen oppervlakken onder hoge contactdruk koud aan elkaar vastlassen. Naarmate de beweging voortduurt, scheuren de aan elkaar vastgelaste delen, wat leidt tot materiaaloverdracht, krassen op het oppervlak en vaak tot het permanent vastlopen van de samenwerkende onderdelen.
Als je wel eens op de werkvloer bent, heb je dit waarschijnlijk zelf meegemaakt. Stel je voor dat je een 304 roestvrijstalen bout op een inspectiepaneel vastdraait. Nog voordat de bout de beoogde klemkracht bereikt, neemt de draaiweerstand plotseling sterk toe. Wanneer je de bout met een moersleutel probeert los te draaien, zit hij volledig vast. Als je hem vervolgens openzaagt, zie je dat de schroefdraad aan de ene kant is gescheurd en aan de andere kant is versmolten met overgedragen metaal.
Zodra er schuring optreedt, is de schade onomkeerbaar en leidt dit meestal tot afgedankte onderdelen, vernielde gereedschappen of kostbare machinestilstand. In deze gids wordt uitgelegd hoe u adhesieve slijtage snel kunt herkennen, welke materiaalcombinaties het grootste risico lopen en welke exacte maat- en smeringsmaatregelen u in uw productietekeningen moet specificeren om dit te voorkomen.
Hoe herken je schuurvlekken op een onderdeel?
Door het exacte type slijtage in een vroeg stadium te herkennen, kunnen ernstige storingen in de assemblage worden voorkomen. Hieronder wordt uitgelegd hoe je metaalwrijving kunt onderscheiden van alledaagse oppervlakteschade.
Materiaaloverdracht en beschadigde oppervlakken
Galling wordt gekenmerkt door zichtbare materiaaloverdracht, opstaande bultjes en gescheurde oppervlakken in de richting van de schuifbeweging. Het ziet er niet uit als een zuivere kras; het lijkt alsof het metaal is afgeknaagd of koudgelast. Vaak voel je een ruwe, opstaande rand als je met je vingernagel over de beschadiging gaat.
In stempelen van plaatmetaal, komt schuren vaak tot uiting in terugkerende defecten op opeenvolgende onderdelen. Als meerdere gestanste onderdelen krassen vertonen op precies dezelfde plek, moeten operators de betreffende matrijsradius inspecteren. Meestal zult u op die specifieke plek plaatmetaal aantreffen dat direct aan het gereedschapsstaal is vastgekleefd.
Kruisdraad en schuurkrassen
Het onderscheid tussen schuren en andere soorten oppervlakteschade is bepalend voor de te nemen maatregelen. Gebruik de fysieke symptomen en het tijdstip waarop de storing zich voordeed om de onderliggende oorzaak vast te stellen.
| Foutmodus | Wanneer het verschijnt | Waar de schade zich bevindt | Volgende stap bij het oplossen van problemen |
|---|---|---|---|
| Schuren | Plotselinge toename van de wrijving tijdens het vastdraaien of verschuiven. | Opstaande oneffenheden, gescheurd metaal en materiaaloverdracht op de contactvlakken. | Controleer de verschillen in materiaalhardheid en controleer de smering. |
| Cross-threading | Onmiddellijke weerstand bij het eerste ingrijpen van de schroefdraad. | Beschadigde schroefdraadpieken aan de voorrand van de bevestigingsmiddel. | Controleer of de montage goed is uitgelijnd, of het aanhaalmoment correct is en of de schroefdraadspoed overeenkomt. |
| Slijtage door schurende werking | Geleidelijke toename van slijtage tijdens ononderbroken bedrijfscycli. | Lineaire groeven of ploegsporen over het glijpad. | Controleer op verontreiniging door deeltjes en beoordeel de hardheid van het oppervlak. |
Beschadigde onderdelen en herstelwerkzaamheden
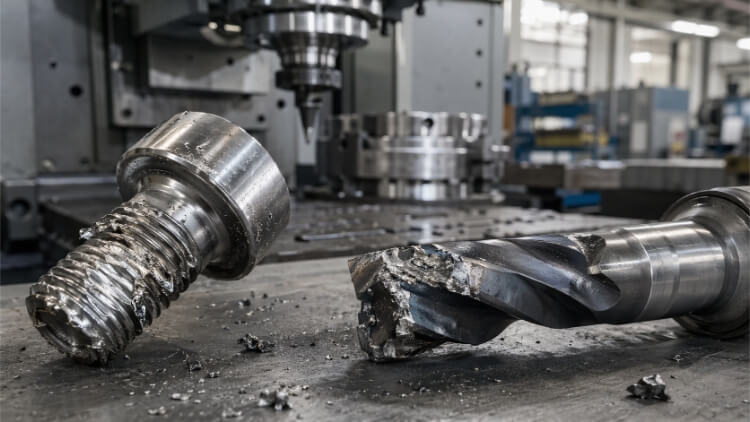
Zodra er schuurplekken ontstaan, is de schade meestal onherstelbaar. Als een bevestigingsmiddel vastloopt, zal het met geweld eruit trekken de inwendige schroefdraad beschadigen of het schroefdraadinzetstuk volledig losrukken. Zowel het bevestigingsmiddel als het bijbehorende onderdeel moeten dan doorgaans worden afgedankt of vereisen reparatie-inzetstukken voor de schroefdraad.
Bij stansbewerkingen vereist het opsporen van vastlopen strikte quarantaineprocedures. Zodra vastlopen op de matrijs is vastgesteld, moet de kwaliteitscontrole de partij terugvolgen tot aan het laatste bekende goede onderdeel. De matrijs zelf zal waarschijnlijk op bepaalde plaatsen moeten worden gepolijst of opnieuw moeten worden gecoat voordat deze weer in gebruik kan worden genomen, waardoor preventie van cruciaal belang is om de kosten van stilstand tot een minimum te beperken.
Wat zorgt ervoor dat een metalen contactpunt sneller gaat schuren?
Om slijtage door hechting te voorkomen, moet u eerst inzicht krijgen in de fysische eigenschappen van het materiaalcontact. Ontdek de verborgen variabelen die ervoor zorgen dat bepaalde metaalcombinaties niet goed functioneren.
Contactdruk en oppervlaktefilms
Wrijving ontstaat op microscopisch niveau. Zelfs bewerkte oppervlakken vertonen microscopisch kleine pieken en dalen, die ‘oneffenheden’ worden genoemd. Wanneer twee oppervlakken tegen elkaar worden gedrukt, dragen deze oneffenheden de volledige belasting.
Door schuifbewegingen en hoge contactdruk breekt de beschermende oxidefilm af, waardoor kaal, zeer reactief metaal. De wrijving die hierdoor ontstaat, zorgt voor intense lokale warmteontwikkeling, waardoor de oneffenheden koud aan elkaar worden gelast. Terwijl de onderdelen blijven bewegen, scheuren deze microscopisch kleine lasnaden uit elkaar, waarbij ze materiaal van de basis mee trekken.
De oppervlakteafwerking speelt een cruciale rol, maar gladder is niet altijd beter. Terwijl ruwe oppervlakken met uitgesproken bewerkingssporen de wrijving vergroten, kunnen sterk gepolijste oppervlakken (minder dan 0,25 micron Ra) het risico op vastlopen juist vergroten. Ultragladde oppervlakken vergroten het daadwerkelijke contactoppervlak en missen de microscopisch kleine kuiltjes die nodig zijn om smeermiddelen vast te houden, waardoor een vacuümachtig hechtingseffect tussen de metalen ontstaat.
Materiaalcombinaties en hardheid
Zelfgekruiste materialen vormen het grootste risico. Een gangbare vuistregel in de techniek is om een hardheidsverschil van ten minste 50 Brinell (HB) tussen op elkaar inwerkende metalen oppervlakken aan te houden om vastlopen te voorkomen.
Austenitische roestvaste staalsoorten zijn zeer gevoelig vanwege hun ductiliteit en hun afhankelijkheid van een dunne oxidelaag. In de door ASSDA gepubliceerde ASTM G98-drempeltests levert het combineren van een onderdeel van 304 roestvrij staal met een ander 304-onderdeel, of het combineren van 304 met gegloeid 316, identieke slechte resultaten op. Beide combinaties vertonen slijtage bij een drempelspanning van slechts 13 MPa. Houd bij het ontwerpen of inkopen van vervangingsonderdelen altijd rekening met de materiaalkwaliteit, hardheid en oppervlaktegesteldheid als een compleet systeem.
Ook aluminium en titanium vertonen een sterke neiging tot vastlopen — titanium staat bekend om adhesieve slijtage tijdens vormbewerkingen in de lucht- en ruimtevaart, terwijl aluminium vanwege zijn zachtheid vaak vastloopt in onbehandelde precisieglijpassingen.
Hoe voorkom je vastlopen bij schroefdraad, glijdende onderdelen en matrijzen?
Om wrijving te voorkomen is meer nodig dan alleen maar willekeurig smeermiddelen aan het samenstel toevoegen. Ontdek de beproefde ontwerp- en gereedschapsaanpassingen die uw meest kwetsbare onderdelen beschermen.
Bevestigingsmiddelen met schroefdraad
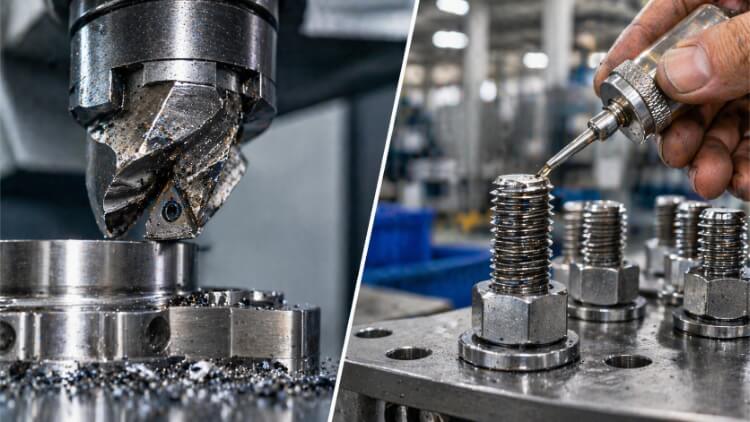
Bij het oplossen van problemen moet de daadwerkelijke volgorde op de werkvloer worden aangehouden: controleer of de schroefdraad schoon is, verwijder bewerkingsbramen, zorg voor een juiste uitlijning bij het starten en controleer de schroefdraadspoed. Grove schroefdraden vertonen over het algemeen minder wrijvingsslijtage dan fijne schroefdraden. Beoordeel vervolgens de aandraaisnelheid en de smering.
Voor een constructie zoals een inspectiepaneel dat herhaaldelijk moet worden gedemonteerd, kunt u drie opties overwegen: het handmatig aanbrengen van anti-vastloopmiddel, het aanschaffen van vooraf gecoate bevestigingsmiddelen, of het vervangen van één van de bijbehorende onderdelen (bijvoorbeeld door een Nitronic 60-moer te gebruiken in combinatie met een 304-bout).
Wanneer u een nieuw smeermiddel of een nieuwe schroefdraadcoating gaat gebruiken, moet u de aandraai-instructies opnieuw controleren aan de hand van de daadwerkelijke combinatie van bevestigingsmiddelen. Smeermiddelen verminderen de wrijving aanzienlijk, wat betekent dat uw standaard “droge” aandraaimomentwaarde een veel hogere klemkracht zal opleveren. Als u het voorgeschreven koppel bij een “natte” montage niet verlaagt, zal de bout uitrekken of breken.
Pro-tip: Gebruik geen slagmoersleutels op roestvrijstalen bevestigingsmaterialen. Door de hoge rotatiesnelheid ontstaat onmiddellijk wrijvingswarmte, waardoor er vastlopen ontstaat nog voordat de moer goed vastzit. Gebruik altijd handgereedschap of schroevendraaiers met lage snelheid en koppelregeling.
Schuifonderdelen
Als u een probleem met een geschaafde as en bus aanpakt, begin dan met de fysieke opstelling: controleer de loopspeling, de uitlijning van de as, de randbelasting en de smeermiddelretentie.
Ingenieurs beoordelen glijdende contacten aan de hand van de PV-grenswaarde (druk × snelheid). Deze maatstaf geeft de gegenereerde wrijvingswarmte weer; Als de warmte de warmteafvoergrens van het materiaal overschrijdt, zullen de oneffenheden smelten en aan elkaar vastlassen.
PV = nominale contactdruk × glijsnelheid Bijvoorbeeld: 2 MPa × 0,10 m/s = 0,20 MPa·m/s. U moet dit berekende resultaat toetsen aan het gegevensblad van de fabrikant van de bussen, waarbij u ook rekening moet houden met de maximaal toegestane druk, snelheid en bedrijfstemperaturen voor dat specifieke materiaal.
Als uw oplossing bestaat uit het aanbrengen van een flensbus, het aanbrengen van een droogfilmsmeermiddel of het specificeren van hardcoat-anodisatie voor aluminium onderdelen, houd dan altijd rekening met de laagdikte bij de daadwerkelijke passing. Controleer de uiteindelijke montage aan de hand van de afmetingen na de behandeling.
Stempelafdrukken
Zodra u de exacte locatie van de materiaaloverdracht op de matrijs hebt vastgesteld, controleert u de smering, inspecteert u de ingangsradius van de matrijs en beoordeelt u de toestand van het oppervlak van het contactgebied.
Wanneer je procesaanpassingen vergelijkt met het aanbrengen van gereedschapscoatings zoals DLC (Diamond-Like Carbon), noteer dan nauwkeurig wat er bij elke iteratie is aangepast. Controleer de effectiviteit van de aanpassing tijdens een doorlopende stempeltest. (bijvoorbeeld: het gereedschap controleren na een opwarmronde van 500 slagen) om te voorkomen dat er zich tijdens een lange productierun opnieuw geleidelijk materiaal ophoopt.
Wat moet er op de tekening, de offerteaanvraag en de werkinstructies worden vermeld?
Een probleemloos montageproces begint al lang voordat de onderdelen op de werkvloer terechtkomen. Ontdek precies hoe u toleranties, coatings en montagestappen in uw documentatie kunt specificeren.
Tekening en stuklijst
Vage aantekeningen leiden tot fouten bij de montage. Voor het inspectiepaneel moet in een tekenaantekening expliciet worden vastgelegd welke materiaalcombinatie wordt gebruikt, welke oppervlaktebehandeling wordt toegepast en welke maatvoorschriften na het aanbrengen van de coating gelden.
Opmerking bij de voorbeeldtekening: *”Bevestigingsmiddelen: roestvrij staal 304, verzilverd. Bijbehorende inzetstukken: Nitronic 60. Schroefdraad en schuifpassingen moeten na alle beplating voldoen aan de maatvoeringseisen en oppervlaktebehandelingen worden toegepast.”*
Offerteaanvragen en vervanging van leveranciers
Bij het inkopen van onderdelen moet de inkoopafdeling de totale kosten van de reparatie in kaart brengen. Handmatig smeren is goedkoop per onderdeel, maar kost extra montagetijd; vooraf gecoate bevestigingsmiddelen zijn in eerste instantie duurder, maar worden bij grotere hoeveelheden voordeliger.
| Preventiemethode | Kosten per onderdeel | Assemblagetijd | Doorlooptijd | Beschikbaarheid van reserveonderdelen | Inspanningen op het gebied van herkwalificatie |
|---|---|---|---|---|---|
| Handmatige anti-vastloopbehandeling | Laag | Hoog | Standaard | Hoog (standaardonderdelen) | Laag (Controleer de koppelgrenzen) |
| Vooraf gecoate bevestigingsmiddelen | Medium | Laag | Langer | Medium (op bestelling) | Gemiddeld (Controleer de duurzaamheid van de coating) |
| Vervanging van materialen | Hoog | Laag | Langer | Laag (speciale legeringen) | Hoog (Vereist volledige validatie van de verbinding) |
Eis altijd van leveranciers dat zij voorgestelde vervangingen van materialen, coatings of smeermiddelen expliciet in hun offertes vermelden, zodat de technische afdeling het risico op vastlopen kan beoordelen voordat de inkooporder wordt geplaatst.
Montage- en gereedschapsinstructies
Werkplaatsinstructies moeten ervoor zorgen dat de uitvoerder niet hoeft te gissen. In de montagehandleidingen moeten de exacte specificaties van het smeermiddel worden vermeld, evenals de plaats waar het moet worden aangebracht (bijv. *”aanbrengen op de eerste drie schroefdraden”*), de gevalideerde maximale aandraaisnelheden en de regels voor het opnieuw aanbrengen tijdens onderhoud in het veld.
Voor perswerkplaatsen moeten de stansroutingskaarten gedetailleerde informatie bevatten over de smeermethode, de exacte locaties voor kwaliteitscontroles en de standaardwerkwijze die operators moeten volgen zodra de eerste materiaaloverdracht wordt gedetecteerd—wat onmiddellijk moet leiden tot het stilleggen van de machine en het in quarantaine plaatsen van de huidige partij.
Hoe controleer je of de oplossing werkt voordat je in productie gaat?
Je kunt het je niet veroorloven om een nieuwe preventiestrategie te testen tijdens de volledige productie. Gebruik deze gerichte validatiemethoden om aan te tonen dat je oplossing werkt voordat je het project goedkeurt.
Materiaalselectie
Ingenieurs maken gebruik van de ASTM G98-standaardtestmethode om de basisweerstand tegen vastlopen van verschillende materiaalcombinaties onder gecontroleerde omstandigheden te vergelijken. Hoewel deze ‘button-on-block’-test uitstekend geschikt is om tijdens de ontwerpfase risicovolle legeringscombinaties uit te sluiten, Het is een statische test in een schone omgeving. Er wordt geen rekening gehouden met thermische uitzetting, verontreiniging door deeltjes of de complexe geometrie van uw daadwerkelijke assemblage. De definitieve vrijgave van onderdelen moet altijd gebaseerd zijn op validatietests die de daadwerkelijke belastingen, de smeringstoestand en de bedrijfsomstandigheden in de werkplaats nabootsen.
Productietests
Een oplossing die op papier goed lijkt, heeft geen enkele waarde als deze onder fysieke belasting faalt. Bij validatietests moeten de omstandigheden exact overeenkomen met die waaraan de onderdelen in de praktijk of in de pershal zullen worden blootgesteld.
| Scenario | Controlemethode | Acceptatiecriteria |
|---|---|---|
| Bevestigingsmiddelen voor inspectiepanelen | Gebruik bevestigingsmiddelen, coatings en montagegereedschap die geschikt zijn voor productieomstandigheden. Voer herhaaldelijk montage- en demontagewerkzaamheden uit op basis van de verwachte onderhoudscycli. | Bereikt de beoogde klemkracht en laat soepel los. Het draaimoment mag gedurende de cycli niet met meer dan 10-15% toenemen, en de draden vertonen geen zichtbare hechting, vervorming of scheuren. |
| As en bus | Test de assemblage onder de werkelijke belasting, snelheid, slaglengte en geplande smeeromstandigheden. | Voltooit de opgegeven werkcyclus. De loopweerstand en de slijtage van het contactoppervlak blijven strikt binnen de voor het project vastgestelde toleranties. |
| Stansmatrijs | Voer een doorlopende proefproductie uit met plaatmateriaal van productiekwaliteit en gevalideerde persparameters. Controleer de matrijs met vaste tussenpozen. | Gestanste onderdelen voldoen aan de visuele en maatvoeringseisen. Op kritieke stansradii is geen geleidelijke materiaalopbouw waarneembaar. De vormkracht blijft stabiel, zonder onverklaarbare pieken. |
Productievrijgave en hercertificering
Documentatie maakt het proces compleet. Een officieel vrijgaverapport garandeert dat de oplossing beproefd is en legt de assemblagestandaard voor de productie vast.
Het aantal testcycli en de exacte grenswaarden worden bepaald door de levenscyclusvereisten van uw product. Van cruciaal belang is dat, indien de inkoopafdeling later van leverancier van bevestigingsmiddelen, van leverancier van galvanisatiediensten of van merk smeermiddel verandert, de technische afdeling onmiddellijk een herkwalificatietest moet laten uitvoeren om te controleren of de nieuwe variabelen geen wrijvingsslijtage veroorzaken.
Voorbeeld: Registratie van de eerste artikelvrijgave – Inspectiepanel
| Testconfiguratie | Vereiste cycli | Acceptatiecriteria | Resultaat | Technische goedkeuring |
|---|---|---|---|---|
| 304 RVS-bout + Nitronic 60-moer (ongesmeerd) | 25 installatie-/verwijderingscycli | De beoogde voorbelasting is bereikt bij het opgegeven koppel (± 5%). Geen schroefdraadbreuk of vastlopen. | PASS | J. Smith – 10-11-2026 |
Klaar om schuren in je volgende project te voorkomen?
Of u nu te maken hebt met vastgelopen roestvrijstalen bevestigingsmiddelen op de assemblagelijn of advies nodig hebt over DFM voor een complex schuifmechanisme: het engineeringteam van Shengen staat voor u klaar. Stuur ons uw CAD-bestanden en operationele vereisten, en we zullen een materiaalcompatibiliteitsbeoordeling uitvoeren om u te helpen bij het specificeren van de juiste legeringen, toleranties en oppervlaktebehandelingen voor een betrouwbare productie zonder vastlopen.
Hey, ik ben Kevin Lee

De afgelopen 10 jaar heb ik me verdiept in verschillende vormen van plaatbewerking en ik deel hier de coole inzichten die ik heb opgedaan in verschillende werkplaatsen.
Neem contact op
Kevin Lee
Ik heb meer dan tien jaar professionele ervaring in plaatbewerking, gespecialiseerd in lasersnijden, buigen, lassen en oppervlaktebehandelingstechnieken. Als technisch directeur bij Shengen zet ik me in om complexe productie-uitdagingen op te lossen en innovatie en kwaliteit in elk project te stimuleren.
Verwante bron

Stansen met samengestelde matrijzen: wanneer moet je het gebruiken en wat kost het?

Progressief stansen versus samengesteld stansen versus transferstansen

Materialen voor prototypen: hoe kies je het juiste materiaal?
