
Metallfressen ist eine schwere Form des Adhäsionsverschleißes, die auftritt, wenn zwei aneinander gleitende Metalloberflächen unter hohem Anpressdruck miteinander verschweißen. Bei fortgesetzter Bewegung reißen die verbundenen Bereiche auf, was zu Materialübertragung, Riefenbildung an der Oberfläche und häufig zum dauerhaften Festfressen der zusammenwirkenden Teile führt.
Wenn Sie öfter in der Fertigung unterwegs sind, haben Sie das wahrscheinlich schon am eigenen Leib erlebt. Stellen Sie sich vor, Sie ziehen eine Schraube aus Edelstahl 304 an einer Inspektionsklappe fest. Noch bevor die Schraube ihre vorgesehene Anzugskraft erreicht, steigt der Drehwiderstand plötzlich sprunghaft an. Wenn Sie versuchen, die Schraube mit einem Schraubenschlüssel wieder zu lösen, blockiert sie vollständig. Nach dem Aufschneiden stellen Sie fest, dass das Gewinde auf der einen Seite abgerissen und auf der anderen Seite mit übertragenem Metall verschweißt ist.
Sobald es zu Abrieb kommt, ist der Schaden irreversibel und führt in der Regel zu Ausschuss, zerstörten Werkzeugen oder kostspieligen Maschinenstillständen. In diesem Leitfaden erfahren Sie, wie Sie Adhäsionsverschleiß schnell erkennen können, welche Materialkombinationen am stärksten gefährdet sind und welche genauen Maß- und Schmiermaßnahmen Sie in Ihren Fertigungszeichnungen festlegen müssen, um dies zu verhindern.
Wie lässt sich ein Festfressen an einem Bauteil erkennen?
Die frühzeitige Erkennung der genauen Verschleißart beugt katastrophalen Ausfällen der Baugruppe vor. Hier erfahren Sie, wie Sie Metallabrieb von alltäglichen Oberflächenbeschädigungen unterscheiden können.
Materialübertragung und zerrissene Oberflächen
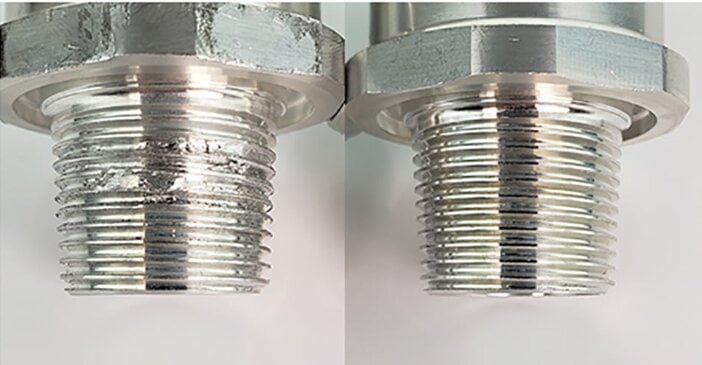
Galling zeichnet sich durch sichtbaren Materialabtrag, erhabene Unebenheiten und aufgerissene Oberflächen entlang der Gleitrichtung aus. Es sieht nicht wie ein sauberer Kratzer aus, sondern eher so, als wäre das Metall zerkaut oder kaltverschweißt worden. Oft spürt man eine raue, erhabene Kante, wenn man mit dem Fingernagel über die Beschädigung fährt.
In Blechprägung, äußert sich das Reiben häufig in Form von wiederkehrenden Fehlern an aufeinanderfolgenden Teilen. Wenn mehrere Stanzteile an genau derselben Stelle Riefen aufweisen, sollten die Bediener den entsprechenden Werkzeugradius überprüfen. In der Regel findet man an dieser Stelle Blech, das direkt am Werkzeugstahl haftet.
Fehldrehung und Abriebspuren
Die Unterscheidung zwischen Reibverschleiß und anderen Arten von Oberflächenschäden bestimmt die von Ihnen zu ergreifenden Abhilfemaßnahmen. Nutzen Sie die äußeren Anzeichen und den Zeitpunkt des Ausfalls, um die Grundursache zu ermitteln.
| Fehlermodus | Wann es erscheint | Wo sich der Schaden befindet | Nächster Schritt zur Fehlerbehebung |
|---|---|---|---|
| Reibung | Plötzlicher Anstieg der Reibung beim Anziehen oder beim Gleiten. | Erhabene Unebenheiten, zerrissenes Metall und Materialübertragung an den Kontaktflächen. | Überprüfen Sie die Materialhärteunterschiede und kontrollieren Sie die Schmierung. |
| Cross-Threading | Sofortiger Widerstand beim ersten Einrasten des Gewindes. | Beschädigte Gewindegipfel an der Vorderkante des Befestigungselements. | Überprüfen Sie die Ausrichtung der Baugruppe, das Anzugsmoment und die Übereinstimmung der Gewindesteigung. |
| Abriebverschleiß | Allmähliche Zunahme des Verschleißes im Dauerbetrieb. | Lineare Rillen oder Pflugspuren quer zur Gleitbahn. | Auf Partikelverunreinigungen prüfen und die Oberflächenhärte bewerten. |
Beschädigte Teile und Nachbearbeitung
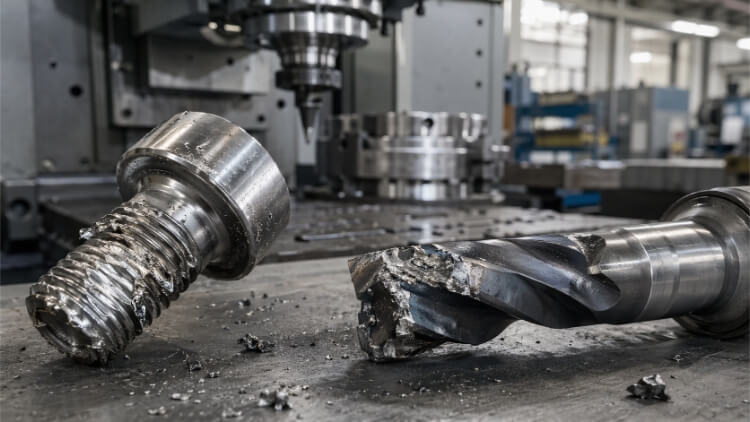
Sobald es zu einem Festfressen kommt, ist der Schaden in der Regel dauerhaft. Wenn sich ein Befestigungselement festfrisst, führt das gewaltsame Herausziehen dazu, dass das Innengewinde beschädigt wird oder der Gewindeeinsatz vollständig herausgerissen wird. Sowohl das Befestigungselement als auch das Gegenstück müssen in der Regel verschrottet werden oder erfordern Gewindereparatureinsätze.
Bei Stanzvorgängen erfordert die Erkennung von Abrieb strenge Quarantänemaßnahmen. Sobald ein Abrieb am Stanzwerkzeug festgestellt wurde, muss die Qualitätskontrolle die Charge bis zum letzten bekanntermaßen einwandfreien Teil zurückverfolgen. Die Matrize selbst muss wahrscheinlich an einigen Stellen poliert oder neu beschichtet werden, bevor sie wieder in Betrieb genommen werden kann, Dadurch wird Prävention entscheidend für die Minimierung der Ausfallkosten.
Was erhöht die Wahrscheinlichkeit, dass ein Metallkontakt festfrisst?
Um Adhäsionsverschleiß zu verhindern, muss man zunächst die physikalischen Zusammenhänge der Materialberührung verstehen. Entdecken Sie die verborgenen Variablen, die dazu führen, dass bestimmte Metallkombinationen versagen.
Anpressdruck und Oberflächenfilme
Das Festfressen beginnt auf mikroskopischer Ebene. Selbst bearbeitete Oberflächen weisen mikroskopisch kleine Erhebungen und Vertiefungen auf, die als Unebenheiten bezeichnet werden. Wenn zwei Oberflächen gegeneinander gedrückt werden, tragen diese Unebenheiten die gesamte Last.
Durch Gleitbewegung und hohen Anpressdruck wird die schützende Oxidschicht zerstört, wodurch freiliegendes, hochreaktives Metall. Die dabei entstehende Reibung erzeugt lokal intensive Hitze, wodurch die Unebenheiten kaltverschweißt werden. Während sich die Teile weiter bewegen, reißen diese mikroskopisch kleinen Schweißnähte auf und reißen dabei Grundmaterial mit sich.
Die Oberflächenbeschaffenheit spielt eine entscheidende Rolle, doch glatter ist nicht immer besser. Während raue Oberflächen mit starken Bearbeitungsspuren die Reibung erhöhen, können hochglanzpolierte Oberflächen (unter 0,25 Mikrometer Ra) das Risiko von Festfressen sogar erhöhen. Ultraglatte Oberflächen vergrößern die tatsächliche Kontaktfläche und weisen nicht die mikroskopisch kleinen Vertiefungen auf, die zum Zurückhalten von Schmiermitteln erforderlich sind, wodurch ein vakuumähnlicher Haft-Effekt zwischen den Metallen entsteht.
Materialkombination und Härte
Selbstverpaarte Materialien stellen das größte Risiko dar. Eine gängige Faustregel im Ingenieurwesen lautet, zwischen aneinanderstoßenden Metalloberflächen einen Härteunterschied von mindestens 50 Brinell (HB) einzuhalten, um ein Festfressen zu verhindern.
Austenitische rostfreie Stähle sind aufgrund ihrer Duktilität und ihrer Abhängigkeit von einer dünnen Oxidschicht äußerst anfällig. Bei den von der ASSDA veröffentlichten Schwellenwertprüfungen gemäß ASTM G98 führt die Kombination eines Bauteils aus Edelstahl 304 mit einem anderen Bauteil aus Edelstahl 304 oder die Kombination von Edelstahl 304 mit geglühtem Edelstahl 316 zu identisch schlechten Ergebnissen. Beide Kombinationen weisen bereits bei einer Schwellenbelastung von nur 13 MPa Abrieb auf. Bei der Konstruktion oder Beschaffung von Ersatzteilen sollten Sie stets die Werkstoffsorte, die Härte und den Oberflächenzustand als Gesamtsystem berücksichtigen.
Auch Aluminium und Titan neigen stark zum Festfressen – Titan ist bekannt für seinen Adhäsionsverschleiß bei Umformvorgängen in der Luft- und Raumfahrt, während Aluminium aufgrund seiner Weichheit häufig in unbehandelten Präzisionsgleitpassungen festfrisst.
Wie lässt sich das Festfressen an Gewinden, Gleitteilen und Matrizen verhindern?
Um ein Festfressen zu verhindern, reicht es nicht aus, einfach wahllos Schmiermittel auf die Baugruppe aufzutragen. Entdecken Sie die bewährten Konstruktions- und Werkzeuganpassungen, die Ihre anfälligsten Komponenten schützen.
Gewindebefestigungselemente
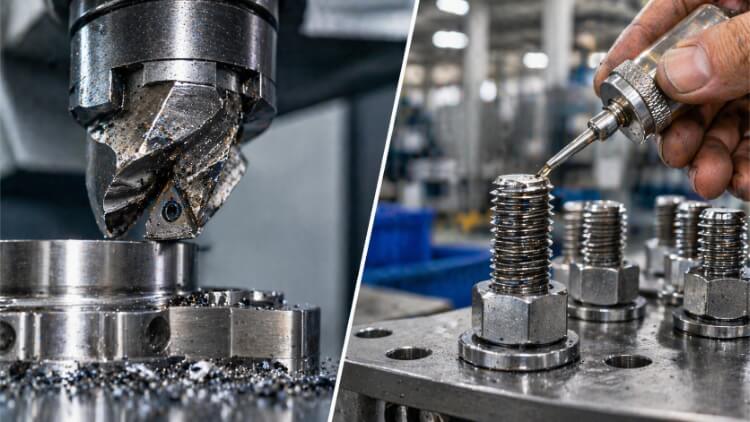
Die Fehlerbehebung sollte sich an der tatsächlichen Abfolge in der Fertigung orientieren: Überprüfen Sie die Sauberkeit des Gewindes, entfernen Sie Bearbeitungsgrate, stellen Sie die korrekte Ausgangsausrichtung sicher und überprüfen Sie die Gewindesteigung. Grobgewinde neigen im Allgemeinen weniger zum Festfressen als Feingewinde. Überprüfen Sie anschließend die Anzugsgeschwindigkeit und den Schmierzustand.
Bei einer Baugruppe wie einer Inspektionsklappe, die wiederholt ausgebaut werden muss, sollten Sie drei Optionen in Betracht ziehen: das manuelle Auftragen von Anti-Seize-Paste, die Verwendung von vorbeschichteten Befestigungselementen oder den Austausch eines Passteils (z. B. Verwendung einer Nitronic-60-Mutter mit einer 304-Schraube).
Wenn Sie ein neues Schmiermittel oder eine neue Gewindebeschichtung einführen, müssen Sie die Anzugsbedingungen anhand der tatsächlichen Schrauben-Mutter-Kombination erneut überprüfen. Schmiermittel reduzieren die Reibung erheblich, was bedeutet, dass Ihr üblicher “Trocken”-Drehmomentwert eine deutlich höhere Klemmkraft erzeugt. Wenn Sie das vorgeschriebene Drehmoment bei einer “nassen” Montage nicht reduzieren, wird die Schraube überdehnt oder bricht.
Profi-Tipp: Verwenden Sie keine Schlagschrauber für Edelstahlbeschläge. Durch die hohe Drehzahl entsteht sofort Reibungswärme, die zu Festfressen führt, noch bevor die Mutter richtig sitzt. Verwenden Sie daher stets Handwerkzeuge oder drehmomentgesteuerte Schraubendreher mit niedriger Drehzahl.
Gleitende Teile
Bei der Behebung von Abrieb an Welle und Buchse sollten Sie zunächst die baulichen Gegebenheiten prüfen: Überprüfen Sie das Laufspiel, die Wellenausrichtung, die Kantenbelastung und die Schmiermittelrückhaltung.
Ingenieure bewerten Gleitkontakte anhand der PV-Grenze (Druck × Geschwindigkeit). Dieser Wert gibt die entstehende Reibungswärme an; Wenn die Wärme die Wärmeableitungsgrenze des Materials überschreitet, schmelzen die Unebenheiten und verschweißen miteinander.
PV = Nennkontaktdruck × Gleitgeschwindigkeit Zum Beispiel: 2 MPa × 0,10 m/s = 0,20 MPa·m/s. Sie müssen dieses Berechnungsergebnis anhand des Datenblatts des Buchsenherstellers überprüfen und dabei den maximal zulässigen Druck, die Drehzahl sowie die Betriebstemperaturen für das jeweilige Material berücksichtigen.
Wenn Ihre Lösung das Einbau einer Flanschbuchse, das Auftragen eines Trockenfilmschmiermittels oder die Vorgabe einer Harteloxierung für Aluminiumkomponenten vorsieht, berücksichtigen Sie stets die Schichtdicke bei der tatsächlichen Passung. Überprüfen Sie die Endmontage anhand der Maße nach der Nachbehandlung.
Stanzwerkzeuge
Sobald Sie die genaue Stelle des Materialtransfers am Werkzeug bestätigt haben, überprüfen Sie die Schmiermittelabdeckung, begutachten Sie den Einlaufradius des Werkzeugs und beurteilen Sie den Oberflächenzustand des Kontaktbereichs.
Wenn Sie Prozessanpassungen mit der Anwendung von Werkzeugbeschichtungen wie DLC (Diamond-Like Carbon) vergleichen, halten Sie genau fest, was bei jeder Iteration geändert wurde. Überprüfen Sie die Wirksamkeit der Korrektur im Rahmen eines fortlaufenden Stanzversuchs. (z. B. Überprüfung des Werkzeugs nach einem Aufwärmlauf mit 500 Hüben) um sicherzustellen, dass sich das Material während eines langen Produktionslaufs nicht nach und nach wieder ansammelt.
Was muss in der Zeichnung, der Angebotsanfrage und den Arbeitsanweisungen stehen?
Eine reibungslose Montage beginnt schon lange bevor die Teile in die Fertigung gelangen. Erfahren Sie genau, wie Sie Toleranzen, Beschichtungen und Montageschritte in Ihrer Dokumentation festlegen.
Zeichnung und Stückliste
Unklare Angaben führen zu Fehlern bei der Montage. Für die Kontrollblende sollte in einer Zeichnungsangabe die Materialkombination, die Oberflächenbehandlung und die Maßanforderungen nach der Beschichtung ausdrücklich festgelegt werden.
Anmerkung zur Beispielzeichnung: *”Befestigungselemente: Edelstahl 304, versilbert. Passende Einsätze: Nitronic 60. Gewinde und Gleitpassungen müssen nach Abschluss aller Beschichtungsarbeiten die Maßanforderungen erfüllen und Oberflächenbehandlungen angewendet werden.”*
Angebotsanfragen und Lieferantenwechsel
Bei der Beschaffung von Bauteilen muss die Einkaufsabteilung die Gesamtkosten der Reparatur bewerten. Manuelles Schmieren ist pro Bauteil kostengünstig, verlängert jedoch die Montagezeit; vorbeschichtete Befestigungselemente sind zwar zunächst teurer, erweisen sich bei größeren Stückzahlen jedoch als kostengünstiger.
| Präventionsmethode | Stückkosten | Montagezeit | Vorlaufzeit | Verfügbarkeit von Ersatzteilen | Maßnahmen zur erneuten Qualifizierung |
|---|---|---|---|---|---|
| Manuelles Anti-Seize | Niedrig | Hoch | Standard | Hoch (Standardteile) | Niedrig (Drehmomentgrenzen überprüfen) |
| Vorbeschichtete Befestigungselemente | Mittel | Niedrig | Länger | Mittel (Sonderanfertigung) | Mittel (Prüfung der Beschichtungsbeständigkeit) |
| Materialersatz | Hoch | Niedrig | Länger | Niedrig (Speziallegierungen) | Hoch (erfordert vollständige Gemeinsame Validierung) |
Verlangen Sie von den Lieferanten stets, dass sie in ihren Angeboten vorgeschlagene Ersatzmaterialien, Beschichtungen oder Schmiermittel ausdrücklich angeben, damit die Konstruktionsabteilung das Risiko von Fressverschleiß prüfen kann, bevor die Bestellung erteilt wird.
Montage- und Werkzeuganleitung
Die Arbeitsanweisungen müssen jegliche Unsicherheiten für das Bedienpersonal beseitigen. In den Montageanleitungen sollten die genaue Schmierstoffspezifikation, die Anwendungsstelle (z. B. *”auf die ersten drei Gewindegänge auftragen”*), die validierten Anzugsdrehzahlgrenzen sowie die Vorschriften für das Nachschmieren bei der Wartung vor Ort angegeben sein.
In Presswerken müssen die Stanzablaufpläne die Schmiermethode, die genauen Stellen für Qualitätskontrollen sowie die Standardarbeitsanweisung enthalten, die die Bediener befolgen müssen, sobald die erste Materialübertragung festgestellt wird—was sofort einen Maschinenstillstand und die Quarantäne der aktuellen Charge auslösen sollte.
Wie lässt sich die Korrektur vor der Produktionsfreigabe überprüfen?
Sie können es sich nicht leisten, eine neue Präventionsstrategie während der Serienfertigung zu testen. Nutzen Sie diese gezielten Validierungsmethoden, um vor der Freigabe nachzuweisen, dass Ihre Lösung funktioniert.
Materialprüfung
Ingenieure nutzen das Standardprüfverfahren ASTM G98, um die Grundfestigkeit verschiedener Werkstoffpaare gegen Festfressen unter kontrollierten Bedingungen zu vergleichen. Dieser „Button-on-Block“-Test eignet sich zwar hervorragend, um risikoreiche Legierungskombinationen bereits in der Konstruktionsphase auszusortieren, Es handelt sich um einen statischen Test unter Reinraumbedingungen. Dabei können thermische Ausdehnung, Partikelverunreinigungen oder die komplexe Geometrie Ihrer tatsächlichen Baugruppe nicht berücksichtigt werden. Die Freigabe der Endteile muss stets auf Validierungstests basieren, die die in der Praxis auftretenden Belastungen, den Schmierzustand und die Betriebsbedingungen in der Fertigung nachbilden.
Produktionsversuche
Eine auf dem Papier erfolgreiche Lösung ist wertlos, wenn sie unter physikalischer Belastung versagt. Bei Validierungsversuchen sollten genau die Bedingungen nachgestellt werden, denen die Teile im Einsatz oder in der Presshalle ausgesetzt sein werden.
| Szenario | Prüfverfahren | Abnahmekriterien |
|---|---|---|
| Befestigungselemente für Inspektionsklappen | Verwenden Sie serienreife Befestigungselemente, Beschichtungen und Montagewerkzeuge. Führen Sie wiederholt Montage- und Demontagevorgänge entsprechend den erwarteten Wartungszyklen durch. | Erreicht die Soll-Klemmkraft und löst sanft. Das Laufdrehmoment darf sich über mehrere Zyklen hinweg nicht um mehr als 10–15% erhöhen., und die Fäden weisen keine sichtbaren Anhaftungen, Verformungen oder Risse auf. |
| Welle und Buchse | Betreiben Sie die Baugruppe unter den tatsächlichen Last-, Drehzahl- und Hublängenbedingungen sowie unter den vorgesehenen Schmierbedingungen. | Führt den vorgegebenen Arbeitszyklus vollständig durch. Der Betriebswiderstand und der Verschleiß der Kontaktflächen bleiben strikt innerhalb der für das Projekt festgelegten Toleranzgrenzen. |
| Stanzform | Führen Sie einen kontinuierlichen Probelauf mit Blechen in Serienqualität und validierten Pressparametern durch. Überprüfen Sie das Werkzeug in festgelegten Intervallen. | Die Stanzteile entsprechen den optischen und maßlichen Anforderungen. An den kritischen Formradien ist keine fortschreitende Materialablagerung zu erkennen. Die Umformkraft bleibt stabil, ohne dass unerklärliche Spitzen auftreten. |
Freigabe für die Serienfertigung und erneute Qualifizierung
Die Dokumentation schließt den Kreis. Ein formeller Freigabevermerk stellt sicher, dass die Korrektur nachgewiesen ist, und legt den Montagestandard für die Produktion fest.
Die Anzahl der Prüfzyklen und die genauen Grenzwerte richten sich nach den Anforderungen des Lebenszyklus Ihres Produkts. Entscheidend ist: Sollte die Beschaffungsabteilung später den Lieferanten für Befestigungselemente, den Anbieter für Oberflächenbeschichtungen oder die Schmierstoffmarke wechseln, muss die Konstruktionsabteilung unverzüglich eine Neuqualifizierungsprüfung veranlassen, um sicherzustellen, dass die neuen Variablen kein Festfressen verursachen.
Beispiel: Freigabesatz für den Erstartikel – Prüfgremium
| Testkonfiguration | Erforderliche Zyklen | Abnahmekriterien | Ergebnis | Technische Freigabe |
|---|---|---|---|---|
| 304-SS-Schraube + Nitronic-60-Mutter (ungeschmiert) | 25 Installations-/Deinstallationszyklen | Die Soll-Vorspannung wurde bei dem vorgegebenen Drehmoment (± 5%) erreicht. Kein Gewindebruch oder Festfressen. | PASS | J. Smith – 10.11.2026 |
Sind Sie bereit, bei Ihrem nächsten Projekt das Festfressen zu beseitigen?
Ganz gleich, ob Sie an der Fertigungsstraße mit festsitzenden Edelstahl-Befestigungselementen zu kämpfen haben oder Beratung zur Fertigungsgerechtheit (DFM) für einen komplexen Gleitmechanismus benötigen – das Shengen-Entwicklungsteam steht Ihnen gerne zur Seite. Senden Sie uns Ihre CAD-Dateien und Ihre betrieblichen Anforderungen zu, und wir führen eine Materialverträglichkeitsprüfung durch, um Ihnen bei der Auswahl der richtigen Legierungen, Toleranzen und Oberflächenbehandlungen für eine zuverlässige, abriebfreie Produktion zu helfen.
Hey, ich bin Kevin Lee

In den letzten 10 Jahren bin ich in verschiedene Formen der Blechbearbeitung eingetaucht und teile hier coole Erkenntnisse aus meinen Erfahrungen in verschiedenen Werkstätten.
Kontakt aufnehmen
Kevin Lee
Ich verfüge über mehr als zehn Jahre Berufserfahrung in der Blechverarbeitung und bin auf Laserschneiden, Biegen, Schweißen und Oberflächenbehandlungstechniken spezialisiert. Als Technischer Direktor bei Shengen bin ich bestrebt, komplexe Fertigungsherausforderungen zu lösen und Innovation und Qualität in jedem Projekt voranzutreiben.
Verwandte Ressource

Mehrfachstanzverfahren: Wann es zum Einsatz kommt und was es kostet

Progressives Stanzen vs. Verbundstanzen vs. Transferstanzen

Materialien für den Prototypenbau: So wählen Sie das richtige Material aus
