
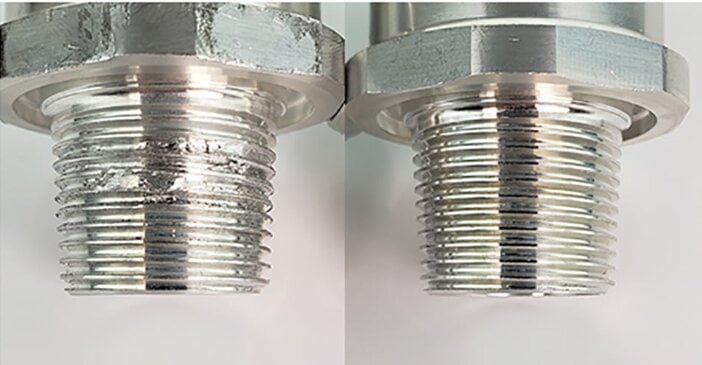
يُعد احتكاك المعادن شكلاً حاداً من أشكال التآكل الالتصاقي، ويحدث عندما يترابط سطحان معدنيان متزلقان معاً «لحاماً بارداً» تحت ضغط تلامس عالٍ. ومع استمرار الحركة، تتمزق المناطق المترابطة، مما يؤدي إلى انتقال المادة، وظهور خدوش على السطح، وغالباً ما يؤدي إلى انحشار دائم للأجزاء المتلامسة.
إذا كنت تقضي أي وقت في ورشة العمل، فمن المرجح أنك واجهت هذه الحالة بنفسك. تخيل أنك تقوم بإحكام ربط مسمار من الفولاذ المقاوم للصدأ 304 على لوحة فحص. قبل أن يصل المسمار حتى إلى قوة التثبيت المستهدفة، ترتفع مقاومة الدوران فجأة بشكل حاد. وعندما تحاول فك المسمار باستخدام مفتاح ربط، فإنه ينغلق تمامًا. وبمجرد فتحه، تجد الخيوط ممزقة من جهة ومتصلة بمعدن منقول من الجهة الأخرى.
بمجرد حدوث التآكل الاحتكاكي، يصبح الضرر لا رجعة فيه، ويؤدي عادةً إلى إتلاف الأجزاء، أو تلف الأدوات، أو توقف الآلات عن العمل مما يترتب عليه تكاليف باهظة. يشرح هذا الدليل كيفية التعرف بسرعة على التآكل اللاصق، وتركيبات المواد الأكثر عرضة للخطر، والحلول الدقيقة المتعلقة بالأبعاد والتشحيم التي يجب عليك تحديدها في رسومات التصنيع الخاصة بك لمنع حدوث ذلك.
كيف يمكن تحديد وجود تآكل احتكاكي في أحد الأجزاء؟
إن اكتشاف نوع التآكل الدقيق في مرحلة مبكرة يمنع حدوث أعطال كارثية في التجميع. وفيما يلي كيفية التمييز بين احتكاك المعادن والتلف السطحي الناتج عن الاستخدام اليومي.
نقل المواد والأسطح الممزقة
يتميز التآكل الاحتكاكي بحدوث انتقال ملموس للمادة، وظهور نتوءات، وتمزق الأسطح في اتجاه الانزلاق. ولا يبدو كخدش عادي؛ بل يبدو وكأن المعدن قد تم قضمه أو لحامه على البارد. غالبًا ما يمكنك أن تشعر بحافة خشنة ومرتفعة عند تمرير أظافرك على الجزء المتضرر.
في ختم الصفائح المعدنية, ، غالبًا ما تظهر عملية الكشط على شكل عيوب متكررة في القطع المتتالية. إذا ظهرت خدوش في نفس المكان بالضبط على عدة قطع مختومة، فيجب على المشغلين فحص نصف قطر القالب المقابل. وعادةً ما تجد صفائح معدنية ملتصقة مباشرةً بفولاذ القالب في تلك المنطقة المحددة.
تشابك الخيوط والخدوش الناتجة عن الاحتكاك
إن التمييز بين التآكل الاحتكاكي وأنواع التلف السطحي الأخرى هو ما يحدد الإجراءات التصحيحية التي يجب اتخاذها. استخدم الأعراض المادية وتوقيت حدوث العطل لتحديد السبب الجذري.
| نمط الفشل | متى يظهر | مكان وقوع الضرر | الخطوة التالية في استكشاف الأعطال وإصلاحها |
|---|---|---|---|
| التآكل | ارتفاع مفاجئ في الاحتكاك أثناء الشد أو الانزلاق. | نتوءات بارزة، ومعدن ممزق، وانتقال للمادة على أسطح التلامس. | راجع الفروق في صلابة المواد وتحقق من حالة التشحيم. |
| التشابك بين الخيوط | مقاومة فورية عند بدء التداخل الأولي للخيط. | تلف قمم الخيوط عند الحافة الأمامية للمثبت. | تحقق من محاذاة المجموعة، وعزم الدوران عند بدء التشغيل، ومطابقة خطوة الخيط. |
| التآكل الناتج عن الاحتكاك | زيادة تدريجية في التآكل خلال دورات التشغيل المستمرة. | أخاديد خطية أو آثار حفر على طول مسار الانزلاق. | افحص وجود أي تلوث جسيمي وقم بتقييم صلابة السطح. |
الأجزاء التالفة وإعادة التصنيع
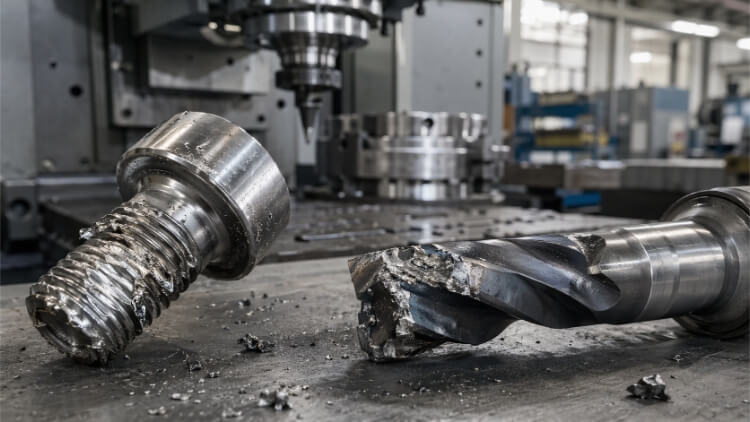
بمجرد حدوث الاحتكاك، يكون الضرر عادةً دائمًا. فإذا انحشر المثبت، فإن إخراجه بالقوة سيؤدي إلى تلف الخيوط الداخلية أو انتزاع الملحق الملولب بالكامل. وعادةً ما يتعين التخلص من كل من المثبت والمكون المقابل، أو استخدامهما مع ملحقات لإصلاح الخيوط.
في عمليات التشكيل بالضغط، يتطلب الكشف عن التآكل الاحتكاكي اتباع إجراءات حجر صحي صارمة. وبمجرد التأكد من وجود تآكل لاصق على القالب، يجب على قسم مراقبة الجودة تتبع الدفعة حتى آخر قطعة سليمة معروفة. ومن المرجح أن تحتاج القالب نفسه إلى تلميع موضعي أو إعادة طلاء قبل أن يمكن إعادة تشغيله،, مما يجعل الوقاية أمراً بالغ الأهمية لتقليل تكاليف فترات التعطل إلى أدنى حد.
ما الذي يزيد من احتمالية حدوث احتكاك مفرط في التلامس المعدني؟
يبدأ منع التآكل اللاصق بفهم الجوانب الفيزيائية للتلامس بين المواد. اكتشف المتغيرات الخفية التي تتسبب في فشل تركيبات معينة من المعادن.
ضغط التلامس والأغشية السطحية
يبدأ التآكل على المستوى المجهري. فحتى الأسطح التي خضعت للتشغيل الآلي تحتوي على نتوءات ووديان مجهرية تُعرف باسم «الخشونة». وعندما يتم ضغط سطحين معًا، تتحمل هذه الخشونة الحمل بأكمله.
في ظل الحركة الانزلاقية وضغط التلامس العالي، يتفكك طبقة الأكسيد الواقية، مما يؤدي إلى كشف معدن عاري شديد التفاعل. ويؤدي الاحتكاك الناتج عن ذلك إلى توليد حرارة شديدة في منطقة محددة، مما يتسبب في انصهار الخشون معًا دون تسخين. ومع استمرار حركة الأجزاء، تنفصل هذه الوصلات المجهرية، وتجر معها مادة الأساس.
يلعب تشطيب السطح دورًا حاسمًا، لكن السطح الأكثر نعومة ليس دائمًا الأفضل. ففي حين أن الأسطح الخشنة التي تحمل آثارًا واضحة للتشغيل الآلي تزيد من الاحتكاك، فإن الأسطح شديدة الصقل (أقل من 0.25 ميكرون Ra) يمكن أن تزيد في الواقع من خطر حدوث التآكل. أما الأسطح فائقة النعومة فتزيد من مساحة التلامس الفعلية وتفتقر إلى التجاويف المجهرية اللازمة للاحتفاظ بمواد التشحيم،, إحداث تأثير التصاق شبيه بالفراغ بين المعادن.
توافق المواد وصلابتها
تشكل المواد المتجانسة ذاتيًا الخطر الأكبر. من القواعد الهندسية العامة المعتادة الحفاظ على فرق في الصلابة لا يقل عن 50 برينل (HB) بين الأسطح المعدنية المتلامسة لمنع حدوث الاحتكاك المفرط.
الفولاذ المقاوم للصدأ الأوستنيتي تكون هذه المكونات معرضة للتآكل بدرجة كبيرة بسبب ليونتها واعتمادها على طبقة أكسيد رقيقة. في اختبار عتبة ASTM G98 الذي نشرته جمعية ASSDA، فإن إقران مكون من الفولاذ المقاوم للصدأ 304 بمكون آخر من نفس النوع 304، أو إقران مكون 304 بمكون 316 ملدن، يؤدي إلى نتائج سيئة متطابقة. يحدث التآكل في كلا الزوجين عند عتبة إجهاد تبلغ 13 ميجا باسكال فقط. عند تصميم قطع الغيار أو شرائها، يجب دائمًا مراجعة درجة المادة وصلابتها وحالة سطحها كجزء من نظام متكامل.
كما يُظهر كل من الألومنيوم والتيتانيوم ميلًا شديدًا للتآكل الاحتكاكي — حيث يشتهر التيتانيوم بحدوث التآكل اللاصق خلال عمليات التشكيل في مجال الفضاء، في حين يتعرض الألومنيوم في كثير من الأحيان للتآكل الاحتكاكي في الوصلات الانزلاقية الدقيقة غير المعالجة بسبب ليونته.
كيف يمكن منع حدوث الاحتكاك المفرط في الخيوط والأجزاء المنزلقة والقوالب؟
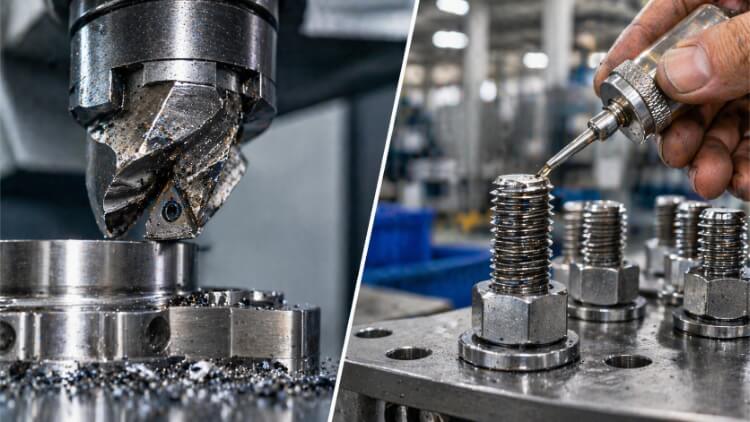
يتطلب منع الاحتكاك أكثر من مجرد إضافة مواد تشحيم عشوائية إلى المجموعة. اكتشف التعديلات المثبتة فعاليتها على التصميم والأدوات التي تحمي المكونات الأكثر عرضة للتلف.
المثبتات الملولبة
يجب أن تتبع عملية استكشاف الأعطال وإصلاحها التسلسل الفعلي في ورشة العمل: التحقق من نظافة الخيوط، وإزالة النتوءات الناتجة عن المعالجة الآلية، والتأكد من محاذاة البداية الصحيحة، والتحقق من خطوة الخيط. وعادةً ما تكون الخيوط الخشنة أقل عرضة للتآكل من الخيوط الدقيقة. بعد ذلك، قم بتقييم سرعة الشد وحالة التشحيم.
بالنسبة لمجموعة مكونات مثل لوحة الفحص التي تتطلب إزالتها بشكل متكرر، قم بتقييم الخيارات الثلاثة التالية: وضع معجون مانع للالتصاق يدويًّا، أو شراء أدوات تثبيت مطلية مسبقًا، أو استبدال أحد الأجزاء المقترنة (على سبيل المثال، استخدام صمولة من نوع Nitronic 60 مع مسمار من الفئة 304).
عند استخدام مادة تشحيم جديدة أو طلاء جديد للخيوط، يجب إعادة التحقق من شروط الشد باستخدام مجموعة أدوات التثبيت الفعلية. تقلل مواد التشحيم من الاحتكاك بشكل كبير، مما يعني أن قيمة عزم الدوران “الجافة” القياسية ستولد قوة تثبيت أعلى بكثير. إذا لم تقم بتخفيض قيمة عزم الدوران المحدد في حالة التركيب “الرطب”، فسوف يؤدي ذلك إلى تمدد المسمار أو انكساره.
نصيحة من الخبراء: تجنب استخدام مفاتيح الربط الهوائية مع قطع التثبيت المصنوعة من الفولاذ المقاوم للصدأ. يؤدي الدوران عالي السرعة إلى توليد حرارة احتكاك فورية، مما يؤدي حتمًا إلى حدوث تآكل قبل أن تستقر الصامولة في مكانها. استخدم دائمًا الأدوات اليدوية أو أدوات التشغيل ذات السرعة المنخفضة والمزودة بنظام التحكم في عزم الدوران.
الأجزاء المنزلقة
عند معالجة مشكلة تآكل العمود والجلبة، ابدأ بالتحقق من الإعدادات المادية: تحقق من الفراغ التشغيلي، ومحاذاة العمود، والحمل على الحواف، واحتفاظ التشحيم.
يقوم المهندسون بتقييم نقاط التلامس الانزلاقية باستخدام حد PV (الضغط × السرعة). ويمثل هذا المقياس الحرارة الناتجة عن الاحتكاك؛; إذا تجاوزت الحرارة الحد الأقصى لتبديد الحرارة في المادة، فإن النتوءات ستذوب وتلتحم معًا.
PV = الضغط الاسمي للتلامس × سرعة الانزلاق على سبيل المثال: 2 ميجا باسكال × 0.10 م/ث = 0.20 ميجا باسكال·م/ث. يجب عليك مقارنة هذه النتيجة المحسوبة ببيانات ورقة المواصفات الصادرة عن الشركة المصنعة للجلبة، إلى جانب الحد الأقصى المسموح به للضغط والسرعة ودرجات حرارة التشغيل لتلك المادة المحددة.
إذا كان الحل الذي تتبعه يتضمن إضافة جلبة ذات حواف، أو استخدام مادة تشحيم ذات طبقة جافة، أو تحديد طلاء أنودي صلب لمكونات الألومنيوم، فاحرص دائمًا على أخذ سماكة الطلاء في الاعتبار عند تحديد المقاس الفعلي. وتحقق من التجميع النهائي باستخدام الأبعاد بعد المعالجة.
ختم يموت
بمجرد التأكد من الموقع الدقيق لنقل المادة على القالب، تحقق من تغطية التشحيم، وافحص نصف قطر مدخل القالب، وقم بتقييم حالة سطح منطقة التلامس.
عند مقارنة تعديلات العملية بتطبيق طلاءات الأدوات مثل DLC (الكربون الشبيه بالماس)، قم بتسجيل ما تم تعديله بالضبط في كل تكرار. وتحقق من فعالية الإصلاح خلال تجربة الختم المستمرة (على سبيل المثال، فحص الأداة بعد إجراء 500 ضربة كإحماء) لضمان عدم تراكم المواد تدريجيًّا مرة أخرى خلال فترة إنتاج طويلة.
ما الذي يجب إدراجه في المخطط، وطلب عرض الأسعار، وتعليمات العمل؟
يبدأ التجميع الخالي من العيوب قبل وقت طويل من وصول القطع إلى ورشة العمل. تعرف بالضبط على كيفية تحديد التفاوتات المسموح بها، والطلاءات، وخطوات التجميع في وثائقك.
الرسومات وقائمة المواد
تؤدي الملاحظات الغامضة إلى حدوث أخطاء في التجميع. بالنسبة للوحة الفحص، يجب أن تحدد ملاحظة الرسم بشكل صريح تركيبة المواد، والمعالجة السطحية، والمتطلبات الأبعاد بعد الطلاء.
ملاحظة بشأن الرسم التوضيحي: *”المثبتات: فولاذ مقاوم للصدأ 304، مطلي بالفضة. الحشوات المقابلة: نيترو닉 60. يجب أن تستوفي الخيوط والوصلات المنزلقة المتطلبات الأبعادية بعد الانتهاء من جميع عمليات الطلاء و المعالجات السطحية يتم تطبيقها.”*
طلبات عرض الأسعار واستبدال الموردين
عند البحث عن قطع الغيار، يجب على قسم المشتريات تقييم التكلفة الإجمالية لعملية الإصلاح. فالتشحيم اليدوي رخيص من حيث التكلفة لكل قطعة، لكنه يطيل وقت التجميع؛ أما أدوات التثبيت المطلية مسبقًا فتكلف أكثر في البداية، لكنها تصبح أكثر فعالية من حيث التكلفة عند شراء كميات كبيرة.
| طريقة الوقاية | تكلفة القطعة | وقت التجميع | مهلة | توافر قطع الغيار | جهود إعادة التأهيل |
|---|---|---|---|---|---|
| دليل منع التصاق الأجزاء | قليل | عالي | قياسي | عالية (قطع غيار قياسية) | منخفض (تحقق من حدود عزم الدوران) |
| مواد التثبيت المطلية مسبقًا | متوسط | قليل | طويل | متوسط (طلب حسب الطلب) | متوسط (التحقق من متانة الطلاء) |
| استبدال المواد | عالي | قليل | طويل | منخفضة (سبائك خاصة) | مرتفع (يتطلب التحقق المشترك الكامل) |
اطلب دائمًا من الموردين أن يذكروا صراحةً في عروض الأسعار الخاصة بهم أي بدائل مقترحة للمواد أو الطلاءات أو مواد التشحيم، حتى يتسنى لقسم الهندسة مراجعة مخاطر الاحتكاك قبل إصدار أمر الشراء.
تعليمات التجميع والأدوات
يجب أن تزيل تعليمات الورشة أي مجال للتخمين من جانب المشغل. وينبغي أن تحدد وثائق التجميع المواصفات الدقيقة لمواد التشحيم، ومكان تطبيقها (على سبيل المثال، *”تُطبق على الخيوط الثلاثة الأولى”*)، وحدود سرعة الشد المعتمدة، وقواعد إعادة التطبيق أثناء الصيانة الميدانية.
بالنسبة لمصانع الضغط، يجب أن تتضمن بطاقات مسار عمليات الختم تفاصيل حول طريقة التشحيم، والمواقع الدقيقة لفحوصات الجودة، وإجراءات التشغيل القياسية التي يجب على المشغلين اتباعها فور اكتشاف عملية نقل المواد الأولية—وهو ما ينبغي أن يؤدي فورًا إلى إيقاف الماكينة ووضع الدفعة الحالية في الحجر الصحي.
كيف يمكن التحقق من صحة الإصلاح قبل بدء الإنتاج؟
لا يمكنك المخاطرة بتجربة استراتيجية وقائية جديدة أثناء مرحلة الإنتاج على نطاق واسع. استخدم طرق التحقق الموجهة هذه لإثبات فعالية الحل الذي توصلت إليه قبل إقراره.
فحص المواد
يستخدم المهندسون طريقة الاختبار القياسية ASTM G98 لمقارنة مستوى المقاومة الأساسي للتآكل الاحتكاكي لمختلف أزواج المواد في ظل ظروف خاضعة للرقابة. ورغم أن اختبار «الزر على الكتلة» هذا يُعد وسيلة ممتازة لاستبعاد تركيبات السبائك عالية المخاطر خلال مرحلة التصميم،, إنه اختبار ثابت يُجرى في بيئة خالية من الشوائب. ولا يمكنه أخذ عوامل مثل التمدد الحراري، أو التلوث بالجسيمات، أو الشكل الهندسي المعقد للتجميع الفعلي الخاص بك في الحسبان. يجب أن يستند الإصدار النهائي للقطعة دائمًا إلى اختبارات التحقق التي تحاكي الأحمال الفعلية المطبقة، وحالة التشحيم، وظروف التشغيل في ورشة العمل.
تجارب الإنتاج
إن أي حل ناجح على الورق لا يعني شيئًا إذا فشل تحت الضغط المادي. يجب أن تتطابق تجارب التحقق مع الظروف الدقيقة التي ستتعرض لها الأجزاء في الميدان أو في غرفة الضغط.
| السيناريو | طريقة التحقق | معايير القبول |
|---|---|---|
| مثبتات لوحات الفحص | استخدم أدوات التثبيت والطلاء وأدوات التجميع المخصصة للاستخدام في الإنتاج. قم بالتجميع والتفكيك بشكل متكرر وفقًا لدورات الصيانة المتوقعة. | يحقق الحمل المستهدف للمشبك ويتم تحريره بسلاسة. يجب ألا يزداد عزم الدوران أثناء التشغيل بأكثر من 10-15% عبر الدورات, ، ولا تظهر على الخيوط أي علامات ملحوظة للالتصاق أو التشوه أو التمزق. |
| العمود والجلبة | قم بتشغيل المجموعة في ظل ظروف الحمل الفعلي، والسرعة، وطول الشوط، وظروف التشحيم المقررة. | يُكمل دورة التشغيل المحددة. وتظل مقاومة التشغيل وتآكل سطح التلامس ضمن حدود التفاوت المسموح بها في المشروع بشكل صارم. |
| قالب الختم | قم بإجراء تجربة تشغيل مستمرة باستخدام صفائح معدنية من النوع المستخدم في الإنتاج ومعلمات مكبس تم التحقق من صحتها. افحص القالب على فترات زمنية محددة. | تستوفي القطع المُشكَّلة بالختم المعايير البصرية والأبعاد. ولا تظهر أي تراكمات تدريجية للمادة على نصف قطر القوالب الحرجة. وتظل قوة التشكيل مستقرة دون حدوث ارتفاعات مفاجئة غير مبررة. |
إصدار المنتج وإعادة التأهيل
التوثيق يكمل الدورة. ويضمن سجل الإصدار الرسمي أن الإصلاح قد تم التحقق من فعاليته، كما يثبت معيار التجميع المستخدم في الإنتاج.
يتم تحديد عدد دورات الاختبار والحدود الدقيقة وفقًا لمتطلبات دورة حياة المنتج الخاص بك. والأهم من ذلك، إذا قامت إدارة المشتريات لاحقًا بتغيير مورد أدوات التثبيت أو مورد الطلاء أو العلامة التجارية لمواد التشحيم، فيجب على قسم الهندسة أن يبادر فورًا بإجراء اختبار إعادة التأهيل للتحقق من أن المتغيرات الجديدة لا تؤدي إلى عودة حدوث الاحتكاك المفرط.
مثال: سجل إصدار المادة الأولى – لجنة التفتيش
| تكوين الاختبار | الدورات المطلوبة | معايير القبول | النتيجة | الموافقة الهندسية |
|---|---|---|---|---|
| برغي من الفولاذ المقاوم للصدأ 304 + صمولة من النيترونيك 60 (غير مشحمة) | 25 دورة تركيب/إزالة | تم تحقيق التحميل المسبق المستهدف عند عزم الدوران المحدد (± 5%). لم يحدث أي تمزق في الخيوط أو انحشار. | PASS | ج. سميث – 10/11/2026 |
هل أنت مستعد للقضاء على التآكل في مشروعك القادم؟
سواء كنت تواجه مشكلة في فك مسامير التثبيت المصنوعة من الفولاذ المقاوم للصدأ التي انحشرت في خط التجميع، أو كنت بحاجة إلى إرشادات بشأن تصميم قابل للتصنيع (DFM) لآلية انزلاق معقدة، فإن فريق الهندسة في شينغن قادر على مساعدتك. أرسل إلينا ملفات CAD الخاصة بك ومتطلبات التشغيل, ، وسنجري مراجعة لتوافق المواد لمساعدتك في تحديد السبائك والتفاوتات المسموح بها والمعالجات السطحية المناسبة، من أجل إنتاج موثوق وخالٍ من التآكل.
مهلا، أنا كيفن لي

على مدى السنوات العشر الماضية، كنت منغمسًا في أشكال مختلفة من تصنيع الصفائح المعدنية، وشاركت رؤى رائعة هنا من تجاربي عبر ورش العمل المتنوعة.
ابقى على تواصل
كيفن لي
لدي أكثر من عشر سنوات من الخبرة المهنية في تصنيع الصفائح المعدنية، وتخصصت في القطع بالليزر، والثني، واللحام، وتقنيات معالجة الأسطح. كمدير فني في شنغن، أنا ملتزم بحل تحديات التصنيع المعقدة ودفع الابتكار والجودة في كل مشروع.
الموارد ذات الصلة



