
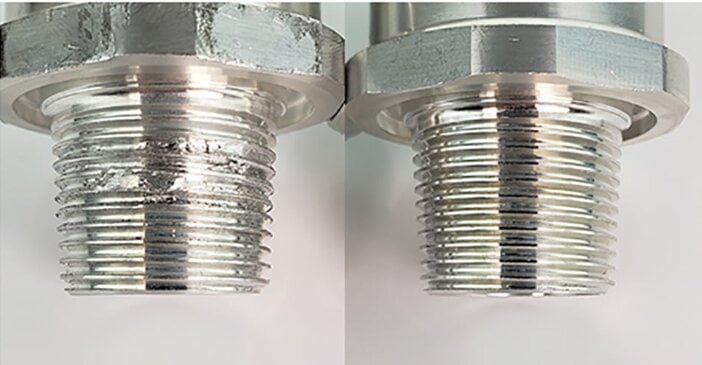
Le grippage métallique est une forme grave d'usure adhésive qui se produit lorsque deux surfaces métalliques en glissement se soudent à froid sous l'effet d'une forte pression de contact. À mesure que le mouvement se poursuit, les zones soudées se déchirent, entraînant un transfert de matière, des rayures superficielles et, souvent, le grippage définitif des pièces en contact.
Si vous passez un peu de temps en atelier, vous avez sans doute déjà vécu cette situation. Imaginez que vous serriez un boulon en acier inoxydable 304 sur un panneau d'inspection. Avant même que le boulon n'atteigne la force de serrage souhaitée, la résistance à la rotation augmente brusquement. Lorsque vous essayez de desserrer la fixation à l'aide d'une clé, celle-ci se bloque complètement. Une fois le boulon sectionné, vous constatez que le filetage est arraché d'un côté et soudé par des projections de métal de l'autre.
Une fois que le grippage s'est produit, les dommages sont irréversibles et entraînent généralement la mise au rebut de pièces, la destruction d'outils ou des temps d'arrêt coûteux des machines. Ce guide explique en détail comment identifier rapidement l'usure adhésive, les combinaisons de matériaux les plus exposées à ce risque, ainsi que les solutions précises en matière de dimensions et de lubrification que vous devez préciser sur vos plans de fabrication pour éviter que cela ne se produise.
Comment détecter l'usure par grippage sur une pièce ?
Identifier rapidement le type exact d'usure permet d'éviter une défaillance catastrophique de l'ensemble. Voici comment distinguer le grippage métallique des dommages superficiels courants.
Transfert de matière et surfaces déchirées
Le grippage se caractérise par un transfert visible de matière, la formation de bosses et des surfaces déchiquetées dans le sens du glissement. Cela ne ressemble pas à une rayure nette ; on dirait plutôt que le métal a été « mâché » ou « soudé à froid ». On sent souvent un bord rugueux et surélevé lorsqu’on passe l’ongle sur la partie endommagée.
Dans emboutissage de tôles, le grippage se manifeste souvent par des défauts récurrents sur des pièces consécutives. Si plusieurs pièces embouties présentent des rayures exactement au même endroit, les opérateurs doivent inspecter le rayon de la matrice correspondant. On constate généralement que de la tôle adhère directement à l'acier à outils à cet endroit précis.
Rayures dues à un filetage croisé et rayures par abrasion
C'est en distinguant le grippage des autres types de dommages superficiels que vous pourrez déterminer les mesures correctives à prendre. Appuyez-vous sur les signes physiques et le moment où la défaillance s'est produite pour identifier la cause première.
| Mode de défaillance | Quand cela apparaît | Localisation du dommage | Étape suivante du dépannage |
|---|---|---|---|
| Usure par frottement | Augmentation soudaine de la friction lors du serrage ou du glissement. | Des bosses, du métal déchiqueté et des traces de transfert de matière sur les surfaces de contact. | Vérifier les différences de dureté des matériaux et contrôler la lubrification. |
| Entrecroisement des fils | Résistance immédiate dès l'engagement initial du filetage. | Crêtes de filetage endommagées au niveau du bord d'attaque de la fixation. | Vérifiez l'alignement de l'ensemble, le couple de serrage initial et la correspondance du pas de filetage. |
| Usure par abrasion | Augmentation progressive de l'usure au cours de cycles de fonctionnement continus. | Rainures linéaires ou traces de labour sur la trajectoire de glissement. | Vérifier l'absence de contamination par des particules et évaluer la dureté de la surface. |
Pièces endommagées et retouches
Une fois que le grippage s'est produit, les dommages sont généralement irréversibles. Si une fixation se grippe, le fait de la forcer pour l'extraire risque d'abîmer le filetage interne ou d'arracher complètement l'insert fileté. La fixation et la pièce d'accouplement doivent alors généralement être mises au rebut ou nécessitent la pose d'inserts de réparation de filetage.
Dans le cadre des opérations d'estampage, la détection d'un grippage nécessite des procédures de mise en quarantaine rigoureuses. Une fois l'usure adhésive confirmée sur la matrice, le contrôle qualité doit remonter la chaîne de production jusqu'à la dernière pièce conforme identifiée. La matrice elle-même devra probablement faire l'objet d'un polissage localisé ou d'un nouveau revêtement avant de pouvoir être remise en service, ce qui rend la prévention essentielle pour réduire au minimum les coûts liés aux temps d'arrêt.
Qu'est-ce qui augmente le risque de grippage d'un contact métallique ?
Pour prévenir l'usure adhésive, il faut d'abord comprendre les principes physiques qui régissent le contact entre vos matériaux. Découvrez les variables cachées à l'origine de la défaillance de certaines combinaisons de métaux.
Pression de contact et films de surface
Le grippage commence à l'échelle microscopique. Même les surfaces usinées présentent des pics et des creux microscopiques appelés « aspérités ». Lorsque deux surfaces sont mises en contact, ce sont ces aspérités qui supportent l'intégralité de la charge.
Sous l'effet d'un mouvement de glissement et d'une forte pression de contact, le film d'oxyde protecteur se dégrade, exposant ainsi métal nu, très réactif. Le frottement qui en résulte génère une chaleur intense et localisée, provoquant la soudure à froid des aspérités entre elles. À mesure que les pièces continuent de se déplacer, ces soudures microscopiques se rompent, entraînant avec elles une partie du matériau de base.
La finition de surface joue un rôle essentiel, mais une surface plus lisse n’est pas toujours synonyme de meilleure performance. Alors que les surfaces rugueuses présentant des traces d’usinage marquées augmentent le frottement, les surfaces hautement polies (inférieures à 0,25 micron Ra) peuvent en réalité accroître le risque de grippage. Les surfaces ultra-lisses augmentent la surface de contact effective et ne présentent pas les creux microscopiques nécessaires pour retenir les lubrifiants, créant un effet d'adhérence similaire à celui du vide entre les métaux.
Compatibilité des matériaux et dureté
Les matériaux auto-assemblés présentent le risque le plus élevé. Une règle empirique couramment utilisée en ingénierie consiste à maintenir un écart de dureté d'au moins 50 Brinell (HB) entre les surfaces métalliques en contact afin d'éviter le grippage.
Aciers inoxydables austénitiques sont très sensibles en raison de leur ductilité et de leur dépendance à une fine couche d’oxyde. Dans les essais de seuil ASTM G98 publiés par l’ASSDA, l’association d’un composant en acier inoxydable 304 avec un autre composant 304, ou celle d’un 304 avec un 316 recuit, donne des résultats médiocres identiques. Ces deux combinaisons présentent un grippage à une contrainte seuil de seulement 13 MPa. Lors de la conception ou de l’approvisionnement en pièces de rechange, il convient de toujours examiner la nuance du matériau, la dureté et l’état de surface dans le cadre d’un système complet.
L'aluminium et le titane présentent également une forte tendance au grippage : le titane est notamment connu pour l'usure adhésive qu'il subit lors des opérations de formage dans le secteur aérospatial, tandis que l'aluminium a souvent tendance à se gripper dans les ajustements coulissants de précision non traités en raison de sa tendreté.
Comment prévenir le grippage au niveau des filetages, des pièces coulissantes et des matrices ?
Pour éviter le grippage, il ne suffit pas d'ajouter au hasard des lubrifiants à l'ensemble. Découvrez les modifications éprouvées à apporter à la conception et à l'outillage afin de protéger vos composants les plus vulnérables.
Éléments de fixation filetés
Le dépannage doit suivre l'ordre des opérations réelles en atelier : vérifier la propreté du filetage, éliminer les bavures d'usinage, s'assurer que l'alignement initial est correct et contrôler le pas du filetage. Les filetages grossiers sont généralement moins sujets au grippage que les filetages fins. Évaluez ensuite votre vitesse de serrage et l'état de la lubrification.
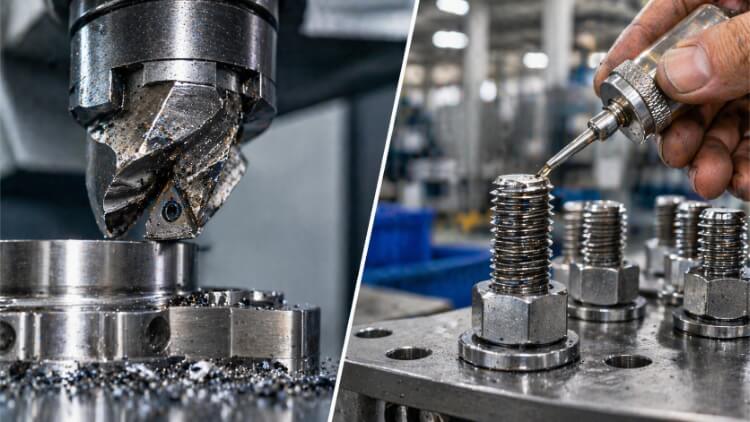
Pour un ensemble tel qu'un panneau d'inspection qui doit être démonté à plusieurs reprises, envisagez trois options : appliquer manuellement de la pâte anti-grippage, utiliser des éléments de fixation pré-enduits ou remplacer l'une des pièces d'accouplement (par exemple, en utilisant un écrou en Nitronic 60 avec un boulon en 304).
Lorsque vous utilisez un nouveau lubrifiant ou un nouveau revêtement de filetage, vous devez revérifier les conditions de serrage avec la combinaison de fixations concernée. Les lubrifiants réduisent considérablement le frottement, ce qui signifie que la valeur de couple “ à sec ” standard générera une force de serrage bien plus élevée. Si vous ne réduisez pas le couple de serrage spécifié pour un montage “ à bain d'huile ”, vous risquez d'étirer ou de casser le boulon.
Conseil de pro : n'utilisez pas de clés à chocs sur les fixations en acier inoxydable. Une rotation à grande vitesse génère instantanément de la chaleur par frottement, ce qui provoque inévitablement un grippage avant même que l'écrou ne soit correctement serré. Utilisez toujours des outils manuels ou des visseuses à faible vitesse et à couple contrôlé.
Pièces coulissantes
Lorsque vous intervenez sur un arbre et une douille usés, commencez par vérifier les paramètres mécaniques : contrôlez le jeu de fonctionnement, l'alignement de l'arbre, la charge sur les bords et la rétention de la lubrification.
Les ingénieurs évaluent les contacts glissants à l'aide de la limite PV (pression × vitesse). Cet indicateur représente la chaleur de frottement générée ; Si la chaleur dépasse la limite de dissipation thermique du matériau, les aspérités fondront et se souderont entre elles.
PV = pression de contact nominale × vitesse de glissement Par exemple : 2 MPa × 0,10 m/s = 0,20 MPa·m/s. Vous devez vérifier ce résultat de calcul par rapport à la fiche technique du fabricant de la douille, en tenant compte de la pression maximale admissible, de la vitesse et des températures de fonctionnement pour ce matériau spécifique.
Si votre solution consiste à ajouter une douille à bride, à appliquer un lubrifiant à film sec ou à opter pour une anodisation dure sur des composants en aluminium, tenez toujours compte de l'épaisseur du revêtement dans le jeu réel. Vérifiez l'assemblage final en utilisant les cotes post-traitement.
Matrices d'estampage
Une fois que vous avez déterminé l'emplacement exact du transfert de matière sur la matrice, vérifiez la couverture de lubrification, inspectez le rayon d'entrée de la matrice et évaluez l'état de surface de la zone de contact.
Lorsque vous comparez les ajustements apportés au processus à l'application de revêtements d'outils tels que le DLC (carbone adamantin), notez précisément les modifications apportées à chaque itération. Vérifiez l'efficacité de la solution lors d'un essai d'estampage en continu. (par exemple, vérifier l'outil après une série d'essais de 500 coups pour le faire chauffer) afin d'éviter que les résidus ne s'accumulent à nouveau progressivement au cours d'un cycle de production prolongé.
Que faut-il indiquer sur le plan, l'appel d'offres et les instructions de travail ?
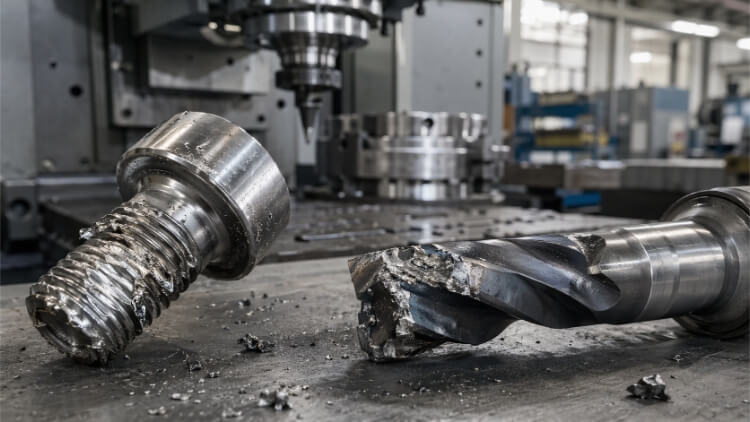
Un assemblage sans accroc commence bien avant que les pièces n'arrivent en atelier. Découvrez comment définir précisément les tolérances, les revêtements et les étapes d'assemblage dans votre documentation.
Dessin technique et nomenclature
Des indications imprécises entraînent des défauts d'assemblage. Pour le panneau d'inspection, une note sur le plan doit définir explicitement les combinaisons de matériaux, le traitement de surface et les exigences dimensionnelles après revêtement.
Remarque concernant l'exemple de dessin : *” Éléments de fixation : acier inoxydable 304, plaqués argent. Inserts d'accouplement : Nitronic 60. Les filetages et les ajustements coulissants doivent respecter les exigences dimensionnelles après tous les traitements de placage et traitements de surfaces sont appliquées. ”*
Appels d'offres et remplacements de fournisseurs
Lors de l'approvisionnement en pièces, le service des achats doit évaluer le coût total de la réparation. La lubrification manuelle est peu coûteuse par pièce, mais allonge le temps d'assemblage ; les fixations pré-lubrifiées coûtent plus cher à l'achat, mais s'avèrent plus rentables à grande échelle.
| Méthode de prévention | Coût de la pièce | Temps de montage | Délai d'exécution | Disponibilité des pièces de rechange | Effort de requalification |
|---|---|---|---|---|---|
| Anti-grippant manuel | Faible | Haut | Standard | Élevé (pièces standard) | Faible (Vérifier les limites de couple) |
| Éléments de fixation pré-revêtus | Moyen | Faible | Plus long | Moyen (sur commande) | Moyen (Vérifier la résistance du revêtement) |
| Substitution de matériaux | Haut | Faible | Plus long | Faible (alliages spéciaux) | Élevé (nécessite une validation complète de l'articulation) |
Exigez toujours des fournisseurs qu’ils mentionnent explicitement dans leurs devis toute substitution proposée de matériau, de revêtement ou de lubrifiant, afin que le service d’ingénierie puisse évaluer le risque de grippage avant d’émettre le bon de commande.
Instructions de montage et d'outillage
Les consignes d'atelier doivent éviter toute marge d'interprétation de la part de l'opérateur. Les documents d'assemblage doivent indiquer la spécification exacte du lubrifiant, l'endroit où l'appliquer (par exemple, *” appliquer sur les trois premiers filets ”*), les limites de vitesse de serrage validées, ainsi que les règles à respecter pour une nouvelle application lors de la maintenance sur site.
Dans les ateliers d'emboutissage, les fiches de routage doivent préciser la méthode de lubrification, les emplacements exacts des contrôles qualité et la procédure opérationnelle standard que les opérateurs doivent suivre dès la détection du premier transfert de matière —ce qui devrait immédiatement déclencher l'arrêt de la machine et la mise en quarantaine du lot en cours.
Comment vérifier la correction avant la mise en production ?
Vous ne pouvez pas vous permettre de tester une nouvelle stratégie de prévention en pleine production. Utilisez ces méthodes de validation ciblées pour vérifier que votre solution fonctionne avant de donner votre accord.
Sélection des matériaux
Les ingénieurs ont recours à la méthode d'essai normalisée ASTM G98 pour comparer la résistance de base au grippage de différentes combinaisons de matériaux dans des conditions contrôlées. Bien que cet essai « bouton sur bloc » soit idéal pour éliminer les combinaisons d'alliages à haut risque dès la phase de conception, Il s'agit d'un essai statique réalisé dans un environnement contrôlé. Il ne tient pas compte de la dilatation thermique, de la contamination par des particules ni de la géométrie complexe de votre assemblage réel. La mise en service définitive d'une pièce doit toujours s'appuyer sur des essais de validation reproduisant les charges réelles auxquelles elle sera soumise, les conditions de lubrification et les conditions d'exploitation en atelier.
Essais de production
Une solution qui semble efficace sur le papier ne sert à rien si elle ne résiste pas aux contraintes physiques. Les essais de validation doivent reproduire exactement les conditions auxquelles les pièces seront soumises sur le terrain ou dans l'atelier de presse.
| Scénario | Méthode de vérification | Critères d'acceptation |
|---|---|---|
| Fixations pour panneaux d'inspection | Utilisez des fixations, des revêtements et des outils d'assemblage adaptés à la production. Procédez à des cycles répétés d'assemblage et de démontage en fonction des cycles de maintenance prévus. | Atteint la charge de serrage souhaitée et se desserre en douceur. Le couple de fonctionnement ne doit pas augmenter de plus de 10-15% d'un cycle à l'autre., et les fils ne présentent aucun signe visible d'adhérence, de déformation ou de déchirure. |
| Arbre et douille | Faites fonctionner l'ensemble dans les conditions réelles de charge, de vitesse, de course et de lubrification prévues. | Il respecte le cycle de service spécifié. La résistance en fonctionnement et l'usure de la surface de contact restent strictement dans les limites de tolérance prévues par le projet. |
| Matrice d'estampage | Effectuez un essai en continu en utilisant de la tôle de qualité production et des paramètres de presse validés. Inspectez l'outil à intervalles réguliers. | Les pièces embouties respectent les normes visuelles et dimensionnelles. Les rayons critiques des matrices ne présentent aucun accumulation progressive de matière. La force de formage reste stable, sans pics inexpliqués. |
Mise en production et requalification
La documentation permet de boucler la boucle. Un procès-verbal de mise en production officiel garantit que la correction a été validée et consigne la norme d'assemblage applicable à la production.
Le nombre de cycles d'essai et les limites précises sont déterminés par les exigences liées au cycle de vie de votre produit. Il est essentiel de noter que si le service des achats change ultérieurement de fournisseur de fixations, de prestataire de services de revêtement ou de marque de lubrifiant, le service d'ingénierie doit immédiatement lancer un essai de requalification afin de vérifier que ces nouvelles variables ne provoquent pas à nouveau de grippage.
Exemple : Fiche de mise en service du premier article – Comité d'inspection
| Configuration du test | Cycles obligatoires | Critères d'acceptation | Résultat | Validation technique |
|---|---|---|---|---|
| Vis en acier inoxydable 304 + écrou en Nitronic 60 (non lubrifié) | 25 cycles d'installation/désinstallation | Précharge cible atteinte au couple spécifié (± 5%). Aucune déchirure de filetage ni grippage. | PASS | J. Smith – 10/11/2026 |
Prêt à éliminer le grippage dans votre prochain projet ?
Que vous soyez confronté à des problèmes de fixations en acier inoxydable grippées sur la chaîne de montage ou que vous ayez besoin de conseils en matière de conception pour la fabrication (DFM) concernant un mécanisme coulissant complexe, l'équipe d'ingénieurs de Shengen est là pour vous aider. Envoyez-nous vos fichiers CAO et vos spécifications opérationnelles, et nous effectuerons une analyse de compatibilité des matériaux afin de vous aider à choisir les alliages, les tolérances et les traitements de surface adaptés pour garantir une production fiable et sans grippage.
Hey, je suis Kevin Lee

Au cours des dix dernières années, j'ai été immergé dans diverses formes de fabrication de tôles, partageant ici des idées intéressantes tirées de mes expériences dans divers ateliers.
Prendre contact
Kevin Lee
J'ai plus de dix ans d'expérience professionnelle dans la fabrication de tôles, avec une spécialisation dans la découpe au laser, le pliage, le soudage et les techniques de traitement de surface. En tant que directeur technique chez Shengen, je m'engage à résoudre des problèmes de fabrication complexes et à favoriser l'innovation et la qualité dans chaque projet.
Ressources connexes

L'estampage à matrice composite : quand l'utiliser et combien cela coûte-t-il ?

Estampage progressif, estampage composé et estampage par matrice de transfert

Matériaux de prototypage : comment choisir le bon matériau
