
Il grippaggio metallico è una forma grave di usura adesiva che si verifica quando due superfici metalliche in scorrimento si saldano a freddo tra loro sotto un’elevata pressione di contatto. Man mano che il movimento prosegue, le aree saldate si lacerano, causando il trasferimento di materiale, la formazione di rigature superficiali e, spesso, il grippaggio permanente delle parti accoppiate.
Se trascorrete un po’ di tempo in officina, probabilmente l’avrete sperimentato in prima persona. Immaginate di serrare un bullone in acciaio inossidabile 304 su un pannello di ispezione. Prima ancora che il bullone raggiunga la forza di serraggio prevista, la resistenza alla rotazione aumenta improvvisamente. Quando provate a svitare il bullone con una chiave, questo si blocca completamente. Una volta tagliato per aprirlo, scoprite che la filettatura è strappata da un lato e fusa con il metallo trasferito dall’altro.
Una volta che si verifica l’abrasione, il danno è irreversibile e comporta solitamente la rottamazione dei componenti, la distruzione delle attrezzature o costosi tempi di fermo macchina. Questa guida illustra in dettaglio come identificare rapidamente l’usura adesiva, le combinazioni di materiali più a rischio e le soluzioni dimensionali e di lubrificazione precise che è necessario specificare nei disegni di produzione per impedire che ciò accada.
Come riconoscere i segni di grippaggio su un componente?
Individuare tempestivamente il tipo esatto di usura consente di prevenire guasti catastrofici al gruppo. Ecco come distinguere il grippaggio metallico dai normali danni superficiali.
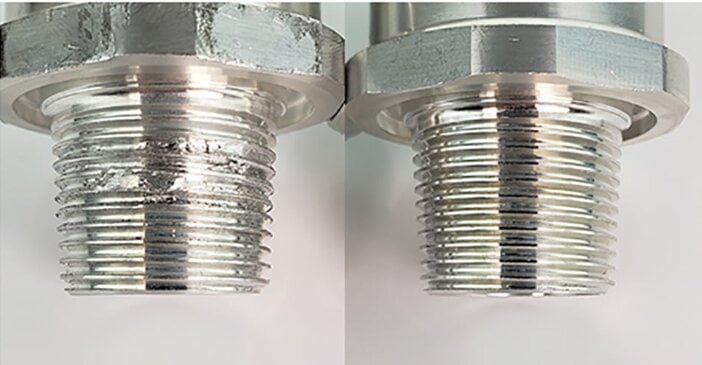
Trasferimento di materiale e superfici lacerate
L'abrasione è caratterizzata da un trasferimento visibile di materiale, da protuberanze e da superfici lacerate lungo la direzione di scorrimento. Non sembra un graffio netto; sembra piuttosto che il metallo sia stato masticato o saldato a freddo. Spesso, passando l’unghia sul punto danneggiato, si avverte un bordo ruvido e in rilievo.
In stampaggio della lamiera, spesso la rigatura si manifesta sotto forma di difetti ricorrenti su pezzi consecutivi. Se più pezzi stampati presentano rigature esattamente nella stessa posizione, gli operatori dovrebbero ispezionare il raggio dello stampo corrispondente. In genere, in quella zona specifica si riscontra la presenza di lamiera aderita direttamente all’acciaio per utensili.
Intreccio delle filettature e graffi da abrasione
Distinguere l’usura da attrito da altri tipi di danni superficiali è fondamentale per determinare le misure correttive da adottare. Utilizzate i sintomi fisici e la tempistica del guasto per individuare la causa principale.
| Modalità di guasto | Quando appare | Dove si trova il danno | Prossimo passaggio per la risoluzione dei problemi |
|---|---|---|---|
| Irascenza | Imprevisto aumento dell'attrito durante il serraggio o lo scorrimento. | Protuberanze, metallo strappato e trasferimento di materiale sulle superfici di contatto. | Verificare le differenze di durezza dei materiali e controllare la lubrificazione. |
| Cross-threading | Resistenza immediata al momento dell'innesto iniziale della filettatura. | Creste filettate danneggiate sul bordo d'attacco del dispositivo di fissaggio. | Verificare l'allineamento del gruppo, la coppia di serraggio iniziale e la corrispondenza del passo della filettatura. |
| Usura da abrasione | Aumento graduale dell'usura nel corso di cicli di funzionamento continui. | Scanalature lineari o segni di solchi lungo il percorso di scorrimento. | Verificare la presenza di contaminazione da particolato e valutare la durezza della superficie. |
Parti danneggiate e rilavorazione
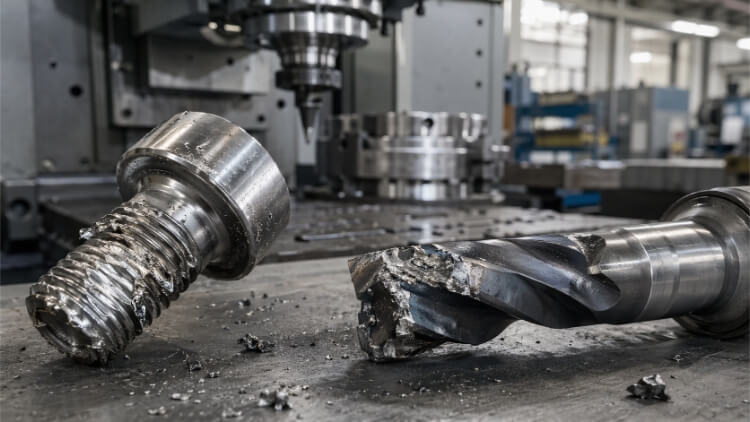
Una volta che si verifica il grippaggio, il danno è solitamente irreversibile. Se un elemento di fissaggio si blocca, cercare di estrarlo con la forza danneggerà la filettatura interna o strapperà via completamente l’inserto filettato. Sia l’elemento di fissaggio che il componente di accoppiamento devono in genere essere scartati oppure richiedono l’utilizzo di inserti per la riparazione della filettatura.
Nelle operazioni di stampaggio, l’individuazione dei segni di grippaggio richiede rigorose procedure di quarantena. Una volta confermata la presenza di usura adesiva sullo stampo, il controllo qualità deve risalire al lotto fino all’ultimo pezzo in regola. Probabilmente lo stampo stesso dovrà essere sottoposto a una lucidatura localizzata o a un nuovo rivestimento prima di poter essere rimesso in servizio, rendendo la prevenzione fondamentale per ridurre al minimo i costi legati ai tempi di inattività.
Cosa rende un contatto metallico più soggetto al grippaggio?
Per prevenire l'usura adesiva occorre innanzitutto comprendere i meccanismi fisici che regolano il contatto tra i materiali. Scopri le variabili nascoste che causano il cedimento di determinate combinazioni di metalli.
Pressione di contatto e film superficiali
L'usura da sfregamento ha origine a livello microscopico. Anche le superfici lavorate presentano picchi e avvallamenti microscopici noti come asperità. Quando due superfici vengono premute l'una contro l'altra, sono proprio queste asperità a sostenere l'intero carico.
A causa del movimento di scorrimento e dell’elevata pressione di contatto, il film protettivo di ossido si rompe, esponendo metallo nudo, altamente reattivo. L'attrito che ne deriva genera un intenso calore localizzato, che provoca la saldatura a freddo delle asperità. Man mano che le parti continuano a muoversi, queste saldature microscopiche si rompono, trascinando con sé il materiale di base.
La finitura superficiale riveste un ruolo fondamentale, ma una superficie più liscia non è sempre sinonimo di qualità superiore. Mentre le superfici ruvide con evidenti segni di lavorazione aumentano l’attrito, quelle altamente lucidate (con Ra inferiore a 0,25 micron) possono di fatto aumentare il rischio di grippaggio. Le superfici ultra-lisce aumentano l’area di contatto effettiva e sono prive delle cavità microscopiche necessarie per trattenere i lubrificanti, creando un effetto di adesione simile a quello del vuoto tra i metalli.
Abbinamento dei materiali e durezza
I materiali auto-accoppiati presentano il rischio più elevato. Una regola empirica standard in ingegneria consiste nel mantenere un differenziale di durezza di almeno 50 Brinell (HB) tra le superfici metalliche a contatto per evitare il grippaggio.
Acciai inossidabili austenitici sono altamente sensibili a causa della loro duttilità e della dipendenza da un sottile strato di ossido. Nei test di soglia ASTM G98 pubblicati dall’ASSDA, l’accoppiamento di un componente in acciaio inossidabile 304 con un altro componente 304, oppure l’accoppiamento di un 304 con un 316 ricotto, produce risultati identicamente insoddisfacenti. Entrambe le combinazioni presentano galling a una sollecitazione di soglia di soli 13 MPa. Quando si progettano o si acquistano parti di ricambio, è necessario valutare sempre il tipo di materiale, la durezza e le condizioni della superficie considerando il sistema nel suo complesso.
Anche l’alluminio e il titanio presentano un’elevata tendenza all’incollaggio: il titanio è noto per l’usura adesiva che si verifica durante le operazioni di formatura nel settore aerospaziale, mentre l’alluminio tende spesso all’incollaggio negli accoppiamenti scorrevoli di precisione non trattati a causa della sua morbidezza.
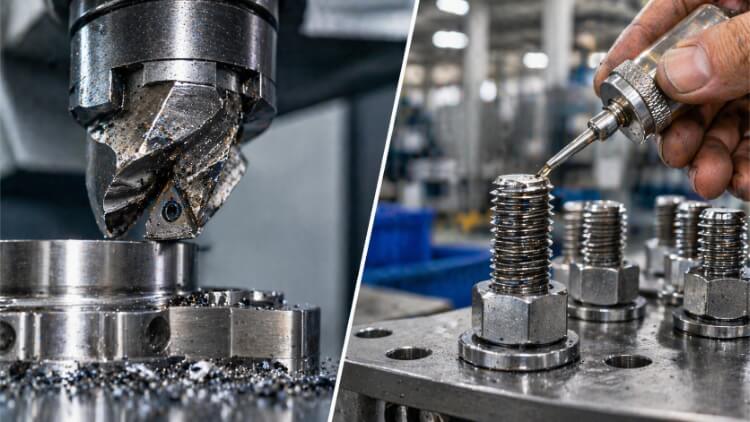
Come prevenire l'usura da sfregamento nelle filettature, nei componenti scorrevoli e nelle matrici?
Per evitare l'usura da sfregamento non basta limitarsi ad aggiungere lubrificanti a caso al gruppo. Scoprite le modifiche collaudate alla progettazione e all'attrezzatura che proteggono i vostri componenti più vulnerabili.
Elementi di fissaggio filettati
La risoluzione dei problemi dovrebbe seguire l'effettiva sequenza di lavorazione in officina: verificare la pulizia della filettatura, rimuovere le bave di lavorazione, assicurarsi che l'allineamento iniziale sia corretto e controllare il passo della filettatura. Le filettature grossolane, in genere, presentano meno segni di grippaggio rispetto a quelle fini. Successivamente, valutare la velocità di serraggio e lo stato della lubrificazione.
Per un assemblaggio come un pannello di ispezione che richiede ripetute operazioni di smontaggio, valutare tre opzioni: applicare manualmente una pasta anti-grippaggio, procurarsi elementi di fissaggio già rivestiti oppure sostituire uno dei componenti di accoppiamento (ad esempio, utilizzando un dado in Nitronic 60 con un bullone in 304).
Quando si introduce un nuovo lubrificante o un nuovo rivestimento per filettature, è necessario verificare nuovamente le condizioni di serraggio utilizzando la combinazione effettiva di elementi di fissaggio. I lubrificanti riducono drasticamente l'attrito, il che significa che il valore standard di coppia “a secco” genererà una forza di serraggio molto più elevata. Se non si riduce la coppia di serraggio specificata per un montaggio “a umido”, il bullone si allungherà o si spezzerà.
Consiglio da esperto: evitare l'uso di avvitatori a impatto sui componenti in acciaio inossidabile. La rotazione ad alta velocità genera un calore da attrito immediato che provoca l’incollaggio prima ancora che il dado si sia posizionato correttamente. Utilizzare sempre utensili manuali o avvitatori a bassa velocità con controllo della coppia.
Parti scorrevoli
Quando si interviene su un albero e una boccola usurati, occorre partire dalla configurazione fisica: verificare il gioco di funzionamento, l’allineamento dell’albero, il carico sui bordi e la ritenzione del lubrificante.
Gli ingegneri valutano i contatti scorrevoli utilizzando il limite PV (pressione × velocità). Questo parametro rappresenta il calore generato dall'attrito; Se il calore supera il limite di dissipazione termica del materiale, le asperità si scioglieranno e si salderanno tra loro.
PV = Pressione nominale di contatto × Velocità di scorrimento Ad esempio: 2 MPa × 0,10 m/s = 0,20 MPa·m/s. È necessario verificare questo risultato calcolato confrontandolo con la scheda tecnica del produttore della boccola, tenendo conto della pressione massima consentita, della velocità e delle temperature di esercizio per quel materiale specifico.
Se la soluzione prevede l'aggiunta di una boccola flangiata, l'applicazione di un lubrificante a film secco o l'anodizzazione con rivestimento duro per i componenti in alluminio, occorre sempre tenere conto dello spessore del rivestimento nel calcolo dell'accoppiamento effettivo. Verificare l'assemblaggio finale utilizzando le quote post-trattamento.
Stampi per stampaggio
Una volta individuata la posizione esatta del trasferimento di materiale sullo stampo, verificare la copertura della lubrificazione, ispezionare il raggio di ingresso dello stampo e valutare le condizioni superficiali dell'area di contatto.
Quando si confrontano le modifiche al processo con l'applicazione di rivestimenti per utensili come il DLC (carbonio simile al diamante), registrare con precisione cosa è stato modificato in ciascuna iterazione. Verificare l'efficacia della soluzione durante una prova di stampaggio in continuo. (ad esempio, controllare l'utensile dopo una serie di 500 colpi di riscaldamento) per garantire che il materiale non si accumuli nuovamente in modo graduale nel corso di un lungo ciclo di produzione.
Cosa inserire nel disegno, nella richiesta di preventivo e nelle istruzioni di lavoro?
Un assemblaggio senza intoppi inizia molto prima che i componenti arrivino in officina. Scopri esattamente come specificare tolleranze, rivestimenti e fasi di assemblaggio nella tua documentazione.
Disegni e distinta dei materiali
Note vaghe causano errori di assemblaggio. Per il pannello di ispezione, una nota di disegno dovrebbe definire in modo esplicito l’abbinamento dei materiali, il trattamento superficiale e i requisiti dimensionali post-rivestimento.
Nota sul disegno di esempio: *”Elementi di fissaggio: acciaio inossidabile 304, placcati in argento. Inserti di accoppiamento: Nitronic 60. Le filettature e gli accoppiamenti a scorrimento devono soddisfare i requisiti dimensionali al termine di tutte le operazioni di placcatura e trattamenti superficiali vengono applicate.”*
Richieste di preventivo e sostituzioni dei fornitori
Nell'approvvigionamento dei componenti, l'ufficio acquisti deve valutare il costo totale della riparazione. La lubrificazione manuale è economica per singolo pezzo, ma allunga i tempi di assemblaggio; gli elementi di fissaggio pre-rivestiti hanno un costo iniziale maggiore, ma diventano più convenienti con l'aumentare dei volumi.
| Metodo di prevenzione | Costo del pezzo | Tempo di montaggio | Tempi di consegna | Disponibilità dei ricambi | Iniziativa di riqualificazione |
|---|---|---|---|---|---|
| Anti-grippaggio manuale | Basso | Alto | Standard | Alto (componenti standard) | Basso (Verificare i limiti di coppia) |
| Elementi di fissaggio preverniciati | Medio | Basso | Più a lungo | Medio (su ordinazione) | Medio (Verificare la resistenza del rivestimento) |
| Sostituzione dei materiali | Alto | Basso | Più a lungo | Basso (leghe speciali) | Elevato (richiede una convalida completa dell'interfaccia) |
Richiedere sempre ai fornitori di indicare esplicitamente nei propri preventivi eventuali sostituzioni proposte di materiali, rivestimenti o lubrificanti, in modo che il reparto tecnico possa valutare il rischio di grippaggio prima di emettere l'ordine di acquisto.
Istruzioni per il montaggio e l'utilizzo degli utensili
Le istruzioni di officina devono eliminare ogni margine di incertezza per l'operatore. I documenti di assemblaggio devono indicare le specifiche esatte del lubrificante, dove applicarlo (ad esempio, *”applicare sulle prime tre filettature”*), i limiti di velocità di serraggio convalidati e le regole per la riapplicazione durante la manutenzione sul campo.
Per gli stabilimenti di stampaggio, le schede di lavorazione devono specificare il metodo di lubrificazione, i punti esatti in cui effettuare i controlli di qualità e la procedura operativa standard che gli operatori devono seguire non appena viene rilevato il primo trasferimento di materiale—il che dovrebbe provocare immediatamente l'arresto della macchina e la messa in quarantena del lotto in corso.
Come verificare la correzione prima della messa in produzione?
Non ci si può permettere di testare una nuova strategia di prevenzione durante la produzione su larga scala. Utilizzate questi metodi di convalida mirati per verificare che la soluzione funzioni prima di dare l'approvazione definitiva.
Selezione dei materiali
Gli ingegneri utilizzano il metodo di prova standard ASTM G98 per confrontare la resistenza di base all'usura da sfregamento di diverse combinazioni di materiali in condizioni controllate. Sebbene questa prova "button-on-block" sia eccellente per individuare le combinazioni di leghe ad alto rischio durante la fase di progettazione, Si tratta di un test statico condotto in ambiente sterile. Non tiene conto dell'espansione termica, della contaminazione da particolato né della complessa geometria del vostro assemblaggio effettivo. Il rilascio della parte finale deve sempre basarsi su prove di convalida che riproducano i carichi effettivi a cui è sottoposta la parte, le condizioni di lubrificazione e le condizioni operative in officina.
Prove di produzione
Una soluzione che sulla carta sembra efficace non ha alcun valore se non regge alle sollecitazioni meccaniche. Le prove di validazione devono riprodurre esattamente le condizioni a cui i componenti saranno sottoposti sul campo o in officina.
| Scenario | Metodo di verifica | Criteri di accettazione |
|---|---|---|
| Elementi di fissaggio per pannelli di ispezione | Utilizzare elementi di fissaggio, rivestimenti e utensili di assemblaggio adatti alla produzione. Eseguire ripetutamente operazioni di montaggio e smontaggio in base ai cicli di manutenzione previsti. | Raggiunge il carico di serraggio previsto e si sgancia in modo fluido. La coppia di funzionamento non deve aumentare di oltre 10-15% nel corso dei cicli, e i fili non presentano segni visibili di adesione, deformazione o strappo. |
| Albero e boccola | Eseguire il collaudo dell'assieme in condizioni reali di carico, velocità, corsa e lubrificazione previste. | Completa il ciclo di funzionamento specificato. La resistenza di funzionamento e l’usura delle superfici di contatto rimangono rigorosamente entro i limiti di tolleranza previsti dal progetto. |
| Fustella | Eseguire una prova di funzionamento in continuo utilizzando lamiere di qualità di produzione e parametri di pressatura convalidati. Ispezionare l'utensile a intervalli prestabiliti. | I pezzi stampati soddisfano gli standard visivi e dimensionali. I raggi critici degli stampi non presentano accumuli progressivi di materiale. La forza di stampaggio rimane stabile, senza picchi inspiegabili. |
Rilascio in produzione e riqualificazione
La documentazione chiude il ciclo. Un verbale di rilascio formale garantisce che la correzione sia stata verificata e fissa lo standard di assemblaggio per la produzione.
Il numero di cicli di prova e i limiti esatti sono determinati dai requisiti relativi al ciclo di vita del prodotto. È fondamentale che, qualora l’ufficio acquisti dovesse in seguito cambiare il fornitore di elementi di fissaggio, il fornitore di servizi di galvanizzazione o la marca di lubrificante, l’ufficio tecnico avvii immediatamente una prova di riqualificazione per verificare che le nuove variabili non causino nuovamente il grippaggio.
Esempio: Registro di rilascio del primo articolo – Commissione di ispezione
| Configurazione del test | Cicli obbligatori | Criteri di accettazione | Risultato | Approvazione tecnica |
|---|---|---|---|---|
| Bullone in acciaio inossidabile 304 + dado in Nitronic 60 (non lubrificato) | 25 cicli di installazione/rimozione | Precarico nominale raggiunto alla coppia specificata (± 5%). Nessun strappo della filettatura né grippaggio. | PASS | J. Smith – 10/11/2026 |
Sei pronto a eliminare l'usura da sfregamento nel tuo prossimo progetto?
Che si tratti di elementi di fissaggio in acciaio inossidabile bloccati sulla linea di assemblaggio o di bisogno di consulenza in materia di DFM per un meccanismo di scorrimento complesso, il team di ingegneri di Shengen è pronto ad aiutarvi. Inviateci i vostri file CAD e le vostre specifiche operative, ed effettueremo un'analisi di compatibilità dei materiali per aiutarvi a scegliere le leghe, le tolleranze e i trattamenti superficiali più adatti, al fine di garantire una produzione affidabile e priva di abrasioni.
Ciao, sono Kevin Lee

Negli ultimi 10 anni mi sono immerso in varie forme di lavorazione della lamiera, condividendo qui le mie esperienze in diverse officine.
Contattate
Kevin Lee
Ho oltre dieci anni di esperienza professionale nella fabbricazione di lamiere, con specializzazione nel taglio laser, nella piegatura, nella saldatura e nelle tecniche di trattamento delle superfici. In qualità di direttore tecnico di Shengen, mi impegno a risolvere sfide produttive complesse e a promuovere innovazione e qualità in ogni progetto.
Risorsa correlata

Stampaggio con matrice composta: quando utilizzarlo e quanto costa

Stampaggio progressivo, composto e a matrice di trasferimento

Materiali per la prototipazione: come scegliere il materiale giusto
