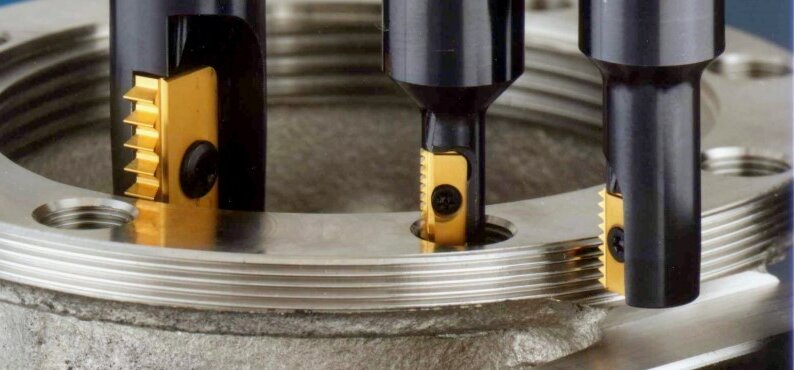
El fresado de roscas es un proceso de mecanizado CNC que permite crear roscas internas o externas mediante una fresa giratoria que se desplaza siguiendo una trayectoria helicoidal. A diferencia del roscado tradicional, aplica fuerzas de corte menores, lo que lo convierte en el método más seguro para roscar metales duros, agujeros ciegos y componentes de gran valor.
Todo operario de máquina conoce esa sensación de desánimo que se siente al romper un macho estándar dentro de una pieza cara y casi terminada. Cuando la seguridad del proceso es más importante que la velocidad pura, el fresado de roscas es la solución técnica. Requiere una interpolación CNC precisa y una selección cuidadosa de las herramientas, pero ofrece un control total sobre los diámetros de paso y la evacuación de virutas.
Esta guía explica con detalle cómo funciona exactamente el movimiento de corte, el punto de equilibrio económico entre el fresado y el roscado, y las estrategias que se aplican en el taller para mantener tolerancias de rosca estrictas sin tener que desechar piezas.
¿Cómo se crea una rosca mediante el fresado de roscas con CNC?
En esta sección se describen los aspectos prácticos del proceso antes de tener en cuenta los costes de utillaje o la estrategia de fabricación.
Interpolación helicoidal
El fresado de roscas se basa en tres movimientos sincronizados de la máquina, conocidos como «interpolación helicoidal». El controlador CNC coordina estos ejes simultáneamente:
- La herramienta de corte gira sobre su propio eje central.
- El centro de la herramienta se desplaza siguiendo una trayectoria circular a lo largo de los ejes X e Y.
- El husillo de la máquina se desplaza a lo largo del eje Z exactamente un paso de rosca por cada vuelta completa.
La combinación del movimiento circular en los ejes X-Y y del movimiento lineal en el eje Z da lugar a la forma de la rosca. A diferencia de lo que ocurre con el roscado, la velocidad de rotación de la herramienta no determina el paso de la rosca; este lo controla la interpolación CNC.
Por ejemplo: En el caso de una rosca M10 × 1,5, la trayectoria de la herramienta se desplaza exactamente 1,5 mm a lo largo del eje Z durante una revolución circular completa.
Carga de corte y contacto radial
La carga de corte en el fresado de roscas es considerablemente menor que en el roscado.
Una broca de roscar entra en contacto simultáneamente con 100% de la circunferencia del orificio, lo que requiere un par de giro enorme y genera fuerzas de corte considerables. Una fresa de roscar, por lo general, solo entra en contacto con De 10% a 15% del diámetro interior en un momento dado.
Dado que el contacto radial es limitado, los operarios pueden dividir la profundidad total de la rosca en varias pasadas más ligeras. Esto reduce el par de corte, disminuye el riesgo de deformación en piezas de paredes delgadas y permite mantener unas cargas de corte manejables al mecanizar aleaciones resistentes como el titanio.
Entrada, corte y salida
Una operación estándar de fresado de roscas sigue una secuencia estricta para garantizar la calidad de la rosca y prolongar la vida útil de la herramienta:
- Taladra o perfora el agujero piloto hasta alcanzar el diámetro menor especificado.
- Bisela la abertura del orificio para eliminar las rebabas.
- Coloca la fresadora de roscas de forma segura dentro del orificio.
- Arc-in hasta la pared del agujero.
- Ejecuta la trayectoria de herramienta helicoidal.
- Realiza una pasada adicional con muelles (pasada de acabado) si así lo exige la tolerancia.
- Salida de arco y retira la herramienta alejándola de la pieza.
En arc-in Este movimiento es un paso fundamental. Al entrar en contacto con el material mediante una curva gradual, en lugar de una línea recta, se reduce el impacto radial repentino sobre la fresa. Sin este movimiento en arco, la herramienta tiende a desviarse, lo que provoca roscas cónicas (en las que la parte superior del orificio es más ancha que la inferior) y deja una marca visible en la cresta de la rosca.
Fresado de roscas frente a roscado: cuándo es más adecuado cada uno
La elección del proceso depende de la geometría de la pieza, las propiedades del material y la reducción de los riesgos de producción.
Piezas de gran valor y difíciles de fabricar
En entornos de mecanizado pesado, el fresado de roscas es el método habitual para:
- Acero inoxidable, titanio e Inconel.
- Aceros templados y otros materiales difíciles de mecanizar.
- Roscas de gran diámetro.
- Agujeros ciegos profundos en los que existe riesgo de acumulación de virutas.
- Componentes de paredes delgadas.
- Proyectos que requieren ajustes precisos del diámetro primitivo.
El razonamiento técnico es puramente práctico. Distribuir la carga de corte en varias pasadas permite controlar el calor y evita que la herramienta falle. Si una fresa de rosca se rompe, su diámetro es menor que el del orificio, por lo que simplemente se cae o se puede expulsar fácilmente con aire comprimido.
Por el contrario, un grifo roto suele requerir Electroerosión extracción —lo que alarga el plazo de entrega en varios días u obliga al taller a desechar un colector de 500 simplemente porque un macho de roscar de 20 se ha roto en la operación final—. Además, la compensación de la fresa CNC permite al operario ajustar con precisión el tamaño de la rosca utilizando un calibre «Go/No-Go», un nivel de control que el roscado manual no puede ofrecer.
El punto óptimo del tapping
La punción sigue siendo muy eficaz y suele ser la mejor opción para:
- Roscas estándar de diámetro pequeño.
- Aluminio, latón y acero dulce de fácil mecanizado.
- Series de producción a gran escala de orificios idénticos.
- Uniones de montaje estándar en las que no es necesario realizar ajustes precisos del diámetro de paso.
- Equipos antiguos que carecen de capacidades estables de interpolación helicoidal.
La regla básica: El fresado de roscas ofrece control y flexibilidad. El roscado ofrece rapidez y sencillez.
Coste total y requisitos de la solicitud de presupuesto
Comparar el precio inicial de un macho de roscar con el de una fresadora de roscas solo representa una pequeña parte del gasto real. Los compradores y los ingenieros de producción deberían evaluar el coste por orificio roscado.
El coste total de producción incluye el tiempo de programación, la configuración inicial, el tiempo de ciclo por orificio y la vida útil prevista de la herramienta. También hay que tener en cuenta la frecuencia de los cambios de herramienta, el coste de gestionar una herramienta rota, el riesgo de desperdicio, la consolidación del inventario de herramientas y el tiempo de inspección.
A menudo nos encontramos con solicitudes de presupuesto en las que solo se especifica el tamaño de la rosca. Para obtener un presupuesto preciso y evitar retrasos en la producción, asegúrate de que la documentación esté completa.
Qué incluir en una solicitud de presupuesto para fresado roscado:
- Norma y tamaño de la rosca (p. ej., M8x1,25, 1/4-20 UNC)
- Rosca interna o externa
- Rosca a la derecha o a la izquierda
- Agujero pasante o agujero ciego
- Profundidad total de la rosca
- Clase de tolerancia (p. ej., 6H, 2B)
- Material y dureza
- Cantidad del pedido
- Requisitos específicos de inspección
Elige la fresadora de roscas adecuada
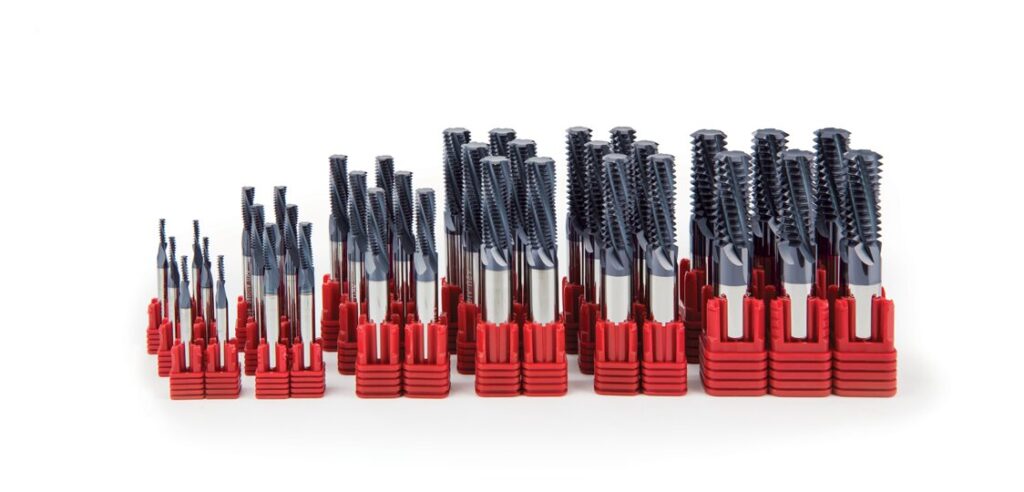
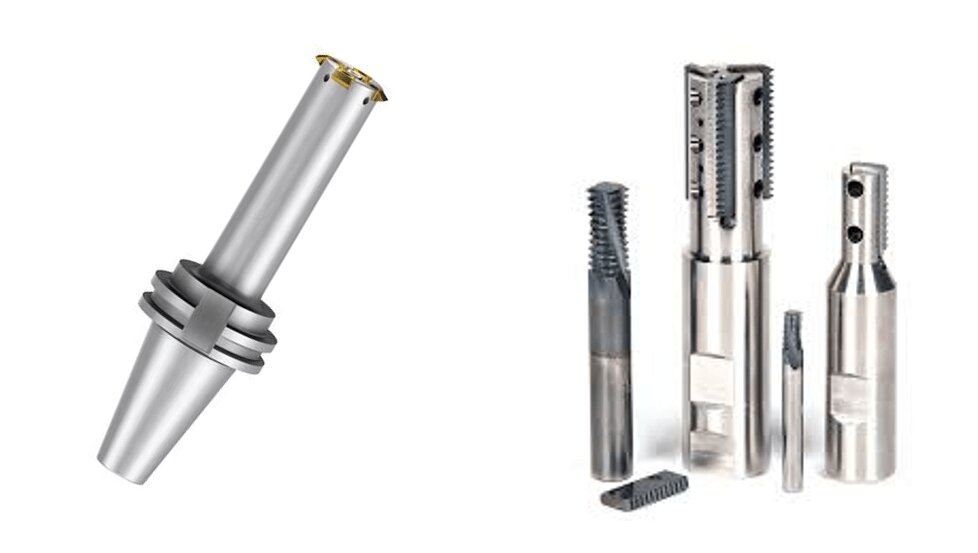
La elección de la fresa de roscar adecuada es una decisión de ingeniería, no solo una cuestión de hojear un catálogo de herramientas. Requiere adaptar la geometría física de la herramienta y el sustrato de carburo a las condiciones específicas del proyecto.
Cortadores de una sola forma frente a cortadores de varias formas
| Tipo de cortador | Ideal para | Ventaja principal | Limitación principal |
|---|---|---|---|
| Formulario único | Roscas a medida, orificios profundos y lotes pequeños | Mayor flexibilidad | Tiempo de ciclo más largo |
| Multiformato | Patrones estándar y producción en serie | Mecanizado más rápido | Normalmente, específico para cada tono |
A la hora de evaluar el perfil de la herramienta, los ingenieros deben encontrar un equilibrio entre el tiempo de ciclo y la flexibilidad del utillaje:
- Cortadores de una sola forma tienen un único perfil de corte. Pueden mecanizar hilos de distintos diámetros —siempre que el paso sea el mismo— y prácticamente no tienen limitaciones en cuanto a la profundidad del hilo. Sin embargo, dado que solo cortan un paso de hilo por revolución, requieren varias pasadas helicoidales para completar un agujero profundo, lo que se traduce en un tiempo de ciclo más largo.
- Cortadoras multifuncionales cuentan con varios dientes separados entre sí exactamente por un paso a lo largo del filo de corte. Cortan toda la profundidad de la rosca en una sola pasada helicoidal de 360 grados, lo que reduce drásticamente el tiempo de ciclo. La contrapartida es una menor versatilidad: una herramienta multifigura está limitada a un paso específico, y la longitud efectiva de su canal debe ser igual o ligeramente superior a la profundidad de rosca requerida.
- Aspectos a tener en cuenta en el taladrado profundo: En el caso de los agujeros profundos, los operarios deben comprobar el juego del cuello de la herramienta. Las fuertes fuerzas de corte radiales pueden provocar la desviación de la herramienta. En aplicaciones profundas, una herramienta de forma única o una fresa de dientes escalonados suele ser una opción más segura para controlar la presión de corte.
Herramientas de metal duro macizo frente a herramientas con plaquitas intercambiables
La elección entre herramientas macizas y indexables suele depender del diámetro de la rosca, los requisitos de precisión y la rigidez de la máquina:
- Herramientas de metal duro monolítico son el estándar para diámetros pequeños y medianos y roscas de alta precisión. Ofrecen una rigidez superior. Sin embargo, las herramientas de metal duro macizo de diámetro pequeño son muy sensibles a la excentricidad del husillo (TIR); incluso una excentricidad de 0,01 mm puede provocar un desgaste irregular o romper una microfresa de rosca al instante. Las herramientas de metal duro de largo alcance suelen ser necesarias para cavidades profundas.
- Herramientas con plaquitas intercambiables utilizan insertos de carburo reemplazables montados en un cuerpo de acero. Suelen ser la opción más rentable para roscas grandes de más de M24 (o 1 pulgada) y cortes de desbaste intensos. Aunque el coste inicial del cuerpo de la herramienta es elevado, el coste por filo de corte es mucho menor.
- Requisitos del equipo: Las fresas de rosca indexables de gran tamaño requieren una rigidez considerable de la máquina y un par elevado en el husillo. Si la configuración carece de rigidez, las vibraciones arruinarán el acabado de la rosca y romperán la plaquita. En definitiva, el precio de la plaquita por sí solo no puede sustituir a un cálculo exhaustivo del coste por orificio.
Condiciones del material, la rosca y el orificio
Antes de elegir una herramienta y calcular los avances y las velocidades de corte, los operarios de máquina revisan una lista de comprobación estándar con las condiciones del proyecto:
- Material y dureza de la pieza de trabajo
- Diámetro, paso y forma de la rosca
- Clase de tolerancia (p. ej., 6H, 2B)
- Rosca interna frente a rosca externa
- Orificio pasante frente a. agujero ciego
- Profundidad total de la rosca y saliente máximo de la herramienta
- Volumen de producción
- Límites de revoluciones por minuto (RPM) de la máquina y rigidez general
Consejos sobre materiales para el taller:
- Aluminio: Céntrate en evitar la acumulación de material en los bordes (BUE) y en gestionar la evacuación de virutas.
- Acero inoxidable: Es importante evitar el endurecimiento por trabajo. La herramienta debe seguir avanzando; si se detiene o roza contra la pared, el material se endurecerá al instante y se estropeará la fresa.
- Titanio: Presta especial atención a la gestión del calor. El titanio no disipa bien el calor, lo que significa que este se transfiere directamente al filo.
- Acero endurecido: Céntrate en gestionar el desgaste de las herramientas abrasivas mediante la selección adecuada del recubrimiento y el control de las velocidades de corte.
- Agujeros ciegos profundos: Presta especial atención al espacio libre en el cuello y a evitar que se acumulen virutas en el fondo del taladro.
Programar un ciclo estable de fresado con hilo
La programación de una fresadora de roscas requiere un conocimiento profundo de las trayectorias de mecanizado CNC, la compensación de la fresa y la dinámica de las virutas.
Lectura de una trayectoria de herramienta helicoidal
A continuación se muestra un ejemplo simplificado de una trayectoria de herramienta helicoidal utilizando código G estándar (habitual en controladores Fanuc y similares).
Código G
G00 X0. Y0. Z2,0 (Desplazamiento rápido al centro del orificio, distancia de seguridad en Z)
G01 Z-15,0 F500. (Avance hacia abajo hasta el fondo del orificio)
G41 D01 X5,0 Y0. F150.   (Activar la compensación del radio de la fresa, entrada en arco hacia la pared)
G03 X5,0 Y0,0 I-5,0 J0,0 Z-13,5 (Interpolación helicoidal: círculo completo mientras Z se desplaza un paso hacia arriba)
G00 X0. Y0. (Salida en arco hacia el centro)
G40 (Cancelar la compensación del radio de la fresa)
G00 Z10,0 (Retirada rápida del agujero)
Variables clave que hay que comprender:
- G02 / G03: Determina el sentido de giro (en el sentido de las agujas del reloj o en sentido contrario a las agujas del reloj).
- Yo, J (o R): Define el radio y el punto central de la trayectoria circular en el plano X-Y.
- Z: Define el movimiento axial (caída de paso) por revolución.
- G41 / G42 (Compensación del radio de la fresa): Esta es el arma secreta comercial del fresado de roscas. Si una comprobación con un calibre «Go/No-Go» revela que la rosca está 0,02 mm demasiado apretada, el operario no descarta la pieza. Simplemente ajusta la compensación por desgaste en el controlador en 0,01 mm y vuelve a ejecutar la trayectoria de la herramienta para conseguir un ajuste perfecto.
La trampa de la velocidad de avance:
La velocidad de avance programada en el CNC (avance por la línea central) NO es la misma que la velocidad de avance real de corte en la pared del orificio. En el caso de las roscas internas, debes reducir la velocidad de avance programada para evitar sobrecargar la herramienta.
Fórmula:
Avance programado = Avance deseado × (diámetro de la rosca - diámetro de la fresa) / diámetro de la rosca
Nota: Este código tiene carácter meramente ilustrativo. Los comandos, desplazamientos, direcciones y movimientos de seguridad reales dependen estrictamente del controlador CNC, la fresa y la configuración de la rosca.
Fresado ascendente y dirección de la trayectoria de la herramienta
La dirección de la trayectoria de la herramienta no es una constante universal. Varía en función de si la rosca es interna o externa, y de si es a la derecha o a la izquierda.
En nuestros talleres mecánicos, el procedimiento habitual para un típico rosca interna a la derecha es utilizar fresado ascendente.
Al comenzar por la parte inferior del agujero ciego e interpolar hacia arriba (utilizando G03 para una herramienta estándar de giro a la derecha), la fresa arrastra de forma natural las virutas hacia arriba y fuera del agujero. Si se programa de arriba hacia abajo, la herramienta empuja las virutas hacia el fondo del agujero, lo que suele provocar el recorte de las virutas, un acabado superficial deficiente y la rotura de la herramienta.
Control del líquido refrigerante y de las virutas
La estrategia de refrigeración en el fresado de roscas viene determinada por el material y la geometría del orificio. Aplicar un método de refrigeración “estándar” a todos los proyectos es una receta para el fracaso.
- Aluminio: Requiere un gran caudal de líquido refrigerante para eliminar rápidamente las virutas y evitar que el aluminio se adhiera a la fresa (BUE).
- Acero inoxidable y titanio: El calor y la fricción son los principales enemigos. Se recomienda encarecidamente utilizar refrigerante a alta presión —a ser posible, refrigerante a través del husillo (TSC), si la fresa lo admite— para disipar el calor de la zona de corte y eliminar las virutas de los orificios profundos.
- Aceros templados: El refrigerante líquido puede provocar un choque térmico en el filo de carburo en aplicaciones de alta dureza, lo que da lugar a microfracturas. El mecanizado en seco con un chorro de aire comprimido suele ser el método preferido.
- Agujeros ciegos: Confiar en boquillas de refrigerante externas estándar para llegar al fondo de un agujero ciego profundo es arriesgado. Si no se dispone de TSC, los operarios deben asegurarse de que la presión del chorro de aire o del refrigerante esté correctamente ajustada para limpiar el fondo de la cavidad. La lubricación con cantidad mínima (MQL) puede funcionar bien, pero su idoneidad depende estrictamente de las propiedades térmicas del material y de las recomendaciones del fabricante de la herramienta.
¿Cómo mantener el calibre del hilo y evitar los desechos?
Una vez programada la trayectoria de la herramienta y cargada la fresa, la atención se centra en el control del proceso. Esta fase consiste en gestionar los espacios libres, compensar la deflexión de la herramienta y verificar las dimensiones comparándolas con el plano técnico.
Holgura en agujeros piloto y agujeros ciegos
Una trayectoria de fresado de roscas perfecta fracasará si la preparación del orificio es defectuosa. El orificio piloto determina el diámetro menor de una rosca interna e influye directamente en la carga de corte.
- Agujeros piloto de tamaño insuficiente obligar a la fresadora de roscas a eliminar el exceso de material, lo que aumenta la presión de corte radial y provoca la desviación de la herramienta o su rotura inmediata.
- Agujeros piloto de gran tamaño Esto da lugar a una cresta de rosca truncada (aplanada) y a un perfil incompleto, lo que hará que no supere la comprobación con un calibre de pasador de diámetro menor.
- Biselado Se recomienda encarecidamente realizar la apertura del orificio antes del fresado roscado para eliminar las rebabas y conseguir un punto de entrada limpio.
- Piezas de paredes delgadas requieren una sujeción cuidadosa. Si el tornillo de banco o el dispositivo de sujeción deforman la pieza durante el mecanizado, la rosca adoptará una forma ovalada una vez que se libere la presión de sujeción.
Al mecanizar agujeros ciegos, los operarios deben tener en cuenta que la profundidad total de la rosca nunca es igual a la profundidad de taladrado. La herramienta necesita espacio físico para poder actuar en el fondo del agujero.
Fórmula de liquidación:
Profundidad de taladrado = Profundidad total de la rosca + Holgura de la fresa (punta no cortante) + Espacio para virutas + Margen de seguridad
No existe una medida universal y fija para el juego. El espacio exacto necesario depende estrictamente de la geometría de la fresa y de la dirección de la trayectoria de la herramienta seleccionada.
Deformación, compensación e inspección
La flexión de la herramienta —la ligera deformación de la fresa bajo una carga radial— es inevitable, sobre todo en el caso de las herramientas de gran alcance. Para contrarrestar este fenómeno y cumplir con tolerancias estrictas, los talleres de mecanizado aplican un riguroso proceso de inspección del primer artículo (FAI):
- Reducir el tamaño en la primera pasada: Programa la trayectoria inicial de la herramienta para dejar una pequeña cantidad de material en el diámetro primitivo.
- Comprobación inicial: Limpia el orificio y compruébalo con un calibre de roscas tipo «Go/No-Go». Normalmente, el calibre «Go» no encajará en esta fase.
- Ajustar la remuneración: En función del ajuste del calibre, ajusta la compensación del radio de la fresa (desviación por desgaste) en el controlador CNC.
- Pase de primavera: Vuelve a ejecutar la trayectoria de la herramienta (lo que a menudo se denomina «pasada de acabado») sin modificar las dimensiones programadas para eliminar el material restante.
- Verificación final: Comprueba de nuevo la rosca. El calibre «Go» debería enroscarse con suavidad, sin atascarse, y el calibre «No-Go» no debería pasar de las dos primeras roscas.
- Bloquear y supervisar: Guarda el valor de compensación estable. A medida que avanza la producción, comprueba periódicamente el ajuste del calibre para compensar el desgaste gradual de la herramienta.
Los métodos de inspección deben ajustarse a las tolerancias indicadas en los planos. Los calibres de «pasa/no pasa» verifican el montaje funcional. Se utilizan micrómetros de rosca y el método de los tres hilos para medir con exactitud el diámetro de paso de las roscas externas. Se requieren comparadores ópticos o proyectores de perfiles para verificar los ángulos específicos de la rosca y los radios de raíz.
Problemas habituales y ajustes
| Problema | Causa probable | Ajuste práctico |
|---|---|---|
| El hilo está demasiado tenso | Corte radial insuficiente o desgaste de la herramienta. | Ajusta la compensación de la fresa para aumentar la profundidad de corte. |
| El hilo está demasiado flojo | Un corte radial excesivo o un desplazamiento incorrecto. | Reduzca el diámetro compensado; compruebe la excentricidad de la herramienta. |
| El fondo del agujero es más estrecho | Deformación de la herramienta o virutas atascadas. | Reducir el contacto radial, añadir una pasada de resorte y mejorar la evacuación de virutas. |
| La superficie de la rosca presenta vibraciones | Saliente excesivo de la herramienta o montaje deficiente. | Mejora la rigidez y ajusta la carga de corte. |
| Variaciones de tamaño en el lote | Desgaste de la herramienta, excentricidad del husillo o dilatación térmica. | Comprueba la excentricidad y actualiza la compensación por desgaste. |
| La entrada tiene una marca visible | Trayectoria de la herramienta de entrada o salida de arco deficiente. | Corrige el movimiento de entrada y salida para que forme un arco radial suave. |
Caso práctico en planta de producción: eliminación de los desechos en componentes de alto valor
- Material: Acero inoxidable 316L
- Especificaciones del hilo: M12 × 1,75
- Tipo de orificio: Agujero ciego, profundidad total de la rosca: 22 mm
- Tipo de cortador: Fresa de rosca de una sola forma de metal duro con recubrimiento de TiAlN
- Decisión sobre el proceso: El componente era un colector de fluidos a medida, con más de $300 en materia prima y tiempo de mecanizado previo. El roscado de acero 316L con una profundidad ciega de 22 mm entrañaba un riesgo inaceptable de rotura del macho de roscar y de acumulación de virutas. Optamos por el fresado de roscas para garantizar la seguridad del proceso.
- Primera inspección: La primera pasada se programó deliberadamente muy ajustada. El indicador Go se bloqueó tras una vuelta.
- Ajuste: El operario ajustó la compensación por desgaste del CNC en -0,015 mm y realizó una pasada de muelles.
- Resultado: Las dimensiones finales se verificaron mediante un calibre de rosca calibrado y una inspección completa del perfil en nuestra máquina de medición por coordenadas (CMM). Aunque el tiempo de ciclo por orificio fue 12 segundos mayor que en el roscado, el lote de 200 colectores se completó sin ningún desecho y sin que se rompiera ninguna herramienta.
Conclusión
El fresado de roscas no es necesariamente mejor que el roscado. Resulta útil cuando se trata de materiales difíciles, agujeros ciegos, roscas de gran tamaño, piezas de alto valor, múltiples tamaños de rosca o cuando es necesario un control más estricto del ajuste de la rosca, lo que hace que la fiabilidad del proceso sea más importante que lograr el tiempo de ciclo más corto posible.
¿No sabes si es mejor el fresado de roscas o el roscado para tu pieza? Envíanos tus archivos CAD en 3D (STEP, IGES o SLDPRT) junto con las especificaciones de los materiales, los requisitos de roscado y la cantidad a fabricar.. Nuestro equipo de ingeniería revisará el diseño para comprobar su viabilidad de fabricación y le proporcionará una estrategia de mecanizado práctica en un plazo de 24 horas.
Preguntas frecuentes
¿Puede una fresadora de roscas cortar roscas de diferentes tamaños?
Sí, siempre que las roscas tengan exactamente el mismo paso y la misma forma (por ejemplo, una herramienta con un paso de 1,5 mm puede roscar M10x1,5, M12x1,5 y M16x1,5). Sin embargo, el diámetro de la fresa debe ser menor que el diámetro menor del orificio más pequeño, y el alcance efectivo de la herramienta debe adaptarse a la rosca más profunda.
¿Se pueden fabricar roscas a la izquierda mediante fresado de roscas?
Sí. A menudo se pueden fabricar roscas a la izquierda y a la derecha utilizando la misma fresa. La dirección de la rosca viene determinada íntegramente por la trayectoria de la herramienta CNC (cambiando la dirección de la interpolación circular y la dirección de desplazamiento del eje Z). Los programadores deben comprobar siempre que la trayectoria de la herramienta se ajuste a la geometría de la fresa para evitar roces.
¿Se puede llegar hasta el fondo de un agujero ciego mediante fresado roscado?
El fresado de roscas permite cortar mucho más cerca del fondo de un agujero ciego que un macho cónico estándar, ya que la fresa tiene una cara plana. Sin embargo, no puede cortar perfectamente a ras del fondo. Los operarios deben dejar un margen de seguridad para la punta no cortante de la herramienta, un espacio libre radial de entrada y la evacuación de virutas.
¿Son más resistentes las roscas fresadas?
No. La resistencia mecánica de una rosca depende del material de la pieza, de la forma de la rosca, de las tolerancias del diámetro primitivo y de la longitud de acoplamiento. El fresado de roscas proporciona al operario un control dimensional superior sobre la rosca, pero no altera la resistencia física del propio material.
¿Cómo se comprueba la precisión del fresado roscado?
La precisión suele comprobarse en la planta de producción mediante calibres de cono o de anillo estándar del tipo «Go/No-Go», que verifican el ajuste funcional. Para obtener datos dimensionales precisos, las roscas externas se comprueban con micrómetros de rosca o mediante el método de los tres hilos, mientras que los perfiles de rosca complejos se verifican fuera de línea utilizando comparadores ópticos o máquinas de medición por coordenadas (CMM).
Hola, soy Kevin Lee
Durante los últimos 10 años, he estado inmerso en diversas formas de fabricación de chapa metálica, compartiendo aquí ideas interesantes de mis experiencias en diversos talleres.
Póngase en contacto
Kevin Lee
Tengo más de diez años de experiencia profesional en la fabricación de chapas metálicas, especializada en corte por láser, plegado, soldadura y técnicas de tratamiento de superficies. Como Director Técnico de Shengen, me comprometo a resolver complejos retos de fabricación y a impulsar la innovación y la calidad en cada proyecto.
Recursos relacionados
Uniones por prensado en chapa: diseño, coste y calidad
Acero 4140 frente a acero 4130: mecanizado, soldadura y selección
Alivios de plegado en chapa: dimensiones, formas y normas de DFM