ねじ切り加工は、らせん状の軌道を描いて回転するカッターを用いて、内ねじまたは外ねじを形成するCNC加工プロセスです。従来のタップ加工とは異なり、切削抵抗が小さいため、硬質金属、盲穴、および高価な部品のねじ切りにおいて最も安全な方法となっています。.
機械加工者なら誰でも、ほぼ完成間近の高価な部品の中で、標準的なタップが折れてしまうという絶望感を経験したことがあるでしょう。加工の確実性が単純な加工速度よりも重要になる場合、ねじ切り加工こそが技術的な解決策となります。これには精密なCNC補間と慎重な工具選定が必要ですが、ピッチ径や切りくずの排出を完全に制御することができます。.
このガイドでは、切削動作の仕組み、フライス加工とタップ加工の経済的な分岐点、そして部品を廃棄することなく厳しいねじ公差を維持するための現場での戦略について、詳しく解説しています。.
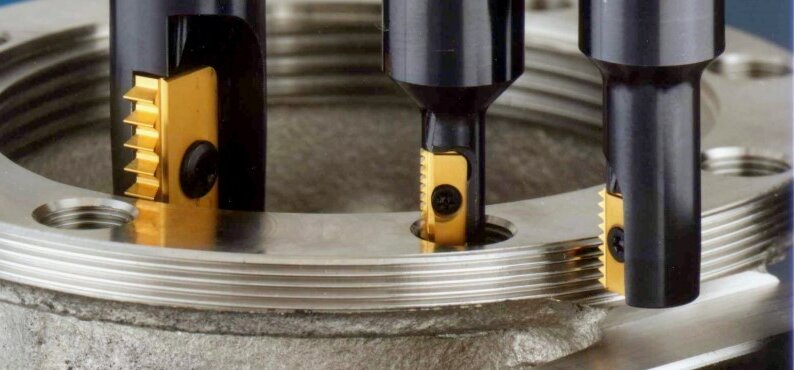
CNCねじ切り加工はどのようにねじを形成するのか?
このセクションでは、金型費用や製造戦略を考慮する前の、プロセスの仕組みについて概説します。.
ヘリカル補間
スレッドミリングは、「ヘリカル補間」と呼ばれる3つの同期した機械動作に基づいています。CNCコントローラは、これらの軸を同時に制御します:
- 切削工具は、その中心軸を中心に回転する。.
- このツールの中心は、X軸とY軸に沿って円形の軌道を描いて移動します。.
- この機械のスピンドルは、Z軸に沿って1回転につき正確に1ピッチ分移動します。.
円形のX-Y方向の動きと直線的なZ軸方向の動きを組み合わせることで、ねじ形状が形成されます。タップ加工とは異なり、工具の回転速度によってねじピッチが決まるわけではなく、CNCの補間によって制御されます。.
例 M10 × 1.5のねじ切り加工では、1回転ごとにツールパスがZ軸方向に正確に1.5 mm移動します。.
切削荷重と半径方向の噛み合い
ねじ切り加工における切削負荷は、タップ加工に比べて大幅に低くなります。.
タップは穴の円周上の100%を同時に切削するため、巨大なトルクが必要となり、大きな切削力が発生します。一方、ねじ切りフライスは通常、 10% から 15% へ その時点における穴径。.
半径方向の噛み合いが限られているため、工作機械のオペレーターは、ねじの全深さを複数の浅い切削パスに分割することができます。これにより、切削トルクが低減され、薄肉部品の変形リスクが軽減されるほか、チタンなどの難削合金加工においても、切削負荷を管理可能な範囲に抑えることができます。.
進入、切断、退出
標準的なねじ切り加工では、ねじの品質を確保し、工具の寿命を維持するために、厳格な手順に従います:
- パイロット穴を、指定された小径までドリルで穴あけするか、ボーリング加工してください。.
- 穴の開口部に面取りを施し、バリを取り除きます。.
- スレッドミルを穴の中に安全に配置してください。.
- アークイン 穴の壁まで。.
- らせん状のツールパスを実行します。.
- 公差の要件に応じて、追加のスプリングパス(仕上げパス)を実行してください。.
- アークアウト そして、工具をワークから離して引き抜きます。.
について アークイン この動きは極めて重要な工程です。直線ではなく緩やかな曲線を描いて材料に接触させることで、カッターにかかる急激な半径方向の衝撃を軽減できます。この弧を描くような動きがないと、工具がたわみやすくなり、その結果、テーパーねじ(穴の上部が下部よりも広いねじ)が生じたり、ねじ山頂部に目に見える跡が残ったりします。.
スレッドミリングとタッピング:それぞれの最適な用途
工程の選定は、部品の形状、材料特性、および製造リスクの低減によって決まります。.
高付加価値かつ製造が困難な部品
重切削環境において、ねじ切り加工は以下の用途において標準的な方法となっています:
- ステンレス鋼、チタン、インコネル。.
- 焼入れ鋼やその他の加工が困難な材料。.
- 大径ねじ。.
- 切りくずの詰まりが危険となる深い盲孔。.
- 薄肉部品。.
- ピッチ直径の精密な調整を必要とするプロジェクト。.
この設計上の考え方は、純粋に実用的なものです。切削荷重を複数のパスに分散させることで、発熱を抑え、工具の破損を防ぐことができます。万が一、ねじ切りミルが破損した場合でも、その直径は穴の直径よりも小さいため、単に脱落するか、エアで簡単に吹き飛ばすことができます。.
逆に、蛇口が壊れている場合は、多くの場合、 ED タップ加工――これによりリードタイムが数日延びたり、最終工程で20番のタップが折れたというだけの理由で、工場が500個のマニホールドを廃棄せざるを得なくなったりする。さらに、CNCカッターの補正機能により、作業者はゴー・ノーゴーゲージを用いてねじ径を正確に調整することができ、これはタップ加工では実現できないレベルの制御精度である。.
タッピングのスイートスポット
タッピングは依然として非常に効果的であり、通常、次のような場合にはより適切な選択肢となります:
- 小径の標準ねじ。.
- アルミニウム、真鍮、および加工しやすい軟鋼。.
- 同一の穴を大量に生産する。.
- 微細なピッチ径の調整が不要な標準的な組立接合部。.
- 安定したヘリカル補間機能を備えていない旧式の装置。.
基本ルール: スレッドミリングは、精度と柔軟性を兼ね備えています。タップ加工は、スピードと簡便さを兼ね備えています。.
総費用および見積依頼要件
タップとねじ切り盤の初期費用を比較しても、それは実際の費用のほんの一部に過ぎません。購入担当者や生産技術者は、以下の点を評価すべきです。 ねじ穴1つあたりのコスト.
総製造コストには、プログラミング時間、初期設定、1穴あたりのサイクルタイム、および予想される工具寿命が含まれます。また、工具交換の頻度、工具破損時の対応コスト、不良品のリスク、工具在庫の集約、および検査時間も考慮に入れる必要があります。.
ねじサイズのみが明記された見積依頼(RFQ)をよく目にします。正確な見積もりを得て、生産の遅れを防ぐためにも、資料に不備がないようご確認ください。.
スレッドミリングの見積依頼書(RFQ)に記載すべき事項:
- ねじの規格とサイズ(例:M8x1.25、1/4-20 UNC)
- 内ネジまたは外ネジ
- 右ねじまたは左ねじ
- 貫通穴または埋込穴
- ねじの全深さ
- 硬度等級(例:6H、2B)
- 材質と硬度
- 注文数量
- 具体的な検査要件
適切なスレッドミルを選ぶ
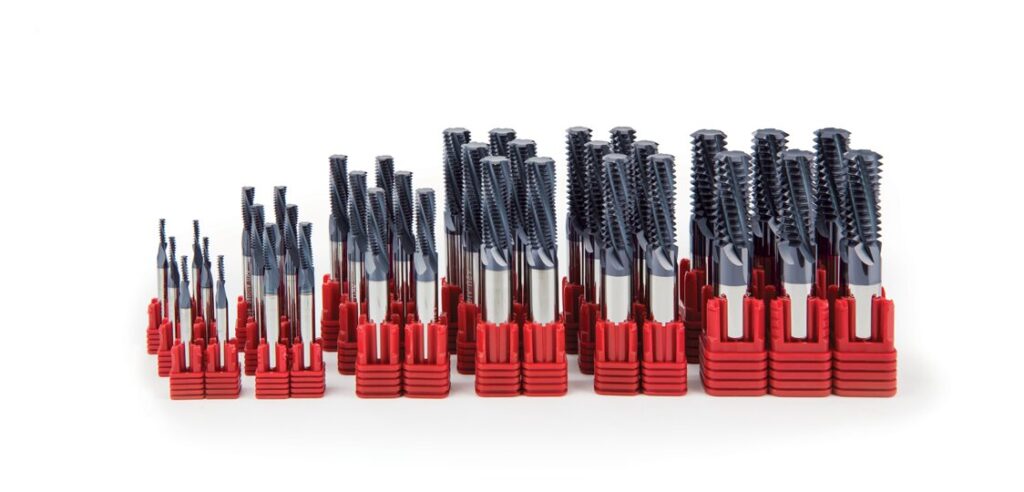
適切なねじ切りフライスの選定は、単なる工具カタログの閲覧にとどまらず、技術的な判断を要するものです。これには、工具の形状や超硬基材を、具体的な加工条件に合わせて選定することが求められます。.
単一形状カッターと多形状カッター
| カッターの種類 | 特に適している | 主な利点 | 主な制限 |
|---|---|---|---|
| 単一形式 | 特注ねじ、深穴加工、小ロット生産 | 柔軟性の向上 | サイクルタイムの長期化 |
| 多形式 | 標準的なスレッドと反復生産 | 加工速度の向上 | 通常、ピッチごとに異なる |
工具のプロファイルを評価する際、エンジニアはサイクルタイムと工具の柔軟性のバランスを考慮しなければなりません:
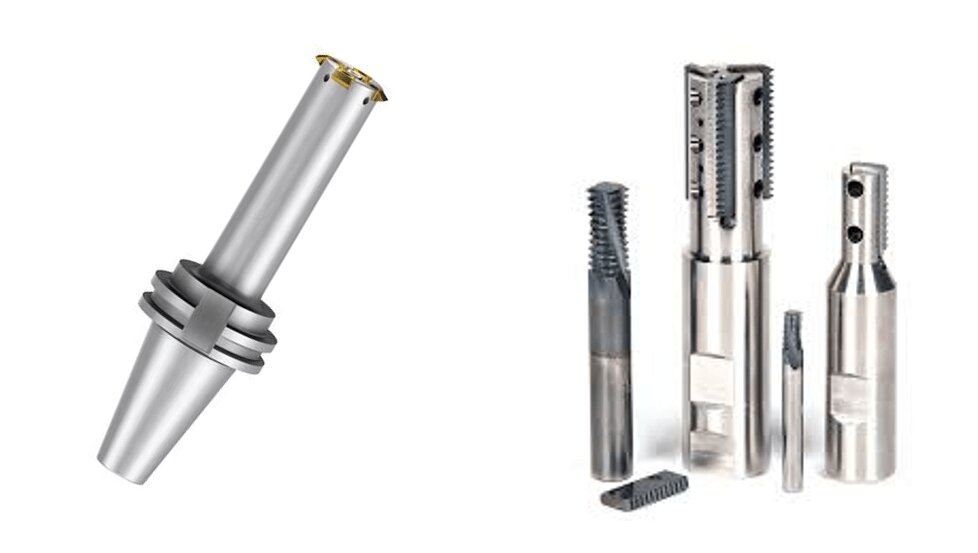
- 単一形状カッター 単一の切削プロファイルを有しています。ピッチが同じであれば、複数のねじ径を加工することができ、ねじの深さによる制限もほとんどありません。しかし、1回転につき1ピッチ分しか切削できないため、深い穴を完成させるには複数のヘリカル切削パスが必要となり、その結果、サイクルタイムが長くなります。.
- 多形カッター 切削刃に沿って、ピッチ分だけ正確に間隔を空けて複数の歯が配置されています。これらは、360度のらせん状の1回の切り込みでねじの全深さを切削するため、サイクルタイムを大幅に短縮します。 その代償として汎用性が低下します。マルチフォーム工具は特定のピッチに固定され、その有効刃長さは必要なねじ深さと同じか、それよりわずかに長くなければなりません。.
- 深穴加工における考慮事項: 深穴加工の場合、工作機械のオペレーターは工具のネッククリアランスを確認する必要があります。大きな半径方向の切削力が加わると、工具がたわむ原因となります。深穴加工では、切削圧力を適切に制御するために、単形工具や段付き歯カッターを使用するのが、多くの場合、より安全な選択となります。.
超硬合金工具とインデックス式工具の比較
一体型工具とインサート式工具のどちらを選ぶかは、一般的に、ねじ径、精度要件、および工作機械の剛性によって決まります:
- 超硬工具 中小径および高精度ねじ加工の標準となっています。優れた剛性を備えています。しかし、小径の超硬工具はスピンドルの振れ(TIR)に非常に敏感であり、わずか0.01 mmの振れでも、不均一な摩耗を引き起こしたり、マイクロねじ切りフライスを瞬時に破損させたりする可能性があります。 深いキャビティの加工には、通常、ロングリーチ型の超硬工具が必要となります。.
- 交換式工具 スチール製の本体に装着された交換可能な超硬インサートを使用しています。これらは通常、以下の用途において最も費用対効果の高い選択肢となります。 M24(または1インチ)を超える大径ねじ および重切削。工具本体の初期費用は高いものの、刃先1本あたりのコストははるかに低くなります。.
- 機械の要件: 大型のインデックス式ねじ切りミルを使用するには、工作機械の高い剛性と主軸のトルクが不可欠です。セットアップの剛性が不足していると、チャタリングが発生し、ねじの仕上げ面が損なわれ、インサートが破損してしまいます。結局のところ、インサートの価格だけでは、1穴あたりの総合コストを算出することはできません。.
材料、ねじ、および穴の状態
工具を選定し、送り速度と回転数を算出する前に、機械工はプロジェクトの条件に関する標準的なチェックリストを確認します。
- 被加工物の材質と硬度
- ねじ径、ピッチ、ねじ形状
- 硬度等級(例:6H、2B)
- 内ネジと外ネジ
- スルーホール vs. 盲孔
- ねじの全深さおよび工具の最大オーバーハング
- 生産量
- 機械の回転数(RPM)の制限と全体的な剛性
現場での材料に関するヒント:
- アルミニウムだ: エッジの堆積(BUE)の防止と、チップの排出管理に重点を置く。.
- ステンレススチール: ワークハーデニングの防止に重点を置いてください。工具は常に送り続けなければなりません。停止したり、壁面にこすれたりすると、材料が瞬時に硬化し、カッターが破損してしまいます。.
- チタン: 熱管理に重点を置きましょう。チタンは放熱性が低いため、熱が直接刃先に伝わることになります。.
- 硬化鋼: 適切なコーティングの選定と切削速度の制御を通じて、研磨工具の摩耗管理に注力してください。.
- 深い盲孔: ネック部のクリアランスと、ボア底部の切りくずの堆積を防ぐことに重点を置く。.
安定したスレッドミリングサイクルをプログラムする
スレッドミルをプログラミングするには、CNCのツールパス、カッター補正、および切りくずの挙動について確かな理解が必要です。.
ヘリカルツールパスの読み取り
以下に、標準的なGコード(ファナックや類似のコントローラで一般的に使用されるもの)を用いたヘリカル加工経路の簡略化された例を示します。.
Gコード
G00 X0. Y0. Z2.0 (穴の中心への急送、Z軸の安全クリアランス)
G01 Z-15.0 F500. (穴の底まで送り下げる)
G41 D01 X5.0 Y0. F150.   (カッター半径補正を有効化、壁面への円弧進入)
G03 X5.0 Y0. I-5.0 J0. Z-13.5 (ヘリカル補間:Z軸が1ピッチ上昇する間に全周を加工)
G00 X0. Y0. (中心まで円弧で退出)
G40 (カッター半径補正を解除)
G00 Z10.0 (穴から高速退避)
理解すべき重要な変数:
- G02 / G03: 回転方向(時計回りまたは反時計回り)を指定します。.
- 私、J(またはR): X-Y平面上の円形経路の半径と中心点を定義します。.
- Z: 1回転あたりの軸方向の移動量(ピッチドロップ)を定義します。.
- G41 / G42(カッター半径補正): これがねじ切り加工における実用上の「秘密兵器」です。ゴー/ノーゴーゲージによる検査で、ねじの締まりが0.02 mmきつすぎることが判明しても、作業者はその部品を廃棄しません。コントローラーの摩耗オフセットを0.01 mm調整し、ツールパスを再実行するだけで、完璧な嵌合を実現できるのです。.
送り速度の落とし穴:
CNCに設定された送り速度(中心線送り)は、穴の壁面における実際の切削送り速度とは異なります。めねじ加工の場合、工具への過負荷を防ぐために、設定された送り速度を下げる必要があります。.
数式:
プログラム送り量 = 目標送り量 × (ねじ径 - カッター径) ÷ ねじ径
注:このコードはあくまで例示のためのものです。実際のコマンド、オフセット、方向、および安全動作は、CNCコントローラ、カッター、およびねじの構成によって大きく異なります。.
クライムミリングとツールパスの方向
工具経路の方向は、常に一定というわけではありません。それは、ねじがめねじかおねじか、また右ねじか左ねじかによって異なります。.
当社の機械加工工場では、一般的な 内径右ネジ は、~を使用することです ボトムアップ・クライム・ミリング.
ブラインドホールの底から開始し、上方向へ補間処理を行う(標準的な右利き用工具の場合はG03を使用)ことで、カッターは切削くずを自然に上方に引き上げ、穴の外へ排出します。一方、上から下へとプログラムした場合、工具は切削くずを穴の底へと押し込んでしまうため、切削くずの再切削、表面仕上げの悪化、および工具の破損が頻繁に発生します。.
冷却液および切りくず管理
ねじ切り加工における冷却戦略は、材料や穴の形状によって決まります。すべてのプロジェクトに「標準的な」冷却方法を適用することは、失敗を招く原因となります。.
- アルミニウムだ: 切りくずを素早く洗い流し、アルミニウムがカッターに溶着する(BUE)のを防ぐため、大量の冷却液が必要です。.
- ステンレス鋼およびチタン: 熱と摩擦は最大の敵です。切削ゾーンから熱を急速に除去し、深い穴から切りくずを取り除くためには、高圧の切削油(カッターが対応している場合は、スルースピンドル冷却(TSC)が理想的です)の使用を強くお勧めします。.
- 焼入れ鋼: 高硬度材の加工において、液体冷却剤は超硬合金刃先に熱衝撃を与え、微細な亀裂を引き起こす可能性があります。そのため、圧縮空気を吹き付けるドライ加工が、多くの場合、推奨される方法です。.
- 盲孔: 標準的な外部冷却ノズルに頼って深いブラインドホールの底まで冷却液を届かせるのは危険です。 TSCが利用できない場合、作業者は、空気の噴射または冷却剤の圧力が適切に調整され、キャビティの底まで洗浄されるよう確認する必要があります。MQL(最小量潤滑)は有効な場合もありますが、その適性は材料の熱的特性および工具メーカーの推奨事項に厳密に依存します。.
糸の太さを一定に保ち、不良品を防ぐには?
ツールパスがプログラムされ、切削工具がセットされると、焦点は工程管理に移ります。この段階では、クリアランスの管理、工具のたわみの補正、および設計図面との寸法照合を行います。.
下穴および盲穴のクリアランス
穴加工に不備があると、どんなに完璧なねじ切り加工のツールパスも失敗に終わります。下穴の寸法は、内ねじの最小径を決定し、切削負荷に直接影響を与えます。.
- 小さすぎる下穴 スレッドミルに余分な材料を削り取らせようとすると、半径方向の切削圧が高まり、その結果、工具のたわみや即時の破損を招く。.
- 大きすぎる下穴 その結果、ねじ山が切り詰められ(平坦化され)、プロファイルが不完全となり、小径ピンゲージによる検査に不合格となります。.
- 面取り スレッドミリングを行う前に穴の開口部を加工しておくことを強くお勧めします。これにより、バリを取り除き、きれいな切り込み点を確保することができます。.
- 薄肉部品 慎重にクランプする必要があります。加工中に万力や治具によって部品が歪んでしまうと、クランプ圧が解除された際にねじ山が楕円形に歪んでしまいます。.
盲穴を加工する際、工作機械のオペレーターは、ねじの全深さがドリルの切削深さと決して等しくないことを覚えておく必要があります。工具は、穴の底で動作するための物理的なスペースを必要とするからです。.
クリアランス計算式:
ドリルの深さ = 全ねじ深さ + カッタークリアランス(非切削先端) + 切りくずスペース + 安全余裕
普遍的で固定されたクリアランスの数値というものは存在しません。必要な正確な隙間は、カッターの形状と選択されたツールパスの方向に完全に依存します。.
たわみ、補正、および検査
工具のたわみ(半径方向の荷重によってカッターがわずかに曲がる現象)は、特にリーチが長い工具では避けられません。これを防ぎ、厳しい公差を満たすため、機械加工工場では厳格な初品検査(FAI)のワークフローを採用しています:
- 最初のパスではサイズを小さく設定する: ピッチ直径上にわずかな材料が残るように、初期のツールパスをプログラムしてください。.
- 初期チェック: 穴を清掃し、ゴー/ノーゴー式ねじプラグゲージで検査してください。この段階では、通常、ゴーゲージは入りません。.
- 報酬の調整: ゲージの嵌合状態に基づき、CNCコントローラでカッター半径補正(摩耗オフセット)を調整してください。.
- スプリングパス: プログラムされた寸法を変更せずに、ツールパスを再度実行し(これはしばしば「スプリングパス」と呼ばれます)、残りの材料を削り取ります。.
- 最終確認: ねじ山をもう一度確認してください。「ゴーゲージ」は引っかかることなくスムーズにねじ込まれるはずですし、「ノーゴーゲージ」は最初の2山を過ぎると噛み込まないはずです。.
- ロックと監視: 安定したオフセット値を保存してください。生産が進行するにつれて、工具の徐々に進行する摩耗を補正するため、定期的にゲージの適合状態を監視してください。.
検査方法は、図面の公差に合致していなければなりません。ゴー・ノーゴーゲージを用いて、組立の機能性を確認します。雄ねじの正確なピッチ径を測定するには、ねじマイクロメーターおよび3線法が用いられます。特定のねじ角度や根元半径を確認するには、光学比較器またはプロファイルプロジェクターが必要です。.
よくある問題と対処法
| 問題 | 考えられる原因 | 実用的な調整 |
|---|---|---|
| 糸がきつすぎる | ラジアルカットが不十分、または工具の摩耗。. | 切削量を増加させるために、カッター補正を調整してください。. |
| ネジが緩すぎる | 半径方向の切削が過度であるか、オフセットが不適切である。. | 補正直径を小さくし、工具の振れを確認してください。. |
| 穴の底の方がきついです | 工具のたわみや切りくずの詰まり。. | ラジアル方向の噛み合いを減らし、スプリングパスを追加し、切りくずの排出性を向上させる。. |
| ねじ山の表面にチャタリングが見られる | 工具のオーバーハングが長すぎるか、セットアップが不十分である。. | 剛性を高め、切削負荷を調整する。. |
| バッチ全体でのサイズのばらつき | 工具の摩耗、主軸の振れ、または熱膨張。. | 振れを点検し、摩耗オフセットを更新してください。. |
| エントリーには目に見える印がある | アークインまたはアークアウトのツールパスが不適切です。. | 進入および退出の動きを、滑らかな放射状の弧になるように修正してください。. |
現場事例:高付加価値部品の不良品をゼロにする
- 材料: 316Lステンレス鋼
- ねじの仕様: M12 × 1.75
- 穴の種類: ブラインド穴、ねじ深さ22 mm
- カッターの種類: TiAlNコーティングを施した超硬単形ねじ切りミル
- 処理の決定: この部品は特注の流体マニホールドで、原材料と事前の加工時間を合わせると$300以上を要しました。316L材に22 mmのブラインド深さでタップ加工を行うと、タップの破損や切りくずの詰まりという許容できないリスクが生じました。そこで、工程の安定性を確保するため、ねじ切り加工を採用しました。.
- 初回検査: 最初のパスは意図的にきつくプログラムされていました。1回転しただけで、Goゲージが上限に達してしまいました。.
- 調整: オペレーターはCNCの摩耗オフセットを-0.015 mmに調整し、スプリングパスを実行した。.
- 結果 最終的な寸法は、校正済みのねじプラグゲージおよび当社のCMM(三次元測定機)による全プロファイル検査を用いて検証されました。1穴あたりのサイクルタイムはタップ加工よりも12秒長くなりましたが、200個のマニホールドのロットは、不良品ゼロ、工具破損ゼロで完了しました。.
結論
ねじ切り加工が、必ずしもタップ加工よりも優れているわけではありません。加工が困難な材料、盲穴、大きなねじ、高価値の部品、複数のねじサイズ、あるいはねじの嵌合精度に対するより厳密な管理など、サイクルタイムの短縮よりもプロセスの信頼性が重要となる場合、ねじ切り加工の価値が高まります。.
ご依頼の部品には、スレッドミリングとタッピングのどちらが適しているかお悩みですか? 3D CADファイル(STEP、IGES、またはSLDPRT)に加え、材質仕様、ねじ仕様、および生産数量を弊社までお送りください。. 当社のエンジニアリングチームが、製造適性を踏まえて設計内容を検討し、24時間以内に実用的な加工戦略をご提案いたします。.
よくあるご質問
1台のねじ切り盤で、異なるサイズのねじを切削することは可能ですか?
はい、ねじのピッチとねじ形状が完全に一致している限り可能です(例えば、ピッチ1.5 mmの工具であれば、M10x1.5、M12x1.5、M16x1.5のねじ切りが可能です)。 ただし、カッターの直径は最も小さい穴の小径よりも小さく、工具の実効リーチは最も深いねじ山に対応できるものでなければなりません。.
スレッドミリングで左ねじを加工することはできますか?
はい。左ねじと右ねじは、多くの場合、同じカッターを使用して加工することができます。ねじの向きは、CNCのツールパス(円弧補間の方向とZ軸の移動方向の変更)によって完全に決まります。プログラマーは、カッターとの干渉を防ぐため、常にツールパスをカッターの形状と照らし合わせて確認する必要があります。.
スレッドミリングでは、ブラインドホールの底まで加工できるか?
スレッドミリングは、カッターに平らな面があるため、標準的なテーパータップよりもブラインドホールの底面にかなり近い位置まで切削することができます。しかし、底面と完全に面一になるまで切削することはできません。そのため、加工者は、工具の非切削先端部、半径方向のアーキンクリアランス、および切りくずの排出のために、依然として安全隙間を確保する必要があります。.
ねじ切り加工されたねじは強度が高いのでしょうか?
いいえ。ねじの機械的強度は、被削材、ねじ形状、ピッチ径の公差、および噛み合わせ長さによって決まります。ねじ切り加工により、加工者はねじの寸法を極めて精密に制御できますが、材料自体の物理的な強度を変えることはありません。.
スレッドミリングの精度はどのように確認されるのか?
精度の確認は通常、現場で標準的なゴー・ノーゴー式プラグゲージやリングゲージを用いて行われ、これにより機能的な嵌合が検証されます。正確な寸法データを得るためには、雄ねじはねじマイクロメーターや3線法を用いて検査され、複雑なねじ形状については、光学比較器やCMMを用いてオフラインで検証されます。.
ケビン・リー
レーザー切断、曲げ加工、溶接、表面処理技術を専門とし、板金加工において10年以上の実務経験があります。シェンゲンのテクニカルディレクターとして、複雑な製造上の課題を解決し、各プロジェクトにおける革新と品質の向上に尽力しています。