Frezowanie gwintów to proces obróbki CNC polegający na tworzeniu gwintów wewnętrznych lub zewnętrznych za pomocą obracającego się frezu poruszającego się po ścieżce spiralnej. W odróżnieniu od tradycyjnego gwintowania za pomocą gwintownika, proces ten charakteryzuje się mniejszymi siłami skrawania, co czyni go najbezpieczniejszą metodą gwintowania twardych metali, otworów nieprzelotowych oraz elementów o dużej wartości.
Każdy operator maszyn obrobczych zna to przykre uczucie, gdy standardowy gwintownik pęka wewnątrz niemal gotowej, kosztownej części. Gdy bezpieczeństwo procesu staje się ważniejsze niż sama prędkość, rozwiązaniem inżynieryjnym jest frezowanie gwintów. Wymaga to precyzyjnej interpolacji CNC i starannego doboru narzędzi, ale zapewnia pełną kontrolę nad średnicami skoku i odprowadzaniem wiórów.
W niniejszym przewodniku szczegółowo wyjaśniono, na czym polega ruch skrawania, gdzie leży próg opłacalności między frezowaniem a gwintowaniem oraz jakie strategie stosuje się w warsztacie, aby zachować ścisłe tolerancje gwintów bez konieczności wyrzucania detali.
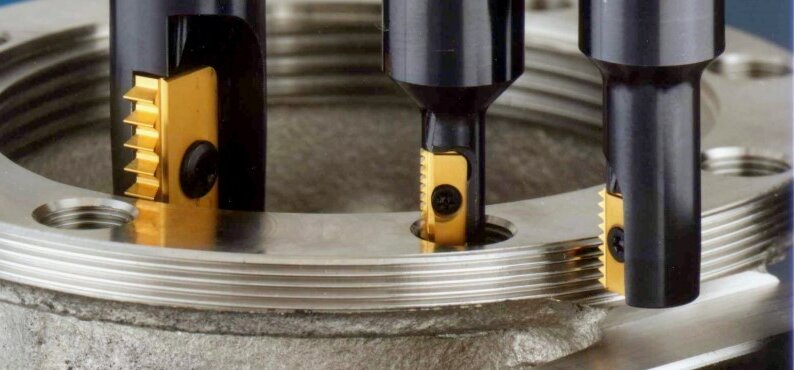
W jaki sposób frezowanie gwintów metodą CNC pozwala uzyskać gwint?
W niniejszym rozdziale przedstawiono zasady działania tego procesu, nie uwzględniając jeszcze kosztów oprzyrządowania ani strategii produkcyjnej.
Interpolacja śrubowa
Frezowanie gwintów opiera się na trzech zsynchronizowanych ruchach maszyny, znanych jako interpolacja śrubowa. Sterownik CNC koordynuje pracę tych osi jednocześnie:
- Narzędzie skrawające obraca się wokół własnej osi środkowej.
- Środek narzędzia porusza się po torze kołowym wzdłuż osi X i Y.
- Wrzeciono maszyny przemieszcza się wzdłuż osi Z dokładnie o jeden skok gwintu na jeden pełny obrót.
Połączenie ruchu obrotowego w płaszczyźnie X-Y oraz ruchu liniowego w osi Z pozwala uzyskać kształt gwintu. W przeciwieństwie do gwintowania, prędkość obrotowa narzędzia nie determinuje skoku gwintu; kontroluje go interpolacja CNC.
Przykład: W przypadku gwintu M10 × 1,5 ścieżka narzędzia przesuwa się dokładnie o 1,5 mm wzdłuż osi Z podczas jednego pełnego obrotu.
Obciążenie skrawające i sprzężenie promieniowe
Obciążenie skrawające podczas frezowania gwintów jest znacznie mniejsze niż podczas gwintowania.
Gwintownik styka się jednocześnie z odcinkiem o długości 100% na obwodzie otworu, co wymaga ogromnego momentu obrotowego i powoduje powstanie znacznych sił skrawania. Frez gwintowy zazwyczaj styka się jedynie z od 10% do 15% średnicy otworu w dowolnym momencie.
Ponieważ siła nacisku promieniowego jest ograniczona, operatorzy mogą podzielić całkowitą głębokość gwintu na wiele mniejszych przejść. Zmniejsza to moment obrotowy podczas skrawania, ogranicza ryzyko odkształcenia elementów o cienkich ściankach oraz pozwala na utrzymanie akceptowalnych obciążeń skrawających podczas obróbki twardych stopów, takich jak tytan.
Wjazd, cięcie i wyjazd
Standardowa operacja frezowania gwintów przebiega zgodnie ze ścisłą sekwencją czynności, co ma na celu zapewnienie odpowiedniej jakości gwintu oraz wydłużenie żywotności narzędzia:
- Wywiercić otwór pilotowy o podanej średnicy mniejszej.
- Zfazuj otwór, aby usunąć zadziory.
- Umieść frez gwintujący w bezpieczny sposób wewnątrz otworu.
- Włączenie łuku do ściany otworu.
- Wykonaj ścieżkę narzędzia spiralną.
- W razie konieczności, zgodnie z wymaganiami tolerancji, należy wykonać dodatkowe przejście sprężynowe (przejście wykańczające).
- Wypalenie łukowe i odsunąć narzędzie od elementu.
The arc-in Ruch ten ma kluczowe znaczenie. Prowadzenie materiału po łuku, a nie po linii prostej, zmniejsza nagłe obciążenia promieniowe działające na frez. Bez tego ruchu łukowego narzędzie jest podatne na ugięcie, co powoduje powstanie gwintów stożkowych (gdzie górna część otworu jest szersza niż dolna) oraz pozostawia widoczny ślad na grzbiecie gwintu.
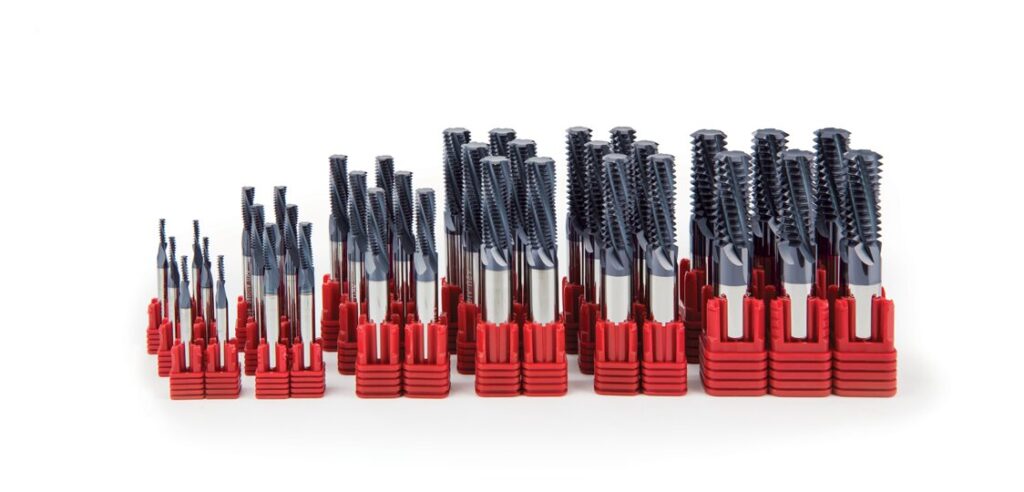
Frezowanie gwintów a gwintowanie: w jakich przypadkach każda z tych metod sprawdza się najlepiej
Wybór procesu zależy od geometrii detalu, właściwości materiału oraz konieczności ograniczenia ryzyka produkcyjnego.
Części o dużej wartości i trudne do wykonania
W warunkach intensywnej obróbki frezowanie gwintów jest standardową metodą stosowaną w następujących przypadkach:
- Stal nierdzewna, tytan i Inconel.
- Stale hartowane i inne materiały trudne w obróbce.
- Gwinty o dużej średnicy.
- Głębokie otwory ślepe, w których istnieje ryzyko nagromadzenia wiórów.
- Elementy o cienkich ściankach.
- Projekty wymagające precyzyjnego dostosowania średnicy podziałowej.
Uzasadnienie techniczne ma charakter czysto praktyczny. Rozłożenie obciążenia skrawającego na wiele przejść pozwala kontrolować temperaturę i zapobiega uszkodzeniu narzędzia. Jeśli frez gwintowy jednak ulegnie złamaniu, jego średnica jest mniejsza niż średnica otworu, co oznacza, że po prostu wypadnie lub można go łatwo wydmuchać sprężonym powietrzem.
Z drugiej strony, zepsuty kran często wymaga Muzyka elektroniczna wycinanie — co wydłuża czas realizacji o kilka dni lub zmusza zakład do złomowania kolektora na 500 sztuk tylko dlatego, że podczas ostatniej operacji złamał się gwintownik nr 20. Ponadto kompensacja frezu CNC pozwala operatorowi precyzyjnie ustawić rozmiar gwintu za pomocą przyrządu pomiarowego typu „Go/No-Go”, co stanowi poziom kontroli, którego nie zapewnia gwintowanie ręczne.
Idealny punkt ucisku
Metoda stukania pozostaje bardzo skuteczna i zazwyczaj stanowi lepszy wybór w przypadku:
- Standardowe gwinty o małej średnicy.
- Aluminium, mosiądz oraz łatwa w obróbce stal miękka.
- Produkcja seryjna w dużych ilościach z identycznymi otworami.
- Standardowe połączenia montażowe, w których nie ma potrzeby precyzyjnej regulacji średnicy podziałowej.
- Starszy sprzęt, który nie posiada funkcji stabilnej interpolacji śrubowej.
Podstawowa zasada: Frezowanie gwintowe zapewnia precyzję i elastyczność. Gwintowanie zapewnia szybkość i prostotę.
Całkowity koszt i wymagania dotyczące zapytania ofertowego
Porównanie ceny początkowej gwintownika z ceną frezu gwintującego uwzględnia jedynie ułamek rzeczywistych kosztów. Nabywcy i inżynierowie produkcji powinni ocenić koszt jednego otworu gwintowanego.
Całkowity koszt produkcji obejmuje czas programowania, wstępną konfigurację, czas cyklu na jeden otwór oraz przewidywaną trwałość narzędzia. Należy również uwzględnić częstotliwość wymiany narzędzi, koszt obsługi uszkodzonego narzędzia, ryzyko powstania odpadów, konsolidację zapasów narzędzi oraz czas kontroli.
Często spotykamy się z zapytaniami ofertowymi, w których podano jedynie rozmiar gwintu. Aby uzyskać dokładną wycenę i uniknąć opóźnień w produkcji, prosimy o upewnienie się, że dokumentacja jest kompletna.
Co należy uwzględnić w zapytaniu ofertowym dotyczącym frezowania gwintowego:
- Standard i rozmiar gwintu (np. M8x1,25, 1/4-20 UNC)
- Gwint wewnętrzny lub zewnętrzny
- Gwint prawoskrętny lub lewoskrętny
- Otwór przelotowy lub otwór ślepy
- Całkowita głębokość gwintu
- Klasa tolerancji (np. 6H, 2B)
- Materiał i twardość
- Ilość zamówienia
- Szczegółowe wymagania dotyczące kontroli
Wybierz odpowiednią frezarkę gwintową
Wybór odpowiedniej frezarki gwintującej to decyzja inżynierska — nie jest to jedynie kwestia przejrzenia katalogu narzędzi. Wymaga ona dopasowania geometrii narzędzia i podłoża z węglika spiekanego do konkretnych warunków projektu.
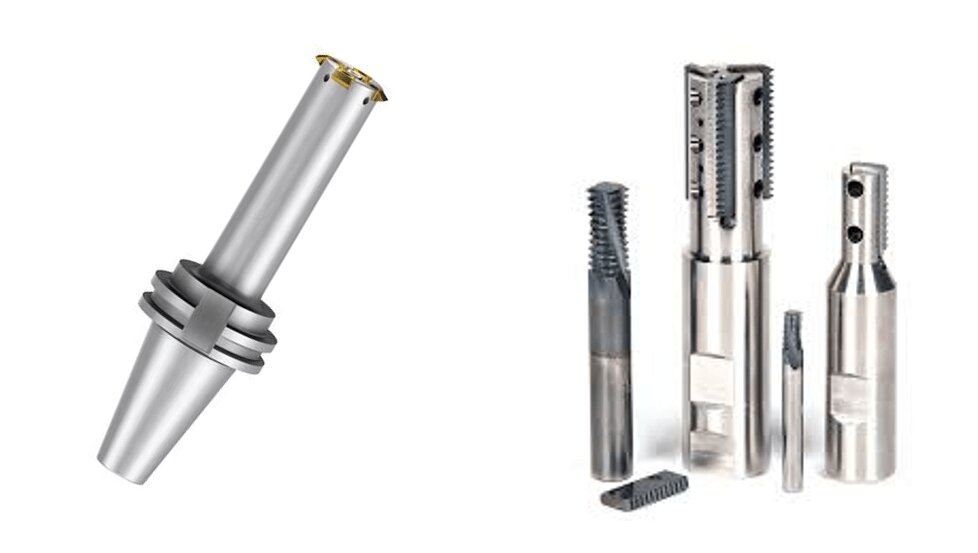
Noże jednoformowe a noże wieloformowe
| Typ noża | Najbardziej odpowiednie dla | Główna zaleta | Główne ograniczenia |
|---|---|---|---|
| Jednolity formularz | Niestandardowe gwinty, głębokie otwory i małe serie | Większa elastyczność | Dłuższy czas cyklu |
| Wiele form | Standardowe serie i produkcja seryjna | Szybsza obróbka | Zazwyczaj specyficzne dla danego tonu |
Oceniając profil narzędzia, inżynierowie muszą znaleźć równowagę między czasem cyklu a elastycznością oprzyrządowania:
- Noże o jednym kształcie charakteryzują się jednym profilem skrawania. Mogą obrabiać gwinty o różnych średnicach — pod warunkiem, że skok jest taki sam — i w dużej mierze nie mają ograniczeń co do głębokości gwintu. Ponieważ jednak podczas jednego obrotu wycinają tylko jeden skok gwintu, do wykonania głębokiego otworu potrzebują wielu przejść spiralnych, co wydłuża czas cyklu.
- Nożyce wielofunkcyjne charakteryzują się wieloma zębami rozmieszczonymi w odstępach równych dokładnie jednej skoku wzdłuż krawędzi skrawającej. Tną one całą głębokość gwintu w jednym spiralnym przejściu o kącie 360 stopni, co znacznie skraca czas cyklu. W zamian za to zmniejsza się wszechstronność: narzędzie wielokształtne jest przypisane do konkretnego skoku, a jego efektywna długość rowka musi być równa lub nieco większa od wymaganej głębokości gwintu.
- Kwestie związane z wierceniem głębokich otworów: W przypadku głębokich otworów operatorzy maszyn muszą sprawdzić luz w szyjce narzędzia. Duże promieniowe siły skrawania mogą powodować ugięcie narzędzia. W zastosowaniach związanych z głębokimi otworami bezpieczniejszym wyborem pozwalającym kontrolować nacisk skrawania jest często narzędzie o jednolitej geometrii lub frez z zębami rozmieszczonymi naprzemiennie.
Narzędzia z węglika spiekanego a narzędzia z płytkami wymiennymi
Wybór między narzędziami pełnymi a narzędziami z płytkami wymiennymi zależy zazwyczaj od średnicy gwintu, wymagań dotyczących precyzji oraz sztywności maszyny:
- Narzędzia z węglika spiekanego stanowią standard w przypadku małych i średnich średnic oraz gwintów o wysokiej precyzji. Charakteryzują się doskonałą sztywnością. Jednak narzędzia z węglika spiekanego o małej średnicy są bardzo wrażliwe na bicie wrzeciona (TIR); nawet bicie rzędu 0,01 mm może spowodować nierównomierne zużycie lub natychmiastowe pęknięcie mikrofrezu do gwintów. Do głębokich wnęk zazwyczaj wymagane są narzędzia z węglika spiekanego o długim zasięgu.
- Narzędzia z płytkami wymiennymi wykorzystują wymienne wkładki z węglika spiekanego zamontowane na stalowym korpusie. Zazwyczaj stanowią one najbardziej opłacalny wybór dla duże gwinty o średnicy powyżej M24 (lub 1 cala) oraz do ciężkich cięć zgrubnych. Chociaż początkowy koszt korpusu narzędzia jest wysoki, koszt w przeliczeniu na jedną krawędź tnącą jest znacznie niższy.
- Wymagania sprzętowe: Duże frezy gwintujące z płytkami wymiennymi wymagają znacznej sztywności obrabiarki i wysokiego momentu obrotowego wrzeciona. Jeśli konstrukcja nie jest wystarczająco sztywna, drgania zniszczą jakość wykończenia gwintu i spowodują pęknięcie płytki. Ostatecznie sama cena płytki nie może zastąpić kompleksowej kalkulacji kosztu wykonania jednego otworu.
Warunki dotyczące materiału, gwintu i otworu
Przed wyborem narzędzia i obliczeniem posuwów oraz prędkości obrotowych operatorzy maszyn sprawdzają standardową listę kontrolną zawierającą warunki realizacji projektu:
- Materiał i twardość obrabianego elementu
- Średnica gwintu, skok i kształt gwintu
- Klasa tolerancji (np. 6H, 2B)
- Gwint wewnętrzny a gwint zewnętrzny
- Otwory przelotowe a. otwór ślepy
- Pełna głębokość gwintu i maksymalny wysięg narzędzia
- Wielkość produkcji
- Ograniczenia prędkości obrotowej maszyny i ogólna sztywność konstrukcji
Wskazówki dotyczące materiałów na hali produkcyjnej:
- Aluminium: Należy skupić się na zapobieganiu powstawaniu krawędzi nagromadzenia (BUE) oraz na zarządzaniu odprowadzaniem wiórów.
- Stal nierdzewna: Należy zwrócić szczególną uwagę na zapobieganie utwardzaniu się materiału. Narzędzie musi zapewnić ciągły posuw; zatrzymywanie się lub ocieranie o ściankę spowoduje natychmiastowe utwardzenie materiału i zniszczenie frezu.
- Tytan: Należy zwrócić uwagę na odprowadzanie ciepła. Tytan nie odprowadza ciepła zbyt dobrze, co oznacza, że ciepło przenosi się bezpośrednio do krawędzi tnącej.
- Stal hartowana: Należy skupić się na zarządzaniu zużyciem narzędzi ściernych poprzez odpowiedni dobór powłok i kontrolowanie prędkości skrawania.
- Głębokie otwory ślepe: Należy zwrócić uwagę na prześwit w szyjce oraz zapobiegać gromadzeniu się wiórów na dnie otworu.
Zaprogramowanie stabilnego cyklu frezowania wzdłużnego
Programowanie frezarki wiązkowej wymaga dogłębnego zrozumienia ścieżek narzędziowych CNC, kompensacji frezu oraz dynamiki wiórów.
Odczytywanie ścieżki narzędzia spiralnej
Poniżej przedstawiono uproszczony przykład ścieżki narzędzia spiralnej z wykorzystaniem standardowego kodu G (powszechnie stosowanego w sterownikach Fanuc i podobnych).
Kod G
G00 X0. Y0. Z2,0 (Przemieszczenie szybkie do środka otworu, bezpieczny odstęp w osi Z)
G01 Z-15,0 F500. (Posuw w dół do dna otworu)
G41 D01 X5,0 Y0. F150.   (Włączenie kompensacji promienia frezu, wejście po łuku do ścianki)
G03 X5,0 Y0,0 I-5,0 J0,0 Z-13,5 (Interpolacja spiralna: pełne koło przy jednoczesnym przesunięciu osi Z o jeden skok w górę)
G00 X0. Y0. (Wyjście łukiem do środka)
G40 (Wyłączenie kompensacji promienia frezu)
G00 Z10,0 (Szybki powrót z otworu)
Najważniejsze zmienne, które należy zrozumieć:
- G02 / G03: Określa kierunek ruchu kołowego (zgodnie z ruchem wskazówek zegara lub przeciwnie do ruchu wskazówek zegara).
- Ja, J (lub R): Określa promień i punkt środkowy toru kołowego w płaszczyźnie X-Y.
- Z: Określa przemieszczenie osiowe (spadek skoku) na jeden obrót.
- G41 / G42 (kompensacja promienia frezu): To właśnie sekretna broń w dziedzinie frezowania gwintów. Jeśli kontrola za pomocą przyrządu pomiarowego typu „Go/No-Go” wykaże, że gwint jest o 0,02 mm za ciasny, operator nie odrzuca części. Wystarczy, że skoryguje przesunięcie wynikające ze zużycia w sterowniku o 0,01 mm i ponownie uruchomi ścieżkę narzędzia, aby uzyskać idealne dopasowanie.
Pułapka prędkości posuwu:
Prędkość posuwu zaprogramowana w sterowniku CNC (posuw wzdłuż osi) NIE jest taka sama jak rzeczywista prędkość posuwu skrawania przy ściance otworu. W przypadku gwintów wewnętrznych należy zmniejszyć zaprogramowaną prędkość posuwu, aby zapobiec przeciążeniu narzędzia.
Wzór:
Współczynnik posuwu programowego = Pożądany posuw × (średnica gwintu – średnica frezu) / średnica gwintu
Uwaga: Ten kod służy wyłącznie do celów ilustracyjnych. Rzeczywiste polecenia, przesunięcia, kierunki i ruchy zabezpieczające zależą wyłącznie od sterownika CNC, frezu i konfiguracji gwintu.
Frezowanie wznoszące i kierunek ścieżki narzędzia
Kierunek ścieżki narzędzia nie jest stałą wartością. Zależy on od tego, czy gwint jest wewnętrzny czy zewnętrzny oraz czy jest prawoskrętny czy lewoskrętny.
W naszych warsztatach mechanicznych standardowym podejściem w przypadku typowego wewnętrzny gwint prawoskrętny polega na wykorzystaniu frezowanie wspinające od dołu do góry.
Rozpoczynając obróbkę od dna otworu ślepego i przesuwając się w górę (z wykorzystaniem polecenia G03 dla standardowego narzędzia prawoskrętnego), frez w naturalny sposób wyciąga wióry w górę i na zewnątrz otworu. W przypadku programowania od góry do dołu narzędzie wpycha wióry na dno otworu, co często powoduje ponowne cięcie wiórów, słabą jakość wykończenia powierzchni oraz pękanie narzędzia.
Układ chłodzenia i odprowadzania wiórów
Strategia chłodzenia podczas frezowania gwintów zależy od materiału i geometrii otworu. Stosowanie “standardowej” metody chłodzenia w każdym projekcie to prosta droga do porażki.
- Aluminium: Wymaga dużego przepływu chłodziwa, aby szybko wypłukać wióry i zapobiec przywieraniu aluminium do frezu (BUE).
- Stal nierdzewna i tytan: Ciepło i tarcie to główni wrogowie. Zdecydowanie zaleca się stosowanie chłodziwa pod wysokim ciśnieniem — najlepiej chłodziwa przepływającego przez wrzeciono (TSC), o ile frez to umożliwia — w celu szybkiego odprowadzania ciepła ze strefy skrawania oraz usuwania wiórów z głębokich otworów.
- Stale hartowane: W przypadku obróbki materiałów o wysokiej twardości płynny środek chłodzący może powodować szok termiczny na krawędzi węglikowej, co prowadzi do powstawania mikropęknięć. Często preferowaną metodą jest obróbka na sucho z wykorzystaniem strumienia sprężonego powietrza.
- Otwory ślepe: Poleganie na standardowych zewnętrznych dyszach chłodzących w celu dotarcia do dna głębokiego otworu ślepego wiąże się z ryzykiem. Jeśli technika TSC nie jest dostępna, operatorzy muszą zadbać o odpowiednie dostosowanie ciśnienia strumienia powietrza lub chłodziwa, aby przepłukać dno wnęki. Smarowanie minimalną ilością (MQL) może się sprawdzić, ale jego przydatność zależy wyłącznie od właściwości termicznych materiału oraz zaleceń producenta narzędzia.
Jak zachować rozmiar gwintu i uniknąć odpadów?
Po zaprogramowaniu ścieżki narzędzia i załadowaniu frezu uwaga skupia się na kontroli procesu. Ta faza polega na zarządzaniu odstępami, kompensowaniu ugięcia narzędzia oraz weryfikacji wymiarów w odniesieniu do rysunku technicznego.
Odstępy przy otworach pilotowych i otworach ślepych
Nawet idealna ścieżka frezowania gwintu nie przyniesie oczekiwanych rezultatów, jeśli przygotowanie otworu jest nieprawidłowe. Otwór pilotowy określa mniejszą średnicę gwintu wewnętrznego i ma bezpośredni wpływ na obciążenie skrawające.
- Otwory pilotażowe o zbyt małej średnicy spowodować, że frez gwintowy będzie usuwał nadmiar materiału, zwiększając promieniowy nacisk skrawania, co prowadzi do ugięcia narzędzia lub jego natychmiastowego złamania.
- Nadmiernie duże otwory pilotażowe powoduje powstanie gwintowego grzbietu o ściętym (spłaszczonym) kształcie oraz niekompletnego profilu, co spowoduje niepowodzenie kontroli za pomocą sprawdzianu o średnicy mniejszej.
- Fazowanie Zdecydowanie zaleca się wykonanie otworu przed frezowaniem gwintu, aby usunąć zadziory i zapewnić czysty punkt wejścia.
- Elementy o cienkich ściankach wymagają starannego zamocowania. Jeśli imadło lub uchwyt spowoduje odkształcenie elementu podczas obróbki, gwint przybierze owalny kształt po zwolnieniu nacisku mocującego.
Podczas obróbki otworów nieprzelotowych operatorzy muszą pamiętać, że pełna głębokość gwintu nigdy nie jest równa głębokości wiercenia. Narzędzie potrzebuje fizycznej przestrzeni do działania na dnie otworu.
Wzór na wyprzedaż:
Głębokość wiercenia = pełna głębokość gwintu + prześwit frezu (końcówka nieobrabiająca) + przestrzeń na wióry + rezerwa bezpieczeństwa
Nie ma jednej, uniwersalnej wartości luzu. Dokładna szerokość szczeliny zależy wyłącznie od geometrii frezu i wybranego kierunku ścieżki narzędzia.
Odchylenie, kompensacja i kontrola
Ugięcie narzędzia — niewielkie wygięcie frezu pod wpływem obciążenia promieniowego — jest nieuniknione, zwłaszcza w przypadku narzędzi o dużym zasięgu. Aby temu przeciwdziałać i osiągnąć wąskie tolerancje, zakłady obróbki skrawaniem stosują rygorystyczną procedurę kontroli pierwszego egzemplarza (FAI):
- Zmniejszyć rozmiar pierwszego przejścia: Należy zaprogramować początkową ścieżkę narzędzia tak, aby na średnicy podziałowej pozostała niewielka ilość materiału.
- Wstępna kontrola: Oczyść otwór i sprawdź go za pomocą sprawdzianu gwintowego typu „Go/No-Go”. Na tym etapie sprawdzian typu „Go” zazwyczaj nie będzie pasował.
- Dostosuj wynagrodzenie: Na podstawie dopasowania przyrządu pomiarowego należy wyregulować kompensację promienia frezu (kompensację zużycia) w sterowniku CNC.
- Karnet wiosenny: Należy ponownie uruchomić ścieżkę narzędzia (często nazywaną „przejściem wykańczającym”) bez zmiany zaprogramowanych wymiarów, aby usunąć pozostały materiał.
- Ostateczna weryfikacja: Sprawdź jeszcze raz gwint. Próbnik „Go” powinien wkręcać się płynnie, bez oporu, a próbnik „No-Go” nie powinien wkręcać się dalej niż do pierwszych dwóch zwojów gwintu.
- Zablokuj i monitoruj: Zapisz stałą wartość przesunięcia. W trakcie produkcji należy okresowo sprawdzać dopasowanie przyrządu pomiarowego, aby kompensować stopniowe zużycie narzędzia.
Metody kontroli muszą być zgodne z tolerancjami podanymi na rysunku. Przyrządy typu „Go/No-Go” służą do sprawdzania poprawności montażu. Do pomiaru dokładnej średnicy podziałowej gwintów zewnętrznych stosuje się mikrometry gwintowe oraz metodę trójprzewodową. Do weryfikacji określonych kątów gwintu i promieni podstawy niezbędne są komparatory optyczne lub projektory profilowe.
Typowe problemy i sposoby ich rozwiązywania
| Problem | Prawdopodobna przyczyna | Praktyczne dostosowanie |
|---|---|---|
| Gwint jest zbyt ciasny | Niewystarczające cięcie promieniowe lub zużycie narzędzia. | Dostosuj kompensację frezu, aby zwiększyć głębokość cięcia. |
| Śruba jest zbyt luźna | Zbyt głębokie nacięcie promieniowe lub nieprawidłowe przesunięcie. | Zmniejszyć średnicę kompensacyjną; sprawdzić bicie narzędzia. |
| Dno otworu jest węższe | Wygięcie narzędzia lub uwięzione wióry. | Zmniejsz pasowanie promieniowe, dodaj przejście sprężynowe i popraw odprowadzanie wiórów. |
| Na powierzchni gwintu widoczne są drgania | Duży wysięg narzędzia lub nieprawidłowe ustawienie. | Zwiększ sztywność i dostosuj obciążenie skrawania. |
| Różnice w rozmiarach w obrębie partii | Zużycie narzędzi, bicie wrzeciona lub rozszerzalność cieplna. | Sprawdzić bicie i zaktualizować kompensację zużycia. |
| Wpis ma widoczny znak | Nieprawidłowa ścieżka narzędzia przy wchodzeniu lub wychodzeniu z łuku. | Należy skorygować ruch wjeżdżania i wyjeżdżania tak, aby przebiegał płynnie po łuku promieniowym. |
Studium przypadku z hali produkcyjnej: Eliminacja odpadów przy produkcji komponentów o wysokiej wartości
- Materiał: Stal nierdzewna 316L
- Specyfikacja gwintu: M12 × 1,75
- Typ otworu: Otwór ślepy, głębokość pełnego gwintu 22 mm
- Typ noża: Frez do gwintów o pojedynczym kształcie z węglika spiekanego, z powłoką TiAlN
- Decyzja dotycząca procesu: Elementem tym był niestandardowy kolektor płynów, którego surowiec i czas obróbki wstępnej wyniosły ponad $300. Gwintowanie stali 316L na głębokość ślepą 22 mm wiązało się z niedopuszczalnym ryzykiem złamania gwintownika i zablokowania się wiórów. Aby zagwarantować bezpieczeństwo procesu, zdecydowaliśmy się na frezowanie gwintów.
- Pierwsza kontrola: Pierwsze przejście zostało celowo zaprogramowane jako ciasne. Wskaźnik Go osiągnął maksymalną wartość już po jednym obrocie.
- Korekta: Operator skorygował kompensację zużycia w sterowniku CNC o -0,015 mm i uruchomił przejście sprężynowe.
- Wynik: Ostateczne wymiary zostały zweryfikowane przy użyciu skalibrowanego sprawdzianu gwintowego oraz kontroli pełnego profilu na naszej maszynie współrzędnościowej (CMM). Chociaż czas cyklu na jeden otwór był o 12 sekund dłuższy niż w przypadku gwintowania, partia 200 kolektorów została wykonana bez żadnych odpadów i bez uszkodzeń narzędzi.
Wnioski
Frezowanie gwintów niekoniecznie jest lepszym rozwiązaniem niż gwintowanie. Staje się ono opłacalne, gdy trudne do obróbki materiały, otwory ślepe, duże gwinty, części o wysokiej wartości, różne rozmiary gwintów lub ściślejsza kontrola dopasowania gwintu sprawiają, że niezawodność procesu staje się ważniejsza niż jak najkrótszy czas cyklu.
Nie wiesz, czy w przypadku Twojego elementu lepiej sprawdzi się frezowanie gwintowe, czy gwintowanie? Prześlij nam swoje pliki CAD 3D (STEP, IGES lub SLDPRT) wraz ze specyfikacją materiałów, wymaganiami dotyczącymi gwintów oraz wielkością produkcji. Nasz zespół inżynierów przeanalizuje projekt pod kątem możliwości produkcyjnych i w ciągu 24 godzin przedstawi praktyczną strategię obróbki skrawaniem.
Często zadawane pytania
Czy jedna frezarka do gwintów może wycinać gwinty o różnych rozmiarach?
Tak, pod warunkiem, że gwinty mają dokładnie taki sam skok i kształt (np. narzędzie o skoku 1,5 mm może wycinać gwinty M10x1,5, M12x1,5 i M16x1,5). Jednak średnica frezu musi być mniejsza niż średnica mniejsza najmniejszego otworu, a efektywny zasięg narzędzia musi uwzględniać najgłębszy gwint.
Czy frezowanie gwintów pozwala na wykonanie gwintów lewoskrętnych?
Tak. Gwinty lewoskrętne i prawoskrętne często można wykonać przy użyciu tego samego frezu. Kierunek gwintu zależy wyłącznie od ścieżki narzędzia w systemie CNC (zmiana kierunku interpolacji kołowej oraz kierunku przesuwu osi Z). Programiści muszą zawsze sprawdzić zgodność ścieżki narzędzia z geometrią frezu, aby uniknąć ocierania.
Czy frezowanie gwintowe pozwala dotrzeć do dna otworu ślepego?
Frezowanie gwintowe pozwala na cięcie znacznie bliżej dna otworu ślepego niż w przypadku standardowego gwintownika stożkowego, ponieważ frez ma płaską powierzchnię czołową. Nie pozwala to jednak na cięcie idealnie równo z dnem. Operatorzy muszą nadal pozostawić odstęp bezpieczeństwa dla nieostrzowej końcówki narzędzia, promieniowy odstęp łukowy oraz przestrzeń na odprowadzanie wiórów.
Czy gwinty frezowane są trwalsze?
Nie. Wytrzymałość mechaniczna gwintu zależy od materiału obrabianego, kształtu gwintu, tolerancji średnicy podziałowej oraz długości zazębienia. Frezowanie gwintów zapewnia operatorowi maszyny doskonałą kontrolę wymiarową gwintu, ale nie zmienia wytrzymałości fizycznej samego materiału.
W jaki sposób sprawdza się dokładność frezowania gwintowego?
Dokładność sprawdza się zazwyczaj na hali produkcyjnej za pomocą standardowych wkładek lub pierścieni kontrolnych typu „Go/No-Go”, które pozwalają zweryfikować dopasowanie funkcjonalne. W celu uzyskania precyzyjnych danych wymiarowych gwinty zewnętrzne sprawdza się za pomocą mikrometrów gwintowych lub metodą trójprzewodową, natomiast złożone profile gwintów weryfikuje się poza linią produkcyjną przy użyciu komparatorów optycznych lub maszyn CMM.
Hej, jestem Kevin Lee
Przez ostatnie 10 lat byłem zanurzony w różnych formach produkcji blach, dzieląc się tutaj fajnymi spostrzeżeniami z moich doświadczeń w różnych warsztatach.
Skontaktuj się z nami
Kevin Lee
Mam ponad dziesięcioletnie doświadczenie zawodowe w produkcji blach, specjalizując się w cięciu laserowym, gięciu, spawaniu i technikach obróbki powierzchni. Jako dyrektor techniczny w Shengen, jestem zaangażowany w rozwiązywanie złożonych wyzwań produkcyjnych i napędzanie innowacji i jakości w każdym projekcie.
Powiązane zasoby
Odciążenia przy gięciu blach: wymiary, kształty i zasady projektowania pod kątem produkcji (DFM)
Teksturowanie laserowe metali: przygotowanie, projektowanie pod kątem produkcji (DFM) i kontrola kosztów
Stal ocynkowana elektrolitycznie: Przewodnik po obróbce i doborze