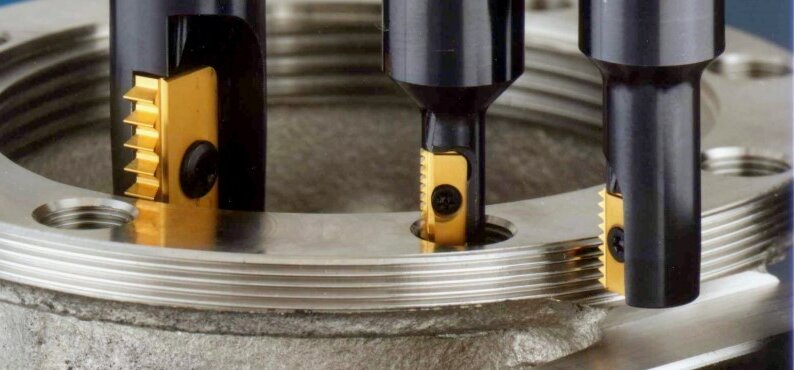
Резьбофрезерование — это процесс обработки с ЧПУ, при котором внутренние или наружные резьбы создаются с помощью вращающегося режущего инструмента, движущегося по спиральной траектории. В отличие от традиционного нарезания резьбы, при этом процессе применяются меньшие режущие усилия, что делает его самым безопасным способом нарезания резьбы на твердых металлах, в глухих отверстиях и на дорогостоящих деталях.
Каждый станочник знаком с тем неприятным ощущением, когда стандартный метчик ломается внутри почти готовой и дорогостоящей детали. Когда надежность процесса становится важнее, чем скорость обработки, решением инженерной задачи становится резьбофрезерование. Оно требует точной интерполяции ЧПУ и тщательного подбора инструмента, но обеспечивает полный контроль над шаговыми диаметрами и удалением стружки.
В данном руководстве подробно разъясняется, как именно происходит режущее движение, указывается точка пересечения затрат между фрезерованием и нарезанием резьбы, а также описываются производственные стратегии, позволяющие соблюдать строгие допуски на резьбу без брака деталей.
Как при резьбофрезеровании с ЧПУ формируется резьба?
В данном разделе описывается механизм процесса до учёта затрат на инструментарий или стратегии производства.
Спиральная интерполяция
Фрезерование резьбы основано на трёх синхронизированных движениях станка, известных как спиральная интерполяция. Контроллер ЧПУ координирует работу этих осей одновременно:
- Режущий инструмент вращается вокруг своей центральной оси.
- Центр инструмента перемещается по круговой траектории вдоль осей X и Y.
- Шпиндель станка перемещается вдоль оси Z ровно на один шаг резьбы за один полный оборот.
Сочетание кругового движения по осям X и Y и линейного движения по оси Z обеспечивает формирование резьбы. В отличие от нарезания резьбы, скорость вращения инструмента не определяет шаг резьбы; он регулируется интерполяцией ЧПУ.
Пример: При резьбе M10 × 1,5 траектория инструмента перемещается ровно на 1,5 мм вдоль оси Z за один полный круг.
Нагрузка при резке и радиальное зацепление
Нагрузка на режущий инструмент при фрезеровании резьбы значительно ниже, чем при нарезании резьбы.
Резьбонарезный инструмент одновременно взаимодействует с участком 100% по окружности отверстия, что требует огромного крутящего момента и приводит к возникновению значительных режущих сил. Резьбофреза, как правило, взаимодействует только с от 10% до 15% диаметра ствола в любой момент времени.
Поскольку радиальное зацепление ограничено, станочники могут разделить общую глубину резьбы на несколько проходов меньшей глубины. Это снижает режущий момент, уменьшает риск деформации тонкостенных деталей и позволяет удерживать режущие нагрузки в допустимых пределах при обработке твердых сплавов, таких как титан.
Вход, резка и выход
Стандартная операция резьбового фрезерования выполняется в строгой последовательности, что позволяет обеспечить качество резьбы и продлить срок службы инструмента:
- Просверлите направляющее отверстие до указанного малого диаметра.
- Сделайте фаску на краях отверстия, чтобы удалить заусенцы.
- Надежно закрепите резьбонарезный станок внутри отверстия.
- Включение дуги к стенке отверстия.
- Выполнить спиральную траекторию инструмента.
- При необходимости, в соответствии с допусками, выполните дополнительный проход пружиной (финишный проход).
- Выход из дуги и отодвиньте инструмент подальше от детали.
The включение дуги Такое движение является крайне важным этапом. Постепенное приближение к заготовке по дуге, а не по прямой линии, позволяет снизить резкие радиальные удары, действующие на резец. Без такого дугового движения инструмент подвержен прогибу, что приводит к образованию конической резьбы (когда верхняя часть отверстия шире нижней) и оставляет заметный след на гребне резьбы.
Резьбовое фрезерование и нарезание резьбы: в каких случаях каждый из методов наиболее эффективен
Выбор технологического процесса зависит от геометрии детали, свойств материала и необходимости снижения производственных рисков.
Сложные детали высокой стоимости
В условиях интенсивной обработки резьбовое фрезерование является стандартным методом для:
- Нержавеющая сталь, титан и инконель.
- Закаленные стали и другие труднообрабатываемые материалы.
- Резьба большого диаметра.
- Глубокие глухие отверстия, в которых существует опасность скопления стружки.
- Тонкостенные детали.
- Проекты, требующие точной регулировки диаметра зацепления.
Инженерное обоснование носит чисто практический характер. Распределение режущей нагрузки на несколько проходов позволяет контролировать нагрев и предотвратить выход инструмента из строя. Если резьбофреза всё же сломается, её диаметр меньше диаметра отверстия, а это значит, что она просто выпадет или её можно легко выдуть с помощью сжатого воздуха.
Напротив, сломанный кран часто требует EDM извлечение — что увеличивает срок изготовления на несколько дней или вынуждает цех списать коллектор на 500 штук только потому, что на заключительной операции сломался метчик № 20. Кроме того, компенсация режущего инструмента с ЧПУ позволяет оператору точно настроить размер резьбы с помощью калибра «Go/No-Go», что недостижимо при нарезании резьбы вручную.
Идеальная точка для таппинга
Перкуссия по-прежнему остается весьма эффективным методом и, как правило, является лучшим выбором в следующих случаях:
- Стандартные резьбы малого диаметра.
- Алюминий, латунь и легкообрабатываемая мягкая сталь.
- Серийное производство большого количества одинаковых отверстий.
- Стандартные монтажные соединения, в которых не требуется точная регулировка диаметра шага.
- Устаревшее оборудование, не поддерживающее стабильную спиральную интерполяцию.
Основное правило: Резьбовое фрезерование обеспечивает точность и гибкость. Нарезание резьбы — это скорость и простота.
Общая стоимость и требования к запросу предложений
Сравнение первоначальной стоимости метчика и резьбонарезного станка учитывает лишь небольшую часть фактических затрат. Покупатели и инженеры-технологи должны оценить стоимость одного резьбового отверстия.
Общая себестоимость производства включает время программирования, первоначальную настройку, время цикла на одно отверстие и ожидаемый срок службы инструмента. Кроме того, необходимо учитывать частоту смены инструмента, затраты, связанные с устранением последствий поломки инструмента, риск получения брака, оптимизацию запасов инструмента и время, затрачиваемое на контроль качества.
Мы часто сталкиваемся с запросами на предложение, в которых указан только размер резьбы. Чтобы получить точное ценовое предложение и избежать задержек в производстве, убедитесь, что ваша документация заполнена полностью.
Что следует указать в запросе предложений на резьбовое фрезерование:
- Стандарт и размер резьбы (например, M8x1,25, 1/4-20 UNC)
- Внутренняя или наружная резьба
- Правосторонняя или левосторонняя резьба
- Сквозное отверстие или глухое отверстие
- Полная глубина резьбы
- Класс твердости (например, 6H, 2B)
- Материал и твердость
- Количество в заказе
- Конкретные требования к проверке
Выберите подходящий резьбонарезный фрезерный станок
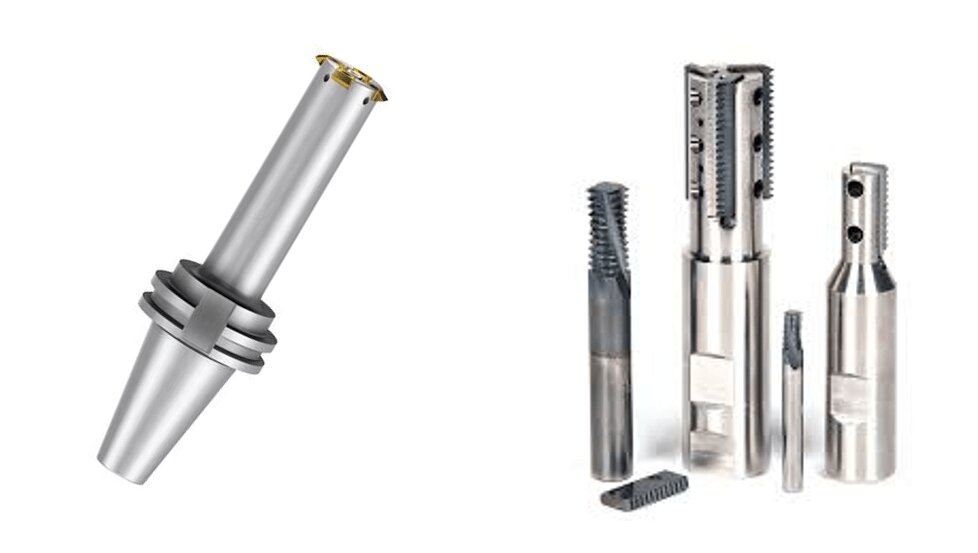
Выбор подходящей резьбонарезной фрезы — это инженерное решение, а не просто просмотр каталога инструментов. Оно требует согласования геометрических параметров инструмента и карбидного субстрата с конкретными условиями проекта.
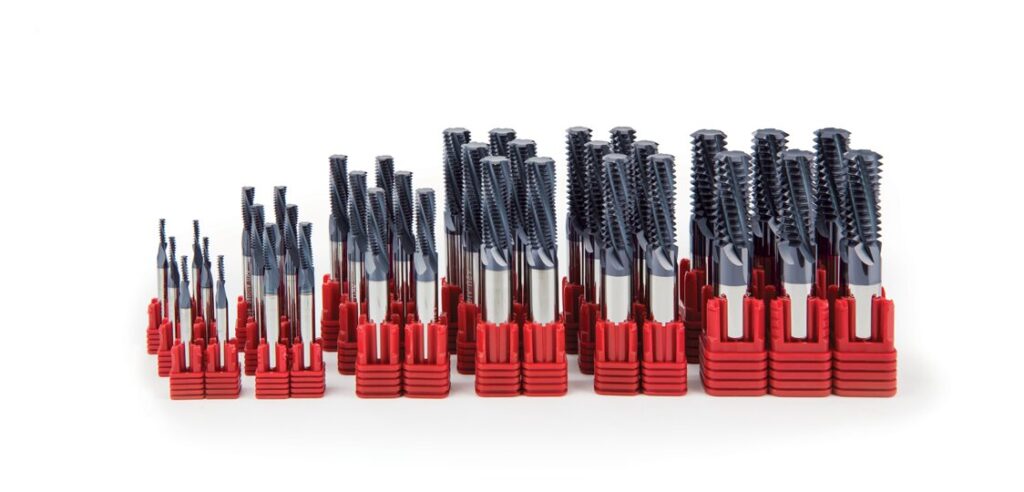
Одноформовые и многоформовые резаки
| Тип резака | Наиболее подходит для | Основное преимущество | Основное ограничение |
|---|---|---|---|
| Одноформатный | Резьба по индивидуальному заказу, глубокие отверстия и мелкосерийное производство | Большая гибкость | Увеличение продолжительности цикла |
| Многоформатный | Стандартные серии и серийное производство | Более быстрая обработка | Как правило, зависит от высоты звука |
При оценке характеристик инструмента инженеры должны найти оптимальный баланс между продолжительностью цикла и универсальностью инструмента:
- Одноформатные резаки имеют единый режущий профиль. Они могут обрабатывать резьбу с различными диаметрами — при условии, что шаг резьбы одинаков — и практически не ограничены глубиной резьбы. Однако, поскольку за один оборот они нарезают только один шаг резьбы, для обработки глубокого отверстия требуется несколько спиральных проходов, что приводит к увеличению времени цикла.
- Многофункциональные резаки имеют несколько зубьев, расположенных вдоль режущей кромки с шагом, равным одному шагу резьбы. Они прорезают всю глубину резьбы за один спиральный проход на 360 градусов, что значительно сокращает время цикла. Компромиссом является снижение универсальности: многоформенный инструмент привязан к конкретному шагу, а его эффективная длина канавки должна быть равна требуемой глубине резьбы или немного превышать её.
- Вопросы, связанные с глубоким сверлением: При обработке глубоких отверстий операторы должны проверять зазор в шейке инструмента. Сильные радиальные режущие силы могут привести к прогибу инструмента. При глубокой обработке более безопасным выбором для контроля режущего давления часто является инструмент с однообразной формой зубьев или фреза со ступенчатыми зубьями.
Инструменты из цельного твердого сплава и инструменты со сменными пластинами
Выбор между цельными и сменными режущими инструментами, как правило, зависит от диаметра резьбы, требований к точности и жесткости станка:
- Инструменты из цельносплавного карбида являются стандартом для резьбы малого и среднего диаметра, а также для высокоточной резьбы. Они отличаются превосходной жесткостью. Однако твердосплавные инструменты малого диаметра чрезвычайно чувствительны к биению шпинделя (TIR); даже биение в 0,01 мм может привести к неравномерному износу или мгновенному поломке микрорезьбофрезы. Инструменты из цельного твердого сплава с удлиненной рабочей частью, как правило, требуются для обработки глубоких полостей.
- Инвертируемые инструменты используют сменные твердосплавные вставки, закрепленные на стальном корпусе. Как правило, они являются наиболее экономичным вариантом для резьба крупного шага, превышающая M24 (или 1 дюйм) и глубокую черновую обработку. Хотя первоначальная стоимость корпуса инструмента высока, стоимость одной режущей кромки значительно ниже.
- Требования к оборудованию: Крупные режущие головки с сменными пластинами требуют высокой жесткости станка и большого крутящего момента шпинделя. Если установка недостаточно жесткая, вибрации приведут к порче качества резьбы и разрушению пластины. В конечном итоге, стоимость самой пластины не может заменить комплексный расчет затрат на одно отверстие.
Характеристики материала, резьбы и отверстий
Прежде чем выбрать инструмент и рассчитать подачи и скорости, операторы-станочники проверяют стандартный перечень условий проекта:
- Материал и твердость заготовки
- Диаметр резьбы, шаг и форма резьбы
- Класс твердости (например, 6H, 2B)
- Внутренняя резьба и наружная резьба
- Сквозное отверстие vs. глухое отверстие
- Полная глубина реза и максимальный вылет инструмента
- Объем производства
- Предельные значения частоты вращения станка и общая жесткость установки
Советы по материалам для цеха:
- Алюминий: Основное внимание следует уделить предотвращению образования нагара на кромке (BUE) и организации удаления стружки.
- Нержавеющая сталь: Следует уделять особое внимание предотвращению затвердевания материала при обработке. Инструмент должен непрерывно продвигаться вперед; задержка или трение о стенку мгновенно приведет к затвердеванию материала и выходу режущего элемента из строя.
- Титан: Обратите особое внимание на отвод тепла. Титан плохо рассеивает тепло, а это означает, что тепло передается непосредственно на режущую кромку.
- Закаленная сталь: Особое внимание следует уделять контролю износа абразивных инструментов посредством правильного выбора покрытия и регулирования скорости резания.
- Глубокие глухие отверстия: Обратите особое внимание на зазор в горловине и предотвращение скопления стружки на дне ствола.
Программирование цикла стабильного фрезерования по спирали
Для программирования фрезерного станка с многошпиндельным приводом необходимо глубокое понимание траекторий обработки в системе ЧПУ, компенсации режущего инструмента и динамики стружки.
Чтение спиральной траектории инструмента
Ниже приведён упрощённый пример спиральной траектории инструмента с использованием стандартного G-кода (распространённого в контроллерах Fanuc и аналогичных).
G-код
G00 X0. Y0. Z2.0 (Быстрое перемещение к центру отверстия, безопасный зазор по оси Z)
G01 Z-15.0 F500. (Подача вниз до дна отверстия)
G41 D01 X5.0 Y0. F150.   (Включение компенсации радиуса режущего инструмента, дуговой вход к стенке)
G03 X5.0 Y0. I-5.0 J0. Z-13.5 (Спиральная интерполяция: полный круг при подъеме оси Z на один шаг)
G00 X0. Y0. (Дуговой выход к центру)
G40 (Отмена компенсации радиуса режущей кромки)
G00 Z10,0 (Быстрый вывод из отверстия)
Основные показатели, которые необходимо учитывать:
- G02 / G03: Определяет направление вращения (по часовой стрелке или против часовой стрелки).
- Я, J (или R): Определяет радиус и центральную точку круговой траектории в плоскости X-Y.
- Z: Определяет осевое перемещение (шаг) за один оборот.
- G41 / G42 (компенсация радиуса режущей кромки): Это — секретное оружие резьбофрезерования. Если при проверке с помощью щупа «Go/No-Go» выясняется, что резьба на 0,02 мм слишком тугая, оператор не выбраковывает деталь. Он просто корректирует коэффициент износа в контроллере на 0,01 мм и повторно запускает траекторию инструмента, чтобы добиться идеальной посадки.
Ловушка скорости подачи:
Скорость подачи, запрограммированная в ЧПУ (по осевой линии), НЕ совпадает с фактической скоростью подачи при резке на стенке отверстия. При нарезании внутренней резьбы необходимо уменьшить запрограммированную скорость подачи, чтобы избежать перегрузки инструмента.
Формула:
Заданная подача = желаемая подача × (диаметр резьбы – диаметр резака) / диаметр резьбы
Примечание: данный код приведен исключительно в качестве примера. Фактические команды, смещения, направления и защитные маневры строго зависят от контроллера ЧПУ, режущего инструмента и конфигурации резьбы.
Фрезерование с подъемом и направление траектории инструмента
Направление траектории инструмента не является универсальной константой. Оно зависит от того, является ли резьба внутренней или внешней, а также от того, правая она или левая.
В наших механических цехах стандартный подход к типичному внутренняя правая резьба заключается в использовании фрезерование методом «снизу вверх».
Начиная обработку со дна глухого отверстия и перемещаясь вверх (с использованием команды G03 для стандартного правого режущего инструмента), резец естественным образом вытягивает стружку вверх и наружу из отверстия. При программировании «сверху вниз» инструмент заталкивает стружку на дно отверстия, что часто приводит к повторной резке стружки, ухудшению качества поверхности и поломке инструмента.
Управление подачей охлаждающей жидкости и удалением стружки
Выбор стратегии охлаждения при резьбовом фрезеровании зависит от материала и геометрии отверстия. Применение “стандартного” метода охлаждения ко всем проектам — верный путь к провалу.
- Алюминий: Требуется большой расход охлаждающей жидкости для быстрого удаления стружки и предотвращения приваривания алюминия к режущему инструменту (BUE).
- Нержавеющая сталь и титан: Тепло и трение — главные враги. Настоятельно рекомендуется использовать охлаждающую жидкость под высоким давлением — в идеале, систему охлаждения через шпиндель (TSC), если режущий инструмент это позволяет, — для быстрого отвода тепла из зоны резания и удаления стружки из глубоких отверстий.
- Закаленные стали: При обработке материалов высокой твёрдости жидкая охлаждающая жидкость может вызывать термический шок на кромке карбида, что приводит к образованию микротрещин. Поэтому зачастую предпочтительным методом является сухая обработка с использованием струи сжатого воздуха.
- Слепые отверстия: Полагаться на стандартные наружные форсунки для охлаждающей жидкости с целью достижения дна глубокого глухого отверстия рискованно. Если система TSC недоступна, операторы должны убедиться, что давление воздушной струи или охлаждающей жидкости правильно отрегулировано для промывки дна полости. Система MQL (смазка минимальным количеством) может работать эффективно, но её пригодность строго зависит от тепловых свойств материала и рекомендаций производителя инструмента.
Как обеспечить стабильность размера резьбы и избежать брака?
После того как траектория обработки запрограммирована и режущий инструмент установлен, основное внимание уделяется управлению процессом. На этом этапе необходимо контролировать зазоры, компенсировать прогиб инструмента и сверять размеры с техническим чертежом.
Зазор в пилотном отверстии и глухом отверстии
Даже идеальная траектория резания при нарезании резьбы не даст желаемого результата, если подготовительное сверление выполнено ненадлежащим образом. Пилотное отверстие определяет малый диаметр внутренней резьбы и напрямую влияет на режущую нагрузку.
- Недостаточный размер направляющих отверстий заставить резьбофрезу снимать избыточный материал, увеличивая радиальное режущее давление, что приводит к прогибу инструмента или его немедленному износу.
- Пилотные отверстия увеличенного размера привести к усечению (сглаживанию) гребня резьбы и неполному профилю, что не позволит пройти проверку калибром с меньшим диаметром.
- Снятие фаски Настоятельно рекомендуется обработать отверстие перед резьбовым фрезерованием, чтобы удалить заусенцы и обеспечить ровную точку входа.
- Тонкостенные детали требуют тщательного зажима. Если тиски или зажимное приспособление деформируют деталь во время обработки, резьба при снятии зажимного усилия примет овальную форму.
При обработке глухих отверстий станочники должны помнить, что полная глубина резьбы никогда не равна глубине сверления. Инструменту необходимо физическое пространство для работы на дне отверстия.
Формула расчета зазора:
Глубина сверления = Глубина полной резьбы + Зазор режущего инструмента (нережущий кончик) + Пространство для стружки + Запас прочности
Универсального фиксированного значения зазора не существует. Точное значение зазора зависит исключительно от геометрии режущего инструмента и выбранного направления траектории обработки.
Отклонение, компенсация и контроль
Прогиб инструмента — незначительное изгибание режущего элемента под действием радиальной нагрузки — является неизбежным явлением, особенно в случае инструментов с большим вылетом. Чтобы противодействовать этому явлению и обеспечить соблюдение жестких допусков, машиностроительные предприятия применяют строгий рабочий процесс контроля первого изделия (FAI):
- Уменьшите размер при первом проходе: Запрограммируйте начальную траекторию инструмента таким образом, чтобы на диаметре шага осталось небольшое количество материала.
- Первоначальная проверка: Очистите отверстие и проверьте его с помощью резьбового щупа «Go/No-Go». На данном этапе щуп «Go» обычно не проходит.
- Изменить размер вознаграждения: С учетом результатов проверки прилегания калибра отрегулируйте компенсацию радиуса режущего инструмента (компенсацию износа) в контроллере ЧПУ.
- Весенний абонемент: Повторно прогоните траекторию инструмента (часто называемую «весенним проходом») без изменения запрограммированных размеров, чтобы удалить оставшийся материал.
- Заключительная проверка: Еще раз проверьте резьбу. Калибр «Go» должен вкручиваться плавно, без заклинивания, а калибр «No-Go» не должен входить дальше первых двух витков резьбы.
- Блокировка и мониторинг: Сохраните значение постоянного смещения. В ходе серийного производства периодически контролируйте посадку калибра, чтобы компенсировать постепенный износ инструмента.
Методы контроля должны соответствовать допускам, указанным в чертеже. Для проверки работоспособности сборки используются калибры типа «гоу/ноу-гоу». Для измерения точного шагового диаметра наружной резьбы применяются резьбовые микрометры и метод с использованием трёх проволок. Для проверки конкретных углов наклона резьбы и радиусов корня требуются оптические компараторы или профилопроекторы.
Распространенные проблемы и способы их устранения
| Задача | Вероятная причина | Практическая настройка |
|---|---|---|
| Резьба слишком тугая | Недостаточная глубина радиального реза или износ инструмента. | Отрегулируйте компенсацию резака, чтобы увеличить глубину реза. |
| Резьба слишком ослаблена | Чрезмерный радиальный срез или неправильное смещение. | Уменьшите компенсируемый диаметр; проверьте биение инструмента. |
| Дно отверстия более узкое | Прогиб инструмента или скопившиеся стружки. | Уменьшите радиальное зацепление, добавьте пружинный проход и улучшите отвод стружки. |
| На поверхности резьбы наблюдается вибрация | Большой вылет инструмента или некачественная настройка. | Повысьте жесткость и отрегулируйте режущую нагрузку. |
| Различия в размерах в пределах партии | Износ инструмента, биение шпинделя или тепловое расширение. | Проверьте биение и обновите поправку на износ. |
| На входе имеется заметная отметка | Неправильная траектория движения инструмента при входе в дугу или выходе из нее. | Сделайте так, чтобы движения при входе и выходе принимали форму плавной радиальной дуги. |
Практический пример с производственного цеха: сокращение брака при изготовлении дорогостоящих компонентов
- Материал: Нержавеющая сталь 316L
- Характеристики нити: M12 × 1,75
- Тип отверстия: Глухое отверстие, глубина резьбы 22 мм
- Тип резака: Одноформовая резьбонарезная фреза из цельного твердого сплава с покрытием TiAlN
- Решение по процессу: Данная деталь представляла собой изготовленный по индивидуальному заказу гидравлический коллектор, на который ушло более $300 сырья и времени на предварительную механическую обработку. Нарезание резьбы в стали 316L с глубиной врезания 22 мм сопрягалось с недопустимым риском поломки метчика и забивания стружкой. Мы остановили свой выбор на резьбофрезеровании, чтобы гарантировать надежность процесса.
- Первый осмотр: Первый проход был намеренно запрограммирован с минимальным зазором. Калибр Go достиг предельного значения уже после одного оборота.
- Настройка: Оператор скорректировал поправку на износ ЧПУ на -0,015 мм и выполнил проходку пружины.
- Результат: Окончательные размеры были проверены с помощью откалиброванного резьбового щупа и полного контроля профиля на нашей КИМ (координатно-измерительной машине). Хотя время цикла на одно отверстие было на 12 секунд больше, чем при нарезании резьбы, партия из 200 коллекторов была изготовлена без брака и без поломок инструментов.
Заключение
Резьбофрезерование не всегда превосходит нарезание резьбы. Оно становится целесообразным в тех случаях, когда из-за сложности обрабатываемых материалов, наличия глухих отверстий, больших размеров резьбы, высокой стоимости деталей, использования резьбы разных размеров или необходимости более строгого контроля за посадкой резьбы надежность процесса становится важнее, чем максимально короткое время цикла.
Не уверены, что лучше подойдет для вашей детали: фрезерование по резьбе или нарезание резьбы? Пришлите нам свои 3D-файлы CAD (в форматах STEP, IGES или SLDPRT) вместе с характеристиками материала, требованиями к резьбе и объемом производства. Наша команда инженеров в течение 24 часов проанализирует проект с точки зрения технологичности и предложит практичную стратегию механической обработки.
Часто задаваемые вопросы
Может ли одна резьбонарезная фреза нарезать резьбу разных размеров?
Да, при условии, что резьба имеет точно такой же шаг и форму (например, инструмент с шагом 1,5 мм может нарезать резьбу M10x1,5, M12x1,5 и M16x1,5). Однако диаметр резака должен быть меньше малого диаметра самого маленького отверстия, а эффективный вылет инструмента должен обеспечивать обработку самой глубокой резьбы.
Можно ли с помощью резьбофрезерования изготовить левонарезанную резьбу?
Да. Лево- и правонарезанные резьбы часто можно изготавливать с помощью одного и того же резака. Направление резьбы полностью определяется траекторией движения инструмента, задаваемой ЧПУ (путём изменения направления круговой интерполяции и направления перемещения по оси Z). Программисты должны всегда сверять траекторию движения инструмента с геометрией резака, чтобы избежать задевания.
Можно ли с помощью резьбового фрезерования достичь дна глухого отверстия?
При резьбовом фрезеровании можно обрабатывать поверхность гораздо ближе к дну глухого отверстия, чем при использовании стандартного конического метчика, поскольку фреза имеет плоскую торцевую поверхность. Однако она не позволяет выполнить резку вплотную к дну. Операторы-станочники по-прежнему должны оставлять запас безопасности для нережущего конца инструмента, радиальный зазор для входа режущей кромки и зазор для удаления стружки.
Являются ли резьбы, изготовленные методом резьбофрезерования, более прочными?
Нет. Прочность резьбы зависит от материала заготовки, формы резьбы, допусков на шаговый диаметр и длины зацепления. Резьбофрезерование обеспечивает оператору более высокую точность контроля размеров резьбы, но не влияет на прочность самого материала.
Как проверяется точность резьбового фрезерования?
Точность обычно проверяется в цехе с помощью стандартных проборов или кольцевых калибров типа «Go/No-Go», которые позволяют проверить функциональную посадку. Для получения точных данных о размерах наружная резьба проверяется с помощью резьбовых микрометров или методом трёх проволок, а сложные профили резьбы проверяются вне линии с помощью оптических компараторов или координатно-измерительных машин (КИМ).
Привет, я Кевин Ли
Последние 10 лет я занимался различными формами изготовления листового металла и делился здесь интересными идеями из своего опыта работы в различных мастерских.
Связаться
Кевин Ли
У меня более десяти лет профессионального опыта в производстве листового металла, специализирующегося на лазерной резке, гибке, сварке и методах обработки поверхности. Как технический директор Shengen, я стремлюсь решать сложные производственные задачи и внедрять инновации и качество в каждом проекте.
Связанный ресурс
Прессовое соединение листового металла: проектирование, стоимость и качество
Сталь 4140 и 4130: механическая обработка, сварка и выбор
Компенсаторы изгиба листового металла: размеры, формы и правила технологичности (DFM)