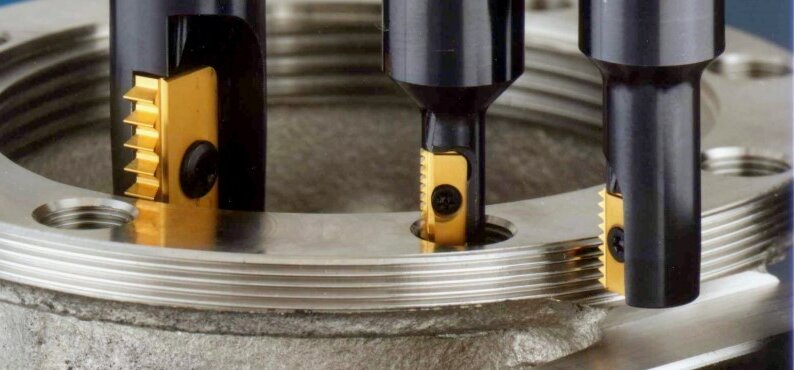
La fresatura di filetti è un processo di lavorazione CNC che consente di realizzare filetti interni o esterni utilizzando una fresa rotante che si muove lungo una traiettoria elicoidale. A differenza della maschiatura tradizionale, richiede forze di taglio inferiori, rendendola il metodo più sicuro per la filettatura di metalli duri, fori ciechi e componenti di alto valore.
Ogni operatore di macchina conosce bene quella sensazione di sconforto che si prova quando si rompe un maschio standard all’interno di un pezzo costoso e quasi finito. Quando la sicurezza del processo diventa più importante della semplice velocità, la fresatura di filettature rappresenta la soluzione ingegneristica ideale. Richiede un’interpolazione CNC precisa e un’attenta selezione degli utensili, ma garantisce il controllo completo sui diametri di passo e sull’evacuazione dei trucioli.
Questa guida illustra in dettaglio il funzionamento del movimento di taglio, il punto di pareggio economico tra fresatura e maschiatura e le strategie adottate in officina per garantire tolleranze di filettatura rigorose senza dover scartare i pezzi.
Come funziona la filettatura a fresatura CNC?
Questa sezione illustra le dinamiche del processo prima di prendere in considerazione i costi delle attrezzature o la strategia di produzione.
Interpolazione elicoidale
La fresatura filettata si basa su tre movimenti sincronizzati della macchina, noti come interpolazione elicoidale. Il controllore CNC coordina questi assi simultaneamente:
- L'utensile da taglio ruota attorno al proprio asse centrale.
- Il centro dell'utensile si muove lungo un percorso circolare sugli assi X e Y.
- Il mandrino della macchina si sposta lungo l'asse Z esattamente di un passo di filettatura per ogni giro completo.
La combinazione del movimento circolare X-Y e del movimento lineare sull'asse Z genera la forma della filettatura. A differenza della maschiatura, la velocità di rotazione dell'utensile non determina il passo della filettatura; è l'interpolazione CNC a controllarlo.
Esempio: Per una filettatura M10 × 1,5, il percorso utensile si sposta esattamente di 1,5 mm lungo l'asse Z durante un giro completo.
Carico di taglio e impegno radiale
Il carico di taglio nella fresatura filettata è notevolmente inferiore rispetto alla maschiatura.
Una maschiatrice agisce contemporaneamente su 100% della circonferenza del foro, richiedendo una coppia elevata e generando notevoli forze di taglio. Una fresa per filetti agisce in genere solo su Da 10% a 15% del diametro interno in un dato momento.
Poiché l'impegno radiale è limitato, gli operatori possono suddividere la profondità totale della filettatura in più passate meno intense. Ciò riduce la coppia di taglio, diminuisce il rischio di deformazione dei pezzi a pareti sottili e consente di mantenere carichi di taglio gestibili durante la lavorazione di leghe resistenti come il titanio.
Entrata, taglio e uscita
Un’operazione standard di fresatura di filetti segue una sequenza rigorosa per garantire la qualità del filetto e preservare la durata dell’utensile:
- Praticare o alesare il foro pilota al diametro minore specificato.
- Smussare l'apertura del foro per eliminare le bave.
- Posizionare il filettatore in modo sicuro all’interno del foro.
- Arc-in alla parete del foro.
- Eseguire il percorso utensile elicoidale.
- Eseguire una passata aggiuntiva con la molla (passata di finitura) se richiesto dalla tolleranza.
- Arc-out e allontanare l'utensile dal pezzo.
Il arc-in Il movimento è una fase fondamentale. Avvicinarsi al materiale seguendo una curva graduale anziché una linea retta riduce gli urti radiali improvvisi sulla fresa. Senza questo movimento ad arco, l’utensile è soggetto a deflessione, il che provoca filettature rastremate (in cui la parte superiore del foro è più larga di quella inferiore) e lascia un segno visibile sulla cresta della filettatura.
Fresatura filettata vs. maschiatura: in quali casi ciascuna tecnica è più indicata
La scelta del processo dipende dalla geometria del pezzo, dalle proprietà del materiale e dalla necessità di ridurre i rischi di produzione.
Componenti di alto valore e complessi
Negli ambienti di lavorazione pesante, la fresatura di filettature è il metodo standard per:
- Acciaio inossidabile, titanio e Inconel.
- Acciai temprati e altri materiali difficili da lavorare.
- Filettature di grande diametro.
- Fori ciechi profondi in cui l'accumulo di trucioli rappresenta un pericolo.
- Componenti a pareti sottili.
- Progetti che richiedono regolazioni precise del diametro di passo.
Il ragionamento ingegneristico è puramente pratico. Distribuire il carico di taglio su più passate consente di gestire il calore ed evitare il cedimento dell’utensile. Se una fresa filettatrice dovesse rompersi, il suo diametro è inferiore a quello del foro, il che significa che semplicemente cade fuori o può essere facilmente espulsa con un getto d’aria.
Al contrario, un rubinetto rotto spesso richiede Elettroerosione a elettroni estrazione — che allunga i tempi di consegna di diversi giorni o costringe l'officina a scartare un collettore da 500 solo perché un maschio da 20 si è spezzato durante l'operazione finale. Inoltre, la compensazione dell'utensile CNC consente all'operatore di impostare con precisione la dimensione della filettatura utilizzando un calibro Go/No-Go, un livello di controllo che la maschiatura non è in grado di offrire.
Il punto ottimale per il tapping
Il tapping rimane una tecnica altamente efficace e di solito rappresenta la scelta migliore nei seguenti casi:
- Filettature standard di piccolo diametro.
- Alluminio, ottone e acciaio dolce di facile lavorazione.
- Cicli di produzione ad alto volume di fori identici.
- Giunti di assemblaggio standard in cui non sono necessarie regolazioni del diametro di passo fine.
- Apparecchiature più datate prive di funzionalità stabili di interpolazione elicoidale.
La regola di base: La fresatura a filetto garantisce precisione e flessibilità. La maschiatura garantisce rapidità e semplicità.
Costo totale e requisiti della richiesta di preventivo
Il confronto tra il prezzo iniziale di un maschio e quello di una fresa filettatrice rappresenta solo una minima parte della spesa effettiva. Gli acquirenti e i tecnici di produzione dovrebbero valutare il costo per foro filettato.
Il costo totale di produzione comprende il tempo di programmazione, la configurazione iniziale, il tempo di ciclo per foro e la durata prevista degli utensili. Occorre inoltre tenere conto della frequenza dei cambi utensile, del costo di gestione di un utensile rotto, del rischio di scarti, del consolidamento delle scorte di utensili e del tempo dedicato alle ispezioni.
Spesso riceviamo richieste di preventivo in cui viene specificata solo la dimensione della filettatura. Per ottenere un preventivo accurato ed evitare ritardi nella produzione, assicuratevi che la documentazione sia completa.
Cosa includere in una richiesta di preventivo per la fresatura filettata:
- Tipo e dimensione della filettatura (ad es., M8x1,25, 1/4-20 UNC)
- Filettatura interna o esterna
- Filettatura a destra o a sinistra
- Foro passante o foro cieco
- Profondità totale della filettatura
- Classe di tolleranza (ad es., 6H, 2B)
- Materiale e durezza
- Quantità ordinata
- Requisiti specifici di ispezione
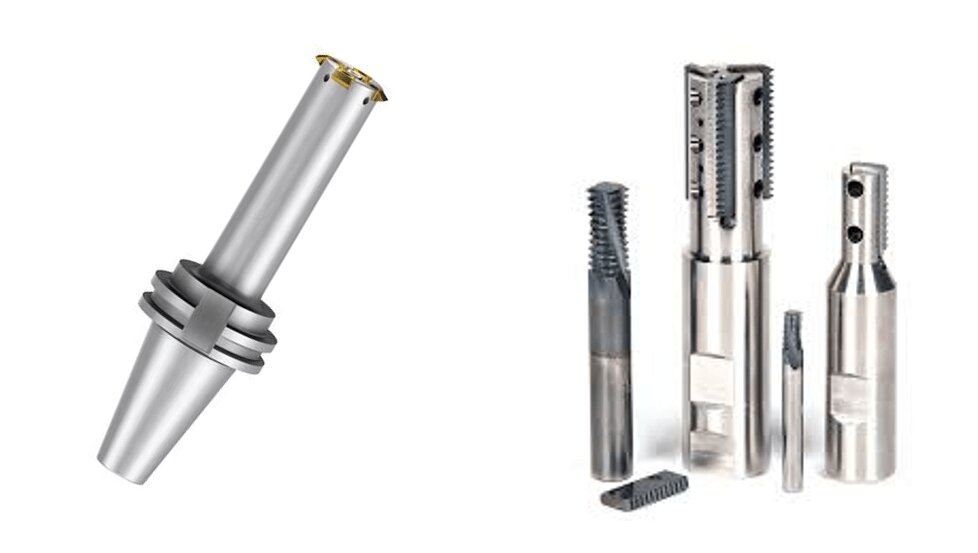
Scegli il mulino a filetti giusto
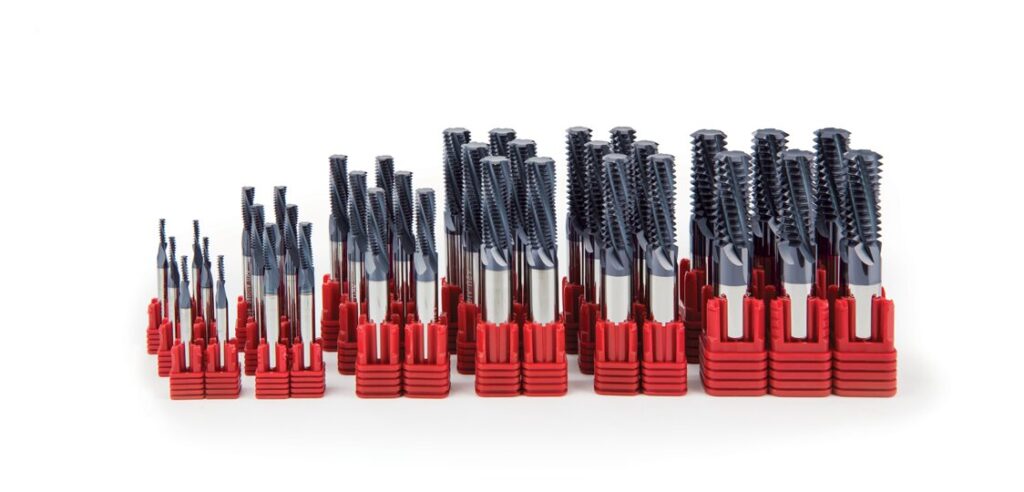
La scelta della fresa filettatrice corretta è una decisione ingegneristica, non si tratta semplicemente di sfogliare un catalogo di utensili. Richiede infatti di adattare la geometria fisica dell'utensile e il substrato in carburo alle condizioni specifiche del progetto.
Taglierine monomodello vs. taglierine multimodello
| Tipo di taglierina | Ideale per | Vantaggio principale | Limitazione principale |
|---|---|---|---|
| Modulo unico | Filettature personalizzate, fori profondi e lotti di piccole dimensioni | Maggiore flessibilità | Tempo di ciclo più lungo |
| Multiformato | Filettature standard e produzione in serie | Lavorazione più veloce | Di solito specifico per una determinata intonazione |
Nel valutare il profilo dell'utensile, gli ingegneri devono trovare un equilibrio tra la durata del ciclo e la flessibilità dell'utensile:
- Fresette monoblocco presentano un unico profilo di taglio. Sono in grado di lavorare filettature di diversi diametri — a condizione che il passo sia lo stesso — e non subiscono praticamente alcuna limitazione in termini di profondità della filettatura. Tuttavia, poiché tagliano un solo passo di filettatura per giro, richiedono più passate elicoidali per completare un foro profondo, con conseguente aumento della durata del ciclo.
- Taglierine multifunzione presentano più denti distanziati esattamente di un passo lungo il bordo tagliente. Essi realizzano l’intera profondità della filettatura in un unico passaggio elicoidale a 360 gradi, riducendo drasticamente il tempo di ciclo. Il compromesso è una minore versatilità: un utensile multifunzionale è vincolato a un passo specifico e la lunghezza effettiva della scanalatura deve essere pari o leggermente superiore alla profondità della filettatura richiesta.
- Aspetti da considerare nella foratura profonda: In caso di fori profondi, gli operatori devono verificare il gioco del collo dell’utensile. Le elevate forze di taglio radiali possono causare la deflessione dell’utensile. Nelle applicazioni in profondità, un utensile a forma singola o una fresa a denti sfalsati rappresenta spesso una scelta più sicura per gestire la pressione di taglio.
Utensili in carburo monoblocco vs. utensili con inserti intercambiabili
La scelta tra utensili fissi e intercambiabili dipende generalmente dal diametro della filettatura, dai requisiti di precisione e dalla rigidità della macchina:
- Utensili in carburo monoblocco rappresentano lo standard per i diametri da piccoli a medi e per le filettature ad alta precisione. Offrono una rigidità superiore. Tuttavia, gli utensili in metallo duro monoblocco di piccolo diametro sono estremamente sensibili all’eccentricità del mandrino (TIR); anche un’eccentricità di soli 0,01 mm può causare un’usura irregolare o rompere istantaneamente una fresa per microfilettature. Gli utensili in metallo duro integrale a raggio d’azione esteso sono in genere necessari per cavità profonde.
- Utensili intercambiabili utilizzano inserti in carburo sostituibili montati su un corpo in acciaio. Rappresentano in genere la scelta più conveniente per filettature di grandi dimensioni superiori a M24 (o 1 pollice) e per tagli di sgrossatura pesanti. Sebbene il costo iniziale del corpo dell'utensile sia elevato, il costo per tagliente è molto più basso.
- Requisiti del computer: Le frese filettatrici intercambiabili di grandi dimensioni richiedono una notevole rigidità della macchina e una coppia elevata del mandrino. Se l’assemblaggio non è sufficientemente rigido, le vibrazioni comprometteranno la finitura della filettatura e danneggeranno l’inserto. In definitiva, il solo prezzo dell’inserto non può sostituire un calcolo completo del costo per foro.
Condizioni del materiale, della filettatura e dei fori
Prima di scegliere un utensile e calcolare gli avanzamenti e le velocità di taglio, gli operatori esaminano una lista di controllo standard relativa alle condizioni del progetto:
- Materiale e durezza del pezzo
- Diametro della filettatura, passo e forma della filettatura
- Classe di tolleranza (ad es., 6H, 2B)
- Filettatura interna vs. filettatura esterna
- Fori passanti vs. foro cieco
- Profondità totale della filettatura e sporgenza massima dell'utensile
- Volume di produzione
- Limiti di giri al minuto (RPM) delle macchine e rigidità complessiva
Consigli sui materiali per l'officina:
- Alluminio: Concentrarsi sulla prevenzione della formazione di bordi incrostati (BUE) e sulla gestione dell'evacuazione dei trucioli.
- Acciaio inossidabile: Prestare particolare attenzione a evitare l’indurimento da lavorazione. L’utensile deve continuare ad avanzare; eventuali soste o sfregamenti contro la parete induriranno immediatamente il materiale e danneggeranno la fresa.
- Titanio: Concentrati sulla gestione del calore. Il titanio non dissipa bene il calore, il che significa che il calore si trasferisce direttamente sul filo di taglio.
- Acciaio temprato: Concentrarsi sulla gestione dell'usura degli utensili abrasivi attraverso la scelta del rivestimento adeguato e il controllo delle velocità di taglio.
- Fori ciechi profondi: Prestare particolare attenzione alla luce del collo e a evitare l’accumulo di trucioli sul fondo della canna.
Programmazione di un ciclo stabile di fresatura a filetto
La programmazione di una fresatrice a fili richiede una solida conoscenza dei percorsi utensile CNC, della compensazione della fresa e della dinamica dei trucioli.
Lettura di un percorso utensile elicoidale
Di seguito è riportato un esempio semplificato di percorso utensile elicoidale che utilizza il codice G standard (comune sui controllori Fanuc e simili).
G-Code
G00 X0. Y0. Z2,0 (Spostamento rapido al centro del foro, distanza di sicurezza sull'asse Z)
G01 Z-15,0 F500. (Avanzamento verso il fondo del foro)
G41 D01 X5,0 Y0. F150.   (Attivazione della compensazione del raggio della fresa, avvicinamento ad arco alla parete)
G03 X5,0 Y0,0 I-5,0 J0,0 Z-13,5 (Interpolazione elicoidale: giro completo mentre Z sale di un passo)
G00 X0. Y0. (Uscita ad arco verso il centro)
G40 (Annulla la compensazione del raggio della fresa)
G00 Z10,0 (Ritiro rapido dal foro)
Variabili chiave da comprendere:
- G02 / G03: Indica il senso di rotazione (in senso orario o antiorario).
- Io, J (o R): Definisce il raggio e il punto centrale del percorso circolare nel piano X-Y.
- Z: Definisce il movimento assiale (calo di passo) per ogni giro.
- G41 / G42 (Compensazione del raggio della fresa): Questa è l’arma segreta commerciale della fresatura di filettature. Se un controllo con calibro Go/No-Go rivela che la filettatura è troppo stretta di 0,02 mm, l’operatore non scarta il pezzo. Si limita semplicemente a regolare l’offset di usura nel controller di 0,01 mm e a rieseguire il percorso utensile per ottenere un accoppiamento perfetto.
La trappola della velocità di avanzamento:
L'avanzamento programmato nel CNC (avanzamento sulla linea centrale) NON corrisponde all'avanzamento effettivo di taglio sulla parete del foro. Nel caso delle filettature interne, è necessario ridurre l'avanzamento programmato per evitare di sovraccaricare l'utensile.
Formula:
Avanzamento programmato = Avanzamento desiderato × (Diametro filettatura - Diametro fresa) / Diametro filettatura
Nota: questo codice ha solo scopo illustrativo. I comandi, gli offset, le direzioni e le mosse di sicurezza effettivi dipendono strettamente dal controllore CNC, dalla fresa e dalla configurazione della filettatura.
Fresatura a scalare e direzione del percorso utensile
La direzione del percorso utensile non è una costante universale. Varia a seconda che la filettatura sia interna o esterna e che sia destrorsa o sinistrorsa.
Nelle nostre officine meccaniche, l'approccio standard per un tipico filettatura interna a destra è quello di utilizzare fresatura ascendente dal basso verso l'alto.
Partendo dal fondo del foro cieco e procedendo verso l'alto (utilizzando il comando G03 per un utensile standard con rotazione in senso orario), la fresa asporta naturalmente i trucioli verso l'alto e fuori dal foro. Se la programmazione avviene dall'alto verso il basso, l'utensile spinge i trucioli verso il fondo del foro, causando spesso il ritaglio dei trucioli, una finitura superficiale scadente e la rottura dell'utensile.
Liquido di raffreddamento e controllo dei trucioli
La strategia di raffreddamento nella fresatura di filettature dipende dal materiale e dalla geometria del foro. Applicare un metodo di raffreddamento “standard” a ogni progetto è una ricetta per il fallimento.
- Alluminio: Richiede un flusso abbondante di refrigerante per espellere rapidamente i trucioli ed evitare che l'alluminio si saldi alla fresa (BUE).
- Acciaio inossidabile e titanio: Il calore e l'attrito sono i nemici principali. Si raccomanda vivamente l'uso di un refrigerante ad alta pressione — idealmente un sistema di raffreddamento attraverso il mandrino (TSC), se la fresa lo supporta — per dissipare rapidamente il calore dalla zona di taglio e rimuovere i trucioli dai fori profondi.
- Acciai temprati: Il liquido di raffreddamento può causare uno shock termico al bordo in carburo nelle applicazioni ad alta durezza, provocando microfessurazioni. La lavorazione a secco con getto d’aria compressa è spesso il metodo preferito.
- Fori ciechi: Affidarsi a ugelli standard per il refrigerante esterno per raggiungere il fondo di un foro cieco profondo è rischioso. Se il TSC non è disponibile, gli operatori devono assicurarsi che la pressione del getto d’aria o del refrigerante sia correttamente regolata per pulire il fondo della cavità. La lubrificazione a quantità minima (MQL) può funzionare bene, ma la sua idoneità dipende strettamente dalle proprietà termiche del materiale e dalle raccomandazioni del produttore dell’utensile.
Come mantenere le dimensioni del filato ed evitare gli scarti?
Una volta programmato il percorso utensile e caricata la fresa, l’attenzione si sposta sul controllo del processo. Questa fase riguarda la gestione delle distanze di sicurezza, la compensazione della deflessione dell’utensile e la verifica delle quote rispetto al disegno tecnico.
Gioco per fori pilota e fori ciechi
Anche un percorso di fresatura della filettatura perfetto non darà i risultati sperati se la preparazione del foro è errata. Il foro pilota determina il diametro minore di una filettatura interna e influisce direttamente sul carico di taglio.
- Fori pilota sottodimensionati costringe la fresa a rimuovere materiale in eccesso, aumentando la pressione di taglio radiale, il che provoca la flessione dell'utensile o la sua rottura immediata.
- Fori pilota sovradimensionati comportano una cresta filettata troncata (appiattita) e un profilo incompleto, che non supererà il controllo con un calibro a perno per il diametro minore.
- Smussatura Si raccomanda vivamente di praticare un'apertura nel foro prima della fresatura filettata, al fine di eliminare le bave e garantire un punto di ingresso pulito.
- Componenti a pareti sottili richiedono un serraggio accurato. Se la morsa o il dispositivo di fissaggio deformano il pezzo durante la lavorazione, la filettatura assumerà una forma ovale una volta allentata la pressione di serraggio.
Durante la lavorazione di fori ciechi, gli operatori devono tenere presente che la profondità totale della filettatura non è mai pari alla profondità di foratura. L’utensile necessita infatti di spazio fisico per operare sul fondo del foro.
Formula di liquidazione:
Profondità di foratura = Profondità totale della filettatura + Distanza di sicurezza della fresa (punta non tagliente) + Spazio per i trucioli + Margine di sicurezza
Non esiste un valore universale e fisso per il gioco. Lo spazio esatto richiesto dipende strettamente dalla geometria della fresa e dalla direzione del percorso utensile selezionata.
Deformazione, compensazione e ispezione
La deflessione dell'utensile — ovvero la leggera flessione della punta sotto carico radiale — è inevitabile, soprattutto nel caso di utensili a lungo raggio. Per contrastare questo fenomeno e garantire tolleranze ristrette, le officine meccaniche adottano un rigoroso flusso di lavoro di ispezione del primo articolo (FAI):
- Ridurre le dimensioni del primo passaggio: Programmare il percorso utensile iniziale in modo da lasciare una piccola quantità di materiale sul diametro di passo.
- Verifica iniziale: Pulire il foro e verificarlo con un calibro a tappo filettato Go/No-Go. In questa fase, il calibro Go solitamente non entra.
- Modifica della retribuzione: In base alla misura rilevata con il calibro, regolare la compensazione del raggio della fresa (offset di usura) nel controllore CNC.
- Abbonamento primaverile: Eseguire nuovamente il percorso utensile (spesso denominato “passaggio di rifinitura”) senza modificare le dimensioni programmate, per asportare il materiale residuo.
- Verifica finale: Controlla di nuovo la filettatura. Il calibro “Go” dovrebbe avvitarsi senza intoppi, senza incepparsi, mentre il calibro “No-Go” non dovrebbe superare le prime due filettature.
- Blocco e monitoraggio: Salvare il valore di offset stabile. Durante la produzione, controllare periodicamente l'adattamento del calibro per compensare la graduale usura dell'utensile.
I metodi di ispezione devono corrispondere alle tolleranze indicate nei disegni. I calibri “Go/No-Go” verificano il corretto montaggio. Per misurare con precisione il diametro di passo delle filettature esterne si utilizzano micrometri per filettature e il metodo a 3 fili. Per verificare angoli specifici della filettatura e raggi di fondo sono necessari comparatori ottici o proiettori di profilo.
Problemi comuni e soluzioni
| Problema | Probabile causa | Regolazione pratica |
|---|---|---|
| Il filo è troppo teso | Taglio radiale insufficiente o usura dell'utensile. | Regolare la compensazione della fresa per aumentare la profondità di taglio. |
| Il filo è troppo allentato | Taglio radiale eccessivo o offset errato. | Ridurre il diametro compensato; verificare l'eccentricità dell'utensile. |
| Il fondo del foro è più stretto | Deformazione dell'utensile o trucioli incastrati. | Ridurre l'impegno radiale, aggiungere un passaggio a molla e migliorare l'evacuazione dei trucioli. |
| La superficie filettata presenta vibrazioni | Sporgenza eccessiva dell'utensile o montaggio non corretto. | Migliorare la rigidità e regolare il carico di taglio. |
| Variazioni di dimensioni all'interno del lotto | Usura degli utensili, eccentricità del mandrino o dilatazione termica. | Controllare l'eccentricità e aggiornare il valore di compensazione dell'usura. |
| L'iscrizione presenta un segno visibile | Percorso utensile di inserimento o uscita dell'arco non corretto. | Correggere il movimento di entrata e di uscita in modo che formi un arco radiale regolare. |
Caso di studio in officina: eliminazione degli scarti sui componenti di alto valore
- Materiale: Acciaio inox 316L
- Specifiche del filo: M12 × 1,75
- Tipo di foro: Foro cieco, profondità della filettatura completa: 22 mm
- Tipo di taglierina: Fresa per filettatura monofacciale in metallo duro con rivestimento in TiAlN
- Decisione relativa al processo: Il componente era un collettore idraulico su misura, con oltre $300 di materia prima e tempo di lavorazione preliminare. La filettatura dell'acciaio 316L con una profondità cieca di 22 mm comportava un rischio inaccettabile di rottura del maschio e di accumulo di trucioli. Abbiamo optato per la fresatura a filettatura per garantire la sicurezza del processo.
- Prima ispezione: Il primo passaggio è stato programmato intenzionalmente con un raggio stretto. L'indicatore Go ha raggiunto il limite dopo una curva.
- Regolazione: L'operatore ha regolato l'offset di usura del CNC a -0,015 mm e ha eseguito una passata di molatura.
- Risultato: Le dimensioni finali sono state verificate utilizzando un calibro a tappo filettato calibrato e un’ispezione completa del profilo sulla nostra CMM (macchina di misura a coordinate). Sebbene il tempo di ciclo per foro fosse di 12 secondi superiore rispetto alla maschiatura, la serie di 200 collettori è stata completata senza scarti e senza rotture di utensili.
Conclusione
La fresatura di filettature non è automaticamente migliore della maschiatura. Diventa vantaggiosa quando materiali difficili, fori ciechi, filettature di grandi dimensioni, componenti di alto valore, filettature di diverse dimensioni o un controllo più rigoroso dell’adattamento della filettatura rendono l’affidabilità del processo più importante della durata del ciclo più breve possibile.
Non sai se per il tuo pezzo sia meglio la fresatura a filetto o la maschiatura? Inviateci i vostri file CAD 3D (STEP, IGES o SLDPRT) insieme alle specifiche dei materiali, ai requisiti relativi alla filettatura e alla quantità da produrre. Il nostro team di ingegneri valuterà la progettabilità dal punto di vista della producibilità e fornirà una strategia di lavorazione pratica entro 24 ore.
Domande frequenti
Una fresatrice per filettatura può realizzare filettature di dimensioni diverse?
Sì, a condizione che le filettature abbiano esattamente lo stesso passo e la stessa forma (ad esempio, un utensile con passo di 1,5 mm può filettare M10x1,5, M12x1,5 e M16x1,5). Tuttavia, il diametro della fresa deve essere inferiore al diametro minore del foro più piccolo e la profondità effettiva dell'utensile deve consentire di raggiungere la filettatura più profonda.
La fresatura filettata consente di realizzare filettature sinistrorse?
Sì. Spesso è possibile realizzare filettature sinistre e destre utilizzando la stessa fresa. La direzione della filettatura è determinata interamente dal percorso utensile CNC (modificando la direzione dell’interpolazione circolare e la direzione di spostamento dell’asse Z). I programmatori devono sempre verificare il percorso utensile in relazione alla geometria della fresa per evitare sfregamenti.
La fresatura a filettatura può raggiungere il fondo di un foro cieco?
La fresatura a filettatura consente di asportare il materiale molto più vicino al fondo di un foro cieco rispetto a un maschio conico standard, poiché la fresa presenta una superficie piana. Tuttavia, non è in grado di asportare il materiale perfettamente a filo con il fondo. Gli operatori devono comunque lasciare uno spazio di sicurezza per la punta non tagliente dell'utensile, un gioco radiale di inserimento e lo spazio necessario per l'evacuazione dei trucioli.
Le filettature realizzate con fresatura a filettatura sono più resistenti?
No. La resistenza meccanica di una filettatura dipende dal materiale del pezzo, dalla forma della filettatura, dalle tolleranze del diametro primitivo e dalla lunghezza di ingranamento. La fresatura della filettatura offre all'operatore un controllo dimensionale superiore sulla filettatura, ma non altera la resistenza fisica del materiale stesso.
Come viene verificata la precisione della fresatura a filetto?
La precisione viene solitamente controllata in officina utilizzando calibri standard a cono o ad anello “Go/No-Go”, che verificano l’adattamento funzionale. Per ottenere dati dimensionali precisi, le filettature esterne vengono controllate con micrometri per filettature o con il metodo a tre fili, mentre i profili filettati complessi vengono verificati offline utilizzando comparatori ottici o macchine di misura a coordinate (CMM).
Ciao, sono Kevin Lee
Negli ultimi 10 anni mi sono immerso in varie forme di lavorazione della lamiera, condividendo qui le mie esperienze in diverse officine.
Contattate
Kevin Lee
Ho oltre dieci anni di esperienza professionale nella fabbricazione di lamiere, con specializzazione nel taglio laser, nella piegatura, nella saldatura e nelle tecniche di trattamento delle superfici. In qualità di direttore tecnico di Shengen, mi impegno a risolvere sfide produttive complesse e a promuovere innovazione e qualità in ogni progetto.
Risorsa correlata
Giunzioni a pressione nella lavorazione della lamiera: progettazione, costi e qualità
Acciaio 4140 vs. 4130: lavorazione, saldatura e scelta
Rilievi di piegatura della lamiera: dimensioni, forme e regole DFM