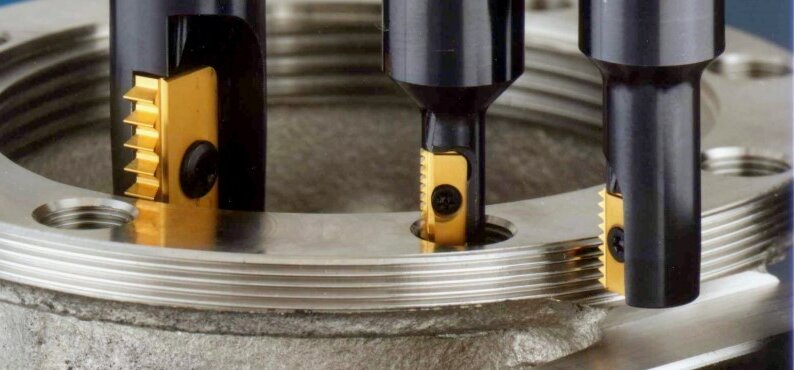
Le fraisage de filets est un procédé d'usinage CNC qui permet de réaliser des filets internes ou externes à l'aide d'une fraise rotative se déplaçant selon une trajectoire hélicoïdale. Contrairement au taraudage traditionnel, ce procédé nécessite des forces de coupe moindres, ce qui en fait la méthode la plus sûre pour le filetage des métaux durs, des trous borgnes et des composants de grande valeur.
Tout opérateur de machine connaît ce sentiment de désespoir qui s'empare de lui lorsqu'il casse un taraud standard à l'intérieur d'une pièce coûteuse et presque terminée. Lorsque la sécurité du processus prime sur la vitesse pure, le fraisage de filetage est la solution technique idéale. Cette technique nécessite une interpolation CNC précise et un choix minutieux des outils, mais elle offre un contrôle total sur les diamètres de pas et l'évacuation des copeaux.
Ce guide explique en détail le fonctionnement du mouvement de coupe, le seuil de rentabilité entre le fraisage et le taraudage, ainsi que les stratégies mises en œuvre en atelier pour respecter des tolérances de filetage strictes sans avoir à mettre de pièces au rebut.
Comment le fraisage de filetage CNC permet-il de créer un filetage ?
Cette section présente les grandes lignes du processus avant de prendre en compte les coûts d'outillage ou la stratégie de fabrication.
Interpolation hélicoïdale
Le fraisage hélicoïdal repose sur trois mouvements synchronisés de la machine, appelés « interpolation hélicoïdale ». Le contrôleur CNC coordonne ces axes simultanément :
- L'outil de coupe tourne autour de son propre axe central.
- Le centre de l'outil se déplace selon une trajectoire circulaire le long des axes X et Y.
- La broche de la machine se déplace le long de l'axe Z d'exactement un pas de filetage par tour complet.
C'est la combinaison du mouvement circulaire X-Y et du mouvement linéaire selon l'axe Z qui permet de former le filetage. Contrairement au taraudage, ce n'est pas la vitesse de rotation de l'outil qui détermine le pas du filetage, mais l'interpolation CNC.
Exemple : Pour un filetage M10 × 1,5, la trajectoire d'usinage se déplace exactement de 1,5 mm le long de l'axe Z au cours d'un tour complet.
Charge de coupe et engagement radial
La charge de coupe lors du fraisage fileté est nettement inférieure à celle du taraudage.
Un taraud vient en prise simultanément avec 100% de la circonférence du trou, ce qui nécessite un couple considérable et génère des forces de coupe importantes. Une fraise à fileter n'entre généralement en prise qu'avec De 10% à 15% du diamètre intérieur à tout moment.
L'engagement radial étant limité, les opérateurs peuvent répartir la profondeur totale du filetage en plusieurs passes moins importantes. Cela permet de réduire le couple de coupe, de diminuer le risque de déformation des pièces à parois minces et d'obtenir des charges de coupe gérables lors de l'usinage d'alliages résistants tels que le titane.
Entrée, découpe et sortie
Une opération standard de fraisage de filets suit une séquence stricte afin de garantir la qualité du filetage et de préserver la durée de vie de l'outil :
- Percez ou aléser le trou pilote au diamètre mineur spécifié.
- Chanfreiner l'ouverture du trou pour éliminer les bavures.
- Placez le taraud en toute sécurité à l'intérieur du trou.
- Arc-in jusqu'à la paroi du trou.
- Exécuter la trajectoire d'usinage hélicoïdale.
- Effectuez une passe supplémentaire au ressort (passe de finition) si la tolérance l’exige.
- Arc-out puis éloignez l'outil de la pièce.
Le arc-in Ce mouvement est une étape cruciale. En abordant la pièce selon une courbe progressive plutôt que selon une ligne droite, on réduit les chocs radiaux soudains subis par la fraise. Sans ce mouvement en arc de cercle, l'outil est susceptible de se déformer, ce qui entraîne la formation de filets coniques (où le haut du trou est plus large que le bas) et laisse une marque visible sur la crête du filet.
Fraisage de filets ou taraudage : dans quels cas chacun est-il le plus adapté ?
Le choix du procédé dépend de la géométrie de la pièce, des propriétés du matériau et de la nécessité de limiter les risques liés à la production.
Pièces de grande valeur et complexes
Dans les environnements d'usinage intensif, le fraisage de filets est la méthode par défaut pour :
- Acier inoxydable, titane et Inconel.
- Aciers trempés et autres matériaux difficiles à usiner.
- Filetages de grand diamètre.
- Trous borgnes profonds dans lesquels l'accumulation de copeaux présente un risque.
- Pièces à parois minces.
- Projets nécessitant des ajustements précis du diamètre primitif.
Le raisonnement technique est purement pratique. Répartir la charge de coupe sur plusieurs passes permet de maîtriser la chaleur et d'éviter la rupture de l'outil. Si une fraise à fileter venait à se casser, son diamètre étant inférieur à celui du trou, elle tomberait tout simplement ou pourrait être facilement expulsée à l'air comprimé.
À l'inverse, un robinet cassé nécessite souvent EDM l'extraction — ce qui allonge le délai de livraison de plusieurs jours, voire oblige l'atelier à mettre au rebut un collecteur de 500 simplement parce qu'un taraud de 20 s'est cassé lors de l'opération finale. De plus, la compensation d'outil CNC permet à l'opérateur de régler avec précision le diamètre du filetage à l'aide d'un calibre « Go/No-Go », ce que le taraudage ne permet pas.
Le point idéal pour le tapping
Le tapping reste très efficace et constitue généralement le meilleur choix dans les cas suivants :
- Filetages standard de petit diamètre.
- L'aluminium, le laiton et l'acier doux facile à usiner.
- Séries de production à grand volume comportant des trous identiques.
- Assemblages standard ne nécessitant pas de réglages fins du diamètre de pas.
- Équipements plus anciens ne disposant pas de capacités d'interpolation hélicoïdale stables.
La règle de base : Le fraisage hélicoïdal offre précision et souplesse. Le taraudage offre rapidité et simplicité.
Coût total et exigences relatives à l'appel d'offres
La comparaison du prix d'achat d'un taraud et d'une fraise à fileter ne représente qu'une fraction du coût réel. Les acheteurs et les ingénieurs de production devraient évaluer le coût par trou fileté.
Le coût total de production comprend le temps de programmation, la configuration initiale, le temps de cycle par trou et la durée de vie prévue de l'outil. Il faut également tenir compte de la fréquence des changements d'outils, du coût lié à la gestion d'un outil cassé, du risque de rebut, de la rationalisation des stocks d'outils et du temps consacré à l'inspection.
Nous recevons souvent des demandes de devis qui ne précisent que le calibre du filetage. Pour obtenir un devis précis et éviter les retards de production, veillez à ce que votre documentation soit complète.
Éléments à inclure dans un appel d'offres pour le fraisage fileté :
- Norme et dimension du filetage (par exemple, M8x1,25, 1/4-20 UNC)
- Filetage intérieur ou extérieur
- Filetage à droite ou à gauche
- Trou traversant ou trou borgne
- Profondeur totale du filetage
- Classe de tolérance (par exemple, 6H, 2B)
- Matériau et dureté
- Quantité commandée
- Exigences spécifiques en matière d'inspection
Choisissez la fraise à fileter adaptée
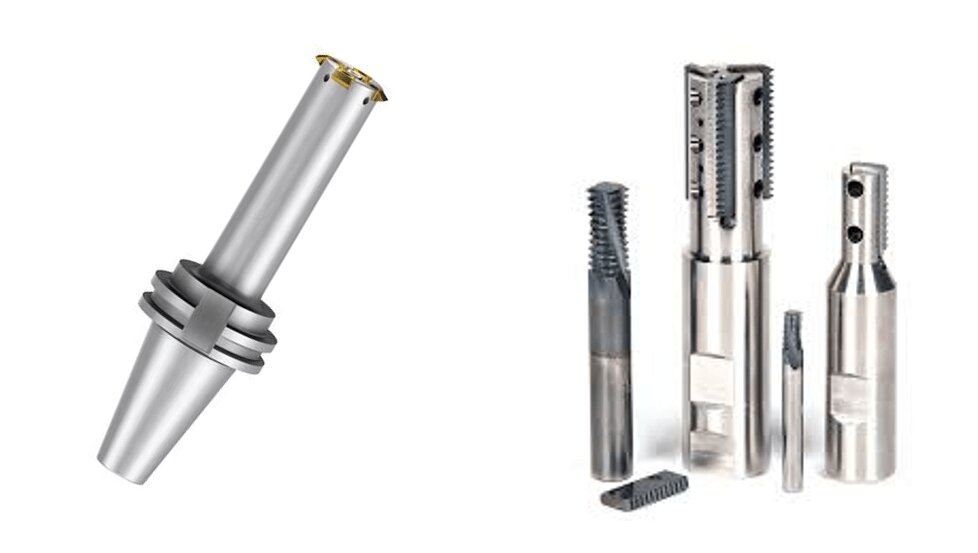
Le choix d'une fraise à fileter adaptée relève d'une décision technique et ne se résume pas à la simple consultation d'un catalogue d'outils. Il nécessite d'adapter la géométrie physique de l'outil et son substrat en carbure aux conditions spécifiques du projet.
Découpeuses à forme unique ou à formes multiples
| Type de coupeuse | Idéal pour | Principal avantage | Principales limites |
|---|---|---|---|
| Formulaire unique | Filetages sur mesure, alésages profonds et petites séries | Une plus grande flexibilité | Durée de cycle plus longue |
| Multi-formulaire | Filets standard et production en série | Usinage plus rapide | Généralement spécifiques à une hauteur de son |
Lorsqu'ils évaluent les caractéristiques d'un outil, les ingénieurs doivent trouver un juste équilibre entre la durée du cycle et la flexibilité de l'outillage :
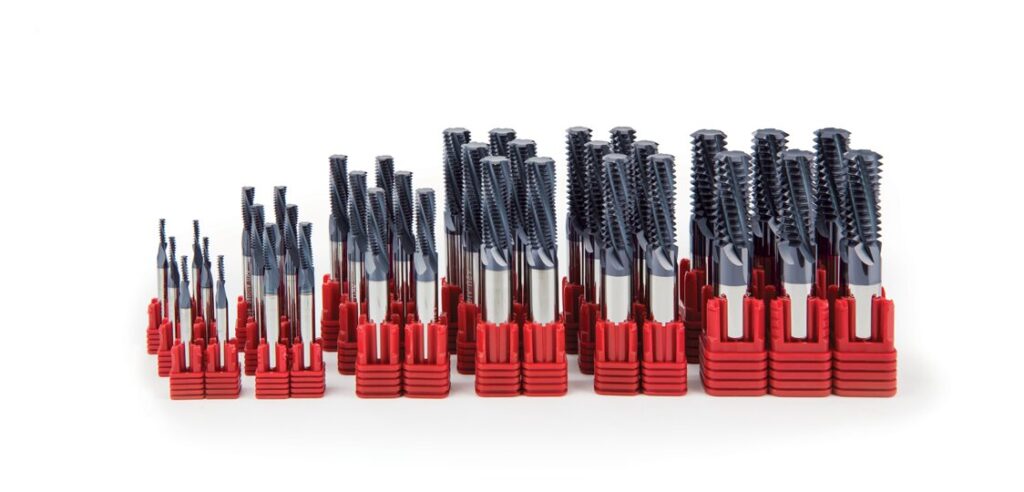
- Découpeuses à forme unique présentent un profil de coupe unique. Elles permettent d’usiner des filetages de différents diamètres — à condition que le pas soit identique — et ne sont pratiquement pas limitées par la profondeur du filetage. Cependant, comme elles ne coupent qu’un seul pas de filetage par tour, elles nécessitent plusieurs passes hélicoïdales pour réaliser un trou profond, ce qui allonge la durée du cycle.
- Découpeuses multifonctions présentent plusieurs dents espacées exactement d’un pas le long du tranchant. Elles usinent toute la profondeur du filetage en un seul passage hélicoïdal de 360 degrés, ce qui réduit considérablement la durée du cycle. En contrepartie, leur polyvalence est réduite : un outil multifonction est limité à un pas spécifique, et la longueur effective de sa goujure doit être égale ou légèrement supérieure à la profondeur de filetage requise.
- Éléments à prendre en compte pour le perçage profond : Pour les alésages profonds, les opérateurs doivent vérifier le jeu au niveau du col de l'outil. Des forces de coupe radiales importantes peuvent entraîner une déviation de l'outil. Dans les applications en profondeur, un outil à forme unique ou une fraise à dents décalées constitue souvent un choix plus sûr pour gérer la pression de coupe.
Outils en carbure monobloc vs outils à plaquettes amovibles
Le choix entre un outil monobloc et un outil à plaquettes s'effectue généralement en fonction du diamètre du filetage, des exigences de précision et de la rigidité de la machine :
- Outils en carbure monobloc constituent la référence pour les diamètres petits à moyens et les filetages de haute précision. Ils offrent une rigidité supérieure. Cependant, les outils en carbure monobloc de petit diamètre sont très sensibles au faux-rond de la broche (TIR) ; même un faux-rond de 0,01 mm peut entraîner une usure irrégulière ou casser instantanément une fraise à micro-filetage. Les outils en carbure monobloc à longue portée sont généralement nécessaires pour les cavités profondes.
- Outils à plaquettes amovibles utilisent des plaquettes en carbure remplaçables fixées sur un corps en acier. Elles constituent généralement la solution la plus économique pour filetages de grand diamètre supérieurs à M24 (ou 1 pouce) et les opérations d'ébauche lourdes. Bien que le coût initial du corps d'outil soit élevé, le coût par arête de coupe est nettement inférieur.
- Configuration matérielle requise : Les grandes fraises à fileter à plaquettes amovibles exigent une rigidité importante de la machine et un couple de broche élevé. Si l'installation manque de rigidité, les vibrations détruiront la finition du filetage et briseront la plaquette. En fin de compte, le prix de la plaquette ne saurait à lui seul se substituer à un calcul complet du coût par trou.
Caractéristiques du matériau, du filetage et des alésages
Avant de choisir un outil et de calculer les avances et les vitesses de coupe, les opérateurs vérifient une liste de contrôle standard reprenant les conditions du projet :
- Matériau et dureté de la pièce à usiner
- Diamètre, pas et forme du filetage
- Classe de tolérance (par exemple, 6H, 2B)
- Filetage intérieur et filetage extérieur
- Perçage traversant vs. trou borgne
- Profondeur totale du filetage et porte-à-faux maximal de l'outil
- Volume de production
- Limites de régime de la machine et rigidité globale
Conseils sur les matériaux pour l'atelier :
- Aluminium : Mettre l'accent sur la prévention de l'accumulation de copeaux sur les arêtes (BUE) et sur la gestion de l'évacuation des copeaux.
- Acier inoxydable : Veillez à éviter le durcissement par usure. L'outil doit continuer à avancer ; s'il reste immobile ou frotte contre la paroi, le matériau se durcira instantanément et détruira la fraise.
- Titane: Mettez l'accent sur la gestion de la chaleur. Le titane ne dissipe pas bien la chaleur, ce qui signifie que celle-ci se transmet directement au tranchant.
- Acier trempé : Mettre l'accent sur la gestion de l'usure des outils abrasifs grâce à un choix judicieux de revêtements et à des vitesses de coupe contrôlées.
- Trous borgnes profonds : Veillez particulièrement à laisser un espace suffisant au niveau du col et à éviter l'accumulation de copeaux au fond de l'alésage.
Programmer un cycle de fraisage hélicoïdal stable
La programmation d'une fraiseuse à fil nécessite une solide maîtrise des trajectoires d'usinage CNC, de la compensation d'outil et de la dynamique des copeaux.
Lecture d'une trajectoire d'usinage hélicoïdale
Vous trouverez ci-dessous un exemple simplifié de trajectoire d'usinage hélicoïdale utilisant du code G standard (couramment utilisé sur les contrôleurs Fanuc et similaires).
Code G
G00 X0. Y0. Z2,0 (Déplacement rapide vers le centre du trou, distance de sécurité en Z)
G01 Z-15,0 F500. (Avance vers le fond du trou)
G41 D01 X5,0 Y0. F150.   (Activation de la compensation du rayon de la fraise, entrée en arc vers la paroi)
G03 X5,0 Y0,0 I-5,0 J0,0 Z-13,5 (Interpolation hélicoïdale : cercle complet tandis que l'axe Z remonte d'un pas)
G00 X0. Y0. (Sortie en arc vers le centre)
G40 (Annulation de la compensation du rayon de l'outil)
G00 Z10,0 (Retrait rapide hors du trou)
Variables clés à comprendre :
- G02 / G03 : Détermine le sens de rotation (dans le sens des aiguilles d'une montre ou dans le sens inverse des aiguilles d'une montre).
- I, J (ou R) : Définit le rayon et le centre de la trajectoire circulaire dans le plan X-Y.
- Z : Définit le déplacement axial (baisse de pas) par tour.
- G41 / G42 (Compensation du rayon de la fraise) : C'est l'arme secrète commerciale du fraisage de filets. Si un contrôle à l'aide d'un calibre « Go/No-Go » révèle que le filetage est trop serré de 0,02 mm, l'opérateur ne met pas la pièce au rebut. Il lui suffit d'ajuster la correction d'usure dans le contrôleur de 0,01 mm et de relancer la trajectoire d'outil pour obtenir un ajustement parfait.
Le piège de la vitesse d'avance :
La vitesse d'avance programmée dans la CNC (avance sur l'axe central) n'est PAS la même que la vitesse d'avance réelle de coupe au niveau de la paroi du trou. Pour les filetages intérieurs, vous devez réduire la vitesse d'avance programmée afin d'éviter toute surcharge de l'outil.
Formule :
Avance programmée = Avance souhaitée × (Diamètre du filetage - Diamètre de la fraise) / Diamètre du filetage
Remarque : ce code est fourni à titre d'illustration uniquement. Les commandes, décalages, directions et mouvements de sécurité réels dépendent strictement du contrôleur CNC, de la fraise et de la configuration du filetage.
Fraisage ascendant et sens de la trajectoire d'outillage
La direction de la trajectoire d'usinage n'est pas une constante universelle. Elle varie selon qu'il s'agit d'un filetage interne ou externe, et selon qu'il est à droite ou à gauche.
Dans nos ateliers d'usinage, la méthode habituelle pour un filetage intérieur à droite c'est d'utiliser fraisage ascendant.
En commençant par le fond du trou borgne et en progressant vers le haut (à l'aide de la commande G03 pour un outil standard à coupe à droite), la fraise évacue naturellement les copeaux vers le haut et hors du trou. Si la programmation s'effectue de haut en bas, l'outil repousse les copeaux vers le fond du trou, ce qui entraîne souvent un ré-usinage des copeaux, un mauvais état de surface et la rupture de l'outil.
Contrôle du liquide de refroidissement et des copeaux
Le choix de la stratégie de refroidissement lors du fraisage fileté dépend du matériau et de la géométrie du trou. Appliquer une méthode de refroidissement “ standard ” à tous les projets est la recette de l'échec.
- Aluminium : Nécessite un débit élevé de liquide de refroidissement pour évacuer rapidement les copeaux et empêcher l'aluminium de se souder à la fraise (BUE).
- Acier inoxydable et titane : La chaleur et le frottement sont les principaux ennemis. L'utilisation d'un liquide de refroidissement à haute pression — de préférence un système de refroidissement par la broche (TSC) si l'outil le permet — est vivement recommandée pour évacuer la chaleur de la zone de coupe et éliminer les copeaux des alésages profonds.
- Aciers trempés : Dans les applications nécessitant un usinage de pièces à très haute dureté, le liquide de refroidissement peut provoquer un choc thermique au niveau de l'arête en carbure, entraînant ainsi l'apparition de microfractures. L'usinage à sec avec un jet d'air comprimé est souvent la méthode privilégiée.
- Trous borgnes : Il est risqué de compter sur des buses de refroidissement externes standard pour atteindre le fond d’un trou borgne profond. Si le TSC n'est pas disponible, les opérateurs doivent s'assurer que la pression du jet d'air ou du liquide de refroidissement est correctement réglée pour nettoyer le fond de la cavité. La lubrification en quantité minimale (MQL) peut donner de bons résultats, mais son adéquation dépend strictement des propriétés thermiques du matériau et des recommandations du fabricant de l'outil.
Comment maintenir la taille du fil et éviter les rebuts ?
Une fois la trajectoire d'usinage programmée et la fraise chargée, l'accent est mis sur le contrôle du processus. Cette phase consiste à gérer les jeux, à compenser la flexion de l'outil et à vérifier les cotes par rapport au plan technique.
Jeu pour les trous pilotes et les trous borgnes
Même une trajectoire de fraisage de filetage parfaite ne donnera pas de bons résultats si la préparation du trou présente des défauts. Le trou pilote détermine le diamètre mineur d’un filetage interne et influe directement sur la charge de coupe.
- Pré-perçages trop petits forcer la fraise à fil à enlever l'excès de matière, ce qui augmente la pression de coupe radiale et entraîne une déviation de l'outil ou sa rupture immédiate.
- Trous pilotes surdimensionnés Cela entraîne une crête de filetage tronquée (aplatie) et un profil incomplet, ce qui ne permettra pas de passer le contrôle à l’aide d’un calibre à broche de diamètre mineur.
- Chanfreinage Il est vivement recommandé de percer l'ouverture du trou avant le fraisage fileté afin d'éliminer les bavures et d'obtenir un point d'entrée net.
- Pièces à parois minces nécessitent un serrage minutieux. Si l'étau ou le dispositif de fixation déforme la pièce pendant l'usinage, le filetage prendra une forme ovale dès que la pression de serrage sera relâchée.
Lors de l'usinage de trous borgnes, les opérateurs doivent garder à l'esprit que la profondeur totale du filetage n'est jamais égale à la profondeur de perçage. L'outil a besoin d'un espace physique suffisant pour fonctionner au fond de l'alésage.
Formule de liquidation :
Profondeur de perçage = Profondeur totale du filetage + Dégagement de la fraise (pointe non coupante) + Espace pour les copeaux + Marge de sécurité
Il n'existe pas de valeur universelle et fixe pour le jeu. L'écart exact requis dépend strictement de la géométrie de la fraise et du sens de la trajectoire d'usinage choisi.
Déformation, compensation et contrôle
La déviation de l'outil — c'est-à-dire la légère flexion de la fraise sous l'effet d'une charge radiale — est inévitable, en particulier avec les outils à grande portée. Pour y remédier et respecter des tolérances serrées, les ateliers d'usinage appliquent un processus rigoureux d'inspection du premier article (FAI) :
- Choisir une taille inférieure pour le premier passage : Programmez la trajectoire d'usinage initiale de manière à laisser une fine couche de matière sur le diamètre primitif.
- Vérification initiale : Nettoyez l'alésage et vérifiez-le à l'aide d'un calibre à bouchon fileté « Go/No-Go ». À ce stade, le calibre « Go » ne passe généralement pas.
- Ajuster la rémunération : En fonction de l'ajustement du calibre, réglez la compensation du rayon de la fraise (décalage dû à l'usure) dans le contrôleur CNC.
- Forfait de printemps : Relancez la trajectoire d'usinage (souvent appelée « passe de finition ») sans modifier les cotes programmées afin d'enlever le matériau restant.
- Vérification finale : Vérifiez à nouveau le filetage. La jauge « Go » doit s'envisager sans difficulté, sans accrochage, et la jauge « No-Go » ne doit pas s'envisager au-delà des deux premiers filets.
- Verrouiller et surveiller : Enregistrez la valeur de décalage stable. Au cours de la production, vérifiez régulièrement l'ajustement du calibre afin de compenser l'usure progressive de l'outil.
Les méthodes d'inspection doivent respecter les tolérances indiquées sur les plans. Les jauges « Go/No-Go » permettent de vérifier le bon assemblage fonctionnel. On utilise des micromètres à filetage et la méthode à trois fils pour mesurer avec précision le diamètre primitif des filetages externes. Des comparateurs optiques ou des projecteurs de profil sont nécessaires pour vérifier les angles de filetage et les rayons de fond spécifiques.
Problèmes courants et réglages
| Problème | Cause probable | Ajustement pratique |
|---|---|---|
| Le fil est trop tendu | Coupe radiale insuffisante ou usure de l'outil. | Réglez la compensation de la fraise pour augmenter la profondeur de coupe. |
| Le fil est trop lâche | Une coupe radiale excessive ou un déport incorrect. | Réduire le diamètre compensé ; vérifier le faux-rond de l'outil. |
| Le fond du trou est plus étroit | Déformation de l'outil ou copeaux coincés. | Réduire l'engagement radial, ajouter un passage de ressort et améliorer l'évacuation des copeaux. |
| La surface du filetage présente des irrégularités | Portée excessive de l'outil ou montage défaillant. | Améliorer la rigidité et régler la charge de coupe. |
| Variations de taille au sein du lot | Usure des outils, faux-rond de la broche ou dilatation thermique. | Vérifiez le faux-rond et mettez à jour la correction d'usure. |
| L'entrée comporte une marque visible | Parcours d'outil d'entrée ou de sortie d'arc incorrect. | Corrigez le mouvement d'entrée et de sortie pour obtenir un arc radial fluide. |
Étude de cas en atelier : élimination des rebuts sur les composants de grande valeur
- Matériau : Acier inoxydable 316L
- Spécifications du filetage : M12 × 1,75
- Type de trou : Trou borgne, profondeur de filetage totale de 22 mm
- Type de coupe : Fraise à fileter monobloc en carbure monobloc avec revêtement TiAlN
- Décision relative au processus : Il s'agissait d'un collecteur de fluide sur mesure, dont la quantité de matière première et le temps d'usinage préalable s'élevaient à plus de 1 TP4T300. Le taraudage de l'acier 316L à une profondeur de filetage de 22 mm présentait un risque inacceptable de rupture du taraud et d'accumulation de copeaux. Nous avons opté pour le fraisage de filetage afin de garantir la sécurité du processus.
- Première inspection : Le premier passage avait été délibérément programmé pour être serré. La jauge Go a atteint sa limite après un tour.
- Ajustement : L'opérateur a réglé la correction d'usure de la commande numérique sur -0,015 mm et a effectué un passage de ressort.
- Résultat : Les cotes finales ont été vérifiées à l'aide d'un calibre à taraud étalonné et d'un contrôle complet du profil sur notre machine à mesurer tridimensionnelle (MMT). Bien que la durée du cycle par alésage ait été supérieure de 12 secondes à celle du taraudage, le lot de 200 collecteurs a été réalisé sans aucun rebut ni outil cassé.
Conclusion
Le fraisage de filetage n'est pas systématiquement préférable au taraudage. Il s'avère utile lorsque des matériaux difficiles, des trous borgnes, des filetages de grande taille, des pièces de grande valeur, des filetages de dimensions variées ou un contrôle plus rigoureux de l'ajustement du filetage font que la fiabilité du processus prime sur la durée de cycle la plus courte possible.
Vous ne savez pas si le fraisage hélicoïdal ou le taraudage est la meilleure solution pour votre pièce ? Envoyez-nous vos fichiers CAO 3D (STEP, IGES ou SLDPRT) accompagnés des spécifications relatives aux matériaux, des exigences en matière de filetage et de la quantité à produire.. Notre équipe d'ingénieurs examinera la conception sous l'angle de la fabricabilité et proposera une stratégie d'usinage adaptée dans un délai de 24 heures.
FAQ
Une fraise à fileter peut-elle usiner des filetages de tailles différentes ?
Oui, à condition que les filetages aient exactement le même pas et la même forme (par exemple, un outil d'un pas de 1,5 mm peut tailler des filetages M10x1,5, M12x1,5 et M16x1,5). Toutefois, le diamètre de la fraise doit être inférieur au diamètre mineur du trou le plus petit, et la profondeur utile de l'outil doit permettre d'usiner le filetage le plus profond.
Le fraisage de filets permet-il de réaliser des filets à gauche ?
Oui. Les filetages à gauche et à droite peuvent souvent être réalisés à l'aide de la même fraise. Le sens du filetage est entièrement déterminé par la trajectoire d'usinage CNC (en modifiant le sens de l'interpolation circulaire et le sens de déplacement de l'axe Z). Les programmeurs doivent toujours vérifier la trajectoire d'usinage par rapport à la géométrie de la fraise afin d'éviter tout frottement.
Le fraisage de filetage permet-il d'atteindre le fond d'un trou borgne ?
Le fraisage fileté permet d’usiner beaucoup plus près du fond d’un trou borgne qu’un taraud conique standard, car la fraise présente une face plane. Cependant, il n’est pas possible d’usiner parfaitement à fleur du fond. Les opérateurs doivent tout de même laisser un jeu de sécurité pour la pointe non coupante de l’outil, un jeu radial d’entrée et un espace pour l’évacuation des copeaux.
Les filetages réalisés par fraisage sont-ils plus résistants ?
Non. La résistance mécanique d’un filetage dépend du matériau de la pièce, de la forme du filetage, des tolérances du diamètre primitif et de la longueur d’engagement. Le fraisage de filetage offre à l’opérateur un contrôle dimensionnel supérieur sur le filetage, mais il ne modifie pas la résistance physique du matériau lui-même.
Comment vérifie-t-on la précision du fraisage fileté ?
La précision est généralement contrôlée en atelier à l'aide de jauges standard de type « Go/No-Go » (cônes ou anneaux), qui permettent de vérifier l'ajustement fonctionnel. Pour obtenir des données dimensionnelles précises, les filetages extérieurs sont contrôlés à l'aide de micromètres à filetage ou de la méthode à trois fils, tandis que les profils de filetage complexes sont vérifiés hors ligne à l'aide de comparateurs optiques ou de machines à mesurer tridimensionnelles (MMT).
Hey, je suis Kevin Lee
Au cours des dix dernières années, j'ai été immergé dans diverses formes de fabrication de tôles, partageant ici des idées intéressantes tirées de mes expériences dans divers ateliers.
Prendre contact
Kevin Lee
J'ai plus de dix ans d'expérience professionnelle dans la fabrication de tôles, avec une spécialisation dans la découpe au laser, le pliage, le soudage et les techniques de traitement de surface. En tant que directeur technique chez Shengen, je m'engage à résoudre des problèmes de fabrication complexes et à favoriser l'innovation et la qualité dans chaque projet.
Ressources connexes
Assemblage par emboutissage de la tôle : conception, coût et qualité
Dégagements de pliage de la tôle : dimensions, formes et règles de conception pour la fabrication (DFM)