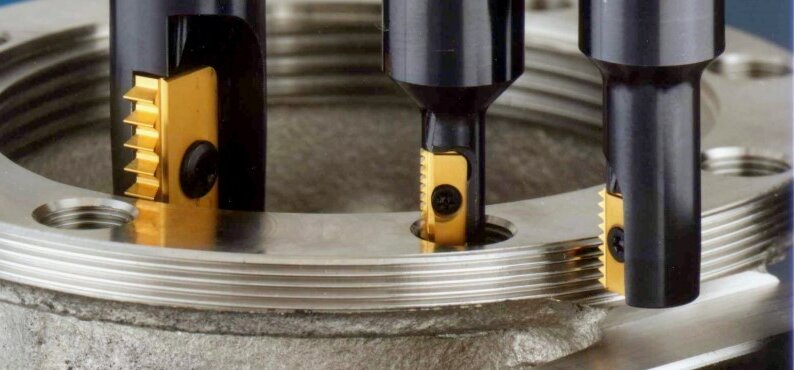
Das Gewindefräsen ist ein CNC-Bearbeitungsverfahren, bei dem Innen- oder Außengewinde mithilfe eines rotierenden Fräsers erzeugt werden, der sich auf einer spiralförmigen Bahn bewegt. Im Gegensatz zum herkömmlichen Gewindeschneiden entstehen dabei geringere Schnittkräfte, was dieses Verfahren zur sichersten Methode für das Gewindeschneiden in Hartmetallen, Sacklöchern und hochwertigen Bauteilen macht.
Jeder Zerspaner kennt das mulmige Gefühl, wenn ein Standardgewindebohrer in einem fast fertigen, teuren Werkstück abbricht. Wenn Prozesssicherheit wichtiger ist als reine Geschwindigkeit, ist das Gewindefräsen die technische Lösung. Es erfordert präzise CNC-Interpolation und eine sorgfältige Werkzeugauswahl, gewährt jedoch vollständige Kontrolle über Steigungsdurchmesser und Spanabfuhr.
In diesem Leitfaden wird genau erläutert, wie die Schneidbewegung funktioniert, wo der wirtschaftliche Schwellenwert zwischen Fräsen und Gewindeschneiden liegt und welche Strategien in der Fertigung angewendet werden, um strenge Gewindetoleranzen einzuhalten, ohne dass Teile aussortiert werden müssen.
Wie entsteht ein Gewinde beim CNC-Gewindefräsen?
In diesem Abschnitt werden die Abläufe des Prozesses beschrieben, bevor Werkzeugkosten oder die Fertigungsstrategie berücksichtigt werden.
Helix-Interpolation
Beim Gewindefräsen kommen drei synchronisierte Maschinenbewegungen zum Einsatz, die als spiralförmige Interpolation bezeichnet werden. Die CNC-Steuerung koordiniert diese Achsen gleichzeitig:
- Das Schneidwerkzeug dreht sich um seine eigene Mittelachse.
- Der Mittelpunkt des Werkzeugs bewegt sich auf einer Kreisbahn entlang der X- und Y-Achse.
- Die Maschinenspindel bewegt sich entlang der Z-Achse genau um eine Gewindesteigung pro Vollumdrehung.
Durch die Kombination der kreisförmigen X-Y-Bewegung und der linearen Bewegung entlang der Z-Achse entsteht die Gewindeform. Anders als beim Gewindeschneiden wird die Gewindesteigung nicht durch die Drehzahl des Werkzeugs bestimmt, sondern durch die CNC-Interpolation gesteuert.
Beispiel: Bei einem Gewinde vom Typ M10 × 1,5 bewegt sich der Werkzeugweg während einer vollständigen Umdrehung um genau 1,5 mm entlang der Z-Achse.
Schnittkraft und Radialkraft
Die Schnittkraft beim Gewindefräsen ist deutlich geringer als beim Gewindeschneiden.
Ein Gewindebohrer greift gleichzeitig in den Umfangsbereich 100% des Bohrlochs ein, was ein enormes Drehmoment erfordert und erhebliche Schnittkräfte erzeugt. Ein Gewindefräser greift in der Regel nur 10% bis 15% des Bohrlochs zu jedem beliebigen Zeitpunkt.
Da der radiale Eingriff begrenzt ist, können Zerspaner die gesamte Gewindetiefe in mehrere, weniger intensive Durchgänge aufteilen. Dies senkt das Schnittdrehmoment, verringert das Risiko von Verformungen an dünnwandigen Werkstücken und ermöglicht überschaubare Schnittkräfte bei der Bearbeitung zäher Legierungen wie Titan.
Einfahrt, Schneiden und Ausfahrt
Ein Standard-Gewindefräsvorgang folgt einer strengen Abfolge von Schritten, um die Gewindequalität zu gewährleisten und die Standzeit des Werkzeugs zu erhalten:
- Bohren Sie das Vorloch auf den vorgegebenen kleinen Durchmesser.
- Die Bohrungsöffnung anfasen, um Grate zu entfernen.
- Setzen Sie die Gewindewalzmaschine sicher in die Bohrung ein.
- Arc-in an die Lochwand.
- Führen Sie den spiralförmigen Werkzeugweg aus.
- Führen Sie bei Bedarf entsprechend der Toleranz einen zusätzlichen Fräsdurchgang (Schlichtfräsdurchgang) durch.
- Bogenausgang und das Werkzeug vom Werkstück zurückziehen.
Die arc-in Diese Bewegung ist ein entscheidender Schritt. Durch die Annäherung an das Material über eine sanfte Kurve statt einer geraden Linie werden plötzliche radiale Stöße auf den Fräser reduziert. Ohne diese bogenförmige Bewegung neigt das Werkzeug zur Durchbiegung, was zu konischen Gewinden führt (bei denen der obere Teil des Lochs breiter ist als der untere) und eine sichtbare Abdruckspur auf dem Gewindegipfel hinterlässt.
Gewindefräsen vs. Gewindeschneiden: Wo sich welche Methode am besten eignet
Die Wahl des Verfahrens hängt von der Geometrie des Bauteils, den Materialeigenschaften und der Minimierung des Produktionsrisikos ab.
Hochwertige und komplexe Bauteile
In Umgebungen mit hoher Bearbeitungsbelastung ist das Gewindefräsen das Standardverfahren für:
- Edelstahl, Titan und Inconel.
- Gehärtete Stähle und andere schwer zerspanbare Werkstoffe.
- Gewinde mit großem Durchmesser.
- Tiefe Sacklöcher, bei denen die Gefahr einer Späneansammlung besteht.
- Dünnwandige Bauteile.
- Projekte, bei denen präzise Anpassungen des Teilkreisdurchmessers erforderlich sind.
Die technische Begründung ist rein praktischer Natur. Durch die Verteilung der Schnittbelastung auf mehrere Durchgänge wird die Wärmeentwicklung kontrolliert und ein Werkzeugversagen verhindert. Sollte ein Gewindefräser doch einmal brechen, ist sein Durchmesser kleiner als der des Lochs, sodass er einfach herausfällt oder leicht mit Druckluft herausgeblasen werden kann.
Umgekehrt erfordert ein defekter Wasserhahn oft Funkenerosion Entnahme – was die Durchlaufzeit um mehrere Tage verlängert oder die Werkstatt dazu zwingt, einen Verteilerblock mit 500 Stück auszusortieren, nur weil beim letzten Arbeitsgang ein 20er-Gewindebohrer abgebrochen ist. Darüber hinaus ermöglicht die CNC-Fräserkompensation dem Maschinenbediener, die Gewindegröße mithilfe einer Go/No-Go-Lehre präzise einzustellen – ein Maß an Kontrolle, das das Gewindeschneiden nicht bieten kann.
Der „Sweet Spot“ beim Klopfen
Das Klopfen ist nach wie vor äußerst wirksam und in der Regel die bessere Wahl bei:
- Standardgewinde mit kleinem Durchmesser.
- Aluminium, Messing und leicht zerspanbarer Weichstahl.
- Großserienfertigung identischer Bohrungen.
- Standard-Montageverbindungen, bei denen keine feinen Anpassungen des Durchmessers erforderlich sind.
- Ältere Geräte, die keine stabilen Interpolationsfunktionen für schraubenförmige Kurven bieten.
Die Grundregel: Das Gewindefräsen bietet Präzision und Flexibilität. Das Gewindeschneiden bietet Schnelligkeit und Einfachheit.
Gesamtkosten und Anforderungen an die Angebotsanfrage
Ein Vergleich der Anschaffungskosten eines Gewindebohrers mit denen einer Gewindewalzmaschine berücksichtigt nur einen Bruchteil der tatsächlichen Kosten. Einkäufer und Fertigungsingenieure sollten die Kosten pro Gewindebohrung.
Die Gesamtproduktionskosten umfassen die Programmierzeit, die Ersteinrichtung, die Zykluszeit pro Bohrung und die erwartete Standzeit der Werkzeuge. Zudem müssen die Häufigkeit der Werkzeugwechsel, die Kosten für die Behebung von Werkzeugbrüchen, das Ausschussrisiko, die Konsolidierung des Werkzeugbestands und die Prüfzeit berücksichtigt werden.
Häufig erhalten wir Angebotsanfragen, in denen lediglich die Gewindegröße angegeben ist. Um ein genaues Angebot zu erhalten und Produktionsverzögerungen zu vermeiden, stellen Sie bitte sicher, dass Ihre Unterlagen vollständig sind.
Was sollte eine Angebotsanfrage für Gewindefräsen enthalten:
- Gewindenorm und -größe (z. B. M8x1,25, 1/4-20 UNC)
- Innen- oder Außengewinde
- Rechts- oder Linksgewinde
- Durchgangsbohrung oder Sackloch
- Gesamte Gewindetiefe
- Toleranzklasse (z. B. 6H, 2B)
- Material und Härte
- Bestellmenge
- Besondere Prüfvorschriften
Wählen Sie die richtige Gewindefräse
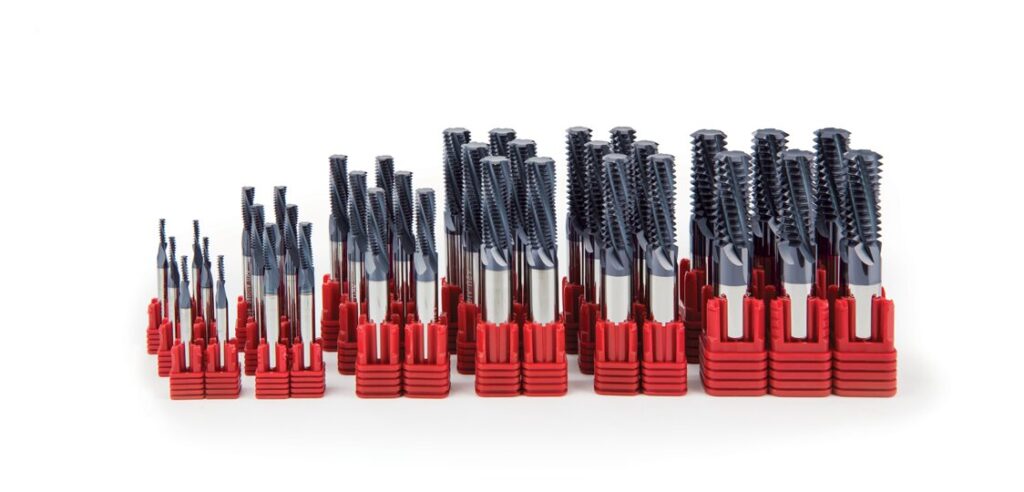
Die Auswahl des richtigen Gewindefräsers ist eine technische Entscheidung – und nicht nur eine Frage des Durchblätterns eines Werkzeugkatalogs. Dabei müssen die Geometrie des Werkzeugs und das Hartmetallsubstrat auf die spezifischen Projektbedingungen abgestimmt werden.
Einform- vs. Mehrform-Schneidwerkzeuge
| Schneidertyp | Am besten geeignet für | Hauptvorteil | Wichtigste Einschränkung |
|---|---|---|---|
| Einheitsform | Sondergewinde, Tiefbohrungen und Kleinserien | Mehr Flexibilität | Längere Zykluszeit |
| Mehrfachform | Standardgewinde und Serienfertigung | Schnellere Bearbeitung | In der Regel tonhöhenspezifisch |
Bei der Bewertung des Werkzeugprofils müssen Ingenieure einen Kompromiss zwischen Zykluszeit und Werkzeugflexibilität finden:
- Einformschneider verfügen über ein einziges Schneidprofil. Sie können Gewinde mit unterschiedlichen Durchmessern bearbeiten – vorausgesetzt, die Steigung ist gleich – und unterliegen hinsichtlich der Gewindetiefe kaum Einschränkungen. Da sie jedoch pro Umdrehung nur eine Gewindesteigung schneiden, sind mehrere spiralförmige Durchgänge erforderlich, um ein tiefes Loch fertigzustellen, was zu einer längeren Zykluszeit führt.
- Mehrform-Schneidwerkzeuge Sie verfügen über mehrere Zähne, die entlang der Schneidkante im Abstand von genau einer Gewindesteigung angeordnet sind. Sie schneiden die gesamte Gewindetiefe in einem einzigen spiralförmigen 360-Grad-Durchgang und verkürzen so die Zykluszeit erheblich. Der Nachteil ist eine eingeschränkte Vielseitigkeit: Ein Mehrformwerkzeug ist auf eine bestimmte Steigung festgelegt, und seine effektive Spulenlänge muss der erforderlichen Gewindetiefe entsprechen oder diese geringfügig überschreiten.
- Überlegungen zu tiefen Bohrungen: Bei tiefen Bohrungen müssen Zerspanungsfachkräfte den Halsabstand des Werkzeugs überprüfen. Starke radiale Schnittkräfte können zu einer Durchbiegung des Werkzeugs führen. Bei tiefen Bohrungen ist ein einreihiges Werkzeug oder ein Fräser mit versetzten Zähnen oft die sicherere Wahl, um den Schnittdruck zu bewältigen.
Vollhartmetall-Werkzeuge im Vergleich zu Wendeplattenwerkzeugen
Die Wahl zwischen feststehenden und Wechselwerkzeugen hängt im Allgemeinen vom Gewindedurchmesser, den Präzisionsanforderungen und der Maschinensteifigkeit ab:
- Vollhartmetallwerkzeuge sind der Standard für kleine bis mittlere Durchmesser und hochpräzise Gewinde. Sie zeichnen sich durch eine hervorragende Steifigkeit aus. Vollhartmetallwerkzeuge mit kleinem Durchmesser reagieren jedoch sehr empfindlich auf Spindelrundlaufabweichungen (TIR); bereits eine Rundlaufabweichung von 0,01 mm kann zu ungleichmäßigem Verschleiß führen oder einen Mikrogewindefräser sofort zerbrechen lassen. Für tiefe Aussparungen sind in der Regel Vollhartmetallwerkzeuge mit großer Reichweite erforderlich.
- Wendeschneidplatten verwenden austauschbare Hartmetalleinsätze, die auf einem Stahlkörper befestigt sind. Sie sind in der Regel die kostengünstigste Wahl für große Gewinde über M24 (oder 1 Zoll) sowie für schwere Schruppbearbeitungen. Zwar sind die Anschaffungskosten für den Werkzeugkörper hoch, doch sind die Kosten pro Schneide deutlich geringer.
- Systemanforderungen: Große Wechselplatten-Gewindefräser erfordern eine hohe Maschinensteifigkeit und ein hohes Spindeldrehmoment. Reicht die Steifigkeit der Aufspannung nicht aus, führt das Rattern zu einer Beeinträchtigung der Gewindequalität und zum Bruch der Schneideinsatzplatte. Letztendlich kann der Preis der Schneideinsatzplatte allein keine umfassende Berechnung der Kosten pro Bohrung ersetzen.
Material-, Gewinde- und Lochbedingungen
Bevor sie ein Werkzeug auswählen und die Vorschübe und Drehzahlen berechnen, gehen die Zerspaner eine Standard-Checkliste mit den Projektbedingungen durch:
- Werkstoff und Härte des Werkstücks
- Gewindedurchmesser, Gewindesteigung und Gewindeform
- Toleranzklasse (z. B. 6H, 2B)
- Innengewinde vs. Außengewinde
- Durchsteckmontage vs. Sackloch
- Volle Gewindetiefe und maximaler Werkzeugüberhang
- Produktionsvolumen
- Drehzahlgrenzen der Maschine und Gesamtsteifigkeit
Tipps zum Material im Fertigungsbereich:
- Aluminium: Der Schwerpunkt liegt auf der Vermeidung von Ablagerungen an den Kanten (BUE) und der Steuerung des Spanabtransports.
- Rostfreier Stahl: Achten Sie darauf, ein Festfressen zu vermeiden. Das Werkzeug muss kontinuierlich vorwärtsbewegt werden; wenn es an der Wand stehen bleibt oder daran reibt, verhärtet sich das Material sofort und zerstört den Fräser.
- Titan: Der Schwerpunkt liegt auf dem Wärmemanagement. Titan leitet Wärme nicht gut ab, was bedeutet, dass die Wärme direkt in die Schneide übertragen wird.
- Gehärteter Stahl: Der Schwerpunkt liegt auf der Steuerung des Verschleißes von Schleifwerkzeugen durch die richtige Auswahl der Beschichtung und kontrollierte Schnittgeschwindigkeiten.
- Tiefe Sacklöcher: Achten Sie besonders auf den Freiraum am Hals und darauf, dass sich keine Späne am Boden der Bohrung ansammeln.
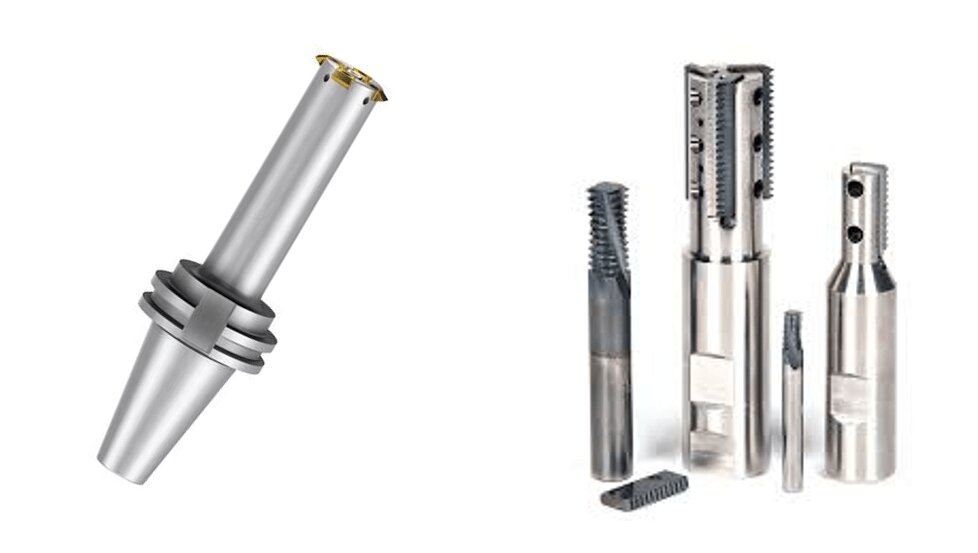
Einen stabilen Fadenfräszyklus programmieren
Die Programmierung einer Gewindefräsmaschine erfordert fundierte Kenntnisse über CNC-Fräsbahnen, Fräserkompensation und Spandynamik.
Lesen eines spiralförmigen Werkzeugwegs
Im Folgenden finden Sie ein vereinfachtes Beispiel für einen spiralförmigen Werkzeugweg unter Verwendung von Standard-G-Code (wie er bei Fanuc- und ähnlichen Steuerungen üblich ist).
G-Code
G00 X0. Y0. Z2,0 (Eilgang zur Lochmitte, sicherer Z-Abstand)
G01 Z-15,0 F500. (Vorschub nach unten bis zum Lochboden)
G41 D01 X5,0 Y0. F150.   (Fräserradiuskompensation aktivieren, bogenförmiger Einlauf zur Wand)
G03 X5,0 Y0,0 I-5,0 J0,0 Z-13,5 (Spiralinterpolation: Vollkreis, während Z um eine Steigung nach oben fährt)
G00 X0. Y0. (Bogenausfahrt zur Mitte)
G40 (Fräserradiuskompensation deaktivieren)
G00 Z10,0 (Eilgang aus der Bohrung heraus)
Wichtige Variablen, die es zu verstehen gilt:
- G02 / G03: Legt die Drehrichtung fest (im Uhrzeigersinn oder gegen den Uhrzeigersinn).
- Ich, J (oder R): Legt den Radius und den Mittelpunkt der Kreisbahn in der X-Y-Ebene fest.
- Z: Legt die axiale Bewegung (Steigungsabfall) pro Umdrehung fest.
- G41 / G42 (Fräserradiuskorrektur): Das ist die geheime Waffe der Gewindefräsbearbeitung. Wenn bei einer Prüfung mit einer Go/No-Go-Lehre festgestellt wird, dass das Gewinde 0,02 mm zu fest sitzt, muss der Bediener das Teil nicht aussortieren. Er passt einfach den Verschleißausgleich in der Steuerung um 0,01 mm an und lässt den Werkzeugweg erneut ablaufen, um eine perfekte Passform zu erzielen.
Die Falle der Vorschubgeschwindigkeit:
Der in der CNC programmierte Vorschub (Mittellinienvorschub) entspricht NICHT dem tatsächlichen Schnittvorschub an der Bohrungswand. Bei Innengewinden müssen Sie den programmierten Vorschub reduzieren, um eine Überlastung des Werkzeugs zu vermeiden.
Formel:
Programmierter Vorschub = Gewünschter Vorschub × (Gewindedurchmesser – Fräserdurchmesser) / Gewindedurchmesser
Hinweis: Dieser Code dient lediglich der Veranschaulichung. Die tatsächlichen Befehle, Versätze, Richtungen und Sicherheitsbewegungen hängen ausschließlich von der CNC-Steuerung, dem Fräser und der Gewindekonfiguration ab.
Steigfräsen und Richtung der Werkzeugbahn
Die Richtung des Werkzeugwegs ist keine universelle Konstante. Sie hängt davon ab, ob es sich um ein Innen- oder Außengewinde handelt und ob es rechts- oder linksgängig ist.
In unseren Maschinenwerkstätten ist das übliche Vorgehen bei einer typischen Innengewinde mit Rechtsgewinde ist die Verwendung von Fräsen von unten nach oben.
Wenn man am Boden des Sacklochs beginnt und sich nach oben vorarbeitet (unter Verwendung von G03 für ein standardmäßiges rechtsgängiges Werkzeug), zieht der Fräser die Späne auf natürliche Weise nach oben und aus dem Loch heraus. Bei einer Programmierung von oben nach unten drückt das Werkzeug die Späne in den Boden des Lochs, was häufig zu einem erneuten Schneiden der Späne, einer schlechten Oberflächengüte und Werkzeugbruch führt.
Kühlmittel- und Späneabfuhr
Die Kühlstrategie beim Gewindefräsen richtet sich nach dem Werkstoff und der Bohrungsgeometrie. Die Anwendung einer “Standard”-Kühlmethode auf jedes Projekt ist ein sicheres Rezept für Misserfolg.
- Aluminium: Erfordert eine große Menge an Kühlmittel, um Späne schnell wegzuspülen und zu verhindern, dass sich Aluminium am Fräser festschweißt (BUE).
- Edelstahl und Titan: Hitze und Reibung sind die größten Feinde. Eine Hochdruck-Kühlmittelzufuhr – idealerweise eine Spindelkühlung (TSC), sofern das Schneidwerkzeug dies unterstützt – wird dringend empfohlen, um die Wärme aus der Schnittzone abzuleiten und Späne aus tiefen Bohrungen zu entfernen.
- Gehärtete Stähle: Flüssiges Kühlmittel kann bei Anwendungen mit hoher Härte einen Thermoschock an der Hartmetallkante verursachen, was zu Mikrorissen führen kann. Die Trockenbearbeitung mit Druckluft ist daher oft die bevorzugte Methode.
- Sacklöcher: Es ist riskant, sich auf handelsübliche externe Kühlmitteldüsen zu verlassen, um den Boden eines tiefen Sacklochs zu erreichen. Wenn TSC nicht verfügbar ist, müssen die Bediener sicherstellen, dass der Luftstrahl oder der Kühlmitteldruck richtig ausgerichtet ist, um den Boden des Hohlraums zu spülen. MQL (Minimum Quantity Lubrication) kann gut funktionieren, aber seine Eignung hängt streng von den thermischen Eigenschaften des Werkstoffs und den Empfehlungen des Werkzeugherstellers ab.
Wie lässt sich die Fadenstärke konstant halten und Ausschuss vermeiden?
Sobald der Werkzeugweg programmiert und das Schneidwerkzeug eingesetzt ist, verlagert sich der Schwerpunkt auf die Prozesssteuerung. In dieser Phase geht es darum, die Sicherheitsabstände einzuhalten, die Durchbiegung des Werkzeugs auszugleichen und die Maße anhand der Konstruktionszeichnung zu überprüfen.
Spielraum bei Vorbohrungen und Sacklöchern
Selbst ein perfekter Gewindefräs-Werkzeugweg führt zum Scheitern, wenn die Bohrvorbereitung fehlerhaft ist. Die Vorbohrung bestimmt den kleinen Durchmesser eines Innengewindes und wirkt sich direkt auf die Schnittkraft aus.
- Zu kleine Vorbohrungen Die Gewindemühle wird dazu gezwungen, überschüssiges Material abzutragen, wodurch der radiale Schnittdruck erhöht wird, was wiederum zu einer Durchbiegung des Werkzeugs oder zu dessen sofortigem Bruch führt.
- Überdimensionierte Vorbohrungen Dies führt zu einem abgeschnittenen (abgeflachten) Gewindegipfel und einem unvollständigen Profil, wodurch die Prüfung mit einer Stiftlehre für den kleinen Durchmesser nicht bestanden wird.
- Anfasen Es wird dringend empfohlen, die Bohrung vor dem Gewindefräsen zu erweitern, um Grate zu beseitigen und einen sauberen Einstiegspunkt zu schaffen.
- Dünnwandige Teile erfordern eine sorgfältige Klemmung. Wenn der Schraubstock oder die Spannvorrichtung das Werkstück während der Bearbeitung verformt, verzieht sich das Gewinde zu einer ovalen Form, sobald der Klemmdruck nachlässt.
Bei der Bearbeitung von Sacklöchern müssen Zerspaner beachten, dass die gesamte Gewindetiefe niemals der Bohrtiefe entspricht. Das Werkzeug benötigt am Boden der Bohrung ausreichend Platz, um arbeiten zu können.
Formel zur Berechnung des Spielraums:
Bohrtiefe = volle Gewindetiefe + Freiraum für den Bohrer (nicht schneidende Spitze) + Spanraum + Sicherheitszugabe
Es gibt keinen allgemeingültigen, festgelegten Wert für den Abstand. Der genau erforderliche Abstand hängt ausschließlich von der Geometrie des Fräsers und der gewählten Werkzeugbahnrichtung ab.
Durchbiegung, Ausgleich und Prüfung
Die Werkzeugdurchbiegung – das leichte Verbiegen des Schneidwerkzeugs unter radialer Belastung – ist unvermeidbar, insbesondere bei Werkzeugen mit großer Reichweite. Um dem entgegenzuwirken und enge Toleranzen einzuhalten, wenden Maschinenbaubetriebe einen strengen Arbeitsablauf für die Erstmusterprüfung (FAI) an:
- Den ersten Durchgang kleiner wählen: Programmieren Sie den ersten Werkzeugweg so, dass am Teilkreisdurchmesser eine geringe Materialschicht verbleibt.
- Erste Überprüfung: Reinigen Sie die Bohrung und prüfen Sie sie mit einer Go/No-Go-Gewindelehre. Die Go-Lehre passt in dieser Phase in der Regel noch nicht.
- Vergütung anpassen: Passen Sie die Fräserradiuskorrektur (Verschleißausgleich) in der CNC-Steuerung entsprechend der Passung der Messlehre an.
- Frühjahrspass: Führen Sie den Werkzeugweg erneut aus (oft als „Spring Pass“ bezeichnet), ohne die programmierten Maße zu ändern, um das verbleibende Material abzutragen.
- Abschließende Überprüfung: Prüfen Sie das Gewinde noch einmal. Die Go-Lehre sollte sich leichtgängig und ohne zu klemmen einschrauben lassen, und die No-Go-Lehre sollte nicht über die ersten beiden Gewindegänge hinaus greifen.
- Sperren und überwachen: Speichern Sie den stabilen Versatzwert. Überwachen Sie während der Produktion regelmäßig den Passsitz der Lehre, um den allmählichen Werkzeugverschleiß auszugleichen.
Die Prüfverfahren müssen den in den Zeichnungen angegebenen Toleranzen entsprechen. Mit Pass- und Ausschusslehren wird die funktionsgerechte Montage überprüft. Zur Messung des genauen Steigungsdurchmessers von Außengewinden werden Gewindemikrometer und das 3-Draht-Verfahren verwendet. Zur Überprüfung bestimmter Gewindewinkel und Fußradien sind optische Komparatoren oder Profilprojektoren erforderlich.
Häufige Probleme und Anpassungen
| Problem | Wahrscheinliche Ursache | Praktische Anpassung |
|---|---|---|
| Das Gewinde sitzt zu fest | Unzureichender Radialschnitt oder Werkzeugverschleiß. | Passen Sie die Fräserkompensation an, um die Schnitttiefe zu vergrößern. |
| Das Gewinde ist zu locker | Übermäßiger Radialschnitt oder falscher Versatz. | Den kompensierten Durchmesser verringern; den Rundlauf des Werkzeugs überprüfen. |
| Der Lochboden ist enger | Durchbiegung des Werkzeugs oder eingeklemmte Späne. | Den radialen Eingriff verringern, einen zusätzlichen Federdurchgang einfügen und den Spanabtransport verbessern. |
| Die Gewindeoberfläche weist Ratterungen auf | Großer Werkzeugüberhang oder unsichere Befestigung. | Verbessern Sie die Steifigkeit und passen Sie die Schnittkraft an. |
| Größenunterschiede innerhalb der Charge | Werkzeugverschleiß, Spindelrundlaufabweichung oder thermische Ausdehnung. | Den Rundlauf prüfen und den Verschleißausgleich anpassen. |
| Der Eintrag weist eine sichtbare Markierung auf | Fehlerhafte Werkzeugbahn beim Ein- oder Ausfahren des Lichtbogens. | Passen Sie die Ein- und Ausfahrbewegung so an, dass sie in einen sanften radialen Bogen übergeht. |
Fallstudie aus der Fertigung: Vermeidung von Ausschuss bei hochwertigen Bauteilen
- Material: 316L-Edelstahl
- Gewindespezifikation: M12 × 1,75
- Bohrungsart: Sackloch, 22 mm Gewindetiefe
- Schneidertyp: Einflutiger Gewindefräser aus Vollhartmetall mit TiAlN-Beschichtung
- Prozessentscheidung: Bei der Komponente handelte es sich um einen kundenspezifischen Flüssigkeitsverteiler, für den über $300 an Rohmaterial und Vorbearbeitungszeit aufgewendet wurde. Das Gewindeschneiden von 316L mit einer Blindtiefe von 22 mm barg ein inakzeptables Risiko für Gewindebrechungen und Spanstau. Wir entschieden uns für das Gewindefräsen, um die Prozesssicherheit zu gewährleisten.
- Erstprüfung: Der erste Durchgang war bewusst eng programmiert. Die Go-Messlehre schlug nach einer Umdrehung an.
- Anpassung: Der Bediener passte den CNC-Verschleißausgleich um -0,015 mm an und führte einen Federdurchlauf durch.
- Ergebnis: Die Endmaße wurden mithilfe einer kalibrierten Gewindelehre und einer Vollprofilprüfung auf unserer Koordinatenmessmaschine (CMM) überprüft. Zwar war die Zykluszeit pro Bohrung um 12 Sekunden länger als beim Gewindeschneiden, doch wurde die Charge von 200 Verteilern ohne Ausschuss und ohne Werkzeugbruch fertiggestellt.
Schlussfolgerung
Das Gewindefräsen ist nicht automatisch besser als das Gewindeschneiden. Es erweist sich als vorteilhaft, wenn schwierige Werkstoffe, Sacklöcher, große Gewinde, hochwertige Teile, mehrere Gewindegrößen oder eine strengere Kontrolle der Gewindepassung dazu führen, dass die Prozesssicherheit wichtiger ist als die kürzestmögliche Zykluszeit.
Sie sind sich nicht sicher, ob sich für Ihr Werkstück das Gewindefräsen oder das Gewindeschneiden besser eignet? Senden Sie uns Ihre 3D-CAD-Dateien (STEP, IGES oder SLDPRT) zusammen mit Ihren Materialangaben, Gewindeanforderungen und der Produktionsmenge zu.. Unser Ingenieurteam prüft den Entwurf auf Fertigungsfreundlichkeit und legt innerhalb von 24 Stunden eine praktikable Bearbeitungsstrategie vor.
FAQs
Kann eine Gewindefräse verschiedene Gewindegrößen schneiden?
Ja, vorausgesetzt, die Gewinde haben genau dieselbe Steigung und Gewindeform (z. B. kann ein Werkzeug mit 1,5 mm Steigung M10x1,5, M12x1,5 und M16x1,5 schneiden). Allerdings muss der Fräserdurchmesser kleiner sein als der Minderdurchmesser der kleinsten Bohrung, und die effektive Reichweite des Werkzeugs muss für das tiefste Gewinde ausreichen.
Können beim Gewindefräsen Linksgewinde hergestellt werden?
Ja. Links- und Rechtsgewinde lassen sich oft mit demselben Fräser herstellen. Die Gewinderichtung wird ausschließlich durch den CNC-Werkzeugweg bestimmt (durch Änderung der Kreisinterpolationsrichtung und der Verfahrrichtung der Z-Achse). Programmierer müssen den Werkzeugweg stets anhand der Geometrie des Fräsers überprüfen, um ein Reiben zu vermeiden.
Kann man beim Gewindefräsen den Grund eines Sacklochs erreichen?
Beim Gewindefräsen kann man wesentlich näher an den Boden eines Sacklochs heranfräsen als mit einem herkömmlichen Kegelgewindebohrer, da der Fräser eine flache Stirnfläche aufweist. Allerdings lässt sich der Boden nicht vollkommen bündig bearbeiten. Der Zerspaner muss weiterhin einen Sicherheitsabstand für die nicht schneidende Spitze des Werkzeugs, den radialen Einlaufradius und den Spanabtransport einhalten.
Sind durch Gewindefräsen hergestellte Gewinde stabiler?
Nein. Die mechanische Festigkeit eines Gewindes hängt vom Werkstückmaterial, der Gewindeform, den Toleranzen des Teilkreisdurchmessers und der Eingriffslänge ab. Das Gewindefräsen ermöglicht dem Zerspaner eine hervorragende Maßkontrolle über das Gewinde, verändert jedoch nicht die physikalische Festigkeit des Materials selbst.
Wie wird die Genauigkeit beim Gewindefräsen überprüft?
Die Genauigkeit wird in der Regel in der Fertigung mit Hilfe von Standard-Go/No-Go-Steck- oder Ringlehren überprüft, die den funktionalen Sitz sicherstellen. Zur Ermittlung präziser Maßdaten werden Außengewinde mit Gewindemikrometern oder nach der 3-Draht-Methode geprüft, während komplexe Gewindeprofile offline mit optischen Komparatoren oder Koordinatenmessgeräten überprüft werden.
Hey, ich bin Kevin Lee
In den letzten 10 Jahren bin ich in verschiedene Formen der Blechbearbeitung eingetaucht und teile hier coole Erkenntnisse aus meinen Erfahrungen in verschiedenen Werkstätten.
Kontakt aufnehmen
Kevin Lee
Ich verfüge über mehr als zehn Jahre Berufserfahrung in der Blechverarbeitung und bin auf Laserschneiden, Biegen, Schweißen und Oberflächenbehandlungstechniken spezialisiert. Als Technischer Direktor bei Shengen bin ich bestrebt, komplexe Fertigungsherausforderungen zu lösen und Innovation und Qualität in jedem Projekt voranzutreiben.
Verwandte Ressource
Pressverbindungen in der Blechbearbeitung: Konstruktion, Kosten und Qualität
Stahl 4140 im Vergleich zu Stahl 4130: Bearbeitung, Schweißen und Auswahl
Biegeentlastungen bei Blechen: Abmessungen, Formen und DFM-Regeln