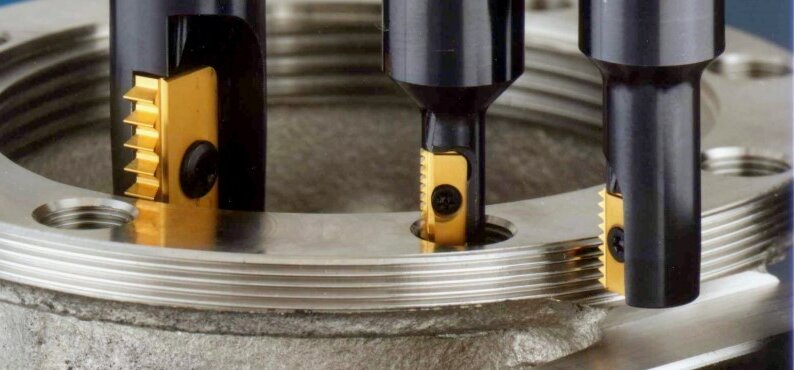
Schroefdraadfrezen is een CNC-bewerkingsproces waarbij inwendige of uitwendige schroefdraden worden gemaakt met behulp van een roterende frees die in een spiraalvormig traject beweegt. In tegenstelling tot traditioneel tappen worden hierbij lagere snijkrachten uitgeoefend, waardoor dit de veiligste methode is voor het aanbrengen van schroefdraad in harde metalen, blinde gaten en hoogwaardige onderdelen.
Elke machinist kent dat gevoel van wanhoop wanneer een standaardtap breekt in een bijna voltooid, duur onderdeel. Wanneer proceszekerheid belangrijker wordt dan pure snelheid, is schroefdraadfrezen de technische oplossing. Dit vereist nauwkeurige CNC-interpolatie en een zorgvuldige gereedschapskeuze, maar biedt volledige controle over de spoeddiameters en de spaanafvoer.
In deze handleiding wordt precies uitgelegd hoe de snijbeweging werkt, wat het financiële omslagpunt is tussen frezen en tappen, en welke strategieën op de werkvloer worden toegepast om strikte schroefdraadtoleranties te handhaven zonder dat onderdelen moeten worden afgekeurd.
Hoe wordt er bij CNC-draadfrezen een schroefdraad gemaakt?
In dit hoofdstuk wordt de werking van het proces beschreven, nog voordat rekening wordt gehouden met de kosten van de gereedschappen of de productiestrategie.
Spiraalvormige interpolatie
Bij draadfrezen wordt gebruikgemaakt van drie gesynchroniseerde machinebewegingen, ook wel spiraalinterpolatie genoemd. De CNC-besturing coördineert deze assen gelijktijdig:
- Het snijgereedschap draait om zijn eigen centrale as.
- Het midden van het gereedschap beweegt in een cirkelvormige baan langs de X- en Y-assen.
- De spil van de machine verplaatst zich langs de Z-as precies één schroefdraadsteek per volledige omwenteling.
De combinatie van de cirkelvormige X-Y-beweging en de lineaire beweging langs de Z-as zorgt voor de vorm van de schroefdraad. In tegenstelling tot bij het tappen wordt de schroefdraadsteek niet bepaald door het toerental van het gereedschap, maar door de CNC-interpolatie.
Voorbeeld: Bij een M10 × 1,5-schroefdraad verplaatst het gereedschapspoor zich tijdens één volledige cirkelvormige omwenteling precies 1,5 mm langs de Z-as.
Snijbelasting en radiale aangrijping
De snijbelasting bij het frezen van schroefdraad is aanzienlijk lager dan bij het tappen.
Een tap grijpt tegelijkertijd 100% van de omtrek van het gat vast, wat een enorm koppel vereist en aanzienlijke snijkrachten opwekt. Een schroefdraadfrees grijpt doorgaans slechts 10% tot en met 15% van de boring op elk willekeurig moment.
Omdat de radiale belasting beperkt is, kunnen machinisten de totale schroefdraaddiepte opsplitsen in meerdere, lichtere bewerkingsgangen. Dit verlaagt het snijkoppel, vermindert het risico op vervorming bij dunwandige onderdelen en zorgt voor beheersbare snijbelastingen bij het bewerken van taaie legeringen zoals titanium.
Binnenkomst, doorsnijden en uitgang
Bij het standaard frezen van schroefdraad wordt een strikte volgorde aangehouden om de kwaliteit van de schroefdraad te waarborgen en de levensduur van het gereedschap te verlengen:
- Boor het voorboorgat tot de opgegeven kleine diameter.
- Schuin de opening van het gat af om bramen te verwijderen.
- Plaats de draadfrees op een veilige manier in het gat.
- Arc-in tot aan de wand van het gat.
- Voer het spiraalvormige gereedschapspad uit.
- Voer een extra veerbewerking (afwerkingsbewerking) uit indien de tolerantie dit vereist.
- Arc-out en trek het gereedschap terug totdat het zich buiten het werkstuk bevindt.
De arc-in Deze beweging is een cruciale stap. Door het materiaal via een geleidelijke boog in plaats van een rechte lijn te benaderen, wordt een plotselinge radiale schok op de snijder verminderd. Zonder deze boogvormige beweging is het gereedschap gevoelig voor doorbuiging, wat leidt tot taps toelopende schroefdraden (waarbij de bovenkant van het gat breder is dan de onderkant) en een zichtbaar spoor achterlaat op de top van de schroefdraad.
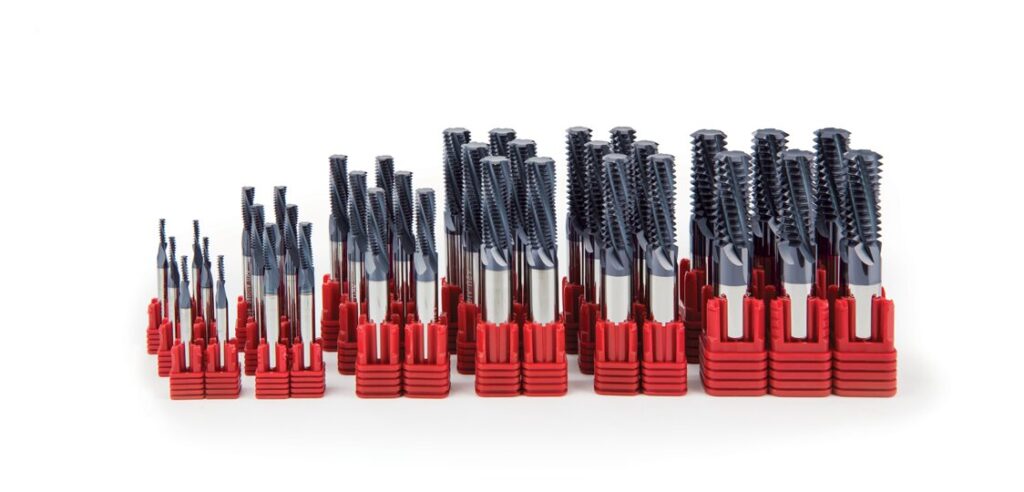
Draadfrezen versus tappen: wanneer past welke methode het beste?
De keuze van het proces hangt af van de geometrie van het onderdeel, de materiaaleigenschappen en het beperken van productierisico’s.
Hoogwaardige en complexe onderdelen
In omgevingen waar zware bewerkingen plaatsvinden, is draadfrezen de standaardmethode voor:
- Roestvrij staal, titanium en Inconel.
- Gehard staal en andere moeilijk te bewerken materialen.
- Schroefdraad met grote diameter.
- Diepe blinde gaten waar het risico bestaat dat er spanen in blijven steken.
- Dunwandige onderdelen.
- Projecten waarbij nauwkeurige aanpassingen aan de steekdiameter nodig zijn.
De technische reden hiervoor is puur praktisch. Door de snijbelasting over meerdere bewerkingsgangen te verdelen, wordt de warmteontwikkeling onder controle gehouden en wordt defect raken van het gereedschap voorkomen. Mocht een schroefdraadfrees toch breken, dan is de diameter ervan kleiner dan die van het gat, waardoor hij er gewoon uitvalt of gemakkelijk met lucht kan worden weggeblazen.
Omgekeerd is bij een kapotte kraan vaak het volgende nodig: EDM onttrekking – wat de doorlooptijd met dagen verlengt, of de werkplaats dwingt een spruitstuk van 500 af te keuren, louter omdat een tap van 20 tijdens de laatste bewerking is afgebroken. Bovendien stelt de compensatie van de CNC-frees de machinist in staat om de schroefdraadmaat nauwkeurig in te stellen met behulp van een Go/No-Go-kaliber, een mate van controle die bij het tappen niet mogelijk is.
De ideale plek om te tikken
Tappen blijft zeer effectief en is doorgaans de betere keuze voor:
- Standaardschroefdraden met een kleine diameter.
- Aluminium, messing en gemakkelijk te bewerken zacht staal.
- Productieseries met grote aantallen identieke gaten.
- Standaard montageverbindingen waarbij fijnafstelling van de steekdiameter niet nodig is.
- Oudere apparatuur die niet beschikt over stabiele spiraalvormige interpolatiemogelijkheden.
De basisregel: Draadfrezen biedt precisie en flexibiliteit. Tappen biedt snelheid en eenvoud.
Totale kosten en vereisten voor offerteaanvragen
Als je de aanschafprijs van een tap vergelijkt met die van een draadfrees, houd je slechts rekening met een fractie van de werkelijke kosten. Kopers en productie-ingenieurs zouden de kosten per schroefgat.
De totale productiekosten omvatten de programmeertijd, de initiële instelling, de cyclustijd per gat en de verwachte levensduur van het gereedschap. Daarnaast moet rekening worden gehouden met de frequentie van gereedschapswissels, de kosten voor het afhandelen van een gebroken gereedschap, het risico op afval, het optimaliseren van de gereedschapsvoorraad en de inspectietijd.
We zien vaak offerteaanvragen waarin alleen de schroefdraadmaat wordt vermeld. Om een nauwkeurige offerte te krijgen en productievertragingen te voorkomen, dient u ervoor te zorgen dat uw documentatie volledig is.
Wat moet er in een offerteaanvraag voor draadfrezen worden opgenomen:
- Schroefdraadstandaard en maat (bijv. M8x1,25, 1/4-20 UNC)
- Binnendraad of buitendraad
- Rechtsdraaiende of linksdraaiende schroefdraad
- Doorgaand gat of blind gat
- Volledige schroefdraaddiepte
- Tolerantieklasse (bijv. 6H, 2B)
- Materiaal en hardheid
- Bestelhoeveelheid
- Specifieke inspectie-eisen
Kies de juiste draadfrees
Het kiezen van de juiste draadfrees is een technische beslissing – het is niet alleen een kwestie van door een gereedschapscatalogus bladeren. Hierbij moeten de fysieke geometrie en het hardmetalen substraat van het gereedschap worden afgestemd op de specifieke omstandigheden van het project.
Snijmachines met één vorm versus snijmachines met meerdere vormen
| Type snijder | Meest geschikt voor | Belangrijkste voordeel | Belangrijkste beperking |
|---|---|---|---|
| Eén vorm | Op maat gemaakte schroefdraden, diepe gaten en kleine series | Meer flexibiliteit | Langere cyclustijd |
| Meervoudige vorm | Standaarddraadsoorten en serieproductie | Snellere bewerking | Meestal toonhoogte-specifiek |
Bij het beoordelen van het gereedschapsprofiel moeten ingenieurs een afweging maken tussen cyclustijd en flexibiliteit van het gereedschap:
- Snijmessen met één vorm hebben één enkel snijprofiel. Ze kunnen schroefdraden met verschillende diameters bewerken – mits de spoed hetzelfde is – en worden grotendeels niet beperkt door de schroefdraaddiepte. Omdat ze echter slechts één schroefdraadspoed per omwenteling snijden, zijn er meerdere spiraalvormige snijgangen nodig om een diep gat te voltooien, wat resulteert in een langere cyclustijd.
- Snijmessen voor verschillende vormen zijn voorzien van meerdere tanden die langs de snijkant precies één spoedafstand uit elkaar staan. Ze snijden de volledige schroefdraaddiepte in één enkele spiraalvormige bewerking van 360 graden, waardoor de cyclustijd drastisch wordt verkort. Het nadeel is een verminderde veelzijdigheid: een gereedschap met meerdere vormen is vastgelegd op een specifieke spoed, en de effectieve groefdiepte moet gelijk zijn aan of iets groter zijn dan de vereiste schroefdraaddiepte.
- Overwegingen bij het boren van diepe gaten: Bij diepe gaten moeten machinisten de speling bij de hals van het gereedschap controleren. Sterke radiale snijkrachten kunnen leiden tot doorbuiging van het gereedschap. Bij diepe bewerkingen is een gereedschap met een enkele vorm of een frees met verspringende tanden vaak een veiligere keuze om de snijdruk te beheersen.
Volledig hardmetalen gereedschap versus wisselplaatgereedschap
De keuze tussen massieve en verwisselbare gereedschappen hangt over het algemeen af van de schroefdraaddiameter, de nauwkeurigheidseisen en de stijfheid van de machine:
- Gereedschappen van volhardmetaal zijn de norm voor kleine tot middelgrote diameters en uiterst nauwkeurige schroefdraden. Ze bieden een superieure stijfheid. Gereedschappen van massief hardmetaal met een kleine diameter zijn echter zeer gevoelig voor spilafwijking (TIR); zelfs een afwijking van 0,01 mm kan ongelijkmatige slijtage veroorzaken of een micro-schroefdraadfrees onmiddellijk doen breken. Voor diepe holtes zijn doorgaans volhardmetalen gereedschappen met een groot bereik nodig.
- Wisselplaten maken gebruik van vervangbare hardmetalen wisselplaten die op een stalen behuizing zijn bevestigd. Ze zijn doorgaans de meest kosteneffectieve keuze voor grote schroefdraden groter dan M24 (of 1 inch) en zware voorbewerkingen. Hoewel de aanschafkosten van het gereedschapslichaam hoog zijn, liggen de kosten per snijkant veel lager.
- Systeemvereisten: Grote wisselplaat-draadfrezen vereisen een aanzienlijke machinestijfheid en een hoog spindelmoment. Als de opstelling onvoldoende stijf is, zal trillingen de afwerking van de schroefdraad verpesten en de wisselplaat doen breken. Uiteindelijk kan de prijs van de wisselplaat alleen geen vervanging zijn voor een uitgebreide berekening van de kosten per gat.
Toestand van het materiaal, de schroefdraad en de gaten
Voordat ze een gereedschap kiezen en de voedingssnelheden en draaisnelheden berekenen, nemen machinisten een standaardchecklist met projectvoorwaarden door:
- Materiaal en hardheid van het werkstuk
- Schroefdraaddiameter, spoed en schroefdraadvorm
- Tolerantieklasse (bijv. 6H, 2B)
- Binnendraad versus buitendraad
- Doorvoergat versus. blindgat
- Volledige schroefdraaddiepte en maximale overhang van het gereedschap
- Productievolume
- Toerentalgrenzen van de machine en algehele stijfheid
Tips voor materiaalgebruik op de werkvloer:
- Aluminium: Richt je op het voorkomen van randafzetting (BUE) en het regelen van de afvoer van spanen.
- Roestvrij staal: Zorg ervoor dat er geen werkverharding optreedt. Het gereedschap moet continu doorvoeren; als het stil blijft staan of tegen de wand schuurt, zal het materiaal onmiddellijk verharden en de snijder beschadigen.
- Titanium: Let vooral op de warmteafvoer. Titanium voert warmte niet goed af, waardoor de warmte rechtstreeks naar de snijkant wordt overgedragen.
- Gehard staal: Richt je op het beheersen van slijtage aan schuurgereedschap door de juiste keuze van de coating en gecontroleerde snijsnelheden.
- Diepe blinde gaten: Let vooral op de speling bij de hals en voorkom dat er spanen zich ophopen aan de onderkant van de boring.
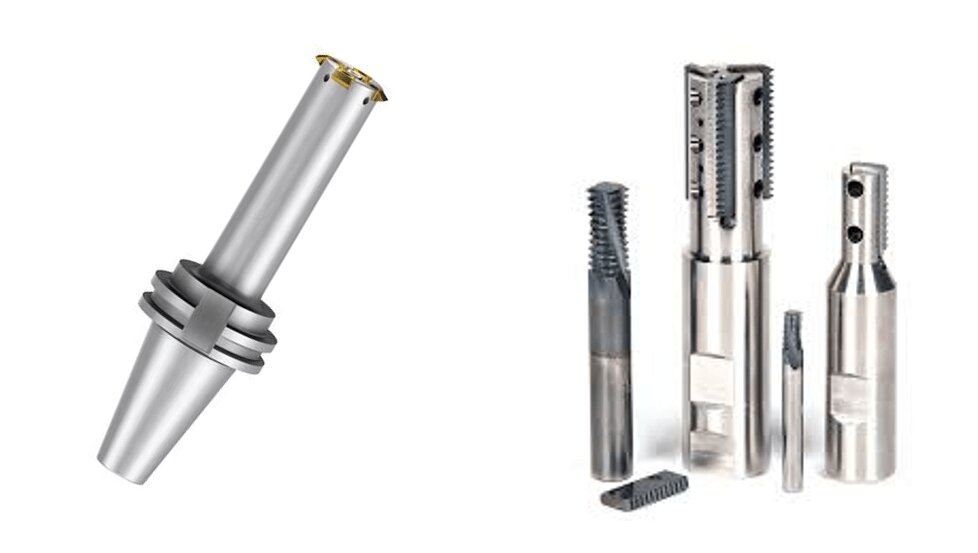
Een stabiele draadfreescyclus programmeren
Voor het programmeren van een draadfreesmachine is een grondige kennis van CNC-bewerkingsbanen, freescompensatie en spaanderdynamica vereist.
Een spiraalvormig gereedschapspad lezen
Hieronder volgt een vereenvoudigd voorbeeld van een spiraalvormig gereedschapspad met behulp van standaard G-code (veelgebruikt bij Fanuc- en soortgelijke besturingen).
G-code
G00 X0. Y0. Z2,0 (Snelle verplaatsing naar het midden van het gat, veilige Z-speling)
G01 Z-15,0 F500. (Aanzet omlaag naar de bodem van het gat)
G41 D01 X5,0 Y0. F150.   (Compensatie van freesradius inschakelen, inbochten naar de wand)
G03 X5,0 Y0,0 I-5,0 J0,0 Z-13,5 (spiraalvormige interpolatie: volledige cirkel terwijl Z één spoed omhoog gaat)
G00 X0. Y0. (In een boog naar het midden)
G40 (Compensatie van de freesradius uitschakelen)
G00 Z10,0 (Snel terugtrekken uit het gat)
Belangrijke variabelen om te begrijpen:
- G02 / G03: Bepaalt de draairichting (met de klok mee of tegen de klok in).
- Ik, J (of R): Hiermee worden de straal en het middelpunt van het cirkelvormige traject in het X-Y-vlak gedefinieerd.
- Z: Bepaalt de axiale verplaatsing (stapafstand) per omwenteling.
- G41 / G42 (Compensatie freesradius): Dit is het commerciële geheime wapen van het draadfrezen. Als uit een controle met een Go/No-Go-kaliber blijkt dat de schroefdraad 0,02 mm te strak zit, hoeft de operator het onderdeel niet af te keuren. Hij hoeft alleen maar de slijtage-offset in de besturing met 0,01 mm aan te passen en het gereedschapspad opnieuw uit te voeren om een perfecte pasvorm te verkrijgen.
De valkuil van de voedingssnelheid:
De in de CNC geprogrammeerde voedingssnelheid (voeding langs de middellijn) is NIET gelijk aan de werkelijke snijvoedingssnelheid aan de wand van het gat. Bij inwendige schroefdraad moet u de geprogrammeerde voedingssnelheid verlagen om overbelasting van het gereedschap te voorkomen.
Formule:
Geprogrammeerde voeding = gewenste voeding × (schroefdraaddiameter – freesdiameter) / schroefdraaddiameter
Opmerking: Deze code dient uitsluitend ter illustratie. De daadwerkelijke commando’s, offsets, bewegingsrichtingen en veiligheidsbewegingen zijn volledig afhankelijk van de CNC-besturing, de frees en de draadconfiguratie.
Klimfrezen en richting van het gereedschapspad
De richting van het freespad is geen universele constante. Deze varieert naargelang het gaat om een inwendige of uitwendige schroefdraad, en of deze rechts- of linksdraaiend is.
In onze machinewerkplaatsen is de standaardaanpak voor een typische interne rechtsdraaiende schroefdraad is om te gebruiken bottom-up-frezen.
Door onderaan het blinde gat te beginnen en naar boven toe te interpoleren (met G03 voor een standaard rechtsdraaiend gereedschap), trekt de frees de spanen vanzelf omhoog en uit het gat. Als de bewerking van boven naar beneden wordt geprogrammeerd, duwt het gereedschap de spanen naar de bodem van het gat, wat vaak leidt tot herversnijding van de spanen, een slechte oppervlakteafwerking en gereedschapsbreuk.
Koelvloeistof en spaanderbeheersing
De koelstrategie bij het frezen van schroefdraad wordt bepaald door het materiaal en de geometrie van het gat. Het toepassen van een “standaard” koelmethode op elk project is een recept voor mislukking.
- Aluminium: Er is een grote hoeveelheid koelvloeistof nodig om spanen snel weg te spoelen en te voorkomen dat aluminium aan de frees vastsmelt (BUE).
- Roestvrij staal en titanium: Warmte en wrijving zijn de grootste vijanden. Het gebruik van koelvloeistof onder hoge druk – bij voorkeur koelvloeistof die door de spil wordt geleid (TSC), indien de frees dit ondersteunt – wordt ten zeerste aanbevolen om warmte uit de snijzone af te voeren en spanen uit diepe boringen te verwijderen.
- Gehard staal: Vloeibare koelvloeistof kan bij bewerkingen van zeer harde materialen een thermische schok veroorzaken aan de hardmetalen snijkant, wat tot microscheurtjes kan leiden. Droog bewerken met een persluchtstraal heeft vaak de voorkeur.
- Blinde gaten: Het is riskant om te vertrouwen op standaard externe koelmiddelsproeiers om de bodem van een diep blindgat te bereiken. Als TSC niet beschikbaar is, moeten operators ervoor zorgen dat de luchtstroom of de koelvloeistofdruk correct is afgesteld om de bodem van de holte door te spoelen. MQL (Minimum Quantity Lubrication) kan goed werken, maar of dit geschikt is, hangt volledig af van de thermische eigenschappen van het materiaal en de aanbevelingen van de gereedschapsfabrikant.
Hoe zorg je ervoor dat de draaddiameter constant blijft en voorkom je afval?
Zodra het freespad is geprogrammeerd en de frees is geplaatst, ligt de nadruk op procescontrole. In deze fase gaat het om het beheren van de veiligheidsafstanden, het compenseren van de doorbuiging van het gereedschap en het controleren van de afmetingen aan de hand van de technische tekening.
Speling bij voorboringen en blinde gaten
Zelfs een perfect geregisseerd freesbaanpatroon voor schroefdraadfrezen zal niet het gewenste resultaat opleveren als de voorbereiding van het gat niet goed is uitgevoerd. Het voorboorgat bepaalt de kleinste diameter van een inwendige schroefdraad en heeft een directe invloed op de snijbelasting.
- Te kleine voorboringen de draadfrees ertoe dwingen overtollig materiaal te verwijderen, waardoor de radiale snijdruk toeneemt, wat leidt tot doorbuiging van het gereedschap of onmiddellijke breuk.
- Extra grote voorboringen dit leidt tot een afgeknotte (afgevlakte) schroefdraadtop en een onvolledig profiel, waardoor de pinmaatcontrole voor de kleine diameter niet wordt doorstaan.
- Afschuinen Het wordt ten zeerste aanbevolen om de opening van het gat vóór het draadfrezen te bewerken, om bramen te verwijderen en een schoon ingangspunt te verkrijgen.
- Dunwandige onderdelen moeten zorgvuldig worden vastgeklemd. Als de bankschroef of de opspanning het werkstuk tijdens de bewerking vervormt, zal de schroefdraad een ovale vorm aannemen zodra de klemdruk wordt opgeheven.
Bij het bewerken van blinde gaten moeten machinisten er rekening mee houden dat de totale schroefdraaddiepte nooit gelijk is aan de boordiepte. Het gereedschap heeft fysieke ruimte nodig om aan de bodem van de boring te kunnen werken.
Uitverkoopformule:
Boordiepte = Volledige schroefdraaddiepte + Speling voor de snijkant (niet-snijdende punt) + Spaanderruimte + Veiligheidsmarge
Er bestaat geen algemeen geldend, vast spelingcijfer. De exacte vereiste speling hangt volledig af van de geometrie van de frees en de gekozen richting van het gereedschapspad.
Doorbuiging, compensatie en inspectie
Gereedschapsdoorbuiging – het licht buigen van de snijder onder radiale belasting – is onvermijdelijk, vooral bij gereedschappen met een groot bereik. Om dit tegen te gaan en nauwe toleranties te halen, hanteren machinewerkplaatsen een strikte werkwijze voor de eerste-exemplaarinspectie (FAI):
- Stel de eerste doorgang op een kleinere maat in: Programmeer het eerste bewerkingspad zo dat er een kleine hoeveelheid materiaal op de steekdiameter achterblijft.
- Eerste controle: Reinig het gat en controleer het met een Go/No-Go-schroefdraadplugmaat. De Go-maat past in dit stadium meestal nog niet.
- Vergoeding aanpassen: Pas op basis van de meetresultaten de compensatie voor de snijradius (slijtagecorrectie) in de CNC-besturing aan.
- Voorjaarskaart: Voer het gereedschapspad opnieuw uit (vaak een ‘spring pass’ genoemd) zonder de geprogrammeerde afmetingen te wijzigen, om het resterende materiaal weg te schaven.
- Laatste controle: Controleer de schroefdraad nogmaals. De Go-maat moet soepel in de schroefdraad draaien zonder vast te lopen, en de No-Go-maat mag niet verder dan de eerste twee schroefdraden ingrijpen.
- Vergrendelen en controleren: Sla de waarde van de stabiele offset op. Controleer tijdens de productie regelmatig de pasvorm van de meetinstrumenten om geleidelijke slijtage van het gereedschap te compenseren.
De inspectiemethoden moeten overeenkomen met de toleranties op de tekening. Met go/no-go-kalibers wordt gecontroleerd of de assemblage correct functioneert. Voor het meten van de exacte steekdiameter van uitwendige schroefdraden worden schroefdraadmicrometers en de 3-draadsmethode gebruikt. Voor het controleren van specifieke schroefdraadhoeken en voetradii zijn optische comparatoren of profielprojectoren vereist.
Veelvoorkomende problemen en aanpassingen
| Probleem | Waarschijnlijke oorzaak | Praktische aanpassing |
|---|---|---|
| De draad zit te strak | Onvoldoende radiale snede of slijtage van het gereedschap. | Pas de freescorrectie aan om de snede te vergroten. |
| De draad zit te los | Te grote radiale snede of onjuiste offset. | Verklein de gecompenseerde diameter; controleer de rondloop van het gereedschap. |
| De onderkant van het gat is smaller | Doorbuiging van het gereedschap of vastzittende spanen. | Verminder de radiale aangrijping, voeg een veerpassage toe en verbeter de spaanafvoer. |
| Het oppervlak van de schroefdraad vertoont trillingen | Grote overhang van het gereedschap of een onvoldoende opstelling. | Verhoog de stijfheid en pas de snijbelasting aan. |
| Afwijkingen in de afmetingen binnen de partij | Slijtage van gereedschap, spindelslag of thermische uitzetting. | Controleer de excentriciteit en pas de slijtage-offset aan. |
| De vermelding is voorzien van een zichtbaar merkteken | Slecht ingesteld gereedschapspad voor het in- of uitlopen van de boog. | Zorg ervoor dat de in- en uitrijbeweging een vloeiende radiale boog vormt. |
Praktijkvoorbeeld: het elimineren van afval bij hoogwaardige onderdelen
- Materiaal: 316L roestvrij staal
- Specificatie van de draad: M12 × 1,75
- Type gat: Blindgat, 22 mm volledige schroefdraaddiepte
- Type snijder: Enkelvormige draadfrees van volhardmetaal met TiAlN-coating
- Procesbeslissing: Het onderdeel betrof een op maat gemaakt vloeistofverdeelstuk, waarvoor meer dan $300 aan grondmateriaal en voorbereidende bewerkingstijd nodig was. Het tappen van 316L met een blinde diepte van 22 mm bracht een onaanvaardbaar risico op tapbreuk en verstopping door spanen met zich mee. We hebben gekozen voor draadfrezen om de proceszekerheid te waarborgen.
- Eerste inspectie: De eerste doorgang was bewust strak geprogrammeerd. De Go-meter sloeg na één omwenteling door.
- Aanpassing: De operator heeft de CNC-slijtagecorrectie met -0,015 mm aangepast en een veerbewerking uitgevoerd.
- Resultaat: De uiteindelijke afmetingen werden gecontroleerd met behulp van een gekalibreerde schroefdraadplugmeter en een volledige profielinspectie op onze CMM (coördinatenmeetmachine). Hoewel de cyclustijd per gat 12 seconden langer was dan bij het tappen, werd de partij van 200 verdeelstukken voltooid zonder afkeur en zonder gebroken gereedschappen.
Conclusie
Draadfrezen is niet per definitie beter dan tappen. Het biedt pas voordelen wanneer moeilijke materialen, blinde gaten, grote schroefdraadmaten, hoogwaardige onderdelen, meerdere schroefdraadmaten of een nauwkeurigere controle over de pasvorm van de schroefdraad ervoor zorgen dat de procesbetrouwbaarheid belangrijker is dan een zo kort mogelijke cyclustijd.
Weet u niet zeker of draadfrezen of tappen beter is voor uw werkstuk? Stuur ons uw 3D-CAD-bestanden (STEP, IGES of SLDPRT), samen met uw materiaalspecificaties, schroefdraadvereisten en productiehoeveelheid. Ons team van ingenieurs zal het ontwerp beoordelen op de haalbaarheid van de productie en binnen 24 uur een praktische bewerkingsstrategie voorstellen.
FAQs
Kan één schroefdraadfrees verschillende schroefdraadmaten frezen?
Ja, mits de schroefdraden exact dezelfde spoed en schroefdraadvorm hebben (bijvoorbeeld: een gereedschap met een spoed van 1,5 mm kan M10x1,5, M12x1,5 en M16x1,5 snijden). De diameter van de snijder moet echter kleiner zijn dan de kleinste diameter van het kleinste gat, en het effectieve bereik van het gereedschap moet voldoende zijn voor de diepste schroefdraad.
Kunnen er met draadfrezen linksdraaiende schroefdraden worden gemaakt?
Ja. Links- en rechtsdraaiende schroefdraden kunnen vaak met dezelfde frees worden vervaardigd. De draairichting van de schroefdraad wordt volledig bepaald door het CNC-bewegingspad (door de richting van de cirkelinterpolatie en de bewegingsrichting van de Z-as aan te passen). Programmeurs moeten het bewegingspad altijd toetsen aan de geometrie van de frees om wrijving te voorkomen.
Kan draadfrezen de bodem van een blindgat bereiken?
Bij draadfrezen kan veel dichter bij de bodem van een blindgat worden gefreesd dan met een standaard conische tap, omdat de frees een vlak voorvlak heeft. Het is echter niet mogelijk om perfect gelijk met de bodem te frezen. Machinisten moeten nog steeds een veiligheidsspeling aanhouden voor de niet-snijdende punt van het gereedschap, de radiale boogspeling en de afvoer van spanen.
Zijn met een draadfrees bewerkte schroefdraden sterker?
Nee. De mechanische sterkte van een schroefdraad hangt af van het materiaal van het werkstuk, de vorm van de schroefdraad, de toleranties van de steekdiameter en de ingrijplengte. Door schroefdraadfrezen krijgt de machinist een uitstekende maatcontrole over de schroefdraad, maar dit heeft geen invloed op de fysieke sterkte van het materiaal zelf.
Hoe wordt de nauwkeurigheid van draadfrezen gecontroleerd?
De nauwkeurigheid wordt op de werkvloer doorgaans gecontroleerd met behulp van standaard Go/No-Go-plug- of ringmallen, waarmee de functionele pasvorm wordt gecontroleerd. Voor nauwkeurige maatgegevens worden uitwendige schroefdraden gecontroleerd met schroefdraadmicrometers of de 3-draadsmethode, terwijl complexe schroefdraadprofielen offline worden gecontroleerd met behulp van optische comparatoren of coördinatenmeetmachines (CMM’s).
Hey, ik ben Kevin Lee
De afgelopen 10 jaar heb ik me verdiept in verschillende vormen van plaatbewerking en ik deel hier de coole inzichten die ik heb opgedaan in verschillende werkplaatsen.
Neem contact op
Kevin Lee
Ik heb meer dan tien jaar professionele ervaring in plaatbewerking, gespecialiseerd in lasersnijden, buigen, lassen en oppervlaktebehandelingstechnieken. Als technisch directeur bij Shengen zet ik me in om complexe productie-uitdagingen op te lossen en innovatie en kwaliteit in elk project te stimuleren.
Verwante bron
Buigverlichtingen bij plaatwerk: afmetingen, vormen en DFM-regels
Lasertexturering van metalen: voorbereiding, DFM en kostenbeheersing