
Pour remédier à la déformation due au pliage de la tôle, il convient de s'attaquer à la cause profonde au niveau de la conception CAO ou du réglage de la presse plieuse. Parmi les principales solutions, on peut citer le réglage du bombage CNC pour corriger le gauchissement, l'utilisation d'un rayon intérieur de 1,5 T pour éviter les fissures, et le déplacement des trous à une distance d'au moins 2,5 T + R de la ligne de pliage.
Lorsque des pièces formées ne passent pas le contrôle en raison d'écarts angulaires, de trous ovales ou de brides tordues, cela entraîne l'arrêt de l'assemblage et fait grimper le coût unitaire des pièces. Pour les équipes d'approvisionnement et d'ingénierie, remédier à ces défauts implique d'abandonner le martelage manuel en atelier et de corriger le processus de base.
Ce guide explique en détail comment diagnostiquer les déformations involontaires sur une presse plieuse, comment régler votre outillage et les paramètres de la machine, et comment mettre en œuvre les règles de conception en vue de la fabricabilité (DFM) afin de prévenir les défauts avant le début de la production.
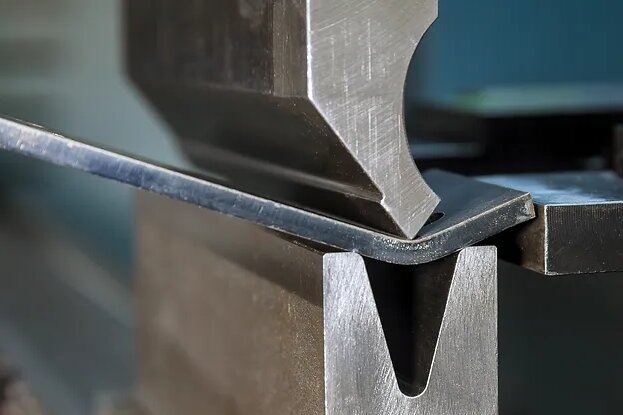
Identifier la déformation et son point d'origine
Avant de modifier des paramètres ou de modifier un dessin, vous devez identifier précisément le problème et en déterminer l'origine. Voici un tableau de référence rapide pour un premier dépannage :
| Problème de déformation[réf. : 40] | Première chose à vérifier[réf. : 40] | Ce qu'il faut enregistrer[réf. : 40] |
|---|---|---|
| Angle de courbure incorrect sur toute la longueur[réf. : 40] | Mesurer à l'aide d'un rapporteur numérique ; vérifier l'épaisseur réelle du matériau et le réglage de la presse plieuse[réf. : 40] | Angle et direction réels de la déviation[réf. : 40] |
| Des angles différents au centre et aux extrémités[réf. : 40] | Vérifier la position des outils, la déformation du banc et le mécanisme de bombage[réf. : 40] | Angles à des emplacements précis le long du coude[réf. : 40] |
| Trous ou fentes déformés[réf. : 40] | Mesurer la distance entre le bord et le pli par rapport à la largeur réelle de la matrice en V[réf. : 40] | Emplacement de la déformation et distance par rapport à la ligne de pliage[réf. : 40] |
| Brides tordues ou panneaux inférieurs déformés[réf. : 40] | Contact avec l'outillage, support de la pièce et géométrie asymétrique de la pièce[réf. : 40] | L'étape précise de la séquence de pliage à laquelle commence la déformation[réf. : 40] |
| Fissures ou plis au niveau du pli[réf. : 40] | État du matériau, rayon intérieur (R) et orientation des grains[réf. : 40] | Localisation et orientation de la lésion[réf. : 40] |
| Marques de moulage ou rayures superficielles[réf. : 40] | Surfaces de contact des outils et épaisseur du film protecteur[réf. : 40] | Forme de la marque et face touchée[réf. : 40] |
Après avoir consulté le tableau, vérifiez que ces trois conditions de base sont remplies dans l'atelier :
- Vérifiez si la pièce plate était déjà déformée avant d'arriver à la presse plieuse.
- Identifiez précisément quelle étape de pliage ou quelle opération ultérieure a provoqué la déformation.
- Vérifiez si le problème se produit systématiquement sur toutes les pièces (ce qui indiquerait un problème de configuration ou de conception) ou s'il n'apparaît que de manière sporadique (ce qui indiquerait un problème lié à la manipulation par l'opérateur ou à une variation entre les lots de matériaux).
Défauts courants liés au cintrage et solutions pratiques
Une fois que vous avez identifié le type de défaut, suivez ces étapes pratiques pour inspecter et corriger le processus.
Erreurs liées au retour élastique et à l'angle de pliage
Faire la distinction entre les matériaux naturels dos d'âne après le déchargement et une erreur de configuration sur la machine. Vérifiez l'épaisseur réelle de la tôle (et pas seulement l'épaisseur nominale), l'état de la matière, le programme CNC et l'ensemble d'outils.
Déterminez l'angle de compensation adéquat en effectuant des essais de flexion (flexion excessive) plutôt qu'en vous fiant uniquement à des tableaux génériques. Une fois le réglage effectué, mesurez à nouveau l'angle et vérifiez si la longueur totale des brides a été affectée par cette modification.
Déformation des trous et des fentes à proximité des coudes
Si un trou se déforme lors du formage, c'est généralement parce qu'il se trouve à l'intérieur de l'ouverture de la matrice en V. En règle générale, veillez à ce que le bord de tout trou soit situé à une distance minimale de 2,5 à 3 fois l'épaisseur du matériau (T) plus le rayon de courbure intérieur (R) loin de la ligne de courbure.
Vérifiez le repère de mesure et la largeur réelle de la matrice en V utilisée. En fonction de ces résultats, vous devrez généralement déplacer la pièce dans le modèle CAO, ajouter des dégagements de pliage ou usiner la pièce après le pliage. Enfin, remesurez la forme et la position du trou afin de vérifier son bon fonctionnement lors de l'assemblage.
Torsion des brides et déformation des panneaux
La torsion survient souvent en présence de découpes asymétriques, de rebords effilés ou de nervures de liaison étroites, où la force de pliage est répartie de manière inégale. Dans ce cas, vérifiez si la pièce repose de manière stable contre l'outillage pendant toute la durée du pliage.
Vérifiez si la pièce présente un affaissement, évaluez la méthode de maintien de la tôle et observez la manière dont l'opérateur manipule la pièce pendant la course. Effectuez des mesures intermédiaires entre les opérations afin de déterminer si la déformation s'accumule au fil des différents pliages et non pas uniquement lors du dernier.
Des fissures au niveau du coude
Pour éviter les fissures, il convient de vérifier la nuance du matériau, son état de trempe, le rayon de courbure intérieur réel et le sens du grain. Lors du formage de matériaux sujets à la fissuration, tels que l’aluminium 6061-T6 ou certains aciers inoxydables, veillez à ce que le plan de découpe soit imbriqué de manière à ce que la ligne de pliage suive perpendiculairement (à 90 degrés) ou au moins à 45 degrés par rapport au sens de laminage du matériau.
Vérifiez que la pièce brute plate ne présente pas de bavures sur les bords ou découpe au laser des entailles qui constituent des points d'amorçage de fissures. Ajustez le rayon intérieur si nécessaire (par exemple, en le normalisant à 1T pour l'acier doux, mais à 1,5T ou plus pour l'aluminium). Vérifiez à nouveau après les ajustements ; l'absence de fissures superficielles visibles ne signifie pas automatiquement que le pliage est structurellement solide.
Plis au niveau des courbes et des angles
Précisez si les plis se situent directement dans la zone de pliage, au niveau d'un angle ou sur une grande surface plane. Examinez la géométrie de la pièce pour vérifier les contraintes locales du matériau, les supports et les points de contact avec l'outillage. Vérifiez si l'ouverture de la matrice en V est adaptée ; une largeur de V de 6 à 8 fois l'épaisseur du matériau C'est la norme pour l'acier doux, mais des adaptations sont nécessaires pour les matériaux plus tendres.
Veillez à ce que vos mesures correctives s'attaquent à la cause profonde spécifique du problème. Se contenter d'augmenter la puissance de la machine ou d'appliquer une force de serrage excessive constitue rarement une solution universelle et entraîne souvent des dommages sur l'outillage ou aggrave la déformation.
Marques de moulage et rayures superficielles
En fonction de l'emplacement des marques, vérifiez la propreté et l'état d'usure des outils, ainsi que la nature du contact métal contre métal. Évaluez les solutions alternatives, telles que l'application de films protecteurs ou l'utilisation de patins de matrice en uréthane pour les pièces esthétiques.
Note: L'utilisation de films de protection ou d'outillage en uréthane ajoute une fine couche compressible entre le poinçon et la matrice. Vous devez tenir compte de cette épaisseur supplémentaire lors du réglage de votre presse plieuse, sinon l'angle de pliage final sera faussé. Vérifiez l'efficacité de ces solutions à l'aide d'une pièce d'essai et revérifiez toujours les dimensions finales.
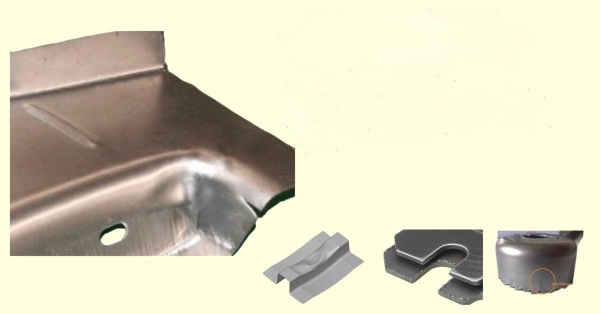
Contrôles DFM avant la validation du dessin
Remédier aux problèmes de déformation en atelier est une démarche réactive et coûteuse. La manière la plus rentable de gérer les défauts de pliage consiste à traduire ces constatations faites en atelier en spécifications techniques claires et adaptées à la fabrication. Bon Conception pour la fabricabilité (DFM) garantit que la pièce est fabriquée correctement dès la première mise en place.
Compatibilité des matériaux, rayon de courbure et outillage disponible
Précisez toujours la nuance exacte du matériau, son état de trempe et son épaisseur (par exemple, aluminium 5052-H32, 2,0 mm) plutôt que d'utiliser des indications génériques. Assurez-vous que le rayon de courbure intérieur (R) que vous avez prévu correspond bien à l'outillage physique disponible dans l'atelier. Concevoir un rayon arbitraire qui nécessite l'achat de poinçons sur mesure allongera immédiatement votre délai de livraison de plusieurs semaines et alourdira votre budget d'outillage de plusieurs milliers de dollars.
Vérifiez que les paramètres de votre plan de dépliage CAO — en particulier le facteur K ou la déduction de pliage — correspondent aux données de processus validées de la presse plieuse. Un léger écart à ce niveau peut sembler négligeable pour un seul pli, mais sur une pièce comportant quatre plis, il peut facilement se traduire par un écart dimensionnel de 2 mm, rendant ainsi l’assemblage du boîtier final impossible.
Vérifier les jeux des éléments, les brides et les dégagements de coudes
Avant de valider définitivement le projet, soumettez-le à un contrôle dimensionnel afin de vous assurer qu'il résiste aux contraintes physiques de la presse plieuse. Utilisez les critères de vérification suivants pour détecter les risques de déformation avant toute découpe du métal :
| Élément de conception[réf. : 41] | Éléments à vérifier lors de la révision des plans[réf. : 41] |
|---|---|
| Emplacements des trous et des fentes[réf. : 41] | Vérifiez la distance entre le point de référence de mesure et la zone de déformation réelle.[réf. : 41] |
| Longueurs des brides[réf. : 41] | Assurez-vous que la bride soit suffisamment longue pour s'engager complètement dans la matrice en V pendant toute la course.[réf. : 41] |
| Allègements de courbure[réf. : 41] | Vérifiez l'emplacement, la largeur (≥ 1,5 T), la profondeur (≥ R + T) et la forme de l'extrémité afin d'éviter toute déchirure.[réf. : 41] |
| Courbes adjacentes[réf. : 41] | Vérifiez les jeux de formage et les risques de collision avec le poinçon ou la matrice.[réf. : 41] |
| Modifications de conception[réf. : 41] | Évaluez l'impact du déplacement d'un élément sur la résistance structurelle, l'étanchéité, l'esthétique et le montage.[réf. : 41] |
Fournir des repères et des caractéristiques de processus fiables
Définissez clairement les repères utilisés tant pour le contrôle final que pour le réglage de la butée arrière de la presse plieuse. Si une pièce présente des rebords irréguliers ou inclinés, les butées arrière standard ne peuvent pas s'ajuster correctement. Cela provoque un déplacement de la pièce pendant la course, ce qui entraîne des pliages de travers.
Pour résoudre ce problème, évaluez la nécessité de prévoir des languettes de rupture temporaires (caractéristiques de fabrication) qui offrent un bord droit et fiable pour la butée arrière. Précisez clairement sur le plan comment ces languettes doivent être retirées (par exemple, micro-joints à casser et à ébavurer) et mettez en évidence les cotes véritablement critiques qui ont un impact sur l'assemblage final, afin de permettre aux opérateurs de déterminer en priorité les endroits où respecter les tolérances les plus strictes.
Gestion des courbes longues et des pièces à courbes multiples
Les risques de déformation se multiplient lorsqu'il s'agit de pièces longues ou de composants nécessitant plusieurs opérations de pliage. De légères erreurs de réglage peuvent rapidement entraîner des défauts géométriques importants.
Vérifier la variation de l'angle sur toute la longueur du coude
Dans les courbes longues (par exemple, de plus d'un mètre), disposez plusieurs points de mesure afin de déterminer comment l'angle varie sur toute la longueur. Vous devez déterminer si l'écart correspond à une erreur globale constante, à une erreur localisée au centre (courbure) ou s'il est concentré à l'une des extrémités.
Ces variations sont souvent dues à la déformation physique naturelle de la presse plieuse sous l'effet d'un tonnage élevé : le coulisseau se courbe alors légèrement vers le haut au centre, ce qui entraîne un pliage insuffisant au milieu de votre pièce. Utilisez ces données de répartition pour régler le mécanisme de bombage CNC, qui compense ce phénomène en courbant la matrice inférieure vers le haut. Après avoir effectué un réglage de bombage, vérifiez toujours à nouveau en mesurant exactement aux mêmes points afin de vous assurer que l’angle est désormais uniforme d’un bout à l’autre.
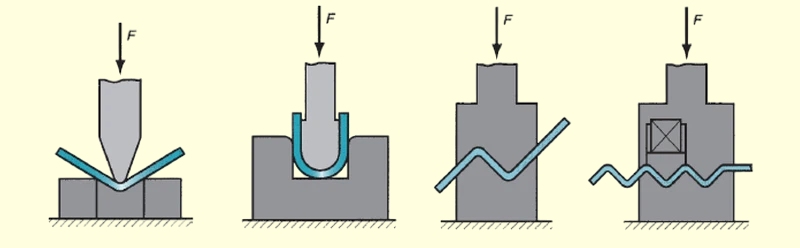
Planifier la séquence de flexion et les contrôles intermédiaires
Les pièces complexes, telles que les boîtiers profonds ou les supports à brides multiples, nécessitent une séquence de pliage minutieusement planifiée afin d'éviter toute collision de la pièce avec le châssis de la machine ou l'outillage. Au lieu de s'en remettre aux essais et erreurs de l'opérateur en atelier, les fabricants modernes utilisent des logiciels de simulation 3D hors ligne pour les presses plieuses afin de déterminer les dégagements entre le poinçon et la matrice avant même que le métal ne soit découpé.
Une fois la séquence définie, effectuez des contrôles intermédiaires des angles et des cotes aux étapes clés. Si une cote de l'assemblage final est hors tolérance, remontez la chaîne des contrôles intermédiaires pour déterminer exactement à quel moment l'erreur s'est produite. Cela évite aux opérateurs d'ajuster à l'aveuglette le pliage final alors que la cause première se situait en réalité trois étapes plus tôt dans la configuration.
Vérifier la correction et définir les critères d'acceptation
Une fois que l'ajustement du processus a permis de corriger la déformation, vous devez vérifier quantitativement cette correction et établir une norme reproductible. Se fier à la mémoire d'un opérateur ou à un contrôle visuel de type “ ça a l'air bon ” garantit que le défaut réapparaîtra lors du prochain cycle de production.
Mesurer par rapport à des repères et des conditions définis
Définissez des points de référence clairs pour la mesure, précisez les outils d'inspection et déterminez comment la pièce doit être maintenue pendant la mesure. La tôle étant par nature souple, vous devez préciser si la pièce doit être mesurée dans un un état libre ou un état contraint (fixé à un support).
Vérifiez les angles de pliage, les cotes critiques, les positions des trous et les tolérances géométriques associées. Surtout, utilisez exactement la même méthode de mesure pour comparer la pièce ajustée à la pièce défectueuse d'origine, afin de vous assurer que la référence n'a pas changé.
Définir les tolérances en matière d'ajustement et de fonctionnalité
Pour les responsables des achats et les personnes chargées de valider les plans, c'est à ce stade que le coût des pièces est en grande partie déterminé. Il convient de faire la distinction entre les cotes essentielles au fonctionnement (CTF) — telles que l'espacement des trous de fixation — et les éléments géométriques non critiques, comme la largeur totale d'une bride de protection.
L'application systématique de tolérances très strictes (par exemple, en imposant une ±0,1 mm (tolérance de profil sur un boîtier standard de 2 mm) entraîne une augmentation inutile des coûts. Le resserrement des tolérances oblige souvent le fabricant à réduire la vitesse du vérin de la presse plieuse de 50%, à imposer une inspection manuelle par MMT de 100% et, éventuellement, à mettre au rebut des pièces parfaitement fonctionnelles, ce qui peut facilement faire doubler le prix unitaire de votre pièce. Définir les critères d'acceptation en se basant strictement sur les besoins réels en matière d'assemblage et de fonctionnement.
Valider la configuration et décider des modifications à apporter
Une fois qu'une pièce a passé le contrôle, consignez précisément le numéro de lot du matériau, le jeu d'outils utilisé, les corrections du programme CNC et la séquence de pliage. Précisez clairement quelles modifications futures (par exemple, le changement de fournisseur de matériau) nécessiteront une nouvelle validation de cette configuration.
Si les pièces initiales ne sont toujours pas conformes aux spécifications, il convient d’évaluer s’il vaut mieux les retravailler ou les mettre au rebut. Comparez la gravité de l’écart par rapport à l’état du matériau : les métaux écrouis ont souvent tendance à se fissurer lorsqu’on les replie. Si le retravail s’avère viable d’un point de vue financier et technique, les pièces retravaillées doivent être soumises exactement au même contrôle de réception que les pièces issues de la production standard.
Exemple pratique : de la déformation à la pièce validée
Pour illustrer le fonctionnement de cette approche systématique en atelier, voici l'analyse détaillée d'un problème de production survenu récemment. La pièce en question était un support d'alimentation électrique interne fabriqué à partir de Aluminium 5052-H32 de 1,5 mm d'épaisseur. Le dessin prévoyait un coude à 90° comportant deux trous de fixation situés près de la bride. Lors de la première série de production, les trous de fixation se déformaient systématiquement pour prendre une forme ovale, ce qui empêchait l'assemblage final du groupe motopropulseur.
| Phase[réf. : 42] | Éléments évalués et mesures prises[réf. : 42] |
|---|---|
| Problème initial[réf. : 42] | Les deux trous de fixation de la bride étaient visiblement déformés. L'écartement des trous qui en résultait dépassait la tolérance de 0,8 mm, ce qui entraînait un problème d'assemblage avec les entretoises filetées correspondantes.[réf. : 42] |
| Dépannage[réf. : 42] | Nous avons vérifié la pièce brute plate (les trous étaient parfaitement ronds). Nous avons ensuite mesuré la distance entre le bord et le pli par rapport au Largeur de la matrice en V : 12 mm utilisé pour l'aluminium de 1,5 mm d'épaisseur. Les trous étaient situés à seulement 2,5 mm de la ligne de pliage, bien à l'intérieur de la zone de déformation.[réf. : 42] |
| Ajustement[réf. : 42] | Plutôt que d'essayer de forcer le pliage à l'aide d'outils spéciaux —ce qui aurait coûté 1 TP 4 T 1 200 et allongé le délai de livraison de deux semaines— nous avons demandé une modification de la conception DFM. Nous avons décalé les trous de 4,5 mm par rapport à la ligne de pliage (ce qui répond aux exigences de la 2,5 T + R (règle). Afin de maintenir la position de la pièce d'accouplement, nous avons allongé la longueur totale de la bride de 2 mm.[réf. : 42] |
| Nouvelle mesure[réf. : 42] | À partir du patron mis à jour, la pièce a été formée en utilisant le réglage d'origine. Une inspection après pliage réalisée à l'aide d'une machine à mesurer tridimensionnelle (MMT) a confirmé que les trous étaient restés parfaitement circulaires et que l'écartement entre les trous se situait à ±0,05 mm de la cote nominale.[réf. : 42] |
| Approbation[réf. : 42] | La pièce a passé avec succès le contrôle d'ajustement avec l'ensemble d'assemblage correspondant. Le fichier CAO révisé, les spécifications relatives à la matrice en V de 12 mm et la séquence de pliage CNC ont été validés et consignés en vue des futurs cycles de production.[réf. : 42] |
Il convient de noter que la validation d'une seule pièce ajustée prouve que le réglage est correct, mais ne garantit pas la stabilité du processus à long terme. Des contrôles qualité continus en cours de fabrication restent nécessaires tout au long du cycle de production.
Chez Shengen, nous préférons détecter ces problèmes avant qu’ils n’entraînent un gaspillage de matière sur la presse plieuse. Notre équipe d’ingénieurs procède à une analyse approfondie de la fabricabilité (DFM) pour chaque projet afin de vérifier les rayons de pliage, les jeux entre les éléments et la compatibilité des matériaux, garantissant ainsi que vos pièces sont fabriquées « du premier coup ». Pour faire examiner vos pièces en tôle et obtenir un devis, Envoyez dès aujourd'hui vos fichiers CAO, vos spécifications en matière de matériaux et vos tolérances critiques à notre équipe.
Hey, je suis Kevin Lee

Au cours des dix dernières années, j'ai été immergé dans diverses formes de fabrication de tôles, partageant ici des idées intéressantes tirées de mes expériences dans divers ateliers.
Prendre contact
Kevin Lee
J'ai plus de dix ans d'expérience professionnelle dans la fabrication de tôles, avec une spécialisation dans la découpe au laser, le pliage, le soudage et les techniques de traitement de surface. En tant que directeur technique chez Shengen, je m'engage à résoudre des problèmes de fabrication complexes et à favoriser l'innovation et la qualité dans chaque projet.
Ressources connexes

L'estampage à matrice composite : quand l'utiliser et combien cela coûte-t-il ?

Estampage progressif, estampage composé et estampage par matrice de transfert

Matériaux de prototypage : comment choisir le bon matériau
