
Om vervorming bij het buigen van plaatmetaal te verhelpen, moet de onderliggende oorzaak in het CAD-ontwerp of de instelling van de kantpers worden aangepakt. Belangrijke oplossingen zijn onder meer het aanpassen van de CNC-crowning om doorbuiging te corrigeren, het gebruik van een binnenradius van 1,5T om scheuren te voorkomen, en het verplaatsen van gaten op een afstand van ten minste 2,5T+R van de buiglijn.
Wanneer gevormde onderdelen vanwege hoekafwijkingen, ovale gaten of verdraaide flenzen niet door de keuring komen, leidt dit tot stilstand in de assemblage en stijgen de kosten per stuk. Voor inkoop- en engineeringteams betekent het verhelpen van deze gebreken dat ze moeten afstappen van handmatig hameren op de werkvloer en het kernproces moeten verbeteren.
In deze handleiding wordt uitgelegd hoe u onbedoelde vervormingen bij het buigen kunt opsporen, uw gereedschap en machineparameters kunt aanpassen en DFM-regels (Design for Manufacturability) kunt toepassen om defecten te voorkomen voordat de productie van start gaat.
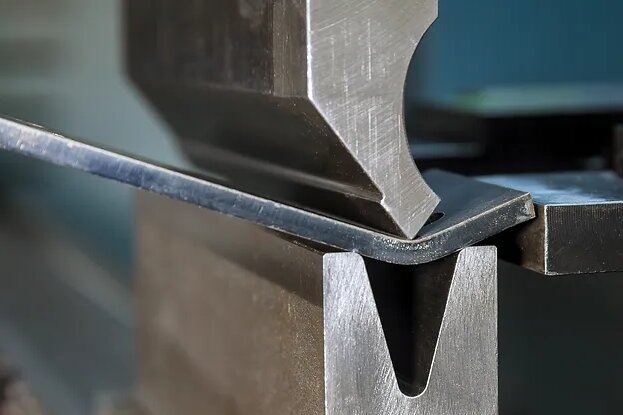
Stel vast wat de vervorming is en waar deze begint
Voordat u parameters wijzigt of een tekening aanpast, moet u eerst precies in kaart brengen wat er misgaat en waar de oorzaak ligt. Hieronder vindt u een beknopte overzichtstabel voor een eerste diagnose:
| Probleem met vervorming[bronvermelding: 40] | Het eerste wat je moet controleren[bronvermelding: 40] | Wat moet je opnemen?[bronvermelding: 40] |
|---|---|---|
| Onjuiste buighoek over de gehele lengte[bronvermelding: 40] | Meet met een digitale gradenboog; controleer de werkelijke materiaaldikte en de instelling van de kantpers[bronvermelding: 40] | Werkelijke hoek en richting van de afwijking[bronvermelding: 40] |
| Verschillende hoeken in het midden en aan de uiteinden[bronvermelding: 40] | Controleer de zitting van de gereedschappen, de doorbuiging van het bed en het bolvormingsmechanisme[bronvermelding: 40] | Hoeken op specifieke punten langs de bocht[bronvermelding: 40] |
| Vervormde gaten of sleuven[bronvermelding: 40] | Meet de afstand van de rand tot de buiging ten opzichte van de werkelijke breedte van de V-matrijs[bronvermelding: 40] | Locatie van de vervorming en afstand tot de buiglijn[bronvermelding: 40] |
| Vervormde flenzen of kromgetrokken bodemplaten[bronvermelding: 40] | Contact tussen gereedschap en werkstuk, ondersteuning van het werkstuk en asymmetrische geometrie van het werkstuk[bronvermelding: 40] | De specifieke stap in de buigvolgorde waarin het kromtrekken begint[bronvermelding: 40] |
| Scheurtjes of rimpels bij de buiging[bronvermelding: 40] | Materiaalhardheid, binnenradius (R) en korrelrichting[bronvermelding: 40] | Locatie en richting van het defect[bronvermelding: 40] |
| Gietsporen of krassen op het oppervlak[bronvermelding: 40] | Contactoppervlakken van gereedschappen en dikte van de beschermfolie[bronvermelding: 40] | De vorm van de vlek en welke kant er is aangetast[bronvermelding: 40] |
Controleer, nadat u de tabel hebt bekeken, of op de werkvloer aan deze drie basisvoorwaarden wordt voldaan:
- Controleer of het vlakke werkstuk al kromgetrokken was voordat het bij de kantpers terechtkwam.
- Stel vast welke buigstap of welke daaropvolgende bewerking precies de vervorming heeft veroorzaakt.
- Noteer of het probleem in alle onderdelen consistent optreedt (wat wijst op een probleem met de instellingen of het ontwerp) of dat het slechts af en toe voorkomt (wat wijst op een fout in de bediening of variatie tussen materiaalloten).
Veelvoorkomende buigfouten en praktische oplossingen
Zodra u het soort defect hebt vastgesteld, kunt u deze praktische stappen volgen om het proces te controleren en te corrigeren.
Terugvering en fouten in de buighoek
Maak onderscheid tussen natuurlijke materialen springrug na het uitladen en een instelfout op de machine. Controleer de werkelijke plaatdikte (niet alleen de nominale dikte), de hardheid van het materiaal, het CNC-programma en de gereedschapsset.
Bepaal de juiste compensatiehoek door middel van testbuigingen (overbuigen) in plaats van volledig af te gaan op algemene tabellen. Meet de hoek na het afstellen opnieuw en controleer of de totale flenslengtes door de wijziging zijn beïnvloed.
Vervorming van gaten en sleuven in de buurt van bochten
Als een gat tijdens het vormen vervormt, komt dat meestal doordat het zich binnen de opening van de V-matrijs bevindt. Houd als algemene regel de rand van elk gat op een minimale afstand van 2,5 tot 3 keer de materiaaldikte (T) plus de binnenste buigradius (R) weg van de bochtlijn.
Controleer het meetreferentiepunt en de werkelijke breedte van de V-matrijs die wordt gebruikt. Op basis van deze bevindingen moet u doorgaans het onderdeel in het CAD-model verplaatsen, buigruimtes toevoegen of het onderdeel na het buigen bewerken. Meet ten slotte de vorm en positie van het gat opnieuw om te controleren of het onderdeel nog steeds naar behoren kan worden gemonteerd.
Verdraaiing van flenzen en kromtrekken van panelen
Verdraaiing treedt vaak op bij asymmetrische uitsparingen, taps toelopende flenzen of smalle verbindingsribben, waarbij de buigkracht ongelijkmatig wordt verdeeld. Let in dat geval tijdens het gehele buigproces op of het werkstuk stabiel tegen de buiggereedschappen aanligt.
Controleer of het werkstuk doorhangt, beoordeel de manier waarop de plaat wordt ondersteund en let erop hoe de operator het werkstuk tijdens de slag hanteert. Voer tussentijdse metingen uit tussen de bewerkingen door om te zien of de vervorming zich over meerdere buigbewerkingen opstapelt in plaats van alleen bij de laatste.
Scheuren in de bocht
Bij scheurvorming moet rekening worden gehouden met de materiaalkwaliteit, de hardheid, de werkelijke binnenste buigradius en de korrelrichting. Bij het vervormen van materialen die gevoelig zijn voor scheurvorming – zoals 6061-T6-aluminium of bepaalde roestvaste staalsoorten – moet ervoor worden gezorgd dat het platte patroon zo wordt genest dat de buiglijn loopt loodrecht (90 graden) of ten minste 45 graden ten opzichte van de walsrichting van het materiaal.
Controleer het platte ruwstuk op bramen aan de randen of lasersnijden inkepingen die fungeren als scheurontstaanspunten. Pas de binnenradius indien nodig aan (bijvoorbeeld door deze te standaardiseren op 1T voor zacht staal, maar op 1,5T of groter voor aluminium). Controleer na aanpassingen opnieuw; het ontbreken van zichtbare oppervlaktescheuren betekent niet automatisch dat de buiging constructief in orde is.
Rimpels bij bochten en hoeken
Ga na of de rimpel zich direct in de buigzone, bij een hoek of over een groot vlak paneel bevindt. Bekijk de geometrie van het onderdeel om lokale materiaalbeperkingen, ondersteuning en contact met de matrijs te controleren. Controleer of de opening van de V-matrijs geschikt is; een V-breedte van 6 tot 8 keer de materiaaldikte Dit is de norm voor zacht staal, maar voor zachtere materialen zijn aanpassingen nodig.
Zorg ervoor dat uw corrigerende maatregelen de specifieke onderliggende oorzaak aanpakken. Het simpelweg verhogen van het machinevermogen of het toepassen van een te grote klemkracht is zelden een universele oplossing en leidt vaak tot schade aan de gereedschappen of verergert de vervorming.
Stempels en krasjes op het oppervlak
Controleer, op basis van de locatie van de afdrukken, of de matrijzen schoon zijn, of er slijtage is en hoe het contact tussen de metalen oppervlakken verloopt. Bekijk alternatieven, zoals het aanbrengen van beschermfolies of het gebruik van urethaan-matrijkussens voor cosmetische onderdelen.
Opmerking: Door beschermfolies of urethaanmallen te gebruiken, ontstaat er een dunne, samendrukbare laag tussen de pons en de matrijs. U moet rekening houden met deze extra dikte bij het instellen van uw kantpers, anders zal de uiteindelijke buighoek afwijken. Test deze oplossingen aan de hand van een proefstuk en controleer altijd nogmaals de uiteindelijke afmetingen.
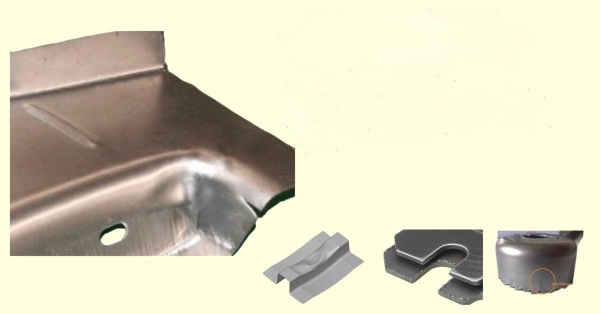
DFM-controles vóór het vrijgeven van de tekening
Het oplossen van vervormingen op de werkvloer is reactief en kostbaar. De meest kosteneffectieve manier om buigfouten aan te pakken, is door die bevindingen op de werkvloer om te zetten in duidelijke, uitvoerbare tekeningvoorschriften. Goed Ontwerp voor maakbaarheid (DFM) zorgt ervoor dat het onderdeel bij de eerste instelling correct wordt vervaardigd.
Materiaal, buigradius en beschikbare gereedschappen op elkaar afstemmen
Geef altijd de exacte materiaalkwaliteit, hardheid en dikte aan (bijv. 5052-H32 aluminium, 2,0 mm) in plaats van algemene aanduidingen. Zorg ervoor dat de door u ontworpen binnenste buigradius (R) daadwerkelijk overeenkomt met de fysieke gereedschappen die op de werkvloer beschikbaar zijn. Het ontwerpen van een willekeurige radius waarvoor op maat gemaakte stempels moeten worden aangeschaft, zal uw doorlooptijd onmiddellijk met weken verlengen en uw gereedschapsbudget met duizenden dollars verhogen.
Controleer of de parameters van uw CAD-platpatroon – met name de K-factor of de buigafwijking – overeenkomen met de gevalideerde procesgegevens van de kantpers. Een kleine afwijking lijkt bij één enkele buiging misschien verwaarloosbaar, maar bij een onderdeel met vier buigingen kan dit al snel oplopen tot een maatafwijking van 2 mm, waardoor de uiteindelijke behuizing onmogelijk in elkaar te zetten is.
Controleer de speling van onderdelen, flenzen en buigruimtes
Voordat u het ontwerp definitief vastlegt, moet u het aan een maatcontrole onderwerpen om er zeker van te zijn dat het bestand is tegen de fysieke omstandigheden in de kantpers. Gebruik de volgende beoordelingscriteria om risico’s op vervorming op te sporen voordat er metaal wordt gesneden:
| Ontwerpelement[bronvermelding: 41] | Wat moet er worden gecontroleerd tijdens de beoordeling van tekeningen[bronvermelding: 41] |
|---|---|
| Posities van gaten en sleuven[bronvermelding: 41] | Controleer de afstand tussen het meetreferentiepunt en de daadwerkelijke vervormingszone.[bronvermelding: 41] |
| Flenslengtes[bronvermelding: 41] | Zorg ervoor dat de flens lang genoeg is om gedurende de gehele slag volledig in de V-matrijs te grijpen.[bronvermelding: 41] |
| Buigverlichtingen[bronvermelding: 41] | Controleer de plaats, de breedte (≥1,5T), de diepte (≥R+T) en de vorm van het uiteinde om scheuren te voorkomen.[bronvermelding: 41] |
| Aaneengesloten bochten[bronvermelding: 41] | Controleer de vormspeling en of er mogelijk botsingen met de stempel of de matrijs kunnen optreden.[bronvermelding: 41] |
| Ontwerpaanpassingen[bronvermelding: 41] | Beoordeel in hoeverre het verplaatsen van een onderdeel invloed heeft op de structurele sterkte, de afdichting, de esthetiek en de montage.[bronvermelding: 41] |
Zorg voor betrouwbare referentiepunten en proceskenmerken
Geef duidelijk aan welke referentiepunten worden gebruikt voor zowel de eindcontrole als de instelling van de achteraanleg bij de kantpers. Als een onderdeel onregelmatige of schuine flenzen heeft, kunnen standaard achteraanleggen niet goed aansluiten. Hierdoor verschuift het onderdeel tijdens de slag, wat leidt tot scheve buigingen.
Om dit op te lossen, moet worden bekeken of er tijdelijke afbreeklipjes (proceskenmerken) nodig zijn die een rechte, betrouwbare rand voor de achteraanslag bieden. Geef op de tekening duidelijk aan hoe deze lipjes moeten worden verwijderd (bijv. microverbindingen die moeten worden afgebroken en ontbraamd) en benadruk de werkelijk kritische afmetingen die van invloed zijn op de eindmontage, zodat operators kunnen bepalen waar de strengste toleranties moeten worden aangehouden.
Beheer lange bochten en onderdelen met meerdere bochten
Het risico op vervorming neemt toe bij lange onderdelen of componenten waarvoor meerdere buigbewerkingen nodig zijn. Kleine instelfouten kunnen al snel leiden tot ernstige geometrische afwijkingen.
Controleer de hoekafwijking over de lengte van de bocht
Bij lange bochten (bijvoorbeeld langer dan 1 meter) moet u meerdere meetpunten aanbrengen om vast te stellen hoe de hoek over de lengte varieert. U moet bepalen of de afwijking een consistente algemene fout is, een plaatselijke fout in het midden (doorbuiging) of vooral aan één specifiek uiteinde optreedt.
Deze afwijkingen duiden vaak op de natuurlijke fysieke doorbuiging van de kantpers bij hoge druk — waarbij de ram in het midden lichtjes naar boven buigt, waardoor het midden van uw werkstuk te weinig wordt gekant. Gebruik deze verdelingsgegevens om het CNC-crowningmechanisme aan te passen, dat dit compenseert door de onderste matrijs naar boven te buigen. Meet na het aanpassen van de crowning altijd opnieuw op exact dezelfde punten om te controleren of de hoek nu over de gehele lengte consistent is.
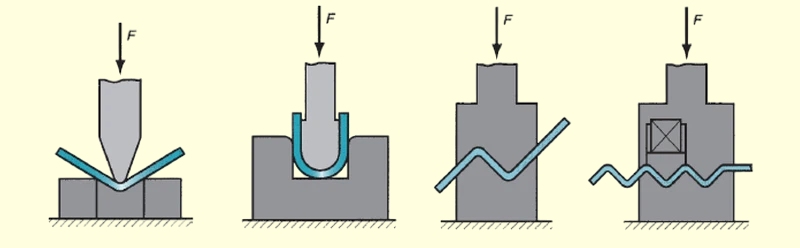
De volgorde van de buigbewerkingen en tussentijdse controles plannen
Complexe onderdelen, zoals diepe behuizingen of beugels met meerdere flenzen, vereisen een zorgvuldig geplande buigvolgorde om te voorkomen dat het onderdeel in botsing komt met het machineframe of de gereedschappen. In plaats van te vertrouwen op het vallen en opstaan van de operator op de werkvloer, gebruiken moderne fabrikanten offline 3D-simulatiesoftware voor kantpersen om de speling tussen stempel en matrijs in kaart te brengen nog voordat het metaal wordt gesneden.
Zodra de volgorde is vastgesteld, voer je bij belangrijke stappen tussentijdse hoek- en maatcontroles uit. Als een maat van de uiteindelijke assemblage buiten de tolerantie valt, traceer je dit terug via de tussentijdse controles om precies vast te stellen waar de fout is ontstaan. Dit voorkomt dat operators de laatste buiging blindelings aanpassen, terwijl de oorzaak eigenlijk drie stappen eerder in de instelling lag.
Controleer de oplossing en stel acceptatiecriteria vast
Zodra de vervorming door een procesaanpassing is verholpen, moet u de oplossing kwantitatief controleren en een herhaalbare norm vaststellen. Als u vertrouwt op het geheugen van een operator of op een visuele controle waarbij wordt gekeken of het er “goed uitziet”, is het zeker dat het defect bij de volgende productierun weer zal optreden.
Meten ten opzichte van vastgestelde referentiepunten en omstandigheden
Stel duidelijke meetreferentiepunten vast, geef aan welke meetinstrumenten moeten worden gebruikt en bepaal hoe het werkstuk tijdens het meten moet worden ondersteund. Aangezien plaatmetaal van nature buigzaam is, moet je aangeven of het onderdeel moet worden gemeten in een vrije toestand of een beperkte toestand (vastgeklemd in een opspanning).
Controleer de buighoeken, kritische afmetingen, gatposities en bijbehorende geometrische toleranties. Het is vooral van belang dat u exact dezelfde meetmethode gebruikt om het aangepaste onderdeel te vergelijken met het oorspronkelijke defecte onderdeel, om er zeker van te zijn dat de referentie niet is verschoven.
Toleranties vaststellen met betrekking tot pasvorm en functie
Voor inkoopmanagers en goedkeurders van tekeningen wordt hier grotendeels de kostprijs van een onderdeel bepaald. Maak onderscheid tussen functiekritische (CTF) afmetingen – zoals de afstand tussen bevestigingsgaten – en niet-kritische geometrie, zoals de totale breedte van een beschermflens.
Het algemeen toepassen van strakke toleranties (bijvoorbeeld door een ±0,1 mm profieltolerantie bij een standaardbehuizing van 2 mm) drijft de kosten onnodig op. Door strengere toleranties wordt de fabrikant vaak gedwongen de snelheid van de afbuigpers met 50% te verlagen, handmatige CMM-inspecties van 100% verplicht te stellen en mogelijk perfect functionele onderdelen af te keuren, waardoor de prijs per stuk gemakkelijk verdubbelt. Stel acceptatiecriteria vast die strikt zijn gebaseerd op de daadwerkelijke montage- en functionele behoeften.
De opzet goedkeuren en een besluit nemen over herwerkzaamheden
Zodra een onderdeel de keuring heeft doorstaan, moet u de exacte materiaalpartij, de gereedschapsset, de CNC-programmacorrecties en de buigvolgorde vastleggen. Geef duidelijk aan bij welke toekomstige wijzigingen (bijvoorbeeld het overschakelen naar een andere materiaalleverancier) deze instellingen opnieuw moeten worden gevalideerd.
Als de eerste onderdelen nog steeds niet aan de specificaties voldoen, moet worden afgewogen of ze moeten worden herwerkt of afgedankt. Vergelijk de ernst van de afwijking met de toestand van het materiaal: verhardde metalen zullen vaak barsten als ze opnieuw worden gebogen. Als herwerking financieel en technisch haalbaar is, moeten de herwerkte onderdelen aan precies dezelfde keuring worden onderworpen als standaardproductieonderdelen.
Praktijkvoorbeeld: van vervorming tot goedgekeurd onderdeel
Om te laten zien hoe deze systematische aanpak in de praktijk werkt, volgt hier een analyse van een recent productieprobleem. Het onderdeel betrof een beugel voor een interne voeding, vervaardigd uit 1,5 mm 5052-H32 aluminium. De tekening schreef een bocht van 90° voor met twee bevestigingsgaten vlak bij de flens. Tijdens de eerste productierun vervormden de bevestigingsgaten telkens tot ovale vormen, waardoor de eindmontage van de aandrijfeenheid onmogelijk werd.
| Fase[bronvermelding: 42] | Wat is er geëvalueerd en welke maatregelen zijn er genomen?[bronvermelding: 42] |
|---|---|
| Oorspronkelijk probleem[bronvermelding: 42] | De twee bevestigingsgaten op de flens waren duidelijk vervormd. De resulterende afstand tussen de gaten lag 0,8 mm buiten de tolerantie, waardoor er montageproblemen ontstonden met de bijbehorende afstandsbussen met schroefdraad.[bronvermelding: 42] |
| Problemen oplossen[bronvermelding: 42] | We hebben het vlakke ruwstuk gecontroleerd (de gaten waren perfect rond). Vervolgens hebben we de afstand van de rand tot de buiging gemeten ten opzichte van de 12 mm breedte van de V-matrijs gebruikt voor het 1,5 mm dikke aluminium. De gaten bevonden zich op slechts 2,5 mm van de buiglijn — ruim binnen de vervormingszone.[bronvermelding: 42] |
| Aanpassing[bronvermelding: 42] | In plaats van de bocht met speciaal gereedschap te forceren—wat $1.200 zou hebben gekost en de doorlooptijd met twee weken zou hebben verlengd—we hebben om een DFM-ontwerpwijziging gevraagd. We hebben de gaten 4,5 mm verder van de buiglijn geplaatst (waardoor wordt voldaan aan de 2,5T + R regel). Om de positie van het tegenstuk te behouden, hebben we de totale flenslengte met 2 mm verlengd.[bronvermelding: 42] |
| Hermeeting[bronvermelding: 42] | Met behulp van het bijgewerkte platte patroon werd het onderdeel gevormd met de oorspronkelijke instellingen. Uit een inspectie na het buigen met een CMM bleek dat de gaten perfect rond waren gebleven en dat de gatafstand binnen ±0,05 mm van de nominale afmeting lag.[bronvermelding: 42] |
| Goedkeuring[bronvermelding: 42] | Het onderdeel heeft de pascontrole met de bijbehorende assemblage doorstaan. Het aangepaste CAD-bestand, de specifieke vereiste voor de 12 mm V-matrijs en de CNC-buigvolgorde zijn vastgelegd en gedocumenteerd voor toekomstige productieruns.[bronvermelding: 42] |
Houd er rekening mee dat het valideren van één aangepast onderdeel weliswaar aantoont dat de instellingen correct zijn, maar geen garantie biedt voor processtabiliteit op de lange termijn. Tijdens de volledige productierun blijven voortdurende kwaliteitscontroles tijdens het productieproces noodzakelijk.
Bij Shengen geven we er de voorkeur aan om deze problemen op te sporen voordat er materiaal verspild wordt op de kantpers. Ons engineeringteam voert bij elk project een grondige DFM-beoordeling uit om de buigradii, de vrije ruimte rond onderdelen en de materiaalcompatibiliteit te controleren, zodat uw onderdelen in één keer goed worden geproduceerd. Om uw plaatwerkonderdelen te laten beoordelen en een offerte te ontvangen, Stuur vandaag nog uw CAD-bestanden, materiaalvereisten en kritische toleranties naar ons team.
Hey, ik ben Kevin Lee

De afgelopen 10 jaar heb ik me verdiept in verschillende vormen van plaatbewerking en ik deel hier de coole inzichten die ik heb opgedaan in verschillende werkplaatsen.
Neem contact op
Kevin Lee
Ik heb meer dan tien jaar professionele ervaring in plaatbewerking, gespecialiseerd in lasersnijden, buigen, lassen en oppervlaktebehandelingstechnieken. Als technisch directeur bij Shengen zet ik me in om complexe productie-uitdagingen op te lossen en innovatie en kwaliteit in elk project te stimuleren.
Verwante bron

Stansen met samengestelde matrijzen: wanneer moet je het gebruiken en wat kost het?

Progressief stansen versus samengesteld stansen versus transferstansen

Materialen voor prototypen: hoe kies je het juiste materiaal?
