
Para solucionar la deformación que se produce al plegar chapa, hay que abordar la causa raíz en el diseño CAD o en la configuración de la prensa plegadora. Las soluciones clave incluyen ajustar el abombamiento CNC para corregir la curvatura, utilizar un radio interior de 1,5T para evitar grietas y alejar los orificios al menos 2,5T+R de la línea de plegado.
Cuando las piezas conformadas no superan la inspección debido a desviaciones angulares, orificios ovalados o bridas torcidas, se detiene el montaje y se encarecen los costes unitarios. Para los equipos de compras e ingeniería, resolver estos defectos implica abandonar el martilleo manual en el taller y corregir el proceso principal.
En esta guía se explica detalladamente cómo diagnosticar deformaciones involuntarias en las prensas plegadoras, ajustar las herramientas y los parámetros de la máquina, y aplicar las normas de «diseño para la fabricabilidad» (DFM) con el fin de prevenir defectos antes de que comience la producción.
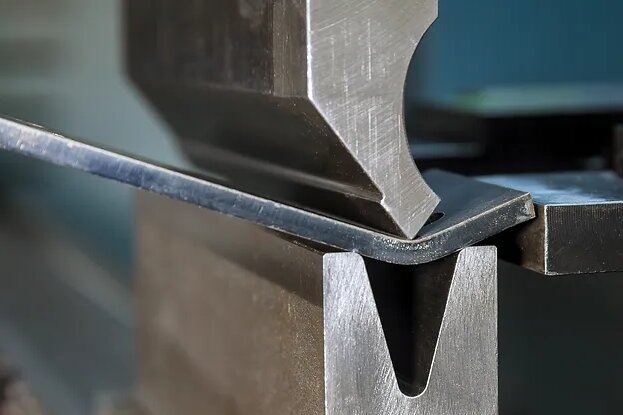
Identifica la deformación y dónde comienza
Antes de cambiar los parámetros o modificar un dibujo, es necesario identificar con exactitud cuál es el problema y cuál es su origen. A continuación se incluye una tabla de referencia rápida para la resolución inicial de problemas:
| Problema de deformación[ref.: 40] | Lo primero que hay que comprobar[ref.: 40] | Qué grabar[ref.: 40] |
|---|---|---|
| Ángulo de curvatura incorrecto a lo largo de toda la longitud[ref.: 40] | Mide con un transportador digital; comprueba el espesor real del material y la configuración de la plegadora.[ref.: 40] | Ángulo y dirección reales de la desviación[ref.: 40] |
| Ángulos diferentes en el centro y en los extremos[ref.: 40] | Comprueba el asentamiento de las herramientas, la flexión de la bancada y el mecanismo de abombamiento.[ref.: 40] | Ángulos en puntos concretos a lo largo de la curva[ref.: 40] |
| Agujeros o ranuras deformados[ref.: 40] | Mide la distancia entre el borde y la curvatura en relación con la anchura real de la matriz en V.[ref.: 40] | Ubicación de la deformación y distancia hasta la línea de flexión[ref.: 40] |
| Bridas torcidas o paneles inferiores deformados[ref.: 40] | Contacto con el utillaje, soporte de la pieza y geometría asimétrica de la pieza[ref.: 40] | El paso concreto de la secuencia de doblado en el que comienza la deformación[ref.: 40] |
| Grietas o arrugas en el pliegue[ref.: 40] | Tempera del material, radio interior (R) y dirección del grano[ref.: 40] | Ubicación y orientación del defecto[ref.: 40] |
| Marcas de troquel o arañazos superficiales[ref.: 40] | Superficies de contacto de las herramientas y espesor de la película protectora[ref.: 40] | Forma de la marca y en qué cara se manifiesta[ref.: 40] |
Tras consultar la tabla, comprueba estas tres condiciones básicas en la planta de producción:
- Comprueba si la pieza en bruto plana ya estaba deformada antes de llegar a la prensa plegadora.
- Identifica exactamente qué paso del proceso de plegado u operación posterior provocó la deformación.
- Observa si el problema se repite en todas las piezas (lo que indicaría un problema de configuración o diseño) o si solo se produce de forma ocasional (lo que indicaría un problema de manejo por parte del operario o una variación en el lote de material).
Defectos comunes en el doblado y soluciones prácticas
Una vez identificado el tipo de defecto, sigue estos pasos prácticos para revisar y corregir el proceso.
Errores de recuperación elástica y de ángulo de plegado
Distinguir entre materiales naturales springback tras la descarga y un error de configuración en la máquina. Comprueba el espesor real de la chapa (no solo el espesor nominal), el estado del material, el programa CNC y el juego de herramientas.
Determina el ángulo de compensación correcto mediante pruebas de flexión (flexión excesiva), en lugar de basarte exclusivamente en tablas genéricas. Una vez ajustado, vuelve a medir el ángulo y comprueba si la longitud total de las bridas se ha visto afectada por el cambio.
Deformación de orificios y ranuras cerca de las curvas
Si un orificio se deforma durante el conformado, suele deberse a que se encuentra dentro de la abertura de la matriz en V. Como norma general, mantén el borde de cualquier orificio a una distancia mínima de Entre 2,5 y 3 veces el espesor del material (T) más el radio de curvatura interior (R) alejado de la línea de la curva.
Comprueba el punto de referencia de medición y la anchura real de la matriz en V que se está utilizando. En función de estos resultados, normalmente será necesario desplazar el elemento en el modelo CAD, añadir márgenes de flexión o mecanizar el elemento tras el plegado. Por último, vuelve a medir la forma y la posición del orificio para comprobar su funcionalidad en el montaje.
Torsión de las bridas y deformación de los paneles
La torsión suele producirse en casos de recortes asimétricos, rebordes cónicos o nervaduras de unión estrechas, en los que la fuerza de flexión se distribuye de forma desigual. Cuando esto ocurra, comprueba si la pieza de trabajo se apoya de forma estable contra la herramienta durante todo el proceso de plegado.
Comprueba si la pieza presenta hundimientos, evalúa el método de sujeción de la chapa y observa cómo maneja el operario la pieza durante la carrera. Realiza mediciones intermedias entre operaciones para comprobar si la deformación se acumula a lo largo de varios pliegues y no solo en el último.
Grietas en la curva
Para evitar grietas, es necesario comprobar el tipo de material, el estado de temple, el radio interior real de la curvatura y la dirección del grano. Al conformar materiales propensos a agrietarse —como el aluminio 6061-T6 o determinados aceros inoxidables—, asegúrate de que el plano de corte esté anidado de tal forma que la línea de curvatura discurra perpendicular (90 grados) o, como mínimo, a 45 grados respecto a la dirección del grano laminado del material.
Comprueba que la pieza en bruto plana no presente rebabas en los bordes o Corte por láser muescas que actúan como puntos de inicio de grietas. Ajusta el radio interior si es necesario (por ejemplo, estandarizándolo a 1T para el acero dulce, pero a 1,5T o más para el aluminio). Vuelve a comprobarlo tras los ajustes; la ausencia de grietas superficiales visibles no significa automáticamente que el pliegue sea estructuralmente sólido.
Arrugas cerca de las curvas y las esquinas
Aclara si las arrugas se encuentran directamente en la zona de curvatura, en una esquina o a lo largo de un panel plano de gran tamaño. Revisa la geometría de la pieza para comprobar las restricciones locales del material, los soportes y el contacto con el utillaje. Comprueba si la apertura de la matriz en V es adecuada; un ancho de V de Entre 6 y 8 veces el espesor del material Es el estándar para el acero dulce, pero se necesitan variaciones para materiales más blandos.
Asegúrate de que las medidas correctivas aborden la causa raíz específica. El mero hecho de aumentar el tonelaje de la máquina o aplicar una fuerza de sujeción excesiva rara vez es una solución universal y, a menudo, daña las herramientas o agrava la deformación.
Marcas y arañazos superficiales
En función de la ubicación de las marcas, comprueba el estado de limpieza y el desgaste de las herramientas, así como la naturaleza del contacto entre metales. Evalúa alternativas como la aplicación de láminas protectoras o el uso de almohadillas de uretano para las piezas estéticas.
Nota: El uso de láminas protectoras o utillaje de uretano añade una capa fina y compresible entre el punzón y la matriz. Debes tener en cuenta este espesor adicional al configurar la prensa plegadora; de lo contrario, el ángulo de plegado final resultará incorrecto. Comprueba estas soluciones con una pieza de prueba y vuelve a verificar siempre las dimensiones finales.
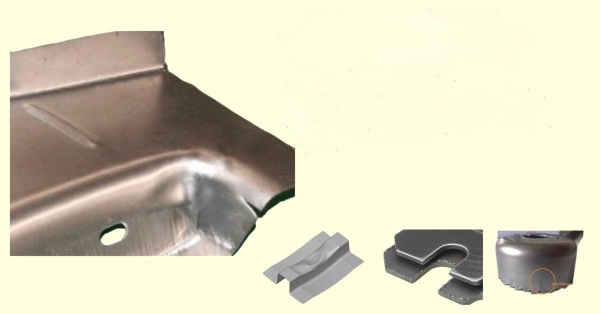
Comprobaciones de DFM antes de publicar el plano
Resolver los problemas de deformación en la planta de producción es una medida reactiva y costosa. La forma más rentable de abordar los defectos de curvatura consiste en plasmar los hallazgos detectados en la planta de producción en requisitos de planos claros y que se puedan fabricar. Bueno Diseño para la fabricabilidad (DFM) garantiza que la pieza se fabrique correctamente desde la primera configuración.
Material de la pieza, radio de curvatura y herramientas disponibles
Especifica siempre el tipo exacto de material, el estado de temple y el espesor (por ejemplo, aluminio 5052-H32, 2,0 mm), en lugar de utilizar indicaciones genéricas. Asegúrate de que el radio de curvatura interior (R) que has diseñado se ajuste realmente a las herramientas físicas disponibles en el taller. Diseñar un radio arbitrario que requiera la compra de punzones a medida alargará inmediatamente en semanas tu plazo de entrega y añadirá miles de dólares a tu presupuesto de herramientas.
Comprueba que los parámetros del plano de corte en CAD —concretamente el factor K o la deducción de plegado— coincidan con los datos de proceso validados de la prensa plegadora. Una pequeña discrepancia en este aspecto puede parecer insignificante en un solo plegado, pero en una pieza con cuatro pliegues puede acumularse fácilmente hasta provocar una desviación dimensional de 2 mm, lo que haría imposible el montaje de la carcasa final.
Comprobar las holguras de las piezas, las bridas y los espacios de curvatura
Antes de dar por definitivo el diseño, somete este a una comprobación dimensional para asegurarte de que se adapta a las condiciones físicas de la prensa plegadora. Utiliza los siguientes criterios de revisión para detectar posibles riesgos de deformación antes de cortar el metal:
| Elemento de diseño[ref.: 41] | Qué hay que comprobar durante la revisión de planos[ref.: 41] |
|---|---|
| Posiciones de los orificios y ranuras[ref.: 41] | Comprueba la distancia entre el punto de referencia de medición y la zona de deformación real.[ref.: 41] |
| Longitudes de las bridas[ref.: 41] | Asegúrate de que la brida sea lo suficientemente larga como para acoplarse completamente a la matriz en V durante toda la carrera.[ref.: 41] |
| Relieves de flexión[ref.: 41] | Comprueba la ubicación, la anchura (≥1,5 T), la profundidad (≥R+T) y la forma del extremo para evitar desgarros.[ref.: 41] |
| Curvas adyacentes[ref.: 41] | Comprueba las holguras de conformado y las posibles colisiones con el punzón o la matriz.[ref.: 41] |
| Modificaciones de diseño[ref.: 41] | Evalúa cómo afecta el desplazamiento de un elemento a la resistencia estructural, la estanqueidad, la estética y el montaje.[ref.: 41] |
Proporcionar puntos de referencia y características de proceso fiables
Defina claramente los puntos de referencia utilizados tanto para la inspección final como para el ajuste del tope trasero de la plegadora. Si una pieza presenta rebordes irregulares o en ángulo, los topes traseros estándar no pueden asentarse correctamente. Esto provoca que la pieza se desplace durante la carrera, lo que da lugar a pliegues torcidos.
Para resolver esto, evalúa la necesidad de incluir lengüetas de separación temporales (características del proceso) que proporcionen un borde recto y fiable para el tope trasero. Especifique claramente en el plano cómo deben eliminarse estas lengüetas (por ejemplo, microuniones que deben romperse y desbarbarse) y resalte las dimensiones verdaderamente críticas que afectan al montaje final, lo que permitirá a los operarios priorizar dónde deben respetarse las tolerancias más estrictas.
Control de curvas largas y piezas con múltiples curvas
Los riesgos de deformación se multiplican cuando se trabaja con piezas largas o componentes que requieren múltiples operaciones de plegado. Los pequeños errores de ajuste se acumulan rápidamente y dan lugar a fallos geométricos graves.
Comprobar la variación del ángulo a lo largo de la longitud de la curva
En curvas largas (por ejemplo, de más de 1 metro), establece varios puntos de medición para determinar cómo varía el ángulo a lo largo de la misma. Debes determinar si la desviación se debe a un error global constante, a un error localizado en el centro (comba) o si se concentra en uno de los extremos concretos.
Estas variaciones suelen deberse a la flexión física natural de la prensa plegadora bajo un gran tonelaje, en la que el pistón se arquea ligeramente hacia arriba en el centro, lo que hace que la parte central de la pieza quede poco doblada. Utilice estos datos de distribución para ajustar el mecanismo de coronado del CNC, que compensa esta desviación curvando la matriz inferior hacia arriba. Tras realizar un ajuste de coronado, vuelva a medir siempre utilizando exactamente los mismos puntos para confirmar que el ángulo es ahora uniforme de un extremo a otro.
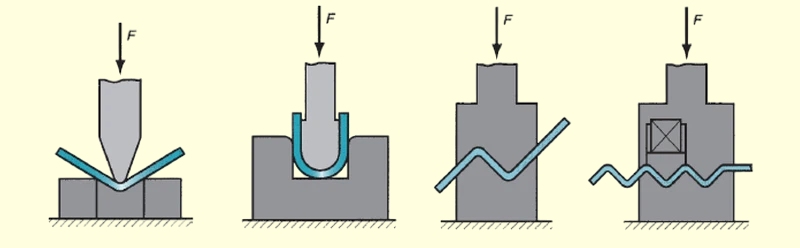
Planificar la secuencia de flexión y los controles intermedios
Las piezas complejas, como las carcasas profundas o los soportes con múltiples bridas, requieren una secuencia de plegado minuciosamente planificada para evitar que la pieza choque con el bastidor de la máquina o con las herramientas. En lugar de depender del método de prueba y error del operario en la planta de producción, los fabricantes modernos utilizan software de simulación 3D «offline» para plegadoras, con el fin de calcular los espacios libres entre el punzón y la matriz antes incluso de cortar el metal.
Una vez establecida la secuencia, realiza comprobaciones intermedias de ángulos y dimensiones en las etapas clave. Si una dimensión del montaje final se sale de la tolerancia, remóntate a las comprobaciones intermedias para determinar exactamente dónde se originó el error. De este modo se evita que los operarios ajusten a ciegas el plegado final cuando, en realidad, la causa principal se produjo tres pasos antes, durante la configuración.
Verificar la solución y establecer los criterios de aceptación
Una vez que un ajuste del proceso haya solucionado la deformación, debes verificar la corrección de forma cuantitativa y establecer un estándar repetible. Confiar en la memoria del operario o en una comprobación visual del tipo “parece que está bien” garantiza que el defecto volverá a aparecer en la siguiente tirada de producción.
Medir en función de referencias y condiciones definidas
Establece puntos de referencia de medición claros, especifica las herramientas de inspección y define cómo debe sujetarse la pieza durante la medición. Dado que la chapa metálica es intrínsecamente flexible, debes especificar si la pieza debe medirse en un estado libre o estado restringido (sujeto a un soporte).
Comprueba los ángulos de curvatura, las dimensiones críticas, la posición de los orificios y las tolerancias geométricas correspondientes. Y lo más importante: utiliza exactamente el mismo método de medición para comparar la pieza ajustada con la pieza defectuosa original, a fin de asegurarte de que la referencia no haya variado.
Establecer tolerancias en función del ajuste y la funcionalidad
Para los responsables de compras y las personas encargadas de aprobar los planos, es aquí donde se determina en gran medida el coste de la pieza. Hay que diferenciar entre las dimensiones críticas para el funcionamiento (CTF) —como las distancias entre orificios de montaje— y la geometría no crítica, como la anchura total de una brida protectora.
Aplicar tolerancias estrictas de forma generalizada (por ejemplo, imponer un ±0,1 mm La tolerancia del perfil en una carcasa estándar de 2 mm aumenta innecesariamente los costes. El endurecimiento de las tolerancias suele obligar al fabricante a reducir la velocidad del pistón de la prensa plegadora en un 50%, a exigir una inspección manual con máquina de medición por coordenadas (CMM) en un 100% y, potencialmente, a desechar piezas perfectamente funcionales, lo que puede duplicar fácilmente el precio por pieza. Establece los criterios de aceptación basándote estrictamente en las necesidades reales de montaje y funcionamiento.
Aprobar la configuración y decidir sobre las modificaciones
Una vez que una pieza haya superado la inspección, documenta el lote exacto de material, el juego de utillaje, las compensaciones del programa CNC y la secuencia de plegado. Define claramente qué cambios futuros (por ejemplo, el cambio a otro proveedor de material) requerirán que se vuelva a validar esta configuración.
Si las piezas iniciales siguen sin cumplir las especificaciones, hay que valorar si conviene reacondicionarlas o desecharlas. Se debe comparar la gravedad de la desviación con el estado del material: los metales endurecidos por deformación suelen agrietarse si se vuelven a doblar. Si el reacondicionamiento resulta viable desde el punto de vista económico y técnico, las piezas reacondicionadas deben someterse exactamente a la misma inspección de aceptación que las piezas de producción estándar.
Ejemplo práctico: De la deformación a una pieza homologada
Para ilustrar cómo funciona este enfoque sistemático en la planta de producción, a continuación se presenta un análisis detallado de un problema de producción reciente. La pieza era un soporte para una fuente de alimentación interna fabricado con Aluminio 5052-H32 de 1,5 mm. El plano requería un codo de 90° con dos orificios de montaje situados cerca de la brida. Durante la primera tirada, los orificios de montaje se deformaban sistemáticamente hasta adoptar una forma ovalada, lo que impedía el montaje final de la unidad de potencia.
| Fase[ref.: 42] | Qué se evaluó y qué medidas se adoptaron[ref.: 42] |
|---|---|
| Problema inicial[ref.: 42] | Los dos orificios de montaje de la brida presentaban una deformación notable. La distancia entre orificios resultante se desviaba de la tolerancia en 0,8 mm, lo que provocaba una interferencia en el montaje con los separadores roscados correspondientes.[ref.: 42] |
| Solución de problemas[ref.: 42] | Comprobamos la pieza plana en bruto (los agujeros eran perfectamente redondos). A continuación, medimos la distancia entre el borde y el pliegue con respecto a la Ancho de la matriz en V: 12 mm utilizado para el aluminio de 1,5 mm. Los orificios se situaban a solo 2,5 mm de la línea de plegado, muy por dentro de la zona de deformación.[ref.: 42] |
| Ajuste[ref.: 42] | En lugar de intentar forzar el doblado con herramientas especiales—lo que habría costado $1.200 y habría alargado el plazo de entrega en dos semanas—Solicitamos un cambio en el diseño para facilitar la fabricación (DFM). Desplazamos los orificios 4,5 mm alejándolos de la línea de plegado (cumpliendo con los requisitos de 2,5 T + R (norma). Para mantener la posición del componente de acoplamiento, hemos aumentado la longitud total de la brida en 2 mm.[ref.: 42] |
| Nueva medición[ref.: 42] | Utilizando el patrón plano actualizado, la pieza se conformó con la configuración original. La inspección posterior al plegado, realizada con una máquina de medición por coordenadas (CMM), confirmó que los orificios seguían siendo perfectamente circulares y que la distancia entre ellos se situaba dentro de un margen de ±0,05 mm respecto a la dimensión nominal.[ref.: 42] |
| Aprobación[ref.: 42] | La pieza superó la comprobación de ajuste con el conjunto de acoplamiento. El archivo CAD revisado, el requisito específico de la matriz en V de 12 mm y la secuencia de plegado CNC se fijaron y documentaron para futuras series de producción.[ref.: 42] |
Ten en cuenta que la validación de una sola pieza ajustada demuestra que la configuración es correcta, pero no garantiza la estabilidad del proceso a largo plazo. Sigue siendo necesario realizar controles de calidad continuos durante todo el proceso de producción.
En Shengen, preferimos detectar estos problemas antes de que se desperdicie material en la prensa plegadora. Nuestro equipo de ingeniería lleva a cabo una revisión exhaustiva de la fabricabilidad del diseño (DFM) en cada proyecto para verificar los radios de plegado, los espacios libres entre elementos y la compatibilidad de los materiales, lo que garantiza que sus piezas se fabriquen «a la primera». Para que revisemos sus piezas de chapa y le proporcionemos un presupuesto, Envía hoy mismo a nuestro equipo tus archivos CAD, los requisitos de materiales y las tolerancias críticas..
Hola, soy Kevin Lee

Durante los últimos 10 años, he estado inmerso en diversas formas de fabricación de chapa metálica, compartiendo aquí ideas interesantes de mis experiencias en diversos talleres.
Póngase en contacto
Kevin Lee
Tengo más de diez años de experiencia profesional en la fabricación de chapas metálicas, especializada en corte por láser, plegado, soldadura y técnicas de tratamiento de superficies. Como Director Técnico de Shengen, me comprometo a resolver complejos retos de fabricación y a impulsar la innovación y la calidad en cada proyecto.
Recursos relacionados

Estampado con troquel compuesto: cuándo utilizarlo y cuánto cuesta

Estampado progresivo, compuesto y por matriz de transferencia

Materiales para la creación de prototipos: cómo elegir el material adecuado
