
Um Verformungen beim Biegen von Blechen zu beheben, sollten Sie die Ursache bereits in der CAD-Konstruktion oder bei der Einrichtung der Abkantpresse angehen. Zu den wichtigsten Maßnahmen zählen die Anpassung der CNC-Wölbung zur Korrektur von Durchbiegungen, die Verwendung eines Innenradius von 1,5T zur Vermeidung von Rissen sowie die Versetzung von Bohrungen um mindestens 2,5T+R von der Biegelinie entfernt.
Wenn Formteile aufgrund von Winkelabweichungen, ovalen Bohrungen oder verdrehten Flanschen die Prüfung nicht bestehen, kommt die Montage zum Stillstand und die Stückkosten steigen. Für die Beschaffungs- und Konstruktionsteams bedeutet die Behebung dieser Mängel, dass sie vom manuellen Ausbeulen in der Fertigung abrücken und den Kernprozess optimieren müssen.
In diesem Leitfaden wird ausführlich beschrieben, wie Sie unbeabsichtigte Verformungen an Abkantpressen diagnostizieren, Ihre Werkzeuge und Maschinenparameter anpassen und Regeln für die fertigungsgerechte Konstruktion (Design for Manufacturability, DFM) umsetzen können, um Fehler bereits vor Produktionsbeginn zu vermeiden.
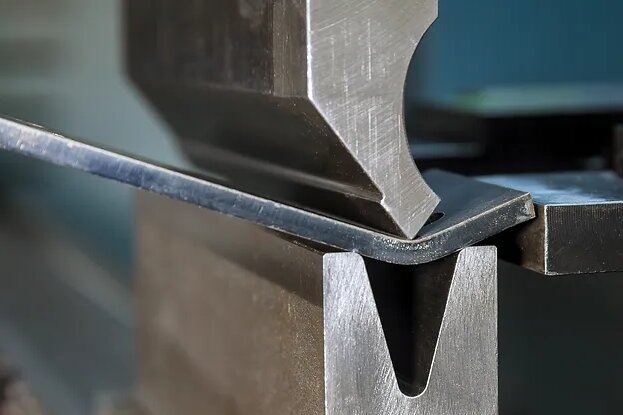
Ermitteln Sie die Verformung und wo sie beginnt
Bevor Sie Parameter ändern oder eine Zeichnung bearbeiten, müssen Sie genau ermitteln, was schiefläuft und wo die Ursache liegt. Hier finden Sie eine Übersichtstabelle für die erste Fehlerbehebung:
| Problem mit der Verformung[Zit. 40] | Das Erste, was Sie überprüfen sollten[Zit. 40] | Was soll aufgezeichnet werden?[Zit. 40] |
|---|---|---|
| Falscher Biegewinkel über die gesamte Länge[Zit. 40] | Mit einem digitalen Winkelmesser messen; die tatsächliche Materialstärke und die Einstellung der Abkantpresse überprüfen[Zit. 40] | Tatsächlicher Winkel und Richtung der Abweichung[Zit. 40] |
| Unterschiedliche Winkel in der Mitte und an den Enden[Zit. 40] | Sitz der Werkzeuge, Durchbiegung des Arbeitstisches und Wölbungsmechanismus prüfen[Zit. 40] | Winkel an bestimmten Stellen entlang der Biegung[Zit. 40] |
| Verzerrte Löcher oder Schlitze[Zit. 40] | Den Abstand von der Kante bis zur Biegung an der tatsächlichen Breite der V-Matrize messen[Zit. 40] | Ort der Verformung und Abstand zur Biegelinie[Zit. 40] |
| Verformte Flansche oder verzogene Bodenplatten[Zit. 40] | Werkzeugkontakt, Werkstückauflage und asymmetrische Werkstückgeometrie[Zit. 40] | Der konkrete Schritt in der Biegeabfolge, bei dem die Verformung einsetzt[Zit. 40] |
| Risse oder Faltenbildung an der Biegestelle[Zit. 40] | Materialzustand, Innenradius (R) und Kornrichtung[Zit. 40] | Lage und Richtung des Defekts[Zit. 40] |
| Prägeabdrücke oder Oberflächenkratzer[Zit. 40] | Kontaktflächen der Werkzeuge und Dicke der Schutzfolie[Zit. 40] | Form der Stelle und welche Seite betroffen ist[Zit. 40] |
Nachdem Sie die Tabelle überprüft haben, vergewissern Sie sich vor Ort, dass diese drei Grundvoraussetzungen erfüllt sind:
- Prüfen Sie, ob sich das flache Rohteil bereits verformt hatte, bevor es die Abkantpresse erreichte.
- Stellen Sie genau fest, bei welchem Biegeschritt oder welchem nachfolgenden Arbeitsgang die Verformung entstanden ist.
- Beachten Sie, ob das Problem in allen Teilen gleichmäßig auftritt (was auf ein Problem bei der Einrichtung oder Konstruktion hindeutet) oder ob es nur gelegentlich auftritt (was auf eine fehlerhafte Handhabung durch den Bediener oder Schwankungen zwischen Materialchargen hindeutet).
Häufige Biegefehler und praktische Lösungen
Sobald Sie die Art des Fehlers ermittelt haben, nutzen Sie diese praktischen Vorgehensweisen, um den Prozess zu überprüfen und zu korrigieren.
Rückfederung und Fehler beim Biegewinkel
Zwischen natürlichen Materialien unterscheiden Rückfederung nach dem Entladen und einem Einrichtungsfehler an der Maschine. Überprüfen Sie die tatsächliche Blechdicke (nicht nur die Nenndicke), den Materialzustand, das CNC-Programm und den Werkzeugsatz.
Ermitteln Sie den richtigen Ausgleichswinkel durch Probeknickversuche (Überknicken), anstatt sich ausschließlich auf allgemeine Tabellen zu verlassen. Messen Sie den Winkel nach der Einstellung erneut und prüfen Sie, ob sich die Änderung auf die Gesamtlängen der Flansche ausgewirkt hat.
Verformungen an Löchern und Schlitzen in der Nähe von Biegungen
Wenn sich ein Loch beim Umformen verformt, liegt das in der Regel daran, dass es sich innerhalb der Öffnung der V-Matrize befindet. Als Faustregel gilt, dass der Rand eines Lochs einen Mindestabstand von Das 2,5- bis 3-fache der Materialdicke (T) zuzüglich des inneren Biegeradius (R) weg von der Kurvenlinie.
Überprüfen Sie den Bezugspunkt und die tatsächlich verwendete Breite der V-Matrize. Auf Grundlage dieser Ergebnisse müssen Sie in der Regel das Bauteil im CAD-Modell verschieben, Biegeausrundungen hinzufügen oder das Bauteil nach dem Biegen nachbearbeiten. Messen Sie abschließend die Form und Position der Bohrung erneut, um deren Funktion im Zusammenbau zu überprüfen.
Verdrehung der Flansche und Verformung der Platten
Verdrehungen treten häufig bei asymmetrischen Ausschnitten, sich verjüngenden Flanschen oder schmalen Verbindungsstegen auf, bei denen die Biegekraft ungleichmäßig verteilt ist. Beobachten Sie in diesem Fall, ob das Werkstück während des gesamten Biegevorgangs stabil am Werkzeug anliegt.
Prüfen Sie, ob das Werkstück durchhängt, bewerten Sie die Art der Blechauflage und beobachten Sie, wie der Bediener das Werkstück während des Biegevorgangs handhabt. Führen Sie Zwischenmessungen zwischen den einzelnen Arbeitsschritten durch, um festzustellen, ob sich die Verformung über mehrere Biegevorgänge hinweg ansammelt und nicht nur beim letzten.
Risse an der Biegestelle
Bei Rissbildung müssen die Werkstoffsorte, der Härtezustand, der tatsächliche Innenbiegeradius und die Kornrichtung überprüft werden. Bei der Umformung von rissanfälligen Werkstoffen – wie beispielsweise Aluminium 6061-T6 oder bestimmten Edelstählen – ist darauf zu achten, dass die Abwicklung so verschachtelt wird, dass die Biegelinie verläuft senkrecht (90 Grad) oder mindestens im Winkel von 45 Grad zur Walzrichtung des Materials.
Überprüfen Sie den flachen Rohling auf Kantengrate oder Laser schneiden Kerben, die als Rissausgangsstellen dienen. Passen Sie den Innenradius bei Bedarf an (z. B. Standardisierung auf 1T für Weichstahl, jedoch 1,5T oder mehr für Aluminium). Überprüfen Sie das Ergebnis nach den Anpassungen erneut; das Fehlen sichtbarer Oberflächenrisse bedeutet nicht automatisch, dass die Biegung konstruktiv einwandfrei ist.
Falten in der Nähe von Biegungen und Ecken
Stellen Sie fest, ob die Faltenbildung direkt in der Biegezone, an einer Ecke oder über eine große, flache Fläche hinweg auftritt. Überprüfen Sie die Geometrie des Bauteils, um lokale Materialbeschränkungen, Stützen und den Kontakt mit dem Werkzeug zu kontrollieren. Prüfen Sie, ob die Öffnung der V-Matrize angemessen ist; eine V-Breite von das 6- bis 8-fache der Materialdicke gilt als Standard für Baustahl, für weichere Werkstoffe sind jedoch Anpassungen erforderlich.
Stellen Sie sicher, dass Ihre Korrekturmaßnahmen auf die jeweilige Grundursache abzielen. Eine bloße Erhöhung der Maschinentonnage oder die Anwendung einer übermäßigen Spannkraft ist selten eine universelle Lösung und führt häufig zu Schäden am Werkzeug oder verschlimmert die Verformung.
Prägeabdrücke und Oberflächenkratzer
Prüfen Sie anhand der Lage der Markierungen die Werkzeuge auf Sauberkeit, Verschleiß und die Art des Metall-Metall-Kontakts. Prüfen Sie Alternativen wie das Anbringen von Schutzfolien oder die Verwendung von Urethan-Matrizenpolstern für optisch anspruchsvolle Teile.
Notiz: Durch die Verwendung von Schutzfolien oder Urethan-Einlagen entsteht eine dünne, komprimierbare Schicht zwischen Stempel und Matrize. Diese zusätzliche Dicke müssen Sie bei der Einrichtung Ihrer Abkantpresse berücksichtigen, da sich sonst der endgültige Biegewinkel verändert. Überprüfen Sie diese Lösungen anhand eines Musterteils und kontrollieren Sie stets die endgültigen Maße.
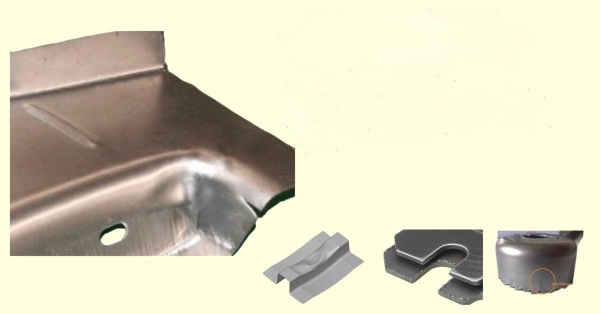
DFM-Prüfungen vor der Freigabe der Zeichnung
Die Behebung von Verformungen in der Fertigung ist reaktiv und kostspielig. Der kostengünstigste Weg, Biegefehler zu beheben, besteht darin, die in der Fertigung festgestellten Mängel in klare, fertigungsgerechte Zeichnungsvorgaben umzusetzen. Gut Design für Herstellbarkeit (DFM) stellt sicher, dass das Bauteil bereits beim ersten Einrichten korrekt gefertigt wird.
Material, Biegeradius und verfügbare Werkzeuge aufeinander abstimmen
Geben Sie stets die genaue Werkstoffsorte, den Härtezustand und die Dicke an (z. B. Aluminium 5052-H32, 2,0 mm) und vermeiden Sie allgemeine Angaben. Stellen Sie sicher, dass der von Ihnen entworfene Innenbiegeradius (R) tatsächlich mit den in der Fertigung verfügbaren Werkzeugen übereinstimmt. Die Auslegung eines willkürlichen Radius, für den Sonderstanzwerkzeuge angeschafft werden müssen, verlängert Ihre Vorlaufzeit um mehrere Wochen und erhöht Ihr Werkzeugbudget um Tausende von Dollar.
Stellen Sie sicher, dass Ihre CAD-Schnittbildparameter – insbesondere der K-Faktor oder der Biegeabzug – mit den validierten Prozessdaten der Abkantpresse übereinstimmen. Eine geringfügige Abweichung mag bei einer einzelnen Biegung vernachlässigbar erscheinen, kann sich jedoch bei einem Bauteil mit vier Biegungen leicht zu einer Maßabweichung von 2 mm summieren, wodurch sich das fertige Gehäuse nicht mehr zusammenbauen lässt.
Maße von Formelementen, Flanschen und Biegeentlastungen prüfen
Bevor Sie die Konstruktion freigeben, sollten Sie eine Maßprüfung durchführen, um sicherzustellen, dass sie den physikalischen Gegebenheiten der Abkantpresse standhält. Verwenden Sie die folgenden Prüfkriterien, um Verformungsrisiken zu erkennen, bevor Metall geschnitten wird:
| Designelement[Zit. 41] | Was bei der Zeichnungsprüfung zu überprüfen ist[Zit. 41] |
|---|---|
| Bohrungs- und Schlitzpositionen[Zit. 41] | Überprüfen Sie den Abstand vom Messbezugspunkt zur tatsächlichen Verformungszone.[Zit. 41] |
| Flanschlängen[Zit. 41] | Stellen Sie sicher, dass der Flansch lang genug ist, um während des gesamten Hubs vollständig in die V-Matrize einzugreifen.[Zit. 41] |
| Biegeentlastungen[Zit. 41] | Überprüfen Sie die Position, die Breite (≥1,5 T), die Tiefe (≥R+T) und die Endform, um ein Reißen zu vermeiden.[Zit. 41] |
| Aneinandergrenzende Kurven[Zit. 41] | Überprüfen Sie die Umformabstände und mögliche Kollisionen mit dem Stempel oder der Matrize.[Zit. 41] |
| Konstruktionsänderungen[Zit. 41] | Beurteilen Sie, wie sich die Versetzung eines Bauteils auf die strukturelle Festigkeit, die Dichtheit, die Ästhetik und die Montage auswirkt.[Zit. 41] |
Bereitstellung zuverlässiger Bezugspunkte und Prozessmerkmale
Legen Sie die Bezugspunkte, die sowohl für die Endkontrolle als auch für die Hinteranschlag-Einstellung der Abkantpresse verwendet werden, eindeutig fest. Wenn ein Werkstück unregelmäßige oder abgewinkelte Flansche aufweist, können Standard-Hinteranschläge nicht richtig anliegen. Dies führt dazu, dass sich das Werkstück während des Hubs verschiebt, was zu schrägen Biegungen führt.
Um dieses Problem zu lösen, prüfen Sie, ob vorübergehend abbrechbare Laschen (Prozessmerkmale) erforderlich sind, die eine gerade, zuverlässige Kante für den Hinteranschlag bilden. Geben Sie in der Zeichnung eindeutig an, wie diese Laschen entfernt werden sollen (z. B. durch Abbrechen von Mikroverbindungen und anschließendes Entgraten), und heben Sie die wirklich kritischen Maße hervor, die sich auf die Endmontage auswirken, damit die Bediener priorisieren können, wo die engsten Toleranzen eingehalten werden müssen.
Steuerung langer Biegungen und Teile mit mehreren Biegungen
Bei langen Werkstücken oder Bauteilen, die mehrere Biegevorgänge erfordern, steigt das Verformungsrisiko um ein Vielfaches. Geringfügige Einrichtungsfehler summieren sich schnell zu erheblichen geometrischen Fehlern.
Überprüfung der Winkelabweichung entlang der Biegelänge
Bei langen Biegungen (z. B. über 1 Meter) sollten Sie mehrere Messpunkte festlegen, um festzustellen, wie sich der Winkel über die gesamte Länge hinweg verändert. Sie müssen ermitteln, ob es sich bei der Abweichung um einen gleichmäßigen Gesamtfehler, einen lokalen Fehler in der Mitte (Durchbiegung) oder um eine einseitige Abweichung zu einem bestimmten Ende handelt.
Diese Abweichungen deuten oft auf die natürliche physikalische Durchbiegung der Abkantpresse unter hoher Presskraft hin – wobei sich der Stößel in der Mitte leicht nach oben wölbt, wodurch die Mitte Ihres Werkstücks zu wenig gebogen wird. Nutzen Sie diese Verteilungsdaten, um den CNC-Wölbungsmechanismus einzustellen, der dies ausgleicht, indem er die untere Matrize nach oben wölbt. Messen Sie nach einer Wölbungseinstellung immer erneut an genau denselben Punkten nach, um sicherzustellen, dass der Winkel nun von einem Ende zum anderen gleichmäßig ist.
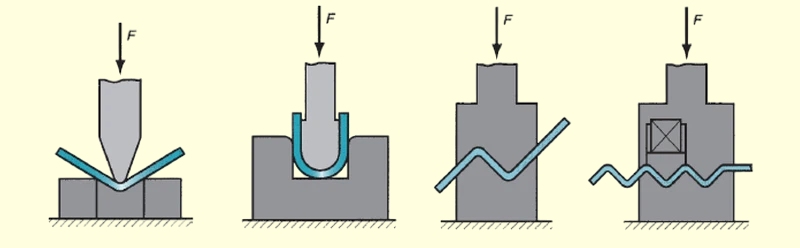
Ablaufplanung und Zwischenkontrollen
Komplexe Teile, wie beispielsweise tiefe Gehäuse oder Halterungen mit mehreren Flanschen, erfordern eine sorgfältig geplante Biegeabfolge, um zu verhindern, dass das Teil mit dem Maschinenrahmen oder dem Werkzeug in Berührung kommt. Anstatt sich auf das Ausprobieren durch den Bediener in der Fertigung zu verlassen, nutzen moderne Metallverarbeiter moderne Offline-3D-Abkantpressen-Simulationssoftware, um die Abstände zwischen Stempel und Matrize zu berechnen, noch bevor das Metall überhaupt zugeschnitten wird.
Sobald die Abfolge festgelegt ist, führen Sie an wichtigen Schritten Zwischenkontrollen der Winkel und Maße durch. Liegt ein Maß der Endmontage außerhalb der Toleranz, verfolgen Sie den Fehler über die Zwischenkontrollen zurück, um genau festzustellen, wo er seinen Ursprung hatte. So wird verhindert, dass Bediener die letzte Biegung blind anpassen, obwohl die eigentliche Ursache bereits drei Schritte zuvor bei der Einrichtung lag.
Die Korrektur überprüfen und Abnahmekriterien festlegen
Sobald die Verformung durch eine Prozessanpassung behoben wurde, müssen Sie die Korrektur quantitativ überprüfen und einen wiederholbaren Standard festlegen. Sich auf das Gedächtnis eines Bedieners oder eine visuelle Prüfung nach dem Motto “Sieht gut aus” zu verlassen, führt unweigerlich dazu, dass der Fehler beim nächsten Produktionslauf erneut auftritt.
Messen anhand festgelegter Bezugspunkte und Bedingungen
Legen Sie klare Messbezugspunkte fest, bestimmen Sie die Prüfwerkzeuge und legen Sie fest, wie das Werkstück während der Messung gelagert werden soll. Da Bleche von Natur aus biegsam sind, müssen Sie angeben, ob das Teil in einer freier Zustand oder eingeschränkter Zustand (an einer Halterung festgeklemmt).
Überprüfen Sie die Biegewinkel, kritischen Maße, Bohrungspositionen und die zugehörigen geometrischen Toleranzen. Vor allem sollten Sie genau dieselbe Messmethode verwenden, um das angepasste Teil mit dem ursprünglichen fehlerhaften Teil zu vergleichen und sicherzustellen, dass sich die Ausgangsbasis nicht verschoben hat.
Festlegung von Toleranzen hinsichtlich Passform und Funktion
Für Beschaffungsmanager und Zeichnungsfreigabeverantwortliche wird hier der Teilekostenanteil maßgeblich bestimmt. Unterscheiden Sie zwischen funktionskritischen (CTF) Abmessungen – wie beispielsweise den Abständen der Befestigungslöcher – und nicht funktionskritischen Geometrieelementen, wie etwa der Gesamtbreite eines Schutzflansches.
Die pauschale Anwendung enger Toleranzen (z. B. das Erzwingen einer ±0,1 mm (Profil-Toleranz bei einem Standardgehäuse mit 2 mm Wandstärke) treibt die Kosten unnötig in die Höhe. Engere Toleranzen zwingen den Hersteller oft dazu, die Geschwindigkeit des Abkantpressenstößels um 50% zu verringern, eine manuelle CMM-Prüfung gemäß 100% vorzuschreiben und möglicherweise einwandfrei funktionierende Teile auszusortieren, wodurch sich Ihr Stückpreis leicht verdoppeln kann. Legen Sie die Abnahmekriterien ausschließlich auf der Grundlage der tatsächlichen Montage- und Funktionsanforderungen fest.
Genehmigung der Einrichtung und Entscheidung über Nachbesserungen
Sobald ein Teil die Prüfung bestanden hat, sind die genaue Materialcharge, der Werkzeugsatz, die CNC-Programmkorrekturen und die Biegefolge zu dokumentieren. Es ist klar festzulegen, bei welchen zukünftigen Änderungen (z. B. Wechsel zu einem anderen Materiallieferanten) diese Einrichtung erneut validiert werden muss.
Sollten die ersten Teile weiterhin außerhalb der Toleranzen liegen, ist abzuwägen, ob eine Nachbearbeitung oder eine Verschrottung sinnvoller ist. Dabei ist der Schweregrad der Abweichung mit dem Materialzustand abzugleichen – kaltverfestigte Metalle neigen beim erneuten Biegen häufig zu Rissen. Ist eine Nachbearbeitung wirtschaftlich und technisch machbar, müssen die nachbearbeiteten Teile genau derselben Abnahmeprüfung unterzogen werden wie Teile aus der Serienfertigung.
Beispiel: Von der Verformung zum freigegebenen Bauteil
Um zu veranschaulichen, wie dieser systematische Ansatz in der Fertigung funktioniert, folgt hier eine Analyse eines kürzlich aufgetretenen Produktionsproblems. Bei dem Bauteil handelte es sich um eine Halterung für ein internes Netzteil aus 1,5 mm starkes 5052-H32-Aluminium. Die Zeichnung sah eine 90°-Biegung mit zwei Befestigungslöchern in der Nähe des Flansches vor. Während der ersten Produktionsserie verformten sich die Befestigungslöcher durchweg zu Ovalen, was die Endmontage der Antriebseinheit verhinderte.
| Phase[Zit. 42] | Was wurde geprüft und welche Maßnahmen wurden ergriffen?[Zit. 42] |
|---|---|
| Ausgangsproblem[Zit. 42] | Die beiden Befestigungslöcher am Flansch waren deutlich verformt. Der daraus resultierende Lochabstand lag um 0,8 mm außerhalb der Toleranz, was zu Montageproblemen mit den passenden Gewindeabstandshaltern führte.[Zit. 42] |
| Fehlerbehebung[Zit. 42] | Wir haben den flachen Rohling überprüft (die Löcher waren perfekt rund). Anschließend haben wir den Abstand vom Rand bis zur Biegung gemessen, und zwar im Vergleich zu dem 12 mm V-Matrizenbreite wurde für das 1,5 mm dicke Aluminium verwendet. Die Löcher befanden sich nur 2,5 mm von der Biegelinie entfernt – deutlich innerhalb der Verformungszone.[Zit. 42] |
| Anpassung[Zit. 42] | Anstatt zu versuchen, die Biegung mit Spezialwerkzeugen zu erzwingen—was $1.200 gekostet und die Vorlaufzeit um zwei Wochen verlängert hätte—wir haben eine DFM-Konstruktionsänderung beantragt. Wir haben die Bohrungen um 4,5 mm von der Biegelinie entfernt (wodurch die 2,5 T + R Regel). Um die Position des Gegenstücks beizubehalten, haben wir die Gesamtlänge des Flansches um 2 mm verlängert.[Zit. 42] |
| Neubemessung[Zit. 42] | Unter Verwendung des aktualisierten Abwicklungsmusters wurde das Teil mit der ursprünglichen Einrichtung geformt. Eine Prüfung nach dem Biegen mit einem Koordinatenmessgerät bestätigte, dass die Bohrungen perfekt kreisförmig geblieben waren und der Bohrungsabstand innerhalb von ±0,05 mm des Nennmaßes lag.[Zit. 42] |
| Genehmigung[Zit. 42] | Das Bauteil hat die Passprüfung mit der Gegenbaugruppe bestanden. Die überarbeitete CAD-Datei, die spezifische Anforderung an die 12-mm-V-Matrize und die CNC-Biegefolge wurden für zukünftige Produktionsläufe freigegeben und dokumentiert.[Zit. 42] |
Beachten Sie, dass die Validierung eines einzelnen angepassten Teils zwar die Korrektheit der Einrichtung belegt, jedoch keine langfristige Prozessstabilität garantiert. Während des gesamten Produktionslaufs sind weiterhin kontinuierliche Qualitätskontrollen während des Produktionsprozesses erforderlich.
Bei Shengen möchten wir solche Probleme lieber schon im Vorfeld erkennen, bevor Material an der Abkantpresse verschwendet wird. Unser Ingenieurteam führt bei jedem Projekt eine gründliche DFM-Prüfung durch, um Biegeradien, Abstände zwischen den Bauteilen und die Materialverträglichkeit zu überprüfen und so sicherzustellen, dass Ihre Teile auf Anhieb richtig gefertigt werden. Um Ihre Blechteile prüfen und ein Angebot einholen zu lassen, Reichen Sie noch heute Ihre CAD-Dateien, Materialanforderungen und kritischen Toleranzen bei unserem Team ein.
Hey, ich bin Kevin Lee

In den letzten 10 Jahren bin ich in verschiedene Formen der Blechbearbeitung eingetaucht und teile hier coole Erkenntnisse aus meinen Erfahrungen in verschiedenen Werkstätten.
Kontakt aufnehmen
Kevin Lee
Ich verfüge über mehr als zehn Jahre Berufserfahrung in der Blechverarbeitung und bin auf Laserschneiden, Biegen, Schweißen und Oberflächenbehandlungstechniken spezialisiert. Als Technischer Direktor bei Shengen bin ich bestrebt, komplexe Fertigungsherausforderungen zu lösen und Innovation und Qualität in jedem Projekt voranzutreiben.
Verwandte Ressource

Mehrfachstanzverfahren: Wann es zum Einsatz kommt und was es kostet

Progressives Stanzen vs. Verbundstanzen vs. Transferstanzen

Materialien für den Prototypenbau: So wählen Sie das richtige Material aus
