
Чтобы устранить деформацию при гибке листового металла, необходимо устранить первопричину на этапе проектирования в САПР или настройки гибочного пресса. К основным мерам по устранению деформации относятся: регулировка выпуклости при гибке с ЧПУ для устранения прогиба, использование внутреннего радиуса 1,5T для предотвращения растрескивания, а также смещение отверстий на расстояние не менее 2,5T+R от линии сгиба.
Когда штампованные детали не проходят контроль качества из-за отклонений углов, овальных отверстий или искривленных фланцев, это приводит к остановке сборки и увеличению себестоимости единицы продукции. Для отделов закупок и инжиниринга устранение этих дефектов означает отказ от ручной доработки на производстве с помощью молотка и корректировку основного технологического процесса.
В данном руководстве подробно описано, как диагностировать непреднамеренную деформацию при гибке на прессе, настроить инструмент и параметры станка, а также внедрить правила проектирования с учетом технологичности (DFM) для предотвращения дефектов до начала производства.
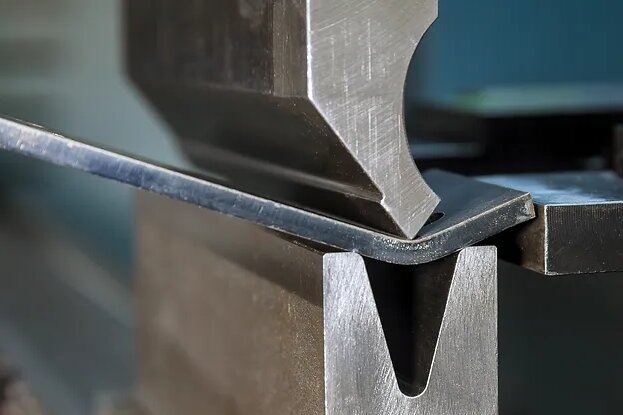
Определите деформацию и место её возникновения
Прежде чем изменять параметры или вносить изменения в чертеж, необходимо точно определить, в чём заключается проблема и откуда она берет начало. Ниже приведена краткая справочная таблица для первоначального устранения неисправностей:
| Проблема деформации[ссылка: 40] | Что нужно проверить в первую очередь[ссылка: 40] | Что записывать[ссылка: 40] |
|---|---|---|
| Неправильный угол изгиба по всей длине[ссылка: 40] | Произведите измерение с помощью цифрового транспортира; проверьте фактическую толщину материала и настройки листогибочного пресса[ссылка: 40] | Фактический угол и направление отклонения[ссылка: 40] |
| Различные углы в центре и на концах[ссылка: 40] | Проверить посадку инструмента, прогиб станины и механизм выпуклости[ссылка: 40] | Углы в определенных точках изгиба[ссылка: 40] |
| Искаженные отверстия или прорези[ссылка: 40] | Измерьте расстояние от края до изгиба относительно фактической ширины V-образной матрицы[ссылка: 40] | Местоположение деформации и расстояние до линии изгиба[ссылка: 40] |
| Деформированные фланцы или искривленные нижние панели[ссылка: 40] | Контакт с инструментом, опора детали и асимметричная геометрия детали[ссылка: 40] | Конкретный этап последовательности изгиба, на котором начинается деформация[ссылка: 40] |
| Появление трещин или складок в месте изгиба[ссылка: 40] | Твёрдость материала, внутренний радиус (R) и направление кристаллитов[ссылка: 40] | Расположение и направление дефекта[ссылка: 40] |
| Отпечатки штампа или поверхностные царапины[ссылка: 40] | Контактные поверхности инструментов и толщина защитной пленки[ссылка: 40] | Форма пятна и то, какая сторона лица затронута[ссылка: 40] |
После ознакомления с таблицей убедитесь в соблюдении следующих трех базовых условий на производственном участке:
- Проверьте, не деформировалась ли плоская заготовка ещё до того, как она поступила на гибочный пресс.
- Определите, на каком именно этапе гибки или при выполнении какой последующей операции возникла деформация.
- Обратите внимание, наблюдается ли данная проблема во всех частях (что указывает на проблему в настройке или конструкции) или возникает она лишь изредка (что указывает на ошибки оператора или колебания качества партии материала).
Распространенные дефекты гибки и способы их устранения
Как только вы определите тип дефекта, воспользуйтесь приведенными ниже практическими рекомендациями для проверки и корректировки технологического процесса.
Остаточная деформация и погрешности угла изгиба
Различать натуральные материалы пружина после разгрузки и в случае ошибки настройки станка. Проверьте фактическую толщину листа (а не только номинальное значение), состояние материала, программу ЧПУ и набор инструментов.
Определите правильный угол компенсации путем пробного изгиба (с избыточным изгибом), а не полагаясь исключительно на типовые таблицы. После регулировки заново измерьте угол и проверьте, повлияло ли это изменение на общую длину фланцев.
Деформация отверстий и пазов вблизи изгибов
Если отверстие деформируется в процессе формовки, это, как правило, происходит из-за того, что оно находится внутри прорези V-образной матрицы. Как правило, следует соблюдать минимальное расстояние между краем любого отверстия и От 2,5 до 3 раз больше толщины материала (T) плюс внутренний радиус изгиба (R) в сторону от линии изгиба.
Проверьте базовую точку отсчёта и фактическую ширину используемой V-образной матрицы. Исходя из полученных результатов, как правило, необходимо сместить элемент в CAD-модели, добавить отступы для гибки или обработать элемент после гибки. В заключение повторно измерьте форму и положение отверстия, чтобы убедиться в его работоспособности при сборке.
Скручивание фланцев и деформация панелей
Скручивание часто возникает при наличии асимметричных вырезов, сужающихся фланцев или узких соединительных перемычек, где изгибающая сила распределяется неравномерно. В таких случаях следует следить за тем, чтобы заготовка устойчиво прилегала к инструменту на протяжении всего процесса гибки.
Проверьте, не провисает ли деталь, оцените способ фиксации листа и проследите, как оператор обращается с деталью во время хода пресса. Проводите промежуточные измерения между операциями, чтобы определить, накапливается ли деформация в ходе нескольких сгибов, а не только при последнем.
Трещины на изгибе
При формировании, сопровождающемся растрескиванием, необходимо проверить марку материала, состояние, фактический внутренний радиус изгиба и направление кристаллической решетки. При формовке материалов, склонных к растрескиванию, — таких как алюминий 6061-T6 или определенные марки нержавеющей стали, — следует убедиться, что плоская чертежная модель расположена таким образом, чтобы линия изгиба проходила перпендикулярно (под углом 90 градусов) или, по крайней мере, под углом 45 градусов к направлению прокатки материала.
Осмотрите плоскую заготовку на наличие заусенцев по краям или лазерная резка выемки, которые служат точками зарождения трещин. При необходимости скорректируйте внутренний радиус (например, установив стандартное значение 1T для мягкой стали, но 1,5T или больше для алюминия). После корректировки проведите повторную проверку; отсутствие видимых поверхностных трещин не означает автоматически, что изгиб является конструктивно надежным.
Складки вблизи изгибов и углов
Уточните, находится ли складка непосредственно в зоне изгиба, на углу или на большой плоской поверхности детали. Проанализируйте геометрию детали, чтобы проверить локальные ограничения материала, наличие опор и точки соприкосновения с инструментом. Проверьте, подходит ли раскрытие V-образной матрицы; ширина V-образной матрицы составляет от 6 до 8 толщин материала Это стандарт для мягкой стали, но для более мягких материалов требуются соответствующие корректировки.
Убедитесь, что ваши корректирующие меры направлены на устранение конкретной первопричины. Простое увеличение мощности станка или применение чрезмерного усилия зажима редко является универсальным решением и зачастую приводит к повреждению инструмента или усугубляет деформацию.
Следы от монет и царапины на поверхности
Исходя из расположения следов, проверьте инструмент на чистоту, износ и характер контакта «металл по металлу». Рассмотрите альтернативные варианты, такие как нанесение защитных пленок или использование уретановых прокладок для штампов при производстве деталей, имеющих эстетическое значение.
Примечание: Использование защитных пленок или уретановых вкладышей создает тонкий сжимаемый слой между пуансоном и матрицей. Эту дополнительную толщину необходимо учитывать при настройке гибочного пресса, иначе это приведет к отклонению от заданного угла гибки. Проверьте эффективность этих решений на образце детали и всегда повторно проверяйте окончательные размеры.
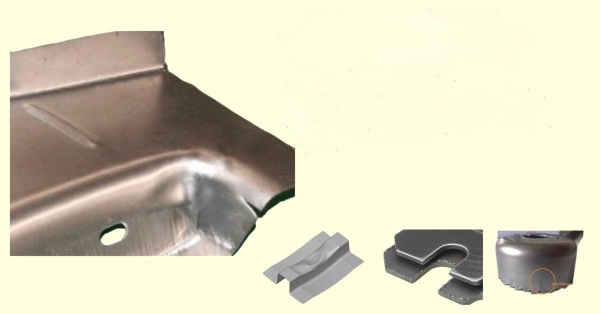
Проверки DFM перед утверждением чертежа
Устранение деформаций непосредственно на производстве является реактивной мерой и сопряжено с большими затратами. Наиболее экономически эффективный способ устранения дефектов изгиба заключается в том, чтобы преобразовать выявленные на производстве проблемы в чёткие и реализуемые в производстве требования к чертежам. Хороший Проектирование для технологичности (DFM) гарантирует, что деталь будет изготовлена правильно уже при первой настройке.
Соответствие материала, радиуса изгиба и имеющегося инструмента
Всегда указывайте точную марку материала, состояние и толщину (например, алюминий 5052-H32, 2,0 мм), а не общие обозначения. Убедитесь, что расчетный радиус внутреннего изгиба (R) соответствует реальным возможностям имеющегося в цехе инструмента. Проектирование произвольного радиуса, требующего закупки пуансонов на заказ, мгновенно увеличит срок изготовления на несколько недель и добавит тысячи долларов к вашему бюджету на инструмент.
Убедитесь, что параметры плоской развертки в CAD — в частности, коэффициент K или поправка на изгиб — соответствуют проверенным технологическим данным гибочного пресса. Незначительное несоответствие в данном случае может показаться незначительным при одном изгибе, но при изготовлении детали с четырьмя изгибами оно может легко привести к отклонению размеров на 2 мм, что сделает сборку конечного корпуса невозможной.
Проверьте зазоры деталей, фланцы и радиусы изгиба
Прежде чем утвердить конструкцию, проверьте её размеры, чтобы убедиться, что она выдержит физические нагрузки, возникающие при работе на листогибочном прессе. Воспользуйтесь следующими критериями проверки, чтобы выявить риски деформации до начала резки металла:
| Элемент дизайна[ссылка: 41] | Что необходимо проверить при рассмотрении чертежей[ссылка: 41] |
|---|---|
| Расположение отверстий и пазов[ссылка: 41] | Определите расстояние от базы отсчёта до зоны фактической деформации.[ссылка: 41] |
| Длина фланцев[ссылка: 41] | Убедитесь, что фланец имеет достаточную длину, чтобы полностью входить в зацепление с V-образной матрицей на протяжении всего хода.[ссылка: 41] |
| Гибочные рельефы[ссылка: 41] | Проверьте расположение, ширину (≥1,5T), глубину (≥R+T) и форму конца, чтобы предотвратить разрыв.[ссылка: 41] |
| Смежные изгибы[ссылка: 41] | Проверьте зазоры при формовке и наличие возможных столкновений с пуансоном или матрицей.[ссылка: 41] |
| Изменения в конструкции[ссылка: 41] | Оцените, как перемещение элемента влияет на прочность конструкции, герметичность, эстетику и сборку.[ссылка: 41] |
Обеспечить достоверность опорных точек и элементов технологического процесса
Чётко определите опорные точки, используемые как для окончательного контроля, так и для настройки заднего упора гибочного пресса. Если деталь имеет нестандартные или наклонные фланцы, стандартные задние упоры не смогут правильно прилегать. Это приводит к смещению детали во время хода, что вызывает перекос при гибке.
Для решения этой проблемы следует оценить необходимость использования временных отрывных выступов (технологических элементов), обеспечивающих ровную и надёжную кромку для заднего упора. Четко укажите на чертеже, как следует удалять эти выступы (например, микросоединения, которые необходимо отломать и зачистить от заусенцев), и выделите действительно критические размеры, влияющие на окончательную сборку, что позволит операторам определить приоритеты в отношении того, где следует соблюдать самые жесткие допуски.
Контроль длинных изгибов и деталей с несколькими изгибами
Риски деформации значительно возрастают при работе с длинными деталями или узлами, требующими выполнения нескольких операций гибки. Незначительные ошибки настройки быстро накапливаются и приводят к серьезным геометрическим отклонениям.
Проверка изменения угла наклона по длине изгиба
На длинных изгибах (например, длиной более 1 метра) разместите несколько точек измерения, чтобы определить, как изменяется угол по всей длине. Необходимо установить, является ли отклонение постоянной общей погрешностью, локальной погрешностью в центре (прогибом) или смещением в сторону одного из концов.
Эти отклонения часто указывают на естественное физическое прогибание гибочного пресса под воздействием большого усилие — когда ползун слегка прогибается вверх в центре, в результате чего середина заготовки оказывается недогнутой. Используйте эти данные о распределении нагрузки для регулировки механизма выпуклости с ЧПУ, который компенсирует это отклонение, выгибая нижнюю матрицу вверх. После регулировки выпуклости всегда повторно измеряйте, используя точно те же точки, чтобы убедиться, что угол теперь одинаков по всей длине.
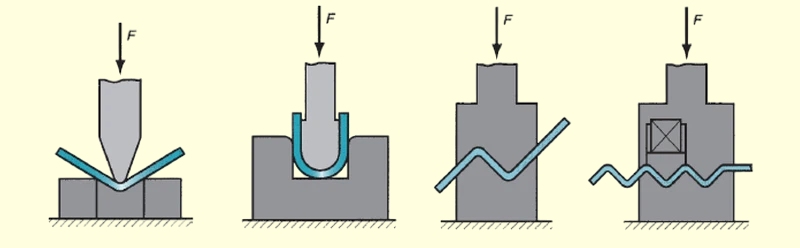
Планирование последовательности изгибов и промежуточных проверок
Сложные детали, такие как глубокие корпуса или кронштейны с несколькими фланцами, требуют тщательно спланированной последовательности гибки, чтобы предотвратить столкновение детали с рамой станка или инструментом. Вместо того чтобы полагаться на метод проб и ошибок, применяемый операторами непосредственно на производстве, современные производители используют программное обеспечение для автономного 3D-моделирования гибочных прессов, чтобы рассчитать зазоры между пуансоном и матрицей ещё до начала резки металла.
После настройки последовательности действий на ключевых этапах следует проводить промежуточные проверки углов и размеров. Если размер конечной сборки выходит за пределы допуска, необходимо проследить цепочку промежуточных проверок, чтобы точно определить, на каком этапе возникла ошибка. Это позволяет избежать ситуации, когда операторы «вслепую» корректируют конечный изгиб, хотя первопричина проблемы возникла на три этапа ранее, во время настройки.
Проверьте исправление и определите критерии приемки
Как только корректировка технологического процесса устранит деформацию, необходимо количественно проверить эффективность исправления и установить повторяемый стандарт. Полагаться на память оператора или визуальный осмотр по принципу “выглядит нормально” — значит гарантированно допустить повторное появление дефекта в следующей партии продукции.
Измерение относительно заданных отсчетных точек и условий
Установите чёткие отсчётные точки, определите контрольно-измерительные приборы и установите, как следует закрепить заготовку во время измерения. Поскольку листовой металл по своей природе гибкий, необходимо указать, следует ли измерять деталь в свободное состояние или сдержанное состояние (закреплённый на приспособлении).
Проверьте углы изгиба, критические размеры, расположение отверстий и соответствующие геометрические допуски. И, что наиболее важно, используйте точно такой же метод измерения для сравнения отрегулированной детали с исходной бракованной деталью, чтобы убедиться, что базовые параметры не изменились.
Установка допусков с учетом посадки и функциональности
Именно на этом этапе в значительной степени определяется стоимость детали для менеджеров по закупкам и лиц, утверждающих чертежи. Необходимо проводить различие между размерами, критически важными для функционирования (CTF) — такими как шаг монтажных отверстий, — и некритическими геометрическими параметрами, например общей шириной защитного фланца.
Применение жестких допусков ко всем деталям (например, принудительное установление ±0,1 мм допуски по профилю (на стандартном корпусе толщиной 2 мм) неоправданно повышают затраты. Ужесточение допусков зачастую вынуждает производителя снижать скорость хода поршня гибочного пресса на 50%, проводить обязательный ручной контроль на координатно-измерительной машине (КИМ) 100% и, возможно, браковать вполне исправные детали, что легко удвоит цену за единицу продукции. Определите критерии приемки, строго исходя из реальных требований к сборке и функциональности.
Утвердить настройку и принять решение о доработке
После того как деталь пройдет контроль качества, необходимо зафиксировать точную партию материала, набор инструментов, поправки к программе ЧПУ и последовательность гибки. Чётко определите, при каких будущих изменениях (например, при смене поставщика материала) потребуется повторная валидация данной настройки.
Если исходные детали по-прежнему не соответствуют техническим требованиям, следует сравнить целесообразность их доработки и утилизации. Необходимо сопоставить степень отклонения с состоянием материала — упрочненные при деформации металлы часто растрескиваются при повторной гибке. Если доработка целесообразна с финансовой и технической точек зрения, доработанные детали должны пройти точно такой же приемочный контроль, как и детали серийного производства.
Практический пример: от деформированной детали до готовой детали
Чтобы продемонстрировать, как этот системный подход работает на производстве, приведем анализ недавней производственной проблемы. Деталь представляла собой внутренний кронштейн для блока питания, изготовленный из Алюминий 5052-H32 толщиной 1,5 мм. Согласно чертежу, изгиб должен был составлять 90°, а рядом с фланцем должны были располагаться два монтажных отверстия. В ходе первоначальной серии производства монтажные отверстия постоянно деформировались, принимая овальную форму, что не позволяло выполнить окончательную сборку силового агрегата.
| Фаза[ссылка: 42] | Что было проанализировано и какие меры были приняты[ссылка: 42] |
|---|---|
| Исходная задача[ссылка: 42] | Два монтажных отверстия на фланце были заметно деформированы. В результате шаг отверстий вышел за пределы допуска на 0,8 мм, что привело к затруднениям при сборке со сопрягаемыми резьбовыми стойки.[ссылка: 42] |
| Поиск неисправностей[ссылка: 42] | Мы проверили плоскую заготовку (отверстия были идеально круглыми). Затем мы измерили расстояние от края до изгиба по отношению к Ширина V-образной матрицы — 12 мм использовался для алюминия толщиной 1,5 мм. Отверстия располагались всего в 2,5 мм от линии сгиба — значительно внутри зоны деформации.[ссылка: 42] |
| Корректировка[ссылка: 42] | Вместо того чтобы пытаться принудительно согнуть деталь с помощью специального инструмента —что обошлось бы в $1 200 и увеличило бы срок выполнения заказа на две недели—мы запросили внесение изменений в конструкцию с учетом требований DFM. Мы сместили отверстия на 4,5 мм от линии изгиба (что соответствует 2,5 т + R правило). Чтобы сохранить положение сопрягаемого элемента, мы увеличили общую длину фланца на 2 мм.[ссылка: 42] |
| Повторная оценка[ссылка: 42] | С использованием обновленной плоской чертежной модели деталь была сформирована с применением исходной настройки. Контроль после гибки с помощью координатно-измерительной машины (КИМ) подтвердил, что отверстия сохранили идеально круглую форму, а шаг отверстий соответствовал номинальному размеру с погрешностью не более ±0,05 мм.[ссылка: 42] |
| Утверждение[ссылка: 42] | Деталь прошла проверку на совместимость со сборкой-партнером. Уточненный файл CAD, конкретные требования к 12-миллиметровой V-образной матрице и последовательность гибки на станке с ЧПУ были зафиксированы и задокументированы для будущих серийных производств.[ссылка: 42] |
Следует отметить, что проверка одной отрегулированной детали подтверждает правильность настройки, но не гарантирует долгосрочную стабильность процесса. В ходе всего производственного цикла по-прежнему требуется проведение непрерывных проверок качества в процессе производства.
В компании Shengen мы стремимся выявлять такие проблемы до того, как они приведут к ненужным отходам материала на листогибочном прессе. Наша команда инженеров проводит тщательную экспертизу по технологичности (DFM) каждого проекта, проверяя радиусы гибки, зазоры между элементами и совместимость материалов, что гарантирует изготовление ваших деталей с первого раза без поправок. Чтобы заказать экспертизу ваших деталей из листового металла и получить расценки, Отправьте нашей команде свои CAD-файлы, требования к материалам и критические допуски уже сегодня.
Привет, я Кевин Ли

Последние 10 лет я занимался различными формами изготовления листового металла и делился здесь интересными идеями из своего опыта работы в различных мастерских.
Связаться
Кевин Ли
У меня более десяти лет профессионального опыта в производстве листового металла, специализирующегося на лазерной резке, гибке, сварке и методах обработки поверхности. Как технический директор Shengen, я стремлюсь решать сложные производственные задачи и внедрять инновации и качество в каждом проекте.
Связанный ресурс

Штамповка с использованием сложных штампов: когда ее применять и сколько это стоит

Прогрессивная штамповка, комбинированная штамповка и штамповка с переносом матрицы

Материалы для прототипирования: как выбрать подходящий материал
