
لحل مشكلة تشوه الصفائح المعدنية الناتج عن الثني، يجب معالجة السبب الجذري في تصميم CAD أو إعداد مكبس الثني. وتشمل الحلول الرئيسية ضبط انحناء التاج في نظام التحكم الرقمي (CNC) لتصحيح الانحناء، واستخدام نصف قطر داخلي يبلغ 1.5T لمنع حدوث تشققات، وإبعاد الثقوب مسافة لا تقل عن 2.5T+R عن خط الثني.
عندما تفشل القطع المشكلة في اجتياز الفحص بسبب انحرافات الزوايا، أو الثقوب البيضاوية، أو الحواف الملتوية، فإن ذلك يؤدي إلى توقف عملية التجميع وارتفاع تكاليف القطع الفردية. وبالنسبة لفرق المشتريات والهندسة، فإن حل هذه العيوب يعني الابتعاد عن عمليات الطرق اليدوية في ورشة العمل وإصلاح العملية الأساسية.
يشرح هذا الدليل بالتفصيل كيفية تشخيص التشوهات غير المقصودة التي تحدث في مكابس الثني، وكيفية ضبط الأدوات ومعلمات الماكينة، وتطبيق قواعد «التصميم من أجل قابلية التصنيع» (DFM) لمنع حدوث العيوب قبل بدء الإنتاج.
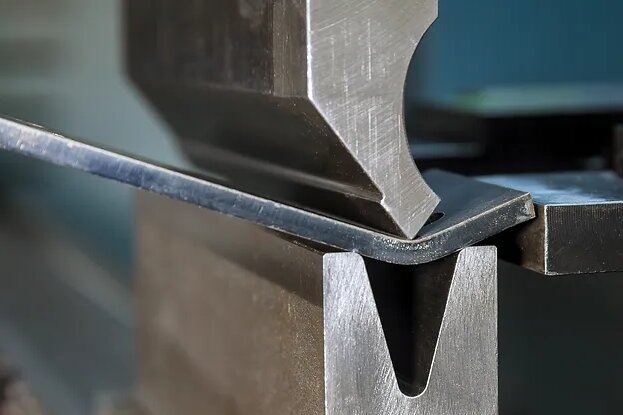
تحديد التشوه ومكان بدايته
قبل تغيير المعلمات أو تعديل الرسم، عليك تحديد المشكلة بدقة ومصدرها. وفيما يلي جدول مرجعي سريع لإجراء التشخيص الأولي للمشكلة:
| مشكلة التشوه[المرجع: 40] | أول شيء يجب التحقق منه[المرجع: 40] | ما الذي يجب تسجيله[المرجع: 40] |
|---|---|---|
| زاوية انحناء غير صحيحة على طول المقطع بأكمله[المرجع: 40] | قم بالقياس باستخدام منقلة رقمية؛ وتحقق من السماكة الفعلية للمادة وإعدادات آلة ثني الصفائح[المرجع: 40] | الزاوية الفعلية واتجاه الانحراف[المرجع: 40] |
| زوايا مختلفة في الوسط والأطراف[المرجع: 40] | تحقق من ثبات الأدوات، وانحراف السرير، وآلية التوجيه[المرجع: 40] | الزوايا عند نقاط محددة على طول المنعطف[المرجع: 40] |
| ثقوب أو فتحات مشوهة[المرجع: 40] | قياس المسافة من الحافة إلى نقطة الانحناء مقارنةً بعرض القالب على شكل حرف V الفعلي[المرجع: 40] | موقع التشوه والمسافة إلى خط الانحناء[المرجع: 40] |
| حواف ملتوية أو ألواح سفلية مشوهة[المرجع: 40] | تلامس الأدوات، ودعم القطعة، وهندسة القطعة غير المتماثلة[المرجع: 40] | الخطوة المحددة في تسلسل الانحناء التي يبدأ عندها الالتواء[المرجع: 40] |
| تشقق أو تجعد عند نقطة الانحناء[المرجع: 40] | صلابة المادة، ونصف القطر الداخلي (R)، واتجاه الحبيبات[المرجع: 40] | موقع العيب واتجاهه[المرجع: 40] |
| آثار القوالب أو الخدوش السطحية[المرجع: 40] | أسطح التلامس للأدوات وسماكة الطبقة الواقية[المرجع: 40] | شكل العلامة والوجه المصاب[المرجع: 40] |
بعد مراجعة الجدول، تأكد من استيفاء هذه الشروط الأساسية الثلاثة في موقع العمل:
- تحقق مما إذا كانت القطعة المسطحة غير المشكّلة قد تعرضت للتشوه بالفعل قبل وصولها إلى مكبس الثني.
- حدد بالضبط أي خطوة من خطوات الثني أو أي عملية لاحقة تسببت في حدوث التشوه.
- لاحظ ما إذا كانت المشكلة متكررة في جميع الأجزاء (مما يشير إلى وجود خلل في الإعداد أو التصميم) أم أنها تحدث فقط من حين لآخر (مما يشير إلى طريقة التعامل من جانب المشغل أو تباين دفعات المواد).
عيوب الانحناء الشائعة وحلولها العملية
بمجرد تحديد نوع العيب، استخدم هذه الخطوات العملية لفحص العملية وتصحيحها.
أخطاء الارتداد وزاوية الانحناء
التمييز بين المواد الطبيعية سبرينجباك بعد التفريغ وظهور خطأ في إعداد الآلة. تحقق من السماكة الفعلية للصفائح (وليس فقط السماكة الاسمية)، ودرجة صلابة المادة، وبرنامج التحكم الرقمي (CNC)، ومجموعة الأدوات.
حدد زاوية التعويض الصحيحة من خلال إجراء اختبارات الانحناء (الانحناء الزائد) بدلاً من الاعتماد كليًّا على الجداول العامة. وبمجرد الانتهاء من الضبط، أعد قياس الزاوية وتحقق مما إذا كان طول الحواف الإجمالي قد تأثر بهذا التغيير.
تشوه الثقوب والشقوق بالقرب من الانحناءات
إذا تشوهت إحدى الثقوب أثناء التشكيل، فذلك عادةً ما يرجع إلى وجودها داخل فتحة القالب على شكل حرف V. وكقاعدة عامة، يجب الحفاظ على مسافة لا تقل عن 2.5 إلى 3 أضعاف سماكة المادة (T) مضافًا إليها نصف قطر الانحناء الداخلي (R) بعيدًا عن خط الانحناء.
تحقق من نقطة مرجعية القياس وعرض القالب على شكل حرف V الفعلي المستخدم. وبناءً على هذه النتائج، عادةً ما يتعين عليك تحريك الميزة في نموذج CAD، أو إضافة مساحات تخفيف للانحناء، أو معالجة الميزة آليًّا بعد عملية الانحناء. وأخيرًا، أعد قياس شكل الثقب وموضعه للتحقق من صلاحيته للتجميع.
التواء الحواف وانحراف الألواح
غالبًا ما يحدث الالتواء في حالة وجود فتحات غير متماثلة، أو حواف مدببة، أو أشرطة ربط ضيقة، حيث تتوزع قوة الانحناء بشكل غير متساوٍ. وعندما يحدث ذلك، يجب ملاحظة ما إذا كانت قطعة العمل تستقر بثبات على الأداة طوال عملية الانحناء بأكملها.
تحقق من وجود أي ترهل في القطعة، وقم بتقييم طريقة دعم الصفيحة، وراقب كيفية تعامل المشغل مع القطعة أثناء الشوط. استخدم قياسات وسيطة بين العمليات لمعرفة ما إذا كان التشوه يتراكم على مدار عدة عمليات ثني بدلاً من الانحناء الأخير فقط.
شقوق عند المنعطف
يتطلب تجنب التشقق التحقق من درجة المادة، ودرجة الصلابة، ونصف قطر الانحناء الداخلي الفعلي، واتجاه الحبيبات. عند تشكيل المواد المعرضة للتشقق — مثل الألومنيوم 6061-T6 أو أنواع معينة من الفولاذ المقاوم للصدأ — تأكد من أن النمط المسطح متداخل بحيث يمتد خط الانحناء عموديًا (90 درجة) أو بزاوية لا تقل عن 45 درجة بالنسبة لاتجاه حبيبات الدرفلة في المادة.
افحص القطعة المسطحة غير المشكّلة للتأكد من عدم وجود نتوءات على الحواف أو القطع بالليزر الشقوق التي تعمل كنقاط لبدء تشكل الشقوق. قم بضبط نصف القطر الداخلي إذا لزم الأمر (على سبيل المثال، توحيد القيمة عند 1T للفولاذ الطري، و1.5T أو أكثر للألمنيوم). أعد التحقق بعد إجراء التعديلات؛ فعدم وجود شقوق سطحية مرئية لا يعني تلقائيًا أن الانحناء سليم من الناحية الهيكلية.
التجاعيد بالقرب من الانحناءات والزوايا
حدد ما إذا كانت التجاعيد موجودة مباشرةً في منطقة الانحناء، أو عند إحدى الزوايا، أو عبر لوحة مسطحة كبيرة. راجع الشكل الهندسي للقطعة للتحقق من القيود المحلية على المواد، والدعامات، ونقاط التلامس مع الأدوات. تحقق مما إذا كانت فتحة القالب على شكل حرف V مناسبة؛ حيث يبلغ عرض حرف V من 6 إلى 8 أضعاف سماكة المادة هذا هو المعيار بالنسبة للفولاذ الطري، لكن الأمر يتطلب تعديلات عند استخدام مواد أكثر ليونة.
تأكد من أن الإجراءات التصحيحية التي تتخذها تعالج السبب الجذري المحدد. فمجرد زيادة سعة الآلة أو استخدام قوة تثبيت مفرطة نادرًا ما يكون حلاً شاملاً، وغالبًا ما يؤدي إلى إتلاف الأدوات أو تفاقم التشوه.
علامات الصدمات والخدوش السطحية
بناءً على موقع العلامات، افحص الأدوات للتأكد من نظافتها، ومدى تآكلها، وطبيعة التلامس بين المعادن. قم بتقييم البدائل مثل وضع أغشية واقية أو استخدام وسادات قوالب من اليوريثان للأجزاء التجميلية.
ملحوظة: يؤدي استخدام الأغشية الواقية أو قوالب اليوريثان إلى إضافة طبقة رقيقة قابلة للانضغاط بين المثقاب والقالب. يجب أن تأخذ هذا السُمك الإضافي في الاعتبار عند إعداد مكبس الثني، وإلا فإن ذلك سيؤدي إلى انحراف زاوية الثني النهائية. تحقق من صحة هذه الحلول باستخدام قطعة عينة، وأعد دائمًا التحقق من الأبعاد النهائية.
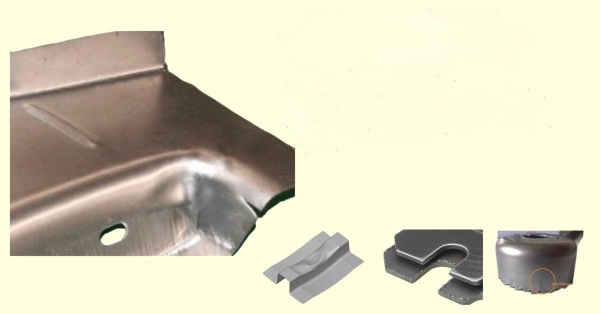
فحوصات تصميم التصنيع (DFM) قبل إصدار الرسم
يُعد معالجة مشكلات التشوه في ورشة الإنتاج إجراءً تفاعليًّا ومكلفًا. وتتمثل الطريقة الأكثر فعالية من حيث التكلفة للتعامل مع عيوب الانحناء في ترجمة تلك النتائج المكتشفة في ورشة الإنتاج إلى متطلبات رسومات واضحة وقابلة للتنفيذ. جيد تصميم قابلية التصنيع (DFM) يضمن أن يتم تصنيع القطعة بشكل صحيح من المرة الأولى.
توافق المواد، ونصف قطر الانحناء، والأدوات المتاحة
احرص دائمًا على تحديد درجة المادة ودرجة الصلابة والسماكة بدقة (على سبيل المثال، الألومنيوم 5052-H32، 2.0 مم) بدلاً من استخدام التسميات العامة. تأكد من أن نصف قطر الانحناء الداخلي (R) الذي صممته يتوافق فعليًّا مع الأدوات المادية المتوفرة في ورشة العمل. إن تصميم نصف قطر تعسفي يتطلب شراء قوالب مخصصة سيؤدي على الفور إلى إضافة أسابيع إلى مدة التنفيذ وآلاف الدولارات إلى ميزانية الأدوات الخاصة بك.
تأكد من أن معلمات النمط المسطح في برنامج CAD — وبالتحديد معامل K أو خصم الانحناء — تتطابق مع بيانات العملية التي تم التحقق من صحتها من آلة الثني. قد يبدو أي تباين طفيف هنا غير ذي أهمية في حالة انحناء واحد، ولكن على مستوى قطعة تحتوي على أربعة انحناءات، يمكن أن يتراكم هذا التباين بسهولة ليؤدي إلى انحراف أبعادي يبلغ 2 مم، مما يجعل تجميع الهيكل النهائي مستحيلاً.
التحقق من الفراغات بين الأجزاء، والفلنجات، ومساحات التخفيف عند الانحناءات
قبل إقرار التصميم، قم بإخضاعه لفحص الأبعاد للتأكد من أنه يتوافق مع الظروف المادية لآلة الثني. استخدم معايير المراجعة التالية لاكتشاف مخاطر التشوه قبل قطع أي معدن:
| عنصر التصميم[المرجع: 41] | ما الذي يجب التحقق منه أثناء مراجعة الرسومات[المرجع: 41] |
|---|---|
| مواقع الثقوب والفتحات[المرجع: 41] | تحقق من المسافة بين نقطة مرجعية القياس ومنطقة التشوه الفعلية.[المرجع: 41] |
| أطوال الحواف[المرجع: 41] | تأكد من أن الحافة طويلة بما يكفي لتتلامس تمامًا مع القالب على شكل حرف V طوال مسار الحركة بأكمله.[المرجع: 41] |
| نقوش منحنية[المرجع: 41] | تحقق من الموقع، والعرض (≥1.5T)، والعمق (≥R+T)، وشكل الطرف لمنع التمزق.[المرجع: 41] |
| المنعطفات المتجاورة[المرجع: 41] | تحقق من مسافات التشكيل واحتمالات التصادم مع المثقاب أو القالب.[المرجع: 41] |
| تعديلات التصميم[المرجع: 41] | تقييم مدى تأثير نقل إحدى الميزات على القوة الهيكلية، والسد، والجماليات، والتجميع.[المرجع: 41] |
توفير معالم مرجعية وخصائص عملية موثوقة
حدد بوضوح نقاط الإسناد المستخدمة في كل من الفحص النهائي وضبط المقياس الخلفي لآلة الثني. إذا كان القطعة تحتوي على حواف غير منتظمة أو بزاوية، فلن تتمكن المقاييس الخلفية القياسية من الاستقرار بشكل صحيح. وهذا يؤدي إلى انزياح القطعة أثناء الشوط، مما ينتج عنه انحرافات في الثني.
لحل هذه المشكلة، قم بتقييم الحاجة إلى ألسنة قابلة للانفصال مؤقتًا (خصائص عملية) توفر حافة مستقيمة وموثوقة لمقياس العمق الخلفي. حدد بوضوح في الرسم كيفية إزالة هذه الألسنة (على سبيل المثال، المفاصل الدقيقة التي يجب كسرها وإزالة الحواف الخشنة منها) وسلط الضوء على الأبعاد الحاسمة حقًّا التي تؤثر على التجميع النهائي، مما يسمح للمشغلين بتحديد أولويات الأماكن التي يجب الحفاظ فيها على التفاوتات الأكثر دقة.
التحكم في الانحناءات الطويلة والأجزاء متعددة الانحناءات
تتضاعف مخاطر التشوه عند التعامل مع قطع أو مكونات طويلة تتطلب عمليات ثني متعددة. وتؤدي أخطاء الإعداد البسيطة إلى تراكم سريع يؤدي بدوره إلى إخفاقات هندسية كبيرة.
التحقق من تباين الزاوية على طول مسار الانحناء
في المنحنيات الطويلة (على سبيل المثال، التي يزيد طولها عن متر واحد)، حدد عدة نقاط قياس لتحديد كيفية تباين الزاوية على طول المنحنى. يجب عليك تحديد ما إذا كان الانحراف يمثل خطأً عامًّا ثابتًا، أم خطأً مركزيًّا محددًا (انحناءً)، أم أنه يميل نحو أحد الطرفين بشكل خاص.
غالبًا ما تشير هذه الاختلافات إلى الانحراف المادي الطبيعي لآلة الثني تحت ضغط ثقيل — حيث ينحني المكبس قليلاً نحو الأعلى في الوسط، مما يترك منتصف القطعة غير مثنية بالقدر الكافي. استخدم بيانات التوزيع هذه لضبط آلية التوجيه (crowning) في نظام التحكم الرقمي (CNC)، والتي تعوض عن ذلك عن طريق ثني القالب السفلي للأعلى. بعد إجراء تعديل التوجيه، قم دائمًا بإعادة القياس باستخدام نفس النقاط بالضبط للتأكد من أن الزاوية أصبحت الآن متسقة من طرف إلى طرف.
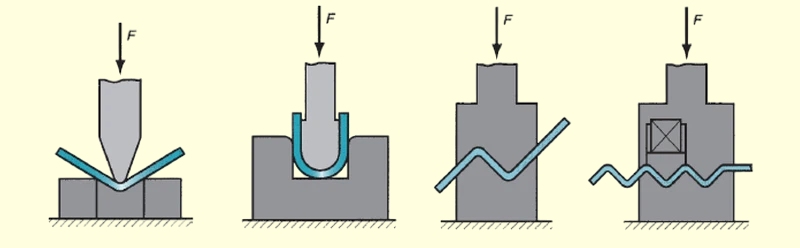
تخطيط تسلسل الانحناء وعمليات الفحص المرحلية
تتطلب الأجزاء المعقدة، مثل العلب العميقة أو الدعامات متعددة الحواف، تسلسلاً مدروساً بدقة لعمليات الثني لمنع اصطدام الجزء بهيكل الآلة أو الأدوات. وبدلاً من الاعتماد على تجربة المشغل وخطأه في موقع العمل، يستخدم المصنعون المعاصرون برامج محاكاة ثلاثية الأبعاد لآلات الثني خارج خط الإنتاج لتحديد مسافات الأمان بين المثقاب والقوالب قبل حتى قطع المعدن.
بمجرد تحديد التسلسل، قم بإجراء فحوصات وسيطة للزوايا والأبعاد في المراحل الرئيسية. إذا كان أحد أبعاد التجميع النهائي خارج نطاق التفاوت المسموح به، فقم بتتبع السبب عبر الفحوصات الوسيطة لتحديد المكان الذي بدأ فيه الخطأ بالضبط. وهذا يمنع المشغلين من تعديل الانحناء النهائي بشكل عشوائي، في حين أن السبب الجذري قد حدث في الواقع قبل ثلاث خطوات في مرحلة الإعداد.
التحقق من صحة الإصلاح وتحديد معايير القبول
بمجرد أن يؤدي تعديل العملية إلى حل مشكلة التشوه، يجب عليك التحقق من صحة الإصلاح بشكل كمي ووضع معيار قابل للتكرار. فالاعتماد على ذاكرة المشغل أو الفحص البصري الذي يقتصر على “يبدو جيدًا” يضمن عودة العيب في دورة الإنتاج التالية.
القياس وفقًا لمعايير وشروط محددة
ضع معايير قياس واضحة، وحدد أدوات الفحص، وحدد كيفية تثبيت قطعة العمل أثناء القياس. ونظرًا لأن الصفائح المعدنية تتميز بمرونة طبيعية، يجب عليك تحديد ما إذا كان ينبغي قياس القطعة في حالة حرة أم حالة مقيدة (مثبتة على حامل).
تحقق من زوايا الانحناء، والأبعاد الحرجة، ومواضع الثقوب، والتفاوتات الهندسية ذات الصلة. والأهم من ذلك، استخدم طريقة القياس نفسها بالضبط لمقارنة القطعة المعدلة بالقطعة المعيبة الأصلية للتأكد من أن خط الأساس لم يتغير.
تحديد التفاوتات المسموح بها فيما يتعلق بالملاءمة والأداء الوظيفي
بالنسبة لمديري المشتريات والمسؤولين عن الموافقة على الرسومات، فإن هذا هو المكان الذي تُحدد فيه تكلفة القطعة إلى حد كبير. يجب التمييز بين الأبعاد الحاسمة للوظيفة (CTF) — مثل مسافات ثقوب التثبيت — والهندسة غير الحاسمة، مثل العرض الإجمالي للحافة الواقية.
تطبيق تفاوتات ضيقة بشكل عام (على سبيل المثال، فرض ±0.1 مم (التفاوت المسموح به في المظهر الجانبي لغلاف قياسي بسمك 2 مم) يؤدي إلى ارتفاع غير ضروري في التكاليف. وغالبًا ما يُجبر تشديد التفاوتات المسموح بها المصنِّع على خفض سرعة مكبس آلة الثني بنسبة 50%، وفرض إجراء فحص يدوي باستخدام جهاز قياس التنسيق (CMM) بنسبة 100%، وربما التخلص من قطع تعمل بشكل مثالي،, مما قد يؤدي بسهولة إلى مضاعفة سعر القطعة. تحديد معايير القبول استنادًا بشكل صارم إلى متطلبات التجميع والوظائف الفعلية.
الموافقة على الإعداد واتخاذ قرار بشأن إعادة العمل
بمجرد اجتياز القطعة لعملية الفحص، قم بتوثيق رقم دفعة المواد بالضبط، ومجموعة الأدوات، وتعويضات برنامج التحكم الرقمي (CNC)، وتسلسل عمليات الثني. حدد بوضوح التغييرات المستقبلية (مثل: التبديل إلى مورد مواد آخر) التي ستتطلب إعادة التحقق من صحة هذا الإعداد.
إذا كانت القطع الأولية لا تزال خارج المواصفات، فيجب تقييم خيار إعادة التصنيع مقابل التخلص منها. قارن بين شدة الانحراف ودرجة صلابة المادة — فالمعادن التي خضعت لتصلب التشغيل غالبًا ما تتشقق عند إعادة ثنيها. وإذا كانت إعادة التصنيع مجدية من الناحيتين المالية والتقنية، فيجب أن تخضع القطع المعاد تصنيعها لنفس فحص القبول الذي تخضع له قطع الإنتاج القياسية تمامًا.
مثال توضيحي: من مرحلة التشكيل إلى القطعة المعتمدة
ولتوضيح كيفية عمل هذا النهج المنهجي في موقع العمل، إليكم تحليلاً لمشكلة إنتاجية حدثت مؤخرًا. وكانت القطعة عبارة عن حامل داخلي لمصدر الطاقة مصنوع من ألومنيوم 5052-H32 بسمك 1.5 مم. تطلبت المخططات إنشاء انحناء بزاوية 90 درجة مع فتحتين للتثبيت تقعان بالقرب من الحافة. وخلال مرحلة التشغيل الأولية، كانت فتحات التثبيت تتشوه باستمرار لتصبح بيضاوية الشكل، مما حال دون التجميع النهائي لوحدة الطاقة.
| المرحلة[المرجع: 42] | ما تم تقييمه والإجراءات التي تم اتخاذها[المرجع: 42] |
|---|---|
| المشكلة الأولية[المرجع: 42] | كان فتحتا التثبيت الموجودتان على الحافة مشوهتين بشكل ملحوظ. ونتيجة لذلك، تجاوزت المسافة بين الفتحتين الحد المسموح به بمقدار 0.8 مم، مما تسبب في حدوث تداخل أثناء التجميع مع الدعامات الملولبة المقابلة.[المرجع: 42] |
| استكشاف الأخطاء وإصلاحها[المرجع: 42] | قمنا بفحص القطعة المسطحة (وكانت الثقوب مستديرة تمامًا). ثم قمنا بقياس المسافة من الحافة إلى نقطة الانحناء مقارنةً بـ عرض القالب على شكل حرف V: 12 مم التي استُخدمت مع الألومنيوم بسمك 1.5 مم. وكانت الثقوب تقع على مسافة 2.5 مم فقط من خط الانحناء — أي داخل منطقة التشوه تمامًا.[المرجع: 42] |
| التعديل[المرجع: 42] | بدلاً من محاولة إجبار القطعة على الانحناء باستخدام أدوات خاصة—وهو ما كان سيكلف $1,200 ويطيل مدة التسليم بأسبوعين—لقد طلبنا إجراء تعديل في التصميم وفقًا لمعايير التصميم الملائم للتصنيع (DFM). وقمنا بتغيير موضع الثقوب بحيث تبعد 4.5 مم عن خط الانحناء (مما يفي بمتطلبات 2.5 طن + R (القاعدة). وللحفاظ على موضع المكون المقترن، قمنا بزيادة الطول الإجمالي للحافة بمقدار 2 مم.[المرجع: 42] |
| إعادة القياس[المرجع: 42] | باستخدام النمط المسطح المحدث، تم تشكيل القطعة باستخدام الإعدادات الأصلية. وأثبت الفحص الذي أُجري بعد عملية الثني باستخدام جهاز قياس منسقي (CMM) أن الثقوب ظلت دائرية تمامًا، وأن المسافة بين الثقوب كانت ضمن نطاق ±0.05 مم من البعد الاسمي.[المرجع: 42] |
| الموافقة[المرجع: 42] | اجتازت القطعة اختبار الملاءمة مع المجموعة المقابلة. وتم تثبيت وتوثيق ملف CAD المعدل، والمتطلبات المحددة لقالب V مقاس 12 مم، وتسلسل الثني باستخدام آلة CNC، وذلك استعدادًا لعمليات الإنتاج المستقبلية.[المرجع: 42] |
يرجى ملاحظة أن التحقق من صحة قطعة واحدة تم تعديلها يثبت صحة الإعدادات، لكنه لا يضمن استقرار العملية على المدى الطويل. ولا تزال هناك حاجة إلى إجراء فحوصات جودة مستمرة أثناء العملية طوال فترة الإنتاج الكاملة.
في شينغن، نفضل اكتشاف هذه المشكلات قبل أن تؤدي إلى إهدار المواد على آلة الثني. يقوم فريقنا الهندسي بإجراء مراجعة شاملة لتصميم قابل للتصنيع (DFM) لكل مشروع للتحقق من نصف قطر الانحناء، والمسافات الفاصلة بين الميزات، وتوافق المواد، مما يضمن تصنيع قطعكم بشكل صحيح من المرة الأولى. للحصول على مراجعة لقطع الصفائح المعدنية الخاصة بكم وعرض أسعار لها،, أرسل ملفات CAD الخاصة بك، ومتطلبات المواد، والتفاوتات المسموح بها الحرجة إلى فريقنا اليوم.
مهلا، أنا كيفن لي

على مدى السنوات العشر الماضية، كنت منغمسًا في أشكال مختلفة من تصنيع الصفائح المعدنية، وشاركت رؤى رائعة هنا من تجاربي عبر ورش العمل المتنوعة.
ابقى على تواصل
كيفن لي
لدي أكثر من عشر سنوات من الخبرة المهنية في تصنيع الصفائح المعدنية، وتخصصت في القطع بالليزر، والثني، واللحام، وتقنيات معالجة الأسطح. كمدير فني في شنغن، أنا ملتزم بحل تحديات التصنيع المعقدة ودفع الابتكار والجودة في كل مشروع.
الموارد ذات الصلة



