
Aby rozwiązać problem odkształceń powstających podczas gięcia blach, należy zająć się przyczyną źródłową na etapie projektowania w programie CAD lub podczas konfiguracji prasy krawędziowej. Kluczowe rozwiązania obejmują regulację wygięcia w górę w systemie CNC w celu skorygowania wygięcia blachy, zastosowanie promienia wewnętrznego wynoszącego 1,5T w celu zapobiegania pękaniu oraz przesunięcie otworów o co najmniej 2,5T+R od linii gięcia.
Gdy elementy tłoczone nie przechodzą kontroli z powodu odchyleń kątowych, owalnych otworów lub skręconych kołnierzy, powoduje to wstrzymanie montażu i wzrost kosztów jednostkowych. Dla zespołów ds. zaopatrzenia i inżynierii rozwiązanie tych problemów oznacza odejście od ręcznego kucie w hali produkcyjnej i usprawnienie podstawowego procesu.
W niniejszym przewodniku szczegółowo opisano, jak zdiagnozować niezamierzone odkształcenia powstające podczas gięcia na prasie krawędziowej, jak dostosować oprzyrządowanie i parametry maszyny oraz jak wdrożyć zasady projektowania pod kątem wytwarzalności (DFM), aby zapobiec powstawaniu wad jeszcze przed rozpoczęciem produkcji.
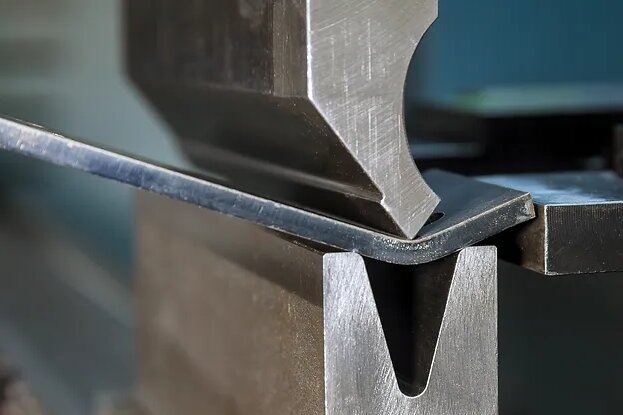
Określ odkształcenie i miejsce, w którym się ono zaczyna
Przed zmianą parametrów lub modyfikacją rysunku należy dokładnie ustalić, co nie działa prawidłowo i gdzie leży przyczyna problemu. Poniżej znajduje się tabela zawierająca podstawowe wskazówki dotyczące wstępnej diagnostyki:
| Problem z odkształceniem[źródło: 40] | Pierwsza rzecz, którą należy sprawdzić[źródło: 40] | Co nagrać[źródło: 40] |
|---|---|---|
| Nieprawidłowy kąt wygięcia na całej długości[źródło: 40] | Zmierz za pomocą cyfrowego kątomierza; sprawdź rzeczywistą grubość materiału oraz ustawienia prasy krawędziowej[źródło: 40] | Rzeczywisty kąt i kierunek odchylenia[źródło: 40] |
| Różne kąty w środkowej części i na końcach[źródło: 40] | Sprawdzić osadzenie oprzyrządowania, ugięcie stołu oraz mechanizm wygładzania[źródło: 40] | Kąty w określonych punktach wzdłuż łuku[źródło: 40] |
| Zniekształcone otwory lub szczeliny[źródło: 40] | Zmierzyć odległość od krawędzi do zagięcia w stosunku do rzeczywistej szerokości matrycy w kształcie litery V[źródło: 40] | Miejsce odkształcenia i odległość od linii zgięcia[źródło: 40] |
| Wygięte kołnierze lub wypaczone panele dolne[źródło: 40] | Kontakt narzędzia, podparcie detalu oraz asymetryczna geometria detalu[źródło: 40] | Konkretny etap sekwencji gięcia, w którym zaczyna się wypaczenie[źródło: 40] |
| Pęknięcia lub marszczenia w miejscu zgięcia[źródło: 40] | Twardość materiału, promień wewnętrzny (R) oraz kierunek ziarna[źródło: 40] | Lokalizacja i kierunek uszkodzenia[źródło: 40] |
| Ślady po matrycach lub rysy powierzchniowe[źródło: 40] | Powierzchnie styku oprzyrządowania i grubość folii ochronnej[źródło: 40] | Kształt znamienia oraz strona twarzy, na której się znajduje[źródło: 40] |
Po zapoznaniu się z tabelą należy sprawdzić, czy na hali produkcyjnej spełnione są następujące trzy podstawowe warunki:
- Sprawdź, czy płaski półfabrykat był już wypaczony, zanim trafił do prasy krawędziowej.
- Należy dokładnie określić, który etap gięcia lub która kolejna operacja spowodowała odkształcenie.
- Należy zwrócić uwagę, czy problem występuje we wszystkich częściach (co wskazuje na problem z konfiguracją lub konstrukcją), czy też pojawia się tylko sporadycznie (co wskazuje na nieprawidłową obsługę przez operatora lub różnice między partiami materiału).
Typowe wady gięcia i praktyczne sposoby ich usuwania
Po zidentyfikowaniu rodzaju wady skorzystaj z poniższych praktycznych wskazówek, aby przeprowadzić kontrolę i skorygować proces.
Odskok sprężynowy i błędy kąta gięcia
Rozróżnij materiały naturalne odskocznia po rozładunku i wystąpieniu błędu konfiguracji maszyny. Należy sprawdzić rzeczywistą grubość blachy (a nie tylko grubość nominalną), stan utwardzenia materiału, program CNC oraz zestaw narzędzi.
Właściwy kąt kompensacji należy ustalić na podstawie próbnych zgięć (nadmiernego zgięcia), a nie opierając się wyłącznie na ogólnych tabelach. Po dokonaniu regulacji należy ponownie zmierzyć kąt i sprawdzić, czy zmiana ta wpłynęła na całkowitą długość kołnierzy.
Odkształcenia otworów i szczelin w pobliżu zagięć
Jeśli otwór ulega odkształceniu podczas formowania, zazwyczaj wynika to z tego, że znajduje się on wewnątrz otworu matrycy w kształcie litery V. Zasadniczo należy zachować minimalną odległość krawędzi każdego otworu wynoszącą Od 2,5 do 3 razy grubość materiału (T) plus wewnętrzny promień gięcia (R) z dala od linii zakrętu.
Należy sprawdzić punkt odniesienia pomiarowego oraz rzeczywistą szerokość stosowanej matrycy typu V. Na podstawie tych ustaleń zazwyczaj konieczne jest przesunięcie elementu w modelu CAD, dodanie odciążek giętnych lub obróbka elementu po gięciu. Na koniec należy ponownie zmierzyć kształt i położenie otworu, aby sprawdzić jego funkcjonalność w montażu.
Skręcanie kołnierzy i wypaczanie paneli
Skręcanie występuje często w przypadku asymetrycznych wycięć, zwężających się kołnierzy lub wąskich przegród łączących, gdzie siła gięcia jest nierównomiernie rozłożona. W takiej sytuacji należy sprawdzić, czy element obrabiany stabilnie przylega do oprzyrządowania przez cały czas trwania gięcia.
Należy sprawdzić, czy element się nie ugiął, ocenić sposób podparcia blachy oraz obserwować, w jaki sposób operator obchodzi się z elementem podczas cyklu pracy. Należy wykonać pomiary pośrednie pomiędzy operacjami, aby sprawdzić, czy odkształcenie kumuluje się w trakcie wielu operacji gięcia, a nie tylko podczas ostatniej.
Pęknięcia na zakręcie
W przypadku pękania należy sprawdzić gatunek materiału, stan utwardzenia, rzeczywisty wewnętrzny promień gięcia oraz kierunek ułożenia ziaren. Podczas formowania materiałów podatnych na pękanie — takich jak aluminium 6061-T6 lub niektóre stale nierdzewne — należy upewnić się, że rozkładka jest tak rozmieszczona, aby linia gięcia przebiegała prostopadle (90 stopni) lub pod kątem co najmniej 45 stopni względem kierunku ułożenia ziaren materiału.
Sprawdź, czy na płaskim półfabrykacie nie ma zadziorów na krawędziach lub cięcie laserowe nacięcia, które pełnią rolę punktów inicjujących pękanie. W razie potrzeby należy dostosować promień wewnętrzny (np. ustalając standardowo wartość 1T dla stali miękkiej, a 1,5T lub większą dla aluminium). Po wprowadzeniu zmian należy ponownie sprawdzić wynik; brak widocznych pęknięć powierzchniowych nie oznacza automatycznie, że zagięcie jest stabilne konstrukcyjnie.
Zmarszczki w pobliżu zagięć i narożników
Należy ustalić, czy marszczenie występuje bezpośrednio w strefie zgięcia, w rogu, czy też na dużej płaskiej powierzchni elementu. Należy przeanalizować geometrię elementu w celu sprawdzenia lokalnych ograniczeń materiałowych, podpór oraz styku z oprzyrządowaniem. Należy sprawdzić, czy rozwarcie matrycy V jest odpowiednie; szerokość V wynosząca od 6 do 8 razy większa od grubości materiału jest to norma w przypadku stali miękkiej, ale w przypadku materiałów o mniejszej twardości konieczne są pewne modyfikacje.
Należy upewnić się, że działania naprawcze są ukierunkowane na konkretną przyczynę źródłową. Samo zwiększenie tonażu maszyny lub zastosowanie nadmiernej siły docisku rzadko stanowi uniwersalne rozwiązanie i często prowadzi do uszkodzenia oprzyrządowania lub pogłębia odkształcenie.
Ślady i zadrapania na powierzchni
Na podstawie położenia śladów należy sprawdzić, czy oprzyrządowanie jest czyste, czy nie wykazuje śladów zużycia oraz jaki jest charakter styku metal-metal. Należy rozważyć alternatywne rozwiązania, takie jak nakładanie folii ochronnych lub stosowanie podkładek uretanowych w przypadku elementów o znaczeniu estetycznym.
Notatka: Zastosowanie folii ochronnych lub matryc uretanowych powoduje powstanie cienkiej, ściśliwej warstwy pomiędzy stemplem a matrycą. Należy uwzględnić tę dodatkową grubość podczas ustawiania prasy krawędziowej, w przeciwnym razie wpłynie to negatywnie na końcowy kąt gięcia. Rozwiązania te należy zweryfikować na próbce detalu i zawsze ponownie sprawdzić końcowe wymiary.
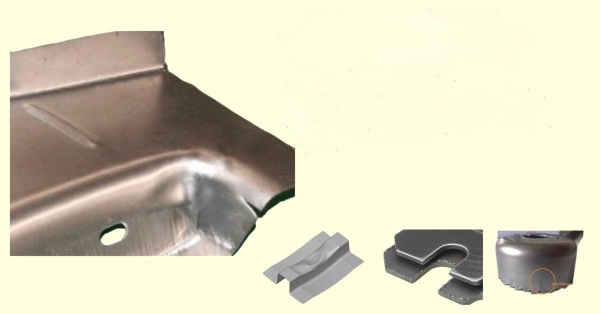
Kontrola DFM przed zatwierdzeniem rysunku
Rozwiązywanie problemów związanych z odkształceniami na hali produkcyjnej ma charakter reaktywny i jest kosztowne. Najbardziej opłacalnym sposobem radzenia sobie z wadami gięcia jest przełożenie tych ustaleń z hali produkcyjnej na jasne, możliwe do zrealizowania wymagania rysunkowe. Dobre Projektowanie pod kątem produktywności (DFM) gwarantuje, że część zostanie wykonana prawidłowo już przy pierwszym uruchomieniu.
Dopasowanie materiału, promień gięcia i dostępne oprzyrządowanie
Zawsze należy podawać dokładną gatunkowość materiału, stan utwardzenia i grubość (np. aluminium 5052-H32, 2,0 mm), zamiast posługiwać się ogólnymi oznaczeniami. Upewnij się, że zaprojektowany przez Ciebie wewnętrzny promień gięcia (R) faktycznie odpowiada fizycznym narzędziom dostępnym w hali produkcyjnej. Zaprojektowanie dowolnego promienia, który wymaga zakupu niestandardowych stempli, natychmiast wydłuży czas realizacji o kilka tygodni i zwiększy budżet na oprzyrządowanie o tysiące dolarów.
Należy sprawdzić, czy parametry płaskiego wykroju w programie CAD — a konkretnie współczynnik K lub odliczenie zgięcia — są zgodne ze zweryfikowanymi danymi procesowymi pochodzącymi z prasy krawędziowej. Niewielka rozbieżność w tym zakresie może wydawać się nieistotna w przypadku pojedynczego zgięcia, ale w przypadku części zawierającej cztery zgięcia może łatwo doprowadzić do odchylenia wymiarowego rzędu 2 mm, co uniemożliwi montaż gotowej obudowy.
Sprawdź prześwity elementów, kołnierze i odciążenia w zagięciach
Przed zatwierdzeniem projektu należy przeprowadzić kontrolę wymiarową, aby upewnić się, że projekt wytrzyma fizyczne ograniczenia prasy krawędziowej. Należy zastosować poniższe kryteria weryfikacji, aby wykryć ryzyko odkształceń przed rozpoczęciem cięcia metalu:
| Element projektu[źródło: 41] | Co należy sprawdzić podczas przeglądu rysunków[źródło: 41] |
|---|---|
| Położenie otworów i szczelin[źródło: 41] | Należy sprawdzić odległość od punktu odniesienia pomiarowego do rzeczywistej strefy odkształcenia.[źródło: 41] |
| Długości kołnierzy[źródło: 41] | Należy upewnić się, że kołnierz jest wystarczająco długi, aby przez cały skok całkowicie zazębiał się z matrycą w kształcie litery V.[źródło: 41] |
| Odciążenia w gięciu[źródło: 41] | Należy sprawdzić położenie, szerokość (≥1,5T), głębokość (≥R+T) oraz kształt końcówki, aby zapobiec jej rozerwaniu.[źródło: 41] |
| Sąsiednie łuki[źródło: 41] | Należy sprawdzić prześwity formujące oraz potencjalne kolizje z stemplem lub matrycą.[źródło: 41] |
| Zmiany konstrukcyjne[źródło: 41] | Należy ocenić, w jaki sposób przemieszczenie danego elementu wpływa na wytrzymałość konstrukcji, szczelność, estetykę oraz montaż.[źródło: 41] |
Zapewnij wiarygodne punkty odniesienia i cechy obróbki
Należy jasno określić punkty odniesienia stosowane zarówno podczas kontroli końcowej, jak i przy ustawianiu tylnego ogranicznika na prasie krawędziowej. Jeśli element posiada nieregularne lub ukośne kołnierze, standardowe tylne ograniczniki nie będą mogły prawidłowo przylegać. Powoduje to przesuwanie się elementu podczas skoku, co skutkuje przekrzywionymi gięciami.
Aby rozwiązać ten problem, należy rozważyć zastosowanie tymczasowych wypustek odłamkowych (elementów konstrukcyjnych), które zapewniają prostą i niezawodną krawędź dla tylnego ogranicznika. Należy jasno określić na rysunku, w jaki sposób te wypustki powinny zostać usunięte (np. mikrozłącza, które należy odłamać i oczyścić z zadziorów), oraz zaznaczyć naprawdę krytyczne wymiary mające wpływ na końcowy montaż, umożliwiając operatorom ustalenie priorytetów w zakresie miejsc, w których należy zachować najwęższe tolerancje.
Kontrola długich łuków i elementów wielokrotnych łuków
Ryzyko odkształceń wzrasta wielokrotnie w przypadku długich elementów lub części wymagających wielu operacji gięcia. Niewielkie błędy w ustawieniu szybko kumulują się, prowadząc do poważnych nieprawidłowości geometrycznych.
Sprawdź zmiany kąta wzdłuż długości zgięcia
W przypadku długich łuków (np. powyżej 1 metra) należy wyznaczyć kilka punktów pomiarowych, aby określić, jak zmienia się kąt na całej długości. Należy ustalić, czy odchylenie to jest stałym błędem ogólnym, lokalnym błędem w środkowej części (wygięcie) czy też występuje głównie na jednym z końców.
Odchylenia te często wskazują na naturalne ugięcie fizyczne prasy krawędziowej pod wpływem dużego nacisku — gdy tłok lekko wygina się do góry w środkowej części, powodując niedostateczne wygięcie środkowej części detalu. Wykorzystaj te dane dotyczące rozkładu, aby wyregulować mechanizm wyginania w górę sterowany numerycznie (CNC), który kompensuje to zjawisko poprzez wygięcie dolnej matrycy w górę. Po dokonaniu regulacji wyginania w górę zawsze ponownie dokonaj pomiaru w dokładnie tych samych punktach, aby upewnić się, że kąt jest teraz spójny na całej długości.
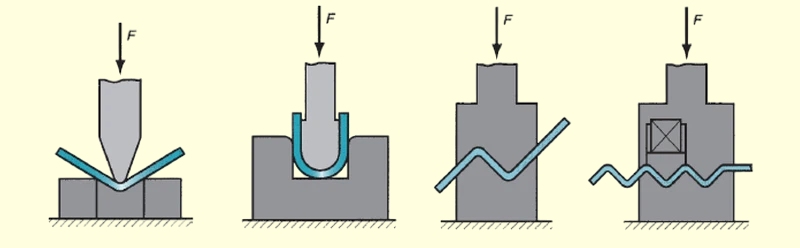
Zaplanuj sekwencję zgięć i kontrole pośrednie
Złożone elementy, takie jak głębokie obudowy lub wsporniki z wieloma kołnierzami, wymagają starannie zaplanowanej sekwencji gięcia, aby zapobiec zderzeniu elementu z ramą maszyny lub oprzyrządowaniem. Zamiast polegać na metodzie prób i błędów stosowanej przez operatorów na hali produkcyjnej, współcześni producenci korzystają z oprogramowania do symulacji giętarek 3D w trybie offline, aby określić prześwity między stemplem a matrycą jeszcze przed rozpoczęciem cięcia metalu.
Po ustaleniu sekwencji należy przeprowadzać pośrednie kontrole kątów i wymiarów na kluczowych etapach. Jeśli wymiar końcowego zespołu wykracza poza tolerancję, należy prześledzić proces wstecz, od pośrednich kontroli, aby ustalić, gdzie dokładnie pojawił się błąd. Zapobiega to sytuacji, w której operatorzy na ślepo korygują końcowe gięcie, podczas gdy rzeczywista przyczyna leży trzy etapy wcześniej w procesie ustawiania.
Sprawdź poprawkę i ustal kryteria akceptacji
Gdy korekta procesu rozwiąże problem odkształcenia, należy zweryfikować to rozwiązanie pod kątem ilościowym i ustalić powtarzalny standard. Poleganie na pamięci operatora lub wizualnej kontroli opartej na wrażeniu, że “wygląda to dobrze”, gwarantuje, że wada powróci podczas następnej serii produkcyjnej.
Pomiar względem określonych punktów odniesienia i warunków
Należy ustalić jasne punkty odniesienia pomiarowe, określić narzędzia kontrolne oraz zdefiniować sposób podparcia elementu podczas pomiaru. Ponieważ blacha jest z natury elastyczna, należy określić, czy element należy mierzyć w stan wolny lub stan ograniczony (przymocowany do uchwytu).
Należy sprawdzić kąty gięcia, wymiary krytyczne, położenie otworów oraz związane z nimi tolerancje geometryczne. Co najważniejsze, należy zastosować dokładnie tę samą metodę pomiarową do porównania skorygowanej części z pierwotną częścią wadliwą, aby upewnić się, że punkt odniesienia nie uległ przesunięciu.
Ustal tolerancje dotyczące dopasowania i działania
Dla kierowników ds. zaopatrzenia i osób zatwierdzających rysunki techniczne to właśnie na tym etapie w dużej mierze ustala się koszt części. Należy rozróżnić wymiary krytyczne dla działania (CTF) — takie jak rozstaw otworów montażowych — od elementów geometrii, które nie mają kluczowego znaczenia, np. całkowitej szerokości kołnierza ochronnego.
Stosowanie sztywnych tolerancji we wszystkich przypadkach (np. narzucanie ±0,1 mm (tolerancja profilu w standardowej obudowie o grubości 2 mm) niepotrzebnie podnosi koszty. Zaostrzenie tolerancji często zmusza producenta do zmniejszenia prędkości suwaka prasy krawędziowej o 50%, nakłada obowiązek ręcznej kontroli za pomocą maszyny CMM 100% oraz może prowadzić do wycofania z produkcji części w pełni sprawnych, co z łatwością podwoi cenę jednostkową części. Należy określić kryteria akceptacji w oparciu wyłącznie o rzeczywiste wymagania dotyczące montażu i funkcjonalności.
Zatwierdź konfigurację i podejmij decyzję o poprawkach
Gdy element przejdzie kontrolę, należy udokumentować dokładną partię materiału, zestaw narzędzi, korekty programu CNC oraz sekwencję gięcia. Należy jasno określić, które przyszłe zmiany (np. zmiana dostawcy materiału) będą wymagały ponownej walidacji tej konfiguracji.
Jeśli początkowe elementy nadal nie spełniają wymagań specyfikacji, należy rozważyć, czy lepiej je przerobić, czy zezłomować. Należy porównać stopień odchylenia od normy ze stanem utwardzenia materiału — metale utwardzone przez obróbkę często pękają przy ponownym gięciu. Jeśli przeróbka jest opłacalna pod względem finansowym i technicznym, przerobione elementy muszą przejść dokładnie taką samą kontrolę odbiorczą jak standardowe elementy produkcyjne.
Przykład z obliczeniami: Od odkształcenia do zatwierdzonej części
Aby pokazać, jak to systematyczne podejście sprawdza się w praktyce na hali produkcyjnej, poniżej przedstawiono analizę niedawnego problemu produkcyjnego. Częścią tą był wewnętrzny wspornik zasilacza wykonany z Aluminium 5052-H32 o grubości 1,5 mm. Rysunek techniczny przewidywał kolanko pod kątem 90° z dwoma otworami montażowymi umieszczonymi w pobliżu kołnierza. Podczas pierwszej serii produkcji otwory montażowe nieustannie ulegały odkształceniu, przyjmując owalny kształt, co uniemożliwiało ostateczny montaż zespołu napędowego.
| Faza[źródło: 42] | Co poddano ocenie i jakie działania podjęto[źródło: 42] |
|---|---|
| Problem początkowy[źródło: 42] | Dwa otwory montażowe na kołnierzu były wyraźnie zniekształcone. Wynikowy rozstaw otworów wykraczał poza dopuszczalny zakres o 0,8 mm, co powodowało trudności przy montażu z dopasowanymi gwintowanymi podkładkami dystansowymi.[źródło: 42] |
| Rozwiązywanie problemów[źródło: 42] | Sprawdziliśmy płaski półfabrykat (otwory były idealnie okrągłe). Następnie zmierzyliśmy odległość od krawędzi do zagięcia względem Szerokość matrycy V: 12 mm zastosowano w przypadku aluminium o grubości 1,5 mm. Otwory znajdowały się zaledwie 2,5 mm od linii gięcia — znacznie wewnątrz strefy odkształcenia.[źródło: 42] |
| Korekta[źródło: 42] | Zamiast próbować wymusić wygięcie za pomocą specjalnych narzędzi—co kosztowałoby $1 200 i wydłużyłoby czas realizacji o dwa tygodnie—zwróciliśmy się z prośbą o zmianę projektu pod kątem DFM. Przesunęliśmy otwory o 4,5 mm od linii zgięcia (spełniając wymóg 2,5T + R zasada). Aby zachować położenie elementu łączącego, wydłużyliśmy całkowitą długość kołnierza o 2 mm.[źródło: 42] |
| Ponowna pomiar[źródło: 42] | Wykorzystując zaktualizowany wzór płaski, element został uformowany przy użyciu pierwotnej konfiguracji. Kontrola po gięciu przeprowadzona za pomocą maszyny CMM potwierdziła, że otwory pozostały idealnie okrągłe, a rozstaw otworów mieścił się w zakresie ±0,05 mm od wymiaru nominalnego.[źródło: 42] |
| Zatwierdzenie[źródło: 42] | Część przeszła kontrolę dopasowania z zespołem współpracującym. Zmieniony plik CAD, szczegółowe wymagania dotyczące matrycy V o średnicy 12 mm oraz sekwencja gięcia CNC zostały zatwierdzone i udokumentowane na potrzeby przyszłych serii produkcyjnych.[źródło: 42] |
Należy pamiętać, że sprawdzenie poprawności pojedynczej skorygowanej części potwierdza, że ustawienia są prawidłowe, ale nie gwarantuje długoterminowej stabilności procesu. Podczas całego cyklu produkcyjnego nadal konieczne jest przeprowadzanie ciągłych kontroli jakości na bieżąco.
W firmie Shengen staramy się wykrywać te problemy, zanim doprowadzą one do marnotrawstwa materiału na prasie krawędziowej. Nasz zespół inżynierów przeprowadza w ramach każdego projektu szczegółową analizę DFM w celu zweryfikowania promieni gięcia, odstępów między elementami oraz zgodności materiałów, gwarantując, że Państwa części zostaną wyprodukowane prawidłowo już za pierwszym razem. Aby zlecić analizę i wycenę Państwa elementów blaszanych, prześlij już dziś naszemu zespołowi swoje pliki CAD, wymagania dotyczące materiałów oraz kluczowe tolerancje.
Hej, jestem Kevin Lee

Przez ostatnie 10 lat byłem zanurzony w różnych formach produkcji blach, dzieląc się tutaj fajnymi spostrzeżeniami z moich doświadczeń w różnych warsztatach.
Skontaktuj się z nami
Kevin Lee
Mam ponad dziesięcioletnie doświadczenie zawodowe w produkcji blach, specjalizując się w cięciu laserowym, gięciu, spawaniu i technikach obróbki powierzchni. Jako dyrektor techniczny w Shengen, jestem zaangażowany w rozwiązywanie złożonych wyzwań produkcyjnych i napędzanie innowacji i jakości w każdym projekcie.
Powiązane zasoby

Tłoczenie wielokomponentowe: kiedy warto z niego skorzystać i ile to kosztuje


Materiały do prototypowania: jak wybrać odpowiedni materiał
