
Per risolvere il problema della deformazione da piegatura della lamiera, occorre intervenire sulla causa principale a livello di progettazione CAD o di configurazione della pressa piegatrice. Le soluzioni principali includono la regolazione della bombatura CNC per correggere l’incurvatura, l’utilizzo di un raggio interno di 1,5T per prevenire la formazione di crepe e lo spostamento dei fori ad almeno 2,5T+R di distanza dalla linea di piegatura.
Quando i pezzi stampati non superano il controllo qualità a causa di deviazioni angolari, fori ovali o flange deformate, l’assemblaggio viene interrotto e i costi unitari aumentano. Per i team di approvvigionamento e progettazione, risolvere questi difetti significa abbandonare le operazioni manuali di martellatura in officina e correggere il processo di base.
Questa guida illustra in dettaglio come diagnosticare deformazioni indesiderate della pressa piegatrice, regolare gli utensili e i parametri della macchina e applicare le regole del Design for Manufacturability (DFM) per prevenire i difetti prima dell'avvio della produzione.
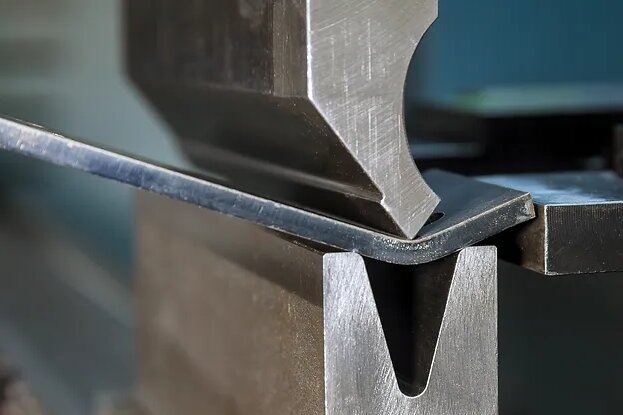
Individuare la deformazione e il punto in cui ha inizio
Prima di modificare i parametri o apportare modifiche a un disegno, è necessario individuare con esattezza quale sia il problema e da dove abbia origine. Di seguito è riportata una tabella di riferimento rapido per la risoluzione iniziale dei problemi:
| Problema di deformazione[rif.: 40] | La prima cosa da verificare[rif.: 40] | Cosa registrare[rif.: 40] |
|---|---|---|
| Angolo di curvatura errato su tutta la lunghezza[rif.: 40] | Misurare con un goniometro digitale; verificare lo spessore effettivo del materiale e la regolazione della pressa piegatrice[rif.: 40] | Angolo effettivo e direzione della deviazione[rif.: 40] |
| Angoli diversi al centro e alle estremità[rif.: 40] | Verificare il posizionamento degli utensili, la flessione del piano di lavoro e il meccanismo di bombatura[rif.: 40] | Angoli in punti specifici lungo la curva[rif.: 40] |
| Fori o fessure deformati[rif.: 40] | Misurare la distanza tra il bordo e la piega rispetto alla larghezza effettiva dello stampo a V[rif.: 40] | Posizione della deformazione e distanza dalla linea di piegatura[rif.: 40] |
| Flangie deformate o pannelli inferiori deformati[rif.: 40] | Contatto degli utensili, supporto del pezzo e geometria asimmetrica del pezzo[rif.: 40] | La fase specifica della sequenza di piegatura in cui inizia la deformazione[rif.: 40] |
| Crepe o grinze nel punto di piegatura[rif.: 40] | Tempera del materiale, raggio interno (R) e direzione delle fibre[rif.: 40] | Posizione e direzione del difetto[rif.: 40] |
| Segni di stampaggio o graffi superficiali[rif.: 40] | Superfici di contatto degli utensili e spessore della pellicola protettiva[rif.: 40] | Forma della macchia e quale parte del viso è interessata[rif.: 40] |
Dopo aver consultato la tabella, verificare queste tre condizioni di base in officina:
- Verificare se il semilavorato piatto fosse già deformato prima di arrivare alla pressa piegatrice.
- Individuare con esattezza quale fase di piegatura o quale operazione successiva abbia causato la deformazione.
- Verificare se il problema si verifica in modo sistematico in ogni parte (il che indicherebbe un problema di configurazione o di progettazione) oppure se si verifica solo occasionalmente (il che indicherebbe un problema legato alla gestione da parte dell'operatore o a variazioni tra i lotti di materiale).
Difetti comuni di piegatura e soluzioni pratiche
Una volta individuato il tipo di difetto, segui questi passaggi pratici per ispezionare e correggere il processo.
Errori di ritorno elastico e di angolo di piegatura
Distinguere tra materiali naturali ritorno a molla dopo lo scarico e a seguito di un errore di configurazione della macchina. Verificare lo spessore effettivo della lamiera (non solo lo spessore nominale), la tempra del materiale, il programma CNC e il set di utensili.
Individuare l'angolo di compensazione corretto effettuando prove di piegatura (sovrapiegatura), anziché affidarsi esclusivamente a tabelle generiche. Una volta effettuata la regolazione, misurare nuovamente l'angolo e verificare se la modifica ha influito sulle lunghezze complessive delle flange.
Deformazione di fori e fessure in prossimità delle curve
Se un foro si deforma durante la formatura, ciò è solitamente dovuto al fatto che si trova all’interno dell’apertura dello stampo a V. Come regola generale, mantenere il bordo di qualsiasi foro a una distanza minima di Da 2,5 a 3 volte lo spessore del materiale (T) più il raggio di curvatura interno (R) lontano dalla linea di curva.
Verificare il sistema di riferimento di misura e l'effettiva larghezza della matrice a V utilizzata. In base a questi risultati, solitamente è necessario spostare l'elemento nel modello CAD, aggiungere margini di piegatura o lavorare l'elemento dopo la piegatura. Infine, misurare nuovamente la forma e la posizione del foro per verificarne la funzionalità nell'assemblaggio.
Torsione delle flange e deformazione dei pannelli
La torsione si verifica spesso in presenza di ritagli asimmetrici, flange rastremate o anime di collegamento strette, dove la forza di piegatura è distribuita in modo non uniforme. Quando ciò accade, verificare che il pezzo poggi in modo stabile contro l’attrezzatura durante l’intera operazione di piegatura.
Verificare l'eventuale cedimento del pezzo, valutare il metodo di sostegno della lamiera e monitorare il modo in cui l'operatore maneggia il pezzo durante la corsa. Effettuare misurazioni intermedie tra un'operazione e l'altra per verificare se la deformazione si accumula nel corso di più piegature anziché solo in quella finale.
Crepe alla curva
Per evitare la formazione di crepe è necessario verificare il tipo di materiale, il trattamento termico, il raggio di curvatura interno effettivo e la direzione delle fibre. Quando si lavorano materiali soggetti a fessurazione — come l’alluminio 6061-T6 o alcuni acciai inossidabili — assicurarsi che il disegno in piano sia impaginato in modo che la linea di piegatura scorra perpendicolare (90 gradi) o con un angolo di almeno 45 gradi rispetto alla direzione della venatura del materiale.
Controllare che il grezzo piatto non presenti bave sui bordi o taglio laser intagli che fungono da punti di inizio delle crepe. Regolare il raggio interno se necessario (ad esempio, standardizzandolo a 1T per l'acciaio dolce, ma a 1,5T o più per l'alluminio). Verificare nuovamente dopo le regolazioni; l'assenza di crepe superficiali visibili non significa automaticamente che la piegatura sia strutturalmente solida.
Rughe in prossimità di curve e angoli
Chiarire se la formazione di grinze si verifica direttamente nella zona di piegatura, in un angolo o su un ampio pannello piatto. Esaminare la geometria del pezzo per verificare i vincoli locali del materiale, i supporti e il contatto con gli utensili. Verificare che l’apertura dello stampo a V sia adeguata; una larghezza della V di Da 6 a 8 volte lo spessore del materiale È lo standard per l'acciaio dolce, ma per i materiali più morbidi sono necessarie delle variazioni.
Assicurati che le azioni correttive affrontino la causa alla radice specifica. Il semplice aumento del tonnellaggio della macchina o l’applicazione di una forza di serraggio eccessiva raramente rappresentano una soluzione universale e spesso danneggiano gli utensili o aggravano la distorsione.
Segni e graffi superficiali
In base alla posizione dei segni, controllare che gli stampi siano puliti, verificare l’eventuale usura e valutare la natura del contatto metallo-metallo. Valutare alternative quali l’applicazione di pellicole protettive o l’uso di cuscinetti in uretano per i componenti estetici.
Nota: L'uso di pellicole protettive o di utensili in uretano aggiunge uno strato sottile e comprimibile tra il punzone e la matrice. È necessario tenere conto di questo spessore aggiuntivo nella configurazione della pressa piegatrice, altrimenti l'angolo di piegatura finale risulterà errato. Verificate queste soluzioni utilizzando un pezzo campione e ricontrollate sempre le dimensioni finali.
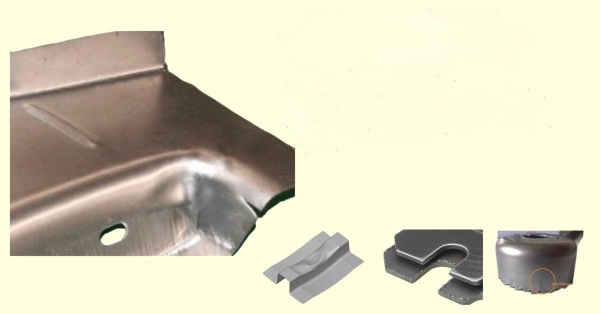
Controlli DFM prima della pubblicazione del disegno
Risolvere i problemi di deformazione in officina è un approccio reattivo e costoso. Il modo più conveniente per gestire i difetti di piegatura consiste nel tradurre tali riscontri in officina in specifiche tecniche chiare e realizzabili. Buono Progettazione per la producibilità (DFM) garantisce che il pezzo venga realizzato correttamente già al primo tentativo.
Materiale del pezzo, raggio di curvatura e utensili disponibili
Specificare sempre con precisione il tipo di materiale, il trattamento termico e lo spessore (ad es., alluminio 5052-H32, 2,0 mm) anziché ricorrere a indicazioni generiche. Assicurarsi che il raggio di curvatura interno (R) progettato corrisponda effettivamente alle attrezzature fisicamente disponibili in officina. Progettare un raggio arbitrario che richieda l’acquisto di punzoni su misura aggiungerà immediatamente settimane ai tempi di consegna e migliaia di dollari al budget destinato alle attrezzature.
Verificate che i parametri del disegno in piano CAD — in particolare il fattore K o la deduzione di piegatura — corrispondano ai dati di processo convalidati provenienti dalla pressa piegatrice. Una leggera discrepanza in questo caso potrebbe sembrare trascurabile su una singola piegatura, ma su un pezzo con quattro piegature può facilmente tradursi in uno scostamento dimensionale di 2 mm, rendendo impossibile l’assemblaggio dell’involucro finale.
Verificare i giochi delle caratteristiche, le flange e gli spazi di curvatura
Prima di finalizzare il progetto, sottoponilo a un controllo dimensionale per assicurarti che sia compatibile con le caratteristiche fisiche della pressa piegatrice. Utilizza i seguenti criteri di verifica per individuare eventuali rischi di deformazione prima di procedere al taglio del metallo:
| Elemento di design[rif.: 41] | Cosa verificare durante la revisione dei disegni[rif.: 41] |
|---|---|
| Posizioni dei fori e delle fessure[rif.: 41] | Verificare la distanza tra il punto di riferimento di misura e la zona di deformazione effettiva.[rif.: 41] |
| Lunghezze delle flange[rif.: 41] | Assicurarsi che la flangia sia sufficientemente lunga da garantire il pieno innesto con la matrice a V durante l'intera corsa.[rif.: 41] |
| Rilievi di curvatura[rif.: 41] | Verificare la posizione, la larghezza (≥1,5T), la profondità (≥R+T) e la forma dell'estremità per evitare strappi.[rif.: 41] |
| Curve adiacenti[rif.: 41] | Verificare i giochi di formatura e le potenziali collisioni con il punzone o la matrice.[rif.: 41] |
| Modifiche al progetto[rif.: 41] | Valutare in che modo lo spostamento di un elemento influisca sulla resistenza strutturale, sulla tenuta, sull'estetica e sul montaggio.[rif.: 41] |
Fornire dati di riferimento affidabili e caratteristiche di processo
Definire chiaramente i punti di riferimento utilizzati sia per il controllo finale che per la regolazione del fermo posteriore della pressa piegatrice. Se un pezzo presenta flange irregolari o angolate, i fermi posteriori standard non possono posizionarsi correttamente. Ciò provoca lo spostamento del pezzo durante la corsa, con conseguente piegatura storta.
Per risolvere questo problema, valutare la necessità di linguette di separazione temporanee (caratteristiche di processo) che forniscano un bordo dritto e affidabile per il reggispinta. Specificare chiaramente sul disegno come queste linguette debbano essere rimosse (ad esempio, microgiunti da staccare e sbavare) ed evidenziare le dimensioni realmente critiche che influiscono sull’assemblaggio finale, consentendo agli operatori di stabilire le priorità su dove mantenere le tolleranze più strette.
Gestione delle curve lunghe e dei pezzi con curve multiple
I rischi di deformazione aumentano notevolmente quando si ha a che fare con pezzi lunghi o componenti che richiedono più operazioni di piegatura. Piccoli errori di regolazione si trasformano rapidamente in gravi difetti geometrici.
Verifica della variazione dell'angolo lungo la lunghezza della curva
Nelle curve lunghe (ad esempio, superiori a 1 metro), disporre più punti di misurazione per individuare come varia l'angolo lungo tutta la lunghezza. È necessario determinare se la deviazione è un errore globale costante, un errore localizzato al centro (curvatura) o se è sbilanciata verso un'estremità specifica.
Queste variazioni indicano spesso la naturale deflessione fisica della pressa piegatrice sotto un tonnellaggio elevato, quando il pistone si incurva leggermente verso l’alto al centro, lasciando la parte centrale del pezzo non sufficientemente piegata. Utilizzate questi dati di distribuzione per regolare il meccanismo di bombatura CNC, che compensa la deflessione incurvando la matrice inferiore verso l’alto. Dopo aver effettuato una regolazione della bombatura, misurate sempre nuovamente utilizzando esattamente gli stessi punti per confermare che l’angolo sia ora uniforme da un’estremità all’altra.
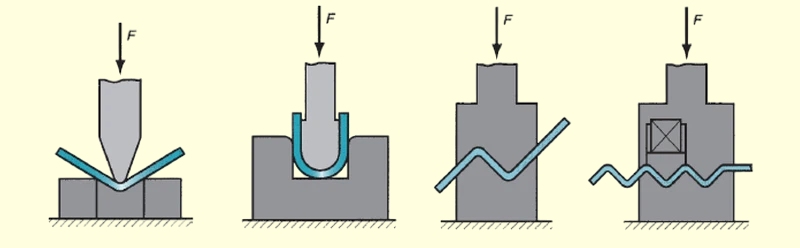
Pianificare la sequenza di piegatura e i controlli intermedi
I pezzi complessi, come gli involucri profondi o le staffe a più flange, richiedono una sequenza di piegatura accuratamente pianificata per evitare che il pezzo entri in collisione con il telaio della macchina o con gli utensili. Anziché affidarsi al metodo per tentativi dell’operatore in officina, i moderni produttori utilizzano software di simulazione 3D offline per presse piegatrici per definire le distanze tra punzone e matrice prima ancora che il metallo venga tagliato.
Una volta definita la sequenza, eseguire controlli intermedi sugli angoli e sulle dimensioni nelle fasi chiave. Se una dimensione dell’assemblaggio finale non rientra nelle tolleranze, risalire ai controlli intermedi per individuare con esattezza il punto in cui si è verificato l’errore. Ciò impedisce agli operatori di regolare alla cieca la piegatura finale quando la causa principale si è verificata in realtà tre fasi prima, durante la configurazione.
Verificare la correzione e definire i criteri di accettazione
Una volta che una modifica al processo ha risolto la deformazione, è necessario verificare quantitativamente la correzione e stabilire uno standard ripetibile. Affidarsi alla memoria di un operatore o a un controllo visivo del tipo “sembra a posto” garantisce che il difetto si ripresenti nel ciclo di produzione successivo.
Misura rispetto a dati e condizioni definiti
Stabilire punti di riferimento chiari per la misurazione, specificare gli strumenti di ispezione e definire come il pezzo debba essere sostenuto durante la misurazione. Poiché la lamiera è intrinsecamente flessibile, è necessario specificare se il pezzo debba essere misurato in un stato libero o stato vincolato (fissato a un supporto).
Verificare gli angoli di piegatura, le quote critiche, la posizione dei fori e le relative tolleranze geometriche. Soprattutto, utilizzare esattamente lo stesso metodo di misurazione per confrontare il pezzo rettificato con il pezzo difettoso originale, al fine di assicurarsi che il punto di riferimento non sia cambiato.
Definizione delle tolleranze relative all'adattamento e al funzionamento
Per i responsabili degli acquisti e coloro che approvano i disegni, è proprio in questa fase che viene determinato in gran parte il costo del componente. È importante distinguere tra le dimensioni critiche per il funzionamento (CTF) — come il passo dei fori di montaggio — e la geometria non critica, come ad esempio la larghezza complessiva di una flangia di protezione.
Applicare tolleranze strette in modo generalizzato (ad esempio, imponendo un ±0,1 mm (tolleranza del profilo su un involucro standard da 2 mm) fa aumentare inutilmente i costi. L'inasprimento delle tolleranze spesso costringe il produttore a ridurre la velocità del pistone della pressa piegatrice del 50%, a richiedere un'ispezione manuale con CMM del 100% e, potenzialmente, a scartare pezzi perfettamente funzionanti, raddoppiando facilmente il prezzo unitario del pezzo. Stabilire i criteri di accettazione basandosi rigorosamente sulle effettive esigenze di assemblaggio e funzionali.
Approvare la configurazione e decidere in merito alle modifiche
Una volta che un pezzo ha superato il controllo, documentare il lotto esatto del materiale, il set di utensili, le compensazioni del programma CNC e la sequenza di piegatura. Definire chiaramente quali modifiche future (ad esempio, il passaggio a un fornitore di materiale diverso) richiederanno una nuova convalida di questa configurazione.
Se i pezzi iniziali risultano ancora fuori specifica, valutare se sia più opportuno procedere alla rilavorazione piuttosto che allo scarto. Confrontare la gravità della deviazione con la tempra del materiale: i metalli incruditi tendono spesso a rompersi se sottoposti a una nuova piegatura. Se la rilavorazione è fattibile dal punto di vista economico e tecnico, i pezzi rilavorati devono essere sottoposti esattamente alla stessa ispezione di accettazione prevista per i pezzi di produzione standard.
Esempio pratico: dalla deformazione al pezzo approvato
Per illustrare come questo approccio sistematico si applichi in officina, ecco un’analisi dettagliata di un recente problema di produzione. Il componente in questione era una staffa per alimentatore interno realizzata in Alluminio 5052-H32 da 1,5 mm. Il disegno prevedeva una curva a 90° con due fori di montaggio situati in prossimità della flangia. Durante la prima serie di produzione, i fori di montaggio si deformavano sistematicamente assumendo una forma ovale, impedendo l'assemblaggio finale dell'unità di potenza.
| Fase[rif.: 42] | Cosa è stato valutato e quali misure sono state adottate[rif.: 42] |
|---|---|
| Problema iniziale[rif.: 42] | I due fori di montaggio sulla flangia presentavano una deformazione evidente. Il passo dei fori risultante superava la tolleranza di 0,8 mm, causando un'interferenza durante il montaggio con i distanziatori filettati di accoppiamento.[rif.: 42] |
| Risoluzione dei problemi[rif.: 42] | Abbiamo controllato il semilavorato piatto (i fori erano perfettamente rotondi). Abbiamo poi misurato la distanza dal bordo alla piega rispetto al Larghezza della matrice a V: 12 mm utilizzato per l’alluminio da 1,5 mm. I fori erano situati a soli 2,5 mm dalla linea di piegatura, ben all’interno della zona di deformazione.[rif.: 42] |
| Adeguamento[rif.: 42] | Anziché cercare di forzare la curvatura con utensili speciali—il che sarebbe costato $1.200 e avrebbe comportato un aumento dei tempi di consegna di due settimane—abbiamo richiesto una modifica al progetto in ottica DFM. Abbiamo spostato i fori di 4,5 mm rispetto alla linea di piegatura (soddisfacendo il 2,5 T + R (regola). Per mantenere la posizione del componente di accoppiamento, abbiamo aumentato la lunghezza complessiva della flangia di 2 mm.[rif.: 42] |
| Rimisurazione[rif.: 42] | Utilizzando il disegno in piano aggiornato, il pezzo è stato sagomato con la configurazione originale. L’ispezione post-piegatura effettuata con una macchina di misura a coordinate (CMM) ha confermato che i fori erano rimasti perfettamente circolari e che il passo dei fori rientrava in un intervallo di ±0,05 mm rispetto alla dimensione nominale.[rif.: 42] |
| Approvazione[rif.: 42] | Il componente ha superato il controllo di accoppiamento con il gruppo di montaggio corrispondente. Il file CAD aggiornato, i requisiti specifici relativi allo stampo a V da 12 mm e la sequenza di piegatura CNC sono stati confermati e documentati in vista dei futuri cicli di produzione.[rif.: 42] |
Si noti che la verifica di un singolo pezzo rettificato dimostra che l'impostazione è corretta, ma non garantisce la stabilità del processo a lungo termine. Durante l'intero ciclo produttivo sono comunque necessari controlli di qualità continui durante la lavorazione.
Noi di Shengen preferiamo individuare questi problemi prima che comportino uno spreco di materiale sulla pressa piegatrice. Il nostro team di ingegneri effettua un’approfondita analisi DFM su ogni progetto per verificare i raggi di piegatura, gli spazi liberi tra gli elementi e la compatibilità dei materiali, garantendo che i vostri componenti vengano prodotti “al primo colpo”. Per far esaminare i vostri componenti in lamiera e ricevere un preventivo, Inviate oggi stesso al nostro team i vostri file CAD, le specifiche sui materiali e le tolleranze critiche.
Ciao, sono Kevin Lee

Negli ultimi 10 anni mi sono immerso in varie forme di lavorazione della lamiera, condividendo qui le mie esperienze in diverse officine.
Contattate
Kevin Lee
Ho oltre dieci anni di esperienza professionale nella fabbricazione di lamiere, con specializzazione nel taglio laser, nella piegatura, nella saldatura e nelle tecniche di trattamento delle superfici. In qualità di direttore tecnico di Shengen, mi impegno a risolvere sfide produttive complesse e a promuovere innovazione e qualità in ogni progetto.
Risorsa correlata

Stampaggio con matrice composta: quando utilizzarlo e quanto costa

Stampaggio progressivo, composto e a matrice di trasferimento

Materiali per la prototipazione: come scegliere il materiale giusto
