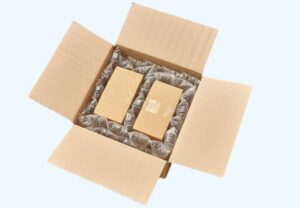
Prévention des dommages de surface pour le transport des tôles
Chaque pièce en tôle raconte une histoire - celle d'une fabrication précise, d'une finition soignée et d'heures d'ingénierie. Pourtant, nombre de ces efforts peuvent être réduits à néant

Chaque pièce en tôle raconte une histoire - celle d'une fabrication précise, d'une finition soignée et d'heures d'ingénierie. Pourtant, nombre de ces efforts peuvent être réduits à néant
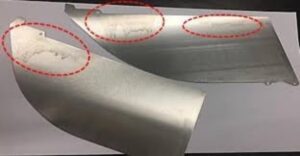
Les normes visuelles servent de langage commun entre les fournisseurs et les clients, facilitant ainsi une communication et une collaboration efficaces. Elles définissent ce qui est acceptable, ce qui est discutable et ce qui doit être rejeté, réduisant ainsi l'ambiguïté à chaque étape de la production.
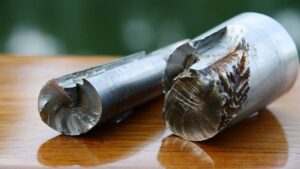
La rupture par fatigue des tôles est l'apparition progressive de fissures dans une pièce métallique mince, provoquée par des sollicitations cycliques répétées ou des vibrations, même lorsque les contraintes restent bien en deçà de la limite d'élasticité du matériau. Les fissures apparaissent presque exclusivement au niveau des concentrations de contraintes liées à la fabrication, telles que les arêtes de coupe, les plis serrés ou les pieds de soudure.
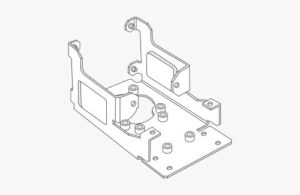
Les méthodes de renforcement de la tôle permettent d'augmenter la rigidité structurelle des panneaux minces sans en augmenter l'épaisseur. Ces techniques consistent à modifier la géométrie de la pièce par le rabattage, le sertissage et l'estampage de nervures, ou à intégrer des supports externes tels que des goussets soudés et des profilés en U.

Lorsque des pièces de tôle sont soumises à des processus de formage tels que le pliage, l'emboutissage ou l'étirage, elles restent rarement parfaitement planes. Des contraintes internes s'accumulent et les
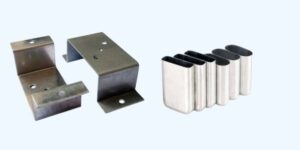
L'emboutissage profond et l'emboutissage de tôles comptent parmi les procédés de mise en forme des métaux les plus utilisés dans la fabrication moderne. Tous deux partent d'une tôle plate, mais l'emboutissage et l'emboutissage de la tôle sont deux procédés différents.
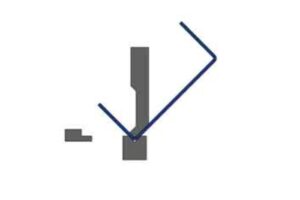
Une tolérance de cintrage spécifie l'écart acceptable dans un angle de cintrage ou une longueur de bride après formage. Par exemple, une conception à 90° peut donner 89° ou 91° après formage. Cette différence de ±1° constitue la plage de tolérance. Des tolérances bien définies permettent d'éviter des décalages coûteux entre les pièces.
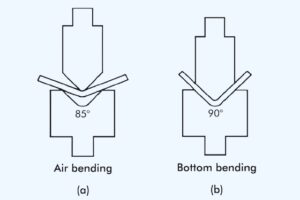
Dans tout atelier de fabrication métallique, le département des presses plieuses est souvent le lieu où les marges bénéficiaires sont soit garanties, soit supprimées. Lorsque vos opérateurs abordent un travail,
La FAI permet de vérifier si une pièce de première production répond aux spécifications du plan. Le PPAP valide l'ensemble du processus de fabrication en vue d'une production en série stable. Le Cpk mesure dans quelle mesure ce processus spécifique reste systématiquement dans les limites de tolérance critiques.
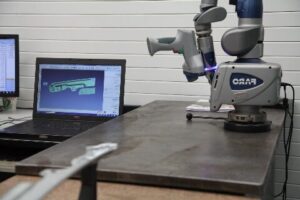
Dans la fabrication de tôles, la précision n'est pas seulement un objectif, c'est une exigence. Un simple défaut d'alignement de 0,2 mm peut entraîner l'endommagement des panneaux de porte.
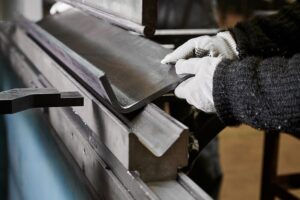
L'externalisation de la production de tôles est devenue une décision stratégique plutôt qu'un raccourci en termes de coûts. Selon une étude de Deloitte sur l'industrie manufacturière en 2024, plus de 65% du marché mondial de la tôlerie.
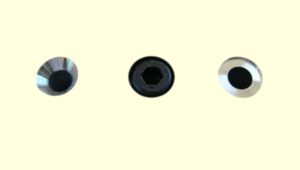
Dans la conception des tôles, même un petit détail comme un trou peut déterminer si un produit a un aspect professionnel ou s'il échoue à l'assemblage. De nombreux ingénieurs sont confrontés à
De nombreux problèmes de pliage auxquels sont confrontés les fabricants - des bords qui se fissurent aux angles imprévisibles - commencent en fait au niveau du matériau. Chaque feuille laminée porte une
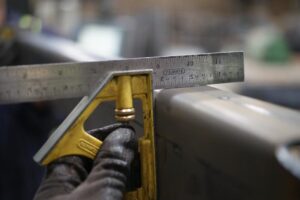
Le contrôle de la qualité n'est pas une étape d'inspection finale - c'est le mécanisme qui détermine si les pièces de tôle fonctionnent correctement sur le terrain. A
Les délais d'exécution ont une incidence sur toutes les étapes d'un travail de tôlerie. Il conditionne la planification, le calendrier des essais et la rapidité avec laquelle un produit arrive sur le marché. Lorsque les équipes
Les pièces usinées donnent de bons résultats lorsque la conception prend en compte les conditions de coupe réelles. De nombreux problèmes commencent au stade de la CAO, bien avant qu'un outil n'entre en contact avec le matériau.